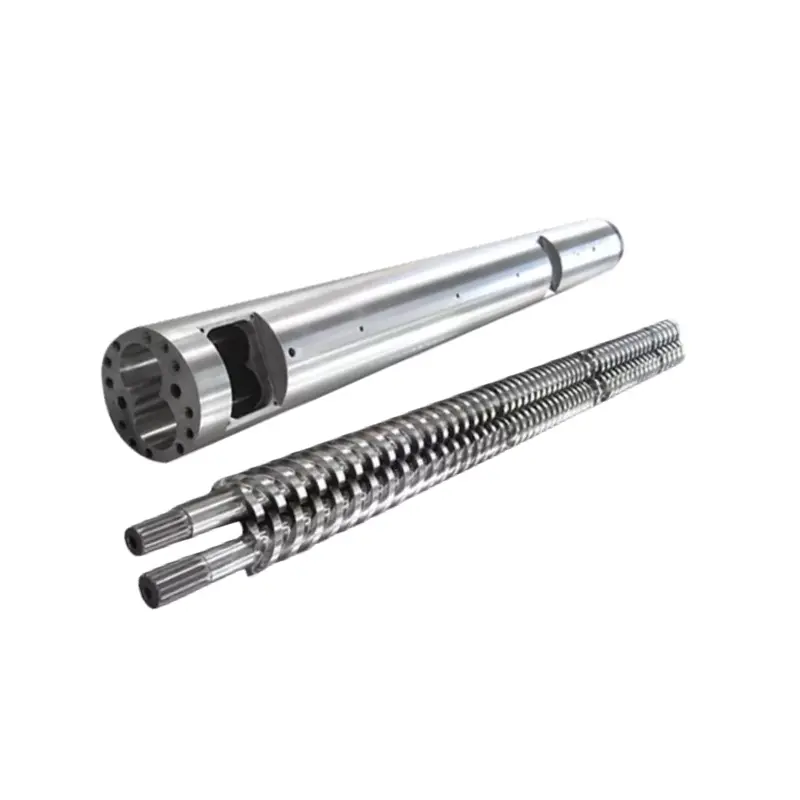
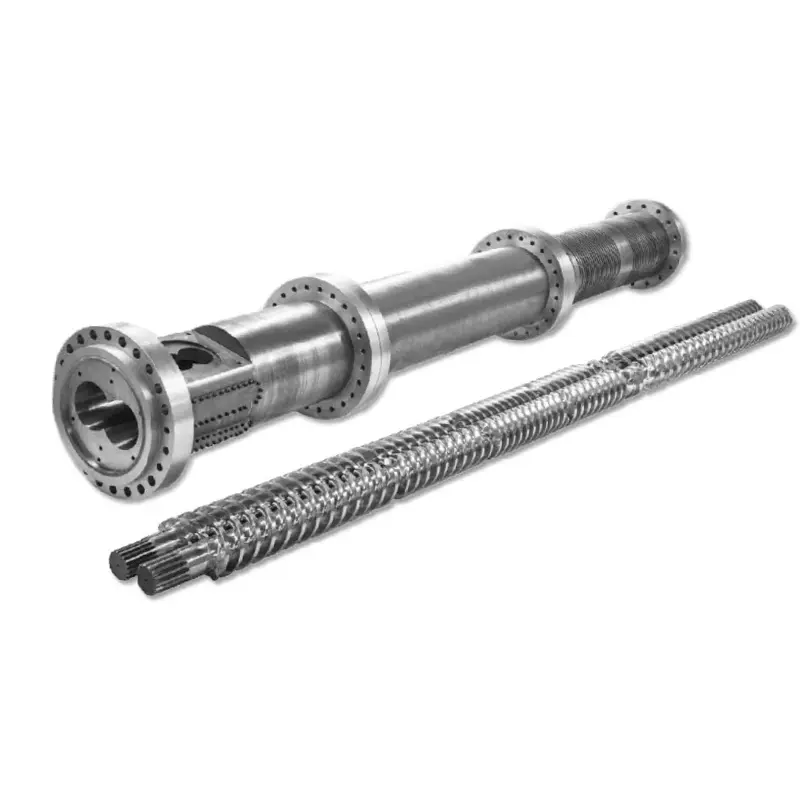
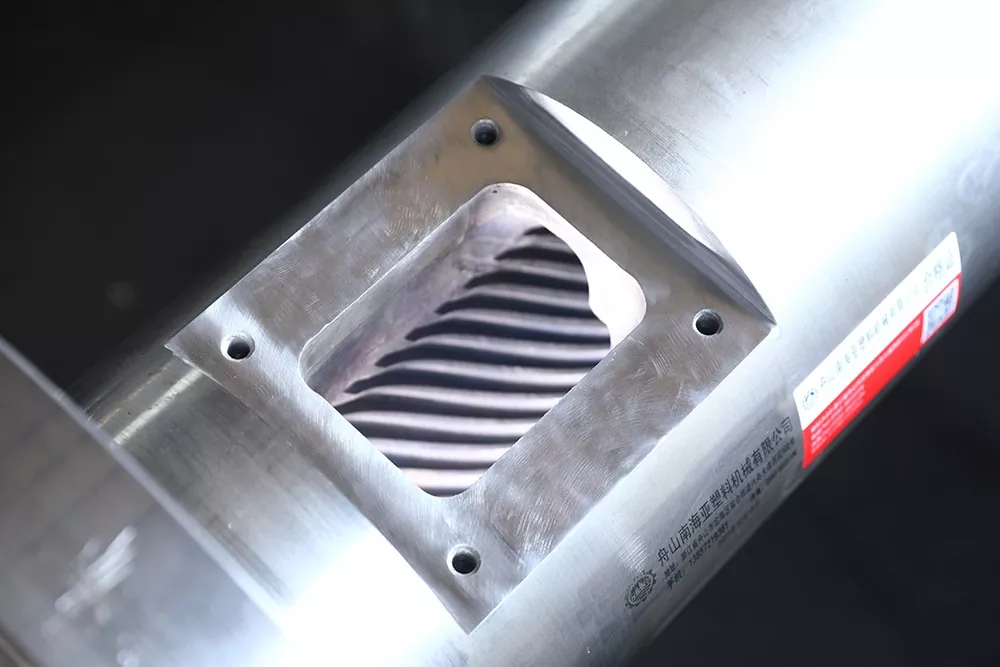
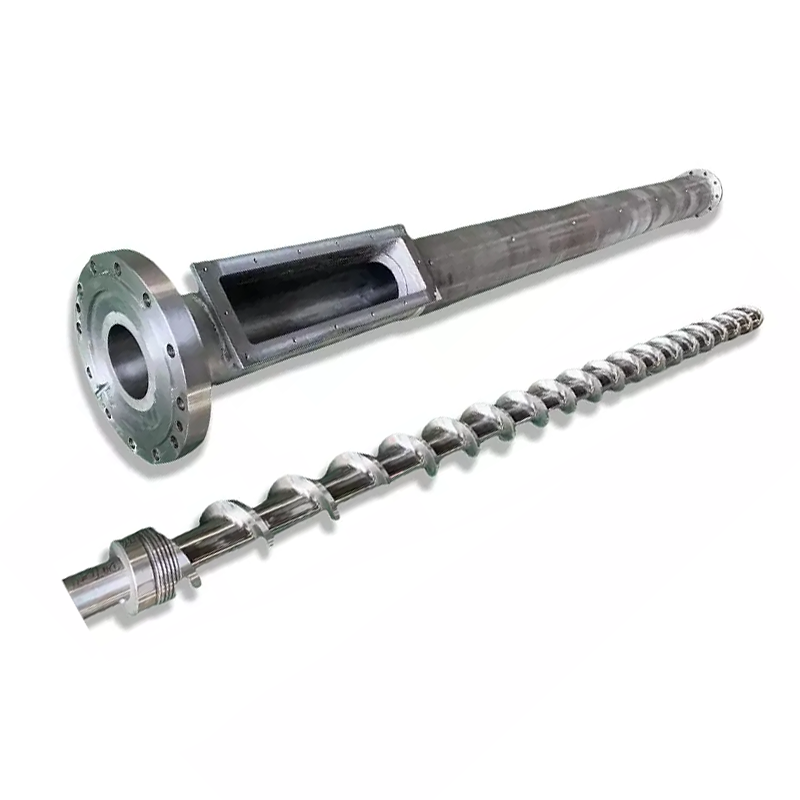
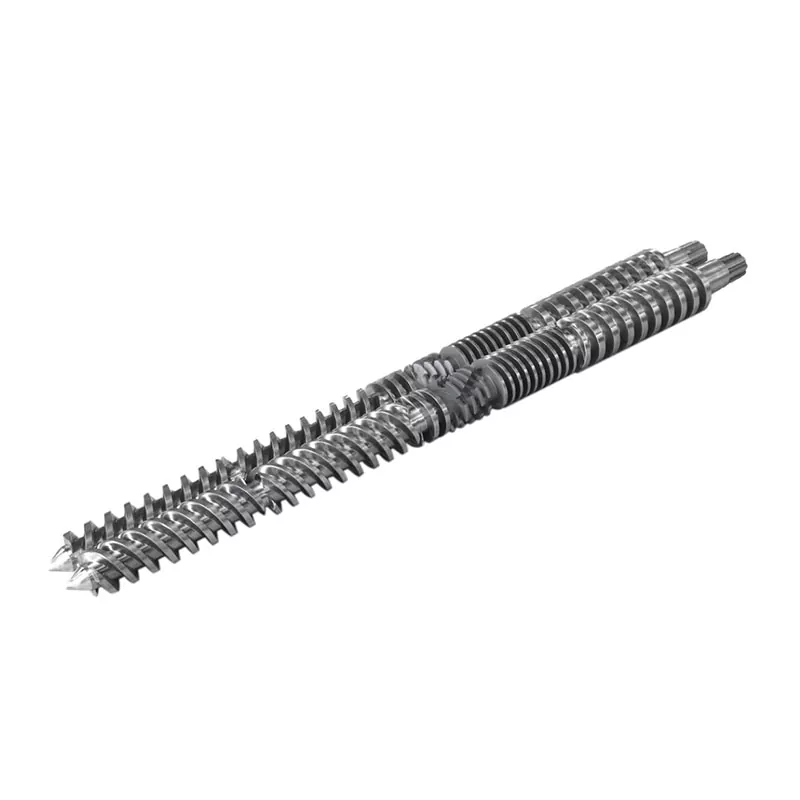
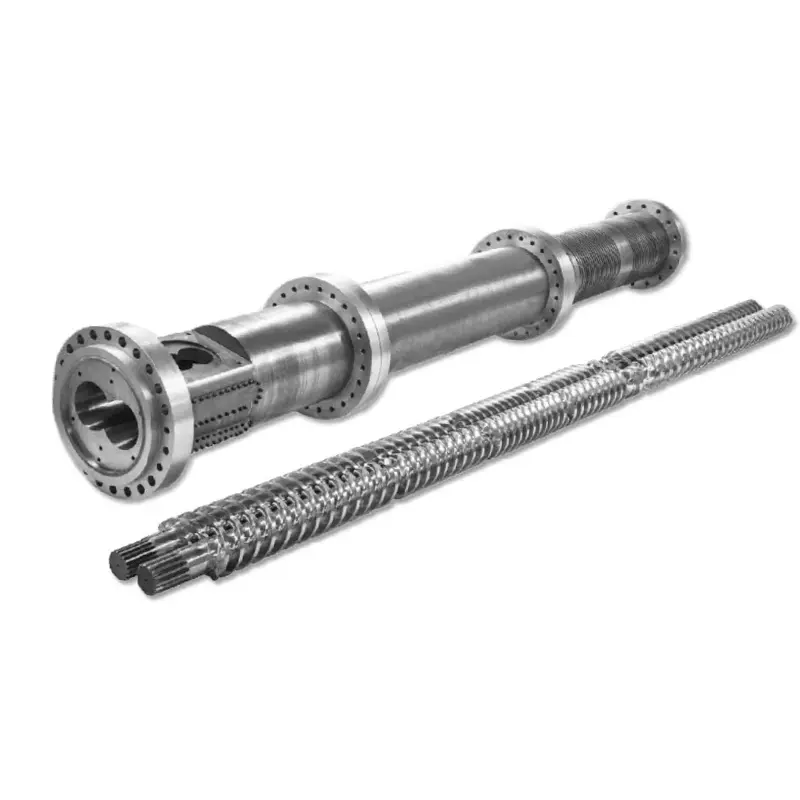
Ang twin screw set adunay labaw sa usa ka working gap. Aron makahimo og maayong desisyon sa pag-ayo o pag-ilis, mapa ang matag screw, matag barrel lobe, ang intermeshing nga relasyon ug ang makina nga mga interface ubos sa usa ka kontrolado nga reference.
Sukda ang parallel twin screw ug barrel wear isip usa ka gipares nga sistema. Irekord ang duha ka screw sa gihinganlan nga axial stations, ang duha ka lobe sa figure-eight bore sa gipiho nga direksyon, screw-to-screw clearance, center distance, phasing ug axial fit. Itandi ang mapa sa giaprobahan nga drowing. Ang mga simtomas mahimong mag-trigger sa pag-inspeksyon, apan ang mga pagsukod magdesisyon kung ilisan ba ang mga screw, baril o ang kompleto nga set.
Ang parallel twin screw walay usa ka universal clearance
Sa usa ka naandan nga usa ka tornilyo, ang diametral nga clearance kanunay nga gipahayag ingon nga baril sa sulod nga diyametro minus ang paglupad sa screw sa gawas nga diyametro. Ang radial clearance maoy katunga sa maong kalainan. Atonggiya sa pagsukod sa single screw wearnagpatin-aw ngano nga ang mga estasyon sa axial ug mga kahulugan kinahanglan pa nga magkatugma.
Lokal nga diametral nga relasyon = katugbang nga dimensyon sa baril minus katugbang nga screw sa gawas nga diametro
Lokal nga radial nga relasyon = lokal nga diametral nga relasyon gibahin sa 2
Kini nga aritmetika wala maghulagway sa kompleto nga geometry sa usa ka intermeshing twin screw set.
Ang usa ka parallel twin screw nagdugang sa ikaduhang screw, usa ka intermeshing nga rehiyon, usa ka center distance ug usa ka timed angular nga relasyon. Ang baril kasagaran usa ka numero-walo nga profile kaysa usa ka lingin nga bore. Ang pagsul-ob mahimo usab nga lahi sa wala ug tuo nga lobes ug sa kaatbang nga mga nawong sa mga flight.
Busa ang file sa pagsukod kinahanglang magbulag ug labing menos lima ka relasyon:
- Ang matag screw sa gawas nga profile ngadto sa katugbang nga barrel lobe.
- Screw-to-screw clearance pinaagi sa intermeshing nga rehiyon.
- Gilay-on sa sentro ug ang posisyon sa duha ka barrel lobes.
- Rotational phasing, handedness ug wala o tuo nga screw identity.
- May kalabotan nga axial clearances, thrust faces, spacer ug end positions.
Ang among pagtan-aw sa pabrika:ang usa ka pumapalit nga nangayo og "0.3 mm clearance" nga wala hinganli ang mga nawong wala maghatag kanamo ug usa ka kinahanglanon nga mahimo. Nangutana kami kung ang maong numero diametral, radial, interflight, kilid, tip o axial clearance, diin kini gisukod ug sa unsa nga kondisyon. Ang pagtag-an dinhi makahimo sa metal nga kontak o biyaan ang bag-ong set.
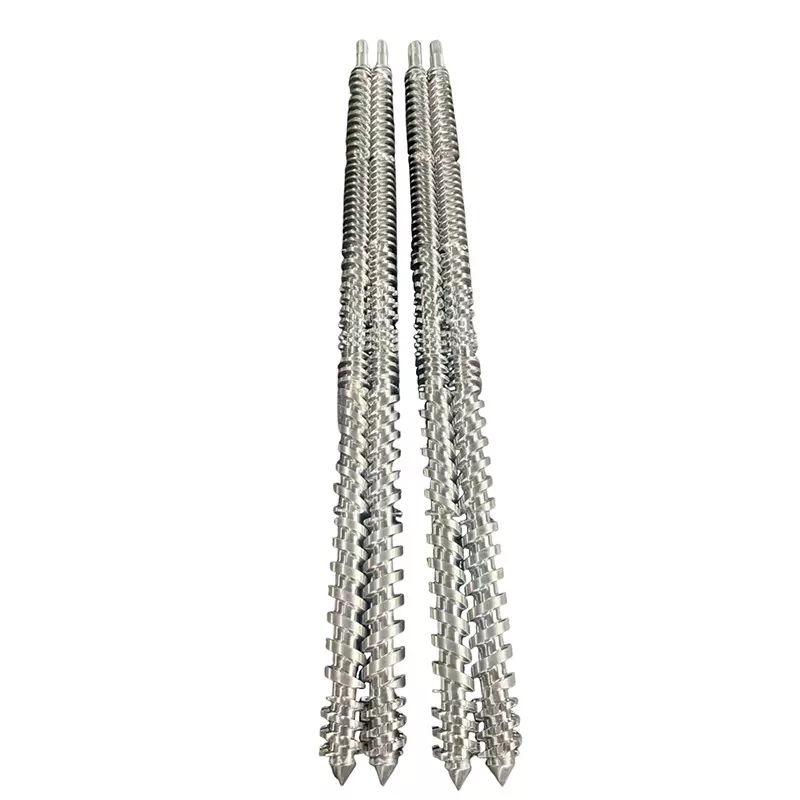
Ipreserbar ang identidad sa asembliya sa dili pa ibira ang mga screw
Ang mga pagsukod mawad-an og bili kung ang wala ug tuo nga mga screw magsagol o ang phasing reference mawala sa panahon sa pagtangtang. Sa dili pa buhian ang asembliya, kuhaan og litrato ang tumoy sa drive ug katapusan sa pagdiskarga. Markahi ang direksyon sa pagtan-aw nga gigamit sa paghulagway sa rotation, dayon markahi ang duha ka screw, shafts, spacer ug timing marks.
Irekord kung gigamit ang makinaco-rotating nga mga screwocounter-rotating nga mga screw. Irekord usab kung ang mga screw usa ka piraso o gitigum gikan sa mga elemento. Ayaw hunahunaa nga ang duha ka mga screw nga adunay parehas nga mga sukat sa gawas adunay parehas nga kamot, spline, order o oras.
Gamita ang mga instruksyon sa pagtangtang sa makina ug ipreserbar ang matag bahin sa pag-lock ug timing. Kung ang pares dili mabalik sa ilawom sa giaprobahan nga pamaagi pagkahuman sa pag-assemble, hunong. Ang pag-apply sa drive torque aron mabuntog ang wala mailhi nga interference mahimo’g mahimong kadaot ang sayup sa pag-ila.
Paghimo og usa ka coordinate system alang sa duha ka screw ug sa duha ka lobes
Limpyohi ang mga sangkap nga dili tangtangon ang ebidensya sa pag-iskor, pagkawala sa coating o pitting. Himoa nga ang mga bahin makaabot sa usa ka lig-on nga temperatura sa inspeksyon. Pagtukod og zero point sa usa ka ginganlan nga katapusan ug markahi ang mga estasyon sa axial nga mahimong gisubli sa screw pair ug barrel.
Idugang ang mga estasyon sa wala pa ug pagkahuman sa pagbag-o sa geometry, pag-abli sa feed ug vent, pagsagol sa mga rehiyon ug katapusan sa paghimo sa presyur. Sa matag estasyon, ilha ang wala nga tornilyo, tuo nga tornilyo, wala nga lobe ug tuo nga lobe. Irekord ang daghang mga angular nga direksyon kung gitugotan ang pamaagi, tungod kay ang usa ka diyametro makatago sa ovality o usa ka kilid nga pagsul-ob.
| Natad | Unsaon pag-ila niini | Ang gipadayag niini |
|---|---|---|
| Axial nga estasyon | Distansya gikan sa gitakda nga feed o discharge datum | Kung diin ang pagsul-ob nagkonsentrar sa seksyon sa proseso |
| Screw identity | Wala o tuo, nga gipahayag ang katapusan sa pagtan-aw | Asymmetric flight wear ug paresan integridad |
| Screw profile | OD, gamut, tip o flank nga kantidad nga adunay pamaagi ug posisyon sa angular | Pagkawala sa metal sa nagtrabaho ibabaw |
| Barrel lobe | Wala o tuo nga lobe, direksyon ug pagsukod nga eroplano | Pagpadako, ovality ug lokal nga paghugas |
| Intermending nga relasyon | Ginganlan nga mga ibabaw, angular nga posisyon, kahimtang sa phasing ug pamaagi | Risgo sa sobra nga gintang o mekanikal nga pagpanghilabot |
| Kondisyon sa nawong | Gi-numero nga litrato nga gihigot sa mapa sa estasyon | Pagmarka, pitting, pagkawala sa coating, mga deposito ug mga marka sa kontak |
| Reference nga bili | Giaprobahan nga drowing, bag-ong bahin nga report o giuyonan nga baseline sa disenyo | Unsa ka dako ang kausaban sa geometry |
Ang gipatik nga barrel diagnostic nga pamaagi ni Coperionnanginahanglan nga limpyo ug bugnaw ang mga baril niini, unya gigamit ang pagsukod sa bore ug pag-inspeksyon sa video nga adunay taas nga resolusyon sa pipila nga mga gidak-on sa ZSK ug STS. Mahimong magkalainlain ang imong makina ug mga himan sa pag-inspeksyon, apan gipakita sa pamaagi kung ngano nga ang dimensyon ug biswal nga ebidensya nahisakop sa parehas nga taho.
Ayaw pag-imbento og resolusyon pinaagi sa pagdugang og mga decimal nga lugar lapas sa instrumento ug pamaagi. Irekord ang instrumento, kahimtang sa pagkakalibrate, kondisyon sa suporta, temperatura sa inspeksyon ug rekord sa operator o inspeksyon. Ang usa ka balik-balik nga mapa nga adunay matinud-anon nga kawalay kasiguruhan labi ka mapuslanon kaysa usa ka impresibo nga spreadsheet nga gihimo gikan sa dili klaro nga mga punto.
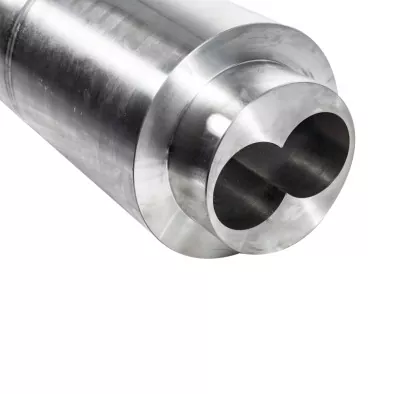
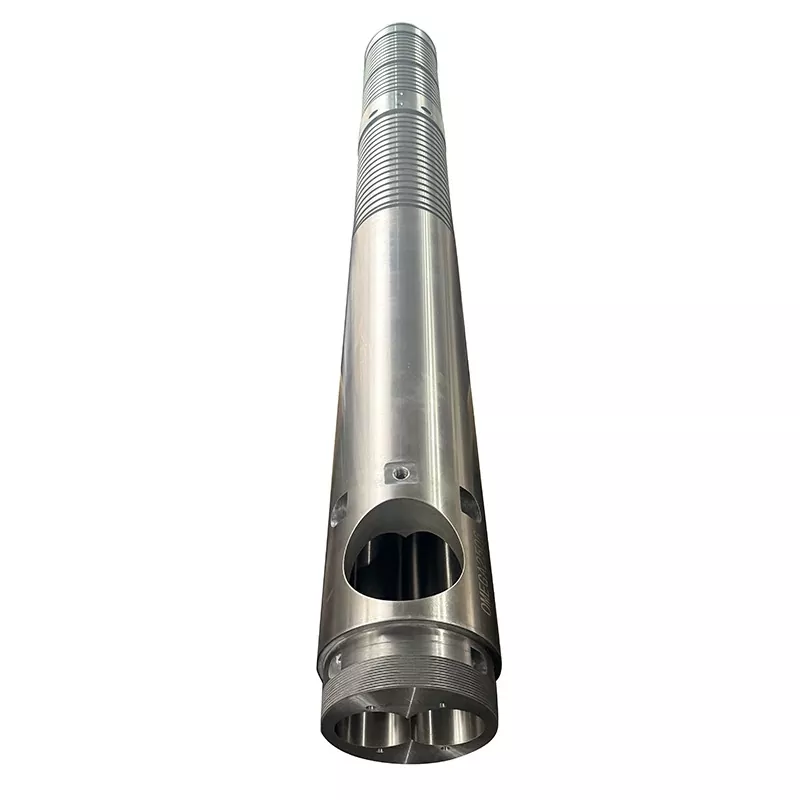
Adunay usa ka gitangtang nga twin screw set nga andam alang sa pagrepaso?Ipadala ang drowing sa asembliya, wala ug tuo nga pag-ila, mapa sa istasyon, mga litrato ug kasaysayan sa pag-operate. Mahimo natong hisgutan kung unsa ang kinahanglan nga mapreserbar ug kung unsang mga lugar ang kinahanglan nga mas duol nga pagsukod.
Ipadala ang mapa sa pagsul-obTan-awa ang parallel twin screw nga mga produktoGamita ang pamatasan sa linya aron mapili ang mga lokasyon sa pag-inspeksyon, dili aron ipahayag ang kapakyasan
Ang pagkahulog sa output sa parehas nga katulin sa screw, dili lig-on nga presyur, pagbag-o sa karga, dili maayo nga pagkatibulaag, wala matunaw nga materyal ug nagbalik-balik nga mga depekto sa produkto mahimo’g makatarunganon ang pag-inspeksyon. Mahimo usab kini gikan sa pagpakaon, pagporma, mga heater, sensor, pagpahungaw, usa ka gipugngan nga mamatay o usa ka problema sa pagmaneho.
Tipigi ang operating baseline sa dili pa mag-ilis sa daghang mga setting sa usa ka higayon. Pagrekord sa aktuwal nga feed rate, screw speed, load o torque indication, pressure, zone settings, gisukod ang temperatura sa pagtunaw kon anaa ug nahuman nga produkto nga mga pagsusi. Itandi ang parehas nga pormulasyon ug downstream setup.
Ang Japan Steel Works nag-ingon nga ang gisul-ob nga twin screw nga mga elemento makapamenos sa throughput ug dispersion ug mahimong makatampo sa seryoso nga screw-shaft o gearbox failure. Kana usa ka maayong rason sa pagsusi sa sayo, apan ang simtoma kinahanglan gihapon nga konektado sa usa ka pisikal nga kondisyon sa imong makina.
Kung ang usa ka linya mobalik sa normal pagkahuman sa pagtul-id sa pagkalibrate sa feeder o usa ka gibabagan nga buho, dili namon ibaligya ang sinina ingon nga diagnosis. Kung ang proseso nagpabilin nga dili lig-on ug ang mapa sa pagsukod nagpakita sa usa ka katugbang nga pagtaas sa lokal nga clearance, ang kapuli nga kaso labi ka kusog. Ang tumong mao ang pagsulbad sa problema sa produksiyon, dili aron makadaog og order alang sa kinadak-ang set.
| Naobserbahan nga pattern | Iproseso ang mga pagsusi sa dili pa ang pagkondenar | Pisikal nga ebidensya nga pangitaon |
|---|---|---|
| Ang output nahulog sa wala mausab nga tulin | Ang katukma sa pagpakaon, bulk density, resipe ug pagdili sa mamatay | Pagpadako sa lokal nga bore, pagsul-ob sa paglupad ug pagbag-o sa clearance |
| Ang presyur o karga mahimong dili lig-on | Pagpakaon, pagkontrol sa temperatura, pagpahungaw ug pagpugong sa ubos | Dili parehas nga wala/tuo nga pagsul-ob, mga deposito, kadaot o mga marka sa kontak |
| Ang pagkatibulaag o pagkatunaw nga kalidad mikunhod | Daghang materyal, additive dosing, pagsagol sa configuration ug kasaysayan sa temperatura | Pagsul-ob sa gituyo nga pagsagol nga mga ibabaw o sayup nga na-install nga mga elemento |
| Metallic noise o kalit nga pagtaas sa torque | Hunong ubos sa pamaagi sa makina ug susiha ang drive ug alignment | Lab-as nga mga marka sa kontak, baluktot nga mga bahin, sayup nga bahin o langyaw nga materyal |
| Paspas nga pag-usab sa pagsul-ob human sa pag-ilis | Ang kontaminasyon sa materyal, pag-align, asembliya, mga limitasyon sa pag-operate ug pagpili sa ibabaw | Gibalikbalik nga lokasyon ug direksyon sa kadaot |
Pagdesisyon kung unsa ang ilisan gikan sa gipares nga taho
Ang usa ka screw-only nga pag-ilis makatarunganon kung ang duha ka barrel lobes magpabilin sa sulod sa gi-aprubahan nga geometry, ang sentro nga relasyon maayo ug ang hinungdan sa pagsul-ob masabtan. Ang usa ka barrel-only nga kapuli mahimo usab nga makatarunganon kung ang pares sa tornilyo nagpabilin nga madawat ug nahiuyon sa gipahiuli nga geometry sa bore.
Ilisan ang gipares nga set kung ang duha ka kilid gisul-ob, ang reference geometry dili sigurado, o ang usa ka bag-ong component modagan gihapon batok sa usa ka naguba nga kauban. Kung ang sumbanan sa pagsul-ob nagpunting sa misalignment, phasing error o langyaw nga materyal, kuhaa kana nga hinungdan sa dili pa magbutang ug bag-ong mga piyesa.
| Gisukod nga kahimtang | Lagmit nga kasangkaran sa pagtimbang-timbang | Gikinahanglan nga panalipod |
|---|---|---|
| Ang pares sa tornilyo gisul-ob; ang duha ka lobe sa sulod sa giaprobahan nga mga limitasyon | Ayuhon o ilisan ang mga screw | Kumpirma ang gitukod pag-usab o bag-ong geometry batok sa gipabilin nga baril |
| Ang mga lobe sa baril gisul-ob; mga screw sulod sa giaprobahan nga mga limitasyon | Kwalipikado nga pag-ayo o pag-ilis sa baril | I-verify ang pagkaangay sa duha nga gipabilin nga mga screw ug distansya sa sentro |
| Parehong gisul-ob ang mga screw ug baril | Gipares nga pagpuli sa tornilyo ug baril | Aprobahan ang usa ka kontroladong drawing set ug inspeksyon nga plano |
| Lokal nga pag-iskor o one-sided nga kontak | Hinungdan nga imbestigasyon sa dili pa pagpili sa sangkap | Susiha ang alignment, bearings, shafts, phasing ug kontaminasyon |
| Gidawat ang geometry apan nabag-o ang katungdanan | Pagrepaso sa proseso ug geometry | Ipasabut ang bag-ong materyal, output, limitasyon sa makina ug pagdawat sa produkto |
Ayaw gamita ang generic nga internet multiplier isip awtomatik nga puli nga limitasyon. Ang diametro, tipo sa tornilyo, disenyo sa makina, materyal ug pagtugot sa produkto tanan hinungdanon. Ang orihinal nga drowing sa pagtukod ug mga pamatasan sa serbisyo sa makina kinahanglan nga magkontrol sa desisyon.
Para sa mas lapad nga mga sintomas ug mga kapilian sa pag-ayo, tan-awa ang amongpagsul-ob sa screw barrel ug giya sa pag-ilis. Kining twin-specific nga panid nagdugang sa wala/tuo, lobe, sentro ug phasing nga impormasyon nga dili masakop sa usa ka conventional single-bore inspection.
Gamita ang lokasyon sa pagsul-ob aron mahibal-an ang nawong
Ni Nanhaiyaparallel twin screw nga mga produktonaglakip sa PVC, PE, PP, goma, plastik, compounding ug granulation aplikasyon. Nagkalainlain ang materyal nga katungdanan sa kana nga sakup. Ang glass fiber, mineral filler, pigment, recycled contamination ug corrosive constituents kinahanglan nga ipahayag sa grado ug loading.
Ang among co-rotating ug counter-rotating nga mga panid sa produkto naglista sa parehas nga core reference values: 38CrMoAlA, heat-treatment hardness sa HB260 to 320, nitriding hardness sa HV950 to 1000, nitriding depth nga 0.50 to 0.70 mm ug nitriding brittleness sa grade 1. Gilista usab nila ang Ra0.4 ug screw straightness nga 0.015 mm.
Ang magamit nga mga kantidad sa produkto naglakip usab sa chrome nga katig-a sa HV 950 o mas taas sa 0.05 hangtod 0.10 mm nga gibag-on, ug bimetal nga katig-a sa HRC60 hangtod 65 sa 2.0 hangtod 3.0 mm nga giladmon. Ang HV ug HRC naggamit ug lain-laing mga timbangan, mao nga ang kinadak-ang naimprinta nga numero wala makaila sa mas maayong kapilian.
| Pagpangita gikan sa mapa sa pagsul-ob | Unsa ang ipasabut sa bag-ong detalye | Unsa ang dili i-assume |
|---|---|---|
| Ang mga tip sa paglupad mawad-an og materyal sa usa ka puno nga proseso nga sona | Gipanalipdan nga mga lokasyon sa paglupad, pagtambal o haluang metal, giladmon sa layer ug katapusang geometry | Ang matag sona nanginahanglan parehas nga pag-upgrade |
| Ang usa ka barrel lobe nagsul-ob labaw pa sa usa | Lobe map, alignment ug center checks, unya panalipod sa baril | Ang mas gahi nga materyal lamang ang makatul-id sa misalignment |
| Pitting o pagkawala sa nawong | Kemistriya sa materyal, kasaysayan sa paglimpyo, apektadong sona ug katugbang nga sistema sa nawong | Ang tanan nga kadaot sa ibabaw kay abrasive nga pagsul-ob |
| Ang mga marka sa kontak gisubli sa usa ka nawong | Phase, straightness, shaft, bearing ug pagrepaso sa asembliya | Ang screw profile mao lamang ang hinungdan |
| Uniporme nga pagsul-ob human sa taas nga stable nga serbisyo | Orihinal nga geometry, gisukod nga pagbag-o ug gikinahanglan nga agwat sa pagpadayon | Awtomatikong gikinahanglan ang pagdesinyo pag-usab |
Girekomenda sa battenfeld-cincinnati ang pagsukod sa pagsul-ob kausa sa usa ka tuig o pagkahuman sa 6,000 nga oras sa pag-operasa giya sa serbisyo niini alang sa single, conical twin, parallel twin ug planetary extruders. Tagda kana isip reperensiya sa pagplano sa usa ka supplier. Ang mga linya nga nagproseso sa grabe nga mga filler o nagpakita sa usa ka paspas nga uso sa pagsul-ob mahimo’g magkinahanglan usa ka lahi nga agwat.
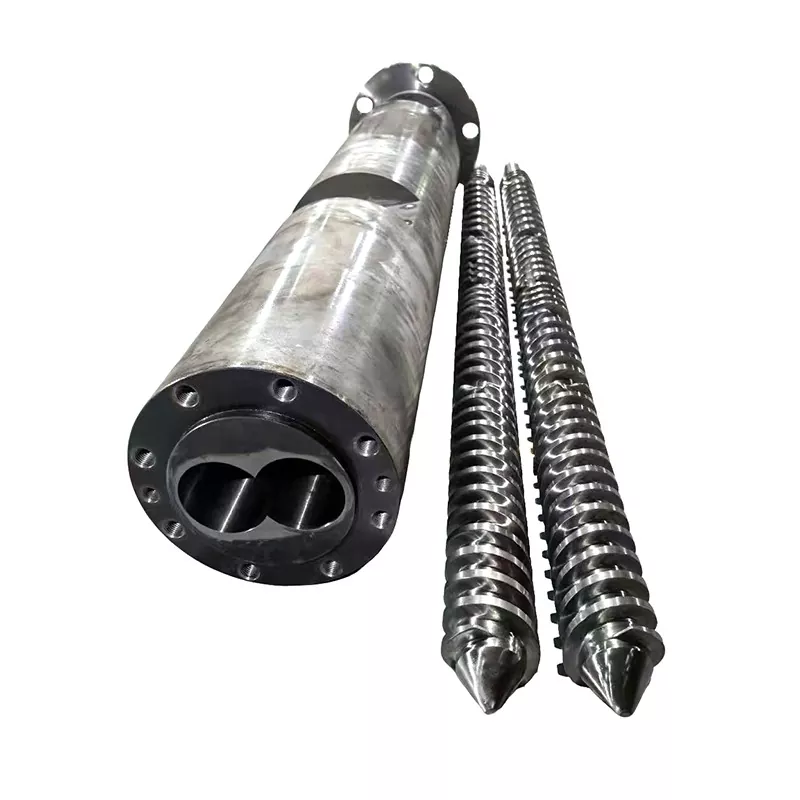
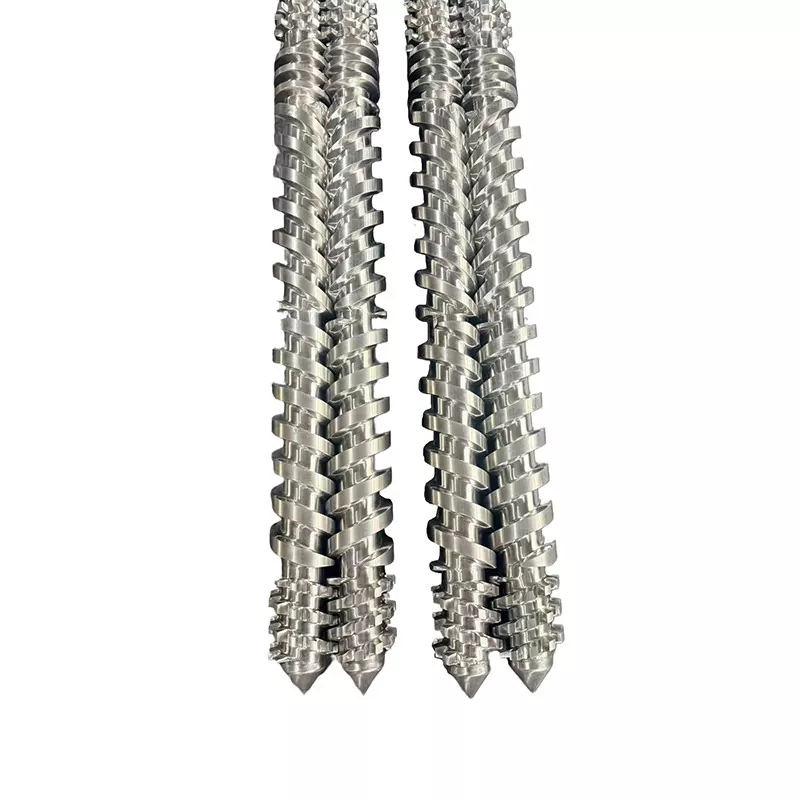
Ibalik ang inspeksyon nga file ngadto sa usa ka manufacturable order
Ang pakete sa kinutlo kinahanglan nga adunay sulud sa makina ug modelo, gi-aprubahan nga mga drowing, pagporma sa materyal, rekord sa operasyon ug mapa sa pagsul-ob. Ilha kung gusto nimo ang usa ka matinud-anon nga kapuli, pag-ayo nga pagtimbang-timbang o pagbag-o sa geometry. Kung kinahanglan nga molambo ang performance, isulti ang masukod nga target ug ang mga pagpugong sa makina.
Ang pagkontrol sa pagdrowing hinungdanon sama sa nominal nga gidak-on. Ni Nanhaiyapanid sa kagamitan sa produksiyonnaglista sa CNC drilling ug milling positioning accuracy sa 0.02 mm, CNC lathes para sa workpieces hangtod sa 6 metros, ug five-axis machining para sa dili regular nga flight ug espesyal nga flanges. Kanang mga kapabilidad nanginahanglan pa og dili klaro nga pagguhit ug plano sa inspeksyon.
Among pangutan-on ang usa ka drowing kung ang gipiho nga clearance magkasumpaki sa gisul-ob nga sample o kung wala ug tuo nga impormasyon ang nawala. Kabahin kana sa responsibilidad sa paghimo. Ang usa ka gipirmahan nga pag-usab sa drowing mas barato kaysa pagdiskobre sa dili pagsinabtanay sa pag-instalar.
Kinahanglan ang usa ka kapuli nga sakup sa wala ka pa mangayo mga presyo?Ipadala una ang daan nga bahin nga taho ug problema sa operasyon. Makatabang kami sa pagbulag sa mga pangutana sa pagdrowing, pagsul-ob og ebidensya ug pagpili sa materyal sa dili pa magsugod ang komersiyal nga pagtandi.
Paghangyo og kapuli nga pagrepasoAblihi ang panid sa pangutanaI-verify una ang pagkahaom, dayon i-verify ang produksiyon
Ang umaabot nga inspeksyon kinahanglan nga kumpirmahon ang bahin nga identidad, pag-usab sa drowing, wala ug tuo nga mga label, materyal nga mga dokumento, gipiho nga mga sukat ug gipanalipdan nga mga ibabaw sa wala pa i-install. Hupti ang shipping ug inspection record nga nahigot sa component serial o pair identification nga gigamit sa imong planta.
Sunda ang asembleya, pag-align, lubrication, pagpainit ug mga pamaagi sa pagsugod sa extruder. Kumpirma ang gikinahanglan nga libre nga paglihok sa pares pinaagi lamang sa giaprobahan nga pamaagi. Ayaw gamita ang drive aron pugson ang usa ka wala mahibal-an nga hugot nga posisyon.
Komisyon sa gikasabutan nga materyal, paghan-ay sa feed ug mamatay. Pagrekord sa output, katulin sa turnilyo, indikasyon sa pagkarga o torque, presyur, pamatasan sa temperatura, kahimtang sa buho ug kalidad sa natapos nga produkto. Itandi batok sa kondisyon sa pagdawat, dili batok sa usa ka mubo nga rotation nga walay load o mas sayon nga resin.

Hangyoa si Nanhaiya sa pagrepaso sa imong twin screw wear file
Ipadala ang machine drawing, wala ug tuo nga screw identification, rotation viewpoint, phasing information, center distance, wear map, material recipe ug operating record. Isulti kanamo kung unsang simtomas ang nag-aghat sa pag-inspeksyon ug kung ang imong prayoridad mao ang pagpahiuli, mas taas nga kinabuhi sa pagsul-ob o usa ka bag-ong katungdanan sa proseso.
Mga drowing ug sukod sa emailPaghisgot sa WhatsAppTan-awa ang parallel twin screw nga mga produkto
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Mga produkto:Ang co-rotating parallel twin screw barrels | Counter-rotating parallel twin screw barrels | PVC parallel twin screw barrels | Goma ug plastik nga parallel twin screws
Email:info@nhyscrew.com
Telepono:+86-13505809643| Mobile:+86-13587082002
Block C, No. 2 West Section, Xingzhou Avenue, Dinghai District, Zhoushan City, Zhejiang Province, China.
Impormasyon sa serbisyo | Mga kagamitan sa produksiyon | Profile sa kompanya | Kontaka kami
Kanunay nga gipangutana nga mga pangutana
Unsa ang parallel twin screw barrel clearance?
Kini usa ka hugpong sa mga geometriko nga relasyon, dili usa ka unibersal nga gintang. Usa ka mapuslanon nga espesipikasyon nagpalahi sa clearance sa matag screw ngadto sa barrel lobe niini, clearance sa screw-to-screw pinaagi sa intermeshing nga rehiyon, distansya sa sentro, phasing ug bisan unsang may kalabutan nga axial clearance. Ang gi-aprubahan nga drowing sa makina naghubit sa mga target nga kantidad ug mga pamaagi sa pagsukod.
Makalkulo ba nako ang twin screw clearance isip barrel ID minus screw OD?
Kana nga pagkunhod mahimong maghulagway sa usa ka lokal nga diametral nga relasyon lamang kung ang duha ka mga kantidad nagtumong sa katugbang nga mga lokasyon ug usa ka gipiho nga bore geometry. Wala kini naghulagway sa screw-to-screw clearance, intermesh, phasing, center distance o out-of-round figure-eight bore. Ayaw kini gamita isip ang bugtong bili sa pagdawat sa twin screw.
Pila ka lugar ang dapat nako sukdon sa twin screw ug barrel?
Walay universal count. Paghimo og igo nga mga estasyon sa axial aron matabonan ang feed, pagtunaw o pag-compress, pagsagol, pagpahungaw ug mga rehiyon sa pagtukod sa presyur, unya dugangi ang mga estasyon sa palibot sa makita nga kadaot o pagbag-o sa geometry. Gamita ang parehas nga mga ngalan sa istasyon sa duha nga mga screw ug pareho nga mga lobe sa baril.
Unsa ang kinahanglan nga irekord sa dili pa tangtangon ang parallel twin screws?
Irekord ang na-install nga wala ug tuo nga mga posisyon, rotation nga gitan-aw gikan sa usa ka ginganlan nga katapusan, handedness, timing o phasing marks, shaft connections, spacer ug axial order. Litratohan ang drive ug discharge ends, label ang matag bahin ug ipreserbar ang pamaagi sa pagtangtang sa makina.
Mahimo ba nako ilisan lamang ang kaluha nga mga tornilyo ug itago ang daan nga baril?
Oo, kung ang barrel bores, ang sentro nga relasyon ug ang kahimtang sa nawong nagpabilin sa sulod sa gi-aprubahan nga mga limitasyon ug ang hinungdan sa pagsul-ob sa screw nasabtan. Kung ang baril gipadak-an, oval, gimarkahan o wala gisandig, ang bag-ong mga tornilyo ra mahimong magbilin og sobra o dili parehas nga clearance. Ibase ang desisyon sa usa ka gipares nga taho sa pagsukod.
Unsa ka sagad kinahanglan nga sukdon ang parallel twin screw barrel wear?
Itakda ang agwat gikan sa plano sa pagmentinar sa tigbuhat sa makina, kagrabe sa materyal, oras sa pag-operate ug uso sa pagsul-ob sa linya. Ang Battenfeld-cincinnati nagpatik sa usa ka tuig o 6,000 ka oras sa pag-opera ingon nga rekomendasyon sa serbisyo, apan kana usa ka pakisayran sa pagplano kaysa usa ka unibersal nga limitasyon sa pagpuli.
Nag-publish ba ang Nanhaiya og usa ka standard working clearance alang sa matag parallel twin screw?
Walay usa ka working-clearance nga kantidad nga naglangkob sa tibuok nga han-ay. Gipatik sa Nanhaiya ang mga kantidad sa produkto alang sa materyal, pagtambal sa kainit, katig-a sa nawong, giladmon sa layer, kabangis ug pagkatul-id sa screw. Ang mga functional clearance kinahanglan pa nga ipasabut sa gi-aprubahan nga drowing para sa piho nga pares sa makina ug screw.
Unsa ang akong ipadala alang sa usa ka kapuli nga parallel twin screw barrel nga kinutlo?
Ipadala ang makina ug modelo, giaprobahan nga mga drowing, wala ug tuo nga screw identification, rotation viewpoint, center distance, koneksyon ug flange details, material formulation, output ug operating record, axial wear map, surface photographs, failure history ug gikinahanglang mga dokumento sa inspeksyon.
Alang sa pagpili sa sistema ug mga prinsipyo sa pagpadagan, padayon sa amongparallel twin screw extruder nga giyao ang mas lapadgiya sa pagpili sa twin screw extruder.