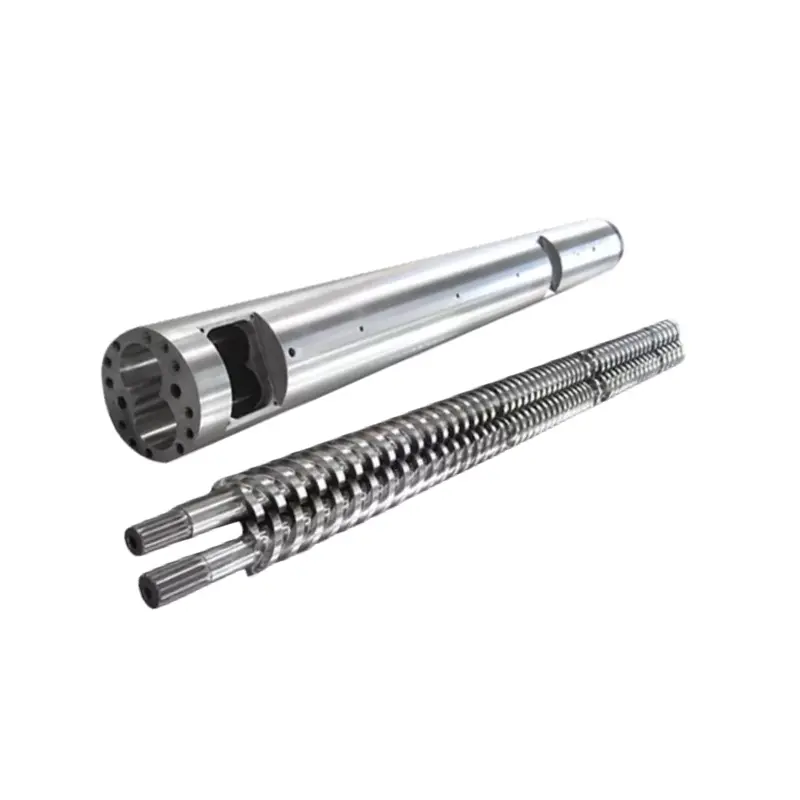
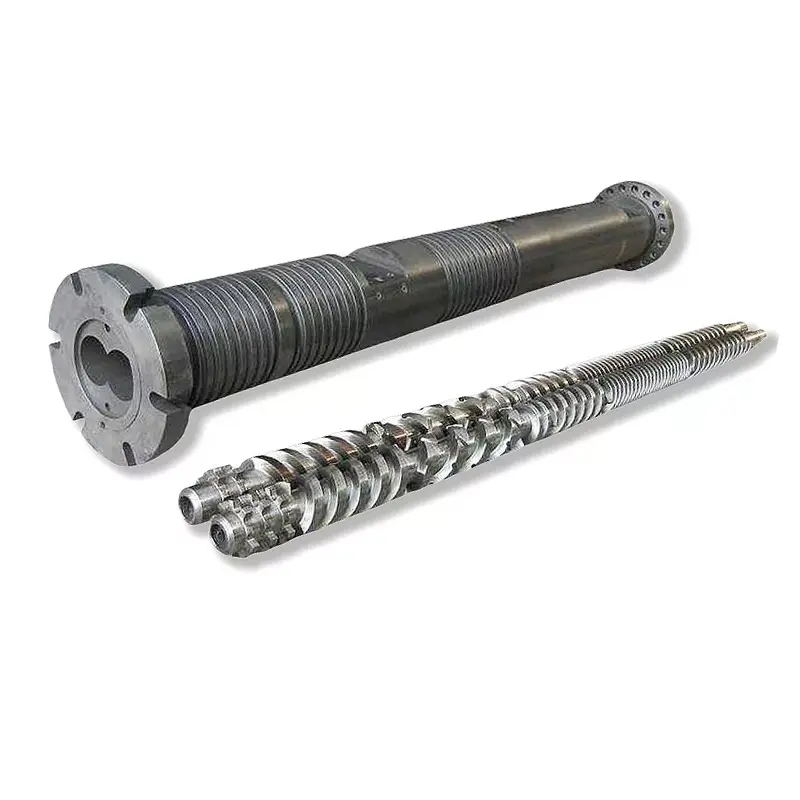
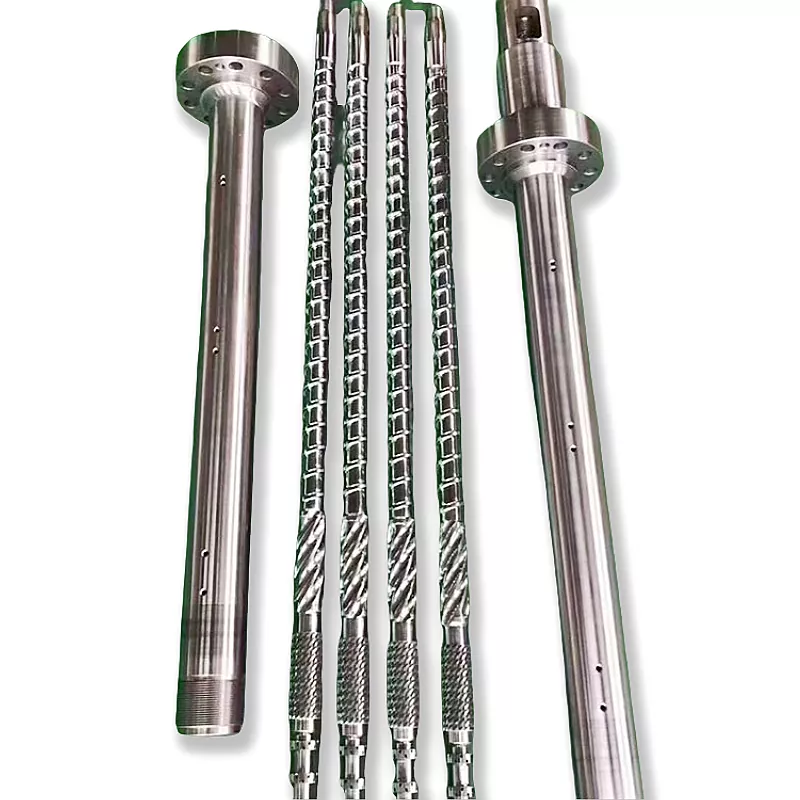
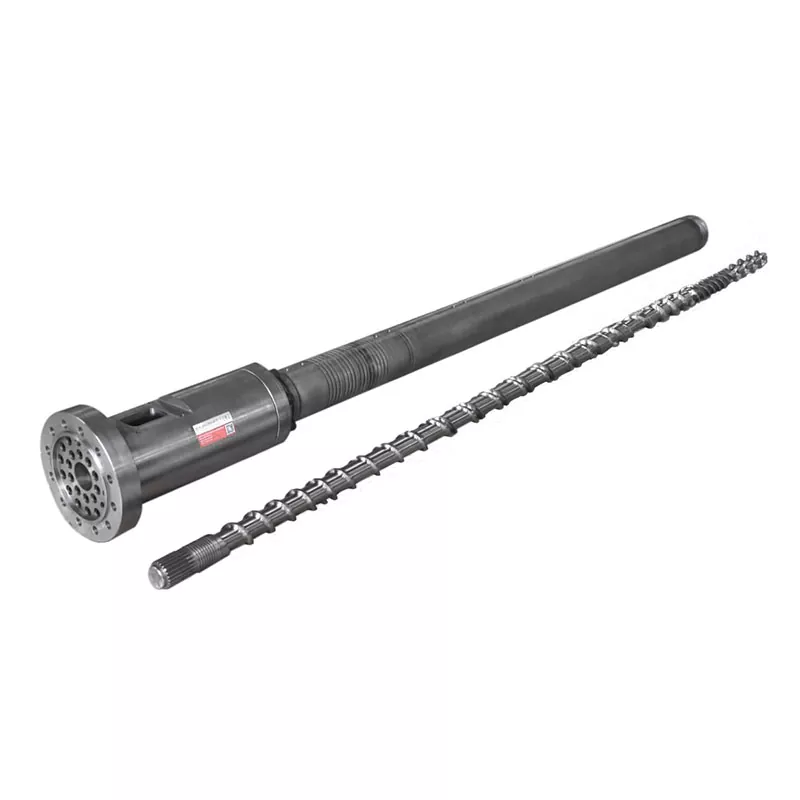
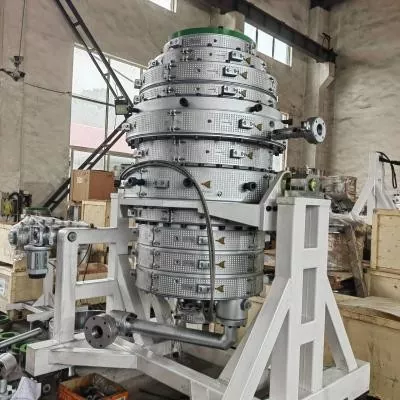
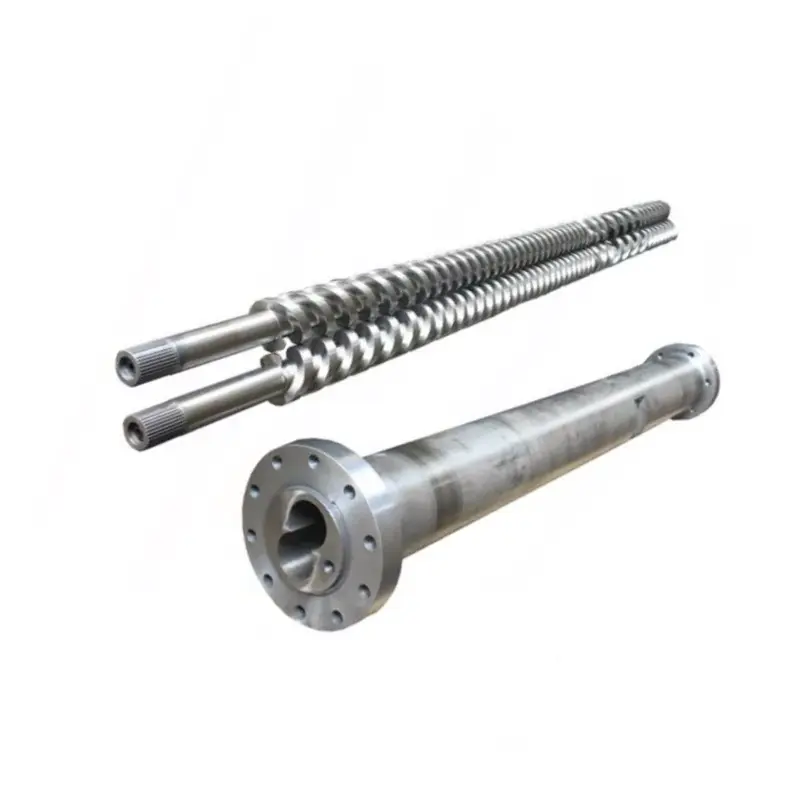
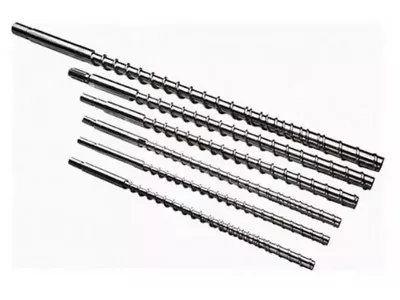
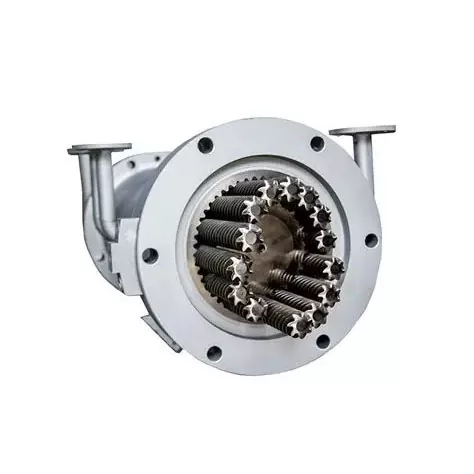
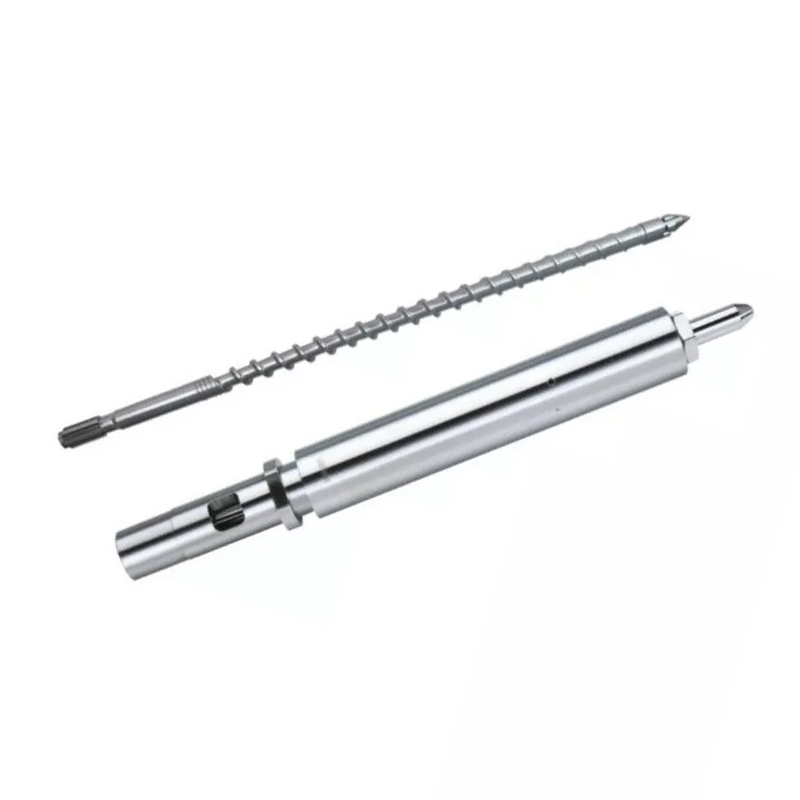
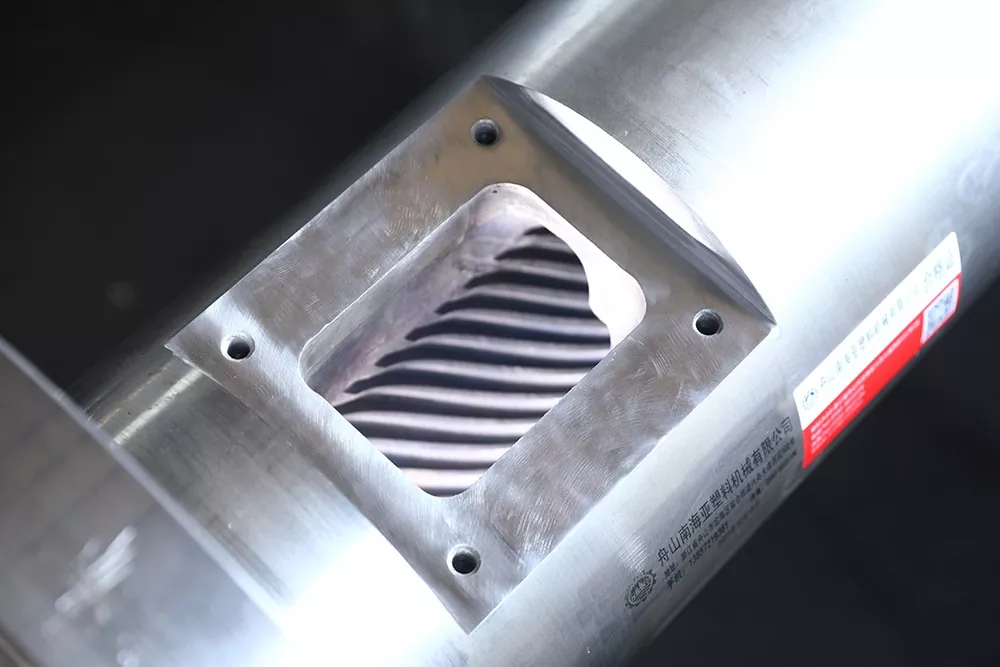
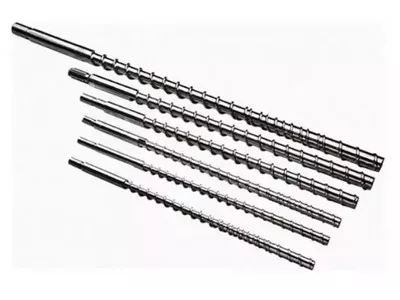
Ang usa ka tornilyo alang sa PS foam kinahanglan nga pagahukman pinaagi sa pagkatunaw ug foam nga produkto nga kini makatabang sa tibuok nga linya sa paghatod-dili sa diametro, L/D o sa usa ka pag-angkon sa "taas nga pagsagol" sa pagkalain.
Dali nga tubag
Ipiho ang usa ka PS foaming single screw pinaagi sa pagsulti sa porma ug resipe sa feed, unsa ang kinahanglang tunawon ug isagol sa dili pa molapad ang gas, ang kasamtangang barrel ug die interface, ug ang masukod nga sukdanan sa pagdawat sa produkto sa foam. Ni NanhaiyaPS foaming single screwnaggamit ug mas taas nga L/D nga konsepto sa disenyo, usa ka seksyon sa feed nga gituyo sa paglihok sa recycled PS ug nucleating agent, ug usa ka pagpili sa Maddock-type o pin mixing section. Walay bisan usa sa mga feature nga makapuli sa imong aktwal nga data sa linya.
1. Una, ipasabot kung para sa PS foaming job ang imong gipalit
Ang "PS foam" dili usa ka kompleto nga detalye sa screw. Ang usa ka line making sheet ug usa ka line making decorative profiles mahimong mag-share sa resin family pero nagkinahanglan ug lain-laing output, die pressure, cooling ug product checks. Gilista sa Nanhaiya ang PS foam sheet sa taliwala niinisingle-screw nga mga aplikasyon; ang PS foaming screw nga panid niini naghisgot usab sa mga dekorasyon nga mga kisame sa kisame.
Sultihi ang screw supplier kung ang feed kay virgin PS pellets, regrind, laing recycled nga porma o kontroladong timpla. Ihatag ang aktuwal nga mga grado sa resin, recycled-content range, nucleating agent ug bisan unsang ubang additives. Ipahayag ang sistema sa paghuyop ug asa kini mosulod sa proseso. Ang usa ka desisyon sa disenyo nga gihimo alang sa usa ka ruta kinahanglan dili hilom nga isipon nga molihok alang sa lain.
Ang among factory-side nga lagda:Gusto nako nga makita ang produkto ug ang feedstock sa parehas nga RFQ. Kung ang pumapalit nagpadala ra "PS foaming, 90 mm screw," mahimo naton hisgutan ang usa ka diametro, apan dili ang pamatasan sa pagpakaon, pagsagol sa katungdanan o lagmit nga mga pagdili sa wala pa mamatay. Ang mapuslanon nga panag-istoryahanay magsugod kung ang tinuod nga input sa operator sa linya naa sa panid.
| Sultihi ang tigbuhat og tornilyo | Ngano nga giusab niini ang panaghisgot sa disenyo |
|---|---|
| Produkto: sheet o profile; target nga mga sukod ug dayag nga densidad | Gihubit kung unsa ang kinahanglan magpabilin nga lig-on human ang pagkatunaw mobiya sa mamatay. |
| Virgin/recycled PS ratio ug feed form | Gibag-o ang paghatud sa hopper ug kung unsa ka makanunayon ang pagpuno sa channel. |
| Nucleating agent ug uban pang solido | Nagbutang usa ka pangutana sa pagkatibulaag ug pagsul-ob, dili usa ka ngalan sa resin. |
| Uri sa sistema sa paghuyop ug punto sa pasiuna | Pagtino kung unsang sona sa proseso ang kinahanglan nga andam sa dili pa ang pagpalapad. |
| Anaa nga makina, baril, mamatay ug target sa output | Nagbugkos sa anaa nga geometry, pressure ug operating window. |
2. Ang seksyon sa feed angayan og dugang nga pagtagad kaysa usa ka catalog L/D nga numero
Ang panid sa produkto sa PS foaming sa Nanhaiya naghulagway sa mas lawom nga bahin sa feed section aron madala ang mga partikulo sa PS, ilabina ang recycled nga materyal, ug mga nucleating agent sama sa talcum powder. Praktikal ang punto: ang downstream mixer dili makaayo sa feed rate nga mausab sa matag higayon nga ang regrind bulk density mausab o ang hopper bridges.
Sa dili pa ilisan ang tornilyo, tan-awa kung ang feed throat ba tinuod nga gihatag sa usa ka makanunayon nga rate. Irekord ang timpla, pamatasan sa hopper, katulin sa tornilyo ug pagkarga sa motor sa panahon sa maayo ug dili maayo nga produksiyon. Kung ang problema magsugod sa hopper, ayoha kana nga kondisyon sa suplay sa dili pa mangutana og bag-ong flight profile aron matago kini.
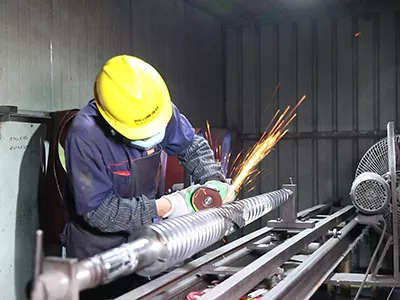
Alang sa kapuli, itandi ang daan nga tornilyo sa drawing sa makina sa feed throat, barrel bore, shank ug discharge end. Kung ang daan nga tornilyo gisul-ob, ang pisikal nga kopya sa mga flight niini mahimo usab nga kopyahon ang gisul-ob. Atongpuli nga giya sa pagsukod sa single-screwnagpatin-aw ngano nga ang mga pakisayran sa makina hinungdanon sama sa gikuha nga bahin.
3. Pilia ang seksyon sa pagsagol alang sa usa ka masukod nga problema
AngDisenyo sa produkto sa Nanhaiyanagbutang ug barrier-type nga Maddock mixing section o pin mixing section duol sa katapusan sa compression o metering. Gihulagway usab niini ang mas taas nga ratio sa L/D ug usa ka episyente nga mixed-shear section. Kini ang mga kapilian sa disenyo, dili pamatuod nga ang usa ka fixed geometry mohaum sa matag PS foam line.
Sa usa ka proseso sa bula, ang pagtunaw sa ibabaw kinahanglan igo nga makanunayon alang sa mga lakang sa pagbula ug pagporma sa ubos. Ang dili maayo nga pagkatunaw nga mga partikulo, dili patas nga pag-apod-apod sa additive o pagbag-o sa temperatura sa pagkatunaw mahimong makita sa nahuman nga produkto. Apan ang pagdugang sa pagsagol nga wala’y pagtuon sa linya mahimo’g madugangan ang panginahanglanon sa presyur ug pagkaladlad sa init. Ang pangutana dili "Unsang mixer ang mas kusog?" Kini mao ang “Unsa ang presenteng depekto, ug asa kini unang makita?”
Kanus-a hisgutan ang usa ka seksyon nga tipo sa Maddock
Pangutan-a kini kung ang pagkaparehas sa pagtunaw mao ang gitakda nga gintang. Ipakita ang mga detalye sa resin ug pag-regrind, ebidensya sa wala matunaw, kasamtangan nga pagsukod sa pagkatunaw ug ang pressure margin nga masuportahan sa makina.
Kanus-a maghisgot sa seksyon sa pin
Pangutan-a kung giunsa kini pag-apod-apod sa aktwal nga pakete sa additive ug kung unsa ang mahimo niini sa pressure, paglimpyo ug kasaysayan sa temperatura. Ang seksyon sa pin usa ka desisyon sa disenyo, dili usa ka awtomatikong pag-upgrade.
Kung biyaan ang mixer nga mag-inusara
Kung ang rate sa feed, pagdugang sa gas, mamatay o pagpabugnaw dili lig-on, ang pag-ilis sa usa ka mixer mahimong dili makausab sa unang hinungdan. I-establisar ang baseline sa dili pa idisenyo pag-usab ang screw.
Ang mas lapad nga giya ni Nanhaiya sascrew speed, matunaw temperatura ug outputmapuslanon dinhi: ang paglihok sa speed dial mausab labaw pa sa mga kilo kada oras. Para sa PS foam RFQ, irekord ang operating window kay sa maximum RPM lang sa makina.
Usa ka trade-off nga atong ibutang sa drawing review:kung ang dugang nga paggunting makapauswag sa pagkatunaw apan gipataas ang gisukod nga temperatura sa pagkatunaw lapas sa magamit nga bintana sa linya, kana dili usa ka kadaugan. Itandi ang tibuok resulta sa proseso—kondisyon sa pagkatunaw, presyur ug nahuman nga bula—dili ang bahin sa pagsagol lamang.
4. Ang screw usa ka bahin sa PS foam system
Ang tornilyo ug baril kinahanglan nga mohaum sa usag usa, apan sila usab nagtugyan sa materyal sa usa ka filter, sistema sa pagpaila sa gas diin gigamit, mamatay ug mga kagamitan sa pagpabugnaw. Kung gihangyo kami sa usa ka pumapalit nga garantiya ang density sa bula gikan sa usa ka drowing nga tornilyo nga nag-inusara, hunongon nako kana nga saad. Ang responsable nga detalye sa pagpalit naghigot sa tornilyo sa kagamitan ug mga kontrol sa proseso nga nagsunod niini.
Susihon ang koneksyon sa shaft, kinatibuk-ang gitas-on, barrel sa sulod nga diyametro, lokasyon sa feed, mga zone sa pagkontrol sa temperatura ug magamit nga load sa pagmaneho. Mapa ang bisan unsang injection o vent port sa kasamtangan nga baril. Pangutan-a kung kinsa ang nagsuplay sa mating barrel ug kung kini gigamit pag-usab; ang usa ka bag-ong tornilyo batok sa usa ka naguba nga bore makahimo sa usa ka puli nga tan-awon nga mas grabe kaysa kini.
Ni Nanhaiyasingle-screw nga kategoriyanagpatik sa kinatibuk-ang mga han-ay sa modelo alang sa L/D, output, katulin ug motor. Kana usa ka pagsugod nga katalogo, dili mga garantiya sa performance sa PS-foam. I-convert ang katungdanan sa produkto ngadto sa target nga espesipiko sa linya, dayon kumpirmahi ang pinili nga geometry ug gitugot nga operating window sa order drawing.
Usa ka mapuslanon nga pangutana sa pabrika:diin una nga nawad-an og kontrol ang daang sistema—sa pagpakaon, sa pagkatunaw, sa die, o pagkahuman sa pagkamatay? Kung dili nato matubag kana, ang usa ka mahal nga bag-ong tornilyo mahimong usa ka hapsay nga kopya sa sayup nga solusyon.
5. Basaha ang mga depekto sa bula isip mga timailhan, dili awtomatik nga pagkapakyas sa screw
Ang usa ka pagbag-o sa densidad o dili maayo nga nawong mahimong usa ka simtomas nga may kalabotan sa tornilyo. Mahimo usab kini magsugod sa resin, dosing, pressure, paghatud sa gas, mamatay o pagpabugnaw. Gamita ang una nga punto sa pagbag-o aron makit-an ang hinungdan. Kung bag-o lang nabag-o ang proseso, itandi kini sa usa ka natala nga maayo nga pagdagan sa wala pa mag-order usa ka bag-ong bahin.
| Naobserbahan nga problema | Susiha una | Sa diha nga ang tornilyo angayan nga tan-awon pag-ayo |
|---|---|---|
| Ang dayag nga densidad naanod sa panahon sa pagdagan | Feed masa, timpla, gas delivery, temperatura, mamatay ug makapabugnaw nga mga kahimtang | Ang mga input lig-on apan ang output o mga pagbag-o sa presyur nga adunay gisukod nga screw/barrel wear. |
| Dili matunaw o makita nga mga speck | Ang kontaminasyon sa resin, gibag-o ang gidak-on, pag-ila sa temperatura ug kahimtang sa screen | Ang mga input limpyo ug lig-on, apan ang pagtunaw sa sampling nagpakita sa padayon nga dili igo nga pagkatunaw. |
| Pagdagsang sa presyur | Hopper bridging, feed dosing, gas system ug screen restriction | Ang upstream nga suplay ug downstream restriction kontrolado, samtang ang pagsul-ob o geometry nagpatin-aw sa pagdagsang. |
| Nahugno ang nawong o dili regular nga mga selula | Pagporma, pagkontrol sa gas, die gap, pagpabugnaw ug mga kondisyon sa puller | Ang kasaysayan sa pagkatunaw dili managsama sa wala pa mamatay pagkahuman wala iapil ang ubang mga hinungdan. |
| Wala damha paspas nga pagsul-ob | Pag-regrind sa kontaminasyon, solido nga sulod, barrel alignment ug daan nga wear map | Ang mga pagsukod nakit-an ang usa ka gibalikbalik nga sona sa pagsul-ob nga kinahanglan magbag-o sa gitakda nga pagtukod. |
Kung ang mga abrasive solid o recycle nga materyal kabahin sa katungdanan, ribyuha ang pagtukod sa ibabaw ingon man ang disenyo sa paglupad. Ni Nanhaiyasuper wear-resistant nga single screwnagpresentar sa wear-resistant nga mga kapilian. Ang mas gahi nga nawong mapuslanon lamang kung kini manalipod sa sona nga aktuwal nga nagsul-ob ug nagpabilin nga nahiuyon sa ubang bahin sa asembliya.
6. Himua ang RFQ nga usa ka masulayan nga pagpalit
Ang pag-apruba sa drowing nagpamatuod sa mga sukod ug konstruksyon, dili sa paghimo sa produkto sa iyang kaugalingon. Pagsulat og mubo nga plano sa pagsulay sa dili pa himoon ang bahin. Para sa PS foam, ipahayag ang porma sa produkto, target throughput, feed formulation, operating window ug pila ka stable nga sample ang kuhaon. Pag-uyon kung kinsa ang naghatag sa reference resin ug nagrekord sa mga kondisyon sa linya.
Alang sa cellular plastics,ISO 845naghatag usa ka pamaagi alang sa dayag nga density. Kini nagpalahi sa kinatibuk-an ug sa kinauyokan nga densidad kung diin kana hinungdanon.ISO 1923naglangkob sa linear nga mga dimensyon sa cellular plastics ug rubbers. Kini nga mga sumbanan makatabang sa pagpasabut kung giunsa ang pagsukod; wala sila magbutang ug usa ka unibersal nga densidad, gibag-on o gilapdon nga limitasyon para sa imong produkto. Ibutang ang mga limitasyon sa pagdawat sa imong detalye sa pagpalit.
| Pagdawat butang | Isulat sa dili pa ang pagsulay |
|---|---|
| Angay nga bahin | Giaprobahan nga screw ug barrel drawing, mga dimensyon sa koneksyon, paghuman ug rekord sa inspeksyon. |
| Window sa proseso | Feed blend, output target, screw-speed range, temperatura ug pressure measurement locations, stabilization rule. |
| Produkto sa bula | Dayag nga density nga pamaagi ug target range, mga sukat ug pagtugot, mga posisyon sa sample, makita nga mga pamatasan sa depekto. |
| Pagtandi | Baseline run o gikasabutan nga reference sample, parehas nga materyal nga lote kung asa praktikal, ug gihinganlan nga decision-maker para sa sign-off. |
Kung nag-ilis ka sa usa ka kasamtangan nga screw, ipadala ang kasamtangan nga datos sa produksiyon bisan kung kini dili maayo. Ang gisukod nga baseline naghatag sa among team og butang nga mapuslanon nga usbon. Kung wala kini, ang "dili kaayo scrap" ug "mas maayo nga foam" paminawon madanihon apan dili madawat o isalikway sa patas nga paagi.
RFQ checklist
- Paghimo sa extruder, modelo ug pagdrowing sa baril
- Daang screw drawing o gisukod nga bahin
- Ang grado sa PS ug porma sa feed
- Gi-recycle nga sulud sa sulud ug gidak-on sa partikulo
- Nucleating agent ug uban pang mga additives
- Sistema sa paghuyop ug punto sa pasiuna
- Mga detalye sa sheet o profile drawing ug die
- Target nga output, density ug sukod
- Kasamtangang RPM, temperatura ug presyur
- Pagsul-ob og mapa, mga problema ug mga pamatasan sa pagsulay
Kanunay nga gipangutana nga mga pangutana
Unsa ang lahi sa usa ka PS foaming single screw?
Ang feed, melting ug mixing zone niini gipili para sa PS feedstock ug proseso sa foam line. Ang Nanhaiya's PS foaming single screw page naghulagway sa mas taas nga L/D approach, usa ka feed section nga gituyo sa paglihok sa recycled PS ug nucleating agent, ug usa ka Maddock-type o pin mixing option duol sa katapusan sa compression o metering. Ang aktuwal nga geometry kinahanglang mosunod sa makina ug pormulasyon sa pumapalit.
Ang mas taas ba nga ratio sa L/D naggarantiya sa mas maayo nga PS foam?
Dili. Ang dugang nga gitas-on sa pagproseso mahimong makatabang sa usa ka partikular nga katungdanan sa pagtunaw ug pagsagol, apan kini usab mag-usab sa oras sa pagpuyo ug pagkaladlad sa init. Gihulagway ni Nanhaiya ang mas taas nga L/D nga disenyo para sa PS foaming screw niini nga walay pagmantala ug usa ka universal PS foam L/D value. Pilia ang mga sukat batok sa makina, throughput, pormulasyon ug target sa produkto.
Angay ba kong mopili ug Maddock mixer o pin mixer?
Ni mas maayo sa tanan. Gilista sa Nanhaiya ang duha nga posible nga mga seksyon sa pagsagol. Ihulagway ang umaabot nga PS, recycled fraction, nucleating agent, melt-uniformity nga problema, presyur nga anaa sa dili pa mamatay ug gitugot nga temperatura nga kasaysayan aron ang mixer mapili alang sa katungdanan.
Mahimo ba nako gamiton ang kinatibuk-ang single-screw output ratings isip kapasidad sa PS foam?
Dili. Ang kategorya nga single-screw sa Nanhaiya naglista sa kinatibuk-ang mga han-ay sa modelo, dili usa ka garantiya nga PS foaming output alang sa matag pormulasyon, mamatay ug sistema sa paghuyop. Pangayo hinuon og kapasidad nga espesipiko sa katungdanan ug basehanan sa pagdawat.
Giunsa naton susihon ang density sa usa ka pagsulay sa PS foam?
Pag-uyon sa produkto, mga lokasyon sa sampol, pagkondisyon ug target range sa wala pa ang pagsulay. Ang ISO 845 naghatag usa ka pamaagi alang sa dayag nga densidad sa mga cellular nga plastik ug goma. Kung ang mga panit makaapekto sa interpretasyon, magkauyon kung gikinahanglan ang kinatibuk-an o kinauyokan nga density; irekord usab ang mga sukat ug kondisyon sa linya.
Unsa nga impormasyon ang gikinahanglan sa Nanhaiya alang sa usa ka kinutlo?
Ipadala ang kasamtangan nga screw ug barrel drawings o measurements, extruder model, connection details, PS grade ug feed form, recycled-content range, nucleating additives, blowing system ug introduction point, target nga produkto ug output, nailhan nga melt and pressure data, kasaysayan sa pagsul-ob ug usa ka giuyonan nga plano sa pagdawat sa pagsulay.