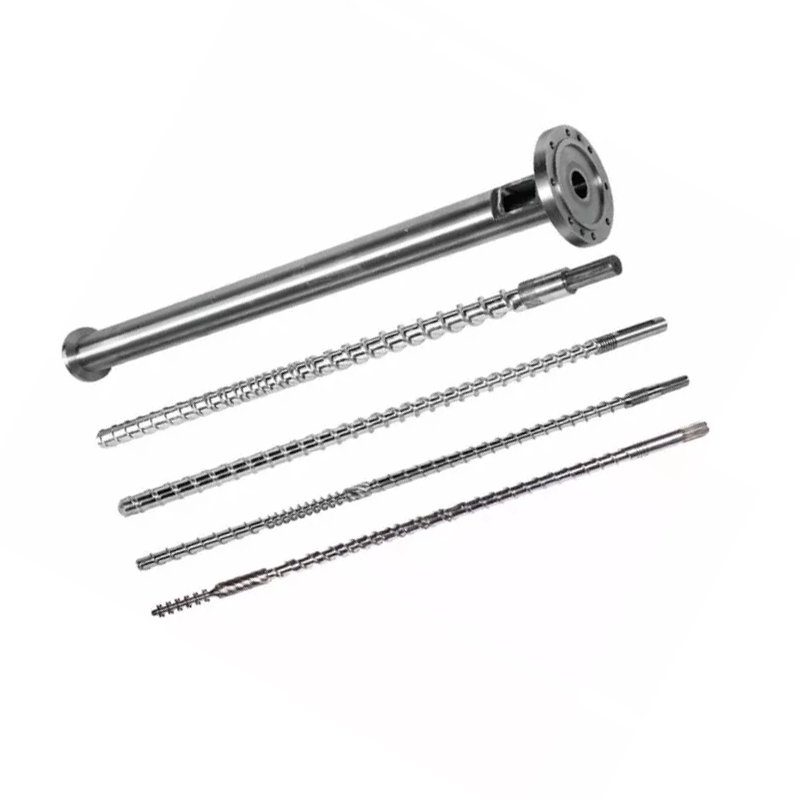
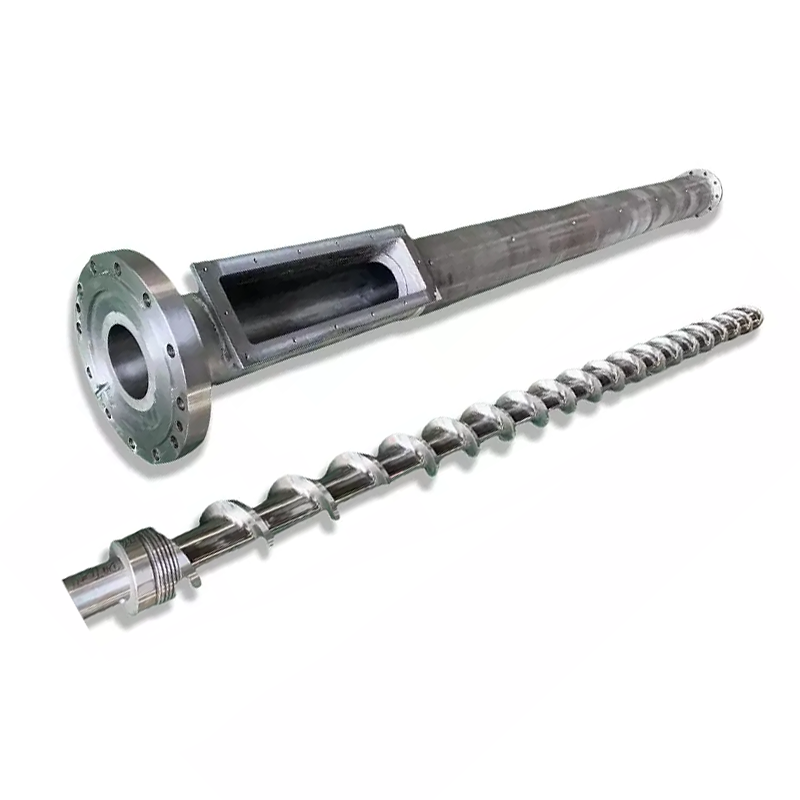
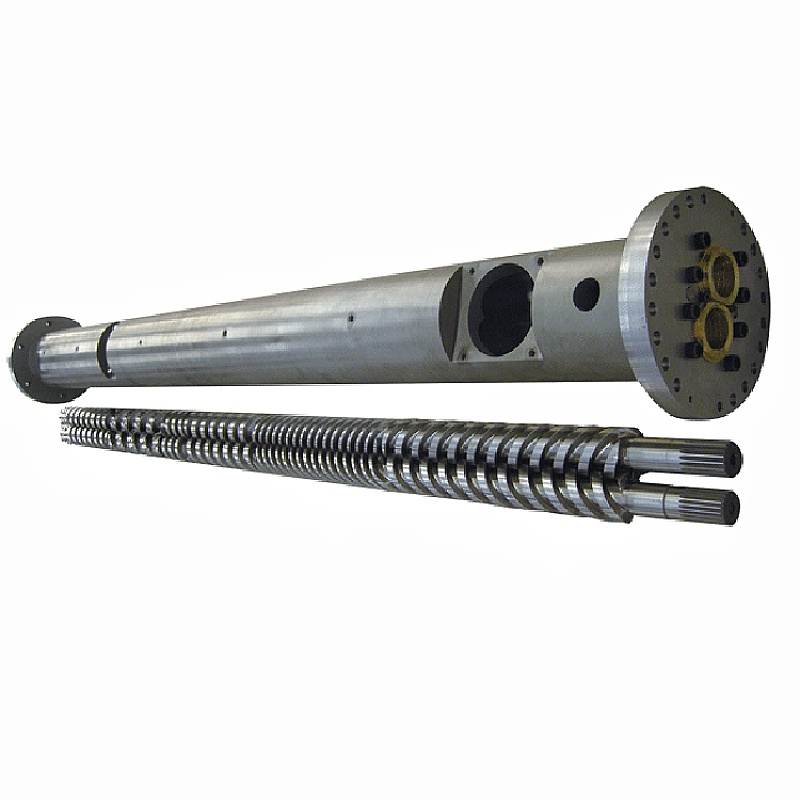
- Sa nominal nga diametro nga 65 mm, ang 30:1 L/D nagpasabot ug 1,950 mm sa espesipikong gitas-on sa pagtrabaho.
- Ang parehas nga kinatibuk-ang L/D mahimong maglangkob sa lainlaing mga gitas-on sa sona ug maghimo lainlaing mga buluhaton sa pagproseso.
- Ang dugang nga gitas-on kinahanglang motubag sa gipakita nga limitasyon, dili mobayad sa wala masusi nga problema sa pagpakaon o pagsul-ob.
- Ang among film-screw range naglista sa 25:1, 28:1, 30:1, 33:1 ug 35:1 nga mga kapilian; ang aplikasyon nagtino kung unsang kapilian ang angay nga susihon.
- Ang usa ka mas taas nga gipares nga screw-and-barrel nga asembliya usa ka pagbag-o sa makina, dili awtomatik nga pagpuli sa paghulog.
Unsa ang L/D ratio sa usa ka screw extruder, ug giunsa kini pagkalkulo?
Ang L/D nag-asoy sa gikasabutan nga gitas-on sa pagtrabaho sa screw, L, ngadto sa nominal nga diyametro niini, D. Gamita ang parehas nga mga yunit alang sa duha ka dimensyon. Ang resulta walay dimensyon ug sagad gisulat ingong ratio, sama sa 30:1, o ingong gitas-on, sama sa 30D.
L/D = espesipikong gitas-on sa pagtrabaho / nominal nga diametro
Alang sa usa ka nominal nga 65 mm nga tornilyo sa 30: 1: L = 30 × 65 mm = 1,950 mm.
Kini usa ka dimensional nga pananglitan, dili usa ka pagkalkula sa kapasidad sa produksiyon.
Pag-uyon kung diin magsugod ug matapos ang gitas-on sa pagtrabaho
Ang kalkulasyon yano ra; ang kombensiyon sa pagsukod nagkinahanglan ug pagtagad. ni Allan Griffpagpatin-aw sa mga sukod sa extrusion screwwala iapil ang bahin nga gitabonan sa pag-abli sa feed samtang nagtimaan nga kini usahay giihap.Ang giya sa screw-and-barrel ni Dynisconaghulagway sa gitas-on gikan sa likod sa hopper ngadto sa atubangan sa screw. Kadtong mga paghubit kinahanglan dili hilom nga tagdon nga managsama.
Paghangyo ug extruder nga drowing nga adunay duha ka datum nga gimarkahan. Ayaw ipuli ang kinatibuk-ang gitas-on sa shaft o ang diameter sa screw root. Ang usa ka gisul-ob sa gawas nga diametro nga pagbasa kinahanglan usab nga dili magbag-o sa nominal nga gidak-on sa makina.
Ang L/D lahi sa extrusion screw compression ratio. Ang nahauna naghulagway sa gitas-on kalabot sa diametro; ang ulahi naghulagway sa kausaban sa anaa nga channel geometry. Ang usa ka kinutlo nagkinahanglan sa kahulugan sa gitas-on ug sa aktuwal nga profile. Ang usa ka headline ratio dili makapuli sa lain.
Mubo kumpara sa taas nga single screws: unsa ang mga pagbag-o ug unsa ang dili?
Ang mas taas nga L/D sa parehas nga nominal nga diyametro naghatag og dugang nga gitas-on sa pagtrabaho. Wala kini nagtino sa mas lawom nga mga kanal, usa ka lahi nga ratio sa compression, usa ka elemento sa pagsagol o usa ka mas taas nga marka nga output. Kadto mga lahi nga mga desisyon sa disenyo. Itandi ang mga profile sa dili pa itandi ang presyo sa dugang nga puthaw.
| Gitakda nga L/D | Pagkalkula | Ang gitas-on sa pagtrabaho | Unsa ang wala ma-establisar sa numero |
|---|---|---|---|
| 25:1 | 25 × 65 mm | 1,625 mm | Kung kompleto ba ang pagtunaw sa gikinahanglan nga rate |
| 30:1 | 30 × 65 mm | 1,950 mm | Giunsa ang gibahin ang gitas-on tali sa mga gimbuhaton |
| 35:1 | 35 × 65 mm | 2,275 mm | Madawat ba sa makina ang mas taas nga asembliya |
Kini nga mga kalkulasyon naggamit sa mga kapilian sa gitas-on nga gilista sa amongLDPE/HDPE nga pelikula nga single-screw range. Wala sila mosaad nga ang matag diyametro, ratio ug espesyal nga bahin nagporma usa ka giaprubahan nga kombinasyon. Among kumpirmahon ang kompleto nga detalye batok sa gituyo nga aplikasyon.
Alang sa usa ka pumapalit, ang pagtandi adunay duha ka kilid. Ang mas magamit nga luna mahimong magtugot sa usa ka giusab nga pagtunaw o pagsagol nga kahikayan. Gibag-o usab niini ang sobre sa pag-install ug mahimong makadugang sa pagpainit, pagpabugnaw, suporta ug mga kinahanglanon sa pagpadayon. Ang mas mubo nga asembliya dili awtomatik nga mas malumo o mas barato sa pag-operate; importante gihapon ang geometry ug katungdanan niini.
Ang patas nga L/D wala maghimo sa lain-laing mga diametro sa screw nga katumbas. Sa 30: 1, ang mga nominal nga diametro nga 65 mm ug 90 mm katumbas sa pagtrabaho nga gitas-on nga 1,950 mm ug 2,700 mm. Kana nga aritmetika nagpamatuod nga dili managsama nga kapasidad o kasaligan nga relasyon sa pag-scale. Ipadayon ang diyametro, katakus sa pagmaneho ug ang gisugyot nga profile sa screw nga makita sa parehas nga pagtandi.
Diin moadto ang dugang nga gitas-on sa tornilyo?
Ipiho ang trabaho sa dugang nga gitas-on sa dili pa ipiho ang bag-ong L/D. Gituyo ba kini aron makompleto ang pagtunaw, paghatag usa ka gipahinungod nga seksyon sa pagsagol, pag-accommodate sa usa ka buho o pagpalambo sa presyur sa pagdiskarga? Ang "Pagpauswag sa pasundayag" dili klaro aron maaprobahan ang pagbag-o sa geometry.
Ang usa ka naandan nga plastic extruder screw sagad nga gihisgutan sa mga seksyon sa feed, transisyon ug pagsukod.Gihubit ni Dynisco kini nga mga gimbuhaton, apan ang usa ka disenyo sa produksiyon mahimong maglakip sa dugang nga mga bahin. Ang usa ka mapuslanon nga drowing nagmarka sa mga may kalabutan nga seksyon ug nagpakita kung diin nagsugod ug natapos ang matag usa.
Sa profile B, ang gipahinungod nga seksyon sa pagsagol nag-okupar sa gitas-on nga gi-assign sa profile A sa ubang lugar. Dili kini libre nga luna nga gidugang sa usa ka wala mausab nga 30D nga layout. Kung ang pagsagol nga mga bahin anaa sa sulod sa lain nga ginganlan nga seksyon sa usa ka aktwal nga drowing, likayi ang pag-ihap sa gitas-on sa makaduha.
Ang among pagrepaso mangutana kung unsa nga ebidensya ang nagpakamatarong sa matag utlanan. Ang usa ka pumapalit wala magkinahanglan usa ka kompleto nga simulation aron mapangutana kini nga pangutana. Hangyoa ang kasamtangan ug gisugyot nga mga profile sa usa ka komon nga axial scale, nga adunay gipabilin nga mga dimensyon nga giila ug ang matag kausaban gipatin-aw. Kana naghimo sa usa ka makahuluganon nga pagtandi nga posible bisan kung ang duha nga mga kinutlo adunay parehas nga nominal nga L/D.
Kanus-a ang mas taas nga L/D makatabang gyud sa output?
Dugang nga gitas-on mao ang may kalabutan sa diha nga ang kasamtangan nga screw kulang sa functional nga luna alang sa gikinahanglan nga pagproseso buluhaton. Kini usa ka huyang nga una nga tubag kung ang limitasyon nga hinungdan wala mailhi. Ang among rekomendasyon sa pagpalit mao ang paghingalan sa pagpugong sa dili pa mopili og mas taas nga extrusion screw.
| Gisuspetsahan nga limitasyon | Ebidensya sa paghangyo | Desisyon sa dili pa dugangan ang gitas-on |
|---|---|---|
| Pagpakaon | Pagkakonsistensya sa pagpakaon, porma sa partikulo, mga obserbasyon sa bridging ug mga kondisyon sa feed-throat | Susiha una ang paghatod sa materyal ug ang extruder feed barrel |
| Pagkatunaw o homogeneity | Ang mga obserbasyon sa kalidad sa gitakda nga output ug katulin, dugang ang aktwal nga temperatura sa pagkatunaw | Ribyuha ang pagtunaw ug pagsagol sa geometry |
| Kapabilidad sa pagmaneho | I-load ang mga rekord ug gi-aprubahan nga motor, gearbox ug mga limitasyon sa shaft | Kumpirma ang anaa nga mekanikal nga kapasidad sa dili pa mosaad og dugang nga output |
| Kagamitan sa ubos | Trend sa presyur, kahimtang sa pagsala ug mga limitasyon sa tulin sa linya | I-establisar kung ang extrusion o downstream nga proseso nagtakda sa kisame |
Gipasabut ni Jim Frankland saTeknolohiya sa plastiknga ang pagpakaon mahimong limitahan ang pagtaas sa output nga makuha gikan sa mas taas nga screw. Ang iyang pag-analisar nagpasidaan usab nga ang sobra nga gitas-on makamugna og mga limitasyon sa kainit. Ang dugang nga luna sa pagproseso mapuslanon lamang kung ang tibuok sistema makagamit niini.
Alang sa pagtandi, ipasabut ang maayo nga output ingon nga materyal nga nagtagbo sa gikasabutan nga pamatasan sa produkto, dili tanan nga moagi sa die. Gilain nga gisalikway ang rekord. Ang usa ka mas paspas nga dagan nga nagpatunghag dili madawat nga pagkatunaw o kalidad sa produkto dili makatagbo sa parehas nga kinahanglanon sa produksiyon.
Among itago ang materyal nga kahimtang, pamaagi sa pagsukod ug pagkasunod-sunod sa pagsulay nga dokumentado. Kung daghang mga setting sa pag-opera ang mausab kauban ang screw, ang resulta iya sa kompleto nga pakete sa pagbag-o. Dili kini kinahanglan nga i-kredito lamang sa L/D. Kini nga kalainan makatabang sa mga pumapalit sa paghukom sa usa ka sugyot nga dili mangutana sa usa ka yano nga dimensyon aron ipasabut ang matag pag-uswag.
L/D, oras sa pinuy-anan ug temperatura sa pagtunaw: likayi ang usa ka sayup nga shortcut
Ang L/D kay geometric ratio, dili stopwatch. Ang pagbag-o gikan sa 24: 1 ngadto sa 36: 1 nagdugang sa gitakda nga gitas-on sa 50% sa usa ka fixed diameter. Wala kini mag-establisar nga ang matag bahin sa materyal mogasto ug 50% nga mas taas pa sulod sa baril. Ang geometry, imbentaryo sa materyal, throughput ug pamatasan sa pag-agos usab mosulod sa pagtandi.
Ang diskusyon ni Dynisco bahin sa oras sa pagpuyo sa bariladunay kalabutan sa pagkadaot sa temperatura ug oras sa pagkaladlad. Mao nga ang usa ka desisyon sa gitas-on kinahanglan nga maglakip sa aktwal nga operating range, imbes nga ang maximum-output point lamang.
Itandi ang operating window, dili usa ka steady-state nga pagbasa
Mangayo kami og mga rekord sa gituyo nga rate sa produksiyon ug sa realistiko nga mas ubos nga rate. Ilakip ang materyal nga grado, screw speed, output, drive load, pressure, barrel setting ug gisukod natunaw temperatura. Gamita ang gikasabutan nga lokasyon ug pamaagi sa sensor. Ang mga setpoint sa barrel ug gisukod nga temperatura sa pagkatunaw kinahanglan magpabilin nga lahi nga mga natad sa taho.
Hisguti usab ang pagsugod, mga pagkabalda ug mga pagbag-o. Ang usa ka profile nga naglihok nga madawat sa panguna nga setting sa produksiyon nanginahanglan gihapon usa ka gikasabutan nga pamaagi sa operasyon kung ang linya hinay. Ipasabut kung unsang mga obserbasyon sa kalidad sa produkto ang hinungdanon, sama sa pagbag-o sa kolor o wala matunaw nga mga partikulo, nga wala maghunahuna nga bisan unsang simtomas nagpamatuod sa sobra nga oras sa pagpuyo.
Kung gikinahanglan ang pagsukod sa oras sa pagpuyo, pag-uyon sa usa ka angay nga pamaagi sa mga espesyalista sa processor ug kagamitan. Ayaw banabanaa kini gikan sa L/D nga nag-inusara o ipaila ang usa ka tracer nga wala gikonsiderar ang pagkaangay, kontaminasyon ug mga pamaagi sa tanum.
Ang among desisyon nga lagda mao ang pag-aprobar sa usa ka pagbag-o sa gitas-on batok sa usa ka operating window nga adunay gitakda nga mga limitasyon sa kalidad. Ang usa ka impresibo nga numero sa output dili igo kung ang gituyo nga linya kinahanglan usab nga modagan sa hinay nga mga produkto o kanunay nga pagbag-o sa materyal.
Pagpili sa usa ka plastic extruder screw L/D ratio alang sa imong aplikasyon
Pagsugod sa aktuwal nga feedstock, nahuman nga produkto ug paghan-ay sa proseso. Ang usa ka polymer nga ngalan lamang wala magtino sa porma sa partikulo, gi-recycle nga sulud, mga additives, panginahanglan sa pagtunaw o ang kalidad nga sumbanan. Gipakita sa among mga detalye sa produkto kung ngano nga ang gitas-on kinahanglan nga susihon uban ang nahabilin nga disenyo.
| Aplikasyon | Unsa ang gipiho sa among impormasyon sa produkto | Unsa ang among susihon sa pumapalit |
|---|---|---|
| LDPE/HDPE nga pelikula | L/D nga mga opsyon sa 25:1, 28:1, 30:1, 33:1 ug 35:1; Ang pinugos nga pagpakaon sa bimetallic configuration usa ka kapilian | Ang pamatasan sa pagpakaon, pagporma, mga kinahanglanon sa kalidad sa pelikula ug ang function nga gi-assign sa dugang nga gitas-on |
| Transparent nga granulation | Mas taas nga L/D inubanan sa mas mubu nga rotational speed, mas hinay nga paggunting ug hapsay nga mga transisyon sa dagan | Ang kompleto nga agianan sa agianan ug thermal nga katungdanan, kaysa usa ka labi ka dako nga ratio sa pagkalain |
| Abrasive o napuno nga feedstock | Materyal nga dili masul-ob ug mga kapilian sa pagtrabaho-ibabaw alang sa mga katungdanan lakip ang bildo nga fiber ug mga materyales nga puno sa mineral | Isul-ob ang lokasyon, pagporma ug pagpares sa kahimtang sa baril sa dili pa mopili og geometry o pagtambal sa nawong |
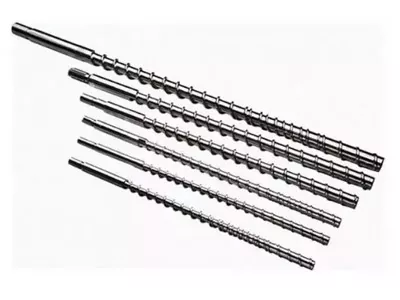
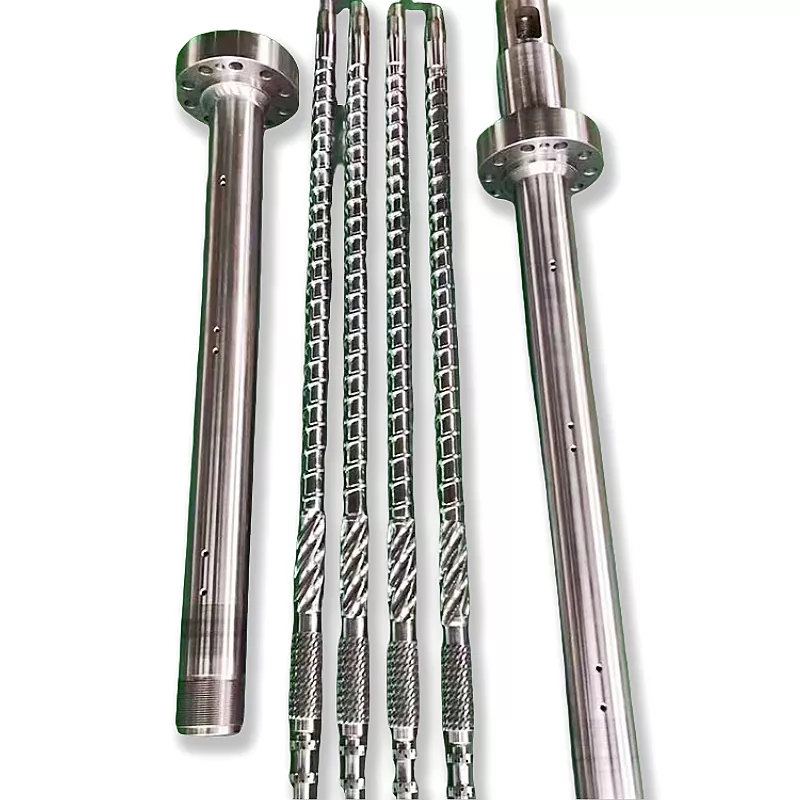
Kini ang piho nga aplikasyon nga mga kamatuoran, dili usa ka unibersal nga materyal-sa-L/D nga tsart. Dili namo i-assign ang usa ka ratio sa tanang grado sa PE o kopyahon ang usa ka general specification table ngadto sa gipahinungod nga transparent-material nga rekomendasyon.
Ang gi-recycle nga feedstock nagkinahanglan usab ug tukmang deskripsyon. Pangutana bahin sa porma sa feed, pagkamakanunayon, pagkontrol sa kontaminasyon ug pagsala. Ang "gi-recycle" wala, sa iyang kaugalingon, nagpakamatarung sa usa ka mubo nga tornilyo, usa ka taas nga tornilyo o usa ka partikular nga kahikayan sa buho. Ang kinutlo kinahanglan nga magkonektar sa matag pinili nga bahin sa usa ka gitakda nga kinahanglanon.
Alang sa mga pumapalit nga nagtandi sa mga extruder nga screw ug baril, kini nga pamaagi labi ka mapuslanon kaysa ranggo nga mga kinutlo pinaagi sa pinakadako nga ratio. Gipaila usab niini kung unsang mga pangutana ang kinahanglan pa tubagon sa supplier sa wala pa ang paghimo.
Barrier, mixing ug vented screws nagkinahanglan sa usa ka function-based nga gitas-on review
Ang mga espesyal nga bahin nagbag-o kung giunsa gigamit ang gitas-on sa pagtrabaho. Ang usa ka barrier section, usa ka dedikado nga mixer ug usa ka vented two-stage nga kahikayan kinahanglan dili isipon nga mabaylo nga mga pagdugang sa usa ka naandan nga profile. Pangutan-a kung asa naglingkod ang bahin, unsa ang mosulod niini ug unsa nga buluhaton sa pagproseso ang nagsunod niini.
Barrier ug pagsagol nga mga bahin
Alang sa disenyo sa babag, hangyoa ang mga utlanan sa barrier-section ug ang may kalabutan nga channel ug mga dimensyon sa paglupad. Alang sa usa ka mixer, hangyoa ang geometry ug lokasyon niini. Atonggiya sa babag, conventional ug mixing screwsnagtubag sa mga pagpili sa disenyo. Ang L/D naghatag ug kinatibuk-ang reperensiya sa gitas-on, dili kapuli niini.
Gipagawas ang duha ka yugto nga mga disenyo
Ang usa ka vented assembly nagkinahanglan og lawak alang sa decompression ug sunod nga pumping. sa Franklandgipatik L/D pagtandinamatikdan nga halos 4D ngadto sa 6D mahimong okupar sa dapit sa vent. Naghatag siya usa ka 30: 1 nga duha ka yugto batok sa 24: 1 nga usa ka yugto nga pagtandi alang sa pagpares sa output sa kadaghanan nga mga aplikasyon nga gihisgutan.
Kana usa ka katin-awan kung giunsa nga gigamit sa usa ka buho ang lugar nga nagtrabaho, dili usa ka unibersal nga lagda sa pagkakabig o usa ka resulta sa produksiyon sa Nanhaiya. Ang gisugyot nga vented profile nagkinahanglan gihapon sa feedstock, vent duty, pressure requirement ug gituyo nga output nga gihubit. Ang patas nga kinatibuk-ang gitas-on wala magpasabot nga patas nga gitas-on nagpabilin nga magamit alang sa pagtunaw ug pagbomba.
Ang usa ka matunaw nga bomba nagbag-o sa katungdanan sa pagpauswag sa presyur nga gihatag sa tornilyo, sama sa gihisgutan usab ni Frankland. Dili kini magtangtang sa panginahanglan alang sa angay nga pagtunaw sa ibabaw sa sapa. Ang among rekomendasyon mao ang pag-redraw sa functional nga alokasyon kung magbag-o ang pagpahungaw o pagbomba, imbes nga dad-on ang miaging L/D nga wala’y pagrepaso.
Mahimo ba nimo nga madugangan ang L/D pinaagi sa pag-ilis sa extruder screw ug barrel?
Usahay ang usa ka mas taas nga gipares nga asembliya mahimo, apan ang nominal nga diyametro wala magtukod og pagkaangay. Pagbulag sa tulo ka mga sugyot: usa ka gibag-o nga profile sa sulod sa kasamtangan nga sobre, usa ka kapuli nga parehas, ug usa ka extension sa pagproseso nga asembliya. Lainlain ang ilang engineering ug installation scopes.
Ayaw pagsul-ob sa dili pa usbon ang gitas-on sa screw
Kung ang usa ka natukod nga linya anam-anam nga nawad-an sa pasundayag, susiha ang naglungtad nga mga bahin sa dili pa pagtratar ang orihinal nga L/D ingon ang hinungdan. Atongscrew-and-barrel wear measurement guidenagpatin-aw sa katugbang nga screw-diameter ug barrel-bore checks. Irekord ang mga lokasyon sa pagsukod ug itandi kini sa giaprubahan nga mga sukat sa pakisayran.
Ang mas taas nga bag-ong tornilyo sa usa ka dili angay nga kasamtangan nga baril dili makasulbad sa problema sa pagpares. Para sa sugyot sa extension, ribyuha ang kahikayan sa baril, mga interface, suporta, pagpainit ug pagpabugnaw, mga limitasyon sa pagmaneho ug luna sa pagtangtang uban sa tag-iya sa makina o orihinal nga tigsuplay sa kagamitan.
Giunsa nato pagtimbang-timbang ang usa ka 65 mm nga pagbag-o sa gitas-on sa film-screw
Gigamit ang mga kapilian sa L/D sa amongsalida sa film-screw, hunahunaa ang usa ka nominal nga 65 mm nga tornilyo isip usa ka dimensional nga pananglitan. Sa 30: 1, ang gitakda nga gitas-on sa pagtrabaho mahimong 1,950 mm. Sa 35:1, kana nga gitas-on mahimong 2,275 mm. Busa ang gisugyot nga pagbag-o nagdugang 325 mm nga gitas-on sa pagtrabaho.
Ang una namon nga pangutana kung unsa ang kinahanglan buhaton sa mga dugang nga 325 mm. Kung ang katuyoan gipauswag ang pagtunaw sa mas taas nga rate sa produksiyon, mangayo kami og ebidensya sa karon nga limitasyon sa pagtunaw ug usa ka drowing nga nagpakita kung giunsa kini gitubag sa gisugyot nga profile. Kung ang katuyoan mao ang mas maayo nga additive distribution, atong susihon ang pagsagol nga geometry ug ang lokasyon niini imbes maghunahuna nga ang mas taas nga conventional flights makasulbad sa problema.
Atong ibulag usab ang usa ka pagdesinyo pag-usab sa tornilyo gikan sa usa ka extension sa makina. Ang mas taas nga profile magkinahanglan og usa ka compatible nga kahikayan sa baril, pagpainit ug pagpabugnaw nga layout, suporta ug mga detalye sa koneksyon, ug igong luna sa pagmentinar. Ang diyametro lamang dili makahimo sa pagkaangay.
Uban lamang sa diametro, duha ka L/D nga kantidad ug usa ka reklamo sa ubos nga output, ang among desisyon mao ang paghupot sa sugyot sa extension nga naghulat sa pagrepaso. Atong itandi ang pagpabilin sa kasamtangan nga gitas-on sa giusab nga geometry batok sa pagtino sa usa ka mas taas nga gipares nga asembliya.
Ang kalkulasyon nagtukod usa ka 325 mm nga pagtaas sa gitas-on sa pagtrabaho. Wala kini magtukod og ganansya sa produksiyon. Ang pag-apruba magdepende sa usa ka gitakda nga function alang sa kana nga gitas-on, gikumpirma nga pagkaangay sa makina ug usa ka gikasabutan nga pagsulay nga nagtandi sa maayo nga output, temperatura sa pagtunaw, kalig-on sa presyur ug pagkarga sa pagmaneho.
Unsa ang kinahanglan ipakita sa usa ka extruder nga drowing sa dili pa nato aprubahan ang gitas-on sa screw
Giunsa nato pagrepaso ang gitas-on sa screw sa dili pa usbon ang disenyo
Kung gisusi namon ang usa ka kinahanglanon nga gitas-on sa tornilyo, magsugod kami sa problema sa produksiyon kaysa sa gihangyo nga L/D. Ang usa ka espesipikasyon sama sa "65 mm, 35:1" nagsulti kanato sa nominal nga diyametro ug gituyo nga gitas-on sa pagtrabaho, apan wala kini nagpatin-aw kung unsa ang kinahanglan nga matuman sa dugang nga gitas-on.
Kung ang usa ka linya sa pelikula makahimo og dili lig-on nga output, ang una natong lakang mao ang pag-establisar kung ang problema nagpakita human sa usa ka materyal nga pagbag-o, mas taas nga target sa produksiyon o hinay-hinay nga pagsul-ob sa sangkap. Among hangyoon ang kasamtangang screw drawing, pagpares sa mga dimensyon sa baril ug mga rekord sa pag-opera sa dili pa magrekomendar ug mas taas nga asembliya. Ang usa ka problema sa pagpakaon ug usa ka limitasyon sa pagtunaw nanginahanglan lainlaing mga tubag.
AtongLDPE/HDPE nga pelikula screw rangenaglakip sa L/D nga mga kapilian sa 25:1, 28:1, 30:1, 33:1 ug 35:1. Atong itandi ang mga kapilian batok sa pormulasyon ug mga kondisyon sa makina. Ang labing kadugay nga kapilian kinahanglan nga makuha ang lugar niini pinaagi sa usa ka gitakda nga kinahanglanon sa pagproseso.
Ang drowing unya nagkinahanglan og dugang pagtagad. Atong markahan ang working-length nga mga datum ug ilhon ang luna nga gi-assign sa pagpakaon, pagtunaw, pagsagol ug pagsukod. Kung ang usa ka sugyot nagdugang gitas-on, gusto namon mahibal-an kung unsang seksyon ang nagbag-o ug ngano. Ang pagpalapad sa usa ka kasamtangan nga profile nga walay pagpatin-aw nga ang pagbag-o nagbilin sa pumapalit nga adunay mas dako nga bahin apan usa ka wala masulbad nga pangutana sa produksyon.
Alang sa transparent granulation, amongdisenyo nga espesipiko sa aplikasyonnaghiusa sa mas taas nga L/D nga adunay mas ubos nga rotational speed, mas malumo nga paggunting ug hapsay nga mga transisyon sa dagan. Atong repasohon kini nga mga bahin nga magkauban imbes nga isipon ang gitas-on ingon usa ka independente nga pag-uswag.
Sa dili pa aprobahan ang paghimo, magkauyon kami sa gipabilin nga mga sukat, giusab nga geometry ug mga interface sa pag-install. Ang pagtandi sa produksiyon kinahanglan nga mogamit sa gihubit nga materyal ug mga kondisyon sa pag-operate, nga adunay madawat nga kalidad sa pagkatunaw ug maayong output nga natala nga magkauban. Among irekomendar ang dugang nga gitas-on lamang kung ang sugyot nagpatin-aw sa katuyoan niini, mohaum sa makina ug naghatag og usa ka masukod nga basehan sa paghukom sa resulta.
Usa ka unom ka lakang nga pagrepaso sa pagpili sa gitas-on
- Ipasabot ang katungdanan.Ihatag ang grado sa resin, porma sa feed, mga additives, nahuman nga produkto, mga kinahanglanon sa kalidad ug target nga maayo nga output rate.
- Kumpirma ang geometry.Markahan ang nominal nga diametro, working-length datums, kinatibuk-ang mekanikal nga gitas-on, mga utlanan sa zone, giladmon sa channel ug mga espesyal nga bahin sa kasamtangan nga drowing.
- Pagtukod og baseline.Irekord ang kahimtang sa materyal, katulin, output, temperatura sa pagkatunaw, presyur, karga sa pagmaneho ug pagpares sa mga sukod sa pagsul-ob sa screw-and-barrel kung mahimo.
- Paghatag ug katuyoan sa pagbag-o.Itandi ang gipabilin nga gitas-on ug mas taas nga profile nga mga sugyot, pag-ila kung unsang function ang gisilbi sa matag giusab nga seksyon.
- Susiha ang pagkaangay sa makina.Kumpirma ang barrel ug drive interface, suporta, pagpainit ug pagpabugnaw, giaprobahan nga mga limitasyon sa kagamitan ug pag-access sa maintenance.
- Pag-uyon sa pagdawat.Ipasabut ang dimensyon nga inspeksyon ug usa ka pagsulay sa produksiyon nga adunay makanunayon nga materyal, mga pamaagi sa pagsukod ug pamatasan sa kalidad sa produkto sa wala pa aprobahan ang paghimo.
Ang mahatag gikan niini nga pagrepaso kinahanglan nga usa ka dimensyon nga sugyot nga adunay gipahayag nga hinungdan sa matag pagbag-o. Naghatag kini sa pagpalit, produksiyon ug ang tiggama sa sangkap sa parehas nga sukaranan alang sa pag-apruba.
Hisguti ang gitas-on nga gikinahanglan sa imong proseso
Ipadala ang imong kasamtangan nga screw ug barrel drawings, materyal nga mga detalye ug operating records ngadto sa Zhoushan Nanhaiya Plastic Machinery Co., Ltd.teknikal nga serbisyonaglangkob sa aplikasyon ug ekipo-based screw pagpili.
Hisguti ang imong proyekto sa screw-and-barrelEmail:info@nhyscrew.com
Telepono / WhatsApp:+86 135 0580 9643
Kanunay nga gipangutana nga mga pangutana bahin sa single screw extruder L/D
Unsay buot ipasabot sa 30:1 L/D sa usa ka screw extruder?
Kini nagpasabut nga ang gitakda nga gitas-on sa pagtrabaho kay katloan ka pilo sa nominal nga diametro sa screw. Alang sa usa ka nominal nga 65 mm nga tornilyo, kana mao ang 1,950 mm. Pagkumpirma sa pagsugod ug katapusan nga mga datum sa drowing; Ang kinatibuk-ang mekanikal nga gitas-on, lakip ang drive shank, lahi nga dimensyon.
Ang mas taas ba nga usa ka tornilyo kanunay nga makahimo og mas maayo nga output?
Dili. Ang dugang nga gitas-on makatabang kon kini makahatag ug functional nga luna nga gikinahanglan sa proseso. Wala kini magtangtang sa mga limitasyon sa pagpakaon, pagdrayb o sa ubos. Itandi ang output nga nakab-ot sa gikasabutan nga kriterya sa produkto kauban ang temperatura sa pagkatunaw, pamatasan sa presyur ug karga sa pagmaneho ubos sa gipiho nga mga kondisyon sa pag-operate.
Sa unsang paagi lahi ang L/D sa compression ratio?
Gikumpara sa L/D ang gitas-on sa pagtrabaho nga adunay nominal nga diyametro. Ang compression ratio nagtandi sa feed ug metering channel geometry; ang channel-depth ratio kay komon nga ekspresyon para sa conventional equal-lead profiles. Ang usa ka tornilyo mahimong magbag-o sa gitas-on nga dili usbon ang ratio, o usbon ang profile sa channel niini samtang gitipigan ang parehas nga tibuuk nga gitas-on.
Mahimo ba nga magkalainlain ang paglihok sa duha nga mga tornilyo nga adunay parehas nga L/D?
Oo. Ang ilang mga gitas-on sa sona, giladmon sa kanal, pitch, babag o mga bahin sa pagsagol ug pagpares sa paghan-ay sa baril mahimong magkalainlain. Ang parehas nga L/D wala gani magtukod sa parehas nga hingpit nga gitas-on sa pagtrabaho gawas kung ang nominal nga diyametro parehas usab. Itandi ang gisukod nga mga profile ug mga kondisyon sa pag-operate kaysa sa ratio lamang.
Mahimo ba nako nga i-install ang usa ka taas nga turnilyo sa akong kasamtangan nga baril?
Dili lamang sa impormasyon sa diametro. Ang mas taas nga profile sa pagtrabaho nanginahanglan usa ka katugbang nga kahikayan sa baril ug gikumpirma nga mga interface sa mekanikal. Ribyuha ang suporta, pagpainit ug pagpabugnaw, mga limitasyon sa pagmaneho ug pag-access sa pagmentinar. Ang pagdesinyo pag-usab sulod sa kasamtangan nga sobre kay lahi nga sugyot gikan sa pagpalapad sa kompleto nga asembliya sa pagproseso.
Ngano nga ang mga vented ug non-vented screws magkinahanglan ug lain-laing mga gitas-on?
Ang usa ka vented two-stage screw naggamit sa bahin sa gitas-on sa pagtrabaho niini alang sa decompression ug pagtangtang sa alisngaw sa wala pa ang sunod nga pag-uswag sa presyur. Kana nagbag-o sa luna nga magamit alang sa ubang mga gimbuhaton. Ribyuha ang vent duty ug zone allocation kay sa pagtagad sa patas nga kinatibuk-ang L/D isip pamatuod sa katumbas nga kapabilidad sa pagproseso.