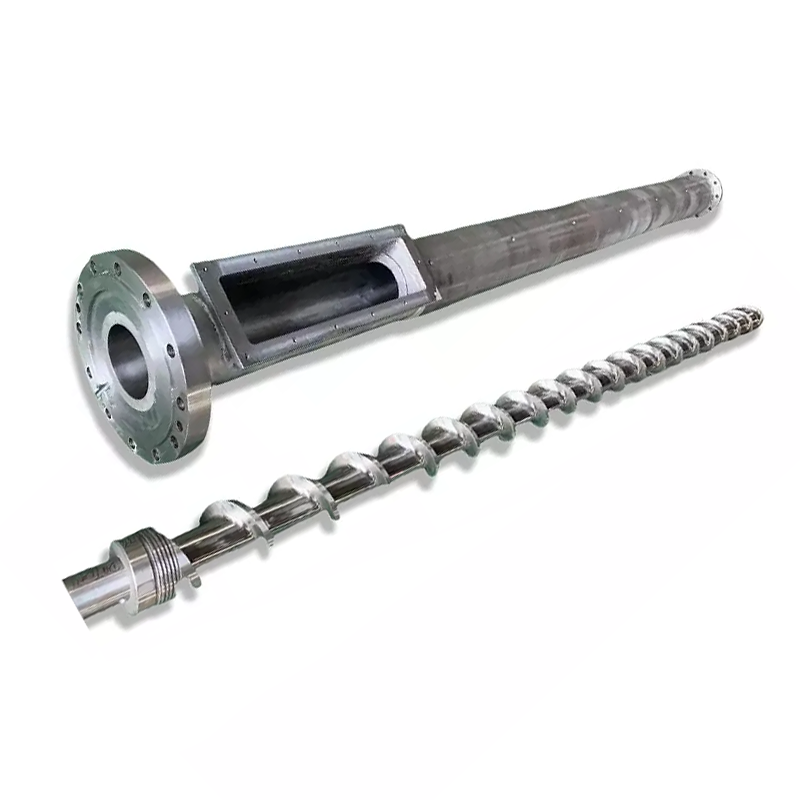
- Ang 3:1 nga ratio wala magsulti kanimo kung ang mga channel 9 ug 3 mm ang giladmon o 12 ug 4 mm ang giladmon.
- Gihulagway sa L/D ang gitas-on sa pagtrabaho. Ang compression ratio naghulagway sa kausaban sa channel geometry.
- Ang porma sa materyal, kondisyon sa pagpakaon ug pagsukol sa ubos nahisakop sa parehas nga pagrepaso sa disenyo.
- Ang among transparent-granulation nga disenyo nagpares sa usa ka 2.0: 1 ngadto sa 2.5: 1 nga ratio nga adunay mas taas nga L / D ug mas malumo nga paggunting, imbes nga magpadayon sa taas nga ratio nga mag-inusara.
- Sa dili pa usbon ang geometry, itandi ang orihinal nga drowing, kahimtang sa screw ug pagpares sa mga sukod sa baril.
Unsa ang extrusion screw compression ratio, ug giunsa kini pagkalkulo?
Ang geometriko nga compression ratio nagtandi sa gidaghanon sa channel nga anaa sa seksyon sa feed uban nianang sa seksyon sa pagsukod. Sa usa ka naandan, kanunay nga tingga nga single screw nga adunay parehas nga gilapdon sa channel ug geometry sa paglupad, kasagarang gigamit sa mga tigdesinyo ang ratio sa duha nga giladmon sa channel. Gipatin-aw ni Mark A. Spalding ang equal-lead nga basehan saTeknolohiya sa plastik.
Kasagaran nga gibase sa giladmon nga ekspresyon:CR = Hf/ Hm
Hf= giladmon sa channel sa feed; Hm= pagsukod sa giladmon sa channel.
Mahulagwayong kalkulasyon: 9 mm / 3 mm = 3.0, kasagaran gisulat 3:1.
Ang giladmon sa channel mao ang radial nga gilay-on gikan sa screw root ngadto sa flight sa gawas nga diametro nga sobre. Ang diametro sa gamut usa ka diametro, dili usa ka giladmon sa kanal. Kung ang duha gipiho sa parehas nga cylindrical nga seksyon, ang giladmon katumbas sa katunga sa kalainan tali sa paglupad sa gawas nga diametro ug diametro sa gamut. Ang paggamit sa bug-os nga diyametro nga kalainan makadoble sa giladmon.
Ang 3:1 geometric ratio wala magpasabot nga ang polimer moabot sa tulo ka pilo sa iyang pagsugod nga presyur o densidad. Gihulagway niini ang luna nga gihatag sa screw. Ang transportasyon sa materyal, pagtunaw ug presyur nagdepende sa operating system. ni Allan GriffPaghisgot sa SPE Extrusion Division sa mga sukod sa screwnaghimo sa mapuslanong kalainan tali sa usa ka ratio ug sa aktuwal nga mga sukod sa luyo niini.
Para sa variable-pitch, multiple-flight o uban pang espesyal nga geometry, hangyoa ang depinisyon sa tiggama ug ang may kalabutan nga mga volume sa channel. Dili namo aprobahan ang ingon nga drowing pinaagi sa paggamit sa yano nga pormula sa giladmon nga walay pagsusi sa mga pangagpas niini.
Ang ratio sa compression kumpara sa L / D: unsang mga sukat sa screw ang hinungdanon?
Ang L/D mao ang gitakda nga gitas-on sa pagtrabaho sa screw nga gibahin sa nominal nga diametro niini. Ang compression ratio nagtandi sa feed ug metering geometry. Ang pagbag-o sa usa wala magkinahanglan sa matematika nga pagbag-o sa lain. Ang mas taas nga tornilyo mahimong magpabilin sa parehas nga giladmon, samtang ang usa ka tornilyo nga wala mausab ang gitas-on mahimong adunay lahi nga profile sa ugat.
| Dimensyon | Unsa ang gihulagway niini | Unsa ang ihangyo |
|---|---|---|
| Compression ratio | Pakan-a-to-metering channel nga relasyon | Kahulugan plus ang duha ka hingpit nga giladmon sa channel |
| L/D | Ang gitas-on sa pagtrabaho kalabot sa nominal nga diametro | Mga datum sa pagsugod ug pagtapos sa pagtrabaho |
| Pagsukod sa giladmon | Channel geometry sa katapusan nga conventional zone | Ang giladmon, pitch ug gitas-on, dili lang ratio |
| Gidugayon sa transisyon | Gilay-on diin ang giladmon sa channel mokunhod | Ang gitas-on sa milimetro o tin-aw nga gihubit nga mga multiple sa D |
| Pitch ug gilapdon sa paglupad | Helical spacing ug available nga channel width | Mga kantidad ug bisan unsang mga pagbag-o ubay sa screw |
AtongLDPE/HDPE nga pelikula nga single-screw rangenaglakip sa L/D nga mga kapilian sa 25:1, 28:1, 30:1, 33:1 ug 35:1. Kini ang mga kapilian sa gitas-on alang sa lainlaing mga katungdanan. Dili sila usa ka lamesa sa mga ratios sa compression, ug ang pagpili sa 35: 1 wala magtukod sa husto nga giladmon sa feed.
Ang mga gitas-on sa sona nanginahanglan usab usa ka gikasabutan nga punto sa pagsugod. Kung dili, ang duha ka mga supplier mahimong magpakita nga nagtanyag sa parehas nga L/D samtang nag-ihap sa lainlaing mga bahin sa sangkap. Gihisgutan ni Griff ang mga kombensiyon sa gitas-on sa pagtrabaho ug mga function sa sona saiyang pagpasabot sa single-screw construction.
Ang among rekomendasyon mao ang pagtandi sa usa ka dimensyon nga profile kauban ang kinutlo. Kung ang espesipikasyon nag-ingon nga ang diametro, L/D ug compression ratio ra, gibilin gihapon niini ang geometry nga bukas sa paghubad. Kana usa ka malikayan nga peligro sa pagpalit, bisan kung ang tanan nga tulo nga mga numero sa ulohan magkatugma.
Ngano nga ang duha ka 3: 1 extruder screws mahimo nga lainlain ang paggawi
Hunahunaa ang tulo ka ilustrasyon nga naandan nga mga profile nga adunay parehas nga nominal diameter, parehas nga tingga sa feed ug metering zones, ug parehas nga geometry sa paglupad. Ang tanan adunay gibase sa giladmon nga compression ratio nga 3: 1. Walay usa nga awtomatik nga mabaylo sa lain. Ang mga pananglitan sa ubos kay geometric nga pagtandi, dili Nanhaiya nga mga sukat sa produkto o gisukod nga mga resulta sa produksiyon.
| Profile | Kalalim sa pagpakaon | Pagsukod sa giladmon | Gidugayon sa transisyon | Gipataas ang pangutana |
|---|---|---|---|---|
| A | 9 mm | 3 mm | 6D | Baseline alang niini nga pagtandi |
| B | 12 mm | 4 mm | 6D | Giunsa pagbag-o sa mas lawom nga mga agianan ang pagpakaon ug pagbomba? |
| C | 9 mm | 3 mm | 10D | Ang mas taas ba nga transisyon mas maayo nga mohaum sa pagtunaw nga pag-uswag? |
Sa A ug B, ang duha ka mga parisan sa giladmon mikunhod ngadto sa samang gidaghanon, apan ang B adunay mas lawom nga mga agianan. Busa ang ratio dili makaila sa gidak-on sa feed o metering channel. Sa A ug C, ang mga endpoint magkatugma, apan ang C mikaylap sa parehas nga pagkunhod sa giladmon sa mas taas nga distansya. Ang kasagaran nga pagkunhod sa giladmon niini kada yunit nga gitas-on mas ubos.
Ang mga pagtandi nagpatin-aw ngano nga nangayo kami sa profile kaysa sa pagdawat sa usa ka ratio ingon usa ka kompleto nga detalye. Wala nila pamatud-i kung unsang profile ang nagpatunghag daghang maayong materyal. Ang maong desisyon nagkinahanglan gihapon sa resin, feed form, screw speed, barrel arrangement ug downstream load.
Sa usa ka kasamtangan nga makina, ang dugang nga gitas-on sa transisyon kinahanglan maggikan sa usa ka lugar sulod sa magamit nga gitas-on sa pagtrabaho. Susiha kung asa nga sona ang mahimong mas mubo ug unsa ang gipasabut sa pagbag-o alang sa buluhaton niini. Ang usa ka pagrepaso sa drowing kinahanglan magpakita sa trade-off nga tin-aw, imbes nga ipakita ang usa ka mas taas nga transisyon ingon usa ka libre nga pag-uswag.
Giunsa ang extruder feed barrel makaapekto sa pagpili sa screw
Ang seksyon sa feed kinahanglan nga maghatag materyal nga ang tornilyo sa ubos mahimong matunaw ug metro. Ang kinaiya niini nagdepende sa feedstock ug sa pagkontak sa screw ug barrel surfaces. Spalding nipag-analisar sa mga solido nga nagdalanagsumpay sa pagpili sa compression-ratio uban sa resin behavior ug feedstock bulk density.
Alang sa usa ka pagrepaso, ihulagway kung unsa ang aktuwal nga mosulod sa hopper: mga pellets, regrind, flakes, usa ka timpla o usa ka napuno nga compound. Ilakip ang mga pagbag-o sa proporsyon sa mga feed. Ang usa ka materyal nga ngalan sama sa PE wala magpahibalo sa porma sa partikulo o kung ang feed nagpabilin nga makanunayon pinaagi sa usa ka produksiyon.
Ilha usab ang extruder feed barrel. Ang usa ka cooled, grooved feed section usa ka lahi nga kondisyon sa disenyo gikan sa usa ka conventional smooth bore. ni Griffdiskusyon sa grooved feedingnagpatin-aw nganong ang screw geometry niini mahimong magkalahi og dako. Ang pagbalhin sa usa ka pamilyar nga smooth-bore ratio ngadto sa usa ka grooved-feed system nga walay pagrepaso sa pares dili usa ka sound shortcut.
Mangayo kami og mga litrato ug mga drowing sa pag-abli sa feed ug bisan unsa nga grooved insert, uban sa aktuwal nga pagpabugnaw nga kahikayan. Kini nga mga tseke mas mapuslanon kay sa pagdugang sa gikutlo nga ratio aron mabayran ang problema sa pagpakaon nga wala pa mailhi.
Ang among salida sa produkto sa pelikula naglakip sa usa kabimetallic forced-feeding single-screw configuration. Kung hisgutan kana nga kapilian, ang pangutana kung giunsa ang kapabilidad sa pagpakaon niini nahiuyon sa gikinahanglan nga katungdanan sa pagtunaw ug pagsukod. Ang mas kusog nga pag-inom lamang wala mag-establisar nga ang linya makahimo og mas madawat nga pelikula.
Alang sa usa ka makina nga adunay dili lig-on nga pag-inom, pag-establisar og usa ka balik-balik nga kondisyon sa feed sa dili pa itandi ang mga geometries sa kandidato. Kung dili, ang usa ka pagsulay mahimong gantihan ang usa ka temporaryo nga pagbag-o sa pagdumala sa materyal ug ibilin ang pagpili sa tornilyo nga wala masulbad.
Pagpili og plastic extruder screw alang sa imong materyal ug produkto
Pagsugod sa gikinahanglan nga limitasyon sa nahuman nga produkto. Ang mga transparent nga granules nanginahanglan usa ka lahi nga pagrepaso gikan sa pelikula nga gihimo sa pagbag-o sa gi-recycle nga sulud o usa ka sulud sa panel nga adunay mga additives. Atongsingle-screw nga produkto nga pamilyanagbulag niini nga mga katungdanan tungod kay ang polymer nga ngalan dili hingpit nga naghulagway sa trabaho.
| Aplikasyon | May kalabotan nga impormasyon sa disenyo sa Nanhaiya | Ang among prayoridad sa pagpili |
|---|---|---|
| Transparent nga granulation | Ang mga detalye sa produksyon nagtino sa 2.0: 1 ngadto sa 2.5: 1, mas taas nga L/D ug mas malumo nga paggunting; hapsay nga pagbalhin sa ulo ug padayon nga mga grooves | Ribyuha ang pagkaparehas sa pagkatunaw ug mga pagbalhin nga dali nga mapadayon kauban ang ratio |
| LDPE/HDPE nga pelikula | Discrete diametro gikan sa 30 ngadto sa 150 mm; Ang mga opsyon sa L/D naglakip sa 25:1 ngadto sa 35:1; gipugos-pagpakaon configuration | Ipares ang aktuwal nga feedstock, load sa linya ug magamit nga gitas-on sa pagtrabaho sa dili pa ayuhon ang giladmon |
| Aluminum-plastic panel nga core | Kasagaran nga diametro 65, 90, 120 ug 150 mm; gipasinaw nga mga kanal, lingin o torpedo nga ulo, barrier-type nga pagsagol | Ikonsiderar ang additive distribution, flow transition ug surface selection ingon man ang compression |
| Gipuno o gi-recycle nga feed | Ang PTA hardfacing sa mga tumoy sa paglupad ug mga kilid; WC ug nickel-based nga mga opsyon sa ibabaw | Ipares ang proteksyon sa mekanismo sa pagsul-ob ug ibutang ang baril sa pagrepaso sa sangkap |
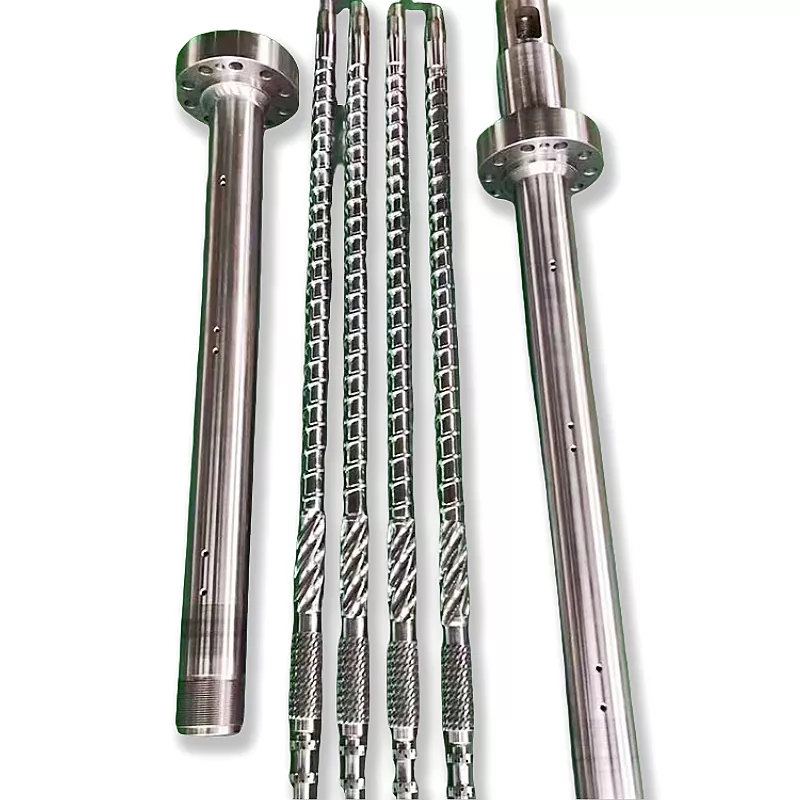
Ang 2.0: 1 hangtod 2.5: 1 nga numero iya sa mga detalye sa produksiyon nga piho sa aplikasyon sa among transparent-granulation screw. Dili kini rekomendasyon alang sa matag transparent resin, matag proseso sa PS o matag makina. Ang nalambigit nga disenyo nagtubag usab sa pagsagol ug hapsay nga mga transisyon, mao nga ang pagkopya sa ratio nga mag-inusara magbilin ug bahin sa espesipikasyon.
Para sa panel core production, ang among produkto naggamit ug barrier-type mixing section para sa mga colorant, flame retardant ug uban pang additives. Among repasohon kana nga duty sa pagsagol ug ang pormulasyon sa dili pa irekomendar ang mas agresibong profile sa compression. Ang usa ka mas taas nga ratio wala, sa iyang kaugalingon, nagtino sa additive distribution o materyal nga pagkaangay.
Unsa ang mahitabo kung ang profile sa compression taas kaayo o ubos kaayo?
Ang dili igo nga compaction ug sobra nga pagpakaon kalabot sa kapasidad sa pagtunaw mahimong hinungdan sa kasamok. Ang simtoma lamang wala magsulti kanimo kung unsa ang magamit. Mabinantayon kami bahin sa bisan unsang panudlo, "ipataas ang ratio aron makuha ang wala matunaw nga mga partikulo" o "ipaubos kini aron makunhuran ang mga depekto," nga wala’y pagrepaso sa dimensional ug proseso.
Usa ka dokumentado nga kaso sa PS: mas nausab kaysa ratio
Gi-report ni Spalding ang usa ka 63 mm PSpaghulma sa injectionplasticating screw nga adunay mga 5% splay rejects. Ang giladmon sa feed niini misaka gikan sa 0.325 ngadto sa 0.405 ka pulgada, samtang ang giladmon sa pagsukod nagpabilin nga 0.135 ka pulgada. Ang ratio misaka gikan sa gibana-bana nga 2.4 ngadto sa 3.0; ang transisyon gipalugway usab sa mga 3.3D. Ang gitaho nga mga resulta mao ang pagwagtang sa splay, usa ka 8% nga mas mubo nga siklo ug 14% nga mas taas nga kapasidad sa tanum. Kini ang mga resulta sa proyekto sa tagsulat, dili usa ka pagsulay sa Nanhaiya.Basaha ang orihinal nga kaso ug mga kausaban sa geometry.
Ang mapuslanong leksyon mao ang koordinado nga kausaban. Ang usa ka pumapalit dili makahimo pag-usab sa maong interbensyon pinaagi sa pagsulat sa 3:1 sa usa ka order sa pagpalit. Ang giladmon sa feed ug transisyon nausab sa tingub, ug ang proseso mao ang paghulma sa injection. Ni ang porsyento nga pag-uswag o ang pinili nga ratio nagtukod og usa ka target alang sa usa ka padayon nga extrusion nga linya.
Usa ka extrusion counterexample
Ang parehas nga artikulo naghulagway sa ABS sa usa ka 6-pulgada, duha ka yugto nga gi-vented extruder. Ang una nga yugto nga ratio nga 3.1 nag-overfed sa natunaw nga seksyon, ug ang mga solido nagsampong sa usa ka spiral dam. Gisugyot sa tagsulat ang usa ka bag-ong 2.5-ratio nga tornilyo. Ang artikulo wala magreport sa usa ka numerical post-change output gain alang sa maong kaso.
Basaha ang mga kaso isip mga hinungdan sa pagdayagnos sa transportasyon ug pagtunaw. Ang usa nakabenepisyo gikan sa mas dako nga compaction; ang lain nagkinahanglan ug lahi nga balanse sa pagpakaon. Ang among lagda sa pagpili mao ang pag-ila sa limitado nga seksyon ug pagpreserbar sa mga kondisyon luyo sa gisugyot nga pagbag-o. Ang usa ka depekto nga ngalan dili usa ka detalye sa screw.
Barrier ug vented screws: nganong ang usa ka kinatibuk-ang ratio dili igo
Ang usa ka barrier screw nagbulag sa mga solido ug natunaw nga mga agianan pinaagi sa bahin sa screw. Ang usa ka vented screw nagpaila sa lain nga pagbag-o sa giladmon sa channel ug katungdanan sa pumping. Ang pagkunhod sa bisan hain nga disenyo ngadto sa usa ka feed-to-final-metering ratio nagtago sa mga feature nga kinahanglang makita sa review.
Sa usa ka seksyon sa babag, pangutana kung giunsa ang pagkunhod sa solids channel, kung giunsa ang pag-uswag sa natunaw nga channel, ug kung unsang geometry ang nagkontrol sa pagbalhin tabok sa barrier flight. Ang usa ka naandan nga depth ratio wala maghulagway sa mga agianan. Gipasabut ni Griff ang kalainan saiyang diskusyon sa barrier-screw; atonggiya sa conventional, barrier ug mixing screwsnagkonektar sa terminolohiya sa pagpili.
Para sa usa ka vented design, ribyuha ang unang yugto, decompression region ug downstream pumping stage nga gilain. Pangutan-a kung diin kinahanglan nga kompleto ang pagtunaw ug kung giunsa pagdumala sa ikaduhang yugto ang materyal nga gihatag pinaagi sa rehiyon sa buho batok sa pagsukol sa ubos. Ang lokasyon sa vent iya sa drowing sa baril ug ang profile sa tornilyo, nga adunay parehas nga mga datum sa axial.
Atong mailhan usab ang barrier-type mixing feature sa usa ka produkto gikan sa hingpit nga espesipikong melt-extraction barrier screw. Ang pulong nga "babag" sa iyang kaugalingon dili igo aron matukod ang kahikayan sa channel. Paggamit ug drowing aron mailhan ang bahin imbes nga ang matag supplier naggamit sa termino alang sa parehas nga geometry.
Kini nga mga disenyo mahimong angay kung ang ilang mga gimbuhaton mohaum sa proseso. Dili sila awtomatik nga pag-upgrade alang sa matag linya sa single-screw. Alang sa pagtandi sa kinutlo, kinahanglan ang lokasyon, mga sukod ug katuyoan sa gisugyot nga bahin. Kung dili, imong gitandi ang mga label sa disenyo imbes nga mga solusyon sa parehas nga kinahanglanon sa produksiyon.
Susiha ang extruder screw ug baril sa dili pa usbon ang ratio
Ang usa ka bag-ong profile kinahanglan nga makasulbad sa usa ka giila nga limitasyon. Kung ang linya kaniadto nakab-ot ang kalidad ug mga target sa output nga adunay parehas nga materyal, ang anam-anam nga pagkadaot usa ka hinungdan sa pagsusi sa kahimtang sa sangkap ug mga pagbag-o sa operasyon sa wala pa magdesisyon nga sayup ang orihinal nga ratio.
Ang mga isyu sa pagsul-ob sa extruder screw nga makasundog sa problema sa disenyo
Sukda ang screw ug matching barrel sa katugbang nga axial stations. Irekord ang diyametro sa paglupad, diyametro sa bore ug kahimtang sa nawong, gamit ang usa ka aprobado nga reference drawing kung naa. Atongsingle-screw ug barrel wear-measurement guidenagpatin-aw ngano nga ang usa ka gisul-ob nga sample usa ka ebidensya sa kondisyon kaysa usa ka kasaligan nga kopya sa orihinal nga disenyo.
| Naobserbahan nga problema | Ebidensya sa pagkolekta una | Pangutana sa disenyo pagkahuman |
|---|---|---|
| Ang output nahulog sa paglabay sa panahon | Gipares nga mga sukod sa screw/barrel; ikatandi nga materyal ug mga rekord sa operasyon | Dili ba igo ang geometry, o nabag-o ba ang kahimtang sa pagdagan? |
| Wala matunaw nga mga partikulo | Ang pagkamakanunayon sa pagpakaon, pag-agi, katulin, pagtunaw nga mga obserbasyon ug kasaysayan sa pagdili | Ang pag-inom ba sobra sa magamit nga kapasidad sa pagtunaw? |
| Itom nga mga specks pagkahuman sa mga pagbag-o | Kasaysayan sa materyal ug pagpanglimpyo; mga deposito ug kahimtang sa pagbalhin-balhin | Ang gisugyot ba nga pagbag-o sa pagpadayon sa adres o giusab lang ang ratio? |
| Pagbisikleta sa presyur o motor-load | Ang gipahiangay sa oras nga feed, katulin, temperatura, presyur ug mga rekord sa pagkarga | Unsa nga seksyon o pagdili ang una nga nagbag-o? |
Kini nga lamesa usa ka plano sa pagkolekta, dili usa ka simtomas nga diagnosis. Pananglitan, ang usa ka litrato sa itom nga mga speck dili makaila sa ilang gigikanan sa sulod sa screw. Hupti ang mga obserbasyon nga bulag gikan sa gisugyot nga mekanismo hangtud nga ang inspeksyon ug mga rekord sa pag-opera mosuporta sa koneksyon.
Ang espesipikasyon sa nawong maoy laing bulag nga isyu. Atongwear-resistant single-screw nga mga kapilianilakip ang hardfacing sa mga tumoy sa paglupad ug mga kilid. Ang pagpili sa ingon nga proteksyon wala maghubit sa husto nga profile sa channel, ug ang pagbag-o sa profile dili makaayo sa usa ka gipadako nga baril. Among sulbaron ang duha ka pangutana sa dili pa aprobahan ang gipares nga kapuli.
Unsa ang kinahanglan nga ipakita sa usa ka extruder nga drowing alang sa usa ka pagsusi sa screw
Ang usa ka drowing sa extruder kinahanglan magtugot sa duha ka partido nga mahibal-an kung unsa ang nagpabilin, unsa ang mga pagbag-o ug kung giunsa ang pag-ilis. Duyog sa nominal nga diametro ug gitas-on sa pagtrabaho, ipakita ang mga giladmon sa feed ug metering, gitas-on sa zone, pitch, gilapdon sa paglupad, mga bahin sa pagsagol, geometry sa ulo ug koneksyon sa drive. Ipares kini sa barrel bore ug impormasyon sa interface.
Giunsa naton pagrepaso ang ratio sa compression sa wala pa aprobahan ang usa ka tornilyo
Kung gisusi namon ang usa ka detalye sa screw, magsugod kami sa materyal, kahimtang sa feed ug problema sa produksiyon. Ang usa ka hangyo alang sa usa ka "65 mm screw nga adunay 3: 1 compression ratio" nagbilin daghang mga desisyon nga bukas. Kinahanglan pa namo ang aktuwal nga feed ug metering channel depths, transition length, screw pitch ug barrel condition.
Atongserbisyo sa teknikal nga pagparesgikonsiderar ang materyal sa produksiyon, modelo sa kagamitan ug mga kinahanglanon sa kapasidad kauban ang diametro, L/D ug giladmon sa groove. Mao kana ang sukaranan nga among gamiton alang sa usa ka pagrepaso sa ratio sa compression. Ang problema sa pag-opera nag-una; ang usa ka gipalabi nga ratio kinahanglan dili magtino nang daan sa diagnosis.
Alang sa transparent nga granulation nga adunay itom nga mga specks o dili lig-on nga output, among ibulag ang pag-andam sa materyal, matunaw ang kalidad ug kondisyon sa sangkap sa dili pa usbon ang geometry. Mangutana kami kung ang pagbag-o nagsunod ba sa pagbag-o sa resin, paglimpyo o mas taas nga throughput, o nagpakita nga hinay-hinay. Kini nga mga obserbasyon nagtino kung unsang ebidensya ang sunod nga pangayoon.
Ang among transparent-granulation nga disenyo naghiusa sa iyang application-specific ratio nga adunay mas taas nga L/D, mas malumo nga paggunting ug hapsay nga mga transisyon sa dagan. Atong susihon ang mga bahin nga magkauban. Ang pagkopya lang sa ratio magbilin sa katungdanan sa pagsagol, pagbalhin sa ulo ug mga kinahanglanon sa nawong nga dili masulbad.
Ang parehas nga pag-amping magamit sa usa ka gisul-ob nga sample. Atong itandi kini sa giaprobahan nga drowing ug gipares nga mga pagsukod sa baril, dili pagtagad sa matag nahibilin nga nawong isip orihinal nga dimensyon. Ang 9/3 mm nga profile ug ang 12/4 mm nga profile pareho nga 3:1, busa ang ratio dili makasulbad sa dili pagsinabtanay tali sa mga drowing ug mga sukod.
Sa dili pa machining, magkauyon sa gipabilin ug giusab nga geometry, materyal ug mga kinahanglanon sa nawong, ug ang paagi sa pagdawat. Alang sa pagtandi sa produksiyon, irekord ang feedstock, maayong output, tulin sa screw, gisukod nga temperatura sa pagkatunaw, presyur, karga sa motor ug kriterya sa depekto. Ang usa ka mapuslanon nga resulta mao ang usa nga mahimo nimong itandi ubos sa gipiho nga mga kondisyon.
Ipadala ang usa ka pakete sa pagrepaso nga makasuporta sa usa ka desisyon
- Ipasabot ang katungdanan.Ihatag ang grado sa resin, porma sa partikulo, mga additives, recycled content, produkto ug gikinahanglan nga good-output rate.
- Ihulagway ang makina.Ilakip ang modelo sa makina, mga detalye sa pagmaneho, drowing sa tornilyo, drowing sa baril ug bisan unsang kahikayan sa grooved-feed o vent.
- Idokumento ang baseline.Irekord ang mga kondisyon sa pag-opera ug mga simtomas nga nahiangay sa oras, lakip ang mga pagsukod sa pagsul-ob kung ang mga bahin naa na sa serbisyo.
- Itandi ang usa ka dimensyon nga sugyot.Ribyuha ang duha ka giladmon sa channel, gitas-on sa transisyon, pitch ug espesyal nga mga bahin, nga nagpahayag sa rason sa matag kausaban.
- Pag-uyon sa pagdawat.Ipasabut ang dimensyon nga inspeksyon ug mga kondisyon sa pagtandi sa produksiyon sa dili pa aprubahan ang paghimo.
Hisguti ang imong screw profile uban sa Nanhaiya
Ipadala ang profile, mga detalye sa materyal ug kasamtangan nga problema sa produksyon sa Zhoushan Nanhaiya Plastic Machinery Co., Ltd. Mahimo natong repasohon ang may kalabutansingle-screw nga aplikasyonug mga kinahanglanon sa pagpares sa parameter uban kanimo.
Paghangyo usa ka pagsusi sa detalye sa screwEmail:info@nhyscrew.com
Telepono:+86-13505809643
Kanunay nga gipangutana nga mga pangutana
Giunsa nimo pagkalkulo ang extrusion screw compression ratio?
Para sa usa ka conventional single screw nga adunay parehas nga lead sa feed ug metering zones ug comparable flight geometry, ang komon nga depth-based nga ekspresyon mao ang feed channel depth nga gibahin sa metering channel depth. Ang 9 mm nga giladmon sa pagpakaon ug 3 mm nga giladmon sa pagsukod naghatag ug 3:1. Alang sa espesyal nga geometry, kumpirmahi ang kahulugan sa volume-channel imbes nga maghunahuna nga ang giladmon nga shortcut magamit.
Ang compression ratio ba parehas sa L/D?
Dili. Compression ratio naghulagway sa feed-to-metering channel nga relasyon. Ang L/D mao ang gitas-on sa pagtrabaho nga gibahin sa nominal nga diametro sa screw. Gitubag nila ang lainlaing mga pangutana, mao nga ang usa ka kinutlo sa tornilyo kinahanglan nga ipahayag ang duha ug ipasabut ang mga datum sa gitas-on sa pagtrabaho. Walay bisan usa ka numero nga mopuli sa aktuwal nga giladmon sa channel ug mga gitas-on sa sona nga gikinahanglan aron marepaso ang geometry.
Ang mas taas ba nga ratio sa compression kanunay nga makapauswag sa pagkatunaw?
Dili. Ang ratio kinahanglang mohaom sa balanse sa pagpakaon, pagtunaw ug pagsukod. Ang pagdugang niini makausab sa katakus sa pagpakaon nga dili masulbad ang limitado nga seksyon. Sa dili pa mopili og mas taas nga bili, ribyuha kon sa unsang paagi gibag-o sa gisugyot nga mga dimensyon ang proseso, lakip ang gidugayon sa transisyon ug bisan unsang pagdili sa pagsagol sa ubos. Itandi ang madawat nga output ug matunaw nga kalidad, dili ang ratio lamang.
Mahimo ba nga ang parehas nga polimer magkinahanglan usa ka lahi nga tornilyo kung magbag-o ang feedstock?
Oo. Ang mga pellets, regrind, flakes ug filled blends managlahi nga mga kondisyon sa pagpakaon bisan kung parehas sila og polymer name. Ihatag ang aktuwal nga porma sa feed, komposisyon ug pagkamakanunayon sa panahon sa pagrepaso. Ang performance sa miaging screw nga adunay usa ka feedstock wala mag-establisar nga ang compression profile niini mohaum sa lain.
Mahimo bang mabag-o sa pagbag-o sa tulin sa tornilyo ang ratio sa geometric compression?
Dili. Ang tulin sa screw nagbag-o sa usa ka kondisyon sa pag-operate, dili ang geometry sa makina nga channel. Mahimo kini magbag-o sa linya sa pagpakaon, pagtunaw ug pagbomba nga pamatasan, mao nga ang katulin naa sa baseline sa produksiyon ug rekord sa pagsulay. Ang pagpataas o pagpaubos sa rpm dili makapahimo sa 2.5:1 nga giladmon nga profile ngadto sa 3:1 nga profile.
Unsa nga impormasyon ang kulang sa usa ka order alang sa 3: 1 screw?
Ang order nagkinahanglan gihapon og aktuwal nga feed ug metering depths, diameter, working length, transition length, pitch, flight geometry ug bisan unsang pagsagol o vented features. Nagkinahanglan usab kini og drive ug barrel compatibility, materyal ug mga kinahanglanon sa ibabaw, ug ang gituyo nga katungdanan sa produksiyon. Kung wala kini nga mga detalye, daghang lainlaing mga tornilyo ang makatagbaw sa parehas nga 3: 1 nga paghulagway.