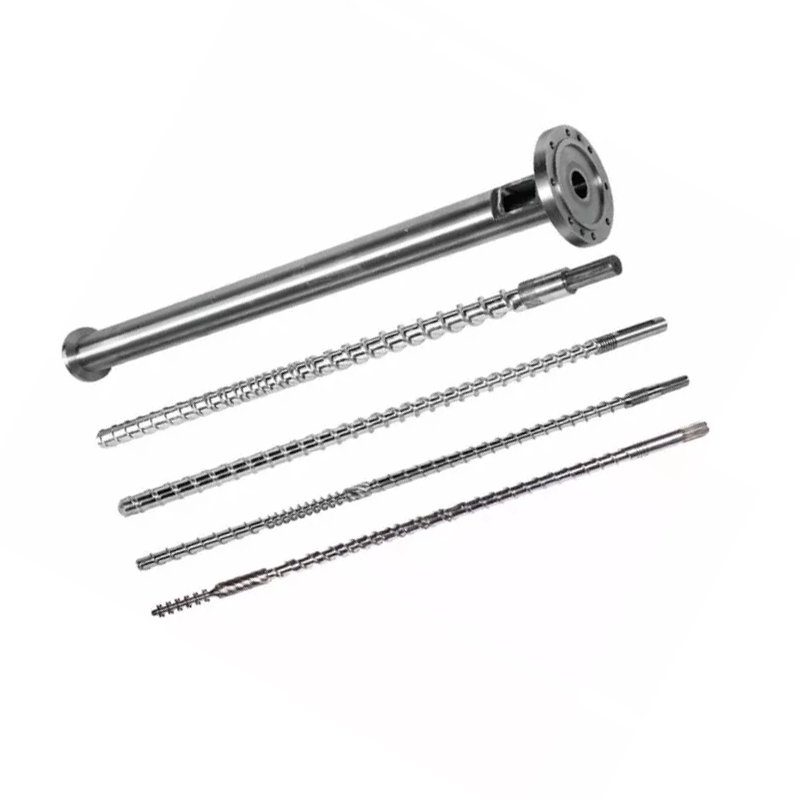
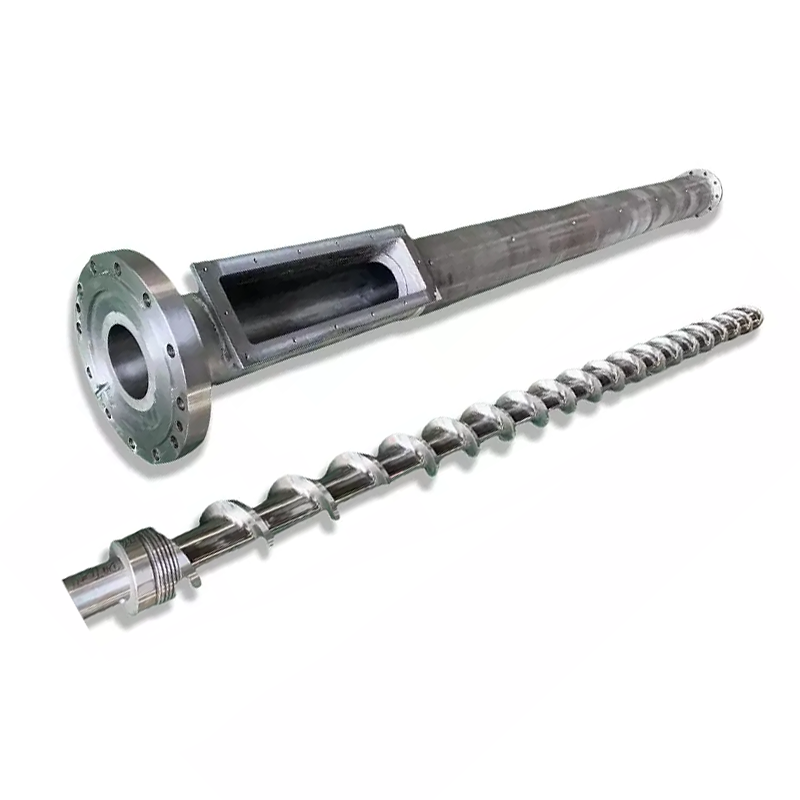
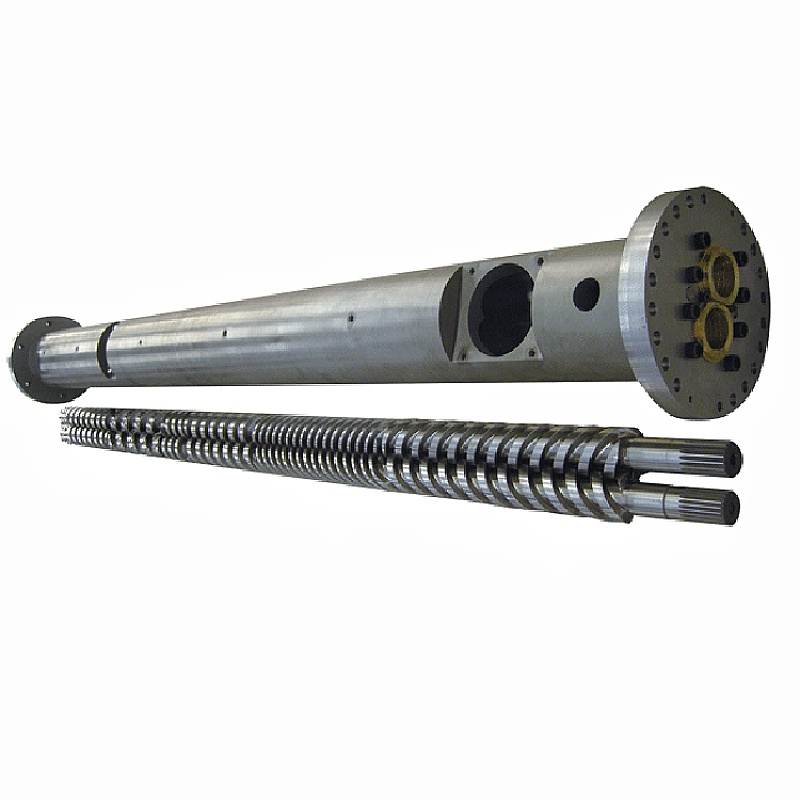
Unsa ang pitch, lead ug nagsugod sa usa ka plastic extruder screw?
Ang usa ka hangyo alang sa usa ka "65 mm pitch screw" nagbilin sa importante nga geometry nga wala masulbad. Kinahanglan naton mahibal-an kung ang kana nga dimensyon nagpaila sa kasikbit nga gilay-on sa paglupad o ang pag-uswag sa usa ka helix, ug kung ang seksyon adunay usa ka pagsugod o daghan. Ang usa ka single-screw extruder mahimong mogamit sa usa ka multi-start nga seksyon: machine screw count ug thread-start count naghulagway sa lain-laing mga butang.
| Termino | Kahulogan dinhi | Susiha |
|---|---|---|
| Pitik, P | Axial nga gilay-on tali sa katugbang nga mga punto sa kasikbit nga mga flight | Unsang mga flight ang kasikbit? |
| Nangulo, L | Axial advance sa parehas nga helix pinaagi sa 360 ° | Pagsubay sa usa ka giila nga helix |
| Nagsugod, z | Gidaghanon sa mga independente nga helice sa usa ka regular nga seksyon | Nagsugod ang pag-ihap, dili makita nga pagliko |
Sa diha nga ang tingga katumbas sa pitch
Alang sa regular, parehas nga gilay-on nga mga helice nga adunay parehas nga kanunay nga tingga, L = z × P. Busa ang usa ka pagsugod nga seksyon adunay L = P. Sa duha nga pagsugod, ang kasikbit nga pitch sa paglupad mao ang katunga sa tingga. Ang maong mga pahayag naghulagway sa geometry, dili ang gilay-on sa usa ka partikulo sa polimer kada rebolusyon.
Ayaw pag-ihap sa usa ka barrier section isip duha ka managsama nga channel
Ang usa ka barrier flight nagbulag sa mga solido ug natunaw nga mga channel nga adunay lainlaing mga katungdanan. Ang dugang nga paglupad niini dili awtomatik nga maghimo sa parehas nga gilay-on, parehas nga geometry nga gigamit sa yano nga relasyon sa ibabaw. Ang mga rehiyon sa variable-lead nanginahanglan usab mga lokal nga sukat kaysa usa ka pagsukod sa pitch nga katapusan hangtod sa katapusan.
Paggamit og usa ka seksyon nga drowing kon maghisgot og extrusion screw. AngPagtuki sa SPE metering-channelnanginahanglan og tingga, pagsugod, gilapdon sa paglupad, giladmon ug gitas-on sa seksyon isip bulag nga mga input. Ang usa ka pitch label lamang dili makapuli niana nga impormasyon.
Giunsa mahibal-an sa screw lead ug diameter ang anggulo sa helix?
Alang sa regular nga cylindrical helix nga gigamit dinhi, ipasabot ang θ nga may kalabotan sa usa ka eroplano nga patindog sa screw axis. Ipasabot ang Dref isip diametro sa reference cylinder diin ang helix gi-evaluate. Unya gamita ang tingga sa parehas nga helix:
θ = arctan[L / (π × Dref)]
Gamita ang makanunayon nga mga yunit sa gitas-on alang sa L ug Dref. Ang katulin sa tornilyo dili makasulod niining geometriko nga relasyon. Ang anggulo nga gisukod kalabot sa axis kay komplementaryo sa anggulo nga gihubit dinhi, busa susiha ang kombensiyon sa dili pa itandi ang mga drowing o software nga mga output. Ingon usab, ang anggulo sa gawas nga nawong dili mabaylo sa anggulo sa gamut-ibabaw.
Usa ka kontrolado nga tulo ka paagi nga pagtandi
Ibutang ang Dref = 65 mm alang sa tanan nga tulo nga hypothetical nga mga seksyon. Ang mosunod nga mga bili nagsunod gikan sa helix geometry; dili sila mga detalye sa produkto sa Nanhaiya o gisukod nga mga resulta sa produksiyon.
| Seksyon | Nagsugod | Pitch P | Nangulo L | θ |
|---|---|---|---|---|
| A: single-start nga baseline | 1 | 65 mm | 65 mm | 17.66° |
| B: ipabilin ang lead ni A | 2 | 32.5 mm | 65 mm | 17.66° |
| C: ipabilin ang pitch ni A | 2 | 65 mm | 130 mm | 32.48° |
Ang B nagdugang usa ka pagsugod nga wala usba ang reference helix angle. Gibag-o ni C ang lead ug anggulo. Wala'y pagtandi nga nagpamatuod nga mas taas nga output: ang gilapdon sa paglupad, magamit nga channel nga lugar, giladmon ug mga kondisyon sa pag-opera nagpabilin nga wala masulbad.Mga nota sa extrusion sa Penn Statemailhan ang helix geometry gikan sa kalkulasyon sa dagan nga naggamit niini.
Ang mas dako ba nga pitch kanunay nga nagdugang sa extruder output?
Dili. Ang pagtaas sa lead nag-usab sa channel geometry ug ang direksyon sa relatibong paglihok sa ibabaw, apan ang aktwal nga paghatud nagdepende usab sa pressure gradient, pagtunaw sa viscosity ug materyal nga gihatag gikan sa upstream. Ang usa ka mas dako nga open-discharge nga banabana dili usa ka saad sa mas gidawat nga produkto pinaagi sa kasamtangan nga mamatay.
Labaw sa usa ka geometric nga termino nga mga kausaban
Sa usa ka yano nga wala maputos, mabaw nga channel nga modelo, ang down-channel nga surface-velocity component adunay cos θ. Ang gilapdon sa channel nagdepende usab sa tingga, pagsugod ug gilapdon sa paglupad. Ang pagbag-o sa tingga busa nagbag-o labaw pa sa wala’y sulod nga wanang nga makita taliwala sa mga flight. Sukda ang gilapdon sa paglupad nga tul-id sa paglupad kung mao kana ang kombensiyon nga gikinahanglan sa kalkulasyon.
Ang drag-flow evaluation ni Jim Franklandnagpalahi sa full angle-dependent nga ekspresyon gikan sa standard-pitch nga pagpayano. Ayaw pagpabilin og usa ka standard-geometry coefficient human mausab ang geometry nga nagpakamatarong niini. Ang usa ka pulgada nga nakabase nga coefficient dili usab mabalhin nga wala mausab sa usa ka kalkulasyon sa milimetro.
Ang kahimtang sa presyur mahimong balihon ang usa ka yano nga konklusyon
Sa diha nga ang presyur mosaka paingon sa outlet, ang pressure-flow nga kontribusyon mosupak sa paghatod gikan sa screw rotation. Kung ang metering inlet na-pressurized na, ang paggamit sa discharge pressure nga nag-inusara mahimo’g sayop nga paghulagway sa pagtaas sa presyur sa kana nga seksyon. Ang mga kahikayan nga gipakaon sa groove ug uban pang mga kondisyon sa ibabaw mahimo usab nga dili balido ang usa ka habol nga pag-angkon nga ang drag flow usa ka hingpit nga kisame sa output.
AngPenn State screw-and-die nga modelonagbutang sa operating point sa intersection sa ilang mga kinaiya. Ang Newtonian, isothermal nga pagtambal niini usa ka mapuslanon nga katin-awan, dili usa ka bug-os nga panagna sa pagkatunaw sa pellet o usa ka pagtunaw sa produksiyon sa pagpanipis. Aprobahan lang namo ang lead revision human masusi ang limiting section ug gikinahanglan nga pressure duty.
Kanunay vs variable lead: sa unsang paagi ang pitch, depth ug compression makig-interact?
Ang usa ka kanunay nga tingga nga tornilyo mahimo gihapon nga mag-compress sa materyal pinaagi sa pagbag-o sa giladmon sa channel. Ang usa ka variable-lead nga disenyo nagdugang og laing geometric nga kausaban. Itandi ang mga profile sa seksyon, imbes nga tagdon ang bisan hain nga label ingon usa ka kompleto nga detalye o ingon ebidensya nga ang usa ka disenyo kinahanglan nga molihok nga mas maayo.
| Seksyon | Pagrepaso kauban ang tingga | Likayi kini nga shortcut |
|---|---|---|
| Pakan-a | Porma sa partikulo, bulk density, pag-abli sa feed ug paghan-ay sa baril | Paggamit sa usa ka kalkulasyon sa pagtunaw sa pag-agos aron matagna ang pag-inom sa mga solido |
| Transisyon | Lalim nga profile, magamit ang gitas-on sa pagtunaw ug kahimtang sa materyal | Pagtawag sa bisan unsa nga pagkunhod sa gilay-on nga usa ka igong disenyo sa pagtunaw |
| Pagsukod | Ang gilapdon ug giladmon sa channel, viscosity, inlet ug outlet pressure | Gipakasama ang mas lapad nga gilay-on nga adunay daghang paghatud batok sa mamatay |
| Mga yugto nga gibuak | Balanse sa entablado ug gikinahanglan nga pagbomba sa ubos | Pagbaliwala sa presyur nga gikinahanglan human sa buho |
Ang compression ratio nagkinahanglan sa iyang geometric nga mga kondisyon
Ang pamilyar nga giladmon nga gibase sa extrusion screw compression ratio mapuslanon alang sa conventional comparable-flight geometry nga adunay parehas nga lead sa mga seksyon nga gitandi. Kung ang lead, pagsugod o pagbag-o sa geometry sa paglupad, susiha ang gituyo nga kahulugan sa channel-volume. Ang duha ka endpoint nga giladmon lamang mahimong dili na maghulagway sa pagtandi sa igo nga paagi.
Ayaw gamita ang pagkunhod sa tingga isip kapuli sa pagkumpirma nga ang materyal matunaw diin ang disenyo nagpaabut nga kini matunaw. Dili usab kinahanglan nga awtomatikong ihulagway ang pagdugang sa tingga ingon malumo nga pagproseso: pinuy-anan, pagpuno, pagsagol ug temperatura nagdepende sa kompleto nga kahimtang sa operasyon.
Alang sa usa ka vented screw, ang downstream stage kinahanglan nga magdumala kung unsa ang moabut samtang nagtagbo sa gikinahanglan nga presyur sa outlet. AngSPE troubleshooting nga papelnagpatin-aw kung giunsa ang dili balanse nga kahikayan sa entablado mahimong hinungdan sa pagbaha sa buho. Kana usa ka problema sa pagbalanse sa kapasidad, dili usa ka rason sa pagkopya sa usa ka twin-screw conveying-element sequence ngadto sa usa ka single-screw nga disenyo.
Ipares ang screw lead sa pelikula, high-speed PE/PP ug granulation
Atongsingle-screw rangenag-alagad sa lain-laing mga katungdanan sa pagproseso. Magsugod kami sa usa ka pagrepaso sa pitch sa aplikasyon ug ipakita ang problema sa operasyon, unya susihon kung gisuportahan ba sa gisugyot nga geometry ang kana nga katungdanan. Ang usa ka polymer nga ngalan lamang nagbilin sa grado, mga additives ug kondisyon sa feed nga wala masulbad.
Pelikula: pagpreserbar sa mga kondisyon luyo sa gidawat nga output
AtongLDPE/HDPE nga panid sa screw sa pelikulanaghulagway sa mga kapilian sa pag-configure alang sa lain-laing mga pormulasyon ug mga kinahanglanon sa produksyon, lakip ang 25:1, 28:1, 30:1, 33:1 ug 35:1 L/D nga mga kapilian. Kadtong mga gitas-on wala makaila sa pitch o lead. Para sa proposal sa pelikula, mangayo mi sa aktuwal nga profile ug ikumpara ang output duyog sa mga kinahanglanon sa gauge ug hitsura.
High-speed PE/PP: ilakip ang feed barrel ug drive
AtongPE/PP high-speed single-screw aplikasyonnagkombinar sa mga pagpili sa screw-structure nga adunay espesyal nga feed-slot barrel ug drive considerations. Busa ang usa ka extruder feed barrel kabahin sa pagrepaso, dili usa ka accessory nga dili ibalewala. Dili namo ipasangil ang resulta sa hiniusang sistema nga mangunay nga mag-inusara o maghunahuna nga ang kasamtangan nga drive makasuhop sa giusab nga load.
Transparent granulation: pagtimbang-timbang sa tibuok agianan sa agianan
Kaytransparent nga granulation, ang among mga detalye sa produksyon nga espesipiko sa aplikasyon naghulagway sa mas taas nga L/D, ubos nga rotational speed, mas malumo nga paggunting ug hapsay nga mga transisyon. Kana nga kombinasyon hinungdanon kung maghukom sa usa ka pagbag-o sa tingga. Ang nominal nga kapasidad dili usa ka mapuslanon nga ganansya kung ang mga itom nga specks, pagbag-o sa kolor o dili matunaw nga materyal maghimo nga labi pa nga dili madawat ang output.
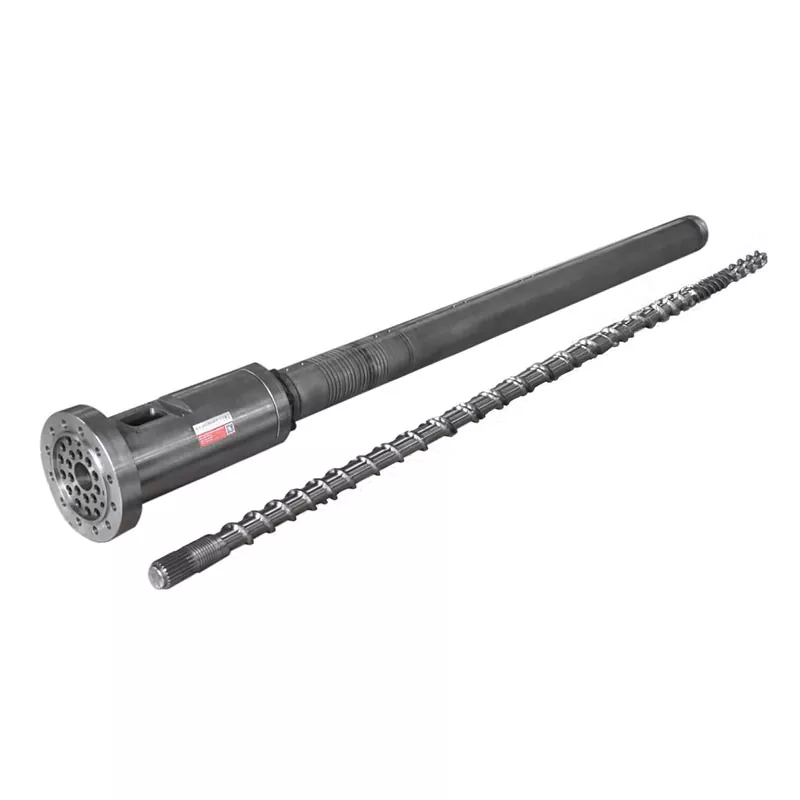
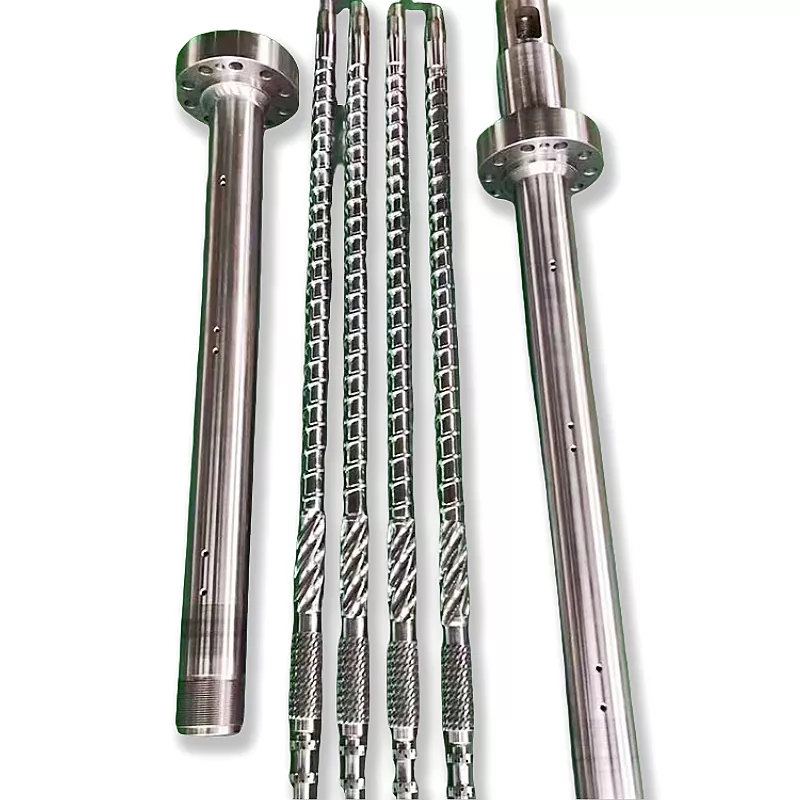
Unsa ang kinahanglan nga ipakita sa usa ka extruder screw drawing sa dili pa mag-ilis ang lead?
Usa ka mapuslanon nga drowing sa extruder nagpaila sa bahin, pagsukod sa direksyon ug seksyon. Ang "Sama sa sample, nga adunay mas dako nga pitch" dili igo kung ang sample gisul-ob, adunay usa ka seksyon sa babag o nagbag-o sa geometry sa gitas-on niini. Atong unahon kung unsang mga sukat ang nagrepresentar gihapon sa gituyo nga disenyo.
Pagsubay sa usa ka helix, dayon irekord ang lokal nga geometry
Ang pisikal nga pag-inspeksyon iya sa usa ka nahimulag, gipabugnaw nga sangkap ubos sa giaprobahan nga pamaagi sa tanum, nga adunay angay nga suporta sa pag-alsa ug mga kwalipikado nga kawani. Ilha ang usa ka paglupad ug sundan kini sa usa ka kompleto nga pagliko sa gipahayag nga angular nga pakisayran. Irekord ang axial advance niini. Gilain nga sukda ang gilay-on sa kasikbit nga paglupad ug i-establisar ang gidaghanon sa mga pagsugod sa kana nga seksyon.
Para sa variable nga lead, i-report ang mga lokal nga kantidad ug mga lokasyon sa pagbalhin. Ayaw pagbanabana sa usa ka dimensyon sa paghimo gikan sa usa ka perspektibo nga litrato. Ang mga litrato makatabang sa pag-ila sa mga bahin ug kadaot, apan wala sila mag-establisar sa pakisayran sa pagsukod, kawalay kasiguruhan sa inspeksyon o orihinal nga wala masul-ob nga profile.
| Pagdrowing og impormasyon | Rason sa paglakip niini |
|---|---|
| Diametro ug reference ibabaw | Tinoa ang kalkulasyon sa anggulo ug giladmon |
| Pagpangulo, pagsugod ug pagkahan-ay sa seksyon | Ilha ang aktuwal nga kahikayan sa helix |
| Ang giladmon, gilapdon sa paglupad ug ang gitas-on sa seksyon | Ihulagway ang magamit nga geometriya sa dagan |
| Barrier, mixing ug vent features | Pangitaa ang mga pagdili ug mga pagbag-o sa katungdanan |
| Barrel bore ug mga interface sa makina | Susiha ang mating assembly ug instalasyon |
Ipadayon ang pagbawi sa disenyo nga bulag sa pagtimbang-timbang sa pagsul-ob. Atongscrew-and-barrel wear measurement guidenagpatin-aw ngano nga ang katugbang nga mga sukod sa screw ug bore hinungdanon. Ang usa ka lead review dili makatul-id sa sobra nga clearance pinaagi lamang sa pag-usab sa flight spacing.
Pitch mismatch o extruder screw wear issues: unsay una nimong susihon?
Tan-awa kung kanus-a mitungha ang problema. Ang anam-anam nga pagkawala sa usa ka wala mausab nga katungdanan nanginahanglan usa ka lahi nga imbestigasyon gikan sa usa ka kapakyasan nga nagsugod pagkahuman sa pagbag-o sa resin, porma sa feed o gikinahanglan nga output. Bisan ang kasaysayan wala magpamatuod sa hinungdan, apan kini nagsulti kanato kung unsang ebidensya ang una nga pangayoon.
Ang ubos nga output usa ka simtomas, dili usa ka pagsukod sa pitch
Susiha kung ang sistema sa feed kanunay nga nagsuplay og materyal, kung kompleto ba ang pagtunaw ug kung ang screen pack o die nagpahamtang ug giusab nga pagdili. Irekord ang katulin sa tornilyo, gidawat nga output, aktwal nga temperatura sa pagtunaw, presyur ug pag-load sa pagmaneho. Ang mga setting sa pagpainit sa baril dili makapuli sa pagsukod sa temperatura sa pagkatunaw.
| Obserbasyon | Susiha sa dili pa desinyo pag-usab | Gisuportahan ang desisyon |
|---|---|---|
| Ang output anam-anam nga mikunhod | Ang pagkamakanunayon sa materyal, kahimtang sa screw/barrel ug mga pagdili | Iuli ang kahimtang o ribyuha ang giusab nga katungdanan |
| Ang problema nagsunod sa pagbag-o sa pormulasyon | Paggawi sa pagpakaon, pagtunaw ug gikinahanglan nga presyur | Susiha kon ang profile mohaum pa ba sa materyal |
| Ang dugang nga rpm naghatag og dugang nga kainit apan gamay nga gidawat nga output | Limitado ang seksyon, matunaw nga kalidad ug ubos nga kapasidad | Susiha ang bottleneck sa dili pa dugangan ang tingga |
| Ang presyur nag-usab-usab | Mga rekord sa pagpakaon, temperatura ug presyur nga gipahiangay sa oras | Ibulag ang pagkawalay kalig-on gikan sa usa ka makanunayon nga limitasyon sa pumping |
AngPagtuki sa SPEnagpakita ngano nga ang usa ka upstream restriction mahimong magbilin bahin sa usa ka seksyon sa pagsukod nga wala mapuno. Ang pag-usab sa dayag nga kapasidad sa ubos sa suba mawad-an sa pagkontrol sa problema.
Magpabilin kami sa usa ka profile sa pagtrabaho kung ang ebidensya nagsuporta sa pagpahiuli sa materyal nga pag-andam o kondisyon sa sangkap. Among imbestigahon ang pagdesinyo pag-usab kung ang usa ka dokumentado nga pagbag-o sa katungdanan o dili pagtugma sa kapasidad magpabilin. Ang usa ka mahal nga kapuli dili awtomatik nga tukma nga tubag sa usa ka wala mahibal-an nga simtomas.
Unsa ang mapamatud-an sa usa ka gipatik nga lead-optimization nga proyekto?
Sa dihang akong gi-assess ang usa ka lead revision, mangutana una ko kung unsa nga limitasyon ang gitumong niini. ni Mark Spaldinggipatik nga compounding-line nga proyektomahitungod sa usa ka 15-pulgada nga natunaw nga gipakaon nga usa ka tornilyo sa ubos sa usa ka compounder. Ang orihinal nga kanal niini lawom kaayo alang sa katungdanan sa presyur, ug ang temperatura sa pagdiskarga limitado ang operasyon tungod sa peligro sa pagkadaot sa flame-retardant additive.
| butang | Orihinal nga operasyon/disenyo | Gibag-o nga disenyo |
|---|---|---|
| Pagsukod sa giladmon | 1.73 sa. | 1.18 sa. |
| Tingga / diametro | 1.0 | 1.2 |
| Rate ug screw speed | 3,280 lb/h sa 15 rpm, gitaho nga operasyon | 8,500 lb/h sa 15.5 rpm, gi-simulate |
| Gibag-o nga temperatura sa pagdiskarga | Dili katumbas nga kantidad sa kini nga pagtandi | 174°C, gi-simulate |
Gi-report ni Spalding ang 18% nga pagtaas sa piho nga rotational rate gikan sa pagbag-o sa tingga. Kana naghulagway sa rotational nga kontribusyon kada rpm, dili usa ka 18% nga gisukod nga pagtaas sa tibuok-linya nga output. Ang bag-ong disenyo nagkinahanglan usab og dugang nga drive torque.
Dili nako itudlo ang tibuok nga gitagna nga pag-uswag aron manguna: ang giladmon nausab usab, ug ang mga simulation sa artikulo naggamit sa gipahayag nga mga kondisyon sa presyur. Ang gibag-o nga rate ug temperatura mga panagna, dili usa ka gitaho nga pagsulay sa pagdawat sa komisyon. Kini nga kalainan hinungdanon kung itandi ang mga sugyot gikan sa lainlaing mga supplier.
Ang mapuslanon nga leksyon sa pagdesinyo mao ang pagkonsiderar sa pagtaas sa tingga kauban ang katungdanan sa presyur ug giladmon sa channel, imbes nga balik-balik nga pagpalawom sa usa ka channel aron mapadayon ang kapasidad. Kini usa ka kaso nga natunaw, dili usa ka pagsulay sa pellet-plasticating. Ang mga sukod niini dili mahimong usa ka unibersal nga resipe alang sa pelikula, tubo o transparent nga granulation.
Pagrepaso sa tornilyo ug baril sa dili pa aprobahan ang pagbag-o sa tingga
Ang among pagrepaso sa pabrika nagsugod sa problema
Kung makadawat ko og hangyo nga dugangan ang pitch tungod kay ang screw dili makahatag og igong output, akong ibulag ang mga pangutana sa dili pa usbon ang drawing. Una, gipasabot ba sa kustomer ang kasikbit nga pitch o ang lead sa usa ka helix pinaagi sa usa ka bug-os nga turn? Akong susihon ang pagsugod, giladmon ug gitas-on sa seksyon. Ang pagsukod lamang sa silingang mga biyahe mahimong masayop sa pag-ila sa usa ka multi-start nga seksyon.
Para sa among PE/PP nga high-speed single-screw nga aplikasyon, akong repasohon ang screw, feed-slot barrel ug mag-uban. Kung ang pagpakaon dili makapadayon, limitado ang pagkatunaw o ang resistensya sa screen mitaas, ang pag-ilis lang sa tingga mahimong dili makasulbad sa problema. Kung masabtan na ang limitasyon sa katungdanan, ilista nako ang gisugyot nga mga pagbag-o sa tingga, gilapdon ug giladmon nga gilain ug susihon ang ilang pagkatugma sa kinahanglanon sa pagsukod.
Atol sa usa ka pagtandi, akong huptan ang resin, pormulasyon ug downstream configuration kanunay ug irekord ang gidawat nga output, rpm, temperatura sa pagtunaw, pag-usab-usab sa presyur ug pag-load nga magkauban. Ang akong sukdanan mao ang stable nga produksiyon sa gikinahanglang kalidad, kay sa gidak-on sa pagtaas sa pitch.
Usa ka lima ka lakang nga pagrepaso ug pag-validate sa workflow
- Ipasabot ang katungdanan.Ihatag ang grado sa resin, additives, recycled content, feed form, product requirements ug target accepted-output rate. Ihulagway kon unsay nausab ug kanus-a mitungha ang problema.
- I-establisar ang geometry ug kondisyon sa makina.Ihatag ang screw profile, pagpares sa mga pagsukod sa baril, mga interface ug mga detalye sa pagmaneho. Ilha ang lead, pagsugod, giladmon ug mga gitas-on sa seksyon kaysa magsalig sa usa ka litrato.
- Pagrekord og susama nga baseline.Pagkuha sa lig-on nga mga kondisyon sa pag-operate ug output nga nahiangay sa oras, rpm, gisukod nga temperatura sa pagkatunaw, presyur, karga ug mga pamatasan sa depekto. Ipahayag ang mga lugar sa pagsukod sa presyur ug temperatura.
- Aprobahan ang usa ka dimension nga change matrix.Markahan ang gipabilin ug giusab nga mga sukat, ang hinungdan sa matag pagbag-o, mga kinahanglanon sa materyal ug nawong, ug ang gikasabutan nga pamaagi sa pag-inspeksyon sa dimensyon. Susiha ang kapasidad sa drive ug pagkaangay sa asembliya.
- Pag-validate ubos sa gikasabutan nga mga kondisyon.Pagkahuman sa pag-install ug pag-commissioning sa ilawom sa pamaagi sa makina, itandi ang parehas nga materyal ug pagsulud sa ubos. Gidawat sa maghuhukom ang output ug kalidad nga magkauban, dayon idokumento ang operating window nga gisuportahan sa pagsulay.
Ang piho nga output, sama sa kg/(h·rpm), makatabang sa pagtandi sa paghatod kada rebolusyon. Dili kini ang kahusayan sa enerhiya: kana nanginahanglan usa ka piho nga pagsukod sa enerhiya ug usa ka gidawat nga sukaranan nga masa. Ipadayon ang pagdawat sa dimensyon, pasundayag sa pagproseso ug pagdawat sa kalidad sa produkto isip bulag nga mga tseke.
Atongserbisyo sa teknikal nga pagparesgikonsiderar ang materyal sa produksiyon, modelo sa kagamitan ug kinahanglanon sa kapasidad kauban ang mga sukat ug pagpili sa materyal. Ipadala kana nga impormasyon sa dili pa mopili og giusab nga lead.
Hisguti ang imong screw profile uban sa Nanhaiya
Ipadala ang imong drowing, mga detalye sa materyal ug kasamtangang mga rekord sa pag-operate sa Zhoushan Nanhaiya Plastic Machinery Co., Ltd. Mahimo namong repasohon ang may kalabutan nga aplikasyon sa single-screw ug mga kinahanglanon sa pagpares sa parameter uban kanimo.
Paghangyo usa ka pagsusi sa detalye sa screwEmail:info@nhyscrew.com
Telepono:+86-13505809643
Mga FAQ bahin sa extruder screw pitch ug lead
Ang screw pitch parehas ba sa screw lead?
Parehas sila alang sa usa ka regular nga seksyon sa usa ka pagsugod. Sa usa ka parehas nga gilay-on nga multi-start nga seksyon nga adunay usa ka sagad nga tingga, ang tingga parehas sa kasikbit nga pitch sa paglupad nga gipadaghan sa gidaghanon sa mga pagsugod. Pagsubay sa parehas nga helix pinaagi sa usa ka kompleto nga pagliko sa dili pa itandi ang mga sukat. Ang usa ka barrier o variable-lead nga seksyon nanginahanglan sa kaugalingon nga paghubad sa pagguhit.
Ang double-start screw ba adunay doble nga output?
Dili. Ang pagdugang og pagsugod sa samang lead nag-usab sa kasikbit nga gilay-on ug nagbahin sa anaa nga mga agianan; ang pagpabilin sa parehas nga kasikbit nga pitch nagbag-o hinuon sa tingga. Wala’y operasyon nga nagtukod og output nga wala ang giladmon, gilapdon sa paglupad, materyal, kondisyon sa pagpakaon ug presyur. Isulti kung unsang mga dimensyon ang nagpabiling makanunayon sa dili pa itandi ang duha ka disenyo.
Ngano nga ang gibana-bana nga 17.7 ° komon sa square-lead nga mga pananglitan?
Uban ang anggulo nga gisukod gikan sa usa ka transverse plane ug tingga nga katumbas sa gipahayag nga reference diameter, ang arctan(1/π) naghatag ug gibana-bana nga 17.66°. Kana usa ka geometric nga resulta, dili usa ka unibersal nga labing maayo nga anggulo sa pagproseso. Ang lahi nga reperensiya sa diyametro o anggulo nga gisukod gikan sa axis nagbag-o sa gidaghanon nga gitandi.
Mahimo bang usbon ang pitch nga dili usbon ang giladmon sa channel?
Ang usa ka disenyo mahimong mag-usab sa lead o kasikbit nga gilay-on samtang nagpabilin ang usa ka piho nga giladmon, apan ang geometry sa channel dili magpabilin nga parehas. Pagsugod sa pagrepaso, magamit nga gilapdon, geometry sa paglupad ug katungdanan sa seksyon nga magkauban. Kung magkalahi ang feed ug metering lead, susiha ang gituyo nga channel-volume compression definition kaysa magsalig lang sa depth ratio.
Mahimo bang mailhan sa usa ka litrato ang husto nga ilisan nga tornilyo?
Ang usa ka litrato makatabang sa pag-ila sa makita nga mga bahin, apan dili kini makahimo og usa ka hingpit nga kapuli nga detalye. Ang panan-aw, mga tinago nga mga nawong ug mga gisul-ob nga mga dimensyon nga wala masulbad. Gamit ug aprobado nga drowing o kontrolado nga inspeksyon sa screw ug gipares nga baril, kauban ang mga interface sa makina, mga detalye sa materyal ug ang gikinahanglan nga katungdanan sa produksiyon.
Unsa nga impormasyon ang gikinahanglan sa dili pa magdugang sa screw lead?
Ihatag ang kasamtangan nga geometry sa seksyon, grado sa resin ug pormulasyon, paghan-ay sa feed, mga detalye sa makina ug drive, ug configuration sa downstream. Ilakip ang gidawat nga output, rpm, gisukod nga temperatura sa pagkatunaw, presyur ug mga rekord sa pagkarga nga adunay depekto nga sukaranan. Ang pagrepaso kinahanglan nga mahibal-an ang limitasyon sa katungdanan ug magkauyon kung giunsa itandi ang usa ka giusab nga disenyo sa wala pa ang paghimo.