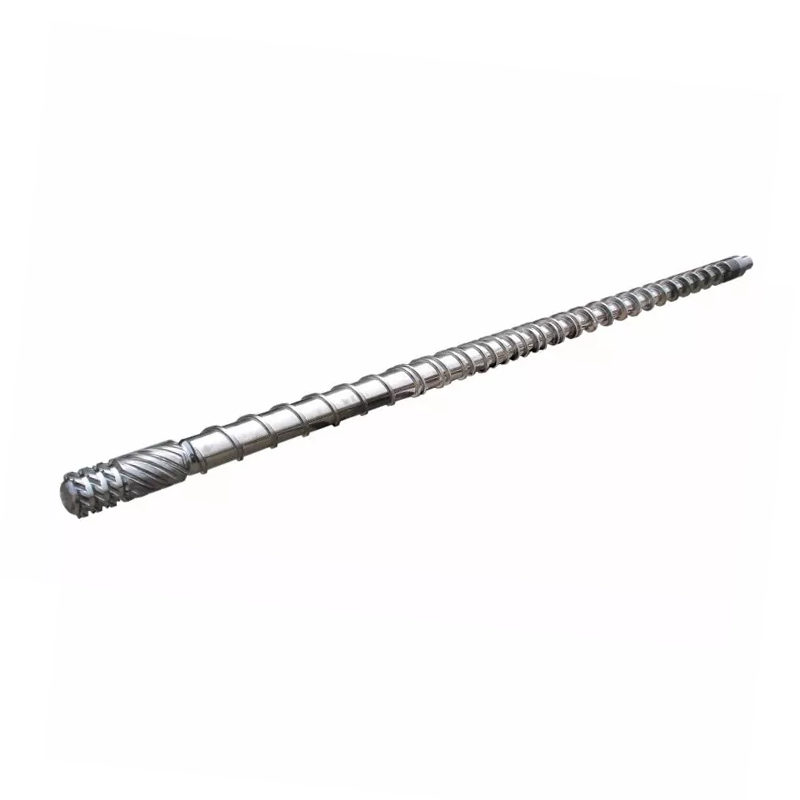
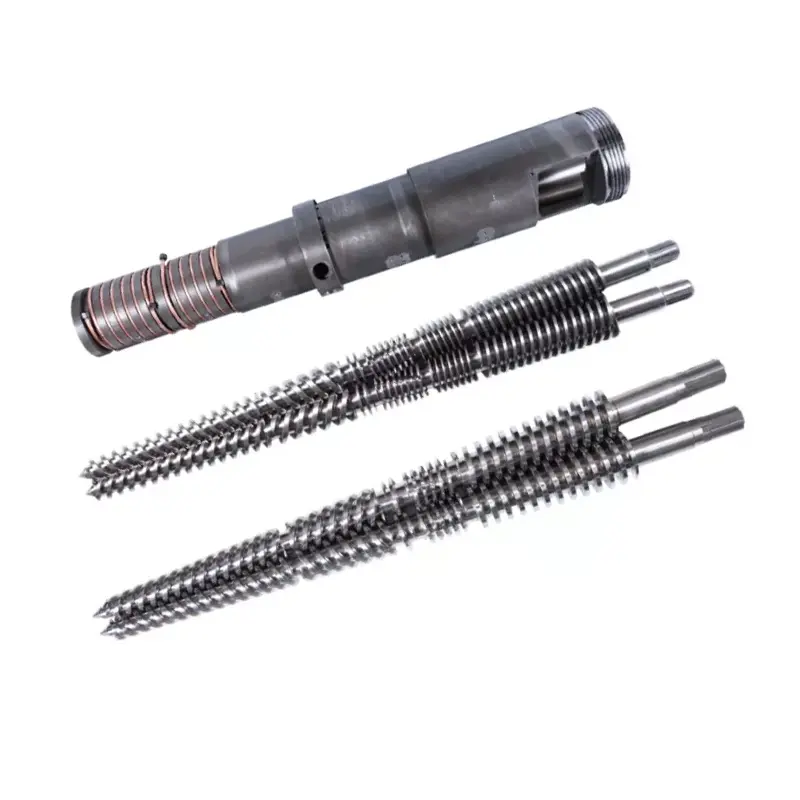
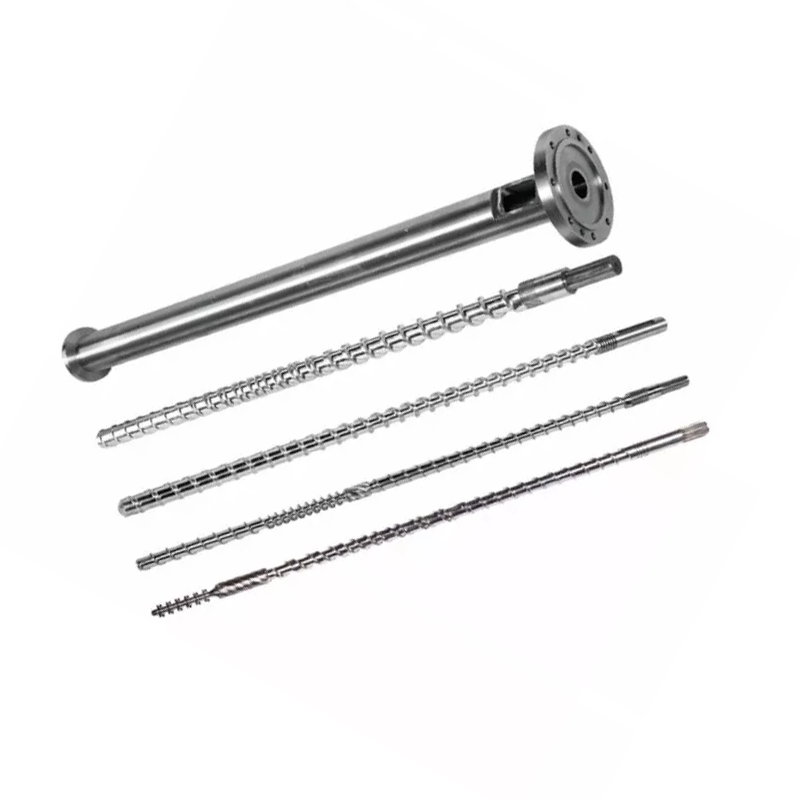
Injection screw L/D rationagtrabaho ang gitas-on nga gibahin sa screw diametro, ug ang kadaghanan sa indeyksiyon screws modagan 18:1 ngadto sa 25:1. Ania kung unsa ang gisulti sa walay spec sheet kanimo: dili nimo mabag-o ang L/D sa usa ka makina nga imo nang gipanag-iya. Ang gitas-on gitakda sa baril. Ang mahimo nimong usbon maodiametro sa screw, ug sa usa ka pirmi nga baril nga ang usa ka kapilian magpalihok sa L/D, kapasidad sa shot, ug presyur sa pag-injection nga magkauban, sa magkaatbang nga direksyon. Ang mas gamay nga tornilyo naghatag og mas taas nga L/D, mas gamay nga shot, ug dugang pressure. Ipares kana nga patigayon sa imong resin ug imong bahin, ug kadaghanan sa mga pangutana sa L/D motubag sa ilang kaugalingon.
Unsa ang Kahulugan sa L/D Ratio sa usa ka Injection Screw
Ang L/D mao ang nagtrabaho nga gitas-on sa screw (L) nga gibahin sa gawas nga diametro (D). Ang tornilyo nga 22 ka pilo nga mas taas kay sa gilapdon adunay L/D nga 22:1.
Ang ratio nga mga timbangan nga adunay gidak-on. Ang 40 mm screw sa 22:1 adunay working length nga 880 mm. Ang 80 mm screw sa 22:1 kay 1,760 mm ang gitas-on. Parehas nga ratio, lahi kaayo nga mga makina.
Ang tinuod nga gihulagway sa ratio maounsa kadaghan ang runway nga kinahanglan buhaton sa screw. Ang pagpakaon, pagtunaw, ug pagsukod tanan mahitabo sa maong gitas-on. Ang mas taas nga gitas-on nagpasabut nga dugang nga kapasidad sa pagtunaw ug dugang nga pagsagol. Ang gamay nga gitas-on nagpasabut nga dili kaayo pareho, ug gamay nga oras alang sa materyal nga molingkod nga init.
Kadaghanan sa mga tornilyo sa pag-injection mitugpa sa taliwala sa 18: 1 ug 25: 1, nga adunay 20: 1 hangtod 22: 1 ang sagad nga sukaranan sa mga makina nga gigamit sa kadaghanan. Ang giya sa haligi naglangkob sa tibuuk nga litrato sa amonginjection molding screw barrel guide.
Ngano nga ang Injection L/D Mas Mubo Kay sa Extrusion L/D
Ang mga extruder kasagarang modagan sa 25:1 hangtod 33:1. Ang mga screw sa injection nagpabilin nga mas mubo, ug ang hinungdan mao ang siklo, dili tradisyon.
Ang usa ka extruder screw padayon nga nagtuyok. Ang materyal mosulod sa usa ka tumoy, molihok, ug mobiya sa pikas. Walay naghulat.
Ang usa ka indeyksiyon nga tornilyo molihok sa mga pagbuto. Nagtuyok kini aron maplastikan ang usa ka shot, i-retract, dayon mohunong. Kini nag-inject, ug ang agup-op mobugnaw. Niining tanan, ang natunaw nga naa sa baril naglingkod ug nagpabilin nga init.
Kana nga paghulat mao ang tibuuk nga kalainan. Ang usa ka mas taas nga baril nagkupot ug dugang nga pagkatunaw, ug sa usa ka makina sa pag-injection, ang daghang pagkatunaw nagpasabut nga daghang materyal nga naghulat sa daghang mga siklo. Alang sa usa ka resin nga sensitibo sa init, ang dugang nga gitas-on dili dugang nga kapasidad. Kini usa ka extra thermal nga kasaysayan.
Mao nga ang laraw sa pag-injection nagbalanse sa kapasidad sa pagtunaw batok sa oras sa pinuy-anan, samtang ang extrusion kasagaran nagpalit lang sa kapasidad sa pagtunaw.
Ang Butang nga Walay Isulti Kanimo: Dili Nimo Mausab ang L/D
Ang mga artikulo bahin sa L/D nga pakigpulong ingon nga kinahanglan ka magpili usa ka numero. Sa usa ka makina nga imo nang gipanag-iya, wala nimo.
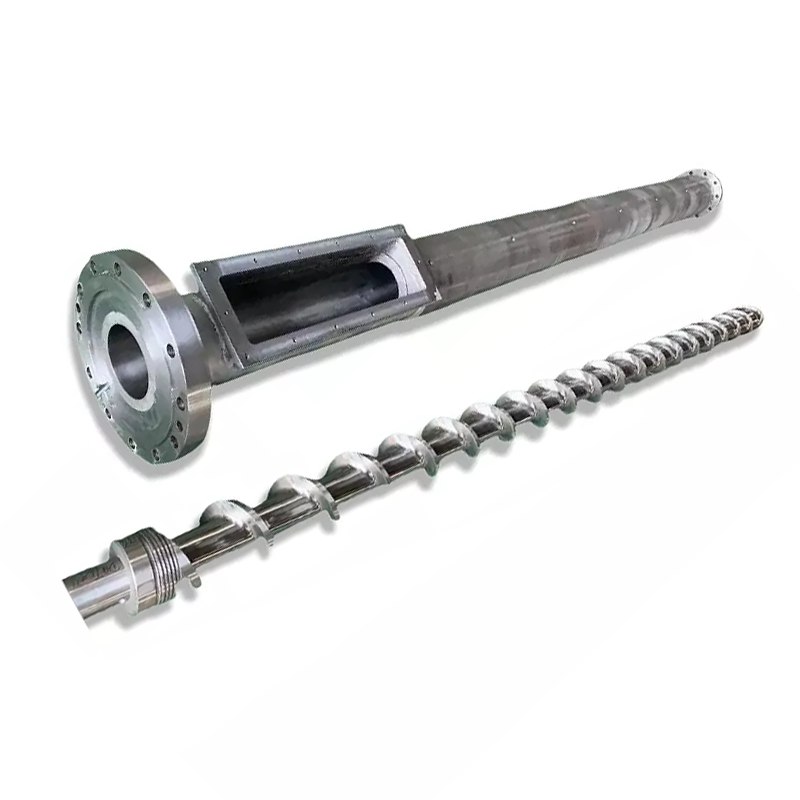
Ang L gitakda sa baril.Ang baril kay usa ka machined pressure vessel nga naka-bold sa machine frame, nga adunay heater zones, feed throat, ug mounting tanan nga gitukod sa usa ka gitas-on. Walay usa nga naghimo sa usa ka baril nga mas taas.
Mao nga ang nahabilin nga variable sa L / D mao ang D, ang diametro sa screw. Usba ang diametro, ug ang ratio mausab uban niini, tungod kay ang gitas-on sa ibabaw sa linya dili gayud molihok.
Mao kini ang hinungdan nga ang mga magtutukod sa makina naglista sa duha o tulo nga mga diametro sa tornilyo alang sa parehas nga makina. Wala sila nagtanyag kanimo tulo ka gidak-on sa shot. Nagtanyag sila kanimo og tulo ka puntos sa usa ka trade-off curve, ug ang gidak-on sa shot usa lamang sa mga butang nga naglihok.
Diameter sa Screw: Ang Lever nga Nagpalihok sa Tanan
Sa usa ka pirmi nga baril, ang usa ka kapilian nagpalihok sa upat ka mga butang sa usa ka higayon. Sabta kini nga lamesa ug nasabtan nimo ang injection L/D.
| Kung mopili ka ug... | Mas gamay nga diametro sa screw | Mas dako nga diametro sa screw |
|---|---|---|
| L/D ratio | Mas taas(parehas L, gamay D) | Ubos(parehas nga L, mas dako D) |
| Kapasidad sa shot | Mas gamay(gamay nga volume kada mm sa stroke) | Mas dako |
| Ang presyur sa injection anaa | Mas taas(parehas nga puwersa sa mas gamay nga lugar) | Ubos |
| Kapasidad sa pagtunaw kada shot | Mas maayo(Daghang L/D para sa gamay nga materyal) | Dili kaayo manggihatagon |
| Panahon sa pagpuyo alang sa gihatag nga bahin | Mas mugbo(Ang shot naggamit ug mas gamay nga baril) | Mas dugay |
| Mga sinina | Gamay nga mga bahin sa katukma, manipis nga mga dingding, taas nga viscosity ug sensitibo sa init nga mga resin | Dagko nga mga shot, mga resin sa produkto, baga nga mga seksyon |
Basaha pag-usab ang linya sa presyur, tungod kay nagdesisyon kini nga daghang mga trabaho kaysa gipaabut sa mga tawo. Ang hydraulic o electric drive sa makina naghatud sa usa ka pirmi nga puwersa sa likod sa screw. Ang pressure kay pwersa nga gibahin sa lugar. Ang mas gamay nga tornilyo adunay gamay nga lugar sa nawong, mao nga ang parehas nga puwersa nagpatunghag mas taas nga presyur sa pagtunaw.
Mao nga ang manipis nga bungbong ug taas nga viscosity nga trabaho kanunay nga motugpa sa gamay nga tornilyo: kini makaduso sa pagkatunaw sa usa ka hugot nga lungag nga dili mapuno sa usa ka dako nga tornilyo. Ang mas taas nga L/D nga kauban niini usa ka bonus, dili usa ka sulagma.
Ug basaha usab ang linya sa pinuy-anan. Kini ang hilom nga nagdesisyon kung ang imong PC nag-yellow.

Sa Unsang Paagi Makaapekto ang L/D sa Gidak-on sa Shot
Sa estrikto, ang L/D wala magtakda sa gidak-on sa shot. Ang diametro ug stroke mahimo: ang gidaghanon sa shot mao ang cross-sectional area sa screw nga gipadaghan sa kung unsa ka layo ang pagbiyahe niini.
Apan sa usa ka tinuod nga makina dili nimo kini mabulag, tungod kay ang parehas nga diyametro nga nagbutang sa imong shot nagtakda usab sa imong L/D. Pilia ang gamay nga tornilyo alang sa gamay nga bahin sa katukma, ug gipili nimo ang usa ka mas taas nga L/D sa samang higayon.
Ang praktikal nga sangputanan usa ka malipayon. Ang tornilyo nga naghatag kanimo sa gamay nga shot naghatag usab kanimo og dugang nga gitas-on sa pagtunaw matag gramo sa materyal ug mas taas nga presyur sa indeyksiyon. Kadtong tulo nga mga kabtangan nahiangay sa parehas nga mga trabaho, mao nga ngano nga ang patigayon molihok nga labi ka limpyo kaysa dili.
Kung diin kini mohunong nga malipayon kung imong gipugos ang usa ka bahin sa sayup nga tornilyo. Pagdagan og gamay kaayo nga shot sa usa ka dako nga diyametro nga tornilyo ug makuha nimo ang pinakagrabe sa duha: usa ka ubos nga L/D, usa ka dako nga volume sa baril nga may kalabotan sa imong shot, ug materyal nga nag-cycle sa init sa dugay nga panahon.
Oras sa Pagpuyo: Ang Dekalidad nga Mamatay nga Mahimo Nimong Kalkulahin
Ang oras sa pagpuyo mao kung unsa kadugay ang usa ka piraso sa polymer magpabilin nga init sa sulod sa baril sa wala pa kini i-inject. Kini ang labing ubos nga gidaghanon sa paghulma sa indeyksiyon, ug mahimo nimong banabanaon kini sa traynta segundos.
Panahon sa pinuy-anan ≈ (kapasidad sa shot sa baril ÷ gidak-on sa imong shot) × oras sa siklo
Ang duha nga kapasidad sa parehas nga mga yunit. Kuhaa ang kapasidad sa shot gikan sa rating sa makina.
Pagtrabaho og ehemplo. Usa ka makina nga gimarkahan sa 200 g nga kapasidad sa shot, nga nagpadagan sa 20 g nga bahin sa 30-segundos nga siklo. Ang ratio mao ang 10, mao nga ang pagtunaw naglingkod sa halos napulo ka mga siklo. Ang oras sa pagpuyo mga 300 segundos, o lima ka minuto.
Ang lima ka minuto sa temperatura nga matunaw usa ka taas nga panahon alang sa PC, POM, PET, o PVC. Walay bisan unsa mahitungod sa imong mga setting nga sayop. Ang bahin gamay ra kaayo alang sa baril, ug ang materyal nagluto samtang naghulat sa iyang turno.
Karon ibalhin kana nga trabaho sa usa ka gamay nga tornilyo. Ang kapasidad sa shot mikunhod ngadto sa, ingnon ta, 80 g. Ang parehas nga 20 g nga bahin karon naggamit sa ikaupat nga bahin sa baril, ang pagkatunaw molungtad sa upat ka mga siklo imbis nga napulo, ug ang oras sa pagpuyo nahulog sa halos duha ka minuto.
Wala ka giusab nga setpoint. Gibag-o nimo ang diametro sa tornilyo, ug ang problema sa pagkadunot miuban niini.
Ang 20–80% Shot Capacity Bug
Ang kasagarang gikutlo nga giya sa industriya mao ang pagpabilin sa imong shot sa usa ka dapit tali sa halos 20% ug 80% sa rated nga kapasidad sa shot sa makina. Kumpirma ang banda batok sa manwal sa imong makina, apan ang lohika sa luyo niini anaa bisan asa.
Ubos sa banda, ang oras sa pagpuyo dugay. Ang materyal naghimo sa daghang mga pagbiyahe pinaagi sa kainit, ug ang mga resin nga sensitibo sa kainit madaot. Kini ang kapakyasan nga nakuha sa pormula sa ibabaw.
Ibabaw sa banda, duha ka butang ang maguba. Wala nay igo nga baril nga nahabilin aron makakupot og saktong unlan, mao nga ang pagputos dili magkaparehas nga shot sa pagpusil. Ug ang tornilyo adunay gamay nga oras ug gitas-on aron matunaw ang usa ka hapit puno nga baril sa materyal, mao nga ang kalidad sa pagtunaw nag-antus sa eksakto kung gipangayo nimo ang kadaghanan niini.
Ang yuta sa tunga sa banda ug ang makina adunay lugar nga magamit. Kung ang imong bahin naglingkod sa gawas niini, ang husto nga pag-ayo usa ka lahi nga diyametro sa tornilyo, o lahi nga makina, dili usa ka bayani nga set sa mga setting sa proseso.
Sa Unsang Paagi Makaapektar ang L/D sa Kalidad sa Pagkatunaw
Ang gitas-on mao ang kapasidad sa pagtunaw, ug ang kapasidad sa pagtunaw maoy kalidad.
Daghang L/D ang naghatag ug mas kompleto nga pagkatunaw.Ang mga solidong pellets adunay dugang nga pagbiyahe batok sa init nga bungbong sa baril, mao nga gamay ra kanila ang mabuhi ingon nga dili matunaw. Ang gahi nga mga speck ug pormag-lens nga mga inklusyon sa bahin mao ang pagkatunaw nga mga kapakyasan, ug ang gitas-on nakig-away kanila.
Daghang L/D ang naghatag ug mas homogenous nga pagtunaw.Ang temperatura mo-even, ang kolor ug filler mo-apod-apod nga mas maayo, ug ang matunaw nga pag-abot sa check ring mas makanunayon gikan sa shot ngadto sa shot. Nagpakita kana ingon usa ka mas lapad nga bintana sa proseso.
Dugang nga L/D naghatag usab ug mas daghang thermal history.Ang parehas nga gitas-on nga hingpit nga natunaw naghawid usab sa materyal nga mas taas, ug alang sa PVC, PC, POM, ug PET, kana usa ka gasto, dili usa ka kaayohan.
Mao nga ang kalidad sa pagtunaw dili usa ka kaso nga labi ka labi ka maayo. Kini usa ka balanse: igo nga gitas-on aron hingpit nga matunaw, dili kaayo gidaghanon sa baril nga ang materyal naghulat nga dugay nga magamit. Kung ang kapasidad sa pagtunaw mao ang imong piho nga pagpugong, ang usa ka barrier screw mopataas niini nga wala magdugang usa ka milimetro nga baril.
Pagpili sa L/D ug Diameter pinaagi sa Resin ug Part
Ibutang ang mga patigayon ug ang pagpili mahulog gikan sa resin ug sa bahin.
| Ang imong kahimtang | Misandig ngadto | Ngano |
|---|---|---|
| Gamay, manipis nga dingding nga mga bahin sa katukma | Mas gamay nga tornilyo, mas taas nga L/D | Ang mas taas nga presyur sa indeyksiyon nagpuno sa nipis nga mga seksyon; maayong pagkatunaw kada gramo; mubo nga pinuy-anan |
| Ang resin nga sensitibo sa init (PC, POM, PET, PVC) | Mas gamay nga tornilyo alang sa shot; mas mubo nga tumoy sa L/D bug | Ang panahon sa pagpuyo mao ang kaaway. Hupti nga dako ang shot kay sa kapasidad sa baril |
| Taas nga viscosity engineering resin | Mas gamay nga tornilyo, mas taas nga L/D | Nagkinahanglan og pressure aron mapuno ug ang gitas-on aron hingpit nga matunaw |
| Dagkong mga shot, commodity resin (PE, PP, PS) | Mas dako nga tornilyo, ubos nga L/D | Kapasidad nanguna; kini nga mga resin motugot sa pagkunhod sa gitas-on sa pagkatunaw |
| Mabaga nga dingding nga mga bahin, hinay nga mga siklo | Mas dako nga tornilyo, pagbantay sa pinuy-anan | Ang taas nga mga siklo nagpadaghan sa oras sa pagpuyo. Kalkulahin pag-usab sa dili pa mo-commit |
| Napuno sa baso o abrasive compound | Diametro matag bahin; usba angibabaw | Ang L/D nagsunod sa bahin. Ang tubag sa pagsul-ob usa ka bimetallic bore, dili lahi nga gitas-on |
| Dili matunaw sa taas nga output | Parehas nga diyametro; barrier screw | Kinahanglan nimo ang kapasidad sa pagtunaw, dili ang gitas-on sa baril. Ang baril wala gihapon mausab |
Timan-i ang kataposang duha ka laray. Ang duha sa labing kasagaran nga mga problema nga gidala sa mga tighulma kanato dili mga problema sa L/D, ug ang pagpalit sa usa ka lahi nga diametro sa tornilyo aron masulbad kini nag-usik sa salapi.
Kasagarang L/D nga mga Sayop sa Injection Molding
- Pagkopya og extrusion L/D.Ang 30:1 nga numero gikan sa usa ka extruder table nga gipadapat sa usa ka injection screw wala magtagad sa residence-time nga problema nga naghubit sa injection molding. Ang duha ka makina naghimo sa lain-laing mga trabaho.
- Mas maayo kung magdugay.Ang mas taas nga gitas-on mas natunawugdugang nga kasaysayan sa thermal. Sa resin nga sensitibo sa init, ang ikaduha modaog ug ang materyal madaot.
- Pagbaliwala sa shot-to-capacity ratio.Ang labing komon nga problema sa kalidad nga atong nakita nga gisubay sa geometry mao ang gamay nga bahin sa pagluto sa usa ka dako nga baril. Wala’y nagsusi niini, tungod kay wala kini sa bisan unsang screen sa mga setting.
- Ang pagtuo sa L/D mahimong mausab sa kasamtangan nga makina.Dili kini mahimo. Ang barrel sets L. Ang diyametro ra ang imong pilion.
- Gibasol ang L/D sa problema sa pagtunaw.Kung ang mga dili matunaw makita lamang sa taas nga output, ang imong kapasidad sa pagtunaw mubo, dili ang imong baril. Giayo kana sa usa ka barrier screw sa parehas nga baril.
- Gibasol ang L/D sa problema sa pagsul-ob.Ang pagkahulog nga output sa parehas nga tulin sa turnilyo gisul-ob nga clearance, dili geometry. Sukda kini sa dili pa nimo desinyo pag-usab ang bisan unsa.
Unsaon Pag-order sa Husto nga Tornilyo
Ang usa ka screw manufacturer nagdesinyo gikan sa imong gisulti kanila. Ipadala kini, ug mosunod ang diyametro ug geometry nga rekomendasyon.
- Brand sa makina, modelo, ug kasamtangang diametro sa screw.Ang litrato sa nameplate naglangkob sa kadaghanan niini, ug kini nagsulti kanamo sa gitas-on sa baril nga imong gitrabaho sa sulod.
- Gi-rate nga kapasidad sa shot sa makina,kung nahibal-an nimo kini, ug ang imong aktwal nga bahin nga gibug-aton.
- Oras sa siklo.Uban sa duha ka mga numero sa ibabaw, ang oras sa pinuy-anan mahimong makalkula alang kanimo.
- Resin, grado, ug sulod sa filler.Gipalihok niini ang profile sa compression ug ang pagtambal sa nawong sama sa diameter.
- Ang depekto nga gusto nimo mawala.Mga yellowing point sa pinuy-anan. Ang dili matunaw nga punto sa kapasidad sa pagtunaw. Ang mugbo nga mga shot nagpunting sa pressure o sa check ring. Ang matag usa adunay lain-laing tubag.
- Usa ka drowing, o ang imong gisul-ob nga tornilyo.Bisan hain tugoti kami sa paghimo sa imong makina. Ang usa ka gisul-ob nga bahin gisukod sa CMM nga kagamitan ngadto sa ±0.01 mm ug ang geometry natukod pag-usab.
Ngano nga Magtrabaho Uban sa Nanhaiya
Ipadala kanamo ang gibug-aton sa bahin, ang oras sa siklo, ug ang modelo sa makina, ug among ipadagan ang aritmetika sa oras sa pagpuyo sa dili pa kami mokutlo kanimo bisan unsa. Usahay ang tubag lahi nga diyametro sa screw. Usahay kini usa ka barrier screw sa baril nga naa na nimo. Usahay nga ang imong trabaho naa sa lain nga makina, ug kami moingon niini.
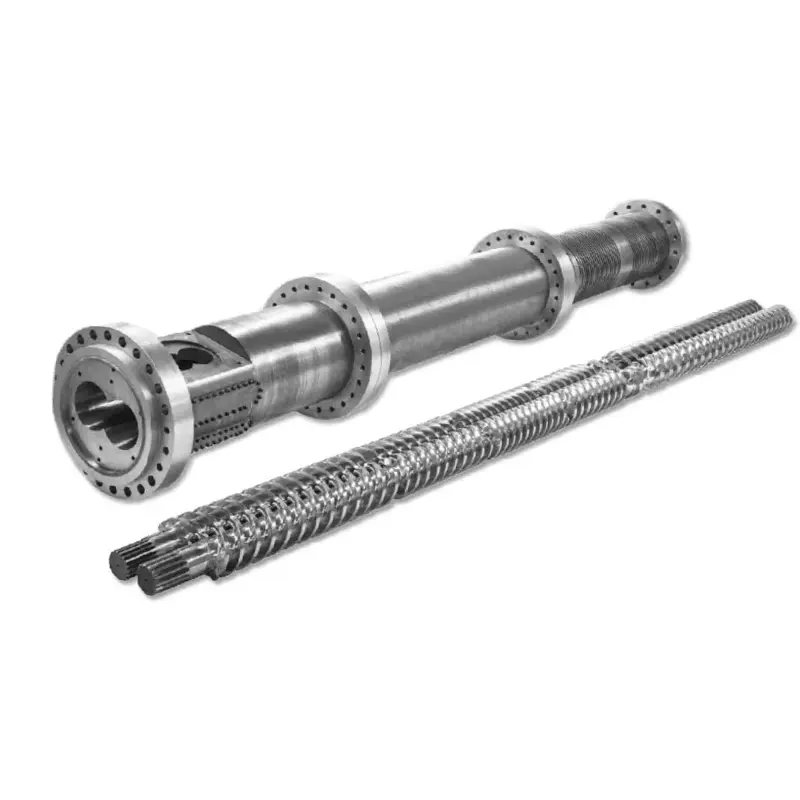
Kung ang usa ka bag-ong tornilyo ang tubag, nagtukod si Nanhaiyamga screw sa paghulma sa injectionug mga baril sulod sa kapin sa baynte ka tuig, sa 38CrMoAlA, 42CrMo, SKD-61, ug stainless steel, nitrided o bimetallic nga adunay 2.5–3 mm tungsten-bearing alloy layer hangtod sa 62 HRC diin gikinahanglan kini sa feed.
Nagtukod kami sa imong drowing, modelo sa makina, o gisul-ob nga sample, nga adunaymga kapulicompatible sa mayor nga makina brands, usa ka minimum nga order sa usa ka set, ug usa ka quote sulod sa 12 ka oras.
Pag-away sa yellowing, unmelts, o mubu nga mga shot? Ipadala ang imong modelo sa makina, gibug-aton sa bahin, panahon sa siklo, ug resin. Sultihan ka namo kung L/D ba kini, diyametro, kapasidad sa pagtunaw, o pagsul-ob, ug pagkutlo sulod sa 12 ka oras.
Pagkuha og Rekomendasyon sa ScrewKanunay nga Gipangutana nga mga Pangutana
Unsa ang kasagaran nga ratio sa L / D alang sa usa ka screw sa paghulma sa injection?
Kadaghanan sa mga tornilyo sa pag-injection nagdagan tali sa 18: 1 ug 25: 1, nga adunay 20: 1 hangtod 22: 1 ang sagad nga sukaranan sa mga makina nga gigamit sa kadaghanan. Ang mga resin nga sensitibo sa init pabor sa mas mubo nga tumoy tungod kay ang materyal mogugol og gamay nga panahon nga init. Ang mga plastik nga engineering nga nanginahanglan hingpit nga pagtunaw pabor sa mas taas nga katapusan.
Mahimo ba nako usbon ang L/D ratio sa akong injection molding machine?
Dili direkta. Ang gitas-on gitakda sa baril, nga gigama sa makina. Ang mahimo nimong usbon mao ang diyametro sa tornilyo, ug tungod kay ang L nagpabilin nga parehas, ang usa ka gamay nga diametro awtomatik nga naghatag usa ka mas taas nga L/D. Kana nga usa ka kapilian usab nagbag-o sa imong kapasidad sa shot ug magamit nga presyur sa pag-injection.
Ang L/D ratio ba nakaapekto sa gidak-on sa shot?
Dili direkta, ug dili mabulag. Ang gidaghanon sa shot gikan sa screw diameter ug stroke, dili gikan sa L/D. Apan sa usa ka pirmi nga baril, ang diametro nga nagtakda sa imong shot nagtakda usab sa imong L/D. Pagpili og mas gamay nga tornilyo alang sa mas gamay nga shot, ug makakuha ka og mas taas nga L/D ug mas taas nga pressure sa injection sa samang higayon.
Giunsa nako pagkalkulo ang oras sa pagpuyo sa paghulma sa injection?
Bahina ang gimarkahan nga kapasidad sa shot sa makina pinaagi sa imong aktuwal nga gidak-on sa shot, dayon i-multiply sa cycle time. Ang 200 g nga makina nga nagpadagan ug 20 g nga bahin sa 30-segundos nga siklo makahatag ug halos 300 ka segundos, o lima ka minuto, nga puy-anan. Kana usa ka taas nga panahon sa paghawid sa PC, POM, PET, o PVC sa temperatura nga matunaw.
Ngano nga mas mubo ang injection L/D kaysa extrusion L/D?
Tungod kay ang usa ka indeyksiyon nga tornilyo molihok sa pagbuto. Gipaplastikan niini ang usa ka shot, unya mihunong samtang ang makina nag-inject ug ang agup-op mobugnaw, ug ang matunaw sa baril molingkod nga init sa tibuok panahon. Ang usa ka extruder padayon nga nagdagan ug wala’y naghulat. Ang dugang nga gitas-on sa baril sa usa ka makina sa pag-injection kay dugang nga kasaysayan sa kainit, dili lamang sobra nga kapasidad sa pagtunaw, mao nga ang mga screw sa pag-injection magpabilin nga mas mubo.
Unsang porsyento sa kapasidad sa baril ang angay gamiton sa akong shot?
Ang kasagarang gikutlo nga giya mao ang halos 20% ngadto sa 80% sa rated nga kapasidad sa shot, ug ang imong manwal sa makina mao ang awtoridad. Ubos niana nga banda, ang oras sa pinuy-anan modagan ug taas nga materyal nga sensitibo sa kainit. Sa ibabaw niini, walay luna alang sa usa ka tukma nga unlan ug gamay nga panahon sa pagtunaw sa usa ka hapit puno sa baril.
Mas maayo ba ang mas taas nga L/D para sa paghulma sa injection?
Dili awtomatiko. Ang mas taas nga gitas-on naghatag og mas kompleto nga pagkatunaw ug usa ka mas uniporme nga pagkatunaw, nga nagpalambo sa kalidad. Naghupot usab kini og daghang materyal nga init sa mas taas nga panahon, nga nagdaot sa mga resin nga sensitibo sa init. Ang husto nga L/D motunaw sa imong materyal sa hingpit nga wala na kini magdugay kay sa gikinahanglan niini.
Ang akong mga bahin nag-yellowing. Problema ba kana sa L/D?
Kasagaran kini usa ka problema sa oras sa pagpuyo, nga usa ka problema sa kapasidad sa shot-size-to-barrel. Dagan una ang kalkulasyon sa pinuy-anan. Kung ang usa ka gamay nga bahin giluto sa usa ka dako nga baril, wala’y setting sa temperatura ug wala’y geometry sa screw ang makaayo niini. Ang usa ka gamay nga diametro sa tornilyo, o usa ka gamay nga makina, mahimo.