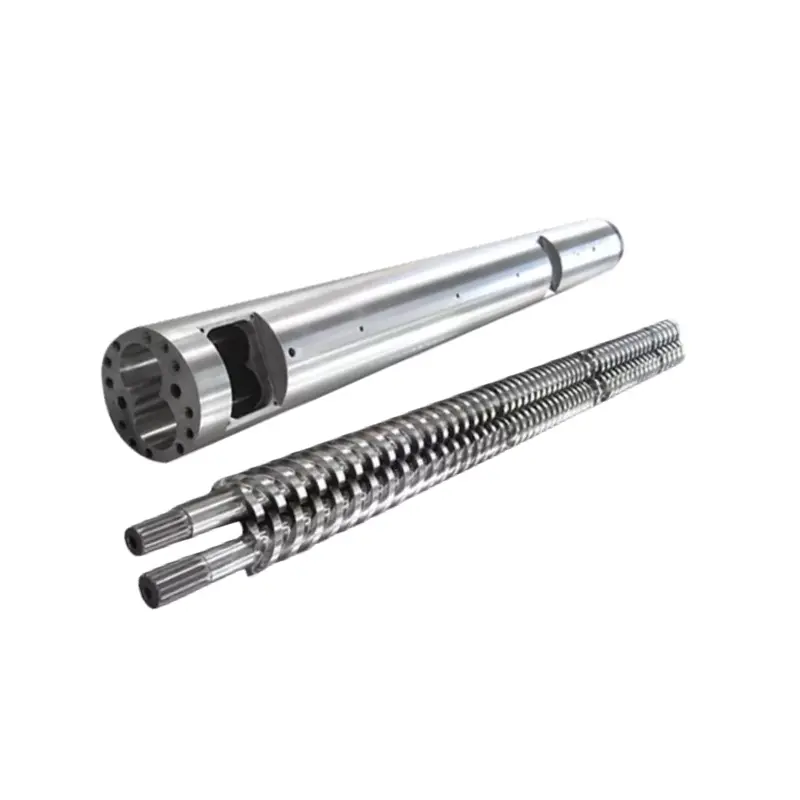
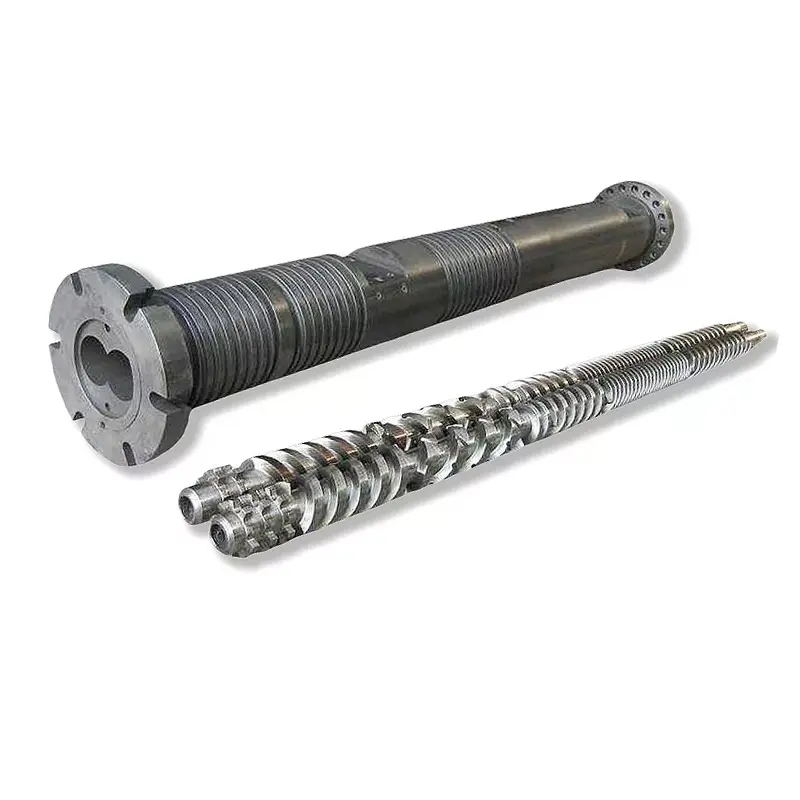
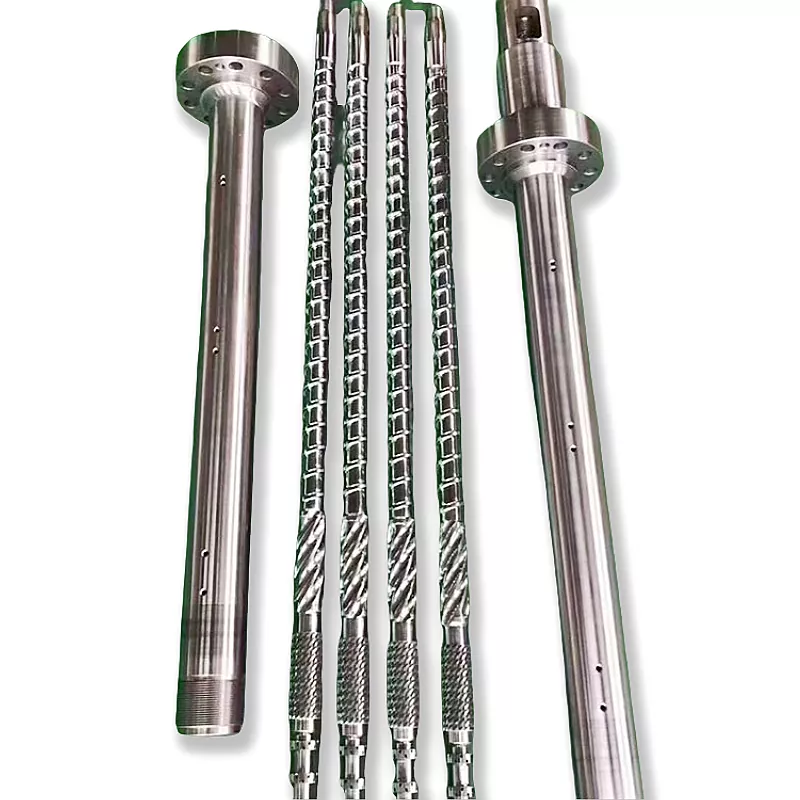
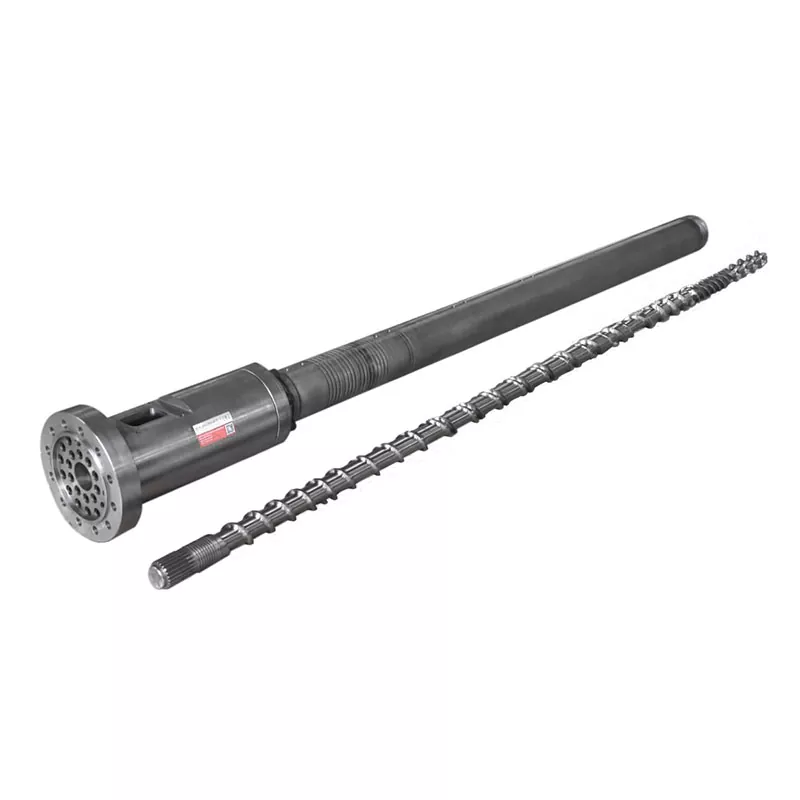
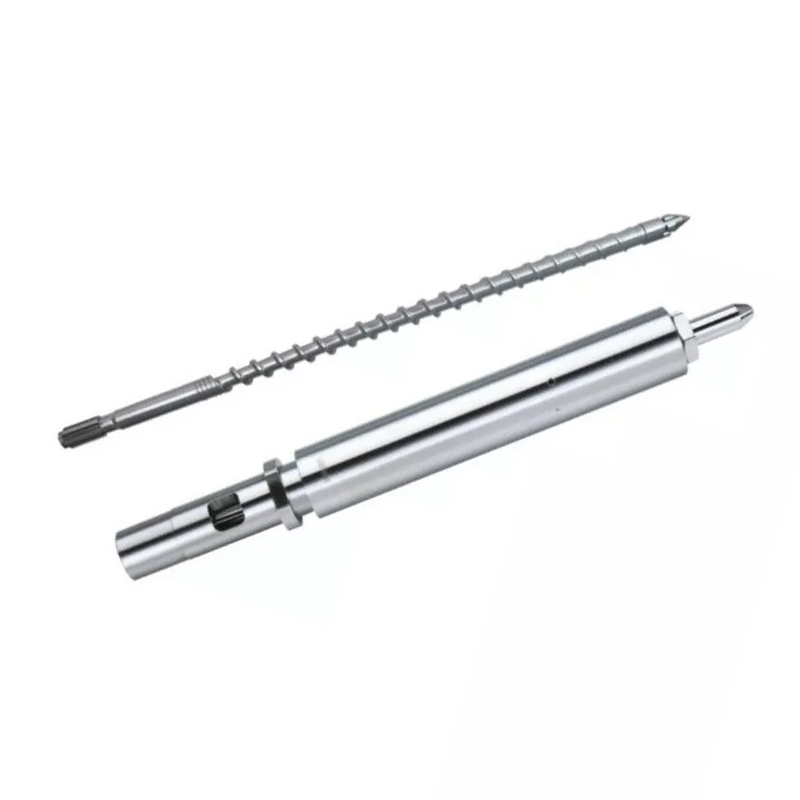
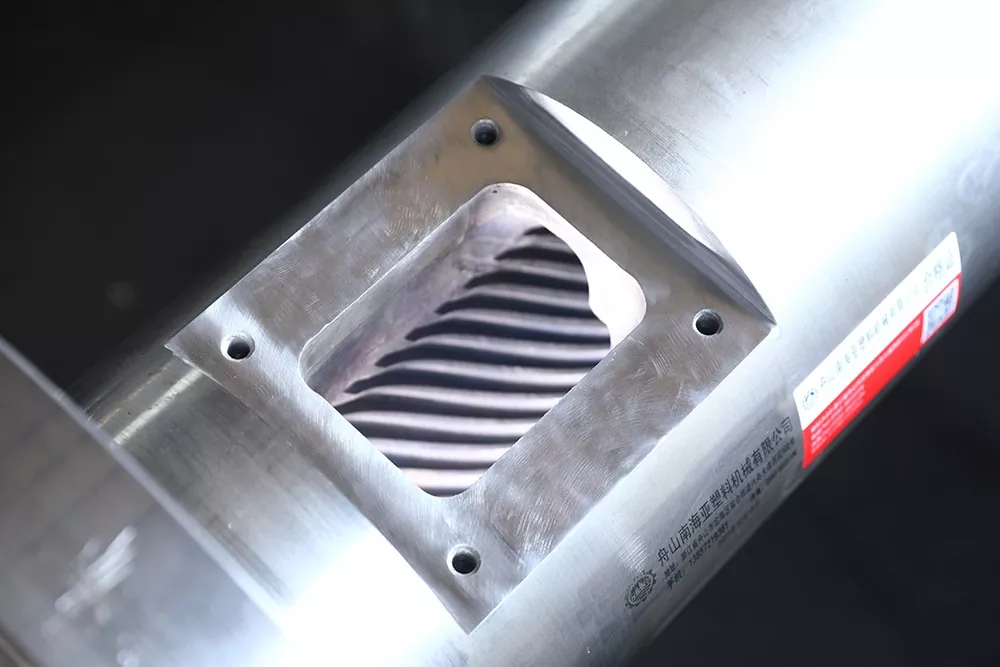
Ang labing maayo nga extruder screw mao ang usa nga makasulbad sa limitasyon sa buluhaton sa imong linya: pagpakaon, pagtunaw, pagsagol, pagpahungaw, o pagbomba batok sa presyur sa mamatay. Sugdi sa resin ug feed form, dayon susiha ang aktuwal nga bottleneck sa dili pa mopili ug conventional, barrier, mixing, o vented design. Ang usa ka tornilyo nga makapauswag sa usa ka buluhaton mahimong makapasamot sa lain, mao nga ang makina, baril, mamatay, ug pagsulay sa pagdawat kinahanglan nga dungan nga ipiho.
- Ilha ang feed: virgin pellets, powder, regrind, flake, filled compound, o nag-ilis nga timpla.
- Sukda ang kapakyasan: mga solido sa mamatay, pagkalainlain sa kolor, pagkawalay kalig-on sa presyur, natanggong nga mga volatiles, pagsul-ob, o dili igo nga output.
- Ipares ang bahin sa screw sa kana nga kapakyasan imbes nga pilion ang labing detalyado nga geometry pinaagi sa default.
- Susiha ang kahimtang sa baril, kapasidad sa pagmaneho, pagpainit, screen pack, ug die restriction sa dili pa aprobahan ang disenyo.
- Pag-uyon sa parehas nga mga kondisyon sa pagsulay ug ang mga pagsukod nga maisip nga pagdawat.
Pagsugod sa trabaho nga kinahanglan buhaton sa imong extruder screw
Ang among single-screw product range nagbulag sa pelikula, aluminum-plastic panels, transparent granulation ug wear-intensive feed tungod kay kana nga mga aplikasyon nagbutang ug lain-laing mga panginahanglan sa component. Ang usa ka linya sa pelikula nagkinahanglan sa matunaw nga paghatod nga haum sa detalye sa pelikula. Ang usa ka panel core nagkinahanglan usab og mga colorant ug flame retardant nga gipang-apod-apod pinaagi sa pagtunaw. Ang usa ka transparent nga pellet nagdugang sa higpit nga mga panginahanglanon sa gipabilin nga materyal ug kontaminasyon.
Ang mga kalainan makita sa mga disenyo sa produkto. Atongtornilyo sa pelikulanagtanyag daghang mga diametro ug mga kapilian sa L/D, samtang ang amongtornilyo sa panelnaghiusa sa usa ka barrier-type nga pagsagol nga seksyon nga adunay gipasinaw nga mga kanal. Atongtransparent-granulation nga disenyonaghatag og gibug-aton sa hapsay nga mga transisyon sa ulo ug padayon nga agianan sa agianan.
Sugdi ang pagpili sa depekto sa produkto o limitasyon sa proseso. Kung ang feed hingpit nga plasticized apan lainlain ang kolor, susiha ang pagsagol ug dosis. Kung ang wala matunaw nga materyal nagpabilin sa gikinahanglan nga output, susiha ang pagtunaw. Kung ang napuno nga resin magtangtang sa metal gikan sa mga flight, ipiho ang nagtrabaho nga nawong ingon man ang geometry. Lahi kini nga mga desisyon bisan kung ang nominal nga diyametro sa screw magkatugma.
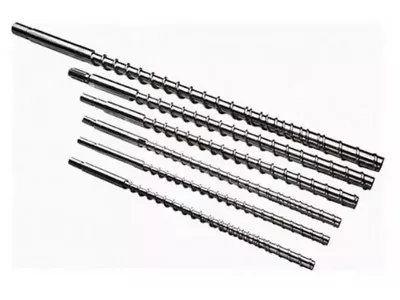
Ang usa ka naandan nga tornilyo naggamit sa feed, transisyon ug metering zones. Ang mga bahin sa babag ug pagsagol nagbag-o kung giunsa kini paghimo sa mga partikular nga buluhaton. Orihinalpanukiduki nga nagtandi sa naandan ug mga disenyo sa babagnagpakita nganong importante ang resin ug optimization nga tumong: ang gitun-an nga mga disenyo sa babag sa kasagaran mapuslanon alang sa LDPE, samtang ang bisan hain nga tipo mahimong mahimo sa pinili nga mga kaso sa PP.
Dinhi nag-focus kami sa pagpili sa screw component alang sa usa ka extrusion line. Alang sa desisyon sa arkitektura sa makina, itandi ang amongsingle-screw, parallel twin-screwugconical twin-screwmga pamilya sa produkto sa wala pa ipiho ang usa ka kapuli nga sangkap.
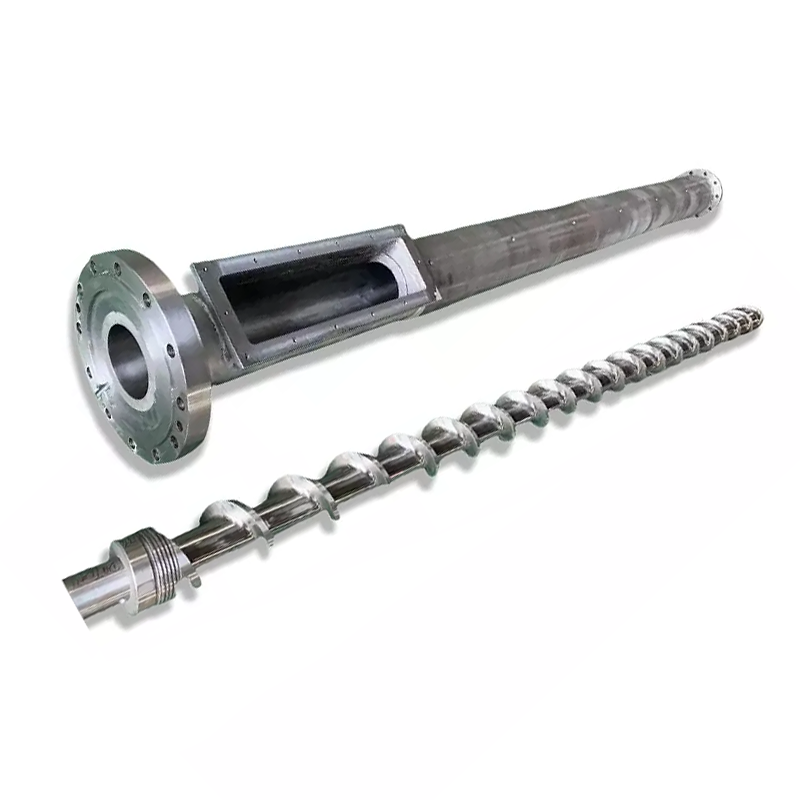
Kombensiyonal, babag, pagsagol, ug vented nga mga disenyo: usa ka lamesa sa desisyon
Ang "matang sa screw" mapuslanon nga shorthand, dili usa ka kompleto nga detalye sa engineering. Ang usa ka naandan nga tornilyo mahimong maglakip sa usa ka dugang nga mixer; ang usa ka bahin sa babag mahimong mosangpot sa usa ka seksyon sa pagsagol; ang usa ka vented line nagkinahanglan usab ug upstream melt preparation ug downstream pressure pagtukod pag-usab. Pilia ang function nga bahin lamang pagkahuman nahibal-an nimo kung unsa ang dili mahimo sa pagtunaw. Ni Nanhaiyakasamtangan nga pagtandi sa disenyonagpatin-aw sa matunaw nga dalan sa conventional, babag, ug mixing screws; ang lamesa sa ubos naghimo niana nga kahibalo ngadto sa usa ka desisyon sa pagpalit.
| Disenyo sa pagsugod nga punto | Trabaho kini gituyo sa pagsulbad | Mapuslanon nga ebidensya sa dili pa kini pilion | Trade-off aron masusi |
|---|---|---|---|
| Kombensiyonal nga three-zone screw | Pagdala, pagtunaw, ug pagsukod sa medyo makanunayon nga pagpakaon | Lig-on nga rate sa feed, madawat nga pagkaparehas sa pagkatunaw, ug wala’y kanunay nga wala matunaw nga mga partikulo | Mahimong dili makahatag og igo nga pagtunaw o pag-apod-apod kung ang mga panginahanglanon sa output o pormulasyon mosaka |
| Barrier nga seksyon | Pagdumala sa agianan sa mga solido ug matunaw sa panahon sa pagbalhin | Nagpadayon nga wala matunaw nga materyal o temperatura nga pagkaylap sa gikinahanglan nga rate | Ang geometry kinahanglang mohaom gihapon sa resin, throughput, barrel, ug pressure demand |
| Pagsagol nga elemento | I-apod-apod pag-usab ang matunaw o bungkagon ang dili maayo nga pagkatag nga materyal, depende sa disenyo sa elemento | Mga streak sa kolor, additive variation, o gisukod nga dili pagkaparehas sa temperatura sa pagtunaw | Ang sobra nga paggunting, pagkunhod sa presyur, oras sa pagpuyo, o kalisud sa paglimpyo mahimong hinungdanon |
| Vented o devolatilizing nga kahikayan | Pagpagawas sa hangin o mga volatiles human sa igo nga pagtunaw sa ibabaw | Ang entrained gas, kaumog o dali moalisngaw nga mga sintomas gikumpirma sa feed ug produkto | Ang rate sa pagpakaon, pagbaha sa buho, sistema sa vacuum, ug pagbomba sa ubos kinahanglan dungan nga susihon |
Ang usa ka seksyon sa pagsagol dili usa ka tambal alang sa dili maayo nga pagpakaon. Ang usa ka barrier flight dili makapasig-uli sa usa ka guba nga barrel bore. Ang usa ka buho dili katarungan sa paglaktaw sa mga instruksyon sa pagpauga sa materyal nga supplier. Tagda ang matag laray isip usa ka desinyo nga hypothesis aron sulayan batok sa rekord sa kapakyasan, dili isip usa ka saad nga ang usa nga ginganlag screw kanunay nga labaw sa lain.
Ni Nanhaiyaaluminum-plastic panel single screwnag-ilustrar nganong nagsapaw-sapaw ang mga kategoriya: ang gipatik nga deskripsyon niini naghiusa sa barrier-type nga pagtunaw uban sa pagsagol sa mga colorant ug flame retardant. Kana nga panid usa ka pananglitan sa produkto, dili usa ka universal nga rekomendasyon alang sa matag sheet o linya sa panel. Ang gituyo niini nga resin, pormulasyon, mamatay, ug aktuwal nga operating window kinahanglan gihapon nga mohaum sa katungdanan sa pumapalit.
Ipares ang screw sa materyal ug nahuman nga produkto
LDPE, LLDPE ug HDPE nga pelikula
Atongpanid nga single-screw sa pelikulanagpaila sa packaging, agrikultura, pag-urong/pag-inat ug bug-at nga pakete nga aplikasyon sa pelikula. Ang gilista nga diametro nga sakup gikan sa 30 hangtod 150 mm, nga adunay mga kapilian sa L/D nga 25:1, 28:1, 30:1, 33:1 ug 35:1. Ang pagpili kinahanglang mosunod sa pormulasyon, gikinahanglang output ug target nga kalidad sa pelikula.
Alang sa kini nga katungdanan, mangayo kami alang sa timpla sa resin, gi-recycle nga tipik, gibag-on sa pelikula ug karon nga pamatasan sa pagtunaw sa presyur. Ang mga detalye sa produkto naghulagway usab sa bimetallic forced-feeding construction. Ipiho kung ang gilimitahan nga buluhaton mao ang transportasyon sa feed, kompleto nga pagtunaw o paghatud sa presyur; ang parehas nga depekto sa pelikula mahimong adunay hinungdan sa ubang bahin sa linya.
Aluminum-plastic panel cores
Atongtornilyo sa panelnaggamit ug barrier-type mixing section para sa pagtunaw sa pagkaparehas ug pag-apod-apod sa mga colorant, flame retardant ug uban pang additives. Ang mga detalye sa produksiyon niini nagpaila sa pinasinaw nga mga agianan sa agianan ug usa ka pormag torpedo o lingin nga ulo aron makunhuran ang mga punto sa pagpabilin. Ang kasagarang mga diametro sa panel-duty naglakip sa 65, 90, 120 ug 150 mm.
Atong ibulag ang dili patas nga kolor sa core gikan sa black-speck formation sa dili pa usbon ang disenyo. Ang pagkalainlain sa kolor nagpunting sa atensyon sa dosis ug pagsagol. Ang gibalikbalik nga itom nga mga speck nanginahanglan usab usa ka agianan sa agianan ug pagsusi sa paglimpyo. Hangyoa ang pagbalhin sa ulo ug paghuman sa channel sa drowing aron ang mga bahin mabuhi sa usa ka puli nga order.
Transparent nga granulation ug mga kausaban sa kolor
Atongtransparent-granulation screwnaghiusa sa 38CrMoAlA nitrided steel nga adunay hapsay nga mga pagbalhin, padayon nga mga grooves ug mga kapilian sa pagtambal sa nawong. Ang mga detalye sa produksiyon nga espesipiko sa aplikasyon naghulagway sa usa ka 2.0:1–2.5:1 nga compression ratio, mas taas nga L/D ug mas ubos nga tulin nga operasyon nga adunay mas hinay nga paggunting. Kini nga mga bahin nagbutang sa kalidad sa materyal kauban ang output sa pagpili.
Para sa transparent nga resin, iapil ang black-speck limits, discoloration ug changeover behavior sa project brief. Susiha kung diin ang materyal mahimong magpabilin sa palibot sa mga transisyon sa ulo ug groove. Ang usa ka tornilyo nga moabot sa gitinguha nga kg/h samtang nagbilin ug makita nga kontaminasyon wala makatuman sa katuyoan niini nga produkto.
Glass-fiber, puno sa mineral ug recycled feed
Atongwear-resistant rangenaglangkob sa glass-fiber plastics, calcium carbonate, talc, recycled feed ug corrosive nga mga materyales. Nagtanyag kini daghang mga substrate nga asero, nitriding ug lokal o adunay sapaw nga panalipod sa haluang metal. Ang una nga pangutana sa pagpalit kung diin nawala ang metal ug kung unsang pormula ang hinungdan sa kana nga katungdanan.
Ipadala ang tipo sa filler ug porsyento, recycled fraction ug gipares nga screw/barrel measurements. Ang geometry kinahanglan pa nga matunaw ug ihatud ang feed, samtang ang sulud sa pagtukod sa nawong nagsul-ob. Ipiho ang duha nga magkauban, imbes nga maghunahuna nga ang usa ka mas gahi nga nawong nagpili sa husto nga profile sa pagtunaw.
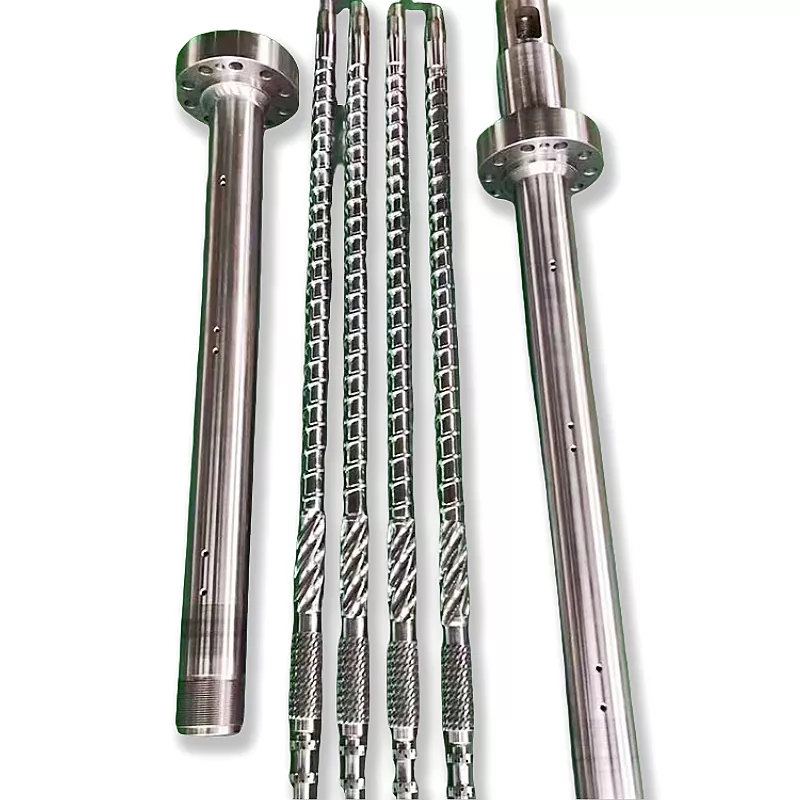
Sa sulod sa baril: ang geometry ug mga sukod nga hinungdanon
Ang maayong diskusyon sa pagpili nagpalihok sa nangaging mga ngalan ug sa mga sukat. Ang nominal nga diametro nagtukod sa gidak-on nga klase ug pagkahaom sa makina. Ang gitas-on sa pagtrabaho nga gibahin sa diyametro sa screw naghatag sa ratio sa L / D; gihubit niini ang magamit nga gitas-on sa proseso, dili usa ka standalone nga marka sa kalidad. Ang feed-channel ug metering-channel nga giladmon, pitch, flight width, transisyon nga gitas-on, ug bisan unsang babag o mixing element nga magkauban makaimpluwensya sa solido nga transportasyon, pagtunaw, paggunting, ug pagmugna sa presyur. Ang duha ka mga screw nga adunay parehas nga L/D mahimo nga lahi tungod kay ang nahabilin nga geometry lahi.
Ang compression ratio nagkinahanglan usab og kahulugan sa drowing. Para sa usa ka conventional constant-pitch screw kasagarang hisgotan isip feed-channel depth nga gibahin sa metering-channel depth. Kana nga shorthand mahimong dili kaayo impormasyon kung ang pitch, barrier geometry, o espesyal nga mga seksyon mausab. Isulti ang mga sukod ug ang ilang mga lokasyon sa pagsukod imbes nga mag-order sa "usa ka 3: 1 nga tornilyo" ug maghunahuna nga ang matag supplier maghubad sa prase sa parehas nga paagi. Tinoa kung unsang nawong ang giprotektahan, usab: ang usa ka nitrided base screw ug ang usa ka lokal nga hardfaced flight lainlain nga mga konstruksyon, bisan kung ang ilang nominal diameter nga magkatugma.
Ang barrel ug die nagtakda sa mga kondisyon diin ang geometry molihok. Ang usa ka gisul-ob nga bore nagdugang sa leakage sa mga flight; ang usa ka higpit nga screen pack o die nagpataas sa presyur nga kinahanglan nga mapalambo ang tornilyo. Aron mabulag ang usa ka problema sa kagamitan gikan sa usa ka materyal nga problema, irekord ang katulin sa screw, aktuwal nga temperatura sa pagkatunaw, presyur sa wala pa ug pagkahuman sa screen kung diin adunay mga sensor, output pinaagi sa masa, karga sa motor, ug mga depekto sa produkto ubos sa usa ka lig-on nga resipe. Ni Nanhaiyasingle-screw wear-measurement guidenagpatin-aw ngano nga ang mga sukod sa screw ug bore kinahanglan magtumong sa parehas nga mga estasyon sa axial ug usa ka kontrolado nga drowing.
Ang matunaw nga rate sa pag-agos mapuslanon nga impormasyon sa umaabot nga materyal, apan dili kini usa ka garantiya nga linya-output.ISO 1133-1:2022naghubit sa mga pagsulay sa MFR ug MVR sa espesipikong temperatura ug karga, ug tin-aw nga nagtimaan nga ang ilang mga shear rates mas ubos kaysa ordinaryong mga kondisyon sa pagproseso.ASTM D1238-26Gihubit usab ang dagan sa pagkatunaw isip usa ka empirikal nga sukdanan sa pagkontrol sa kalidad nga mahimong dili direkta nga kalambigitan sa dinagkong pamatasan sa proseso. Irekord ang kahimtang sa pagsulay uban ang resulta, dayon pamatud-i ang materyal sa aktuwal nga linya.
I-diagnose ang linya sa dili pa nimo idesinyo pag-usab ang screw
Sugod gikan sa simtomas ang usa ka desisyon sa pagpalit nga matinud-anon. Ang "Ubos nga output" dili usa ka detalye sa screw. Ang usa ka gigutom nga hopper, drifting feeder, barado nga screen, gamay nga drive, gisul-ob nga baril, o dili angay nga mamatay ang tanan makapakunhod sa output. Ang "itom nga mga specks" parehas nga dili klaro: ang umaabot nga kontaminasyon, gipabilin nga polimer, usa ka nadaot nga sulud sa agos, sobra nga kasaysayan sa thermal, o usa ka hugaw nga bahin sa ilawom sa suba mahimong maapil. Iya ni Nanhaiyaitom nga linya nga diagnostic nga artikulonagrekomendar sa pag-imbestigar sa materyal, pagpanglimpyo, ug mga ekipo sa pagkasunodsunod.
| Ang imong naobserbahan | Susiha sa dili pa ilisan ang screw type | Screw-design pangutana kon ang mga sukaranan maayo |
|---|---|---|
| Wala matunaw nga mga pellets o gel | Daghan ang resin, rate, aktwal nga temperatura sa pagkatunaw, pagkontrol sa heater, kondisyon sa screen | Naghatag ba ang seksyon sa transisyon og igo nga pagtunaw sa gikinahanglan nga throughput? |
| Mga streak sa kolor o pagkalainlain sa pagdugang | Premix, feeder calibration, masterbatch compatibility, filter condition | Ang usa ba ka angay nga distributive o dispersive nga bahin makapauswag sa piho nga sukod sa produkto? |
| Pagdagsang sa pressure o output | Ang kalig-on sa pagpakaon, pamatasan sa pagpahungaw, pagkalainlain sa screen, pagdili sa mamatay, pagsul-ob sa screw/barrel | Ang karon ba nga geometry sa channel wala magkatugma sa porma sa pagpakaon o katungdanan sa pumping? |
| Mga bula o natanggong nga volatiles | Pagpa-uga, umaabot nga kaumog, kontaminasyon, vacuum nga sistema | Makatabang ba ang hustong pagkadisenyo nga vented arrangement human makontrolar ang mga hinungdan sa upstream? |
| Ang pagkahulog sa output sa paglabay sa panahon sa parehas nga mga setting | Gipares nga pagsukod sa screw-flight ug barrel-boe | Kinahanglan ba ang pag-ayo o pag-ilis sa dili pa makatarunganon ang pagdesinyo? |
Usba ang usa ka hinungdan nga variable matag higayon sa usa ka pagsulay sa linya. Kung ang duha nga resin ug screw geometry mag-usab-usab, ang usa ka mas maayo nga paghuman sa ibabaw dili mahimong ikapasangil sa screw. Kung ang output motaas lamang tungod kay ang screw speed ug ang temperatura sa pagtunaw mosaka usab, irekord ang dugang nga kainit ug panginahanglan sa motor. Para sa mas bug-os nga proseso nga diagnostic, gamita ang Nanhaiya'ssumbingay nga giyaug angscrew-speed, matunaw-temperatura, ug output giyasa wala pa i-lock ang RFQ.
Mga detalye sa produkto nga nagbag-o sa pagpili
Ang mapuslanon nga bahin sa usa ka detalye mao ang desisyon nga gikontrol niini. Ang diametro nagtakda sa usa ka gidak-on nga klase; Ang L/D naghubit sa gitas-on sa proseso ubos sa kahulugan sa drowing; ang usa ka compression ratio naghulagway sa usa ka channel nga relasyon; ang usa ka proseso sa nawong nanalipod sa pinili nga metal. Gitugotan sa among mga panid sa aplikasyon ang mga pumapalit nga ibulag ang mga desisyon sa wala pa kini gihiusa sa usa ka kinutlo.
| Nanhaiya nga produkto | Piho nga disenyo o kapilian | Sa unsa nga paagi sa paggamit niini sa pagpili |
|---|---|---|
| Usa ka pelikula nga tornilyo | 30–150 mm diametro; L/D 25:1, 28:1, 30:1, 33:1, 35:1 | Ipares ang pormulasyon ug output sa anaa nga baril ug sobre sa makina |
| Usa ka tornilyo sa panel | Barrier-type nga pagsagol; gipasinaw nga mga kanal; lingin o pormag torpedo nga ulo | Ribyuha ang pagtunaw, additive distribution ug retention point nga magkauban |
| Transparent-granulation screw | Ang ratio sa kompresiyon nga espesipiko sa aplikasyon 2.0:1–2.5:1; hapsay nga pagbalhin sa ulo | Hisguti ang plasticization, thermal history ug limpyo nga mga pagbag-o alang sa aktuwal nga transparent nga materyal |
| Dili masul-ob nga tornilyo | PTA sa mga tumoy ug kilid sa paglupad; ion nitriding hangtod sa HV1000–1200 | Ilha ang lokasyon sa pagsul-ob ug pagpili usa ka kinahanglanon sa pag-inspeksyon nga piho sa proseso |
Ang duha ka mga screw mahimong magbahin sa usa ka diametro samtang magkalainlain sa parehas nga pamatasan sa proseso ug pagtukod. Ang usa ka profile sa pelikula nga gipili alang sa usa ka lig-on nga pagsagol sa pellet usa ka lahi nga sugyot gikan sa usa ka transparent-granulation profile nga naka-focus sa pagpadayon ug kasaysayan sa thermal. Ang pagdugang sa usa ka dili masul-ob nga pagtambal nagbag-o sa lain nga bahin sa espesipikasyon nga wala gipasabut ang pagtunaw nga geometry.
Alang sa mating barrel, amongmga detalye sa extruder screw-and-barrelihulagway ang nickel-based/tungsten alloy nga konstruksyon nga adunay 2-3 mm nga giladmon nga haluang metal ug HRC58-65 nga katig-a. Hupti nga klaro ang bahin ug gitratar nga lokasyon sa order. Ang mga kinahanglanon sa screw-surface ug barrel-liner nagkinahanglan sa ilang kaugalingong mga entry sa inspeksyon.
Gamita ang datos sa dagan sa laboratoryo isip pagsuporta sa materyal nga impormasyon.ISO 1133-1:2022naghubit sa test temperature ug load para sa MFR/MVR ug nagtimaan sa kalainan sa processing shear rates. Ang usa ka materyal nga adunay usa ka madawat nga resulta sa laboratoryo kinahanglan pa nga susihon uban ang gisugyot nga geometry, mamatay ug kriterya sa nahuman nga produkto.
Ang among pagrepaso sa pabrika nagsugod sa usa ka desisyon nga espesipiko sa produkto
Kung ang usa ka mubo nga giingon nga "improve ang output," una namon ibutang ang nahuman nga produkto tapad sa hangyo. Sa linya sa pelikula, ang resulta nanginahanglan madawat nga gauge, hitsura ug kusog. Sa usa ka panel-core nga linya, ang additive distribution importante. Sa transparent nga granulation, ang makita nga kontaminasyon mahimong makasalikway sa materyal bisan kung ang throughput matagbaw.
Atong markahan dayon ang mga katugbang nga bahin sa drowing: ang paghan-ay sa feed ug L/D alang sa usa ka katungdanan sa pelikula, ang seksyon sa pagsagol ug gipasinaw nga agianan sa agianan alang sa usa ka katungdanan sa panel, o ang mga detalye sa pagbalhin alang sa transparent nga materyal. Atongproseso sa pre-salesnaglakip sa gikinahanglan nga diagnosis ug matching diameter, L/D, groove giladmon ug materyal nga pagpili.
Alang sa usa ka gisul-ob nga sangkap, atong itandi ang orihinal nga drowing sa gisukod nga screw ug baril. Ang mga pagsukod sa pagsul-ob nagtukod sa karon nga kahimtang; dili nila awtomatikong mabawi ang orihinal nga mga sukat. Pag-uyon kung unsang mga bahin ang gikopya, gipahiuli o giusab sa wala pa magsugod ang paghimo. Kana naglikay sa paghiusa sa usa ka kapuli nga trabaho ug usa ka pagdesinyo pag-usab nga wala’y klaro nga pagtugot.
Atongpanid sa kagamitannaghulagway sa CNC lathes alang sa workpieces hangtod sa 6 m, drilling/milling equipment ug five-axis machining para sa dili regular nga flight ug flange structures. Kanang mga kapabilidad nagsuporta sa naandan nga geometry. Kinahanglang mailhan sa drowing ang aktuwal nga pagtugot ug mga punto sa pagsukod alang sa nahuman nga sangkap.
Sa dili pa aprobahan ang order, atong pangutan-on kung unsa nga resulta sa produksiyon ang nagsira sa proyekto. Alang sa pag-apod-apod sa kolor, ipasabut ang pamaagi sa sampling ug pagtandi. Alang sa dili masul-ob nga konstruksyon, irekord ang mga sukat sa baseline ug usa ka agwat sa pag-inspeksyon. Alang sa problema sa pagkatunaw, itandi ang gidawat nga output sa temperatura sa pagkatunaw, presyur ug karga sa motor ubos sa parehas nga kondisyon sa materyal.

Usa ka praktikal nga han-ay sa pagpili alang sa sunod nga proyekto sa screw
Ang han-ay sa mga desisyon mas importante kay sa gidaghanon sa mga bahin sa usa ka drowing. Pagsugod sa usa ka lig-on nga baseline, pag-ila sa usa ka limitado nga buluhaton, ug ipiho ang labing gamay nga komplikado nga geometry nga nagtubag niini. Kana nga pamaagi nagbilin ug lugar aron makadugang usa ka babag, mixer, vent, o dili masul-ob nga nawong kung ang ebidensya naggarantiya niini; gipugngan usab niini ang kasagarang sayup sa pagtratar sa usa ka geometric nga pag-upgrade ingon usa ka tambal alang sa dili lig-on nga feed o usa ka nadaot nga baril.
- I-freeze ang deskripsyon sa materyal.Irekord ang grado, porma, additives, filler content, recycled fraction, ug mga kondisyon sa pagpauga o pagdumala. Ilakip ang giya sa pagproseso sa supplier ug ang aktuwal nga resipe sa produksiyon.
- I-establisar ang kasamtangang linya sa baseline.Pagdalag usa ka representante nga lote ug pag-log sa mass output, katulin sa turnilyo, temperatura sa pagkatunaw, presyur, karga sa motor, kalainan sa screen kung naa, ug kalidad sa produkto. Paghupot og mga sampol ug timan-i ang oras sa matag pagbasa.
- Ibulag ang mga sayup sa proseso gikan sa pagsul-ob sa sangkap.Susiha ang operasyon sa feeder, mga barrel heaters, screen pack, die, ug pagpares sa screw/barrel measurements. Sunda ang pamaagi sa pagserbisyo sa makina sa wala pa ang bisan unsang pag-inspeksyon o pagtangtang.
- Ngalan ang limiting screw nga buluhaton.Ang target ba mas lig-on nga mga solido nga transportasyon, mas kompleto nga pagkatunaw, mas maayo nga pag-apod-apod, dali nga pagtangtang, o kalig-on sa presyur? Pagsulat og usa ka nag-unang tumong ug ang kalidad nga mga sukdanan nga maapektuhan niini.
- Ribyuha ang kandidato geometries ug ibabaw sa tingub.Itandi ang kasamtangan nga drowing sa usa ka gisugyot nga conventional, barrier, mixing, o vented arrangement. Susihon ang pagkahaom sa makina, kapasidad sa pagmaneho, pagkasensitibo sa temperatura, pagsul-ob sa materyal, ug mga kinahanglanon sa paglimpyo.
- Ipasabut ang pagdawat sa dili pa ang paghimo.Isulat ang mga pagtugot sa pagdrowing ug mga kondisyon sa pagsulay sa linya. Itandi ang bag-ong bahin sa baseline sa usa ka ikatandi nga materyal nga lote ug i-report ang mga pag-uswag ug bag-ong mga trade-off.
Unsa ang usa ka mapuslanon nga screw RFQ kinahanglan iapil-ug unsa ang "gasto" tinuod nga gipasabut
Ang usa ka hangyo alang sa kinutlo nga adunay sulod lamang nga screw diameter nagdapit sa usa ka kinutlo alang sa usa ka porma, dili alang sa problema sa produksyon. Ipadala ang screw drawing o usa ka tin-aw nga giila nga sample; pagdrowing sa baril ug kahimtang sa bore; paghimo ug modelo sa makina; resipe sa resin ug porma sa pagpakaon; kasamtangan ug target nga output; mga limitasyon sa kalidad sa produkto; ug karon nga mga obserbasyon sa operasyon. Markahi kon ang bahin kinahanglang mokopya sa giaprobahan nga disenyo, magtul-id sa nahibaloan nga depekto, o mosuporta ug bag-ong materyal. Kana ang lainlaing mga order, bisan kung parehas ang mga sukat sa drive-end.
Alang sa drowing, klaroha ang nominal nga diametro, kinatibuk-an ug gitas-on sa pagtrabaho, kahulugan sa L/D, giladmon sa channel, pitch, gilapdon sa paglupad, lokasyon sa transisyon, mga detalye sa pagsagol o babag, tip geometry, koneksyon sa drive, handedness, surface treatment, ug mga datum sa inspeksyon. Kung ang usa ka dimensyon gisukod gikan sa usa ka gisul-ob nga tornilyo, ilha kini ingon usa ka obserbasyon kaysa usa ka giaprobahan nga nominal nga kantidad. Kung ang baril gisul-ob, pangutan-a kung ang usa ka bag-ong tornilyo lamang ang makaabut sa gitakda nga clearance; Ni Nanhaiyascrew-only versus matched-pair nga giyanaghisgot sa maong desisyon.
Itandi ang mga bid sa labaw pa sa presyo sa pagpalit. Ang may kalabutan nga gasto naglakip sa kapuli nga sakup, downtime alang sa fit-up, inspeksyon paningkamot, posible nga rework, paglimpyo sa panahon, ug ang bili sa lig-on nga kalidad sa produkto. Likayi ang pag-imbento og payback period: kuwentaha kini gikan sa imong kaugalingong nawala nga output, scrap, oras sa pagmentinar, ug gikutlo nga mga alternatibo. Ni Nanhaiyapanid sa serbisyonag-ingon nga ang suporta sa pre-sales naglakip sa pagpares sa parameter ug usa ka kinutlo nga naglangkob sa produkto, pagpadala, ug gibanabana nga mga konsiderasyon sa pagpadayon. Hangyoa ang mga butang nga mailhan sa tanyag, kauban ang giaprobahan nga rebisyon sa drowing ug mga termino sa pagdawat sa kontrata.
Pakigsulti sa Nanhaiya mahitungod sa imong extrusion nga katungdanan
Gipatik ni Zhoushan Nanhaiya Plastic Machinery Co., Ltdsingle-screw nga mga produktoalang sa pipe, pelikula, panel, granulation, ug mga aplikasyon nga intensive sa pagsul-ob. Angpanid sa kagamitan sa produksiyonnaghulagway sa CNC turning, drilling/milling, ug five-axis nga kapabilidad; angpanid sa serbisyonaghulagway sa materyal, makina, kapasidad, ug pagrepaso sa parameter sa wala pa ang gipahaum nga kinutlo. Gamita ang mga detalye sa produkto nga espesipiko sa aplikasyon aron masugdan ang pagrepaso, dayon ipadala ang mga drowing ug rekord sa produksiyon para sa imong linya.
Ipadala ang materyal nga grado, produkto, modelo sa makina, screw ug baril nga mga drowing, presente nga mga sintomas, ug target nga output. Kung aduna kay screw, idugang ang tin-aw nga mga litrato ug usa ka mapa sa pagsul-ob. Para sa bag-ong disenyo, ipasabot ang feed form, additives, die, ug kalidad nga sukdanan nga labing importante. Mahimo namong hisgutan kung ang tinuud nga trabaho nanginahanglan usa ka naandan nga profile, usa ka seksyon nga babag nga nakapunting sa pagtunaw, usa ka bahin sa pagsagol, lainlaing proteksyon sa nawong, o usa ka gipares nga pagsusi sa screw-and-barrel.
Alang sa usa ka aksyon nga rekomendasyon, isulti kanamo kung unsang mga pagpugong ang dili mabag-o: gidak-on sa baril, gearbox, koneksyon sa drive-end, layout sa heater, magamit nga gahum sa motor, ug kagamitan sa ubos. Sultihi usab kami kung unsang mga resulta ang mahimong masulayan sa imong planta. Ang usa ka proposal nga gitukod sa palibot sa usa ka fixed machine envelope lahi sa usa ka clean-sheet line nga disenyo, ug kana nga kalainan kinahanglang klaro sa dili pa ang bisan kinsa nga mouyon sa manufacturing drawing. Ang imong proyekto kinahanglang makadawat og gisugyot nga geometry, materyal nga pagtukod, ug inspeksyon nga plano nga nahigot sa maong mga pagpugong—dili usa ka stock nga saad sa dugang nga output gikan sa bag-ong screw.
Ipadala ang imong mga detalye sa screw project
Kontaka: info@nhyscrew.com · +86 135 0580 9643
Block C, No. 2 West Section, Xingzhou Avenue, Dinghai District, Zhoushan City, Zhejiang Province, China.Tinubdan: panid sa kontak sa Nanhaiya.
Kanunay nga gipangutana nga mga pangutana
Unsa ang mga nag-unang matang sa extruder screws?
Alang sa usa ka single-screw nga linya sa plastik, ang naandan nga tulo ka sona, babag, pagsagol, ug mga vented nga mga kahikayan mapuslanon nga mga punto sa pagsugod. Dili sila eksklusibo nga mga kategorya: ang usa ka tornilyo mahimong maghiusa sa usa ka seksyon sa babag nga adunay usa ka mixer sa ubos. Pilia ang bahin sumala sa feed, depekto, ug gisukod nga limitasyon sa linya, dili ang label lamang.
Ang barrier screw ba kanunay nga mas maayo kay sa usa ka conventional screw?
Dili. Ang usa ka seksyon sa babag makatabang sa pagdumala sa mga solido ug pagtunaw sa panahon sa transisyon kung ang pagtunaw mao ang limitado nga buluhaton, apan ang usa ka naandan nga profile mahimo nang makab-ot ang gikinahanglan nga output ug kalidad. Ang gisugyot nga disenyo kinahanglan pa nga mohaum sa resin, barrel, pressure demand, ug target operating window. Itandi ubos sa kontrolado nga mga kondisyon.
Kanus-a ko magdugang usa ka elemento sa pagsagol?
Hunahunaa kini kung ang gisukod nga pagbag-o sa temperatura sa pagtunaw, pagkurog sa kolor, o pag-apod-apod sa additive nagpabilin nga problema pagkahuman gisusi ang pag-andam sa feed ug mga kontrol sa proseso. Pangutan-a unsa nga matang sa pagsagol ang gikinahanglan ug unsa nga pressure, shear, residence-time, ug mga silot sa paglimpyo nga mahimong ipaila sa elemento. Ang usa ka mixer dili makaayo sa usa ka gisul-ob nga baril.
Mahimo ba nako mapili ang tornilyo gikan sa pagtunaw sa rate sa pag-agos nga nag-inusara?
Dili. Ang MFR o MVR makatabang sa pagtandi sa mga materyal nga lote ubos sa gipahayag nga mga kondisyon sa pagsulay, apan dili kini modaghan sa matag shear ug pressure nga kondisyon sa produksyon. Gamita ang eksaktong grado, giya sa supplier sa materyal, pormulasyon, datos sa linya, ug usa ka representante nga pagsulay.ISO 1133-1:2022tin-aw nga nagtimaan sa limitasyon.
Unsa ang akong ipadala alang sa usa ka puli nga kinutlo sa tornilyo?
Ipadala ang modelo sa makina, giaprobahan nga screw ug barrel drawing o giila nga mga sample, resin ug additives, target output, present operating data, depekto nga mga litrato, ug screw/barrel wear readings kon anaa. Ipahayag kung kinahanglan nimo ang usa ka eksaktong kapuli o usa ka gibag-o nga sangkap ug magkauyon sa pagsusi ug mga pamatasan sa pagdawat sa linya sa wala pa ang paghimo.