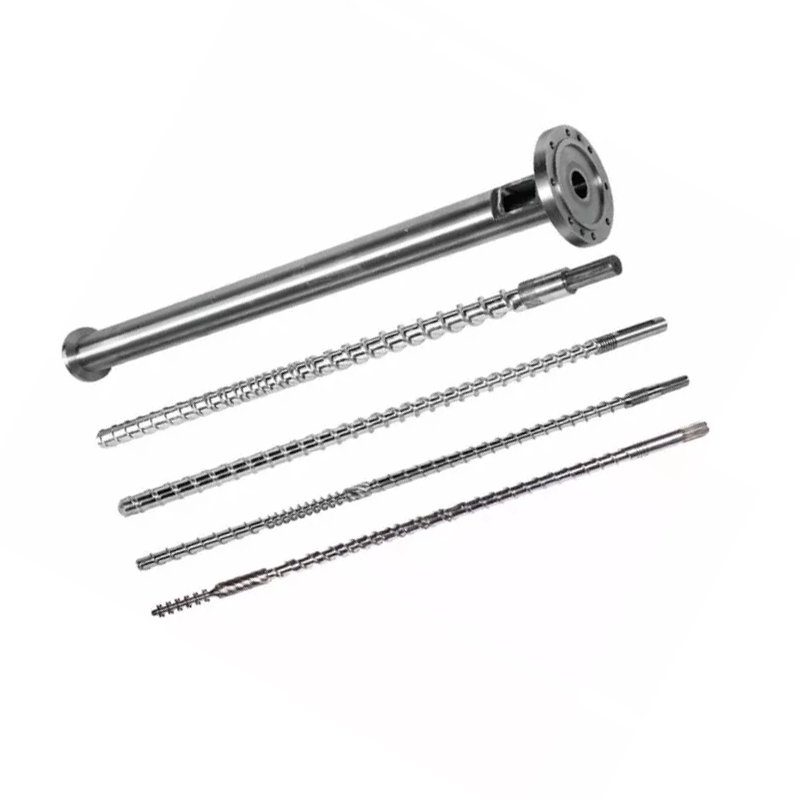
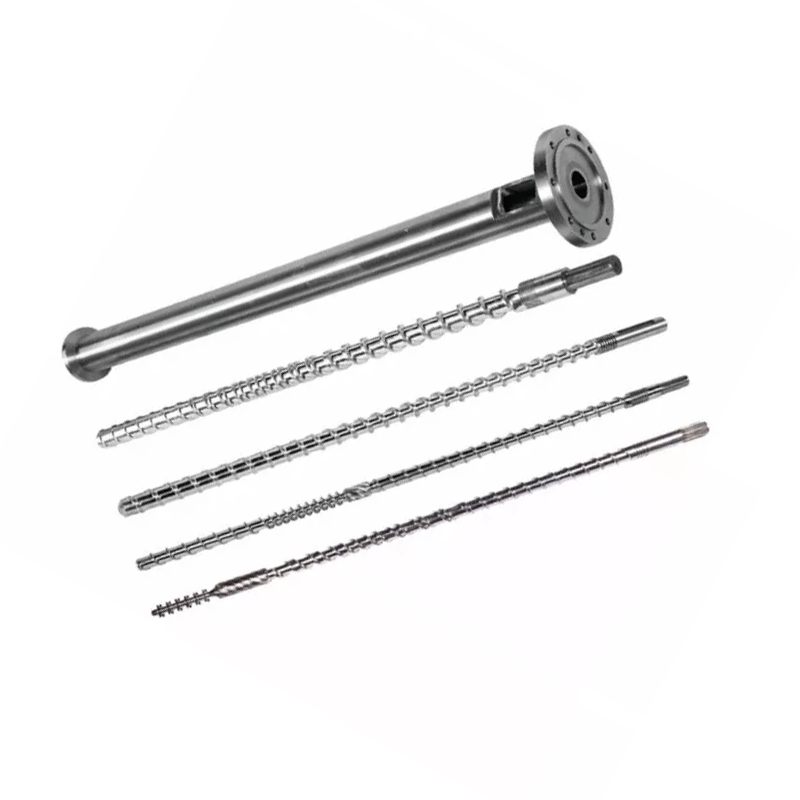
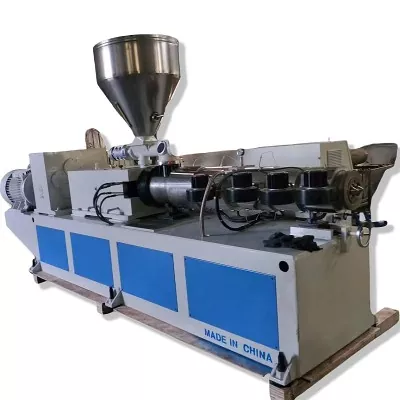
Ang screw rpm dili usa ka output dial sa iyang kaugalingon. Ang usa ka pagbag-o sa tulin nagbag-o sa mga solido nga naghatud, oras sa pagtunaw, paggunting, paghimo sa presyur ug oras sa pinuy-anan, mao nga ang mapuslanon nga sangputanan kinahanglan hukman sa temperatura sa pagkatunaw, pagkarga sa motor, presyur ug kalidad sa produkto.

Dali nga tubag
Ang pag-usbaw sa tulin sa tornilyo kasagaran nagdugang sa drag flow ug ang gikusgon sa materyal nga mosulod sa proseso, apan ang relasyon dili walay kinutuban o hingpit nga linear. Ang dugang nga rpm mahimo usab nga makadugang sa paggunting sa init, pagpamubo sa oras sa pagpuyo ug pagpadayag sa usa ka huyang nga bahin sa feed o pagtunaw.
Usba ang usa ka kontrolado nga variable matag higayon, paghulat alang sa usa ka lig-on nga kahimtang, unya itandi ang output, matunaw nga profile sa temperatura, presyur, karga sa motor ug kalidad sa produkto. Hunong kon ang usa niini makaabot sa iyang giaprobahan nga limitasyon, bisan kon ang drive mahimong mas paspas.
Basaha ang extruder isip usa ka konektado nga sistema
Ang materyal mosulod isip usa ka bulk solid, mahimong usa ka compacted bed, matunaw, magsagol ug mobiya pinaagi sa usa ka higpit nga agianan sa agianan. Ang motor naghatag ug mekanikal nga enerhiya samtang ang mga barrel heater ug mga cooling circuit nagbayloay og init sa proseso. Ang tornilyo ug mamatay nag-ambit sa katungdanan sa presyur.
Usa ka 2016 nga industriyal nga scale nga pagtuon nagsulay sa tulo ka polymers, tulo ka screw geometries, lima ka katulin ug tulo ka temperatura nga kondisyon, alang sa 135 ka mga sitwasyon sa operasyon. Gisukod sa mga tagsulat ang panginahanglan sa enerhiya ug dungan nga matunaw ang pagbag-o sa temperatura. Ang ilang mga resulta nausab sa materyal, screw ug kondisyon, mao nga ang usa ka unibersal nga rpm-to-output nga lagda dili kasaligan.
Ang among pagtan-aw sa pabrika:ang labing kaayo nga operating point dili ang labing taas nga rpm nga gidawat sa inverter. Kini ang labing taas nga lig-on nga kahimtang sa produksiyon nga nagpabilin sa sulod sa giaprubahan nga motor, gearbox, presyur, temperatura ug mga limitasyon sa kalidad sa produkto. Kung ang usa ka limitasyon moabut og sayo, ilha kana nga bottleneck sa dili pa mag-order og mas paspas nga drive o bag-ong screw.
Unsa ang mga pagbag-o kung ang tulin sa tornilyo nagdugang
Ang mas taas nga rpm nagpalihok sa ibabaw sa tornilyo nga mas paspas kon itandi sa baril. Sa usa ka lig-on nga sakup, mahimo’g madugangan ang transportasyon sa mga solido ug pagtunaw sa paghatud. Gibag-o usab niini ang rate sa paggunting, pag-input sa mekanikal nga enerhiya, ang oras nga magamit alang sa pagtunaw ug ang gidaghanon sa mga rebolusyon sa tornilyo sa usa ka materyal nga kasinatian.
Ang direksyon sa pagbag-o sa temperatura sa pagtunaw dili unibersal. Usa ka 2014 nga HDPE nga pagtuon migamit ug tulo ka resin viscosities, tulo ka screw geometries ug ubay-ubay nga katulin ug gitakda ang temperatura. Nakaplagan niini nga ang screw type, resin viscosity, set temperature ug speed ang tanang apektadong energy use ug melt consistency.
Ang single-flighted screws nagpakita sa usa ka kritikal nga katulin diin ang kalidad sa pagtunaw nadaot, samtang ang nasulayan nga barrier screw nagpabilin nga mas maayo nga pagkaparehas sa temperatura.


Ang temperatura sa barrel set dili ang temperatura sa pagtunaw
Ang controller nagpakita sa usa ka heater-zone target ug kasagaran usa ka temperatura duol sa barrel bungbong. Ang polimer sa sulod sa channel makadawat usab og mekanikal nga enerhiya gikan sa deformation ug friction. Ang pagpabugnaw makatangtang sa bahin niana nga kainit, apan ang kataposang pagkatunaw mahimong magpabiling mas init, mas bugnaw o dili kaayo uniporme kay sa gisugyot sa pagbasa sa controller.
Sukda ang temperatura sa pagkatunaw sa usa ka piho nga lokasyon ug isulti ang pamaagi sa sensor. Ang 2006 Polymer Engineering & Science nga pagtuon migamit ug thermocouple grid tabok sa dagan sa pagtunaw. Nakaplagan niini ang ubos nga temperatura nga mga rehiyon sa taas nga throughput nga adunay single-flighted screws, samtang ang nasulayan nga barrier screw nga adunay Maddock mixer nakab-ot ang mas maayo nga pagkatunaw ug ubos nga kausaban.
Ayaw ipaubos ang matag heater zone tungod lang kay init ang gisukod nga pagkatunaw.Kung ang tornilyo nagmugna sa kadaghanan sa kainit, ang usa ka agresibo nga pagkunhod mahimong magbilin sa solid nga higdaanan nga mas bugnaw samtang ang paggunting magpabilin nga taas. Repasuha kung diin mahitabo ang pagkatunaw, output sa heater, tubag sa pagpabugnaw ug pagkarga sa motor sa dili pa usbon ang tibuuk nga profile.
Ngano nga ang output mihunong sa pagsunod sa rpm sa usa ka tul-id nga linya
Sa ubos nga tulin, ang usa ka maayo nga gipakaon nga extruder mahimong magpakita sa usa ka duol nga linear nga relasyon tali sa rpm ug mass flow. Kana nga relasyon mohuyang kung ang mga pellets dili na mapuno sa kanal nga proporsyonal, nagbag-o sa bulk density, ang feed throat nag-slide, ang pagkatunaw nahulog, o ang resistensya sa ubos nagbag-o sa balanse sa pressure-flow.
Usa ka 2022 nga pagtuon sa Unibersidad sa Stuttgart nagtandi sa hapsay, helically grooved ug axially grooved feed zones sa taas nga tulin sa screw. Nakakita kini og usa ka threshold nga lapas niini ang throughput nahimong nonlinear, ug ang porma ug gidak-on sa pellet nakaapekto sa maong threshold. Nagsuporta kini sa praktikal nga lagda sa pabrika: irekord ang aktuwal nga feedstock ingon man ang polymer nga ngalan.



Giunsa pagbasa ang gipatik nga katulin ug sakup sa output sa Nanhaiya
Gipatik ni Nanhaiya ang mosunod nga lamesa sa pamilya sa duha niinisingle nga screw nga kategoriyaug PE/PP high-speed nga panid. Mapuslanon kini sa pag-ila sa gipahayag nga hanay sa produkto sa kompanya. Dili kini usa ka garantiya sa operasyon alang sa usa ka wala matino nga materyal ug mamatay.
| Modelo | L/D | Gipatik nga output | Gipatik nga tulin | Pagmaneho sa motor |
|---|---|---|---|---|
| NHS20 | 20:1 | 3 ngadto sa 5 kg/h | 10 hangtod 60 rpm | 1.1 / 1.5 / 2.2 kW |
| NHYZS25 | 25:1 | 5 ngadto sa 8 kg/h | 10 hangtod 60 rpm | 2.2 / 3.0 / 4.0 kW |
| NHS30 | 25:1 | 5 ngadto sa 10 kg/h | 10 hangtod 60 rpm | 2.2 / 3.0 / 4.0 kW |
| NHS45 | 25:1 hangtod 36:1 | 10 ngadto sa 120 kg/h | 10 hangtod 150 rpm | 5.5 ngadto sa 22 kW |
| NHS65 | 25:1 hangtod 36:1 | 60 ngadto sa 300 kg/h | 20 hangtod 150 rpm | 22 ngadto sa 75 kW |
| NHS75 | 25:1 hangtod 36:1 | 200 ngadto sa 450 kg/h | 20 hangtod 150 rpm | 30 ngadto sa 132 kW |
| NHY90 | 25:1 hangtod 36:1 | 180 ngadto sa 600 kg/h | 20 hangtod 110 rpm | 30 ngadto sa 185 kW |
| NHS120 | 25:1 hangtod 36:1 | 320 ngadto sa 1000 kg/h | 20 hangtod 90 rpm | 75 ngadto sa 280 kW |
| NHS150 | 25:1 hangtod 36:1 | 400 ngadto sa 1300 kg/h | 20 hangtod 75 rpm | 90 ngadto sa 400 kW |
Tinubdan: website sa Nanhaiya, gisusi Agosto 31, 2026. Ang matag laray adunay daghang mga kantidad sa serye. Ayaw ikombinar ang pinakataas nga output, katulin ug numero sa motor ngadto sa usa ka gituohang configuration sa makina.
Ang pag-angkon sa website sa Nanhaiya:ang PE/PP high-speed page nag-ingon nga ang optimized screw structure ug usa ka high-torque gearbox mahimong makadoble sa efficiency kumpara sa tradisyonal nga ekipo, ug nga ang disenyo niini makapaubos sa PP extrusion temperature.
Wala gipahayag sa panid ang makina sa pagtandi, resin, mamatay, pamaagi sa pagsulay o bintana sa pagdawat. Tagda ang duha nga mga pahayag ingon nga mga pag-angkon sa supplier nga nanginahanglan usa ka protocol sa pagsulay nga espesipiko sa proyekto sa wala pa sila mosulod sa usa ka ROI o garantiya sa pagpalit.
Paghubad sa mga kombinasyon, dili gilain nga mga pagbasa
| Trend pagkahuman sa pagtaas sa rpm | Posible nga interpretasyon | Sunod nga pagsusi |
|---|---|---|
| Ang pagtaas sa output, ang presyur ug ang karga nagpabilin nga lig-on, ang kalidad nagpabilin | Ang linya mahimong anaa pa sa sulod sa mapuslanong operating window niini | Kumpirma ang pagkaparehas sa temperatura sa pagtunaw ug kapasidad sa pagpabugnaw sa ubos |
| Ang Rpm mitaas apan ang mga nakuha sa output mikunhod | Ang kapasidad sa pagpakaon, pagtunaw o pagsukol sa ubos mahimong limitado | Susihon ang pagkamakanunayon sa feed, piho nga output, filter ug presyur sa mamatay |
| Ang temperatura sa pagkatunaw ug ang pagkarga sa motor dali nga motaas | Ang mekanikal nga kusog ug resistensya nagkadaghan | Ribyuha ang viscosity sa resin, screw geometry, filter condition ug heat profile |
| Ang aberids nga temperatura sa pagkatunaw mous-os apan ang kausaban mousbaw | Ang ulahi o dili kompleto nga pagkatunaw mahimong anaa | Susiha ang mga depekto sa produkto ug itandi sa kapasidad sa pagtunaw sa screw |
| Mga siklo sa presyur nga adunay output ug load sa motor | Ang problema mahimong feed, pagtunaw, pagkontrol sa temperatura o pagdili | Gamita angsurging diagnostic guide |
| Ang load motaas human sa usa ka filter o mamatay nga kausaban | Ang downstream resistance nagbag-o sa operating point | Itandi ang limpyo ug hugaw nga presyur sa parehas nga materyal ug rate |


Paggamit ug kontroladong lakang nga pagsulay imbes nga gukdon ang mga kontrol
- Pagpili og usa ka lig-on nga materyal nga lote ug produkto.Irekord ang grado sa resin, pellet o regrind nga porma, mga additives, umog ug bag-o nga pagkasunod-sunod sa materyal.
- Pagtukod og baseline.Irekord ang aktuwal nga rpm, feed, output, temperatura sa pagtunaw, presyur, load sa motor, pagbasa sa zone ug kalidad sa produkto human ma-stabilize ang linya.
- Usba ang usa ka aprobahan nga variable.Gamita ang pag-uswag ug oras sa pag-stabilize nga gihubit sa pamaagi sa linya. Ayaw usba ang katulin, pagpakaon ug temperatura nga magkauban.
- Itandi ang average ug variation.Ang madawat nga aberids makatago sa presyur sa pagbisikleta o dili patas nga profile sa temperatura sa pagtunaw.
- Markahi ang unang limitasyon nga kondisyon.Mahimo kini nga load sa motor, presyur, kalidad sa pagtunaw, kalig-on sa dimensiyon, kapasidad sa pagpabugnaw o depekto sa nawong.
- Balika lamang sulod sa giaprobahan nga mga limitasyon.Ang mapuslanon nga kinatas-an makab-ot kung ang lain nga pagtaas naghatag gamay ra nga output o nagduso sa usa ka gisukod nga kahimtang sa gawas sa pagdawat.
Ang among pagtan-aw sa pabrika:ang usa ka kustomer nga nagpadala ug lima ka stable nga operating point naghatag kanato ug mas mapuslanong ebidensiya sa disenyo kay sa usa ka kustomer nga nagpadala ug usa ka maximum rpm. Ang uso nagpakita kung diin ang linya nawad-an sa kahusayan ug kung ang sunod nga pagbag-o nahisakop sa seksyon sa feed, geometry sa screw, kahimtang sa pagsul-ob o kagamitan sa ubos.
Kung ang dagan sa proseso nagpunting balik sa hardware
Ang mas taas nga rpm dili makaayo sa sobra nga clearance sa screw-to-barrel, usa ka gamay nga seksyon sa feed, usa ka seksyon sa pagtunaw nga nahulog sa luyo, o usa ka mixer nga nagmugna og sobra nga pagkawala sa presyur. Makahimo kini nga mas dali nga makita ang mga limitasyon. Limpyohi ug sukda ang gisul-ob nga mga sangkap sa dili pa kini kopyahon.
Gamita angbabag, conventional ug mixing screw pagtandisa diha nga matunaw pagkaparehas mausab uban sa speed. Gamita anggiya sa pagsukod sa pagsul-obkung ang piho nga output mokunhod sa usa ka limpyo nga agianan sa agianan ug lig-on nga materyal.
Ni Nanhaiyapanid sa kagamitannag-ingon nga ang iyang CNC lathes makahimo sa makina nga workpieces hangtod sa 6 m ug ang drilling ug milling equipment niini adunay 0.02 mm positioning accuracy. Kana ang mga kapabilidad nga gipatik sa lebel sa pabrika. Ang giaprobahan nga drowing kinahanglan pa nga maghubit sa mga sukat ug mga punto sa pag-inspeksyon alang sa order.

Data alang sa usa ka high-output single screw review
- Magbubuhat sa makina, modelo ug diametro sa screw
- Orihinal ug kasamtangan nga mga sukod sa tornilyo ug baril
- Ang grado sa resin, porma sa pellet, pag-regrind ug mga additives
- Normal ug target nga output nga adunay gidawat nga kalidad
- Motor, gearbox ratio ug rated torque data
- Aktuwal nga rpm, karga sa motor ug uso sa enerhiya
- Mga setpoint sa bariles ug aktuwal nga pagbasa sa sona
- Matunaw ang lokasyon sa temperatura ug pamaagi sa sensor
- Trend sa presyur, pagsala ug mga detalye sa mamatay
- Mga limitasyon sa pagpabugnaw, paghakot ug sa ubos
- Mga litrato sa mga depekto ug gipabilin nga mga sample
- Orihinal nga drowing ug mga sukod sa koneksyon
Kanunay nga gipangutana nga mga pangutana
Ang pagdugang ba nga tulin sa screw kanunay nga nagdugang output sa extruder?
Dili. Ang output mahimong motaas uban sa screw speed sulod sa usa ka stable operating window, apan ang feed capacity, pellet form, screw geometry, melting capacity, die resistance, motor load ug wear mahimong limitahan ang resulta. Sa taas nga tulin, ang piho nga output mahimong mahulog o ang pagkatunaw mahimong dili kaayo parehas.
Ang temperatura ba nga gitakda sa baril parehas sa temperatura sa pagtunaw?
Dili. Ang mga setpoint sa barrel nagkontrol sa mga heater zone, samtang ang polymer makadawat usab og mekanikal nga enerhiya gikan sa rotation sa screw ug shear. Sukda ang pagkatunaw sa usa ka piho nga lokasyon gamit ang usa ka angay nga sensor ug irekord ang pamaagi imbis nga pagtratar ang setpoint sa controller ingon ang aktwal nga temperatura sa pagtunaw.
Ngano nga matunaw ang temperatura kung motaas ang tulin sa tornilyo?
Ang mas taas nga tulin sa tornilyo mahimong makapataas sa rate sa paggunting ug input sa mekanikal nga enerhiya. Unsa ka dako ang pagbag-o sa temperatura sa pagtunaw nagdepende sa viscosity sa resin, screw geometry, fill, barrel profile ug downstream resistance. Ang ubang mga kombinasyon sa screw ug materyal mahimong magpakita sa dili maayo o dili kompleto nga pagkatunaw lapas sa kritikal nga tulin.
Ngano nga ang output mohunong sa pagtaas bisan kung ang rpm motaas?
Ang seksyon sa feed mahimong mohunong sa pagpuno nga proporsyonal, ang pellet slip mahimong mausab, ang bulk density mahimong magkalainlain, ang kapasidad sa pagtunaw mahimong maabot, o mamatay ug ang resistensya sa filter mahimong makapugong sa sistema. Ang usa ka gisul-ob nga tornilyo ug baril mahimo usab nga makadugang sa pagtulo ug makapakunhod sa mapuslanon nga pumping.
Unsa ang kinahanglan nga irekord sa mga operator pagkahuman gibag-o ang katulin sa screw?
Irekord ang aktuwal nga tulin sa tornilyo, rate sa feed, output, temperatura sa pagtunaw ug pagbag-o, presyur sa pagtunaw ug pagbag-o, pagkarga sa motor, temperatura sa zone, tubag sa pagpabugnaw, kalidad sa produkto ug ang oras nga gitugotan nga makaabut sa usa ka bag-ong makanunayon nga kahimtang.
Unsa nga datos ang akong ipadala sa Nanhaiya alang sa usa ka high-output nga single screw review?
Ipadala ang grado ug porma sa resin, mga additives ug mga filler, gikinahanglan nga output, present rpm, data sa motor ug gearbox, profile sa baril, temperatura sa pagtunaw ug mga uso sa presyur, mga detalye sa mamatay ug filter, mga drowing sa screw ug barrel, pagsul-ob sa mga sukod ug ang depekto sa produkto o limitasyon sa produksyon nga kinahanglan nimong sulbaron.
Mubo nga sulat sa editoryal: Ang mga detalye ug pag-angkon sa produkto sa Nanhaiya giila nga impormasyon nga gipatik sa kompanya. Ang independente nga panukiduki nagsuporta sa mga relasyon sa proseso, dili usa ka garantiya alang sa bisan unsang modelo sa Nanhaiya. Ang katapusan nga mga limitasyon ug mga kondisyon sa pagdawat nanginahanglan sa materyal, makina, giaprubahan nga drowing ug plano sa pagsulay sa proyekto.