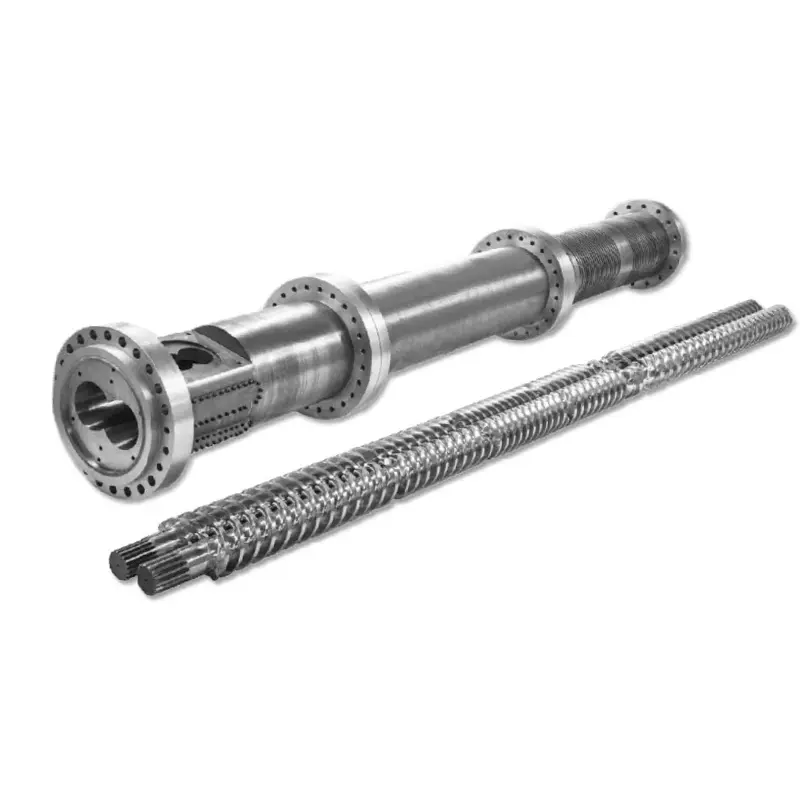
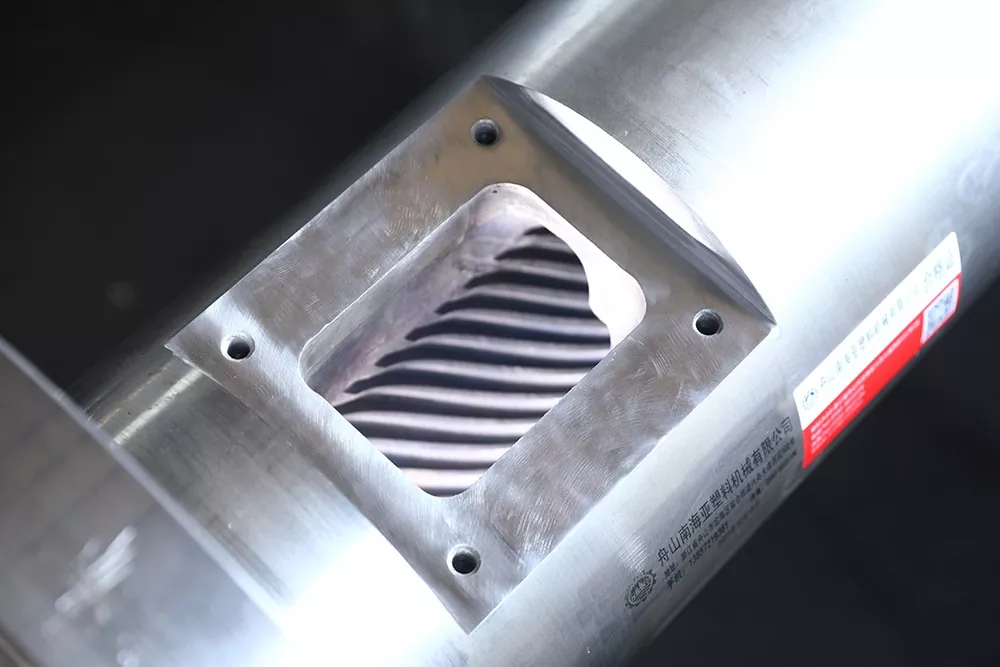
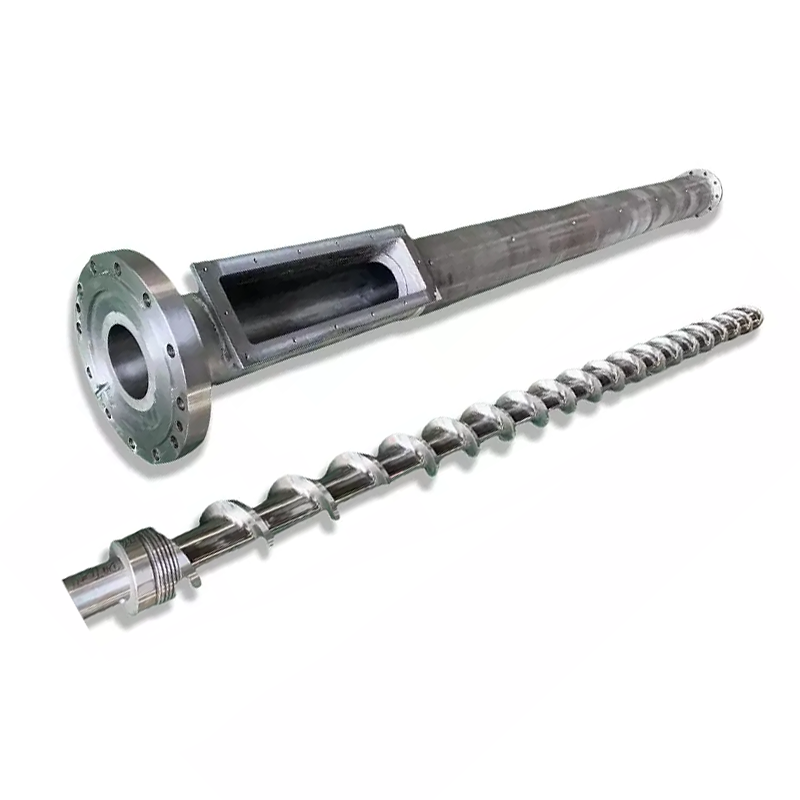
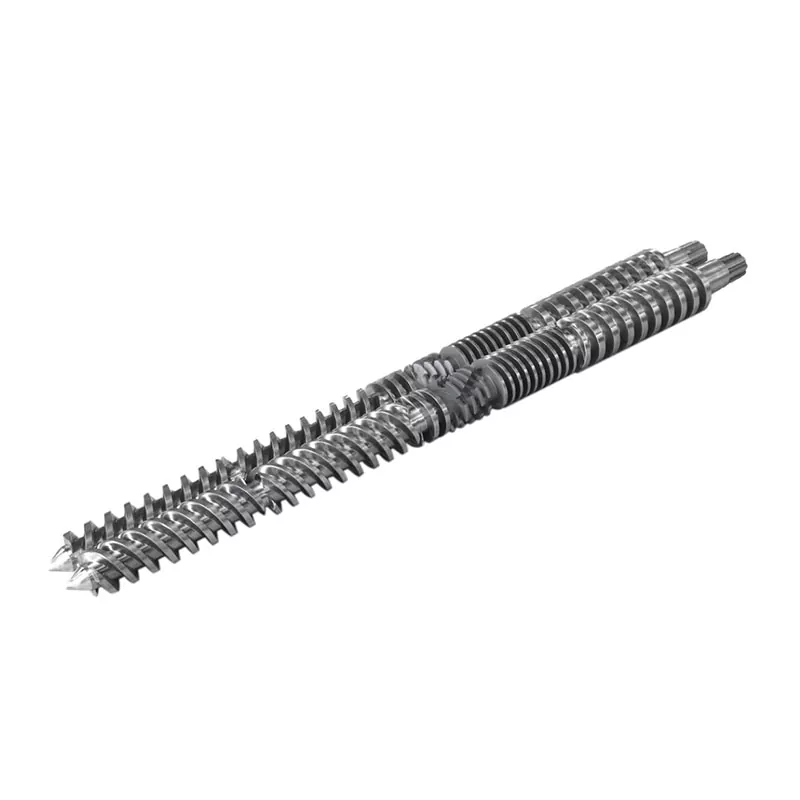
Ang paghinlo kinahanglan nga tangtangon ang polymer ug kontaminasyon nga dili usbon ang metal nga nawong, screw geometry o barrel bore. Ang husto nga pamaagi nagdepende kung ang buluhaton usa ka naandan nga paglimpyo, usa ka limpyo nga pagsira o usa ka bug-os nga pagbira sa tornilyo.
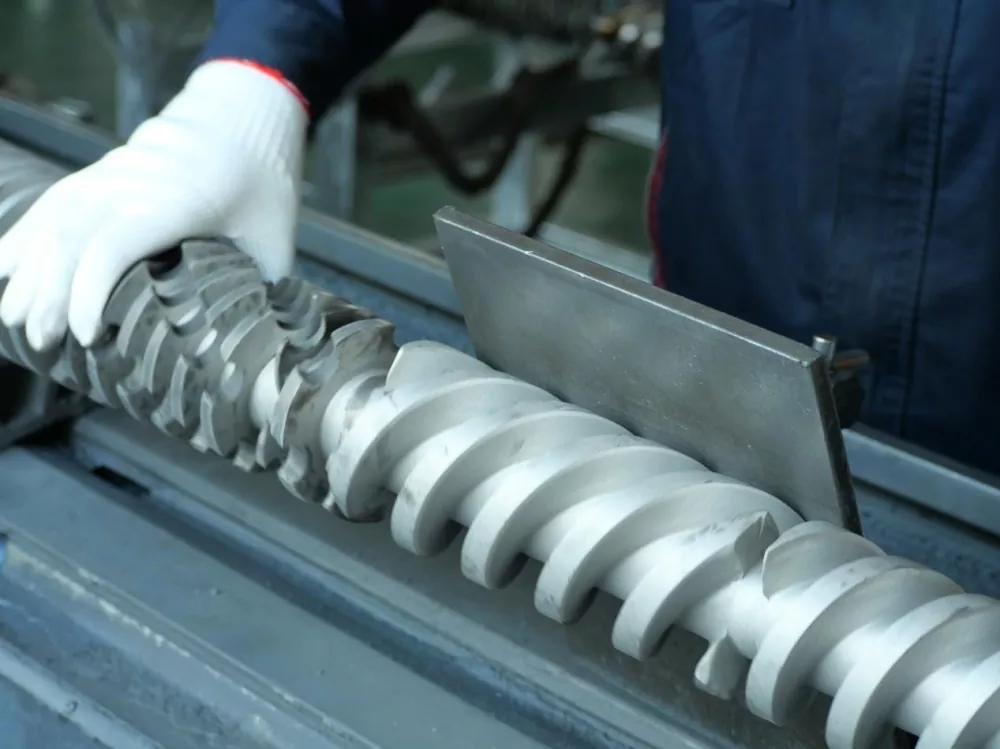
Dali nga tubag
Paggamit sa usa ka layered nga pamaagi. Pagsugod sa gi-aprubahan nga pamaagi sa paglimpyo sa materyal ug sa supplier samtang ang extruder nagpabilin nga ubos sa normal nga kontrol sa operasyon. Kung mubalik ang nahabilin o kinahanglan nga mahayag ang tornilyo, hunong, ihimulag ug pamatud-i ang peligro nga kusog sumala sa pamaagi sa tanum.
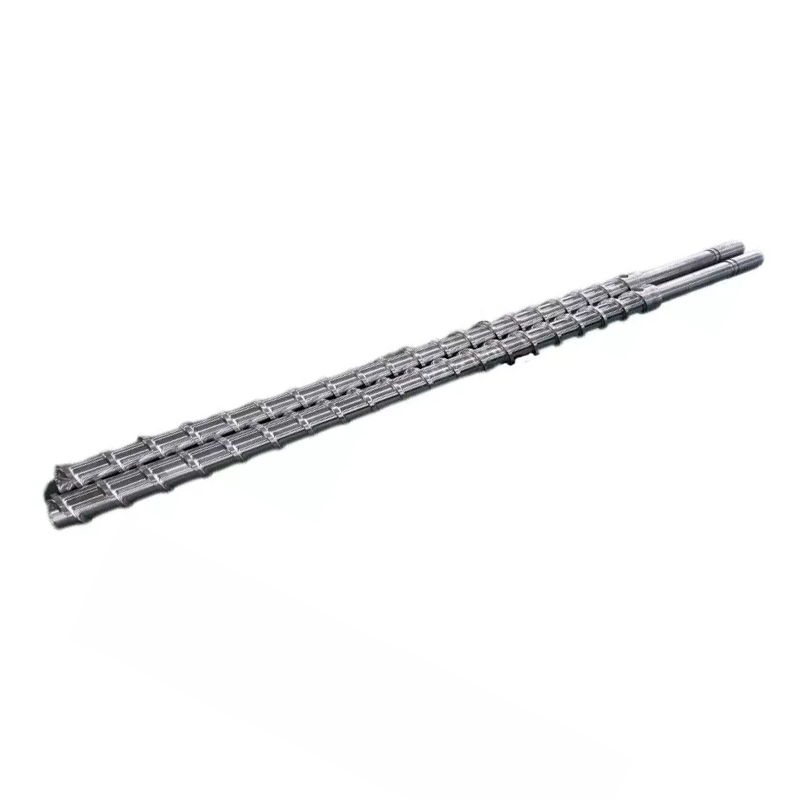
Alang sa usa ka gitangtang nga tornilyo, gamita ang giaprobahan nga sangkap nga dili makadaot nga mga himan. Ang giya sa industriya nagrekomendar sa mga himan nga tumbaga, tumbaga nga gauze ug panapton nga gapas, ug nagpasidaan batok sa mga scraper sa puthaw ug lokal nga pagpainit sa sulo. Susiha ang limpyo nga mga ibabaw sa dili pa magdesisyon nga ang problema gisul-ob.
Pagdesisyon una kung unsa ang gipasabut sa "limpyo" alang niini nga trabaho
Ang pagbag-o sa kolor wala magkinahanglan sa parehas nga interbensyon sa gibalikbalik nga itom nga mga speck. Ang pagbira sa usa ka tornilyo alang sa matag pagbag-o nagdugang sa oras sa pagdumala ug nagmugna og bag-ong mga oportunidad sa pag-gick sa mga kilid sa paglupad, pagdaot sa mga koneksyon o pagpaila sa hugaw. Ang paglimpyo sa kahangturan parehas nga dili maayo nga praktis kung ang usa ka deposito natanggong sa gawas sa naglihok nga matunaw nga agianan.
Tinoa ang gikinahanglan nga resulta sa dili pa mopili og pamaagi. Ang punto sa pagdawat mahimo’g usa ka lig-on nga pagbalhin sa kolor, pagtangtang sa usa ka miaging resin, usa ka pag-restart nga wala’y kontaminasyon, pag-access alang sa pagsukod sa dimensyon o usa ka limpyo nga nawong alang sa pagsusi sa pag-ayo.
| Ang lebel sa paglimpyo | Kasagaran nga rason | Unsa ang kinahanglan nga makab-ot | ganghaan sa desisyon |
|---|---|---|---|
| Paglimpyo sa produksiyon | Kanunay nga materyal o katugbang nga pagbalhin sa kolor | Ibalhin ang miaging materyal pinaagi sa normal nga agianan sa agianan | Gamita lamang ang usa ka materyal nga compatible nga paglimpyo ug ang giaprobahan nga pamaagi sa makina |
| Gikontrol nga pagsira nga limpyo | Giplano nga paghunong, materyal nga sensitibo sa kainit o peligro sa pagsugod usab | Bawasan ang salin nga mahimong magpabiling init, degrade ug buhian sa pagsugod pag-usab | Ipares ang pamaagi sa pagsira sa resin, tooling ug gipaabot nga gidugayon sa paghunong |
| Pagsusi sa kontaminasyon | Itom nga mga speck, gel, streak o wala mahibal-an nga pagdala | Pangitaa kung ang gigikanan mao ang feed, screw, barrel, screen, adapter o mamatay | Hunonga ang pagpalawig sa pagpurga kung ang uso dili na mouswag |
| Pagbira sa tornilyo ug manual limpyo | Natanggong nga mga deposito, inspeksyon, pagsukod o pagrepaso sa pag-ayo | Ibutyag ang limpyo nga metal nga walay scratching, bending o pag-usab sa nawong | Paggamit sa nabansay nga mga personahe, pag-inusara sa enerhiya, suporta sa pagbayaw ug mga himan nga gi-aprubahan sa sangkap |
Ang among pagtan-aw sa pabrika:ang pagpanglimpyo malamposon lamang kon kini magtangtang sa deposito ug magpreserbar sa bahin. Kung ang usa ka pamaagi magbilin og mga garas sa usa ka pinasinaw nga paglupad, gibawog ang taas nga tornilyo o giputol ang usa ka layer sa nawong, gibaylo niini ang usa ka problema sa kontaminasyon alang sa usa ka mas mahal nga problema sa hardware.
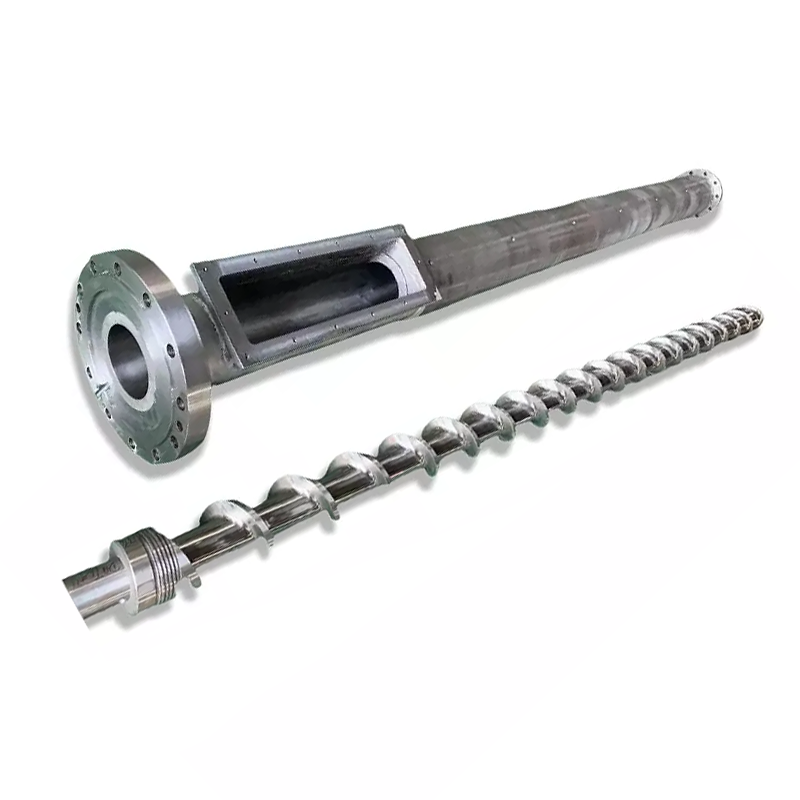
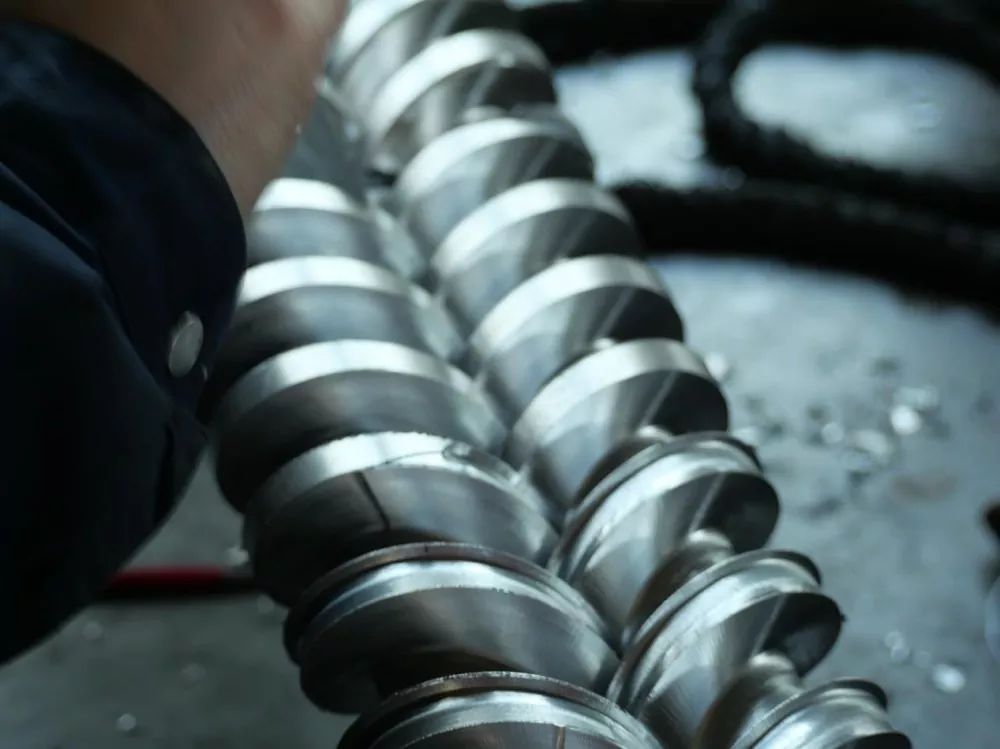
Irekord ang ebidensya sa proseso sa dili pa nimo kini limpyohan
Ang nahabilin nga lokasyon, kolor ug texture makatabang sa pagbulag sa usa ka materyal nga problema gikan sa usa ka oras sa pagpuyo o problema sa pagsul-ob. Litrato sa discharge, screen pack, adapter, screw tip ug ang unang nabutyag nga screw section sa dili pa kini limpyohan. Markahi kon diin gikan ang matag sample.
I-save ang katapusan nga lig-on ug dili lig-on nga mga rekord sa proseso. Ilakip ang resin ug additive lots, bag-o nga han-ay sa kolor, barrel-zone setpoints ug aktuwal nga pagbasa, screw speed, feed rate, motor load, melt pressure, output ug ang oras sa pagpakita sa depekto.
- Ang kasamtangan ug kanhi nga resin, kolor ug additive
- Pagpa-uga, pagtipig ug kahimtang sa agianan sa feed
- Startup, shutdown ug purge sequence
- Itakda ug aktuwal nga mga pagbasa sa temperatura
- Katulin sa tornilyo, rate sa feed ug load sa motor
- Matunaw nga presyur ug kahimtang sa pagsala
- Mga depekto nga litrato ug gipabilin nga mga sample
- Ang lokasyon sa nahabilin sa mga bahin nga gibutyag
Ang artikulo ni Nanhaiya sanagbalikbalik nga itom nga mga linya sa extrusionnagrekomendar sa pagsusi sa mga hilaw nga materyales, paglimpyo sa kagamitan ug mga aksesorya sa maong han-ay. Gipaila niini ang kontaminasyon, nahabilin nga carbonized nga materyal, mga setting sa proseso, kahimtang sa pagsala ug pagsul-ob sa screw o barrel kutob sa mahimo nga mga sanga. Kana nga han-ay mas mapuslanon kay sa paghunahuna nga ang tornilyo adunay sayup sa wala pa maablihan ang makina.
Ayaw paglimpyo sa diagnosis.Kung ang usa ka kilid sa usa ka paglupad nagkupot sa degraded nga resin, o ang kontaminasyon magsugod human ma-install ang usa ka partikular nga screen o adapter, kana nga sumbanan hinungdanon. Ang usa ka bag nga gimarkahan nga "itom nga materyal" nga wala’y lokasyon o timestamp nagsulti sa tim sa pagmentinar nga gamay ra.
Ibulag ang operating purge gikan sa pag-access sa maintenance
Ang usa ka operating purge gihimo ubos sa usa ka aprobado nga pamaagi sa produksyon nga kontrolado ang tanang guwardiya ug danger zones. Ang manual access, screw pulling, barrel brushing, filter work o tooling removal mahimong maladlad sa mga tawo sa electrical, mechanical, hydraulic, pneumatic, pressure ug thermal energy. Ang pagpindot sa stop button dili parehas sa pag-isolate niadtong mga tinubdan sa enerhiya.
OSHA 29 CFR 1910.147Naglangkob sa pag-alagad ug pagmentinar diin ang wala damha nga kusog, pagsugod o pagpagawas sa gitipigan nga enerhiya mahimong hinungdan sa kadaot. Naglakip kini sa paglimpyo kung ang usa ka trabahante mahimong maladlad sa mga peligro ug nanginahanglan usa ka programa sa pagkontrol sa enerhiya, mga pamaagi, pagbansay ug kanunay nga pag-inspeksyon. Ang magamit nga lokal nga balaod, pamaagi sa employer ug manwal sa makina nagpabilin nga nagkontrol sa matag pasilidad.
Kini nga artikulo dili usa ka lockout nga espesipiko sa makina, pamaagi sa pagpagawas sa presyur o pagtangtang sa screw.Ang mga tinubdan sa enerhiya, gipabilin nga natunaw nga presyur, gibug-aton sa tool, mga punto sa suporta sa tornilyo ug mga kapeligrohan sa init magkalainlain sa linya. Ang gibansay ug awtorisado nga mga personahe lamang ang kinahanglang mobuhat sa angay nga amo ug OEM nga pamaagi.
Ang usa ka kontrolado nga han-ay sa pagpanglimpyo nanalipod sa mga tawo ug mga bahin
Ang han-ay sa ubos usa ka balangkas sa desisyon, dili kapuli sa manwal sa makina. Ang matag site kinahanglang magsal-ot sa giaprobahan nga purge compound, operating limits, isolation points, lifting plan ug inspection form.
- Kumpirma ang instruksyon sa materyal ug kagamitan.Ribyuha ang datos sa kaluwasan sa resin, mga direksyon sa paglimpyo sa supplier, manwal sa makina ug pamaagi sa tanum. Kumpirma ang pagkaangay sa materyal ug ang gidili nga mga kombinasyon sa dili pa ipaila ang bisan unsang compound sa paglimpyo.
- Kuhaa ang ebidensya.Pagrekord sa mga kondisyon sa proseso ug pagkolekta og mga sample nga adunay label. Kung ang nahabilin makita sa panahon sa pagtangtang, litrato kini sa dili pa limpyohan ang seksyon.
- Buhata lamang ang giaprobahan nga pagpurga sa produksiyon.Tan-awa ang normal nga mga timailhan nga gihubit sa pamaagi sa linya. Hunong kung ang pressure, load, temperatura o discharge molihok sa gawas sa giaprobahan nga range.
- Desisyuni kung makatarunganon ba ang pag-uswag.Kung ang pag-agas mahimong limpyo ug magpabilin nga lig-on, ang dugang nga pagkaguba mahimong dili makadugang sa bili. Kung ang pag-ayo mohunong o ang kontaminasyon mobalik, balhin sa pag-inspeksyon imbes nga mag-usik og dugang nga paglimpyo.
- I-establisar ang utlanan sa pagmentinar.Sa dili pa tangtangon ang mga guwardiya, kasangkapan o mga piyesa, ang awtorisado nga mga personahe isira, ihimulag ug kontrolahon ang peligrosong enerhiya, lakip ang gitipigan nga presyur ug kainit, unya susiha ang kondisyon nga gikinahanglan sa pamaagi sa site.
- Suportahi ang tornilyo ug gikuha nga tooling.Ang taas nga mga tornilyo ug bug-at nga mga ulo nanginahanglan angay nga pag-alsa ug suporta. Panalipdi ang mga ngilit sa paglupad, sinulid nga mga tumoy, pagtak-op sa mga ibabaw ug instrumento sa panahon sa pagdumala.
- Limpyohi ang nahayag nga mga nawong nga adunay giaprobahan nga mga pamaagi.Kuhaa ang humok nga salin nga dili ipugos ang usa ka mas gahi nga himan batok sa metal. Pagtrabaho sa madumala nga mga seksyon ug itago ang mga hugaw gikan sa bukas nga baril ug mga koneksyon.
- Inspeksyon sa dili pa i-assemble.Pangitaa ang mga garas, mga gahong, pagkadaot sa coating, gipataas nga mga ngilit, mga lokal nga deposito ug abnormal nga pagsul-ob. Sukda kung gikinahanglan kini sa plano sa pagmentinar o mga sintomas.
- I-assemble ug i-restart ubos sa OEM procedure.Kumpirma ang mga koneksyon, mga guwardiya, tooling, fasteners ug gitangtang ang mga gamit sa pagkontrol sa enerhiya sumala sa pagtugot sa site. Gamit ug kontroladong restart ug idokumento ang unang stable nga output.


Paggamit og mga himan nga magtangtang sa polymer, dili metal
Usa ka 2026Artikulo sa Plastics Technology ni Mark Spalding sa Dow ug Timothy W. Womernagrekomendar sa mga himan nga tumbaga, tumbaga nga gauze, stearic acid ug panapton nga gapas alang sa usa ka gikuha nga usa ka screw. Nagpasidaan kini nga ang mga galamiton sa puthaw mahimong makadaot sa base nga metal o chrome plating.
Ang sama nga artikulo nagpasidaan batok sa paggamit sa usa ka sulo tungod kay ang lokal nga pagpainit mahimong makausab sa puthaw ug mapiko o makapahuyang sa screw.
Mapuslanon kana nga giya, apan ang detalye sa sangkap nag-una gihapon. Ang nitrided screw, hard-chrome surface, sprayed flight, bimetallic barrel ug wala mailhi nga repair layer dili awtomatik nga modawat sa samang kemikal o thermal nga pamaagi. Pangutan-a ang supplier sa sangkap kung dili sigurado ang sistema sa nawong.
| Pagpraktis | Pagsusi sa pabrika | Nganong importante kini | Mas maayo nga pagkontrol |
|---|---|---|---|
| Brass tool o copper gauze sa usa ka aprubado nga nawong | Komon nga pamaagi sa industriya | Gidisenyo aron makuha ang nahabilin nga adunay gamay nga peligro kaysa sa mga improvised nga gamit sa asero | Kumpirma ang sangkap, limpyo ug temperatura nga magkatugma |
| Steel scraper, screwdriver o steel wire brush | Likayi gawas kon espesipikong giaprobahan | Makakamot sa base nga metal o makadaut sa usa ka plated nga nawong | Gamita ang gipiho nga humok nga himan ug hunong kung ang nahabilin dili buhian |
| Lokal nga pagpainit sa open-flame | Ayaw gamita sa screw | Makausab sa metalurhiya, pagkatul-id ug kusog | Gamita lang ang kontroladong pamaagi nga gi-validate para sa component ug coating |
| Pagmartilyo o pag-prying sa mga flight | Isalikway | Mahimong deform ang mga ngilit, ipataas ang mga burr o iduko ang sangkap | Gamita ang paagi sa pagkuha sa OEM ug imbestigaha ang wala damhang pagsukol |
| Paggaling o abrasive nga pagpabuto isip limpyo sa salog sa tindahan | Dili usa ka default nga pamaagi sa paglimpyo | Mahimong usbon ang pagkahuman, mga sukat ug proteksyon sa nawong | Ipadala ang gahi o nadaot nga mga bahin para sa usa ka aprobahan nga proseso sa espesyalista |
| Pagbilin sa grit o metal nga mga tinumpag sa dili pa mag-assemble | Isalikway | Ang mga debris mahimong maka-iskor sa usa ka lungag o makahugaw sa pagsugod pag-usab | Paggamit ug dokumentado nga kataposang pagpahid, biswal nga pagsusi ug giprotektahan nga pagtipig |
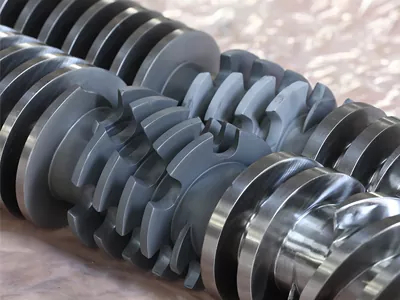
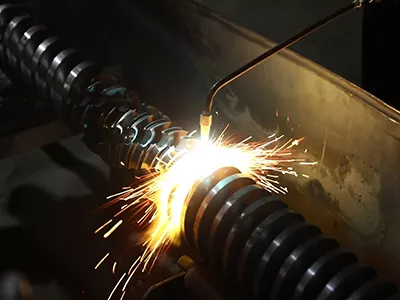
Ang among pagtan-aw sa pabrika:kung ang nahabilin dili buhian sa gi-aprubahan nga humok nga pamaagi, ang tubag dili usa ka labi ka lisud nga scraper. Hunong ug ilha ang polymer, pagtambal sa nawong ug kahimtang sa deposito. Ang desisyon sa paglimpyo o pag-ayo sa espesyalista mas barato kaysa pagputol sa usa ka wala mailhi nga lihok sa usa ka tukma nga nawong.
Kung mobalik ang itom nga mga speck, palapdan ang pagpangita
Ang usa ka limpyo nga tornilyo sa sulod sa usa ka hugaw nga agianan sa agianan makahimo gihapon og itom nga mga speck. Susiha ang hopper ug feed throat, screen changer, breaker plate, adapter, sensor ports, die ug bisan unsang nawong diin ang polymer mahimong magpabilin. Kumpirma kung ang depekto magsugod dayon, makita pagkahuman sa usa ka panahon sa pagpugong o mga pagbag-o sa presyur ug katulin sa screw.
Ang black-line nga artikulo sa Nanhaiya nag-ingon nga ang dili kompleto nga paglimpyo sa panahon sa downtime mahimong magbilin sa nahabilin nga carbonize sa panahon sa pagsugod pag-usab. Giila usab niini ang sobra nga temperatura, usa ka mismatch sa speed-to-feed, barado o nadaot nga mga filter ug mga gaps nga may kalabutan sa pagsul-ob ingon nga posible nga mga hinungdan. Kini ang mga sanga sa diagnostic, dili pamatuod nga ang matag itom nga speck gikan sa screw.
| Obserbasyon human sa paglimpyo | Unsa ang mahimong isugyot niini | Sunod nga ebidensya nga makolekta |
|---|---|---|
| Ang pag-discharge malimpyo ug nagpabilin nga stable | Ang salin sa mobile mahimo nga nawala | Irekord ang kantidad sa pagpurga, oras ug stable nga mga setting sa pag-restart |
| Ang mga specks mawala, unya mobalik human sa usa ka paghawid | Ang usa ka stagnant o overheated nga lugar mahimo gihapon nga adunay degraded polymer | Tayming sa mapa, temperatura, presyur ug ang agianan sa agos sa ubos |
| Mga pagbag-o sa depekto pagkahuman sa usa ka screen o die intervention | Ang tinubdan mahimong anaa sa ubos sa screw | Susiha ang matag gikuha nga bahin ug markahi ang nahabilin nga lokasyon |
| Ang mga partikulo sa metal o pag-iskor nagpakita | Ang kontak, pagkasul-ob o nadaot nga mga bahin mahimong maapil | Hunong ug susiha ang mga clearance, paglinya ug kondisyon sa nawong |
| Ang bag-ong kolor nagpadayon bisan pa sa lig-on nga datos sa operasyon | Ang usa ka bulsa o dili magkatugma nga han-ay sa pagbag-o mahimong magpabilin | Ribyuha ang pagkaangay sa materyal ug ang bug-os nga daan nga materyal nga daan |
Para sa bulag nga diagnostic workflow, gamita angsingle screw extruder surging guidekung ang output, pressure o mga siklo sa pagkarga sa motor. Gamita anggiya sa pagsukod sa pagsul-obkung ang limpyo nga mga ibabaw ug ang naglihok nga ebidensya nagpunting sa clearance o lokal nga kadaot.
Ang pagpanglimpyo nahuman lamang human sa inspeksyon
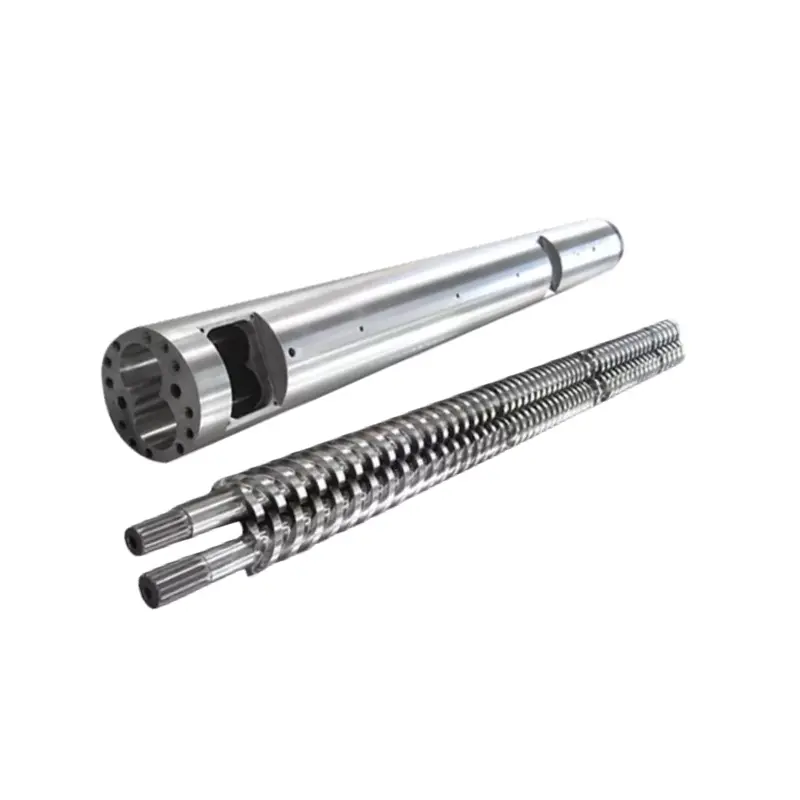
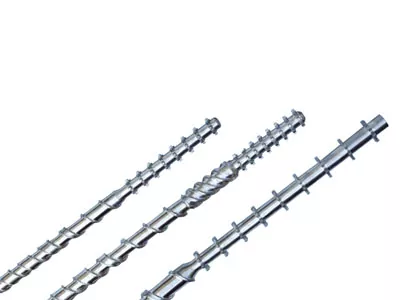
Susiha ang gilimpyohan nga screw root, flight flanks, flight sa gawas diameter, tip, shank ug koneksyon. Sa kilid sa baril, susiha ang accessible bore, feed section, vent area, thermocouple ug pressure-tap interface, ug ang koneksyon sa adapter o ulo. Irekord ang lokasyon sa matag garas, gahong, gipataas nga ngilit, pagbag-o sa sapaw ug padayon nga deposito.
Ayaw gamita ang hitsura nga nag-inusara aron aprubahan ang pares. Ang usa ka sinaw nga tornilyo mahimo’g gamay ang gidak-on, ug ang usa ka ngitngit nga nawong mahimo’g dili mabuak sa ilawom sa matangtang nga nahabilin. Kung nabag-o ang pasundayag, sukda ang screw ug baril pinaagi sa axial zone ug itandi ang mga resulta sa orihinal nga drowing o usa ka gidawat nga baseline.
Sa diha nga ang paglimpyo dili igo
- Ang kontaminasyon mobalik gikan sa parehas nga lokasyon pagkahuman sa usa ka dokumentado nga paglimpyo
- Ang gilimpyohan nga mga ibabaw nagpakita sa pag-iskor, pag-pitting, mga chipped layer o gipataas nga metal
- Ang gisukod nga screw ug barrel clearance milapas sa gi-aprobahan nga kondisyon
- Ang presyur, output o kinaiya sa motor-load nausab nga walay katugbang nga pagbag-o sa materyal
- Ang screw dili matangtang o ma-install sa puwersa nga gipaabot sa pamaagi sa OEM
- Ang kasaysayan sa sangkap, pag-ayo nga layer o coating wala mahibal-an
Nianang puntoha, itandi ang gasto ug risgo sa pag-ayo, pag-ilis sa screw-only ug gipares nga pag-ilis sa screw-and-barrel. Ang artikuloKinahanglan ba nimo nga ilisan ang tornilyo o pareho nga tornilyo ug baril?nagpatin-aw ngano nga ang usa ka bag-ong tornilyo kinahanglan dili aprobahan batok sa usa ka wala masukod nga gisul-ob nga baril.
Unsa ang gikinahanglan sa pabrika sa dili pa irekomendar ang usa ka kapuli
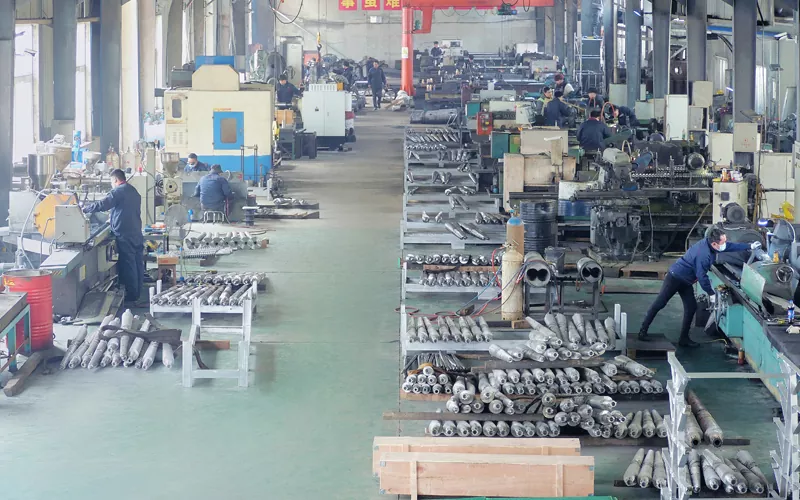
Ang Zhoushan Nanhaiya Plastic Machinery Co., Ltd. nag-ingon nga naghimo kini og mga screw ug barrel nga mga produkto sukad sa 2014.profile sa kompanyanaghulagway sa custom nga screw design, alloy spray welding ug full product manufacturing para sa single, conical twin ug parallel twin screw system.
Ni Nanhaiyapanid sa kagamitan sa produksiyonnagpatik sa usa ka CNC nakakita feed sayop nga dili labaw pa kay sa 0.1 mm, CNC lathe kapabilidad alang sa workpieces sa 6 m ug drilling ug milling positioning katukma sa 0.02 mm.
Gihubit usab niini ang five-axis machining alang sa dili regular nga mga flight ug espesyal nga flanges. Kini ang mga kapabilidad sa pabrika nga gipatik sa kompanya; ang giaprobahan nga drowing ug plano sa inspeksyon kinahanglang maghubit sa aktuwal nga han-ay.
Ang among pagtan-aw sa pabrika:dili namo gusto nga kopyahon sa usa ka pumapalit ang usa ka gisul-ob nga tornilyo ug tawgon kini nga orihinal nga disenyo. Limpyohi ug sukda ang daan nga pares, dayon ipadala ang katungdanan sa makina, materyal ug proseso. Kung ang daan nga geometry nagpahinabo sa mga problema sa oras sa pagpuyo o pagbag-o, ang usa ka tukma nga sukat nga kopya mahimong magbalikbalik sa parehas nga sayup.
Alang sa puli nga pagpangandam, gamita angpuli nga giya sa detalye sa us aka screw. Kung ang tornilyo gigamit sa pag-recycle sa pellet o paghimo sa pelikula, ipadala usab ang mga detalye sa aplikasyon nga gihulagway sagranulation screw giyaogiya sa paghuyop sa pelikula.
Ipadala kini nga panglimpyo ug inspeksyon nga data pack
Ang usa ka teknikal nga pagrepaso mouswag kung ang ebidensya giorganisar sa oras ug lokasyon. Ipadala ang orihinal nga mga file kung mahimo, lakip ang usa ka dimensyon nga drowing kaysa mga screenshot sa dili mabasa nga mga numero.
- Magbubuhat sa makina, modelo ug serial reference
- Diametro sa screw, L/D ug drowing sa koneksyon
- Mga grado sa resin, mga additives, fillers ug bag-o nga pagkasunod-sunod
- Giaprobahan nga pagpurga compound ug pamaagi nga gigamit
- Temperatura, katulin, pagkarga, presyur ug mga uso sa output
- Mga sampol nga depekto nga adunay mga label sa oras ug lokasyon
- Mga litrato sa wala pa ug pagkahuman sa pagpanglimpyo
- Screw flight ug barrel bore measurement map
- Nailhan nga base nga materyal, coating ug kasaysayan sa pag-ayo
- Gikinahanglan nga kalidad sa produkto ug karon nga pagkawala sa produksiyon
Kanunay nga gipangutana nga mga pangutana
Unsa ang labing luwas nga unang lakang sa paglimpyo sa usa ka screw extruder?
Pagsugod pinaagi sa pag-ila kung ang buluhaton usa ka in-process nga paglimpyo o pag-alagad nga nagladlad sa usa ka tawo sa peligro nga paglihok, presyur, kuryente o gitipig nga kainit. Sunda ang tiggama sa makina, supplier sa materyal ug pamaagi sa tanum. Kung ang trabaho mosulod sa usa ka danger zone o kinahanglan nga tangtangon ang mga guwardiya o tool, ang awtorisado nga mga kawani kinahanglan nga mogamit sa gikinahanglan nga pamaagi sa pagkontrol sa enerhiya sa dili pa ma-access.
Mahimo ba nako limpyohan ang usa ka extruder screw gamit ang steel scraper o wire brush?
Ayaw gamita ang puthaw nga mga himan sa tukma nga screw o barrel ibabaw gawas kon ang component manufacturer aprobahan sa tukma nga paagi. Ang giya sa industriya alang sa paglimpyo sa single-screw nagrekomenda sa mga himan nga tumbaga ug gauze nga tumbaga tungod kay ang mga himan nga puthaw makadaot sa base nga metal o chrome plating.
Mahimo ba ako mogamit usa ka sulo aron masunog ang polimer sa usa ka tornilyo sa extruder?
Dili. Ang lokal nga pagpainit sa sulo makausab sa base nga asero ug moliko o makapahuyang sa screw. Gamita lamang ang pamaagi sa pagpanglimpyo ug mga kontrol sa temperatura nga giaprobahan para sa component nga materyal, coating ug polymer. Ang espesyalista nga paglimpyo sa thermal nanginahanglan usa ka balido nga proseso, dili usa ka bukas nga siga sa salog sa tindahan.
Igo ba ang pagpurga aron makuha ang itom nga mga speck gikan sa usa ka extruder?
Usahay, apan dili kanunay. Kung ang pag-agas mouswag ug magpabilin nga limpyo, ang kontaminasyon mahimong mobile residue. Kung mobalik ang itom nga mga speck, susiha ang hilaw nga materyales, feed ug downstream tooling, natanggong nga mga deposito, filter nga kondisyon ug screw o barrel nga gisul-ob imbes nga i-extend ang pagpurga hangtod sa hangtod.
Kanus-a kinahanglan nga ibira ang tornilyo alang sa manwal nga paglimpyo?
Ikonsiderar ang pagbira sa tornilyo kung ang usa ka giaprobahan nga paglimpyo dili makalimpyo sa balik-balik nga kontaminasyon, kung kinahanglan ang pag-inspeksyon o pagsukod, o kung ang ebidensya sa proseso nagsugyot nga natanggong nga pagkadaot o pagsul-ob. Ang desisyon ug pamaagi sa pagtangtang kinahanglang mosunod sa manwal sa makina ug himoon sa nabansay, awtorisado nga mga personahe nga adunay saktong kagamitan sa pag-alsa ug pagsuporta.
Unsa nga impormasyon ang akong ipadala sa Nanhaiya human ang paglimpyo dili makasulbad sa problema?
Ipadala ang resin ug mga additives, bag-o nga materyal ug pagkasunod-sunod sa kolor, profile sa temperatura, tulin sa screw, load sa motor, presyur sa pagtunaw, uso sa output, pamaagi sa pagsira ug paglimpyo, mga litrato sa nahabilin ug mga ibabaw, mga pagsukod sa barrel ug screw flight, modelo sa makina ug anaa nga mga drowing. Makatabang kini sa pagbulag sa kontaminasyon, dili pagtugma sa proseso ug pagsul-ob sa sangkap.
Mubo nga sulat sa editoryal: Kini nga giya nagpalahi sa impormasyon nga gipatik sa kompanya gikan sa kaluwasan sa gawas ug giya sa industriya. Dili kini mopuli sa manwal sa kagamitan, datos sa kahilwasan sa materyal, pamaagi sa pagkontrol sa enerhiya sa amo o angay nga lokal nga balaod. Ang piho nga mga sukat sa order, mga materyales, mga coating ug mga pamatasan sa pagdawat nanginahanglan usa ka aprobahan nga drowing ug kontrata.