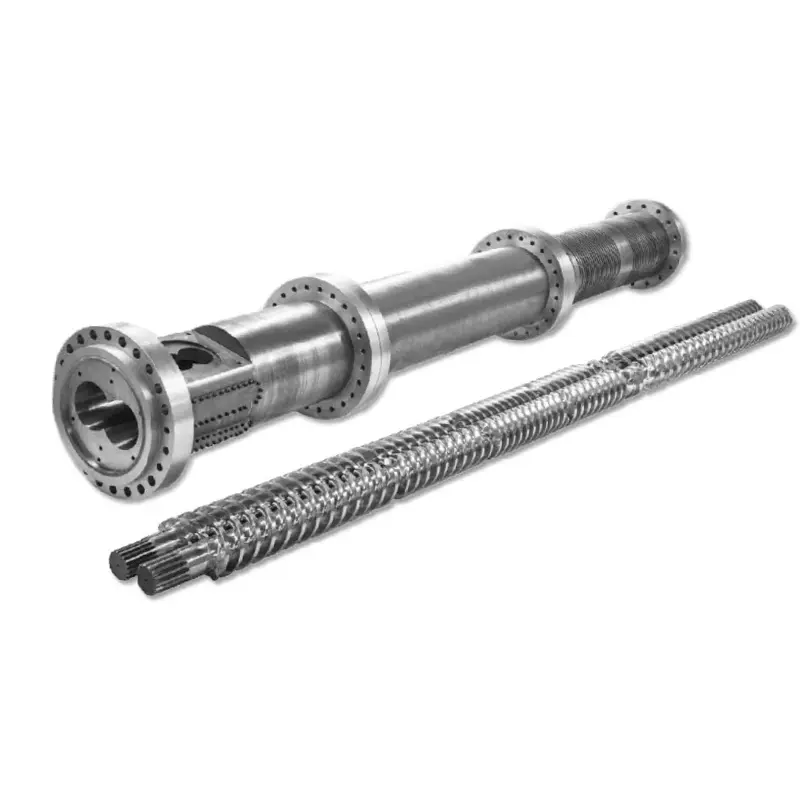
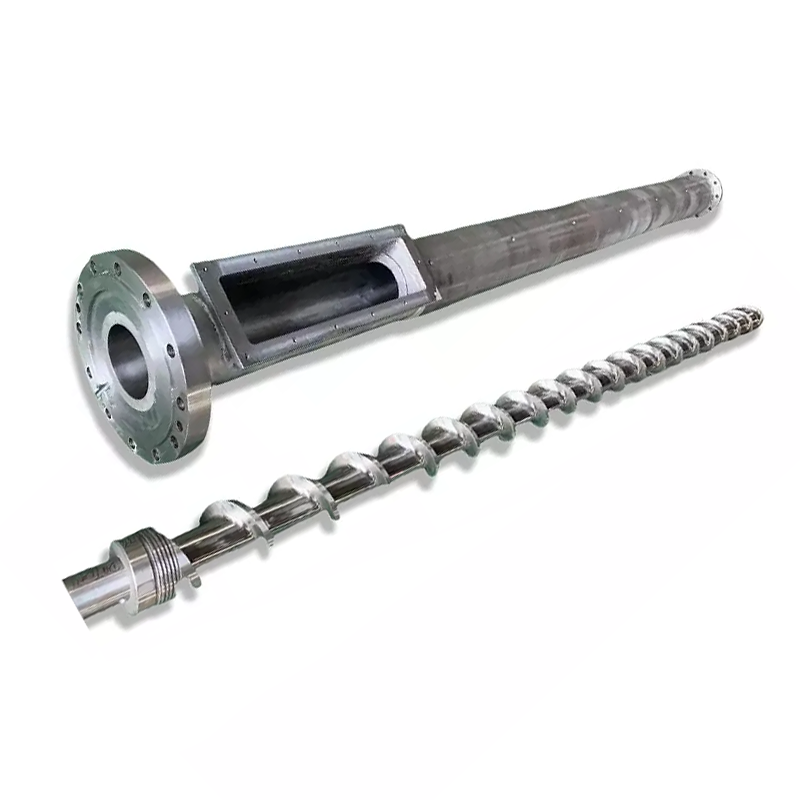
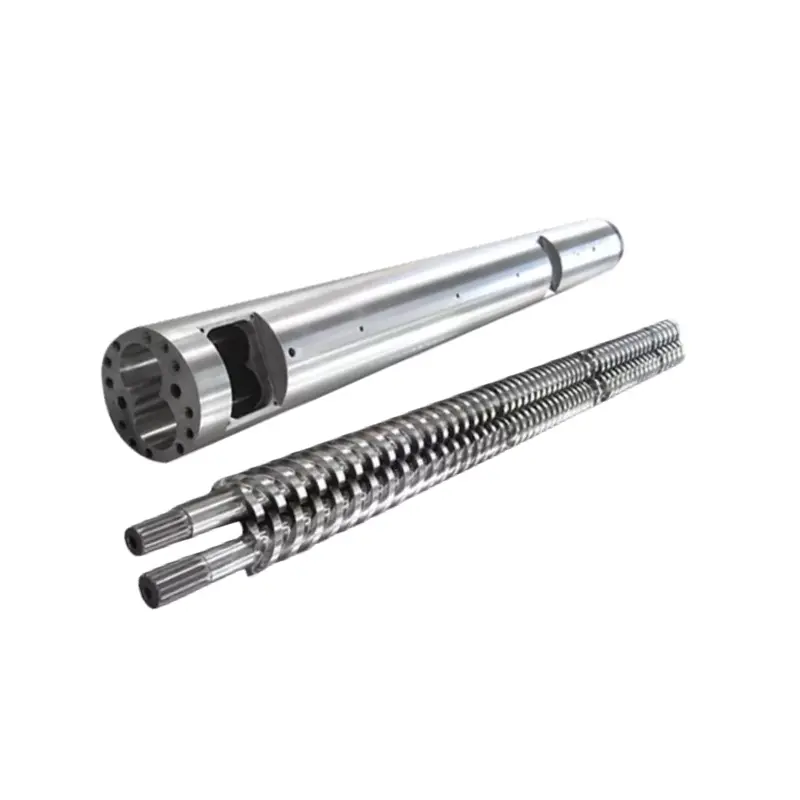
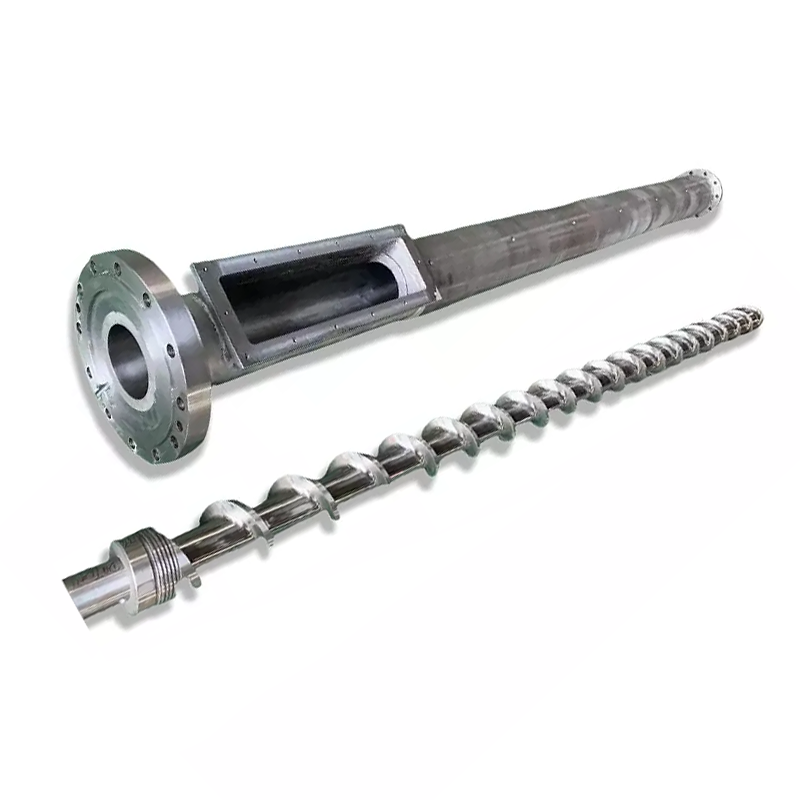
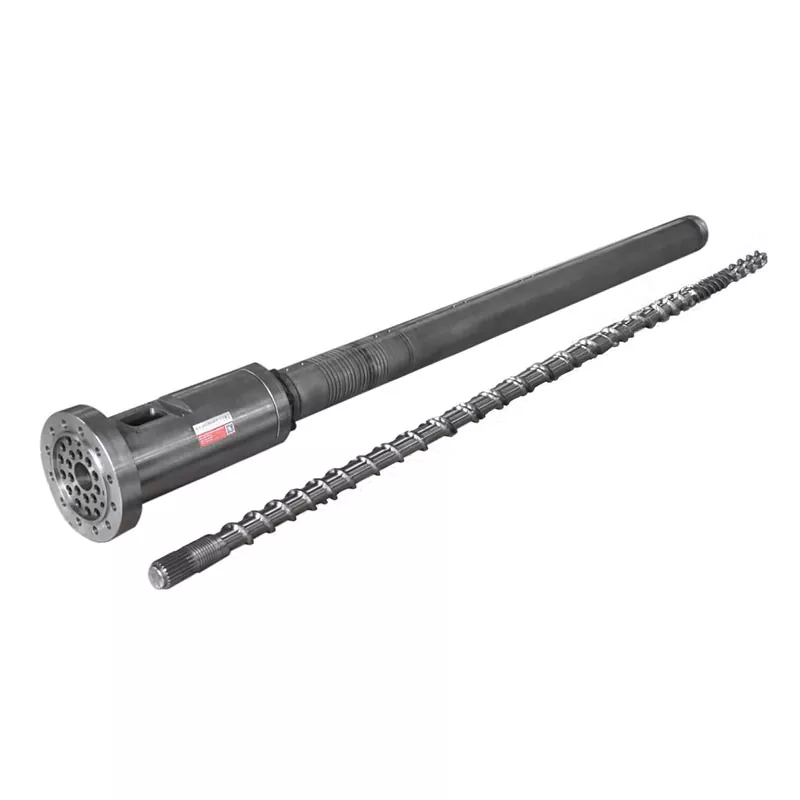
Ang taas nga tulin dili usa ka label sa motor o usa ka impresibo nga rpm. Kini usa ka stable nga operating window diin ang screw, barrel, gearbox, heaters, cooling system ug die makagama sa mabaligya nga PE o PP sa kontroladong temperatura ug load. Kini nga giya nagpakita kung unsa ang kinahanglan ipasabut sa usa ka pumapalit sa dili pa maaprobahan ang usa ka drowing, presyo o saad sa output.


Dali nga tubag
Ipiho ang PE o PP nga high-speed single screw pinaagi sa tinuod nga materyal, mabaligya nga output, produkto ug mamatay, screw surface speed, melt-temperature window, pressure, motor ug gearbox duty, cooling capacity, wear environment ug acceptance method. Ayaw pagpalit gikan sa diametro ug maximum rpm lamang.
Ang Nanhaiya nagpatik sa siyam ka single-screw nga mga modelo gikan sa NHY20 ngadto sa NHY150, nga adunay output gikan sa 3 ngadto sa 1,300 kg/h ug ang gikusgon gikan sa 10 ngadto sa 150 rpm sa tibuok pamilya. Ang PE ug PP nga high-speed nga produkto naggamit sa optimized nga screw geometry, usa ka high-torque gearbox, espesyal nga feed-slot barrels ug wear-resistant alloy construction. Himua ang matag target sa proyekto nga usa ka lig-on nga punto sa pagsulay gamit ang gihinganlan nga resin, mamatay, kalidad nga bintana ug utlanan sa pagsukod sa kuryente.
Ang taas nga tulin usa ka detalye sa sistema, dili usa ka rpm
Kung ang usa ka pumapalit mangutana kanako alang sa usa ka 150 rpm nga tornilyo, ang akong sunod nga pangutana mao ang diametro. Ang 45 mm screw sa 150 rpm ug 75 mm screw sa 150 rpm walay parehas nga surface speed, channel volume, melting duty o torque requirement. Ang produkto, die ug downstream cooling system mahimo usab nga limitasyon sa dili pa ang drive makaabot sa pinakataas nga tulin niini.
Ang usa ka mapuslanon nga high-speed nga detalye nagkonektar sa unom ka mga butang: kung unsa ang mosulod sa hopper, kung unsa ang gibuhat sa tornilyo, kung unsa ang padayon nga mahatag sa gearbox, kung unsa ang mahimo nga init ug pabugnawan sa baril, kung unsa ang gisukol sa mamatay, ug kung unsa ang kinahanglan nga ipasa sa nahuman nga produkto. Kung kulang ang usa, ang maximum rpm kay mekanikal nga numero lang.
| Parirala sa pumapalit | Unsa ang wala gipasabut niini | Mas maayo nga pinulongan sa pagpalit |
|---|---|---|
| Taas nga tulin nga PE screw | PE grade, diametro, katulin sa nawong, produkto o kalidad nga bintana | Ipahayag ang eksaktong resin, screw diameter, stable rpm range, output ug mga limitasyon sa pagtunaw |
| Taas nga output nga linya sa PP | Kung ang output nagpasabut nga gross material o mabaligya nga produkto | State mabaligya kg/h sa gikasabutan nga mga sukod, mga depekto, pressure ug temperatura |
| Disenyo nga makadaginot sa enerhiya | Ang elektrikal nga utlanan, baseline ug kalidad nga kahimtang | Itandi ang gisukod nga kWh/kg sa parehas nga resin, mamatay ug gidawat nga kalidad sa produkto |
| Dili masul-ob nga tornilyo | Alloy, coverage, giladmon, pamaagi sa pagsulay ug barrel counterface | Ibutang ang konstruksyon sa ibabaw ug mga lokasyon sa inspeksyon sa drowing |
| Nahiangay sa among kasamtangan nga extruder | Koneksyon, duso, pag-abli sa feed, kahimtang sa bore ug pag-align | Aprobahan ang usa ka dimensyon nga drowing sa interface ug kasamtangang mga sukod sa baril |
Ang among pagtan-aw sa pabrika:Mas gusto nako nga makadawat og lima ka stable nga operating point kaysa usa ka heroic maximum. Ang linya nga moabot sa pinakataas nga rpm sulod sa lima ka minuto apan nag-anod sa presyur, nag-overheat sa pagkatunaw o naghimo sa off-size nga tubo wala makapasar sa high-speed nga pagsulay.
Kung ang pangutana kung giunsa pagbag-o sa rpm ang temperatura ug output sa panahon sa operasyon, gamita ang among bulag nga giya sascrew speed, matunaw temperatura ug output. Kini nga panid nagpunting sa pagpalit ug pagdawat.
Ang gipatik nga single-screw model range ni Nanhaiya
AngNanhaiya PE ug PP high-speed single screwgitanyag alang sa pipe extrusion ug uban pang padayon nga PE ug PP nga mga katungdanan. Ang among kasamtangan nga mga pares sa panid nag-optimize nga istruktura sa screw nga adunay mga high-torque gearbox ug espesyal nga feed-slot barrels. Naglista usab kini usa ka doble nga pag-uswag sa kahusayan kung itandi sa tradisyonal nga kagamitan ug usa ka disenyo nga makapakunhod sa temperatura sa extrusion sa PP ug paggamit sa enerhiya.
Alang sa pagpalit, kana nga mga bentaha kinahanglan nga mahimong usa ka masulayan nga kahulugan sa proyekto. Pag-ayo sa makina sa pagtandi, daghan nga resin, produkto, mamatay, kondisyon sa pagsala, kalidad nga bintana, oras sa pag-stabilize ug utlanan sa kuryente. Ingon niana kung giunsa ang usa ka mapuslanon nga pahayag sa pabrika nahimo nga resulta sa pagdawat.
| Modelo | L/D | Gipatik nga output | Gipatik nga tulin | Pagmaneho sa motor | gitas-on sa sentro |
|---|---|---|---|---|---|
| NHS20 | 20:1 | 3 ngadto sa 5 kg/h | 10 hangtod 60 rpm | 1.1 / 1.5 / 2.2 kW | 1,000 ngadto sa 1,400 mm |
| NHYZS25 | 25:1 | 5 ngadto sa 8 kg/h | 10 hangtod 60 rpm | 2.2 / 3.0 / 4.0 kW | 1,000 ngadto sa 1,400 mm |
| NHS30 | 25:1 | 5 ngadto sa 10 kg/h | 10 hangtod 60 rpm | 2.2 / 3.0 / 4.0 kW | 1,000 ngadto sa 1,400 mm |
| NHS45 | 25:1 hangtod 36:1 | 10 ngadto sa 120 kg/h | 10 hangtod 150 rpm | 5.5 ngadto sa 22 kW | 1,000 ngadto sa 1,400 mm |
| NHS65 | 25:1 hangtod 36:1 | 60 ngadto sa 300 kg/h | 20 hangtod 150 rpm | 22 ngadto sa 75 kW | 1,000 mm |
| NHS75 | 25:1 hangtod 36:1 | 200 ngadto sa 450 kg/h | 20 hangtod 150 rpm | 30 ngadto sa 132 kW | 1,000 mm |
| NHY90 | 25:1 hangtod 36:1 | 180 ngadto sa 600 kg/h | 20 hangtod 110 rpm | 30 ngadto sa 185 kW | 1,000 ngadto sa 1,100 mm |
| NHS120 | 25:1 hangtod 36:1 | 320 ngadto sa 1,000 kg/h | 20 hangtod 90 rpm | 75 ngadto sa 280 kW | 1,000 ngadto sa 1,250 mm |
| NHS150 | 25:1 hangtod 36:1 | 400 ngadto sa 1,300 kg/h | 20 hangtod 75 rpm | 90 ngadto sa 400 kW | 1,000 ngadto sa 1,300 mm |
Kini ang gipatik nga mga han-ay sa pamilya, dili siyam nga naayos nga pakete sa makina. Ayaw paghiusa ang labing taas nga output, katulin, motor ug L/D sa usa ka laray ug hunahunaa nga ang kombinasyon awtomatiko nga magamit alang sa matag resin ug mamatay.
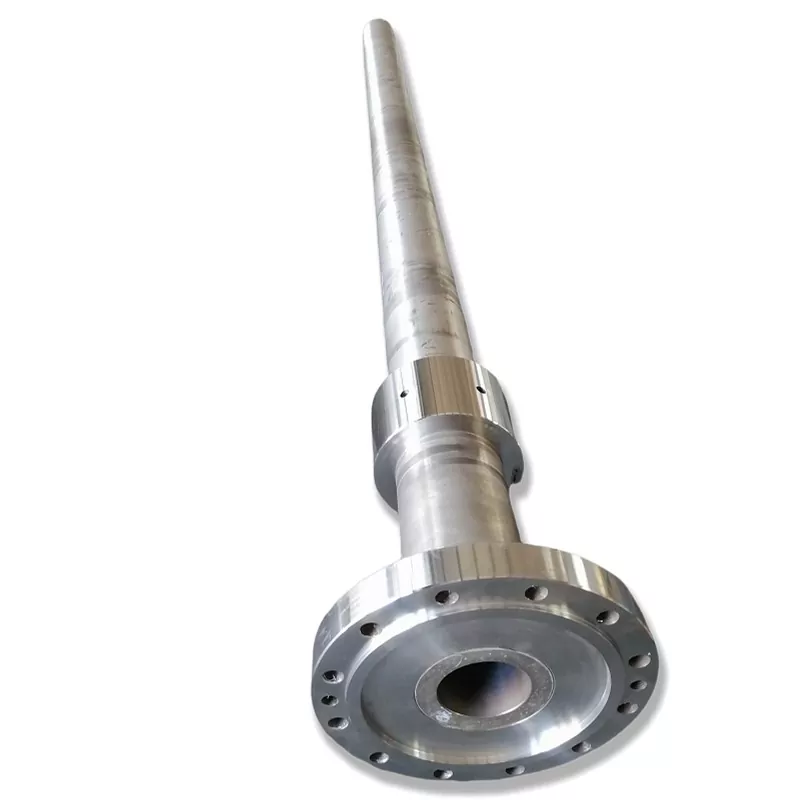
Ipasabut ang PE o PP feedstock sa dili pa pilion ang screw
Ang PE ug PP mga pamilya, dili kompleto nga mga detalye sa screw. Ang HDPE pressure-pipe compound, recycled HDPE flake, LDPE film resin ug mineral-filled PP makasulod sa samang panag-istoryahanay samtang nangayo ug lain-laing mga desisyon sa pagpakaon, pagtunaw, pagsagol ug pagsul-ob.
Ang ISO 17855-1 nagpaila sa polyethylene molding ug extrusion nga mga materyales pinaagi sa usa ka designation system nga naglakip sa materyal nga porma ug mga additives. Ang ISO 19069-1 parehas alang sa polypropylene ug naglakip sa kasayuran sama sa MFR, aplikasyon, pamaagi sa pagproseso, additives, fillers ug reinforcing nga mga materyales. Gamita ang kasamtangang teknikal nga datos sa tighimo og resin nga adunay identidad nga materyal.
MFR o MVR
I-report ang bili uban sa temperatura sa pagsulay ug pagkarga niini. Ang ISO 1133-1 nag-ingon nga kini nga mga pamaagi sa pagkontrol sa kalidad naggamit sa mas mubu nga mga rate sa paggunting kaysa normal nga pagproseso, busa ang usa ka numero sa MFR dili makatagna sa usa ka taas nga tulin nga extrusion nga bintana.
Tubig nga sulod
I-report ang pamaagi sa pagsulay, resulta, pagpauga ug pagtipig. Gisakup sa ISO 15512 ang mga pamaagi sa sulud sa tubig alang sa PE, PP, mga pulbos, butil ug nahuman nga plastik nga mga artikulo.
Pagproseso sa rheology
Gisakup sa ISO 11443 ang capillary ug slit-die rheometry sa mga rate sa paggunting nga may kalabotan sa pagproseso. Gamita ang aktuwal nga datos sa rheology kung ang usa ka lisud nga materyal nanginahanglan labaw pa sa usa ka pakisayran sa MFR.
| Materyal nga kapatagan | Unsa ang ipadala | Ngano nga kini nagbag-o sa desisyon sa tornilyo |
|---|---|---|
| Identidad sa polimer | PE o PP nga pamilya, tigbuhat, grado ug gitugot nga kapuli nga mga grado | Nagtakda sa konteksto sa pagkatunaw, viscosity ug temperatura |
| Feed nga porma | Pellet, powder, flake, regrind, agglomerate o timpla | Gibag-o ang pagpuno sa feed-channel, pagkupot ug kalig-on sa output |
| Reperensya sa agos | MFR o MVR nga bili, temperatura, load ug pag-andam sa sample | Gitugotan ang kontrolado nga pagtandi sa grado apan dili hingpit nga pagtagna sa proseso |
| Gi-recycle nga sulod | Porsiyento, tinubdan, paghan-ay, paghugas ug batch variation | Mahimong makadugang sa lainlain nga bulk density, kaumog ug kontaminasyon |
| Filler ug pigment | Type, porsyento sa gibug-aton ug data sa partikulo o fiber | Mga pagbag-o sa pagsul-ob, pag-input sa enerhiya, pagsagol ug nahuman nga mga kabtangan |
| Mga additives | Stabilizer, slip, carbon black, masterbatch ug uban pang mga butang sa resipe | Mahimong magbag-o sa pagkatibulaag, friction, corrosion ug pagkasensitibo sa temperatura |
| Umog ug dali moalisngaw | Pamaagi, resulta, pagpa-uga ug gikinahanglan nga pagpahungaw | Gibag-o ang kalidad sa nawong, kalig-on sa presyur ug peligro sa pagkadaot |
| Standard sa produkto | Pipe, pelikula o uban pang detalye sa produkto ug plano sa pagsulay | Gihubit ang kalidad nga bintana nga kinahanglan suportahan sa tornilyo |
Ang gusto nako makita sa RFQ:ilista ang normal nga materyal ug ang labing lisud nga aprobahan nga materyal. Ang pagdesinyo palibot sa labing maayo nga pag-agay nga birhen nga grado samtang ang tanum kanunay nga nagpadagan sa gi-recycle nga timpla o gipuno nga PP nagmugna og usa ka drowing nga tukma apan sayup.
Para sa recycled pelletizing nga mga katungdanan, gamita ang mas detalyadousa ka giya sa disenyo sa screw alang sa granulation. Alang sa mga aplikasyon sa pelikula, angLDPE ug HDPE film single screwnagdugang diameter ug L/D nga mga pagpili alang sa pormulasyon ug linya sa pelikula.
I-convert ang rpm sa tulin sa ibabaw sa screw
Gisultihan kami sa Rpm kung unsa ka sagad ang turnilyo. Ang katulin sa nawong nagsulti kanato kung unsa ka paspas ang paglihok sa ibabaw sa paglupad kalabot sa baril. Kana naghimo niini nga usa ka mas maayo nga una nga pagtandi kung magkalainlain ang mga diametro.
Tulin sa ibabaw sa tornilyo: v = π × D × N / 60
PaggamitDsa metro,Nsa mga rebolusyon kada minuto ugvsa metro kada segundo.
| Gipatik nga punto sa modelo | Diametro nga gigamit sa kalkulasyon | Bilis | Gikalkulo ang katulin sa ibabaw | Unsa ang gipakita sa pagtandi |
|---|---|---|---|---|
| NHY45 taas nga tulin | 45 mm | 150 rpm | Mga 0.35 m/s | Ang taas nga rpm sa mas gamay nga diametro wala magpasabot sa labing taas nga tulin sa ibabaw |
| NHY65 taas nga tulin | 65 mm | 150 rpm | Mga 0.51 m/s | Ang sama nga rpm nagpalihok sa usa ka mas dako nga flight surface nga mas paspas |
| NHY90 taas nga tulin | 90 mm | 110 rpm | Mga 0.52 m/s | Ang ubos nga rpm makahimo og halos parehas nga katulin sa ibabaw sa mas dako nga screw |
| NHY150 taas nga tulin | 150 mm | 75 rpm | Mga 0.59 m/s | Ang pinakadako nga gipatik nga modelo nakaabot sa pinakataas nga bili niining yano nga pagtandi |
Ang kalkulasyon naggamit sa nominal nga diametro sa modelo ug ang taas nga gipatik nga rpm aron lamang ipasabut ang relasyon. Dili kini usa ka giaprobahan nga operating point o output nga garantiya.
Ang katulin sa nawong wala gihapon naghulagway sa giladmon sa channel, pitch, barrier geometry, feed filling, resin viscosity o die resistance. Gamita kini sa pagpangutana og mas maayo nga pangutana, dili sa pagpili sa screw pinaagi sa usa ka numero.
Praktikal nga desisyon:itandi ang lain-laing mga diametro pinaagi sa ibabaw speed, unya itandi ang aktuwal nga linya pinaagi sa stable nga output, matunaw nga kalidad, pressure, load ug piho nga enerhiya. Kini nagpugong sa usa ka mas gamay nga high-rpm nga tornilyo ug usa ka mas dako nga lower-rpm nga tornilyo gikan sa paghukom pinaagi sa rpm lamang.
Ipiho ang mabaligya nga output, piho nga output ug kusog
Ang output iya sa usa ka kondisyon. Ipahayag ang resin, produkto, die, gibag-on sa dingding, kondisyon sa screen, katulin, temperatura sa pagtunaw, presyur ug kalidad nga mga limitasyon tupad sa matag kilo/h nga kantidad. Ang gross nga materyal pinaagi sa hopper dili parehas sa mabaligya nga produkto human sa pagsugod sa scrap ug dimensional nga pagsalikway.
Piho nga output: q = Q / N, diinQmao ang kg/h ugNmao ang rpm.
Piho nga enerhiya: SEC = P / Q, diin gisukod ang kuryentePkW ug mabaligya nga outputQmao ang kg/h. Ang resulta mao ang kWh/kg.
Ang piho nga output makatabang sa pagpakita kung ang matag dugang nga rebolusyon naglihok gihapon sa proporsyonal nga materyal. Ang piho nga enerhiya makatabang sa pagtandi sa panginahanglan sa elektrisidad, apan kung ang duha nga mga pagsulay naggamit sa parehas nga utlanan sa pagsukod. Ang usa ka drive-only nga pagbasa dili patas nga itandi sa usa ka tibuuk nga linya nga pagbasa nga naglakip sa mga heaters, cooling, vacuum ug downstream nga kagamitan.
| Trend samtang nagkataas ang rpm | Posible nga interpretasyon | Sunod nga ebidensya nga makolekta |
|---|---|---|
| Ang mabaligya nga output mosaka ug ang q nagpabiling stable | Ang pagpakaon ug pagbomba mahimong anaa pa sa sulod sa usa ka mapuslanong hanay | Kumpirma ang pagkalainlain sa pagkatunaw, presyur, pagkarga ug mga sukat sa produkto |
| Ang gross nga output mosaka apan ang scrap mosaka usab | Ang linya naglihok sa daghang materyal nga wala maghimo labi ka gidawat nga produkto | Gilain ang gross, mabaligya ug gisalikway kg/h |
| Ang Rpm mosaka samtang q mahulog | Ang pagpuno sa feed, pagtunaw o pagdili sa ubos mahimong limitado | Susihon ang bulk feed, kahimtang sa pagkatunaw, screen ug presyur sa mamatay |
| Ang SEC kusog nga misaka | Ang resistensya, pagmugna sa kainit o usa ka dili maayo nga punto sa pag-opera mahimong modaghan | Tinoa ang utlanan sa gahum, kahimtang sa pagsala, presyur ug tubag sa pagpabugnaw |
| Ang output stable apan ang mga dimensyon nag-anod | Ang die, cooling o haul-off mahimong naa sa gawas sa control window niini | Trend nga mga sukat sa produkto nga adunay katulin sa linya, pagpabugnaw ug presyur sa pagtunaw |
Ayaw aprobahi ang output gikan sa usa ka peak nga pagbasa.Nanginahanglan usa ka gitakda nga yugto sa pag-stabilize ug usa ka gikasabutan nga sampling interval. Irekord ang average ug variation. Ang usa ka maayo nga pagsulay sa pagpalit naghimo sa dili lig-on nga pasundayag nga makita imbis nga mag-average niini.
Ipares ang screw geometry sa pagpakaon, pagtunaw ug pagbatok sa mamatay
Ang high-speed nga geometry kinahanglang mahuman sa pagtunaw sulod sa mas mubo nga panahon sa pagpuyo nga dili makamugna og dili madawat nga pagtaas sa temperatura sa pagtunaw. Kana mahimong maglakip sa seksyon sa feed, profile sa compression, babag o mga bahin sa pagsagol, kapasidad sa pagsukat ug ang slot sa feed sa barrel. Ang saktong tubag nagdepende sa aktuwal nga PE o PP nga grado ug produkto.
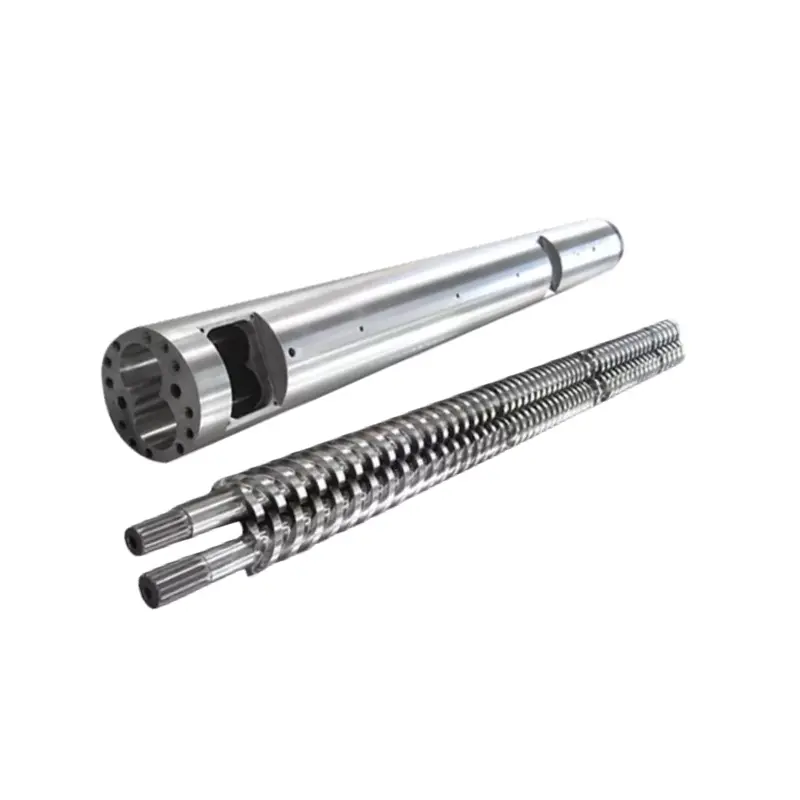
Ang karon nga panid sa produkto sa Nanhaiya naghiusa sa usa ka full-alloy wear-resistant screw nga adunay espesyal nga feed-slot barrel para sa stable nga matunaw nga extrusion sa thin-wall ug thick-wall pipe. Gigamit usab niini ang na-optimize nga istruktura sa tornilyo nga adunay usa ka high-torque gearbox. Kini ang mga may kalabutan nga mga kapilian: ang sistema sa pagpakaon kinahanglan nga pun-on ang tornilyo, ang tornilyo kinahanglan matunaw ug magbomba, ug ang drive kinahanglan nga mosuporta sa gikinahanglan nga torque pinaagi sa bug-os nga bintana.
| Disenyo nga lugar | Pangutana nga kinahanglan tubagon sa pumapalit | Ebidensya alang sa pabrika sa tornilyo |
|---|---|---|
| Seksyon sa pagpakaon | Ang mga pellets, powder o recycled feed ba mosulod ug mapuno kanunay sa target rate? | Feed form, bulk-density range, hopper, tutunlan ug mga detalye sa feeder |
| Pag-compress ug pagtunaw | Matunaw ba ang mga solid sulod sa magamit nga gitas-on ug oras sa pagpuyo? | Resin, MFR o rheology, temperatura, present unmelts ug load trend |
| Barrier o pagsagol nga bahin | Kinahanglan ba ang pagbulag sa mga solido, pag-apod-apod nga pagsagol, pagkatibulaag sa kolor o pagkaparehas sa temperatura? | Depekto nga mga sample, kalidad nga target ug kasamtangan nga screw drawing |
| Seksyon sa pagsukod | Unsang lig-on nga presyur ug agos ang kinahanglan ihatag batok sa die? | Limpyo ug hugaw nga presyur, screen pack, breaker plate, adapter ug die data |
| Feed-slot barrel | Sa unsang paagi masuportahan sa baril ang mga solido nga nagdala nga wala’y dili lig-on nga overfeeding? | Temperatura sa tutunlan, pagpabugnaw, mga detalye sa groove o slot ug batasan sa pagpakaon |
| Mga mekanikal nga interface | Mohaom ba ang bahin sa gearbox, thrust system, barrel ug downstream connection? | Giaprobahan nga mga dimensyon nga mga drowing ug bag-ong mga sukod |

Ang among pagtan-aw sa pabrika:Ang pagkopya sa usa ka gisul-ob nga sampol mahimo’g kopyahon ang koneksyon ug mapreserbar gihapon ang sayup nga geometry sa proseso. Kung ang pumapalit gusto og dugang nga output, usa ka bag-o nga resin range o ubos nga temperatura sa pagkatunaw, isulti kini sa dili pa makuha ang screw. Kana naghimo sa proyekto gikan sa usa ka kopya ngadto sa usa ka kontrolado nga pagdesinyo pag-usab.
Alang sa kasamtangan nga makina, sunda angpuli nga giya sa detalye sa us aka screw. Gibulag niini ang mga sukat nga mahimong masukod gikan sa usa ka gisul-ob nga bahin gikan sa geometry sa proseso nga nanginahanglan usa ka aprobahan nga pakisayran.
Susiha ang gahum sa motor, ratio sa gearbox ug padayon nga torque nga magkauban
Ang usa ka high-speed nga tornilyo nagkinahanglan gihapon og torque sa operating point ug sa panahon sa lisud nga pagsugod. Ang gahum sa motor nga nag-inusara wala magtino kung unsa ang moabut sa tornilyo. Gear ratio, efficiency, service factor, cooling, bearing arrangement ug ang gitugotan nga padayon ug peak load tanan butang.
Pagbanabana sa torque sa shaft: T = 9550 × P / n
Gamit ug gahomPsa kW ug rotational speednsa rpm sa pagbanabana sa torqueTsa N·m sa samang shaft. Para sa tornilyo nga torque, gamita ang giaprobahan nga gearbox ratio ug efficiency kaysa pagsagol sa motor-side speed nga adunay screw-side power.
| Natad sa pagmaneho | Unsa ang irekord | Nganong importante kini |
|---|---|---|
| Motor | Rated kW, base speed, kasamtangan, overload kapabilidad ug makapabugnaw nga paagi | Gihubit ang tinubdan sa kuryente ug ang padayon nga limitasyon niini |
| Gearbox | Ang ratio, rated nga output torque, service factor, efficiency ug lubrication | Gibag-o ang katulin sa motor ngadto sa magamit nga tulin sa tornilyo ug torque |
| Aktuwal nga operasyon | Rpm, kasamtangan o gisukod nga gahum, torque kon anaa ug pagsugod sa kasaysayan | Nagpakita sa tinuod nga katungdanan imbes nga kapasidad sa nameplate |
| Pagduso ug mga bearings | Arrangement, kondisyon, lubrication ug axial-load nga basehan | Ang taas nga presyur sa mamatay nagmugna og mekanikal nga karga nga labaw sa yano nga pagtuyok |
| Koneksyon | Spline, yawe, hilo, abaga, selyo ug axial datum | Gipugngan ang usa ka husto nga proseso nga tornilyo gikan sa pagkapakyas sa pagkahaom sa makina |
| Proteksyon | Mga biyahe, alarma, makapabugnaw nga mga interlock ug giaprobahan nga mga limitasyon sa pagkarga | Gitipigan ang pagsulay sa pagdawat sulod sa luwas nga bintana sa makina |
AngNanhaiya single screw extruderang agianan sa produkto mapuslanon kung ang proyekto naglakip labaw pa sa tornilyo. Kung dili sigurado ang daan nga data sa pagmaneho, ipadala ang mga nameplate sa motor ug gearbox, mga drowing sa koneksyon ug normal nga mga uso sa pagkarga sa dili pa magtakda og mas taas nga rpm.
Ayaw gamita ang torque equation isip pag-apruba sa gearbox.Kini usa ka una nga kalkulasyon. Ang tiggama sa gearbox o gi-aprubahan nga dokumentasyon sa makina kinahanglan maghatag sa padayon ug peak nga mga limitasyon, hinungdan sa serbisyo, lubrication ug gitugotan nga sakup sa operasyon.
Ibulag ang temperatura sa barrel gikan sa aktwal nga temperatura sa pagtunaw
Ang controller nagpakita sa usa ka heater-zone target ug kasagaran usa ka pagsukod duol sa barrel bungbong. Ang polimer makadawat usab og mekanikal nga enerhiya gikan sa rotating screw. Sa mas taas nga tulin sa ibabaw, kana nga mekanikal nga kontribusyon mahimong dako bisan kung ang gitakda nga temperatura dili mausab.
Mao nga ang usa ka ubos nga heater setting wala magpamatuod sa ubos nga temperatura sa pagkatunaw, ug ang usa ka mas bugnaw nga average dili makapamatuod sa hingpit nga pagkatunaw. Ipasabut ang lokasyon sa temperatura sa pagtunaw, pamaagi sa sensor, agwat sa sampling ug madawat nga pagbag-o. Susiha ang presyur, karga ug kalidad sa produkto sa samang higayon.
| Natad sa pagdawat | Ipasabot sa dili pa ang pagsulay | Ngano nga kini nahisakop sa order sa pagpalit |
|---|---|---|
| Mga barrel zone | Setpoint, aktuwal nga pagbasa, heater output ug makapabugnaw tubag | Nagpakita kung giunsa ang makina nagkupot sa thermal profile |
| Matunaw nga temperatura | Lokasyon, sensor, pagsal-ot o pamaagi sa sampling, aberids ug kalainan | Gisukod ang materyal, dili lamang ang metal duol sa usa ka heater |
| Matunaw nga pressure | Ang lokasyon sa sensor, limpyo ug hugaw nga kahimtang, kasagaran ug kalainan | Nagkonektar sa screw pumping sa screen ug die resistance |
| Matunaw nga kalidad | Mga unmelts, gels, dispersion, surface ug aprubado nga pamaagi sa pagsulay | Gipugngan ang output gikan sa pagtago sa dili kompleto o sobra nga pagproseso |
| produkto | Mga sukat, kalainan sa dingding, gibug-aton, hitsura ug may kalabutan nga mga pagsulay sa produkto | Gihubit kung ang extrusion mabaligya |
Alang sa PE pressure-pipe nga mga proyekto, ang ISO 4427-1 naglangkob sa kinatibuk-ang aspeto sa PE piping compounds ug test parameters. Ang nahuman nga sumbanan sa tubo ug ang kaugalingon nga plano sa pagkontrol sa pumapalit kinahanglan magtakda sa katapusan nga mga kinahanglanon sa pagdawat. Ang tigsuplay sa tornilyo kinahanglan dili mopuli sa mga kinahanglanon sa produkto nga adunay usa ka pangkaraniwang target nga temperatura sa pagtunaw.

Ang among pabrika nga posisyon:kung ang linya makahimo og maayong produkto sa 90 porsyento sa gi-advertise nga rpm ug usa ka dili maayo nga produkto sa 100 porsyento, ang mapuslanong limitasyon mao ang ubos nga punto. Gihimo namo ang screw aron suportahan ang bintana sa proseso. Ang nahuman nga produkto magdesisyon kung asa matapos ang bintana.
Pilia ang panalipod sa alloy para sa aktuwal nga wear zone
Gihimo sa Nanhaiya ang PE ug PP nga high-speed nga mga tornilyo gikan sa asero nga direkta gikan sa mga galingan sa asero ug giporma aron suportahan ang densidad ug katig-a. Ang kasamtangan nga bimetallic specification naggamit sa nickel-based alloy ug tungsten alloy, nga may gitas-on nga alloy nga labaw sa 400 mm, giladmon gikan sa 2 ngadto sa 3 mm ug katig-a gikan sa HRC58 ngadto sa 65. Ang katapusan nga nawong mahimong ipasibo alang sa pagsul-ob ug corrosion nga katungdanan.
Kadtong mga numero nahisakop sa usa ka drowing, dili lamang usa ka panid sa produkto. Ipasabut kung diin magsugod ug mohunong ang haluang metal, unsa ang gipasabut sa giladmon pagkahuman mahuman, kung diin gisulayan ang katig-a, nga gigamit ang sukdanan ug pamaagi sa Rockwell, ug kung unsang sulud sa baril ang modagan batok niini.


Ang limpyo nga birhen nga PE o PP ug ang napuno o kontaminado nga gi-recycle nga timpla dili makamugna og parehas nga palibot sa pagsul-ob. Kung naa ang filler, bildo, hard contamination o corrosive additives, itandi ang screw ug barrel isip usa ka parisan. Ang usa ka mas lisud nga paglupad mahimo gihapon nga dili maayo sa sulod sa usa ka gipadak-an o dili tugma nga baril.
| Pagsul-ob pangutana | Gikinahanglan ang ebidensya | Pagdesisyon sa order |
|---|---|---|
| Diin nawala ang diyametro sa daan nga tornilyo? | Axial screw OD nga mapa ug gilimpyohan ang mga litrato sa ibabaw | Ibutang ang haluang metal diin mahitabo gayud ang load ug wear |
| Bilog pa ba ang baril ug sulod sa giaprobahang bore? | Mga pagbasa sa ID pinaagi sa estasyon ug angular nga direksyon | Pagdesisyon nga screw-only o gipares nga pag-ilis sa screw-and-barrel |
| Ang kadaot ba abrasive, corrosive o mekanikal? | Ang resipe sa materyal, nahabilin, temperatura, pag-align ug sumbanan sa marka | Pilia ang materyal o itul-id una ang mekanikal nga hinungdan |
| Makadagan ba nga luwas ang paresan sa ibabaw? | Screw alloy, barrel lining, finish ug clearance | Aprobahan ang counterface ug working clearance nga magkauban |
| Sa unsang paagi dawaton ang layer? | Pagdrowing, rekord sa proseso, pamaagi sa katig-a ug plano sa dimensyon | Himua ang usa ka deskripsyon sa pagpamaligya nga mahimong masusi nga mga kinahanglanon |
Gamita angnitrided batok sa bimetallic single screw guidealang sa pagpili sa pagtambal, ug angsingle screw ug barrel wear measurement guidesa wala pa magdesisyon kung ang baril mahimong magpabilin sa serbisyo.
PE ug PP high-speed single screw RFQ checklist
Ang usa ka lig-on nga RFQ nagtugot sa pabrika sa tornilyo nga mailhan ang usa ka mekanikal nga kopya gikan sa usa ka pagdesinyo pag-usab sa pasundayag. Markahi ang wala mailhi nga mga butang nga wala mailhi. Ayaw pag-imbento og dimensyon o operating value aron makompleto ang porma.
- Magbubuhat sa makina, modelo ug serial o bersyon
- Kasamtangang screw ug barrel drawings
- Lab-as nga screw OD ug barrel ID wear map
- Eksaktong PE o PP magbubuhat ug grado
- MFR o MVR nga kantidad nga adunay temperatura ug load
- Pellet, powder, flake, regrind o timpla
- Gi-recycle nga porsyento ug pagkalainlain sa batch
- Filler, fiber, pigment ug additive nga lebel
- Ang resulta sa umog, pamaagi ug proseso sa pagpauga
- Impormasyon sa produkto, mamatay ug screen-pack
- Normal ug gikinahanglan nga mabaligya nga output
- Normal, minimum ug maximum screw rpm
- Motor nameplate ug aktuwal nga operating load
- Gearbox ratio, torque rating ug data sa serbisyo
- Mga setpoint sa baril ug gisukod ang temperatura sa pagkatunaw
- Limpyo ug hugaw nga matunaw nga presyur
- Pagpainit, pagpabugnaw ug pagkontrol sa feed-throat
- Mga sukat sa produkto ug sumbanan sa pagdawat
- Kasamtangang mga depekto, scrap ug operating history
- Gikinahanglan nga materyal ug mga dokumento sa inspeksyon
- Destinasyon, gidaghanon ug gikinahanglan nga petsa sa pagpadala
- Gikinahanglan ang suporta sa pag-install ug pag-commissioning
Ang kasamtangang impormasyon sa produkto sa Nanhaiya naglista sa standard-screw delivery sa 24 ngadto sa 48 ka oras ug customized-screw delivery sa 30 ngadto sa 40 ka adlaw. Tagda ang lead time isip usa ka order field: kumpirmahi ang eksaktong drowing, gidaghanon, materyal, proseso sa ibabaw, mga dokumento sa inspeksyon, packing ug delivery term sa dili pa ang purchase order.
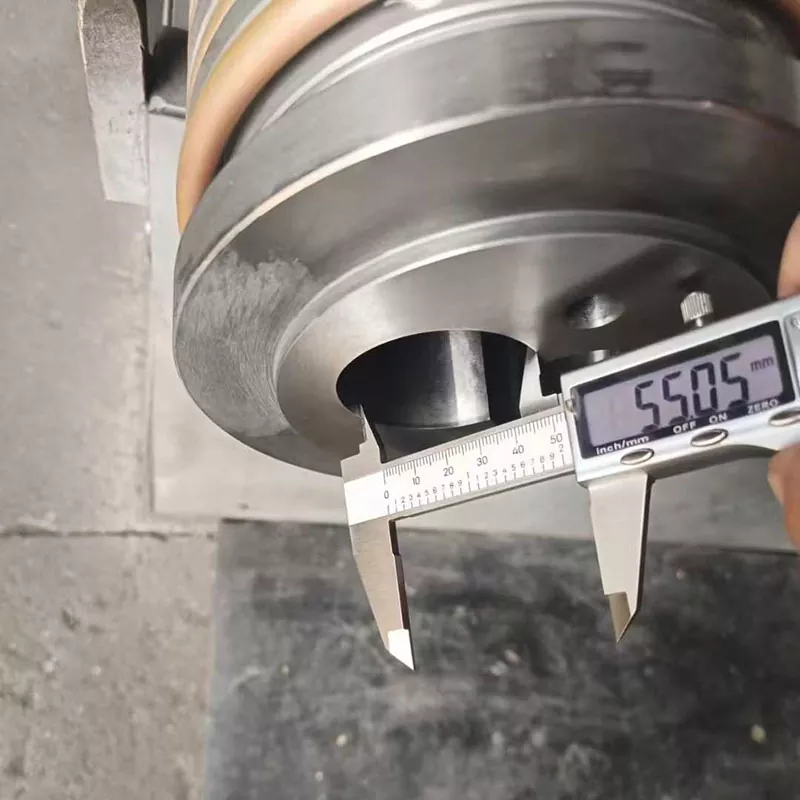



Ang among pagtan-aw sa pabrika:Ang mga dimensional nga litrato mapuslanon nga ebidensya, apan ang pagpakita sa caliper dili ang detalye. Kinahanglan namon ang gi-aprubahan nga drowing, pagtugot, sakup sa instrumento ug lokasyon sa pag-inspeksyon. Mao kana ang naghimo sa resulta nga masubli.
Gilista sa Nanhaiya ang pre-sales diagnosis base sa materyal, makina ug kapasidad, gisundan sa pagpares sa diametro, L/D, giladmon sa groove ug materyal. Angpanid sa serbisyonaglangkob usab sa giya sa pag-instalar, pag-troubleshoot, pagmentinar, 24-oras nga tubag ug mga solusyon sulod sa 48 ka oras. Kumpirma ang sakup sa serbisyo nga piho sa proyekto ug garantiya sa kontrata.
Paghimo sa pagsulay sa pagdawat sa dili pa magsugod ang produksiyon
Ang pagsulay sa pagdawat kinahanglan nga uyonan samtang ang drowing giaprobahan, dili pagkahuman ang tornilyo moabut sa linya. Gamita ang parehas nga resin lot kung mahimo, ipasabut ang pag-andam sa materyal, dad-a ang linya sa usa ka lig-on nga kahimtang ug kolektahon ang dungan nga proseso ug datos sa produkto.
- I-freeze ang materyal sa pagsulay.Magbubuhat sa rekord, grado, batch, kahimtang sa MFR o MVR, kaumog, gi-recycle nga sulod ug mga additives.
- Ipasabut ang kahimtang sa makina.Irekord ang screw ug barrel identity, mamatay, screen pack, heaters, cooling, gearbox oil ug sensor calibration status.
- Pagdalagan ang gikasabutan nga mga punto sa operasyon.Ilakip ang usa ka normal nga punto, target nga punto ug bisan unsang giaprobahan nga taas nga punto kaysa paglukso direkta sa labing taas nga rpm.
- Paghulat alang sa kalig-on.Pag-uyon sa oras sa pag-stabilize ug ang mga kondisyon nga magsugod pag-usab sa orasan pagkahuman sa pagbag-o sa setting.
- Irekord ang na-synchronize nga datos.Pagkuha sa rpm, gross ug mabaligya nga output, gahum, load, temperatura sa pagtunaw, presyur, tubag sa zone ug mga resulta sa produkto sa parehas nga interval.
- Ibutang ang mga limitasyon sa paghunong.Hunong kung maabot ang load, pressure, temperatura, vibration, kalidad sa produkto o uban pang giaprobahan nga safety boundary.
- Aprobahan ang baseline.I-save ang gidawat nga mga setting, average, variation, sample nga mga resulta ug mga dokumento sa inspeksyon alang sa umaabot nga pag-troubleshoot.
| Pagdawat butang | Pagrekord | Paspas nga basehan |
|---|---|---|
| Mabaligya nga output | kg/h human sa scrap ug gisalikway nga produkto | Nakab-ot ang gikasabutan nga kantidad sa gihinganlan nga produkto ug kalidad |
| Piho nga kusog | kWh/kg uban sa pagsukod utlanan giila | Nagtagbo sa giuyonan nga pagtandi gamit ang parehas nga utlanan |
| Matunaw nga temperatura | Average, kalainan, lokasyon ug pamaagi | Sulod sa resin ug bintana sa pagkontrol sa produkto |
| Matunaw nga pressure | Average, kalainan, lokasyon sa sensor ug kahimtang sa screen | Lig-on ug sulod sa giaprobahan nga limitasyon sa linya |
| Katungdanan sa pagdrayb | Ang input sa motor, karga, kahimtang sa gearbox ug mga alarma | Sulod sa padayon nga mga limitasyon nga adunay gikasabutan nga margin |
| kalidad sa produkto | Mga sukat, hitsura, mga depekto ug gikinahanglan nga mga pagsulay | Gipasa ang detalye sa produkto sa pumapalit |
| Pagkontrol sa thermal | Zone aktuwal, heater output ug makapabugnaw tubag | Walay dili makontrol nga drift o balik-balik nga saturation |
| Kalig-on | Gidugayon, sampling interval ug variation | Naghupot sa gidawat nga kondisyon alang sa gikasabutan nga panahon |
Ang sumbanan sa pabrika nga akong girekomenda:dawata ang tornilyo sa punto diin ang output, kalidad ug katungdanan sa makina ang tanan lig-on. Ayaw paghatag ug ganti sa usa ka pagsulay alang sa pagprodyus og daghang mga kilo kung ang mga kilo mas init, dili kaayo uniporme, dili gidak-on o gihimo nga adunay sobra nga gibug-aton nga pagmaneho.
Human sa pag-commissioning, hupti ang gidawat nga kondisyon isip baseline. Kung ang output sa ulahi mahulog sa parehas nga rpm o ang load mosaka sa parehas nga output, itandi ang kasamtangan nga datos sa kana nga baseline sa dili pa usbon ang daghang mga setting. Dayon susiha ang pagsul-ob, pagpakaon, pagsala ug pagbatok sa mamatay sa kontroladong han-ay.
Kanunay nga gipangutana nga mga pangutana
Unsa nga datos ang gikinahanglan sa pagkutlo sa PE o PP nga high-speed single screw?
Ipadala ang polymer maker ug grade, PE o PP type, MFR o MVR nga adunay test temperature ug load, feed form, recycled content, filler ug additive level, moisture data, produkto ug die, normal ug maximum output, screw diameter ug L/D, rpm range, data sa motor ug gearbox, temperatura sa pagtunaw, presyur sa pagtunaw, pagkarga sa motor, pagdibuho sa baril, pagsukod sa pagsul-ob karon ug ang pagdawat.
Ang mas taas ba nga screw rpm kanunay nga nagpatunghag daghang PE o PP nga output?
Dili. Ang output mahimong mohunong sa pagtaas sa proporsiyon sa rpm sa dihang ang pagpakaon, pagtunaw, pagmaneho sa torque, pagpabugnaw, pagsala, die resistance o downstream nga kagamitan moabot sa limitasyon. Itandi ang stable nga mga punto sa pag-operate ug ihunong ang pagtaas sa katulin kung ang kalidad sa produkto, temperatura sa pagtunaw, presyur, karga o kaluwasan makaabot sa giaprobahan nga utlanan.
Giunsa nako itandi ang katulin sa screw tali sa lainlaing mga diametro?
I-convert ang rpm ngadto sa screw surface speed nga adunay v katumbas sa pi times D times N gibahin sa 60, diin ang D mao ang screw diameter sa metros ug N mao ang rpm. Ang usa ka 65 mm screw sa 150 rpm mao ang mahitungod sa 0.51 m/s, samtang ang 90 mm screw sa 110 rpm mao ang mahitungod sa 0.52 m/s. Ang parehas nga katulin sa ibabaw dili makagarantiya sa parehas nga output tungod kay magkalainlain ang geometry ug resistensya sa linya.
Unsa nga panalipod sa alloy ang gipatik sa Nanhaiya alang sa PE ug PP nga high-speed nga tornilyo?
Ang Nanhaiya nagpatik ug bimetallic nga konstruksyon gamit ang nickel-based alloy ug tungsten alloy, nga may gitas-on nga alloy nga labaw sa 400 mm, giladmon gikan sa 2 ngadto sa 3 mm ug katig-a gikan sa HRC58 ngadto sa 65. Ang eksaktong alloy, giprotektahan nga lokasyon, giladmon nga basehan, hardness method ug matching barrel surface kinahanglan nga ayohon sa order drawing ug inspection plan.
Sa unsa nga paagi ang usa ka pumapalit magpamatuod sa gipatik nga pagpauswag sa kahusayan?
Paggamit ug usa ka gikasabutan nga pagsulay sa pagtandi nga adunay parehas nga resin lot, produkto, mamatay, kahimtang sa screen, mga limitasyon sa kalidad, oras sa pag-stabilize ug utlanan sa pagsukod sa kuryente. Irekord ang mabaligya nga output, aktuwal nga gahum, piho nga kusog, temperatura sa pagtunaw, presyur, load sa motor ug rate sa pagsalikway. Ayaw itandi ang labing taas nga rpm o nameplate nga gahum sa motor.
Mahimo bang ma-install ang usa ka high-speed replacement screw sa daan nga baril?
Human lamang masusi ang barrel bore, straightness, alignment, surface construction ug screw-to-barrel clearance. Ang gipadak-an, oval o gimarkahan nga barrel makapakunhod sa kahusayan sa pumping o makadaut sa bag-ong tornilyo. Ang kapuli nga drowing kinahanglan usab nga kumpirmahon ang koneksyon sa gearbox, thrust interface, pag-abli sa feed ug mga sukat sa ubos.
Unsang PE ug PP nga materyal nga datos ang labing hinungdanon alang sa disenyo sa tornilyo?
Ilha ang eksaktong grado ug pamilya, densidad o materyal nga paghingalan, MFR o MVR nga kahimtang sa pagsulay, pellet o recycled-feed nga porma, bulk consistency, moisture, recycled percentage, filler, pigment, stabilizer ug bisan unsang gitugot nga mga kausaban sa grado. Ang MFR o MVR usa ka mapuslanon nga reperensiya sa pagkontrol sa kalidad, apan dili kini mopuli sa pagproseso sa datos sa extrusion shear rates.
Unsa ang kinahanglan nga irekord sa panahon sa usa ka high-speed single screw acceptance test?
Pagrekord sa resin lot ug pag-andam, aktuwal nga rpm, mabaligya nga output, matunaw nga temperatura ug variation, matunaw nga pressure ug variation, motor input ug load, gearbox condition, barrel-zone heating and cooling response, product dimensions and defects, scrap, screen condition, stabilization time ug matag gikasabutan nga operating point. Hupti ang gidawat nga datos isip umaabot nga baseline sa produksyon.
Gisusi ang mga tinubdan alang niini nga giya
- Nanhaiya: PE PP High Speed Single Screw
- Nanhaiya: Single nga Screw nga kategorya ug sakup sa modelo
- Nanhaiya: Extruder Single Screw Barrel
- Nanhaiya: LDPE HDPE Film Single Screw
- Nanhaiya: Mga Kagamitan sa Produksyon
- Nanhaiya: Proseso sa Serbisyo
- ISO 11443: 2021: Mga plastik, determinasyon sa fluidity gamit ang capillary ug slit-die rheometers
- ISO 1133-1: 2022: MFR ug MVR pinaagi sa standard nga pamaagi
- ISO 15512: 2019: Pagtino sa sulud sa tubig
- ISO 17855-1: 2014: Polyethylene molding ug extrusion nga mga materyales
- ISO 19069-1: 2015: Polypropylene molding ug extrusion nga mga materyales
- ISO 4427-1: 2019: Mga sistema sa tubo sa PE alang sa suplay sa tubig ug pressure drainage
Ang produkto, modelo, konstruksyon, serbisyo ug paghatod sa Nanhaiya gikuha gikan sa live company website. Ang mga panid sa ISO gigamit alang sa kasangkaran sa ginganlan nga mga sumbanan. Ang espesipiko sa proyekto nga pasundayag ug mga bili sa pagdawat kinahanglang itakda sa giaprobahan nga kinutlo, drowing ug plano sa pagsulay.