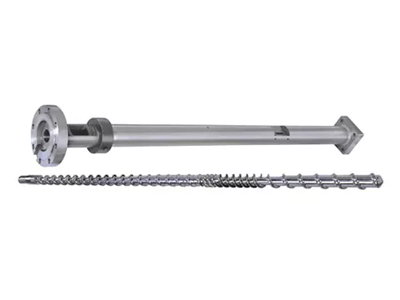
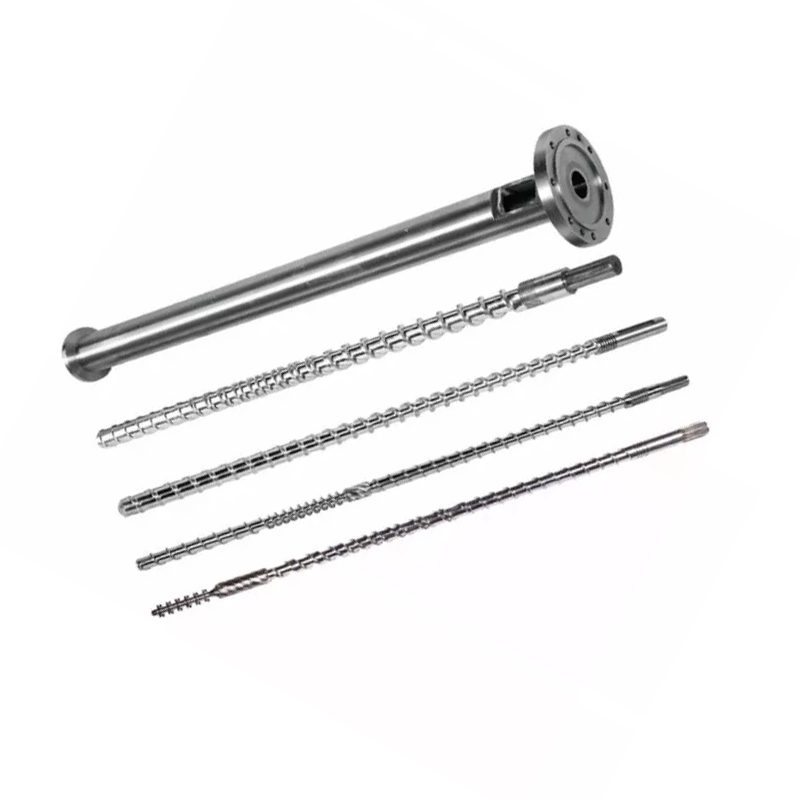
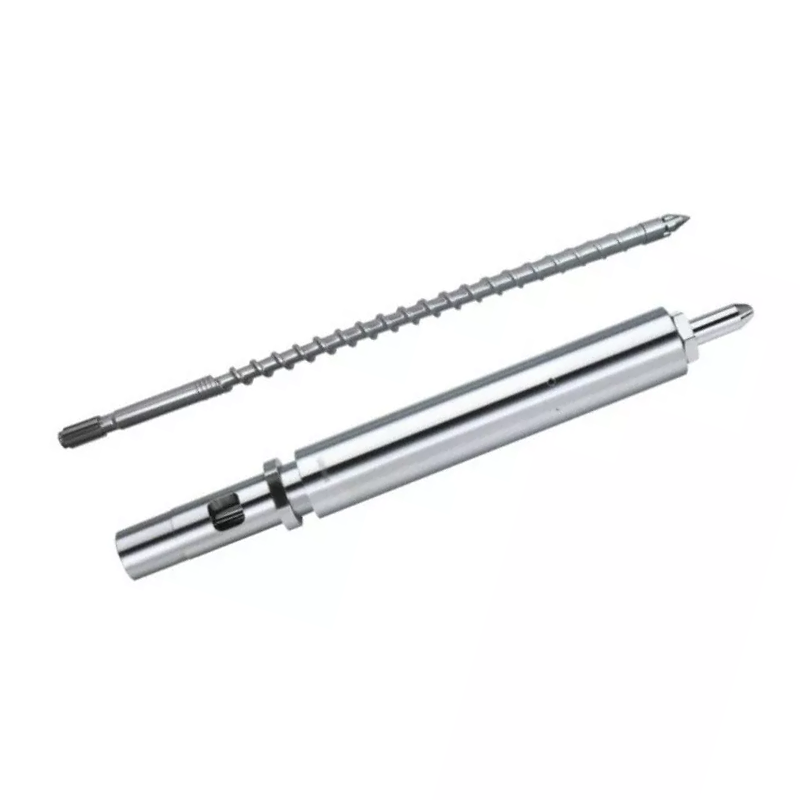
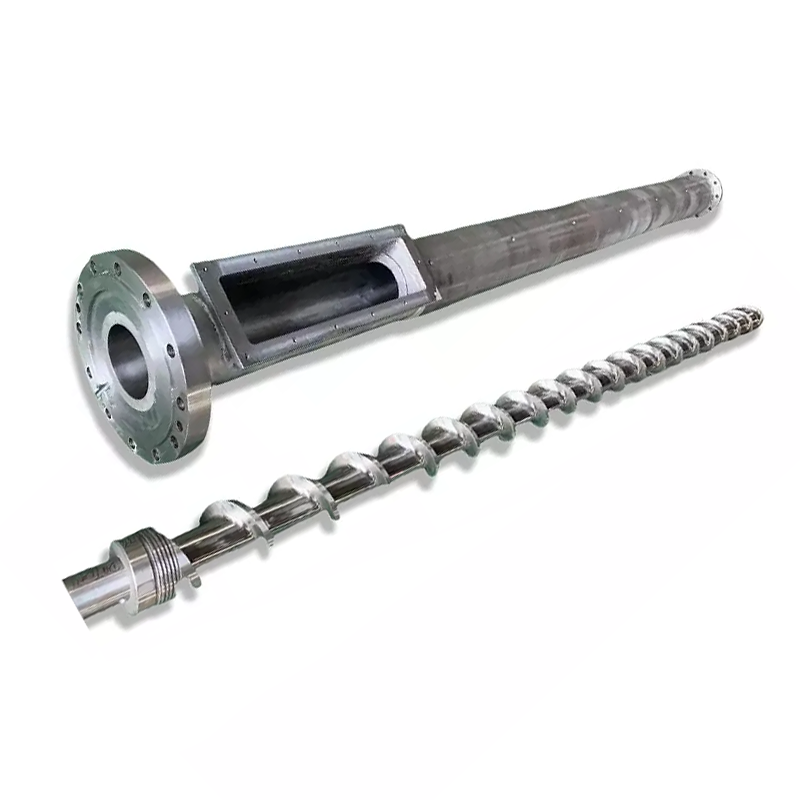
- Ibulag ang giladmon sa makina nga channel sa screw gikan sa clearance sa pagdagan ug ang gitas-on sa agianan sa agianan nga gigamit sa usa ka kalkulasyon.
- Ang mga seksyon sa feed, transisyon ug pagsukod adunay lainlaing trabaho. Ang usa ka giladmon nga lagda dili makahulagway sa matag seksyon.
- Ubos sa usa ka kaatbang nga gradient sa presyur, ang pag-agos sa presyur nagpamenos sa paghatud sa pukot nga makuha gikan sa rotation sa screw.
- Susiha ang upstream feeding, pagtunaw ug pagsul-ob sa dili pa mag-ilis ug metering profile.
- Itandi ang gidawat nga output, pagtunaw sa temperatura ug pag-drive sa load nga magkauban kung maghukom sa usa ka giusab nga disenyo.
Unsa ang giladmon sa channel sa usa ka plastic extruder screw?
Para sa usa ka component drawing, ipasabot ang machined channel depth isip ang radial nga gilay-on gikan sa gamut ngadto sa flight sa gawas nga diametro nga sobre. Kung Dokanang flight diameter ug Drmao ang diametro sa gamut sa parehas nga seksyon, ang giladmon mao ang katunga sa ilang kalainan. Ang bug-os nga diyametro nga kalainan dili ang giladmon sa channel.
Machined screw giladmon: Hs= (Do− Dr) / 2
Radial running clearance:c= (Db− Do) / 2
Barrel-to-root nga gitas-on:h= (Db− Dr) / 2 = Hs+ c
Dbmao ang matching barrel bore. Kini nga mga relasyon naghulagway sa katugbang nga lingin nga mga seksyon.
Basaha ang reference surface sa dili pa mogamit og depth value
Ang usa ka modelo sa dagan mahimong maghubit sa giladmon gikan sa bungbong sa baril kaysa sa sobre sa paglupad. AngPenn State single-screw extrusion nga mga notagamita ang barrel-to-root geometry. Dinhi atong gitawag kana nga gitas-on h, samtang Hsnagpaila sa machined screw dimensyon. Ang drowing sa supplier mahimong mogamit ug lain-laing mga letra; ang gipahayag nga reference surface mas importante kay sa simbolo.
Alang sa usa ka ilustrasyon nga kalkulasyon, ibutang ang Do= 65.0 mm, Dr= 57.0 mm ug Db= 65.2 mm. Hs4.0 mm, c 0.1 mm ug h 4.1 mm. Kini nga gituohan nga mga sukod nagpatin-aw sa mga kahulugan; dili sila mga kantidad sa pagdawat alang sa usa ka tornilyo sa Nanhaiya.
Irekord ang lokasyon sa axial ug kahimtang sa pagsukod kauban ang matag kantidad. Ang usa ka normal nga ratio sa H/D makahuluganon lamang kung ang duha ka dimensyon naggamit sa gikasabutan nga mga kahulugan. Dili kini makatukod sa kapasidad o kapabilidad sa presyur sa iyang kaugalingon. Atongserbisyo sa pagpares sa parameternaglakip sa giladmon sa groove, diametro ug L/D tungod kay ang tulo gikinahanglan sa pagrepaso sa usa ka profile.
Ngano nga ang mga seksyon sa feed, transisyon ug pagsukat nanginahanglan lainlaing mga profile sa channel
Ang usa ka naandan nga tornilyo nakadawat daghang mga solido, nagpalambo sa usa ka agianan sa pagtunaw ug naghatud sa pagkatunaw padulong sa mamatay. Ang profile kinahanglan nga mohaum sa materyal nga mosulod sa matag seksyon. Ang pag-aplay sa usa ka lagda sa pagsukod sa channel sa seksyon sa feed wala’y hinungdan nga pagbag-o sa katungdanan.
| Seksyon | Pangunang buluhaton | Unsa ang kinahanglan ipasabut sa drowing | Likayi kini nga shortcut |
|---|---|---|---|
| Pakan-a | Dawata ug ihatud ang kinabag nga solid | Ang giladmon, pag-abli sa feed ug pagpares sa paghan-ay sa feed-barrel | Ang daghang magamit nga gidaghanon kanunay nagpasabut nga labi ka aktwal nga pag-inom |
| Transisyon | Ihatag ang geometry para sa progresibong pagtunaw | Profile sa gamut, gitas-on sa transisyon ug bisan unsang bahin sa babag | Ang usa ka compression ratio hingpit nga naghubit sa pagtunaw |
| Pagsukod | Ipadala ang matunaw ubos sa gikinahanglan nga mga kondisyon sa presyur | Ang giladmon, tingga, gilapdon ug gitas-on nga adunay karga sa ubos | Ang usa ka mas lawom nga channel kanunay nga naghatag labi pa batok sa usa ka mamatay |
Ipares ang giladmon sa channel sa feed sa extruder feed barrel
AtongPE / PP nga high-speed nga pagsumponaglakip sa usa ka espesyal nga feed-slot barrel. Kana naghimo sa kahikayan sa baril nga bahin sa pagpili, dili usa ka pagkahuman. Mangayo kami sa mga detalye sa feed-section sa dili pa mag-apply sa kasinatian gikan sa lahi, hapsay nga linya sa baril.
Ang porma sa partikulo ug pagkamakanunayon sa suplay nahisakop usab sa maong pagrepaso. Ang lawom nga agianan dili makadawat sa materyal nga dili kasaligan nga makaabut niini. Sa kasukwahi, ang pagdugang sa pag-inom dili mapuslanon kung ang profile sa ubos dili makompleto ang gikinahanglan nga buluhaton sa pagtunaw sa kana nga rate.
Ang mga espesyal nga screw nanginahanglan sa ilang kaugalingon nga paghubad. Ang mga seksyon sa babag adunay lahi nga mga solido ug mga agianan sa pagtunaw; Ang usa ka vented profile naglakip sa decompression. Ang kanal dili kinahanglan nga mahimong anam-anam nga mabaw sa tibuuk nga makina. Atongbabag, conventional ug mixing screw pagtandinagpatin-aw niini nga mga kalainan sa istruktura. Gamita ang aktuwal nga profile kung pangitaon ang utlanan tali sa pagpakaon, pagtunaw ug pagbomba.
Ang mas lawom ba nga channel sa pagsukod kanunay nga nagdugang sa output sa extruder?
Dili. Ang dugang nga wanang sa channel mahimong makadugang sa maayo nga kontribusyon sa drag-flow, apan ang dagan nga gipadagan sa presyur mahimong supak sa kana nga pagpadala. Ang net nga resulta nagdepende sa operating point. Mao kini ang hinungdan nga dili namo aprubahan ang usa ka mas lawom nga channel sa pagsukat gikan sa pagtandi sa volume nga nag-inusara.
Ang drag flow kay bahin ra sa net nga output
AngAng pagtambal sa Penn State sa screw ug die nga mga kinaiyanagbulag sa agos nga gimaneho sa paryente nga paglihok sa dingding gikan sa agos nga gimaneho sa usa ka gradient sa presyur. Alang sa usa ka puno nga channel nga nagpatunghag presyur padulong sa outlet, ang kontribusyon sa presyur supak sa gituyo nga paghatud.
Gipasimple nga napuno nga channel nga relasyon: Qpukot= Qpagbitad− Qkaatbang nga pressure
Sa usa ka lapad nga rectangular, makanunayon, isothermal nga Newtonian nga gibanabana:
Qpagbitad= W Uzh / 2
Qkaatbang nga pressure= W h³ ΔP / (12 μ ℓ), alang sa pagtaas sa presyur nga gitumong sa outlet ΔP > 0.
W mao ang gilapdon sa channel; Uzmao ang relatibong katulin sa kuta sa daplin sa kanal; μ mao ang viscosity; Ang ℓ mao ang gilay-on subay sa gimodelo nga channel, dili ang kinatibuk-ang gitas-on sa axial sa screw.
Dinhi ang Q nagpasabot sa volumetric channel flow, dili mass output. Sa pirmi nga gilapdon, katulin sa dingding, viscosity, pagtaas sa presyur ug gitas-on sa channel, ang termino sa pagbitad kay linear sa h samtang ang termino sa kaatbang nga presyur adunay h³. Ang kubiko nga termino wala maghimo sa kinatibuk-ang throughput nga proporsyonal sa giladmon nga cubed. Ang nagkadako nga giladmon nagbag-o sa duha ka termino.
Ang screw ug die nag-ambit sa usa ka operating point
Ang kalkulasyon sa produksiyon nagkinahanglan usab sa kinaiya sa pagdagayday sa resin, temperatura ug pagsukol sa ubos. Ang finite nga gilapdon sa channel, shear thinning, leakage, pagtunaw ug partial nga pagpuno makahimo sa yano nga ekspresyon nga dili igo. Ang trabaho niini mao ang pagpatin-aw sa trade-off, dili pagtagna sa usa ka garantiya nga kg/h nga numero.
Para sa pagpalit, hangyoa ang gituohang die pressure, viscosity base ug metering length duyog sa gitagna nga output. Kung wala kana nga mga kondisyon, ang usa ka mas dako nga gidaghanon sa channel-volume dili igo nga ebidensya nga gusto ang gisugyot nga tornilyo.
Lawom vs mabaw nga mga kanal: unsay mahitabo sa temperatura sa pagkatunaw ug pagkatunaw?
Ang mas mabaw nga mga agianan dili awtomatik nga mas bugnaw, ug ang mas lawom nga mga agianan dili awtomatikong mas init. Ang usa ka pagbag-o sa geometry makaapekto sa dagan, pag-input sa enerhiya ug pagbalhin sa kainit nga magkauban. Ibulag ang lokal nga shear-rate nga banabana gikan sa temperatura sa materyal nga nagbilin sa extruder.
| Gisugyot nga pagbag-o | Potensyal nga benepisyo | Unsa ang kinahanglan usab nga susihon |
|---|---|---|
| Mas mabaw nga kanal | Mahimong makunhuran ang kontra-pressure-flow nga kontribusyon sa gipasimple nga pumping model | Anaa nga kapasidad sa channel, paggunting, aktwal nga temperatura sa pagtunaw ug pagkarga |
| Mas lawom nga channel | Naghatag og dugang nga luna ug mas dako nga sulundon nga drag-flow nga kontribusyon sa ubang mga termino nga gitakda | Pagkasensitibo sa presyur, katungdanan sa pagtunaw, mga sukat sa gamut ug katakus sa pagmaneho |
Ang yano nga velocity-to-height ratio U/h naghatag og shear-rate scale, dili usa ka kompleto nga thermal prediction. Kung ang net delivery modaot, ang resulta sa temperatura mahimong lahi sa gisugyot sa ubos nga nominal shear-rate nga banabana. Atong itandi ang gisukod nga kahimtang sa pagkatunaw ug gidawat nga output kaysa pag-label sa usa ka giladmon nga natural nga malumo.
Ang barrel, screw-root ug melt temperature lahi nga signal
SaPagtuon sa screw-temperature ni Mark A. Spalding, ang mga tigdukiduki naggamit ug laboratory screw nga adunay 17 ka RTD. Ang eksperimento nag-ilustrar nganong ang screw-root temperature dili basta-basta mapulihan sa barrel setpoint. Ang materyal niini, mga posisyon sa pagsukod ug pagkasunod-sunod sa operasyon bahin sa resulta.
Alang sa usa ka ordinaryo nga pagrepaso sa produksiyon, irekord kung unsa gyud ang gisukod sa matag sensor ug kung diin kini naglingkod. Ipabilin nga bulag ang mga setting sa baril, aktuwal nga pagbasa sa sona ug pagsukod sa temperatura sa pagtunaw. Ang usa ka nahilit nga pagbasa sa discharge dili makahimo pag-usab sa matag lokal nga kondisyon sa thermal sulod sa screw.
Atongtransparent-granulation nga disenyonaghiusa sa geometry nga adunay mas ubos nga rotational speed ug mas malumo nga paggunting. Atong susihon ang usa ka giladmon nga pagbag-o batok sa kana nga katuyoan sa tibuuk nga gitinguha nga sakup sa pag-operate, dili aprobahan kini gikan sa usa ka pagbasa sa temperatura.
Giunsa pagtrabaho ang giladmon sa channel sa ratio sa compression, L/D ug tingga sa screw
Ang usa ka detalye sa screw nanginahanglan usa ka sukat nga profile. Ang nominal nga diyametro, L/D ug compression ratio makatabang sa pag-ila sa usa ka disenyo, apan ilang gibilin ang importante nga mga pagpili nga wala masulbad. Ang una natong gikabalak-an mao kung ang duha ka mga kinutlo naghulagway sa parehas nga geometry sa dili pa nato itandi ang ilang mga pag-angkon.
Ang giladmon sa channel kumpara sa extrusion screw compression ratio
Para sa naandan nga equal-lead geometry, ang feed-to-metering depth ratio kay kasagarang compression-ratio expression. Wala kini nagtino sa bisan unsang hingpit nga giladmon. Ibutang ang duha ka giladmon sa drowing. Ayaw isipa nga ang pagpares sa ratio motakdo usab sa gidaghanon sa channel o sa pressure-flow nga kinaiya nga gihulagway sa ibabaw.
Ang L/D nagtubag sa laing dimensyon: ang gitas-on sa pagtrabaho nga may kalabotan sa nominal nga diametro. Ang mga gitas-on nga gi-assign sa pagtunaw ug pagsukod kinahanglan pa nga ipakita. Ang usa ka mas taas nga tornilyo dili makaila kung unsang seksyon ang nabag-o, samtang ang usa ka wala mausab nga kinatibuk-ang gitas-on mahimong adunay sulud nga gibag-o nga profile sa ugat.
Ang lead, pitch ug flight width nagbag-o sa pagtandi
Tinoa ang lead ug ang gidaghanon sa pagsugod. Ang tingga mao ang axial advance sa usa ka helix sa usa ka bug-os nga turno; Ang kasikbit nga flight pitch dili kinahanglan nga parehas nga dimensyon sa usa ka multi-start screw. Ang gilapdon sa channel nanginahanglan usab usa ka gipahayag nga direksyon sa pagsukod. AngPagtuki sa SPE metering-channelnagpaila sa geometry nga lapas sa giladmon ingon nga gikinahanglan nga input sa kalkulasyon.
Alang sa gisugyot nga rebisyon, among markahan ang mga pagbag-o sa giladmon, tingga, gilapdon sa paglupad ug gitas-on sa seksyon nga gilain. Kana nagpugong sa usa ka hiniusa nga pagdesinyo pag-usab nga ibaligya ingon usa ka pag-uswag sa usa ka parameter.
Ang mga sukat sa gamut ug ang magamit nga sistema sa pagtambal sa nawong nahisakop usab sa pagrepaso sa engineering. Ayaw pagtugot sa pag-machining sa usa ka kasamtangan nga screw nga mas lawom nga wala susihon ang nahabilin nga seksyon, nagtrabaho nga nawong, mga kinahanglanon sa pagmaneho ug pagpares sa baril. Ang usa ka profile nga mohaum sa sobre kinahanglan gihapon nga angay alang sa kagamitan ug katungdanan.
Pagpili sa giladmon sa channel alang sa pelikula, high-speed extrusion ug granulation
Magsugod kami sa pagpili sa aplikasyon gamit ang kahimtang sa feed ug ang buluhaton sa pagproseso. Ang usa ka film screw nga nakadawat sa mga pellets adunay lahi nga trabaho gikan sa usa ka discharge screw nga nakadawat nga materyal nga natunaw na sa ibabaw sa sapa. Ni kinahanglan nga makapanunod sa usa ka giladmon nga rekomendasyon tungod lamang kay ang duha nagproseso sa polyethylene.
| Aplikasyon | May kalabotan nga ebidensya sa disenyo | Impormasyon nga gikinahanglan alang sa lawom nga pagrepaso |
|---|---|---|
| LDPE/HDPE nga pelikula | Ang among hanay naglakip sa pagpili nga gibase sa pormulasyon ug mga configuration sa pinugos nga pagpakaon | Resin ug feed nga porma, pelikula-kalidad nga criteria, kasamtangan nga profile ug target maayo nga output |
| PE/PP high-speed extrusion | Ang among produkto naghiusa sa screw structure, usa ka espesyal nga feed-slot barrel ug drive design | Mga detalye sa feed-barrel, pagtunaw sa panginahanglan, presyur, aktuwal nga katulin ug giaprobahan nga mga limitasyon sa pagmaneho |
| Transparent nga granulation | Ang piho nga mga bahin sa aplikasyon naglakip sa mas taas nga L/D, ubos nga katulin, malumo nga paggunting ug hapsay nga mga pagbalhin | Resin, thermal ug visual nga mga kinahanglanon, flow-path geometry ug operating range |
| Natunaw nga gipakaon nga discharge screw | Ang umaabot nga materyal natunaw na; pumping ug thermal limits nanginahanglan usa ka lahi nga pagsusi | Feed rate ug temperatura, viscosity, discharge pressure ug metering geometry |
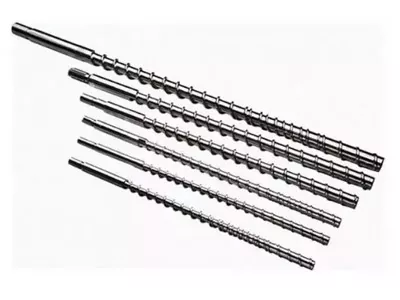
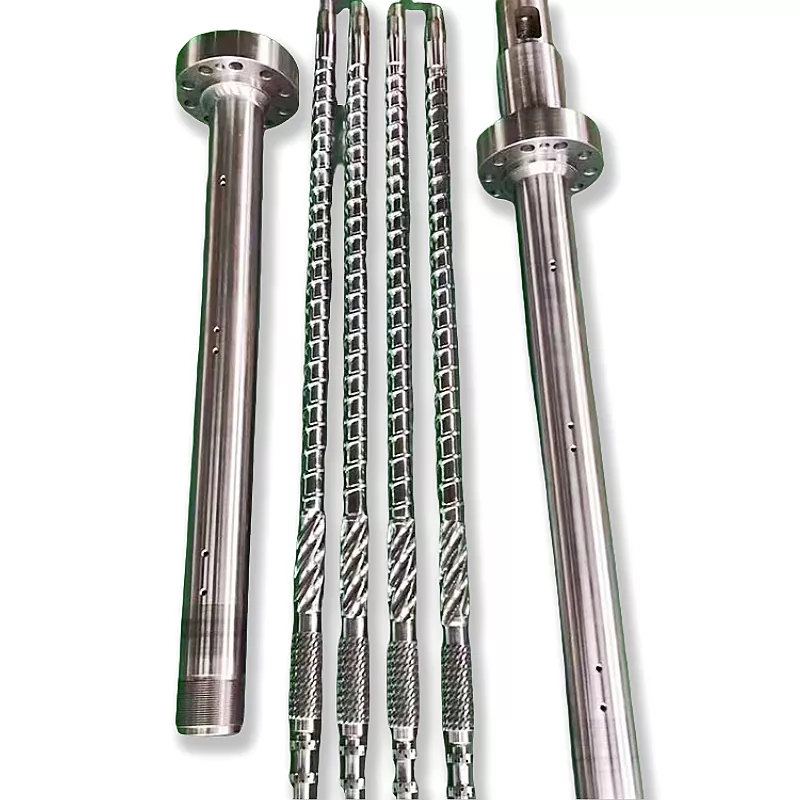
Ang among salida sa pelikula naglista sa mga opsyon sa L/D nga 25:1, 28:1, 30:1, 33:1 ug 35:1. Kadtong mga kapilian naghatag mga kapilian sa gitas-on, dili usa ka giladmon sa pagsukod alang sa matag resin. Kinahanglan gihapon sa usa ka supplier ang aktuwal nga profile sa channel ug ang kinahanglanon sa operasyon.
Ang mga detalye sa produksiyon nga transparent-granulation naghulagway usab sa usa ka koordinado nga pamaagi sa disenyo. Dili namo himuon ang usa ka kinatibuk-ang lamesa sa materyal nga usa ka hingpit nga giladmon nga kinahanglanon alang sa matag transparent nga pormulasyon. Pangutan-a ang gisugyot nga drowing ug ang hinungdan sa giladmon nga pagpili niini.
Kung itandi ang mga extruder screw ug barrels, ang mapuslanon nga pangutana kung ang gisugyot nga kombinasyon nagtubag sa imong materyal ug makina. Ang usa ka generic nga PE o PP nga label dili makasulbad sa maong pangutana.
Mga isyu sa pagsul-ob sa extruder screw o usa ka mismatch sa channel-depth?
Ang usa ka hinay-hinay nga pagbag-o sa pasundayag ug usa ka limitasyon nga naa sa pag-commissioning angayan sa lainlaing mga imbestigasyon. Ni nagpamatuod sa gamut nga hinungdan sa iyang kaugalingon. Itandi ang orihinal nga katungdanan, kasamtangan nga mga rekord sa operasyon ug aktuwal nga kondisyon sa sangkap sa dili pa usbon ang profile sa channel.
Gilain ang pagsul-ob sa ugat, pagsul-ob sa tumoy sa paglupad ug pagsul-ob sa baril
| Naobserbahan ang pagbag-o | Machined-depth nga relasyon Hs | Relasyon sa radial-clearance c |
|---|---|---|
| Ang diametro sa gamut mikunhod | Nagdugang | Wala mausab |
| Ang paglupad sa gawas nga diametro mikunhod | Nagkunhod | Nagdugang |
| Nagkadaghan ang barrel bore | Wala mausab | Nagdugang |
Kini ang mga sangputanan sa mga kahulugan sa dimensyon, dili usa ka panagna nga ang pagsul-ob mahitabo sa usa lamang ka nawong. Ang aktuwal nga mga bahin mahimong adunay daghang mga pagbag-o nga magkauban. Irekord ang katugbang nga mga estasyon ug oryentasyon; ayaw pakunhuran ang dili patas nga sumbanan sa pagsul-ob sa usa ka kasagaran nga giladmon.
Atonggiya sa pagsukod sa screw-and-barrelnagpatin-aw sa gipares nga screw ug bore records. Gamita ang giaprobahan nga drowing isip pakisayran sa disenyo. Ang usa ka gisul-ob nga sample nagpakita sa nahabilin nga geometry, dili kinahanglan ang geometry nga kinahanglan nga himuon sa sunod.
Susiha ang upstream restriction sa dili pa magpalawom sa channel
Pangutan-a kung ang materyal nakaabot sa seksyon sa pagsukod sa gituyo nga kahimtang ug sa gituyo nga rate. Ang pagkalkula sa downstream pumping dili, sa iyang kaugalingon, makapamatuod nga ang pagpakaon ug pagtunaw igo na. Ang gipatik nga panig-ingnan sa linya sa pelikula sa ubos nagpakita kung giunsa ang usa ka pagdili sa taas nga agianan mahimo’g makamugna mga sayup nga simtomas sa ubos.
Ayaw tagda ang matag bahin nga napuno nga rehiyon isip usa ka sayup. Ang tinuyo nga pagpakaon sa gutom ug mga vented nga mga seksyon adunay lain-laing mga kinahanglanon sa disenyo gikan sa usa ka rehiyon nga gituyo sa pag-operate nga puno ug presyur. Ipahayag kung unsang kahikayan ang imong gitimbang-timbang sa dili pa hubaron ang mga sukod.
Among ibulag ang tulo ka mga desisyon: ibalik ang usa ka gisul-ob nga profile, usbon ang geometry alang sa usa ka giusab nga katungdanan, o itul-id ang laing pagdili. Ang pag-order sa usa ka lahi nga tornilyo sa wala pa himuon kana nga kalainan mahimong dili masulbad ang problema sa produksiyon.
Unsa ang gipadayag sa usa ka gipatik nga proyekto sa linya sa pelikula bahin sa giladmon sa channel
Ngano nga atong susihon ang pagsulod sa babag sa dili pa usbon ang giladmon sa pagsukat
Usa ka kaso sa linya sa pelikula nga gidokumento ni Mark A. Spalding saSPE Extrusion Division teknikal nga papelnagpakita nganong imbestigahon nato ang upstream restriction sa dili pa usbon ang giladmon sa pagsukat.
Ang linya sa LDPE migamit ug 88.9 mm nga screw nga adunay 33:1 L/D ug 5.8 mm nga metering-channel nga giladmon. Naghimo kini og 148 kg/h sa 91 rpm, nga adunay extrudate nga temperatura nga 232°C. Ang intermittent gel ug carbon contamination naugmad sa panahon sa operasyon.
Ang mga kalkulasyon ug usa ka eksaminasyon sa polymer-solidification nagpaila sa usa ka pagdili sa pagsulod sa barrier-section. Ang mga bahin sa downstream metering channel kay partially filled lang, ug stagnant material degraded. Ang problema wala masulbad pinaagi lamang sa paghatag ug dugang nga metering-channel volume.
Pagkahuman giusab ang pagsulod sa babag, ang linya nagpabilin nga 148 kg / h sa mga 69 rpm. Ang temperatura sa extrudate nahulog ngadto sa 223°C, ug ang espesipikong output misaka gikan sa 1.63 ngadto sa 2.14 kg/(h·rpm), mga 30%. Gi-report sa papel nga wala’y dugang nga mga shower sa gel pagkahuman sa pagbag-o.
Ang among konklusyon gikan sa kini nga proyekto mao ang pagsusi kung unsa ang moabut sa seksyon sa pagsukod sa dili pa usbon ang giladmon niini. Alang sa usa ka ikatandi nga pagpangutana sa film-screw, among hangyoon ang barrier-entry geometry ug mga rekord sa operasyon kauban ang mga sukat sa channel. Ang mapuslanon nga resulta dinhi mao ang parehas nga rate sa produksiyon sa mas ubos nga tulin ug temperatura, dili usa ka 30% nga pagtaas sa matag oras nga output.
Ang mabalhin nga leksyon mao ang diagnostic sequence. Ang gipatik nga 5.8 mm nga giladmon bahin sa paghulagway sa proyekto, dili girekomenda nga giladmon alang sa laing makina o usa ka detalye sa produkto sa Nanhaiya.
Unsa ang kinahanglan ipakita sa usa ka extruder drawing sa dili pa usbon ang giladmon sa channel
Giunsa namo pagrepaso ang usa ka hangyo alang sa mas lawom nga mga channel sa screw
Kung ang usa ka linya sa pelikula nanginahanglan dugang nga output, dili namon aprobahan ang mas lawom nga mga agianan sa tornilyo gikan sa kana nga kinahanglanon lamang. Ang among una nga pangutana kung ang naglungtad nga limitasyon mao ang materyal nga pag-inom, dili kompleto nga pagtunaw o paghimo sa presyur. Kana nga mga problema mahimong parehas nga tan-awon sa katapusan sa pagtangtang apan nanginahanglan lainlaing mga pagbag-o.
Atong itandi ang giaprobahan nga drowing sa mga sukod gikan sa kasamtangan nga screw ug matching barrel. Root diametro, paglupad sa gawas diametro ug barrel bore iya sa lain-laing mga kolum. Ang usa ka gisul-ob nga baril nagdugang sa running clearance; dili kini awtomatik nga madugangan ang giladmon sa channel nga gigama sa screw. Ang pagkopya sa usa ka gisul-ob nga asembliya nga wala mailhi kini nga mga kalainan makapreserbar sa orihinal nga problema.
Sunod, atong susihon ang mga rekord sa pag-operate: grado sa resin, recycled content, screw speed, gidawat nga output, temperatura sa pagtunaw, pressure ug drive load. Ang usa ka maximum-output nga numero dili magtinarong sa pagbag-o sa geometry. Kinahanglan natong masabtan ang mga kondisyon diin ang linya mawad-an sa kalidad o mohunong sa pag-angkon og mapuslanon nga output.
AtongPE / PP high-speed nga disenyo sa screwnaghiusa sa screw geometry nga adunay espesyal nga feed-slot barrel ug usa ka gipares nga kahikayan sa pagmaneho. Magdungan mig repaso sa maong mga feature. Ang pagtaas sa gidaghanon sa downstream channel dili makabaylo sa materyal nga ang seksyon sa pagpakaon dili kanunay nga makahatag.
Kaytransparent nga granulation, ang among gipatik nga disenyo naghiusa sa mas taas nga L / D nga adunay mas ubos nga rotational speed, mas malumo nga paggunting ug hapsay nga mga transisyon. Among ipreserba ang tumong sa pagproseso sa dihang magrepaso sa giladmon sa channel, imbes nga mopili ug mas lawom nga profile tungod lang kay kini nagtanyag ug dugang nga luna.
Sa wala pa ang paghimo, among markahan ang matag gipabilin ug gibag-o nga dimensyon, susihon ang mga limitasyon sa pagmaneho ug pag-install, ug magkauyon sa pagdawat sa produksiyon. Kinahanglang ipatin-aw sa sugyot kung unsa ang mga pagbag-o sa bag-ong profile sa channel ug kung giunsa ang pagbag-o pagahukman. Kung ang ebidensya nagpunting sa pagpakaon, pagsul-ob o pagdili sa ubos, among atubangon kana nga isyu sa dili pa magrekomenda ug lahi nga screw.
Usa ka unom ka lakang nga pagsusi sa giladmon sa channel
- Ipasabut ang umaabot nga materyal ug katungdanan.Ilha ang solid o melt feeding, resin grade, additives, product criteria ug target nga gidawat nga output.
- Kumpirma ang kasamtangan nga geometry.Pag-supply sa flight ug root diameters, depth references, zone lengths, lead, starts, flight width ug matching barrel dimensions.
- I-establisar ang operating baseline.Irekord ang katulin, maayo nga output, presyur, gisukod nga temperatura sa pagtunaw, karga sa pagmaneho ug kahimtang sa materyal gamit ang makanunayon nga mga pamaagi.
- Ilha ang limitado nga buluhaton.Itandi ang pagpakaon, pagtunaw, pagbomba ug ubos nga mga limitasyon sa dili pa mopili ug giusab nga profile.
- Susiha ang kompleto nga asembliya.Ribyuha ang pagsul-ob, nahabilin nga mga sukat sa gamut, nagtrabaho nga mga ibabaw, mga limitasyon sa pagmaneho, mga interface ug mga kinahanglanon sa pag-install.
- Pag-uyon sa pagdawat.Ipiho ang dimensyon nga inspeksyon ug mga kondisyon sa pagtandi sa produksiyon, lakip ang kalidad sa produkto ug ang gituyo nga sakup sa pag-operate.
Ang resulta nga sugyot kinahanglan nga mag-ila sa usa ka pagpahiuli sa orihinal nga geometry gikan sa usa ka pagdesinyo pag-usab. Markahan kung unsang mga sukat ang nagpabilin nga wala mausab ug ipasabut ang katuyoan sa pagproseso sa matag rebisyon. Kana naghatag sa pagpalit ug produksyon sa samang basehan alang sa pag-uyon.
Ipadala ang drowing uban sa gikinahanglan sa produksyon
Ang Zhoushan Nanhaiya Plastic Machinery Co., Ltd. naghatag ug custom nga disenyo sa screw ug manufacturing. Atongteknikal nga serbisyonagpares sa giladmon sa groove ug uban pang mga detalye sa materyal, kagamitan ug gikinahanglan nga kapasidad.
Ipadala ang mga drowing sa tornilyo ug baril, mga detalye sa materyal, mga rekord sa pagsul-ob ug datos sa pag-opera aron masusi namo ang gisugyot nga pagbag-o.
Hisguti ang imong proyekto sa screw-and-barrelEmail:info@nhyscrew.com
Telepono:+86 135 0580 9643
Kanunay nga gipangutana nga mga pangutana bahin sa giladmon sa extruder screw channel
Giunsa nimo pagkalkulo ang giladmon sa extruder screw channel?
Para sa machined nga giladmon nga gisukod gikan sa flight envelope, ibawas ang diametro sa gamut gikan sa paglupad sa gawas nga diametro ug bahina sa duha sa samang seksyon. Kung ang usa ka modelo sa dagan nagsukod gikan sa bungbong sa baril, ang gitas-on sa channel niini naglakip usab sa radial clearance. Kumpirma ang reference surface sa dili pa itandi ang mga value.
Ang giladmon ba sa channel parehas sa clearance sa screw-to-barrel?
Dili. Ang giladmon sa makina nga channel naghulagway sa profile sa screw tali sa gamut ug sobre sa paglupad niini. Ang pagpadagan sa clearance naghulagway sa gintang tali sa mga tip sa paglupad ug sa baril. Ang mas dako nga barrel bore makadugang sa clearance nga dili mausab ang machined nga giladmon sa screw. Irekord ang duha ka dimensyon nga gilain.
Ang mas lawom ba nga channel sa pagsukod kanunay nga nagdugang sa output?
Dili. Ang giladmon makaimpluwensya sa drag flow ug pressure-driven flow. Ubos sa usa ka kaatbang nga gradient sa presyur, ang bahin sa sulundon nga paghatud gi-offset. Ang kinaiya sa materyal, gitas-on sa pagsukat, temperatura ug resistensya sa mamatay hinungdanon usab. Ang dugang nga geometriko nga luna dili pamatuod sa dugang nga output nga nagtagbo sa mga kinahanglanon sa produkto.
Mahimo bang madugangan sa mas mabaw nga mga agianan ang temperatura sa pagkatunaw?
Mahimo nilang usbon ang mga kondisyon sa paggunting ug kainit, apan ang giladmon lamang wala magtino sa katapusang temperatura. Itandi ang aktuwal nga mga sukod sa pagkatunaw, output ug karga sa pagmaneho ubos sa gipiho nga mga kondisyon. Ang lokal nga shear-rate nga banabana o barrel setpoint dili makaestablisar sa kompleto nga kasaysayan sa temperatura sa materyal.
Aduna bay girekomendar nga giladmon sa channel para sa PE o PP?
Walay usa ka bili nga naghulagway sa matag aplikasyon sa PE o PP. Tinoa ang kahimtang sa feed, grado sa resin, kahikayan sa pagpakaon, katungdanan sa pagtunaw, presyur sa pagdiskarga ug gikinahanglan nga output. Ribyuha ang usa ka dimensyon nga profile nga adunay katugbang nga baril ug drive. Ang giladmon nga gikutlo alang sa usa ka gipatik nga kaso dili usa ka unibersal nga detalye sa materyal.
Mahimo ba nako nga makina ang usa ka kasamtangan nga screw nga mas lawom aron madugangan ang produksiyon?
Ayaw itugot kana nga pagbag-o gikan sa usa ka target nga output lamang. Susiha ang nahabilin nga seksyon sa gamut, nagtrabaho nga nawong, kompleto nga geometry, pagpares sa barrel ug mga kinahanglanon sa pagmaneho. Hibal-i una kung ang giladmon sa tinuud naglimite sa proseso. Ang pagtul-id sa pagpakaon, pagsul-ob o usa ka pagdili sa upstream mahimong ang angay nga aksyon.