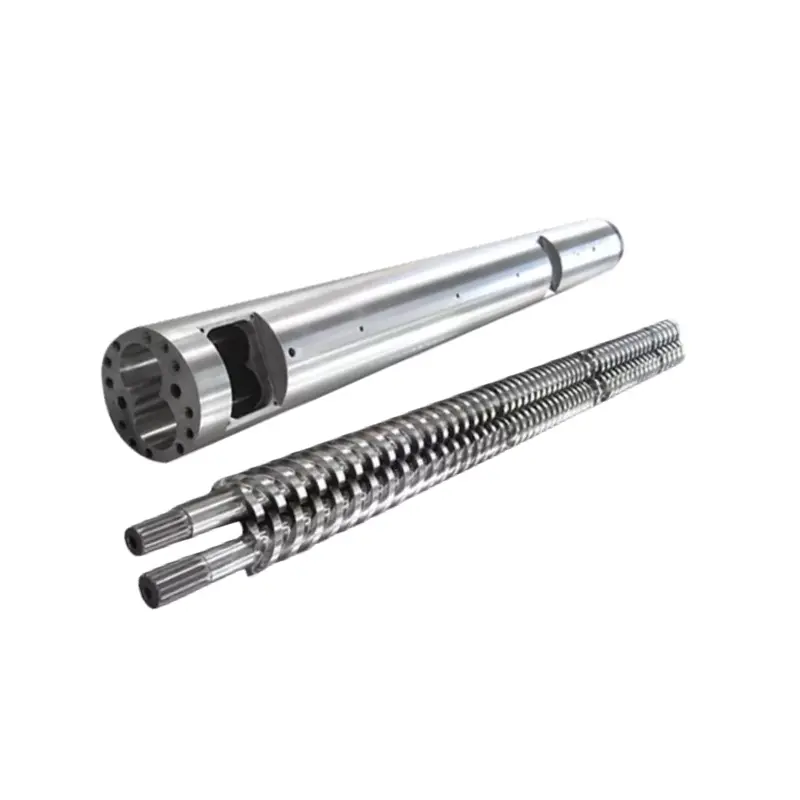
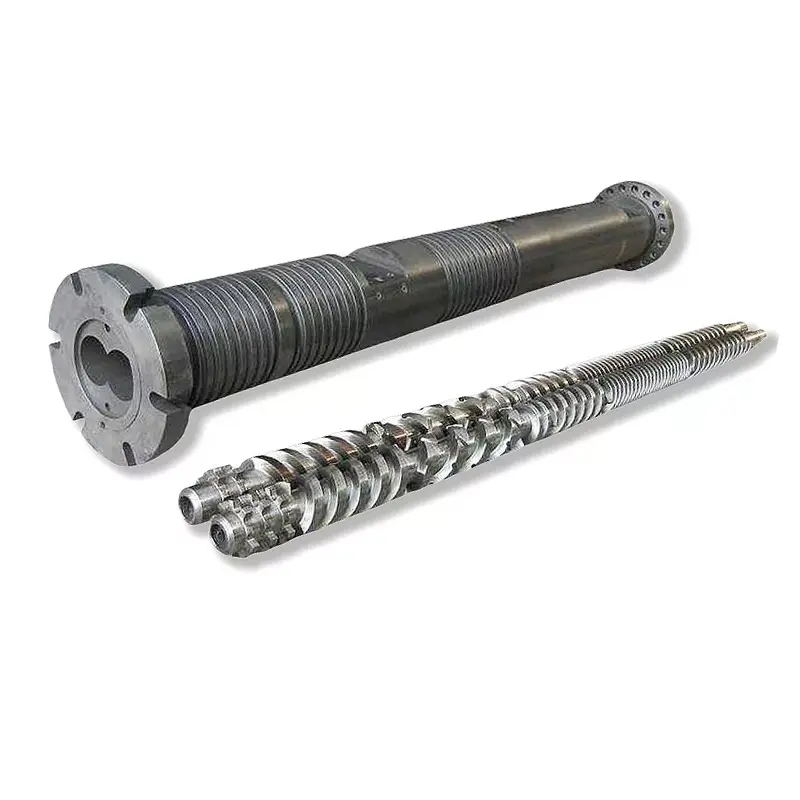
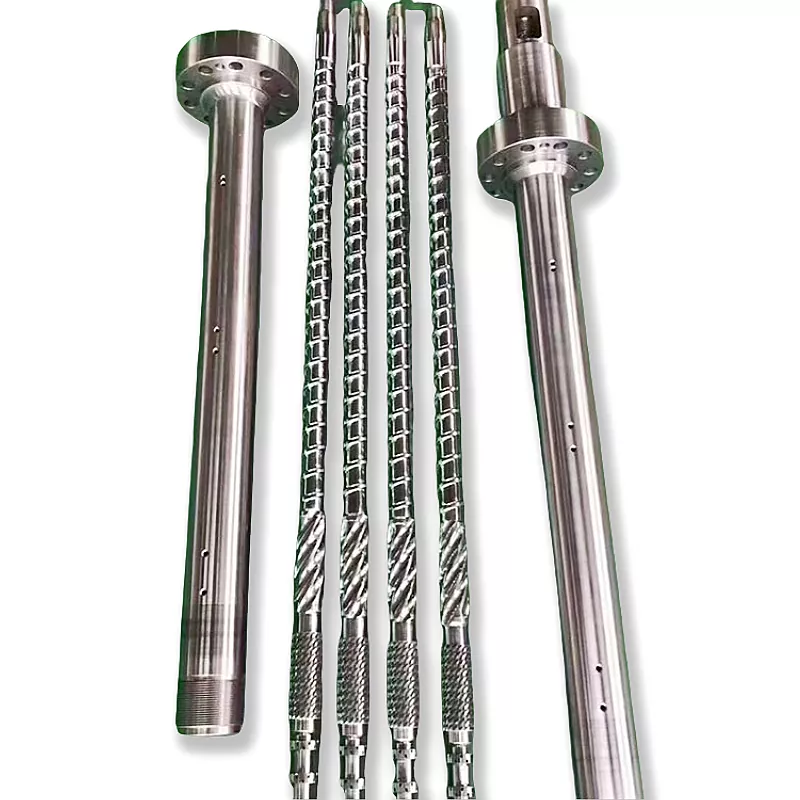
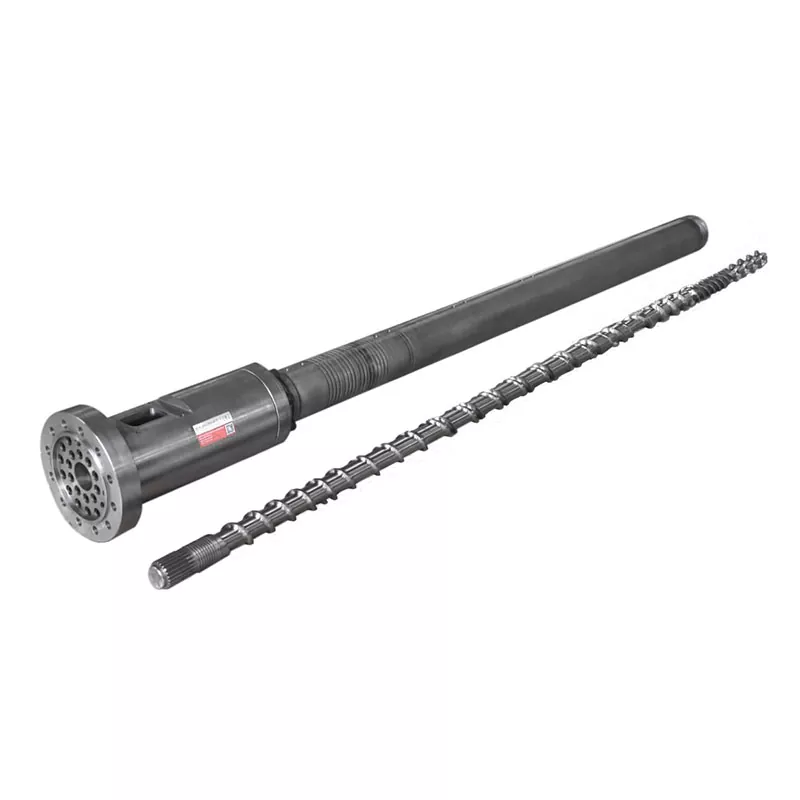
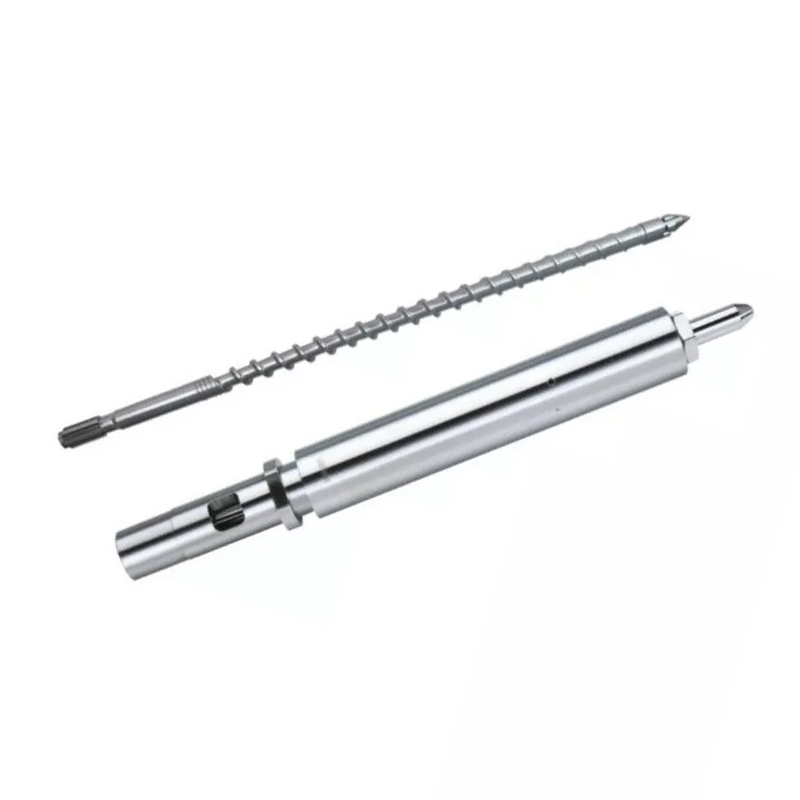
Pag-ilis og usa ka extruder screw kung gisukod ang pagkasul-ob o kadaot makapugong sa kasamtangan nga disenyo sa pagbuhat sa trabaho niini. I-upgrade kini kung ang tornilyo maayo sa mekanikal-o kinahanglan nga ilisan-apan ang usa ka dokumentado nga pagbag-o sa resin, kalidad sa produkto o output nanginahanglan usa ka lahi nga pamaagi sa pagtunaw, pagsagol, pagpahungaw o pagsul-ob. Sa wala pa ang bisan unsang desisyon, susiha ang baril ug ang nahabilin nga linya: ang usa ka bag-ong tornilyo dili makaayo sa usa ka dili maayo nga feed, basa nga resin o usa ka gipugngan nga mamatay.
- Pagtukod og baseline alang sa output, tulin sa screw, temperatura sa pagtunaw, presyur sa ulo, load sa motor ug ang depekto sa nahuman nga produkto.
- Ilain ang proseso ug downstream faults gikan sa screw o barrel wear sa dili pa aprobahan ang pagpalit.
- Pagpili taliwala sa padayon nga paggamit, usa ka katumbas nga kapuli, usa ka pagbag-o sa geometry ug usa ka lahi nga operating-surface system.
- Susiha ang gisugyot nga disenyo batok sa barrel bore, drive interface, anaa nga gahum, vent hardware ug die resistance.
- Pag-uyon sa usa ka drowing, rekord sa inspeksyon ug kontroladong pagsulay sa produksiyon kaysa usa ka gisaad nga pag-uswag sa porsyento.
Una, pangitaa ang pagpugong—dili lang ang simtomas
Ang usa ka pagkunhod sa output naghimo sa usa ka gisul-ob nga tornilyo nga usa ka dayag nga suspek, apan kini dili usa ka diagnosis. Ang pagpakaon mahimong mausab sa pellet geometry o recycled content; ang usa ka screen pack mahimong makaipon sa pagsukol; ang sensor sa temperatura mahimong maanod; ug ang usa ka die makausab sa presyur nga kinahanglan nga molihok batok sa screw. Kung ang proseso gigamit sa pagpadagan sa parehas nga resin, produkto ug output, irekord kung unsa ang nabag-o sa wala pa ipiho ang bag-ong metal. Ni Nanhaiyasurging diagnostic guidenagsunod niini nga han-ay gikan sa mga pagsusi sa feed ug proseso ngadto sa mekanikal nga inspeksyon.
Itandi ang kasamtangan nga linya sa usa ka dokumentado nga himsog nga panahon sa parehas nga grado sa resin, pormulasyon, die ug screen configuration. Isulat ang katulin sa screw, throughput, presyur sa ulo, temperatura sa pagtunaw nga gisukod sa usa ka gitakda nga lokasyon, motor karon o torque, ug ang rate sa depekto o pagsukod sa nahuman nga produkto nga hinungdanon sa pumapalit.
Timan-i kung ang problema kalit nga mitungha pagkahuman sa usa ka materyal nga pagbag-o o anam-anam sa oras sa pag-operate. Kini nga mga sumbanan wala magpamatuod sa usa ka hinungdan, apan kini nagsulti kanimo kung unsa ang sunod nga sulayan. Ang usa ka balikbalik nga pagkahulog sa output sa parehas nga tulin ug mga kondisyon nagsuporta sa usa ka lahi nga imbestigasyon gikan sa panagsa nga pagtaas sa presyur pagkahuman sa pagbag-o sa feed.
| Naobserbahan nga sintomas | Susiha sa dili pa basolon ang tornilyo | Sa diha nga ang screw inspeksyon mahimong mapuslanon |
|---|---|---|
| Ubos nga output sa parehas nga tulin | Feed rate, screen ug die resistance, pagbag-o sa resin, load sa motor | Ang padayon nga pagkawala human mapasig-uli ang mga variable sa proseso; itandi ang screw ug barrel wear nga mga mapa |
| Wala matunaw nga mga partikulo o gel | Aktuwal nga temperatura sa pagtunaw, panginahanglan sa throughput, kontaminasyon ug oras sa pinuy-anan | Dili pa igo ang kapasidad sa pagtunaw ubos sa kontrolado, balik-balik nga pagsulay |
| Kolor nga streak | Pag-andam sa masterbatch, dosis ug pagbag-o sa materyal | Ang pag-apod-apod nagpabilin nga dili maayo pagkahuman sa mga pagsusi sa feed ug paglimpyo |
| Mga bula o pagkausab sa kolor | Pagpa-uga, kontaminasyon, na-trap nga volatiles ug thermal history | Ang pag-andam sa materyal kontrolado apan ang pagpahungaw sa tornilyo o paghan-ay sa oras sa pagpuyo nagpabilin nga dili angay |
Kung makatarunganon ang pisikal nga pag-inspeksyon, sukda ang tornilyo ug baril isip usa ka parisan kaysa pagtratar ang usa sa gawas nga diametro ingon nga tibuuk nga istorya sa pagsul-ob. Ni Nanhaiyapamaagi sa pagsukod sa pagsul-obnaghulagway sa station-by-station screw diameter ug barrel-bore checks. Ang usa ka gisul-ob nga sample nagsulti kanimo sa karon nga kahimtang, dili awtomatiko ang orihinal nga disenyo niini. Kana nga kalainan nagpugong sa usa ka pabrika sa matinud-anong pagkopya sa kadaot ngadto sa usa ka kapuli.
Pagtipig, pag-ilis o pagdesinyo pag-usab: upat ka lainlaing mga desisyon sa pagpalit
Ang "bag-ong tornilyo" dili usa ka kompleto nga detalye sa pagpalit. Ang usa ka pumapalit nga nakakaplag sa sayup kinahanglan pa nga magdesisyon kung unsa ang kinahanglan nga ipreserbar sa sunod nga bahin ug kung unsa ang kinahanglan nga usbon. Kung ang sukod sa tornilyo ug baril sa sulod sa gidawat nga mga limitasyon sa disenyo ug ang problema sa produksiyon mawala pagkahuman sa pagtul-id sa feed o temperatura, ang padayon nga paggamit mahimo nga labing maayo nga desisyon. Ang paggasto sa salapi sa usa ka bag-ong profile sa kana nga kahimtang mahimo’g magpaila sa usa ka lainlaing problema sa temperatura sa pagtunaw o presyur nga dili masulbad ang orihinal.
Makataronganon ang usa ka katumbas nga kapuli kung ang linya kaniadto maayo nga nahimo, ang aplikasyon wala mausab ug ang kasamtangan nga tornilyo gisul-ob, gibawog o nadaot. Niana nga kaso ang tumong mao ang pagbawi sa giaprobahan nga geometry ug mga interface sa makina—dili ang mga dimensyon sa usa ka eroded sample.
Lahi ang pag-upgrade sa geometry: ang kasamtangang katungdanan karon nangayo og mas kompleto nga pagtunaw, laing matang sa pagsagol, giusab nga pormulasyon o bag-ong target sa output. Ang pag-upgrade sa surface-system nagtubag sa abrasive o corrosive nga katungdanan, dili usa ka problema sa pagtunaw sa iyang kaugalingon. Ang ubang mga proyekto nanginahanglan parehas nga pagbag-o sa geometry ug nawong, apan ang mga hinungdan kinahanglan magpabilin nga bulag sa drowing sa pag-apruba.
| Desisyon | Ebidensya nga nagsuporta niini | Unsa ang kinahanglan ipasabut sa han-ay |
|---|---|---|
| Hupti ang kasamtangan nga screw | Ang gisukod nga kondisyon madawat; usa ka non-screw hinungdan nagpatin-aw sa depekto | Pagtul-id sa proseso, pag-monitor sa agwat ug gipabilin nga baseline |
| Katumbas nga kapuli | Ang orihinal nga katungdanan wala mausab; ang dokumentado nga pagsul-ob o kadaot nakapakunhod sa performance | Giaprobahan ang orihinal nga geometry, mga interface, materyal, ibabaw ug mga punto sa inspeksyon |
| Pagdesinyo pag-usab sa geometry | Ang gibag-o nga materyal o target sa produksiyon nagpadayag sa usa ka gisukod nga limitasyon sa pagtunaw, pagsagol o pag-vent | Eksakto nga mga pagbag-o sa disenyo, mga pagpugong sa makina ug kontrolado nga pagsulay sa pagdawat |
| Pag-upgrade sa nawong sa pagtrabaho | Pagsul-ob og mapa ug pormulasyon pag-ila sa usa ka abrasion o corrosion nga mekanismo | Substrate, pagtambal o alloy nga lokasyon, kahimtang sa pag-upa sa baril ug pamaagi sa pag-verify |
Ayaw itugot nga ang usa ka kinutlo maghiusa niining upat ka mga agianan ngadto sa usa ka dili klaro nga "high-performance" nga bahin. Paghangyo og usa ka gimarkahan nga pagtandi tali sa kasamtangan nga giaprobahan nga drowing ug sa gisugyot nga rebisyon. Ni Nanhaiyagiya sa pag-ilis sa detalyemagsugod sa higayon nga mapili ang usa ka puli nga ruta ug magdetalye sa mga dimensyon ug mga dokumento nga kinahanglan sulod sa RFQ. Gitubag sa kini nga artikulo ang una nga pangutana: kung ang pag-ilis makatarunganon ug kung ang usa ka kopya mao pa ang husto nga disenyo.
Pilia ang kausaban sa disenyo gikan sa depekto sa produkto
Atongaluminum-plastic panel single screwnaghiusa sa usa ka barrier-type nga pagsagol nga seksyon, gipasinaw nga mga agianan sa agianan ug usa ka hapsay nga porma nga ulo. Kini nga mga bahin nagtubag sa lainlaing mga buluhaton: pagtunaw sa feed, pag-apod-apod sa mga colorant ug flame retardant, ug pagkunhod sa mga lugar diin ang polimer mahimong magpabilin ug madaot.
Alang sa dili parehas nga kolor sa kinauyokan, usbon namon ang pag-andam sa additive ug ang seksyon sa pagsagol. Alang sa nagbalikbalik nga itom nga mga speck, among susihon ang kahimtang sa channel, mga pagbalhin sa ulo ug ang agianan sa agianan sa ubos. Ang mas gahi nga nawong nga mag-inusara magbilin sa usa ka problema sa pagsagol o pagpabilin nga wala masulbad. Ang depekto nagsulti kanato kung unsang mga bahin sa pagdrowing ang angay hatagan pagtagad.
Ang mga detalye sa panel-screw nagpaila sa kasagarang mga diametro sa 65, 90, 120 ug 150 mm, gipili sumala sa gilapdon sa panel ug panginahanglan sa produksiyon. Ang usa ka kapuli nga drowing nagkinahanglan usab sa porma sa ulo, pagsagol sa kahikayan ug gipasinaw nga mga ibabaw. Kung dili, ang usa ka bahin nga nahiuyon sa dimensiyon mahimong mawala ang bahin nga gikinahanglan sa proseso.
Ang usa ka seksyon sa babag angay nga susihon kung ang dili kompleto nga pagtunaw nagpabilin sa gikinahanglan nga rate sa produksiyon.Ang panukiduki nga gipangulohan sa Unibersidad sa Minho bahin sa naandan ug pag-optimize sa barrier screwnakit-an ang lainlaing mga sangputanan alang sa gitun-an nga mga kaso sa LDPE ug PP. Nagsuporta kana sa pagpili sa geometry nga adunay resin ug katuyoan sa proseso, imbes nga pagtratar ang matag disenyo sa babag ingon usa ka awtomatikong pag-upgrade.
Ang usa ka vented conversion nagkinahanglan sa kaugalingon nga pagrepaso sa barrel vent, pressure profile, vacuum equipment ug downstream pumping section. Kung ang katungdanan nausab sa pag-apil sa daghang mga sangkap sa linya, susiha ang tibuuk nga arkitektura pinaagi sa amongsingle- versus twin-screw pelletizing nga pagtandi. Ang pagbag-o sa usa ka profile sa screw dili makahatag sa nawala nga kagamitan sa linya.
Ipares ang puli sa pelikula, transparent resin o abrasive feed
Pagprodyus sa pelikula
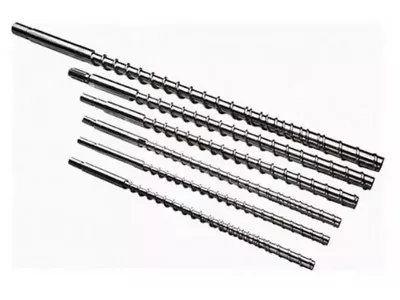
AtongLDPE/HDPE salida sa screw sa pelikulanaglista sa mga diametro gikan sa 30 ngadto sa 150 mm ug L/D nga mga kapilian sa 25:1, 28:1, 30:1, 33:1 ug 35:1. Naglangkob kini sa mga aplikasyon sa LDPE, LLDPE, HDPE, PP ug PVC, lakip ang packaging ug mga pelikula sa agrikultura. Ang bimetallic forced-feeding construction ug tungsten-alloy treatment usa sa mga kapilian niini.
Alang sa usa ka pagpuli sa pelikula, sultihi kami kung ang katuyoan mao ang kalig-on sa gauge, transparency, kusog o pagbawi sa nawala nga output. Ilakip ang resin blend ug kasamtangan nga L/D. Atong mapreserbar ang kinaiya sa feed ug matunaw ang paghatud sa mga kinahanglanon sa mamatay, unya usbon ang bahin nga responsable sa gisukod nga limitasyon.
Transparent nga granulation
Atongtransparent-granulation screwadunay hapsay nga mga transisyon sa ulo, padayon nga mga grooves ug mga hilo, ug mga pagtambal sa ibabaw nga gituyo aron makunhuran ang pagkapilit sa panahon sa mga pagbag-o sa materyal. Ang mga detalye sa produksiyon nga espesipiko sa aplikasyon naghulagway sa ratio sa compression nga 2.0:1–2.5:1, mas taas nga L/D ug mas ubos nga tulin nga pagproseso nga adunay mas malumo nga paggunting.
Alang niini nga katungdanan, ribyuha ang pagkabag-o sa kolor, itom nga mga speck ug paghinlo nga pamatasan kauban ang output. Ang 2.0:1–2.5:1 ratio iya sa transparent-materyal nga disenyo nga gihulagway sa maong panid. Ang drowing para sa lain-laing materyal nagkinahanglan sa kaugalingong channel geometry ug plasticization review.
Gipuno ug gi-recycle nga materyal
Atongwear-resistant nga single screwAng range naglangkob sa glass-fiber plastics, calcium-carbonate- ug talc-filled compounds, recycled feed ug corrosive plastics. Ang mga kapilian sa pagtukod niini naglakip sa nitriding, pagpalig-on sa PTA sa mga tumoy ug kilid sa paglupad, ug mga sistema sa ibabaw nga nakabase sa tungsten-carbide o nikel. Ipares ang lokasyon sa pagtambal sa aktuwal nga mapa sa pagsul-ob.
Ipadala ang mga kondisyon sa pagsulay sa materyal uban ang resipe.ISO 1133-1:2022naghubit sa MFR ug MVR sa espesipikong temperatura ug load, ug namatikdan nga ang test shear rates lahi sa normal nga pagproseso. Ang resulta makatabang sa pag-ila sa feed; ang pagsulay sa produksiyon nagtukod kung giunsa kini pagdumala sa kapuli.
Susiha ang makina sa dili pa aprobahan ang mas lig-on nga screw
Atongsalida sa screw sa pelikulanaglakip sa 25:1 ug 35:1 L/D nga mga kapilian. Alang sa usa ka ilustrasyon nga 65 mm nga tornilyo, kung ang L/D naggamit sa gitas-on sa pagtrabaho, kini katumbas sa 65 × 25 = 1,625 mm ug 65 × 35 = 2,275 mm. Ang 650 mm nga kalainan nagpakita kung ngano nga ang usa ka taas nga profile nanginahanglan usa ka barrel ug tseke sa sobre sa makina.
Kumpirma kung giunsa ang giaprobahan nga drowing naghubit sa gitas-on sa pagtrabaho; Ang mga sukod sa drive-end ug tip mahimong dugang. Dayon susiha ang posisyon sa feed-throat, discharge interface, barrel bore ug drive connection. Sukda ang screw sa gawas nga diyametro ug pagpares sa bore sa ginganlan nga axial stations. Kana nga rekord nagtino kung ang bag-ong tornilyo mahimo ba nga magamit sa naa na nga baril.
Dayon ribyuha ang mga limitasyon sa pagtrabaho sa makina. Anaa nga mga limitasyon sa gitas-on sa tornilyo kung diin mahimong ibutang ang usa ka babag, mixer o vent stage. Ang kapasidad sa motor ug gearbox naglimite sa kung unsa ang mahimo nga mamaneho sa gituyo nga tulin ug presyur. Ang screen pack ug die nagtino sa downstream resistance, mao nga ang usa ka screw nga daw madawat sa isolation mahimong modagan sa laing pressure o motor load sa higayon nga ma-install.
Ang compression ratio, pitch, channel depth ug clearance dili mabaylo nga mga detalye sa headline: ang matag usa makaimpluwensya sa balanse sa pagpakaon, pagtunaw, pumping ug thermal history. Hangyoa ang supplier sa pag-ila kung unsang mga sukod ang gikan sa orihinal nga drowing, nga gikan sa gisul-ob nga sample ug kung unsa ang gisugyot nga mga pagbag-o sa disenyo. Ayaw pagbalhin sa usa ka dimensyon gikan sa usa ka tinubdan ngadto sa lain nga walay label niini.
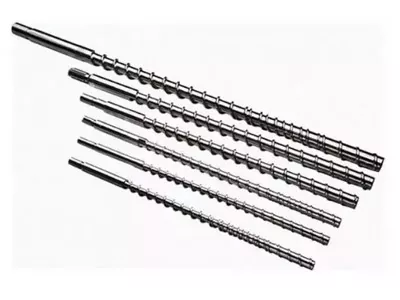
Alang sa tukma nga pagkahaom, ang gidawat nga drowing kinahanglan nga mag-ila sa mga yunit, datum, pagtugot, mga kinahanglanon sa ibabaw ug mga lokasyon sa pag-inspeksyon. Ang usa ka polymer nga pagsulay makatabang sa pag-ila sa feed, apan dili kini makatukod og mekanikal nga angay. Sa kasukwahi, ang usa ka hingpit nga taho sa diyametro dili makaestablisar nga ang profile natunaw sa husto nga pagporma sa kustomer. Ang duha ka matang sa ebidensya nahisakop sa usa ka pagrepaso sa pag-upgrade, ug ang duha kinahanglan nga adunay kalabotan sa aktuwal nga bahin ug makina. Ni Nanhaiyaartikulo sa pagsul-ob sa mapanaghatag sa mga pumapalit og mas detalyado nga pamaagi alang sa dimensional nga katunga sa maong trabaho.
Himua ang among mga detalye sa materyal nga usa ka kinahanglanon sa pag-upgrade
Ang usa ka wear-resistant nga kinutlo kinahanglan nga mahibal-an ang base nga asero, proseso sa nawong, lokasyon nga gitambalan ug kinahanglanon sa pag-inspeksyon. Ang among mga detalye sa produkto nagtanyag daghang mga ruta sa konstruksyon. Ibutang ang pinili nga ruta sa RFQ aron ang pagpalit nagtandi sa parehas nga kasangkaran sa suplay, kaysa pag-grupo sa matag gahi nga bahin sa ilawom sa "bimetallic screw."
| Pagtukod | Ang among detalye sa produkto | Kinahanglanon sa pag-order |
|---|---|---|
| Dili masul-ob nga substrate sa tornilyo | 38CrMoAlA, SACM645 o 42CrMo steel mga kapilian | Gipili nga grado ug ruta sa pagtambal sa init |
| Ion-nitrided screw nawong | Katig-a hangtod sa HV1000–1200 | Proseso, mga lokasyon sa inspeksyon ug mga kantidad sa pagdawat |
| Pagpalig-on sa lokal nga paglupad | Ang welding sa PTA sa mga tumoy sa paglupad ug mga kilid sa kilid | Gipalig-on nga mga lugar, nahuman nga mga sukat ug clearance sa pag-upa |
| Pagsul-ob-resistant nga barrel alloy | Alloy nga katig-a nga labaw sa HRC60 | Liner pagtukod ug inspeksyon kinahanglanon |
| Extruder screw-and-barrel alloy nga kapilian | Nikel-based/tungsten subong; 2–3 mm giladmon; HRC58–65 | Component, alloy nga lokasyon, pinili nga giladmon ug katig-a |
Mga tinubdan sa pagtukod: amongSuper Wear-Resistant Single ScrewugExtruder Single Screw Barrelmga detalye. Kini nga mga laray adunay kalabotan sa lainlaing mga sangkap ug mga ruta sa pagtambal; pilia ang angay nga pagtukod sa drowing sa proyekto.
Para sa glass-fiber o mineral-filled feed, among gamiton ang kasamtangan nga wear map aron pagdesisyon kung asa ang reinforcement molihok. Ang pagkawala sa flight-top naghimo sa lokal nga reinforcement nga angay susihon. Ang pag-iskor sa baril o usa ka gipadak-an nga bore nanginahanglan usab pagtagad sa sulud sa pag-upa. Ang mas gahi nga tornilyo dili makabalik sa clearance nga dako na kaayo.
Hupti ang hardness scales nga gilakip sa ilang mga proseso. Ang mga kantidad sa HV sa ibabaw naglambigit sa ion-nitrided nga nawong; ang mga bili sa HRC may kalabotan sa mga konstruksyon nga haluang metal. Paghangyo sa may kalabutan nga rekord sa pagsulay alang sa matag usa. Irekord usab ang geometry pagkahuman sa pagproseso sa nawong, tungod kay ang nahuman nga bahin kinahanglan nga makatagbaw sa kinahanglanon nga materyal ug sa dimensyon nga drowing.
Alang sa pagtandi sa gasto, ibulag ang usa ka bag-ong profile, pagpalig-on sa nawong ug usa ka katugbang nga baril sa mga butang nga mailhan. Ilakip ang problema sa produksiyon nga gitubag sa matag usa: dili kompleto nga pagkatunaw, gipabilin nga materyal, pagsul-ob sa paglupad o kahimtang sa paglutaw. Kana naghimo sa usa ka desisyon sa pag-upgrade nga piho nga igo alang sa pag-apruba sa engineering ug pagrepaso sa pagpalit.
Ang among pagrepaso sa pabrika nagkonektar sa depekto sa drowing
Magsugod kami og usa ka film-screw review uban sa resin blend, film specification ug last stable production record. Ang among salida sa pelikula nagtanyag daghang mga diametro ug mga kapilian sa L/D, mao nga ang nominal nga diyametro nagbukas sa hinungdanon nga mga desisyon. Ilha kung unsang orihinal nga mga bahin ang kinahanglan nga mapreserbar ug kung ang pagbag-o adunay kalabotan sa pagpakaon, pagtunaw, pagsagol o pagsul-ob.
Para sa usa ka panel-core nga proyekto, among ibutang ang mixing section, gipasinaw nga channel ug head transition sa samang review sheet. Mao kana ang mga bahin nga gihulagway sa amongdisenyo sa screw sa panel. Kung ang pagkalainlain sa kolor mao ang panguna nga depekto, ang usa ka sugyot nga nakapunting lamang sa katig-a sa nawong wala’y katuyoan sa proseso.
Para sa abrasive feed, among markahan ang gisul-ob sa drawing ug hisgotan ang PTA, nitriding o alloy nga mga opsyon batok sa maong mapa. Atongserbisyo sa pre-salesnaglakip sa gikinahanglan nga diagnosis ug matching diameter, L/D, groove giladmon ug materyal. Ang pagrepaso kinahanglan nga mahuman sa usa ka piho nga bahin, ruta sa paghimo ug plano sa pagdawat.
- Irekord ang reference nga katungdanan.Ilha ang resin, additives, produkto, operating range ug ang depekto nga nagsugod sa proyekto.
- Susiha ang pares.Mapa ang tornilyo ug baril, lakip ang pagkawala sa coating, pag-iskor, kaagnasan ug kaniadto nga pag-ayo.
- Pilia ang ruta sa produkto.I-asoy ang katungdanan sa pelikula, panel, transparent-granulation o wear-resistant nga konstruksyon.
- Aprobahan ang mga pagbag-o.Gibag-o sa marka ang geometry, grado sa asero, proseso sa nawong ug mga punto sa pagsusi sa drowing.
- Pag-uyon sa pagdawat.Susiha ang nahuman nga bahin ug itandi ang na-install nga proseso sa natala nga baseline.
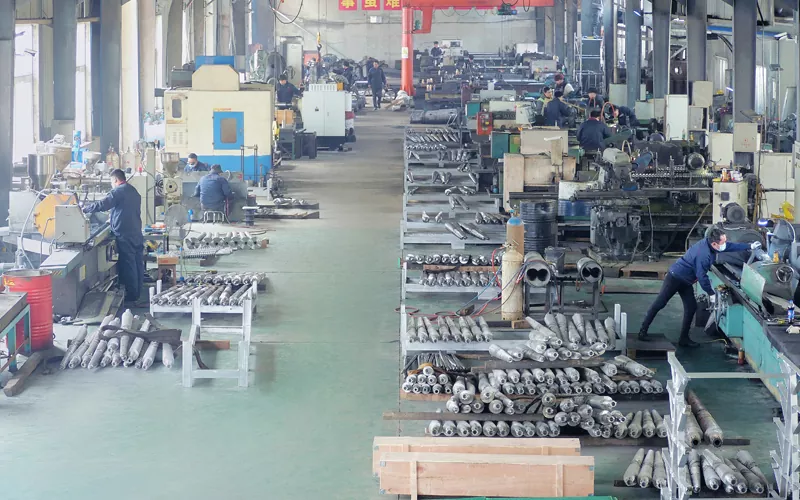
Atongkagamitan sa makinanaglakip sa CNC lathes alang sa workpieces hangtod sa 6 m ug lima ka axis centers alang sa dili regular nga mga flight ug espesyal nga flange nga mga istruktura. Dad-a ang kritikal nga geometry sa pagrepaso sa drowing aron ang mga ruta sa produksiyon ug inspeksyon matubag ang parehas nga mga bahin.
Hukmi ang resulta batok sa orihinal nga problema
Ang usa ka pag-upgrade nagtrabaho lamang kung kini makasulbad sa gipahayag nga pagpugong sa pumapalit nga dili maghimo ug dili madawat nga bag-o. Ibutang ta nga ang tumong mao ang mas diyutay nga wala matunaw nga mga partikulo sa usa ka piho nga output. Ang pagsulay sa pagdawat kinahanglan nga irekord ang daghang materyal, output, tulin sa tornilyo, temperatura sa pagtunaw, presyur, karga sa motor ug giuyonan nga pamaagi sa pag-inspeksyon sa partikulo sa wala pa ug pagkahuman sa pagbag-o.
Kung ang pagkaparehas sa kolor mao ang katuyoan, ipasabut ang usa ka balik-balik nga sampling nga punto ug kalidad nga sukaranan. Kung ang pagsul-ob mao ang tumong, ang usa ka start-up shift dili makapamatuod sa mas taas nga kinabuhi sa serbisyo; kini makahimo lamang sa pagtukod sa inisyal nga angay ug proseso nga kinaiya. Ang usa ka ulahi nga iskedyul sa pag-inspeksyon kinahanglan nga magkauyon sa dili pa mag-angkon sa usa ka benepisyo sa paglahutay.
Itandi sama sa gusto. Ang mas taas nga output nga nakuha human sa pag-ilis sa resin, screen mesh, die o mga setting sa temperatura dili pamatuod nga ang screw lamang ang hinungdan sa ganansya. Sa kasukwahi, ang usa ka gidesinyo pag-usab nga tornilyo kinahanglan dili isalikway tungod kay kini gisulayan batok sa usa ka lahi nga produkto o usa ka mas estrikto nga kahikayan sa ubos kaysa sa gigamit alang sa baseline.
Irekord kini nga mga kondisyon tupad sa mga resulta imbes nga pakunhuran ang proyekto sa usa ka madanihon nga numero. Ang usa ka mapuslanon nga taho sa pagdawat naglakip sa pag-usab sa drowing, mga resulta sa pag-inspeksyon sa sangkap, kahimtang sa na-install nga baril, mga kondisyon sa pagsulay ug mga obserbasyon bahin sa kalidad ug kalig-on.
Ang desisyon sa ekonomiya nanginahanglan usab usa ka kapunawpunawan sa oras. Ang usa ka katumbas nga tornilyo mahimong magdala sa mas ubos nga risgo sa disenyo kung ang orihinal nga proseso husto pa. Ang usa ka labaw nga nalambigit nga geometry mahimong makatarunganon kung ang usa ka gisukod nga pagtunaw o pagsagol nga limitasyon hinungdan sa nagbalik-balik nga scrap o nagpugong sa linya nga ubos sa gikinahanglan nga rate niini. Ang usa ka lahi nga nawong mahimong mamatarung pinaagi sa gibalikbalik, dokumentado nga abrasion.
Pangayo alang sa dugang nga pagpalit ug gasto sa kwalipikasyon kauban ang ebidensya alang sa gipaabut nga benepisyo sa operasyon. Walay kinatibuk-ang porsyento nga pagtipig magamit sa matag resin, linya o katungdanan. Angpuli nga RFQ checklistmakatabang sa paghubad sa maong desisyon ngadto sa usa ka manufacturable order sa higayon nga ang rota nahusay na.
Pagdala sa Nanhaiya usa ka problema sa produksiyon, dili usa ka bahin nga numero
SaZhoushan Nanhaiya Plastic Machinery Co., Ltd., naghimo kami og single screws, parallel twin screws ug conical twin-screw barrels, nga adunay custom design ug alloy spray-welding nga kapabilidad. Ang among single-screw nga mga aplikasyon naglakippelikula, mga core sa panel, transparent nga granulationugpagsul-ob-intensive feed.
Para sa inisyal nga pagrepaso, ipadala ang makina ug modelo, nameplate ug drive-end nga mga litrato, ang orihinal nga drowing kon anaa, screw ug barrel measurements, resin grade ug formulation, normal nga output ug speed, pressure ug motor-load nga mga rekord, depekto nga mga litrato ug unsa ang wala na. Ipahayag kung ang hangyo alang sa usa ka katumbas nga bahin o usa ka pag-uswag sa usa ka piho nga problema sa produksiyon.
Kung ang naglungtad nga baril gisul-ob, isulti kini sa pagsugod: kini nagbag-o kung unsa ang mahimo sa usa ka bag-ong tornilyo. Angdetalyado nga giya sa pagpulinaglista sa mga sukod ug mga dokumento nga gikinahanglan alang sa sunod nga yugto.
Ang Nanhaiya mahimong maabot pinaagi sa gipatik niinipanid sa kontako sainfo@nhyscrew.com. Ang kompanya nakabase sa Zhoushan, Zhejiang, China.
Hisguti ang usa ka pag-ilis o pag-upgrade sa usa ka screw
Ipadala ang mga detalye sa imong makina, materyal, kasamtangang datos sa linya ug ang problema nga imong gikinahanglan sa sunod nga screw aron masulbad. Mahimong repasohon ni Nanhaiya ang kasayuran ug mahibal-an kung unsa ang kinahanglan kumpirmahon sa dili pa maaprobahan ang usa ka drowing o kinutlo.
Pagpadala ug teknikal nga pangutanaEmail:info@nhyscrew.com· Hanay sa produkto:Nanhaiya Single Screws
Kanunay nga gipangutana nga mga pangutana
Mahimo ba nako nga ibutang ang usa ka barrier screw sa akong kasamtangan nga baril?
Posible, apan ayaw aprubahan ang pag-retrofit gikan sa diametro sa screw nga nag-inusara. Susihon ang magamit nga gitas-on sa pagtrabaho, kahimtang sa barrel-boe, limitasyon sa pagmaneho ug motor, resistensya sa mamatay ug ang pamatasan sa pagtunaw sa resin. Ipasabut ang gipaabot nga benepisyo ug usa ka kontroladong pagsulay sa dili pa mag-order og bag-ong profile.
Kinahanglan ba nako ilisan ang baril kung ilisan nako ang tornilyo?
Dili awtomatiko. Sukda ang barrel bore ug screw sa gawas nga diametro sa gipares nga mga lokasyon, unya itandi ang resulta nga clearance ug sumbanan sa pagsul-ob sa giaprobahan nga disenyo. Ang usa ka gisul-ob o oval nga baril mahimong makadaot sa usa ka bag-ong tornilyo, samtang ang usa ka sound barrel mahimong magpabilin nga magamit. Tan-awa ang Nanhaiya'sgiya sa pagsukod sa pagsul-ob.
Ang bag-ong single extruder screw ba mag-ayo sa dili lig-on nga output?
Kung ang tornilyo o ang angay niini mao ang hinungdan. Ang pagpakaon, pagkontrol sa temperatura, mga screen, resistensya sa mamatay, pagbag-o sa materyal ug pagsul-ob sa baril mahimo usab nga makatampo. Pagtukod og baseline, susiha ang mga hinungdan ug susiha ang mga piyesa sa dili pa mopili og katumbas nga kapuli o pagdesinyo pag-usab.
Kanus-a ang eksaktong kopya mas luwas kaysa usa ka pagdesinyo pag-usab?
Pagpili og katumbas nga kapuli kung ang orihinal nga tornilyo naghatud sa gikinahanglan nga produkto nga adunay parehas nga materyal ug linya, ug ang dokumentado nga pagsul-ob o kadaot nagpatin-aw sa karon nga pagkunhod. Kopyaha ang giaprobahan nga disenyo, dili ang gisul-ob nga profile. Ang pagdesinyo pag-usab nanginahanglan usa ka bulag, gipahayag nga katuyoan sa proseso ug pagsulay sa pagdawat.
Unsa ang akong ipadala alang sa usa ka pagsusi sa pag-upgrade sa screw?
Ipadala ang modelo sa makina, orihinal nga drowing o giila nga sample, drive-end ug barrel nga mga dimensyon, resin ug mga additives, target nga produkto, kasamtangan nga output, speed, temperatura, pressure ug motor load, depekto nga mga litrato, mga rekord sa pagsul-ob ug ang resulta nga imong gikinahanglan. Ilha kung unsang mga kantidad ang gisukod ug unsa ang mga banabana.