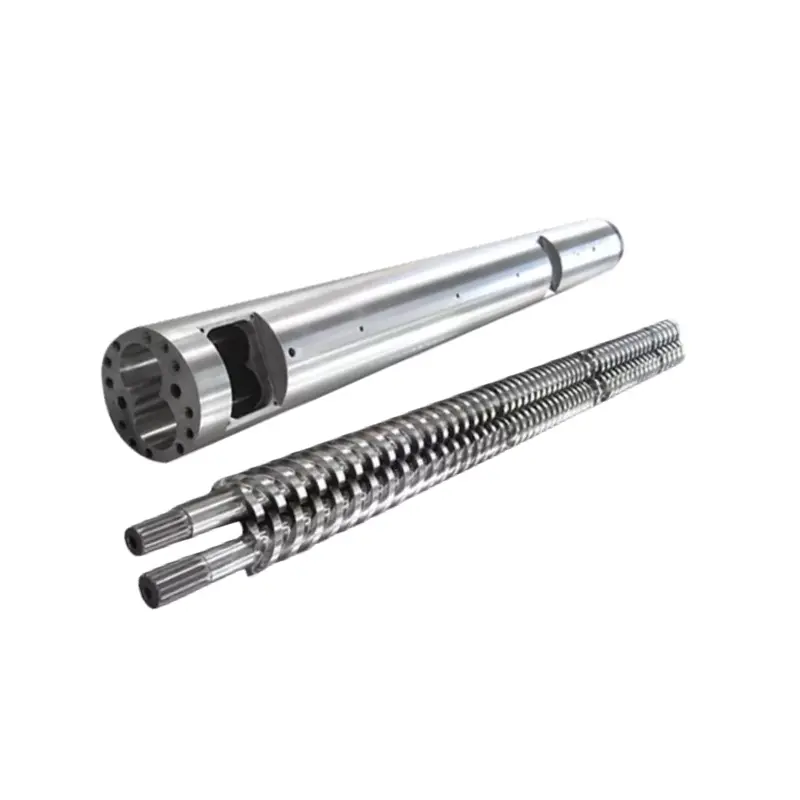
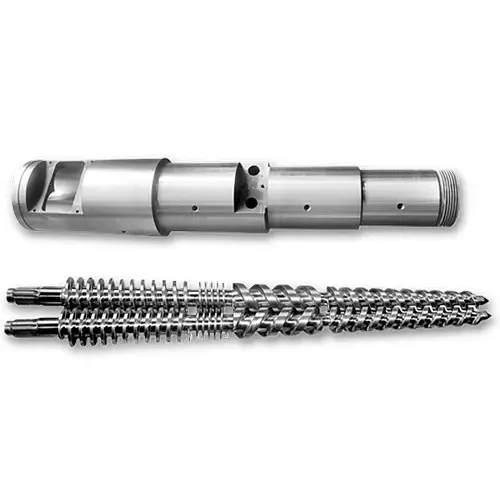
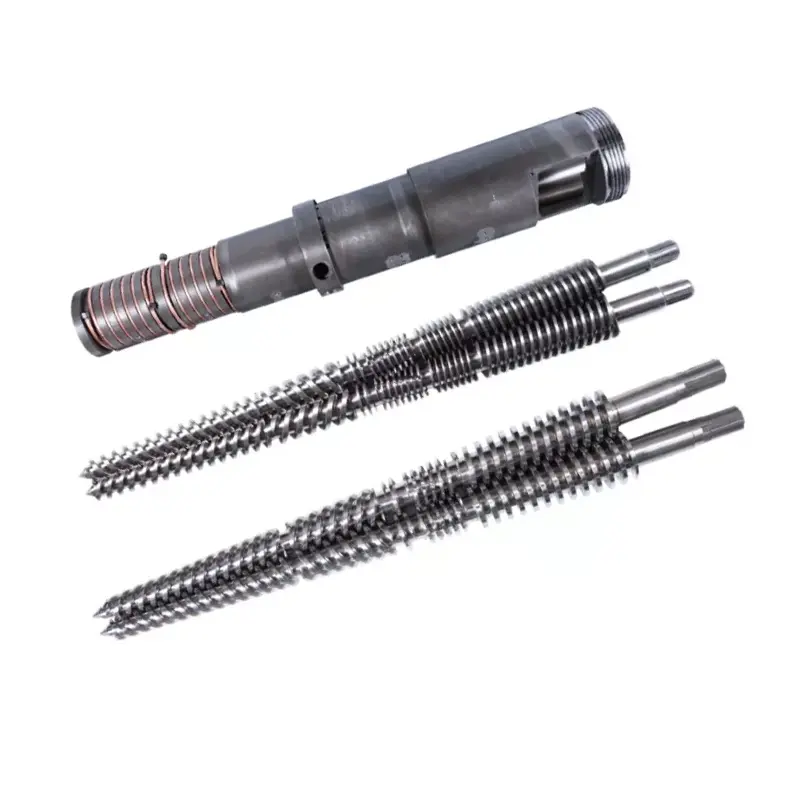
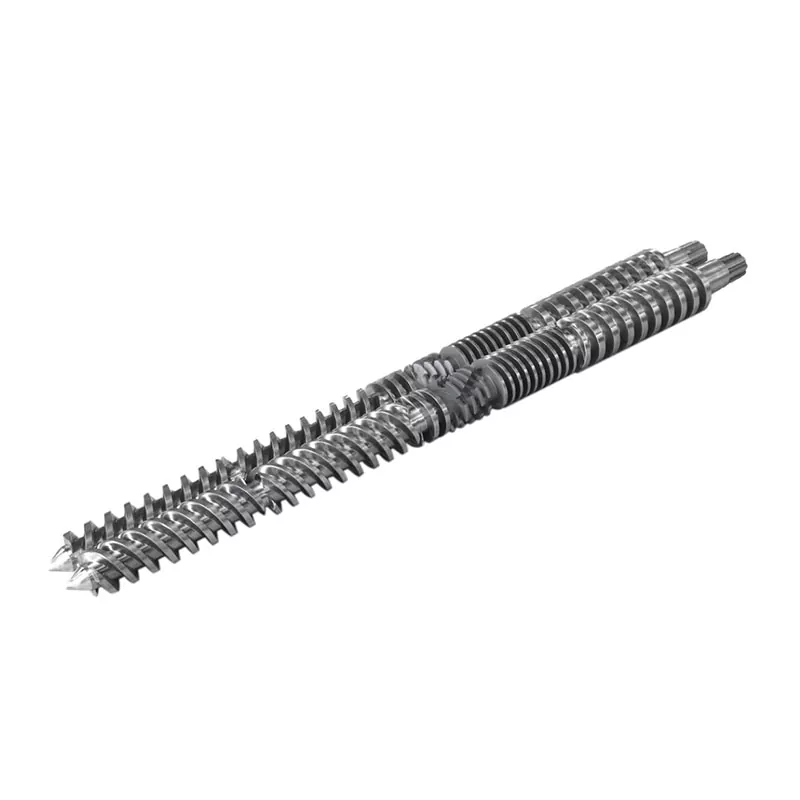
Ang usa ka mapuslanon nga kinutlo nagsugod sa pagporma sa PVC ug ang na-install nga makina, dili usa ka diametro ug usa ka litrato. Kini nga giya naghimo sa katungdanan sa proseso, gisul-ob nga mga piyesa ug target sa pagdawat sa usa ka detalye sa pagpalit nga mahimo gyud nga paghimo sa usa ka pabrika.
Alang sa taas nga puno nga PVC, ipiho ang kompleto nga resipe sa phr, pamaagi sa pagpakaon, produkto sa katapusan, gikinahanglan nga output, rotation sa turnilyo, distansya sa tunga, mga sukat sa koneksyon ug ang mapa sa pagsul-ob sa mga screw ug barrel bores. Pagpili nitriding, chrome plating o bimetallic layer batok sa aktuwal nga wear duty. Aprobahan ang drowing ug pamaagi sa inspeksyon sa dili pa ang presyo mahimong hinungdan sa pagdesisyon.

Ipasabut ang trabaho sa extrusion sa dili pa hisgutan ang screw
Ang "parallel twin screw alang sa taas nga puno nga PVC" usa ka pamilya sa produkto, dili usa ka kompleto nga detalye. Wala kini magsulti kanamo kung ang linya naghimo sa pressure pipe, drainage pipe, profile, sheet o foam board. Gitangtang usab niini kung ang extruder nag-andam sa tambal o direkta nga nagpakaon sa usa ka porma nga mamatay.
Kadtong mga kalainan nagbag-o sa katungdanan sa barrel. Ang pagpakaon, fusion, distributive mixing, devolatilization ug pressure generation dili mahitabo sa samang paagi sa matag linya. Ang drive, gearbox, downstream die ug cooling equipment nagpahamtang ug mga limitasyon nga dili makuha sa screw drawing.
Ang among pagtan-aw sa pabrika:dili namo aprubahan ang pagbag-o sa geometry gikan sa porsyento sa tigpuno nga nag-inusara. Una among gipangutana kung unsa ang maayo nga nahimo sa karon nga linya, kung diin kini mahimong dili lig-on ug unsa nga resulta ang kinahanglan nga molambo. Kung ang naglungtad nga produkto madawat ug ang buluhaton gipulihan, ang pagpreserbar sa napamatud-an nga geometry mahimong mas luwas kaysa pagdugang usa ka agresibo nga bahin sa pagsagol nga wala’y ebidensya.
Sugdi ang pangutana pinaagi sa pagpili og usa ka tumong: pagkopya sa orihinal nga katungdanan, pagtul-id sa gisukod nga problema sa pagsul-ob, o pagdesinyo alang sa bag-ong pormulasyon ug output. Ang paghiusa sa tanan nga tulo sa usa ka dili klaro nga hangyo naghimo sa mga sugyot sa supplier nga imposible nga itandi.



Ang usa ka pabrika makahimo lamang sa pagdesinyo sa palibot sa pormulasyon nga nadawat niini
Alang sa PVC, ang "30% filler" dili igo nga tukma. Ipahayag ang mga sangkap sa mga bahin sa kada gatos nga resin, kasagarang gisulat isip phr, ug ihatag usab ang nahuman nga komposisyon sa timpla kung ang imong internal nga sistema sa pagkontrol naggamit sa porsyento sa timbang. Ang duha ka ekspresyon dili managsama nga denominador.
Irekord ang PVC resin grade, calcium carbonate o uban pang filler grade, particle information nga gihatag sa filler producer, stabilizer system, lubricants, processing aid, impact modifiers, pigments ug recycled content. Idugang ang bulk density ug feed form sa aktuwal nga dry blend. Kung ang tanum magbag-o sa mga resipe, ilista ang operating range kaysa ipadala ra ang labing kadali nga grado.
Ang nahabilin nga linya hinungdanon tungod kay ang puno nga pulbos kinahanglan nga maabot ang mga screw nga makanunayon. Sa usa ka gipatik nga battenfeld-cincinnati nga sistema, ang chalk dosing path migamit ug mga agitators aron mapugngan ang bridging, gravimetric monitoring ug usa ka screw geometry nga gipahaom alang sa 30 ngadto sa 100 ka bahin sa chalk. Kana nga pananglitan espesipiko sa iyang twinEX 93-34 nga linya, apan ang leksyon sa pagpamalit kaylap: ang disenyo sa feeder ug disenyo sa tornilyo kinahanglan nga dungan nga susihon.
Ang mga additives usab nagbag-o sa trabaho sa pagproseso. Ang gipatik nga trabaho ni Arkema sa usa ka puno kaayo nga pagporma sa salog sa PVC nagsumpay sa usa ka gipahinungod nga tabang sa pagproseso nga adunay pagsagol ug makanunayon nga pagproseso sa pagtunaw sa taas nga lebel sa calcium carbonate. Kini usa ka mapuslanon nga pahinumdom nga ang parehas nga filler phr mahimo nga lahi nga molihok kung ang resin ug additive nga pakete nagbag-o.

Pag-andam sa usa ka bag-ong proyekto nga puno sa PVC?Ipadala ang resipe ubos sa usa ka kasabotan sa kompidensyal kon gikinahanglan, apil ang drowing sa linya ug target nga produkto. Mahimo natong hisgutan ang screw ug baril isip kabahin sa usa ka gitakda nga katungdanan sa pagproseso.
Ipadala ang pormulasyon ug drowingTan-awa ang parallel nga produkto sa PVCI-lock ang rotation, handedness ug machine interface
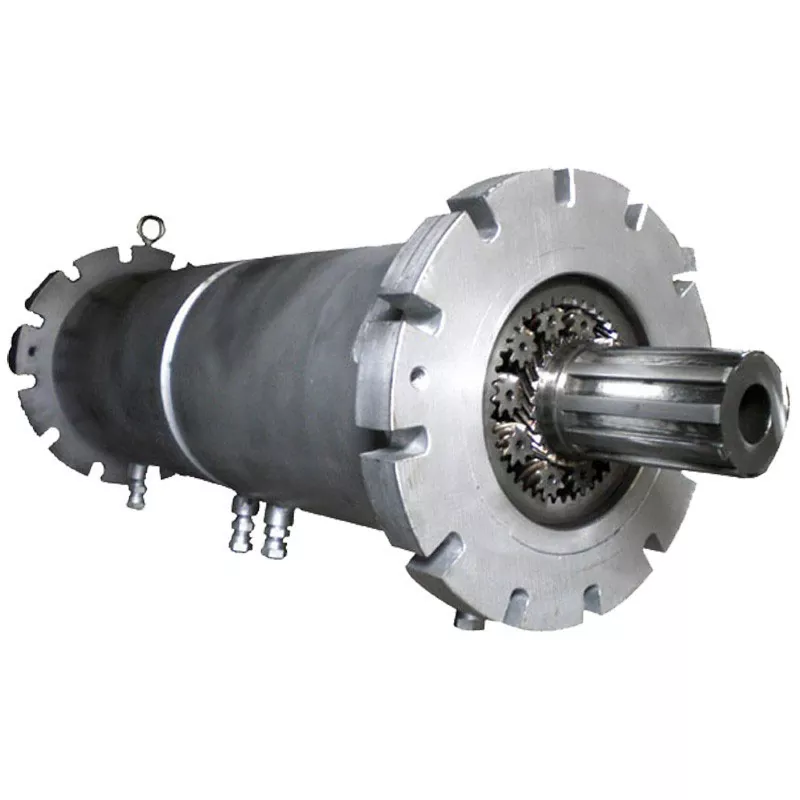
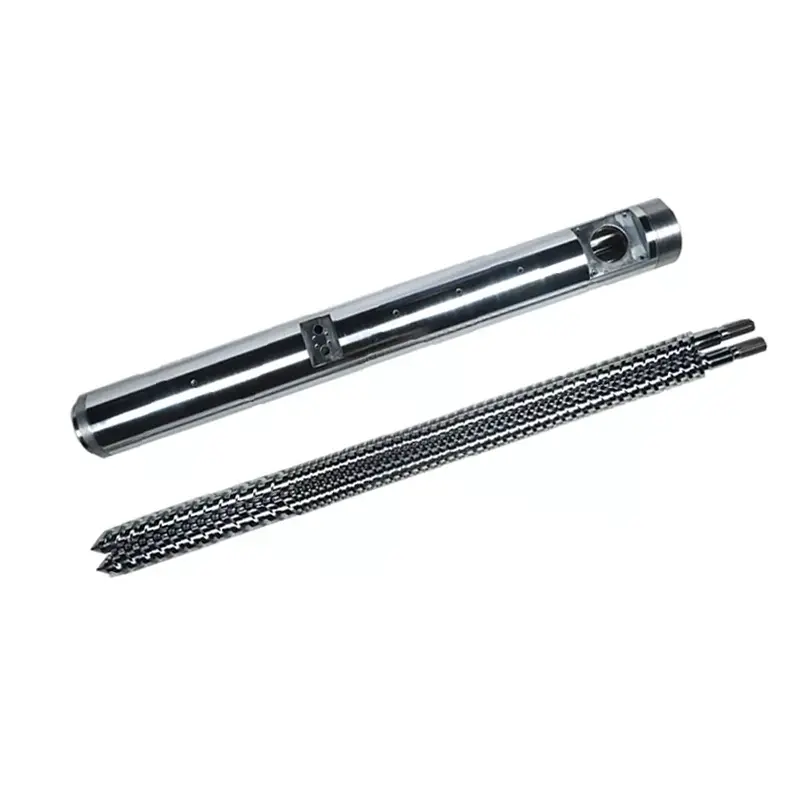
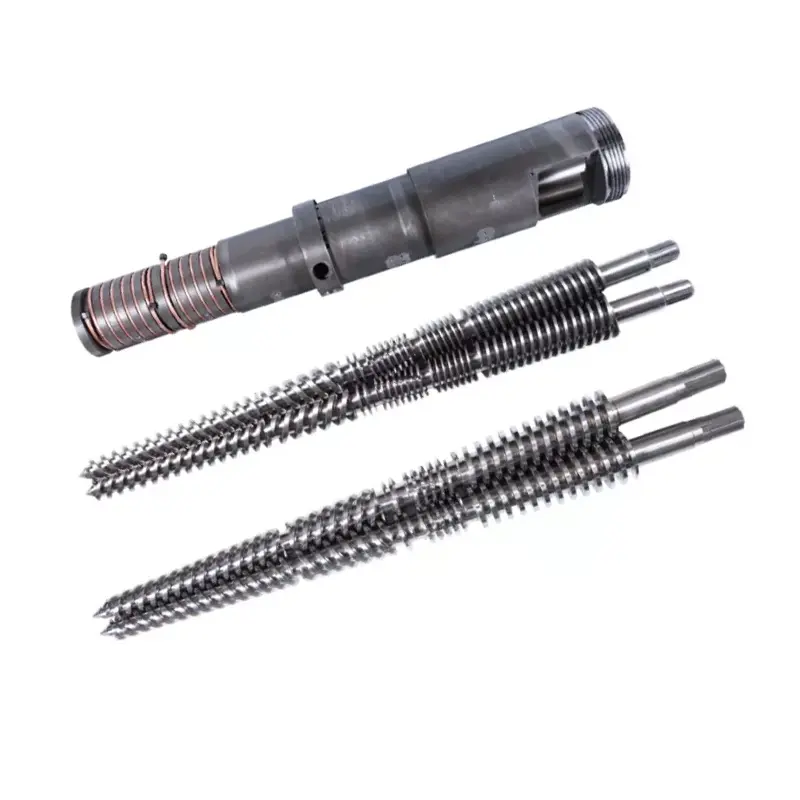
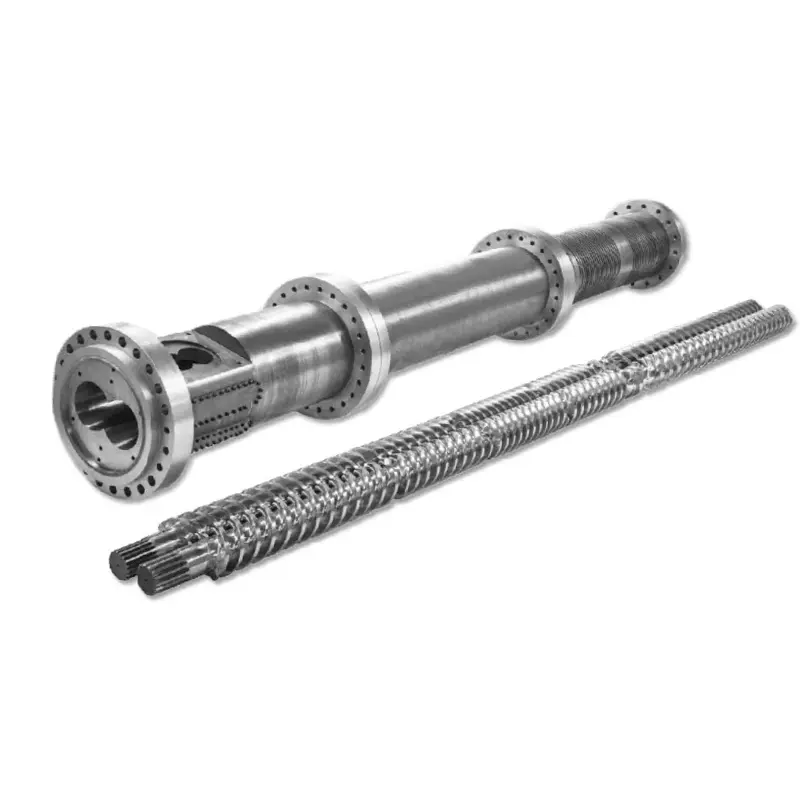
Ang Nanhaiya naghatag sa duhaco-rotating parallel twin screw barrelsugcounter-rotating parallel twin screw barrels. Lahi sila nga mekanikal nga mga pag-configure. Ang usa ka supplier dili kinahanglan nga mag-infer sa husto gikan sa usa ka litrato sa nahuman nga produkto sa PVC.
Alang sa kapuli, ilha ang turnilyo sa turnilyo sa direksyon sa pagtan-aw nga gipahayag sa drowing. Iapil ang screw handedness, phasing marks, center distance, gawas ug root diameters, working length, shaft connection, spline o key details, thrust face ug ang barrel's figure-eight bore geometry.
Dayon ipasabot ang matag interface: feed opening, vent, heating ug cooling zones, thermocouple holes, flange bolt pattern, gearbox face, breaker plate o die connection, supports ug overall installation envelope. Ang usa ka gamay nga pagkawala makapugong sa usa ka maayo nga makina nga set gikan sa pagkahaom sa linya.
| Lugar | Minimum nga ebidensya | Kasagaran nga dili klaro nga tangtangon |
|---|---|---|
| Pares sa tornilyo | Giaprobahan nga drowing, wala ug tuo nga pag-ila, rotation, handedness, phasing ug koneksyon | Gisulti ang rotation nga wala gisulti kung unsang katapusan ang giatubang sa tumatan-aw |
| Mga buho sa baril | Gilay-on sa sentro, profile sa bore, mga sukat sa axial, mga pantalan ug mga datum sa flange | Usa ka nominal bore diameter nga gigamit sa paghulagway sa kompleto nga numero-walo nga profile |
| Clearance | Gipiho nga mga clearance sa screw-to-barrel ug screw-to-screw nga adunay kahimtang sa pagsulay | Gilauman nga magtukod pag-usab ang supplier sa orihinal nga clearance gikan sa mga guba nga bahin |
| Mga Interface | Gearbox, feed, vent, pagpainit, pagpabugnaw ug die connection drawings | Mga litrato nga walay mga dimensyon, mga datum o mga detalye sa thread |
| Pagkontrol sa asembleya | Ipares ang mga numero, timing nga marka, pamaagi sa pag-instalar ug mga kinahanglanon sa makina | Duha ka screw nga gitratar isip independente nga mga spare parts |
Kung ang usa ka pumapalit nagpadala lamang sa gisul-ob nga mga tornilyo, mahimo naton masukod kung unsa ang naa, apan ang pagsul-ob nakausab na sa yuta, profile sa paglupad ug clearance. Gipalabi namo ang giaprobahan nga drowing, datos sa makina ug mga sukod sa duha ka sangkap. Dili namo tawgon ang gisul-ob nga geometry nga orihinal nga disenyo tungod lang kay kini lang ang sample sa crate.


Gamita ang modelo nga lamesa isip himan sa screening, dili usa ka saad
Atongparallel twin screw rangenaglista sa lima ka komon nga mga modelo gikan sa 75 ngadto sa 130 mm. Ang gipatik nga PVC output ranges makatabang sa usa ka pumapalit sa pag-ila sa usa ka pagsugod nga plataporma. Dili nila ilisan ang pormulasyon, feeder, die ug drive review.
| Modelo | Diametro sa screw | L/D | Kapasidad sa output sa PVC | Tulin sa turnilyo | Pagmaneho sa motor |
|---|---|---|---|---|---|
| NHS75 | 75 mm | 26 hangtod 36 | 220 ngadto sa 350 kg/h | 45 rpm | 45 kW |
| NHY90 | 90 mm | 26 hangtod 36 | 280 ngadto sa 460 kg/h | 45 rpm | 55 kW |
| NHS110 | 110 mm | 26 hangtod 36 | 350 ngadto sa 650 kg/h | 45 rpm | 75 kW |
| NHS120 | 120 mm | 26 hangtod 36 | 500 ngadto sa 800 kg/h | 45 rpm | 110 kW |
| NHS130 | 130 mm | 26 hangtod 36 | 680 ngadto sa 1,000 kg/h | 45 rpm | 132 kW |
Ang usa ka taas nga puno nga resipe mahimong magbag-o sa kadaghanan nga pagpakaon, pamatasan sa fusion, panginahanglan sa torque, pagsul-ob ug presyur sa mamatay. Mao nga nangayo kami usa ka lig-on nga karon nga rekord sa produksiyon kung adunay usa. Naghatag kini usa ka labi ka maayo nga pakisayran sa gidak-on kaysa gitinguha nga output lamang.
Alang sa naglungtad nga extruder, ang interface sa gearbox ug barrel kasagarang magdesisyon sa gidak-on sa wala pa ang katalogo. Alang sa usa ka bag-ong linya, ang target sa output kinahanglan nga nalambigit sa usa ka ginganlan nga resipe ug sumbanan sa pagdawat sa produkto. Kung ang kinutlo naglista sa kg / h nga wala ang gidawat nga pormulasyon ug produkto, ang numero lisud ipatuman.
Pilia ang proteksyon sa pagsul-ob gikan sa mapa sa pagsul-ob
AngNanhaiya PVC parallel twin screw barrelnaggamit sa 38CrMoAlA ingon nga gilista nga base nga materyal ug nagtanyag nitrided, chrome-plated ug bimetallic nga mga detalye. Lainlain kini nga mga konstruksyon. Ang pagtandi kanila sa kinadak-ang gidaghanon sa katig-a lamang mao ang dili maayo nga praktis sa pagpalit.
| Property | Gipatik nga bili | Ibutang kini sa han-ay |
|---|---|---|
| Base nga materyal | 38CrMoAlA | Component, steel grade ug gikinahanglan nga materyal nga dokumento |
| Katig-a sa pagtambal sa init | HB260 hangtod 320 | Lugar sa pagsulay, pamaagi ug rekord sa pagdawat |
| Nitriding katig-a | HV950 hangtod 1000 | Gitratar nga nawong, pamaagi sa pagsukod ug mga punto sa pagdawat |
| Nitriding giladmon | 0.50 hangtod 0.70 mm | Depinisyon sa giladmon sa kaso ug pamaagi sa pag-verify |
| Nitriding brittleness | Grade 1 o ubos pa | Magamit nga pamaagi sa pagsulay ug rekord |
| Pagkagahi | Ra0.4 | Ibabaw, direksyon, cutoff ug instrumento |
| Screw straightness | 0.015 mm | Datum, gisukod nga gitas-on, kondisyon sa pagsuporta ug pamaagi |
| Chrome plating katig-a | HV 950 o mas taas pa | Plated nga lugar ug lokasyon sa inspeksyon |
| Gibag-on sa Chrome | 0.05 ngadto sa 0.10 mm | Drawing zones ug nahuman gibag-on kinahanglanon |
| Bimetal nga katig-a | HRC60 hangtod 65 | Alloy area, layer identity ug lokasyon sa pagsulay |
| Bimetal giladmon | 2.0 ngadto sa 3.0 mm | Gipanalipdan nga mga sona ug giladmon nga pag-verify |
Ang HV ug HRC managlahi nga mga timbangan sa katig-a, samtang ang gilista nga giladmon sa layer lainlain usab kaayo. Ang usa ka nipis nga gahi nga nawong ug usa ka mas lawom nga layer sa alloy dili ma-ranggo pinaagi sa pagbasa sa usa ka cell. Ang kinutlo kinahanglan nga mailhan ang sangkap, eksakto nga giprotektahan nga mga sona, nahuman nga mga sukat pagkahuman sa pagtambal ug ang dokumento nga gigamit alang sa pagdawat.
Ang ngalan sa tigpuno dili usab igo. Ang loading, particle properties, agglomeration, recycled kontaminasyon ug lokal nga presyur tanan nag-impluwensya sa sumbanan sa pagsul-ob. Ang giya sa pagsul-ob ni Coperion alang sa mga kagamitan sa pag-compound niini nagpasiugda sa pagkatunaw, abrasive nga pagsagol ug pag-usbaw sa presyur isip mga lugar nga grabe ang stress. Ang mapuslanon nga prinsipyo alang sa usa ka kapuli nga order mao ang pagpanalipod sa mga zone nga giila sa proseso ug mga sukod.


Dili sigurado kung ang proteksyon sa nitriding o bimetallic naa sa RFQ?Ipadala ang mga litrato ug usa ka mapa sa pagsukod sa mga screw ug sa baril. Ilakip ang grado sa filler, phr ug kasaysayan sa produksiyon aron ang sugyot sa ibabaw adunay klaro nga rason.
Pangutana bahin sa materyal ug pagtambalTan-awa ang kagamitan sa produksiyon sa NanhaiyaSukda ang duha ka screw ug ang duha ka bor sa ginganlan nga mga posisyon
Ang usa ka report sa pagsul-ob kinahanglan magpakita kung diin gikuha ang matag kantidad. Limpyohi ang mga bahin, tugoti sila nga makaabut sa usa ka lig-on nga temperatura sa pag-inspeksyon, markahan ang katapusan sa feed ug numero sa mga estasyon sa axial. Sukda ang duha ka screw, ang duha ka barrel lobes ug ang kritikal nga screw-to-screw nga relasyon gamit ang gikasabutan nga paagi.
Ang gipatik nga diagnostic nga pamaagi sa Coperion para sa ZSK ug STS nga mga baril niini nanawagan alang sa limpyo, bugnaw nga mga baril ug gikombinar ang pagsukod sa bore sa pag-inspeksyon sa video sa pipila ka mga gidak-on. Mahimong magkalainlain ang imong kagamitan ug pamaagi, apan maayo ang disiplina: ang dimensyon ug kahimtang sa nawong kinahanglan nga irekord nga magkauban.
| Pagrekord | Ngano naa ni sa report | Desisyon nga gisuportahan niini |
|---|---|---|
| Mapa sa estasyon sa axial | Gipugngan ang usa ka minimum o labing taas nga kantidad nga mawala ang lokasyon niini | Lokal nga pag-ayo, proteksyon sa zone o hingpit nga pag-ilis |
| Ang duha nga mga profile sa screw | Nagpakita og asymmetric nga pagsul-ob ug nagpreserbar sa wala/tuo nga pagkatawo | Ilisan ang usa ka bahin, ang pares o imbestigaha ang paglinya |
| Ang duha ka barrel lobes | Gipadayag kung ang usa ka bag-ong tornilyo modagan pa nga adunay sobra nga clearance sa lungag | Ang mga tornilyo lamang batok sa gipares nga screw ug barrel set |
| Mga hulagway sa nawong | Pag-iskor sa mga dokumento, pitting, pagkawala sa coating ug mga deposito sa materyal | Ibulag ang dimensyon nga pagsul-ob gikan sa usa ka sulud o isyu sa paglimpyo |
| Trend sa operasyon | Nagkonektar sa pisikal nga kahimtang sa output, load, pressure ug kalidad sa produkto | Kumpirma nga ang pagsul-ob maoy hinungdan sa gitaho nga problema sa produksiyon |
Ang pagkawala sa output, dili lig-on nga presyur, sobrang pag-init ug dili maayo nga hitsura sa produkto makapamatarung sa usa ka pag-inspeksyon, apan wala nila mapamatud-an nga gisul-ob ang screw. Itandi ang kasamtangan nga linya sa usa ka lig-on nga reference nga resipe. Susiha ang feeding, heater, sensor, venting, die restriction ug drive condition sa dili pa basulon ang usa ka component.
Kung ang baril gisul-ob, ang pag-instalar lamang sa bag-ong mga tornilyo mahimong magbilin sa clearance sa pagtrabaho sa gawas sa gituyo nga kondisyon gikan sa unang adlaw. Mas gusto namo nga mawad-an og screws-only order kay sa pagsulti sa usa ka pumapalit nga ang bag-ong mga piyesa maka-uli sa clearance nga wala namo masukod.
Itandi ang mga kinutlo pinaagi sa kasangkaran, dili pinaagi sa label sa alloy
Ibutang ang matag supplier sa parehas nga sheet sa pangutana. Kung ang usa ka kinutlo naglakip sa usa ka baril, pares sa screw, pagtambal, mga taho sa inspeksyon ug proteksyon sa pagpadala samtang ang lain naglista lamang sa "bimetal twin screw," ang mga presyo dili ikatandi.
| Linya sa kinutlo | Madawat nga kahulugan | Rason nga ibalik ang kinutlo |
|---|---|---|
| Sakop sa sangkap | Wala nga tornilyo, tuo nga tornilyo, baril, mga aksesorya ug wala iapil nga mga butang nga ginganlan | "Usa ka set" nga walay bill of supply |
| Geometry | Gilista ang rebisyon sa drowing ug kritikal nga mga dimensyon | Diameter ug L/D lang |
| Materyal | Giila ang base nga asero ug pagtambal o mga sona sa alloy | "Premium nga haluang metal" nga walay grado o lokasyon |
| Inspeksyon | Gikauyonan ang mga sukat, pamaagi, rekord ug punto sa pagdawat | "Taas nga katukma" nga wala masukod nga pamatasan |
| Pagsulay sa performance | Recipe, feed, die, output window, mga limitasyon sa makina ug gihubit nga mga pagsusi sa produkto | Output saad nga walay pagsulay nga kahimtang |
| Komersyal nga sakup | Basihan sa presyo, packaging, basehan sa pagpadala, dokumentasyon ug mga utlanan sa serbisyo nga gilista | Ubos nga presyo sa yunit nga adunay wala masulbad nga teknikal nga mga pagbulag |
Hangyoa ang supplier nga markahan ang matag pagtipas gikan sa imong drowing imbis nga hilom nga ilisan ang usa ka kinahanglanon. Ang usa ka gisugyot nga pag-uswag mahimong bililhon, apan kini kinahanglan nga makita ingon usa ka pagbag-o nga adunay hinungdan. Kana nanalipod sa pagpalit, pagmentinar ug sa tiggama kung ang bahin makaabot sa makina mga bulan sa ulahi.


Pag-uyon sa inspeksyon ug pag-commissioning sa wala pa paghimo
Ang giaprobahan nga drowing mao ang sentro sa pagpalit. Ilakip ang kinahanglanon nga materyal, mga zone sa pagtambal sa nawong, report sa dimensyon, katig-a o pamaagi sa pag-verify sa layer, pag-ila sa pares ug mga kinahanglanon sa pagputos. Tinoa kung unsang mga dokumento ang nagbiyahe kauban ang kargamento.
Alang sa pag-instalar, sunda ang pag-align, clearance, pagpainit ug mga pamaagi sa pagsugod sa extruder maker. Ayaw pugsa ang usa ka pares sa tornilyo nga dili makatuyok sumala sa gikinahanglan sa pamaagi sa makina. Susiha ang angay, timing ug asembliya sa dili pa gamiton ang drive torque.
Ang pagsulay sa pagdawat sa produksiyon nanginahanglan usa ka ngalan nga pormulasyon ug kondisyon sa feed. Irekord ang aktuwal nga pag-agi, katulin sa tornilyo, pagkarga sa motor o timailhan sa torque, presyur sa ulo, pamatasan sa temperatura, kahimtang sa vent ug mga pagsusi sa nahuman nga produkto. Kung ang produkto kay tubo o profile, iapil ang dimensyon ug hitsura nga pamatasan nga magdesisyon kung ang output mabaligya.

Ipadala kanamo ang usa ka taas nga puno nga PVC RFQ nga mahimo namon nga inhenyero
Ilakip ang modelo sa makina, drowing, rotation ug phasing nga mga detalye, kompleto nga resipe sa phr, filler grade, recycled content, kasamtangang operating record, product target ug wear measurements. Sultihi kami kung kinahanglan nimo ang usa ka matinud-anon nga kapuli o usa ka dokumentado nga pagsusi sa geometry.
I-email ang RFQ packagePaghisgot sa WhatsAppAblihi ang panid sa pangutana
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Mga produkto:Parallel twin screws | PVC parallel twin screw barrels | PVC pipe parallel screw barrels
Email:info@nhyscrew.com
Telepono:+86-13505809643| Mobile:+86-13587082002
Block C, No. 2 West Section, Xingzhou Avenue, Dinghai District, Zhoushan City, Zhejiang Province, China.
Impormasyon sa serbisyo | Mga kagamitan sa produksiyon | Profile sa kompanya
Kanunay nga gipangutana nga mga pangutana
Unsa nga kasayuran ang gikinahanglan aron makutlo ang usa ka taas nga puno nga PVC parallel twin screw barrel?
Ipadala ang makina ug modelo, kasamtangan nga mga drowing, turnilyo sa turnilyo, sentro nga gilay-on, mga detalye sa koneksyon, kompleto nga PVC formulation, filler loading sa phr, recycled content, impormasyon sa produkto ug mamatay, output target, operating records ug mga sukod sa daan nga bahin. Ipahayag ang kapakyasan o kalamboan nga imong gipaningkamutan nga sulbaron.
Unsang lebel sa tagapuno ang giisip nga taas nga puno nga PVC?
Walay universal nga sukdanan sa pagpalit. Ipahayag ang matag sangkap sa mga bahin kada gatos nga resin ug ihatag ang nahuman nga komposisyon sa timpla. Ayaw ilisan ang phr og dili klaro nga deskripsyon sama sa taas nga calcium carbonate, tungod kay ang duha ka resipe nga nagdala niana nga label makahimo og lain-laing mga katungdanan sa pagpakaon, pagsagol ug pagsul-ob.
Ang bimetallic screw ba kanunay nga mas maayo kay sa nitrided screw alang sa puno nga PVC?
Dili. Ang pagpili sa pagtambal nagdepende sa mga kinaiya sa tigpuno, pagkarga, mga kontaminante, lokasyon sa pagsul-ob, geometry ug ang gikinahanglan nga plano sa pagmentinar. Ang nitriding, chrome plating ug bimetallic layers magkalahi sa hardness scale ug layer depth, busa itandi ang kompleto nga specification kay sa usa ka hardness number.
Mahimo ba nako nga pilion ang gidak-on sa screw gikan sa modelo nga lamesa sa Nanhaiya nga mag-inusara?
Gamita ang modelo nga lamesa isip inisyal nga han-ay. Ang katapusan nga gidak-on kinahanglan mag-asoy sa aktuwal nga pormulasyon, pamaagi sa pagpakaon, produkto, resistensya sa mamatay, limitasyon sa pagmaneho ug output sa pagdawat. Ang usa ka nominal nga diametro o kapasidad sa katalogo wala maghubit sa kompleto nga katungdanan sa proseso.
Mahimo ba nako ipadala ang gisul-ob nga mga tornilyo ingon usa ra nga pakisayran sa paghimo?
Dili namo girekomendar kini. Ang usa ka gisul-ob nga sample nagrekord sa orihinal nga geometry ug ang kadaot nga natipon sa serbisyo. Ihatag ang giaprobahan nga drowing kung naa, unya suportahan kini sa limpyo nga mga sukod, mga litrato ug kasaysayan sa pag-opera aron ang puli dili magsul-ob ingon nga disenyo.
Mahimo ba nako nga ilisan lamang ang mga screw ug tipigan ang daan nga baril?
Human lamang sa pagsukod sa duha ka mga screw ug sa duha ka barrel bores sa gipiho nga axial nga mga posisyon. Ang bag-ong mga tornilyo nga nagdagan sulod sa usa ka gisul-ob nga baril mahimong magpreserbar sa sobra nga clearance ug dili lig-on nga output. Ang desisyon kinahanglang mosunod sa usa ka katugbang nga report sa pagsul-ob ug sa mga kinahanglanon sa asembliya sa makina.
Naghatag ba ang Nanhaiya sa parehas nga co-rotating ug counter-rotating parallel twin screw barrels?
Oo. Gilista sa Nanhaiya ang co-rotating ug counter-rotating parallel twin screw barrel nga mga produkto. Ang usa ka kapuli nga pangutana kinahanglan nga mahibal-an ang na-install nga configuration, rotation viewpoint, handedness, phasing ug drive connection imbes nga hangyoon ang supplier nga isulti kini gikan sa materyal nga ngalan.
Sa unsang paagi dawaton ang output human sa pag-instalar?
Pag-uyon sa resipe, pamaagi sa pagpakaon, mamatay, bintana sa output, pagsusi sa kalidad sa produkto ug mga limitasyon sa makina sa wala pa ang paghimo. Atol sa pag-commissioning, irekord ang aktuwal nga throughput, load, pressure, kinaiya sa temperatura ug kalidad sa natapos nga produkto ubos sa gikasabutan nga kondisyon. Ang datos sa katalogo kinahanglan dili mopuli sa usa ka gitakda nga pagsulay sa pagdawat.
Alang sa mga prinsipyo sa operasyon, ipadayon ang amongparallel twin screw extruder nga giya. Para sa mas lapad nga pagtandi sa mga tipo sa extruder, tan-awa anggiya sa pagpili sa twin screw extruder.