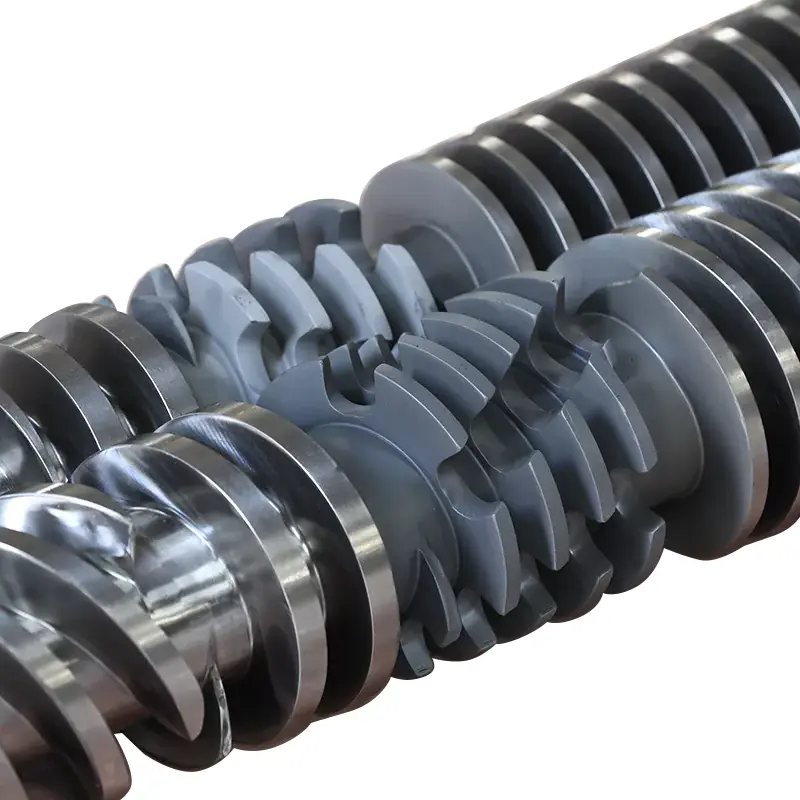
Ang usa ka hinay nga timer sa pag-ayo mahimong magpunting sa usa ka problema sa pagpakaon, usa ka nabag-o nga proseso o gisul-ob nga hardware. Ang mapuslanon nga pagdayagnos nagsulti kanimo kung hain ang usa, ug kung tinuod ba kini nga naggasto kanimo sa oras sa siklo.
Kung dugay kaayo ang pagbawi sa tornilyo sa paghulma sa injection, kumpirmahi una nga kini naglangan sa siklo. Dayon susiha ang pagpadayon sa feed, aktwal nga tulin sa screw, presyur sa likod ug temperatura batok sa usa ka lig-on nga reference run. Susiha ang geometry ug pagsul-ob kung ang mga tseke wala magpatin-aw sa pagkawala. Pag-ilis sa mga sangkap human lamang mahibal-an ang limiting function.

Una, pag-establisar kon ang pagkaayo anaa sa kritikal nga dalan sa siklo
Ang pagbawi sa tornilyo mao ang yugto sa plasticizing ug metering: ang tornilyo nagtuyok, nag-andam sa sunod nga shot ug nag-atras samtang natunaw ang natipon sa atubangan niini. Lahi kini sa pag-injection, kung ang tornilyo molihok sa unahan aron ihatud kana nga shot. Susiha ang kahulugan sa timer sa imong controller, ilabi na kung kini naglakip sa usa ka paglangan o decompression.
Ang pagkaayo kanunay nga nagsapaw sa bahin sa pagkasunod-sunod sa pagpabugnaw. Ang epekto niini sa kinatibuk-ang cycle sa panahon busa nagdepende kung kanus-a magsugod ang pagkaayo ug kung unsang aksyon sa makina ang kinahanglan maghulat aron kini mahuman. Basaha ang han-ay nga pagsubay imbes nga maghunahuna nga ang matag segundo nga gikuha gikan sa pagkaayo magtangtang sa usa ka segundo gikan sa siklo.
| Gidugayon sa pagkaayo | Paghulat sa unahan sa bintana | Unsa ang gipasabut sa pagbag-o |
|---|---|---|
| 12 segundos | 2 segundos | Ang pagkaayo mao ang paglangan sa sunod nga aksyon. |
| 9 segundos | 0 segundos | Ang 3-segundos nga pagpauswag sa pagbawi nagtangtang sa 2 segundos nga paghulat. |
| 7 segundos | 0 segundos | Ang laing 2 segundos sa pagkaayo wala magdala og dugang nga pagkunhod sa siklo niini nga pananglitan. |
Ang among una nga pangutana mao kung naghulat ba ang makina nga matunaw o nagreport lang sa usa ka numero nga gusto nimong pakunhuran. Kung ang pagkaayo mohaum na nga komportable sa sulod sa magamit nga bintana, mag-focus kami sa pagkamakanunayon ug pagkatunaw sa kalidad sa dili pa magrekomenda sa usa ka mas taas nga output nga tornilyo.
Alang sa mas lapad nga katin-awan sa asembliya, tan-awa ang amonginjection molding screw barrel guide. Dinhi, mas hiktin ang tumong: i-establisar kung nganong nausab ang pagkaayo ug unsa nga aksyon ang gisuportahan sa ebidensya.
Ang kalit nga pagbag-o ug anam-anam nga pagkunhod nanginahanglan lainlaing mga punto sa pagsugod
Tipigi ang usa ka reperensiya sa dili pa i-adjust ang makina. Itandi ang parehas nga grado sa resin, regrind ratio, setting sa shot, agup-op ug kahimtang sa temperatura. Irekord ang indibidwal nga mga siklo ingon man ang kasagaran; ang panagsa nga hinay kaayo nga pagkaayo mahimong makabalda sa produksiyon bisan kung ang kasagaran daw madawat.
| Naobserbahan nga pattern | Susiha una | Ebidensya nga angay irekord |
|---|---|---|
| Kalit nga pagtaas pagkahuman sa usa ka materyal o pagbag-o sa resipe | Ang porma sa pagpakaon, pag-regrind, kondisyon sa pagpauga ug gibalhin nga mga setting | Material lot, blend ratio, partikulo nga kondisyon ug sa wala pa/human sa proseso nga mga rekord |
| Ang nag-ulang nga hinay nga mga siklo nga adunay normal nga mga siklo sa taliwala nila | Ang pagkabalda sa pagpakaon, pagdugtong ug pagbag-o sa aktuwal nga tulin | Pagsubay sa pagbawi, kalihokan sa loader ug aktuwal nga RPM alang sa parehas nga mga siklo |
| Ang pagkaayo nagkagrabe sa hinay-hinay ubos sa usa ka lig-on nga katungdanan | I-verify ang mga kondisyon sa pag-operate, dayon susiha ang pagsul-ob | Makasaysayanong datos sa pagbawi ug gisukod nga mga dimensyon sa screw/barrel |
| Taas nga load ug aktuwal nga RPM ubos sa sugo | Pagmaneho sa makina, limitasyon sa torque ug kahimtang sa kainit | Aktuwal batok sa gisugo nga RPM, load trend ug machine alarms |
| Ang problema magsugod dayon pagkahuman sa pag-ilis sa sangkap | Gi-install nga bahin nga identidad, mga sukat, geometry ug asembliya | Giaprobahan ang pag-usab sa drowing, gipaangay nga mga sangkap ug mga setting sa komisyon |
Kini nga mga sumbanan nagbuot sa han-ay sa imbestigasyon; walay usa nga pamatuod sa iyang kaugalingon. Ang usa ka kalit nga sayup nga adunay kasaba, pag-iskor o dili normal nga pagkarga nanginahanglan dayon nga atensyon sa serbisyo sa makina, bisan kung ang oras sa una susama sa usa ka problema sa proseso.
Kumpirma nga ang mga pellets makaabot sa screw nga padayon
Ang usa ka bug-os nga hopper wala mag-establisar nga ang tornilyo gipakaon. Susiha ang loader, shutoff slide, materyal nga agianan ug feed-throat cooling. Pangitaa ang usa ka pagkabalda nga motakdo sa hinay nga mga siklo sa dili pa usbon ang seksyon sa compression o pag-order og bag-ong screw.
Asahi Kasei niAsaclean nga giya sa feed-throat bridgingnagpatin-aw kon sa unsang paagi ang kainit duol sa rear barrel zone makapahumok sa mga pellets sa dili pa panahon. Ang mga pellets mahimong magkumpol ug makababag sa agianan, nga magbilin sa tornilyo nga kulang sa materyal bisan kung ang resin nagpabilin sa ibabaw niini.
Susiha kung unsa ang nausab sa feed mismo. Ang usa ka lahi nga regrind ratio, daghang mga multa o dili regular nga mga partikulo angay nga hatagan pagtagad. Ang Celanese espesipikong nagsumpay sa kalidad sa mga partikulo sa regrind ngadto sa mga isyu sa pagpakaon ug pagbawi niiniVectra® LCP nga giya sa pagproseso. Ang mga rekomendasyon niini espesipiko sa materyal, apan naghatag kini usa ka konkreto nga hinungdan sa pagrekord sa kahimtang sa partikulo kaysa sa ngalan lamang sa resin.
Kung ang pagkaayo modaot human sa usa ka pagbag-o sa pag-usab, atong itandi kini sa usa ka aprobahan nga reference feed sa dili pa mag-ilis sa hardware. Kung ang daan nga pamatasan sa pagbawi mobalik, ang pagsusi sa feed nakakuha og prayoridad. Kana nga resulta naghatag sa pabrika og mas maayo nga direksyon kay sa usa ka hangyo alang sa usa ka "mas paspas nga screw."
Ang pagpauga kinahanglan gihapon nga matuman ang mga kinahanglanon sa supplier sa resin. Ayaw hunahunaa nga ang kaumog mao ang katin-awan sa matag problema sa oras, o nga ang madawat nga pagbawi nagpamatuod nga ang resin igo na nga uga. Ang pagkaproseso ug kalidad sa katapusan nga bahin nanginahanglan lahi nga mga pagsusi.
Susiha ang aktuwal nga katulin, presyur sa likod ug temperatura sa pagtunaw
Basaha ang aktuwal nga RPM, dili lang ang setpoint
Kung ang command wala mausab apan ang turnilyo hinay nga nagtuyok, susiha ang mga limitasyon sa pagpaandar sa makina ug ang kinaiya sa pagmaneho. Ang usa ka rekomendasyon sa geometry dili makasulbad sa usa ka wala mahibal-an nga gintang tali sa gihangyo ug gihatud nga katulin. Irekord ang aktuwal nga katulin pinaagi sa recovery stroke, labi na kung diin nagsugod ang paghinay.
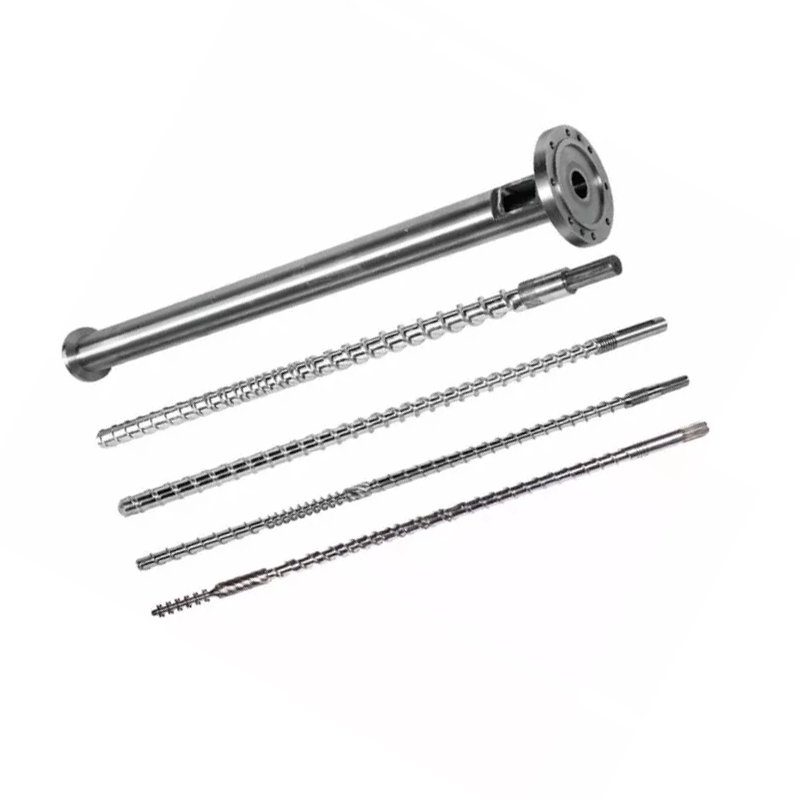
Kinahanglan usab sa RPM ang diyametro sa tornilyo nga hinungdanon kaayo. Atongindeyksiyon paghulma screw rangenaglakip sa mga diametro gikan sa 30 ngadto sa 170 mm. Ang pagbalhin sa usa ka rotational-speed setting tali sa lain-laing mga diametro makapausab sa peripheral speed sa screw surface.
Katulin sa palibot, m/s = π × diametro, mm × RPM ÷ 60,000
Sa 100 RPM, ang usa ka 40 mm nga screw adunay peripheral speed nga mga 0.209 m/s; usa ka 60 mm nga tornilyo moabot sa mga 0.314 m / s. Kini mga kalkulado nga mga pananglitan, dili girekomenda nga mga setting o direkta nga pagkalkula sa melt shear rate.
Gamita ang giya sa pagproseso sa aktuwal nga grado sa resin ug ang mga limitasyon sa makina sa paghukom sa katulin. Ang pagdugang sa RPM mapuslanon lamang kung ang makina makahatag niini ug ang resulta nga matunaw magpabilin nga madawat.
Hibal-i kung ngano nga ang presyur sa likod gibutang kung asa kini
Ang presyur sa likod mosukol sa pag-atras sa tornilyo sa panahon sa pagkaayo ug makaapekto kung giunsa ang materyal nga giplastik. Kung gidugangan kini aron matul-id ang usa ka kabalaka sa pagsagol o pagsukat, ang pagkunhod niini aron lang mapaayo ang timer mahimong ibalik ang problema sa kalidad. Kumpirma kung ang gipakita nga presyur kay hydraulic o piho nga plastik nga presyur sa dili pa itandi ang mga makina.
Ang usa ka universal back-pressure nga rekomendasyon ilabi na nga dili makatabang. Alang sa Vectra LCP,Ang Celanese nagtino sa gamay nga presyur sa likod, 5-15 bar nga piho, ug nagpasidaan bahin sa sobrang kainit ug kadaot sa fiber nga adunay sobra nga presyur. Mao kana ang giya alang sa Vectra, dili usa ka setting aron kopyahon sa usa ka proseso sa PP, ABS o PC.
Susiha ang pagkatunaw sa dili pa dawaton ang mas paspas nga setting
Ang mga setpoint sa baril dili hingpit nga naghulagway sa kahimtang sa kainit sa pagkatunaw. Sunda ang usa ka aprobado nga pamaagi sa pagsukod sa temperatura sa pagkatunaw, pamatud-i ang sistema sa heater ug sensor, ug itandi ang kalidad sa bahin pagkahuman sa kontroladong pagbag-o. Ang mas mubo nga panahon sa pagkaayo nga adunay pagkausab sa kolor, wala matunaw nga materyal o dili maayo nga pagkamakanunayon dili usa ka malampuson nga pag-adjust.
Usba ang usa ka may kalabutan nga variable matag higayon ug tugoti ang proseso nga ma-stabilize. AngGiya sa pag-troubleshoot sa Vectranaggamit niining parehas nga paagi nga gipasiugdahan. Ipadayon ang pagsulay sulod sa giaprobahan nga operating window para sa materyal nga imong gipadagan.
Ibulag ang usa ka gisul-ob nga seksyon sa conveying gikan sa usa ka leaking check ring
Kung ang mga kondisyon sa pagpakaon ug pag-opera ikatandi apan ang pagkaayo nagpadayon sa pagkadaot, ang kahimtang sa tornilyo ug baril angay nga susihon. Sukda ang paglupad sa gawas nga diyametro ug barrel bore sa gipiho nga mga posisyon batok sa drowing o gitukod nga mga limitasyon sa inspeksyon. Susiha ang kadaot sa nawong ingon man ang mga sukat.
Ang screw-front assembly nanginahanglan ug lahi nga pagsulay. Atol sa pagkaayo, ang non-return valve nagtugot sa pagtunaw sa paglihok sa unahan; sa panahon sa indeyksiyon, kini kinahanglan nga magtak-op batok sa atras nga agos. Ang usa ka pagtulo nga balbula mahimong makaapekto sa pagkamakanunayon sa shot, apan wala kana magpamatuod nga ang seksyon sa plasticizing sa screw naguba na.


Kung lainlain usab ang gibug-aton sa cushion o shot, iapil ang non-return-valve test sa tiggama sa makina sa imbestigasyon. Atonggiya sa pagpili sa tumoy sa screwnaglangkob sa singsing, lingkoranan ug mga dimensyon sa pag-upa sa mas detalyado.
Dili namo tugutan ang usa ka kompleto nga pag-ilis sa screw-and-barrel sa hinay nga timer lamang. Sa kasukwahi, ang usa ka bag-ong tornilyo kinahanglan nga dili moadto sa usa ka gisul-ob nga baril nga wala susihon ang sangputanan nga angay. Pangayo alang sa usa ka dimensyon nga taho nga nagpaila sa mga posisyon sa pagsukod ug mga limitasyon sa pagsul-ob nga gigamit aron maabot ang rekomendasyon.
Kanus-a makahuluganon ang lahi nga disenyo sa tornilyo?
Ang usa ka pagrepaso sa disenyo mahimong mapuslanon kung ang kasamtangan nga geometry dili makatuman sa gituyo nga katungdanan sulod sa madawat nga mga kondisyon sa operasyon. Mahimong mosunod kini sa usa ka pagbag-o sa resin, usa ka mas dako nga gikinahanglan nga shot o mas mubo nga available nga recovery window. Ipabilin kini nga bulag gikan sa pagpasig-uli sa usa ka kanhi malampuson nga proseso nga yanong nadaot.
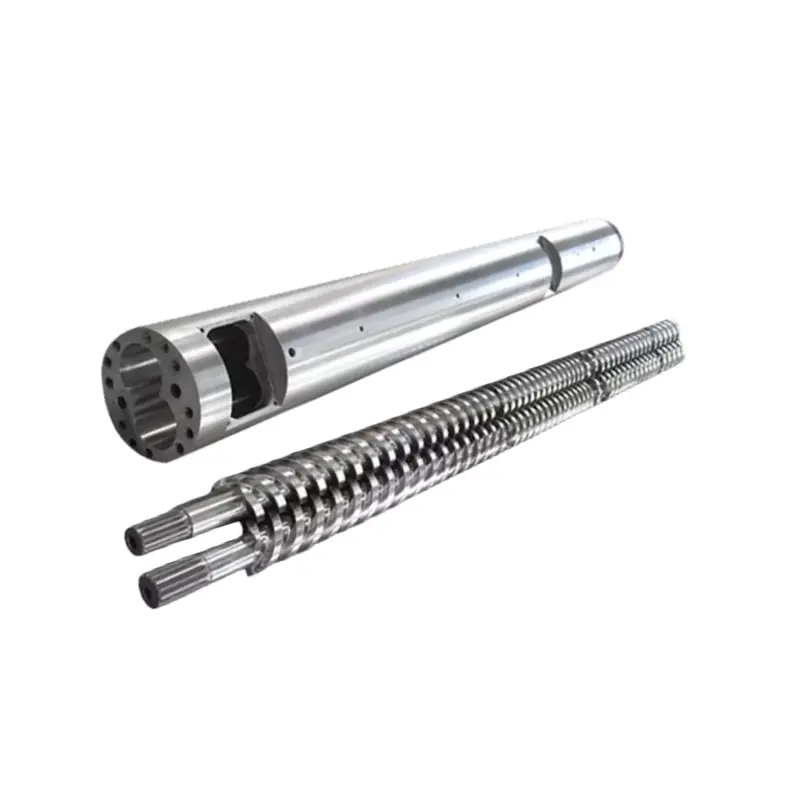
Ang among duha ka mga pamilya sa produkto sa pagpa-injection screw nag-ilustrar sa usa ka may kalabutan nga pagpili sa disenyo:
| Nanhaiya nga disenyo | Seksyon sa compression | Kon unsaon nato paggamit kini sa pagrepaso |
|---|---|---|
| Anam-anam nga injection molding screw | Kasagaran 40% -60% sa kinatibuk-ang gitas-on sa screw, gibana-bana nga 50% sa paghulagway sa produkto | Usa ka mas taas, anam-anam nga pagkunhod sa giladmon sa channel alang sa mga katungdanan nga kinahanglan kontrolado nga plasticization. Timbang-timbanga ang eksaktong resin, shot ug thermal nga kinaiya. |
| Mutant injection molding screw(kalit nga compression nga disenyo) | Gibana-bana nga 5% -15% sa kinatibuk-ang gitas-on sa screw | Usa ka mas mubo nga transisyon nga adunay mas hait nga pagkunhod sa giladmon sa channel. Timbang-timbanga ang katungdanan sa pagtunaw ug pagkaparehas sa thermal sa dili pa kini pilion aron matubag ang limitasyon sa kapasidad. |
Ang among anam-anam nga disenyo naglangkob sa mga aplikasyon lakip ang PS, PC ug ABS; ang abrupt-compression nga pamilya naglakip sa mga aplikasyon sama sa PE ug PP. Kini nga mga ruta sa produkto makatabang sa pagsugod sa panaghisgot. Dili nila ilisan ang resin-grade ug repaso sa makina, labi na sa mga filler, regrind o usa ka gipangayo nga kalidad nga detalye.

Ang mga adres sa pagtambal sa nawong gisul-ob, dili usa ka gibabagan nga tutunlan sa feed
Ang duha ka pamilya sa produkto naggamit sa 38CrMoAlA nga asero. Ang ilang mga detalye sa produkto naglakip sa mga mosunud nga kapilian sa pagtambal, nga nahisakop sa puli nga diskusyon kung ang pag-inspeksyon nag-ila sa pagsul-ob:
| Property | bili sa detalye sa produkto | Unsa ang gipasabut niini alang sa pagpangutana |
|---|---|---|
| Nitriding katig-a | HV900-1100 | Ipiho ang gitambalan nga mga ibabaw ug kinahanglanon sa pag-inspeksyon. |
| Nitriding giladmon | 0.5-0.8 mm | Ilha ang gipili nga pagtambal; ayaw pag-infer sa kinabuhi sa serbisyo gikan sa giladmon lamang. |
| Nickel-tungsten alloy nga katig-a | HRC55-62 | Ribyuha ang haluang metal nga adunay aktuwal nga resin, filler ug sumbanan sa pagsul-ob. |
| Alloy layer giladmon | 0.8-2.0 mm | Ipasabut ang gipalig-on nga mga lugar sa gikasabutan nga detalye sa sangkap. |
Atonganam-anam nga screw sa mga detalye sa produktoihulagway ang pagpalig-on sa mga huyang nga lugar nga adunay nickel-tungsten alloy. Gikan sa panan-aw sa pabrika, gusto namon ang gisugyot nga proteksyon nga katumbas sa gisukod nga pagsul-ob. Ang usa ka mas mahal nga nawong wala mag-ayo sa dili igo nga pagpakaon o mag-establisar nga ang screw geometry mohaum sa resin.


Himua ang diagnosis sa usa ka piho nga aksyon
Hupti ang rekomendasyon nga ingon ka pig-ot sa gitugot sa ebidensya. Ang pagkabalda sa feed nanginahanglan usa ka pagtul-id sa sistema sa feed. Ang usa ka tulin nga mando nga ang makina dili makapadayon sa mga tawag alang sa usa ka pagsusi sa makina. Ang nakumpirma nga pagtulo sa balbula nanginahanglan usa ka pagsusi sa balbula ug interface. Ang gisukod nga screw o barrel wear nagsuporta sa usa ka component replacement o usa ka kwalipikado nga refurbishment evaluation.
Kung ang asembliya anaa sa madawat nga kondisyon apan ang bag-ong katungdanan sa produksiyon milapas sa praktikal nga kapasidad sa plasticizing, ipadala ang mubo nga disenyo. Naghatag ang Nanhaiya og custom nga disenyo sa screw, machining ug alloy spray welding. Atongkagamitan sa produksiyonnaglakip sa CNC lathes alang sa mga workpieces hangtod sa 6 metros ang gitas-on ug lima ka axis nga machining para sa komplikadong mga flight ug flange structures.

Ipadala ang rekord nga nagpatin-aw sa problema
- Magbubuhat ug modelo sa makina, diametro sa tornilyo, drowing sa asembliya ug mga detalye sa tumoy sa screw.
- Resin grade, filler loading, regrind ratio ug partikulo nga kondisyon.
- Panahon sa pagbawi pinaagi sa siklo, aktuwal ug gimando nga RPM, presyur sa likod nga adunay sukaranan sa presyur, ug mga rekord sa pagkarga o alarma.
- Shot setting, cushion, part ug runner weight, temperature records ug ang available recovery window.
- Gisulayan na ang mga pagbag-o, ang epekto niini sa kalidad sa bahin, ug bisan unsang taho sa pagsul-ob sa dimensyon.
Alang sa pag-commissioning, magkauyon sa resin, shot, operating window ug madawat nga kalidad sa bahin. Dayon itandi ang pagkabalikbalik sa pagkaayo ug ang aktuwal nga kinatibuk-ang panahon sa siklo. Ang usa ka mas paspas nga nahilit nga pagsulay sa plasticizing dili igo kung ang agup-op sa produksiyon maghulat pa o ang mga bahin mapakyas sa pag-inspeksyon.

Nagkinahanglan ug screw o barrel proposal para sa kumpirmadong limitasyon sa pagbawi?
Ipadala sa Nanhaiya ang drawing ug operating record, lakip na ang nabag-o ug unsa ang kinahanglan nga makab-ot sa imong linya. Sultihi kami kung gipahiuli nimo ang orihinal nga katungdanan o nangandam alang sa lain nga materyal o kinahanglanon sa siklo.
Ipadala ang imong drawing ug proseso sa datosTan-awa ang injection molding screwsPaghisgot sa WhatsApp
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Email:info@nhyscrew.com
Telepono:+86-13505809643| Mobile:+86-13587082002
Block C, No. 2 West Section, Xingzhou Avenue, Dinghai District, Zhoushan City, Zhejiang Province, China.
Kontaka ang Nanhaiya
Kanunay nga gipangutana nga mga pangutana
Unsa ang usa ka normal nga pag-injection molding screw nga oras sa pagbawi?
Walay unibersal nga numero. Ang oras sa pagbawi nagdepende sa resin, kinahanglanon sa shot, geometry sa screw, kapabilidad sa makina ug mga setting sa pag-operate. Itandi kini sa oras nga magamit sa aktuwal nga pagkasunod-sunod sa makina ug sa usa ka lig-on nga reference run gamit ang parehas nga materyal ug shot.
Ang mas paspas ba nga pag-ayo sa tornilyo kanunay nga nagpamubo sa oras sa siklo?
Dili. Gipamub-an lamang niini ang siklo kung ang wala pa mahuman nga pag-ayo naglangan sa sunod nga gitugotan nga aksyon sa makina. Kung mahuman na ang pag-ayo sulod sa magamit nga overlap nga bintana, ang paghimo niini nga mas paspas mahimo’g magbilin nga wala’y pagbag-o sa tibuuk nga oras sa siklo.
Ngano nga ang tornilyo nagtuyok apan hinay kaayo?
Susiha kung ang resin nakaabot sa tornilyo, kung nabag-o ba ang presyur sa likod, ug kung ang aktuwal nga tulin sa tornilyo nahiuyon sa mando. Ang feed bridging, inconsistent rerind, mga kondisyon sa proseso ug gisul-ob nga mga sangkap posible nga mga sanga nga imbestigahan. Ang pagtuyok lamang wala magpamatuod nga ang tornilyo naghatag ug igo nga materyal.
Kinahanglan ba nako nga dugangan ang RPM aron ayohon ang hinay nga pagkaayo?
Pagkahuman lamang sa pagsusi sa pagpakaon, aktwal nga katulin, presyur sa likod ug mga limitasyon sa pagproseso sa resin. Hukmi ang bisan unsang pagbag-o pinaagi sa kalidad sa pagkatunaw, aktwal nga temperatura sa pagkatunaw ug pagkasubli ingon man ang oras sa pagkaayo. Ayaw gamita ang dugang nga katulin sa pagtago sa usa ka wala masulbad nga problema sa pagpakaon o pagsul-ob.
Ang nagtulo ba nga check ring nagpamatuod nga ang tibuok nga turnilyo gisul-ob?
Dili. Ang check-ring sealing ug screw-barrel conveying lain-laing mga gimbuhaton. Susiha ang kalainan sa cushion o shot-weight gamit ang pagsulay sa balbula sa tiggama sa makina, ug gamita ang pag-inspeksyon sa dimensyon aron matukod ang screw ug barrel wear.
Unsa ang gikinahanglan sa Nanhaiya aron masusi ang usa ka kapuli?
Ipadala ang modelo sa makina, screw diameter ug drawing, resin grade ug filler, rerind details, aktuwal nga recovery records, screw speed ug back-pressure settings, temperature records, ug bisan unsang pagsukod sa pagsul-ob. Ilakip ang gikinahanglan nga cycle ug part-quality criteria aron ang kapuli adunay gitakda nga trabaho.
Ipadayon anginjection molding screw barrel giya sa pagpili, o susiha angtumoy sa tornilyo ug check-ring nga kapuli nga checklistkung ang ebidensya nagpunting sa front-end assembly.