Conical ug parallel twin screw extruders: unsay atong gitandi?
Unsa ang usa ka conical twin screw extruder?
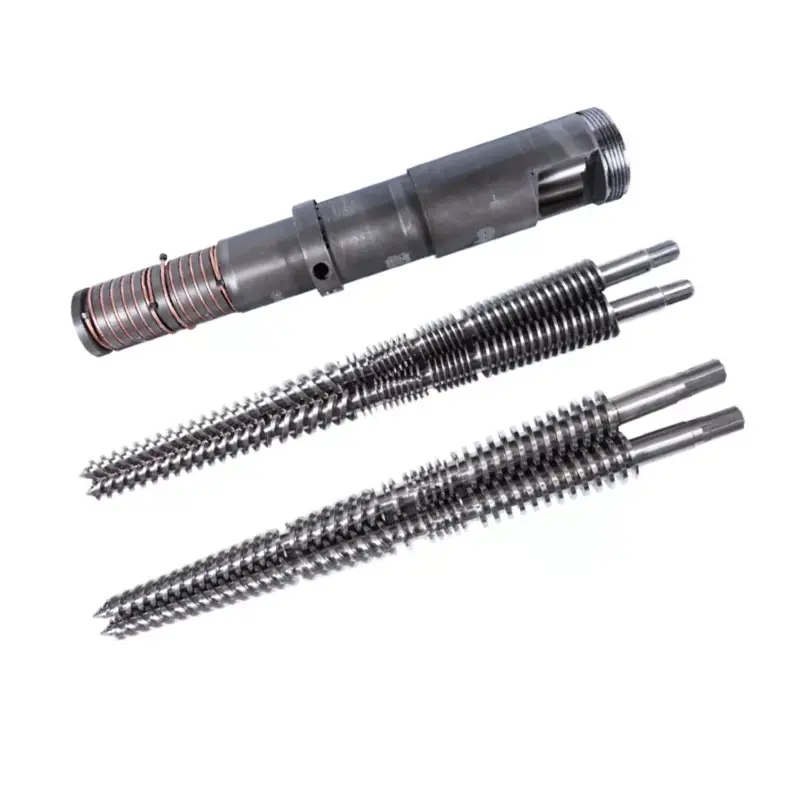
Ang usa ka conical twin screw extruder adunay mga screw kansang diameter sa gawas nagbag-o sa gitas-on sa pagproseso. Sa conventional PVC nga kahikayan nga gihisgutan dinhi, ang feed end mas dako ug ang discharge end mas gamay. Ang usa ka paghulagway sama sa "conical screw extruder" nagbilin gihapon sa rotation direction, intermeshing arrangement ug aplikasyon aron makumpirma.
Unsa ang parallel twin screw extruder?
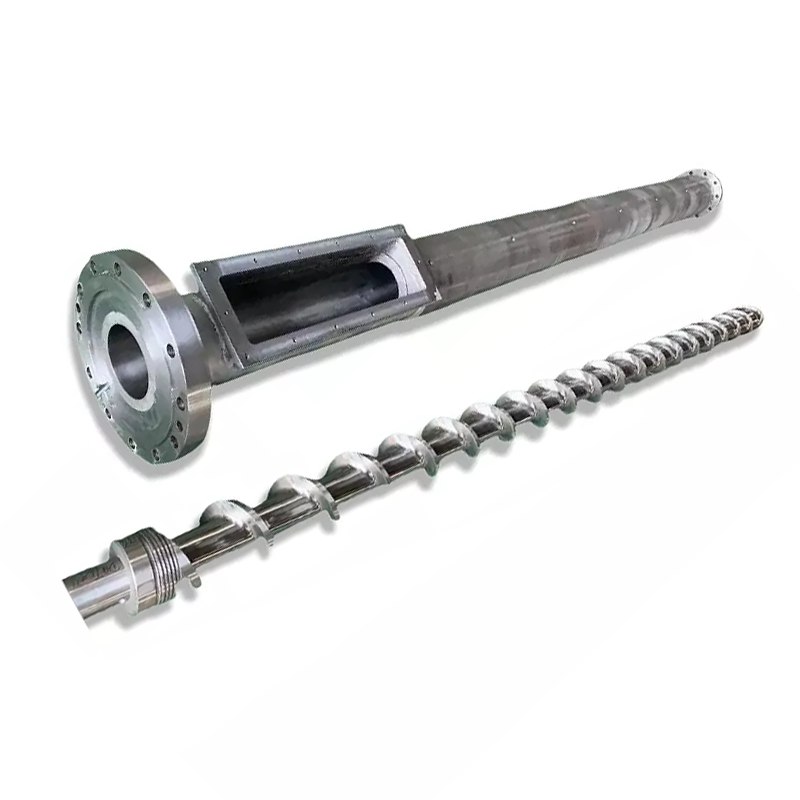
Ang usa ka parallel twin screw extruder adunay parallel screw axes ug usa ka kanunay nga nominal nga diametro sa gawas sa bahin sa pagproseso. Ang geometry sa channel mahimo gihapon nga mausab. Ang pulong nga "parallel" wala magsulti kanimo kung ang mga tornilyo nagtuyok sa tingub o sa magkaatbang nga direksyon, o kung ang makina gituyo alang sa pagsagol o direkta nga pagpuga sa produkto.
Giila ni Nastaj ug Wilczyński ang co-rotating ug counter-rotating twin-screw extrusion sa ilang2024 nga panukiduki sa counter-rotating extrusion scale-up. Ang ilang diskusyon nagpaila sa PVC nga pagproseso sa powder isip usa ka importante nga counter-rotating nga aplikasyon. Kana nga kalainan sa proseso mao ang sinugdanan nga punto alang sa usa ka makahuluganon nga pagtandi.
Hupti nga makanunayon ang buluhaton sa pagpalit
Para sa PVC dry-blend extrusion, itandi ang may kalabutan nga conical ug parallel configurations ubos sa samang mga kinahanglanon sa produkto. Ayaw pagbalhin sa usa ka high-speed co-rotating compounding claim ngadto sa usa ka counter-rotating pipe machine tungod lang kay ang duha adunay parallel screws. Kung ang imong tahas kay compound production, gamita ang among mas lapadgiya sa pagpili sa materyal ug extrusion-systemaron ma-establisar una ang proseso.
Alang sa usa ka bag-ong linya, ang supplier sa makina kinahanglan nga maghubit sa tibuuk nga pagsumpo sa operasyon. Alang sa mga kapuli nga sangkap, magsugod kami sa na-install nga makina ug mga drowing niini. Ang usa ka screw-and-barrel nga kinutlo dili sa iyang kaugalingon makaestablisar kung ang usa ka lahi nga arkitektura sa makina ang angay.
Giunsa ang kalainan sa geometry, distansya sa sentro ug mga gidak-on sa modelo
Ang mapuslanon nga geometric nga kalainan mao ang diin ang materyal adunay luna ug diin ang asembliya kinahanglan nga mohaum. Sa conventional conical nga kahikayan, ang diametro ug pagbulag sa mga screw axes magkalahi sa gitas-on sa pagproseso. Sa usa ka parallel nga kahikayan, ang mga axes nagpabilin nga parallel. Wala’y paghulagway sa giladmon sa channel, lokal nga compression, clearance sa pagtrabaho o kompleto nga katungdanan sa presyur.
Ang usa ka pares sa diametro dili usa ka rating sa kapasidad
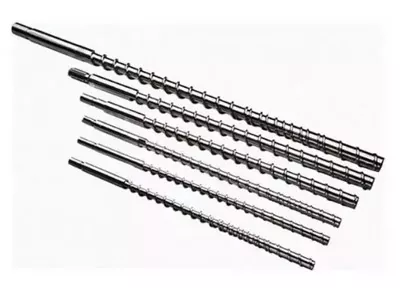
Atongconical twin screw barrel rangenaglista sa mga pares lakip ang Φ65/Φ132 ug Φ80/Φ156. Sa dili pa mag-order, kumpirmahi kung unsa ang nagtapos sa pag-ila sa drowing ug ang kauban nga gidugayon sa pagproseso. Ayaw basaha ang ikaduhang numero isip diametro sa tubo o ratio sa gitas-on ngadto sa diyametro. Ang L/D walay sukod; ang usa ka diametro nagdala sa usa ka yunit sa gitas-on.
AngPVC pipe parallel screw barrelmga lista sa panid Φ45 hangtod Φ150 mm ug L/D 32 hangtod 38, nga adunay pag-customize. Kini ang mga kapilian nga gipatik sa produkto. Wala sila magtukod usa ka katumbas nga gidak-on nga conical o usa ka unibersal nga sakup sa output.
Ilakip ang kahikayan sa pagmaneho ug suporta
Mangayo kami sa layout sa output sa gearbox, mga detalye sa koneksyon ug gitugot nga sobre sa pag-opera tupad sa drawing-unit sa pagproseso. Ang pagdala sa luna o mas dako nga diametro sa feed-end dili kapuli sa usa ka napamatud-an nga torque, speed ug thrust specification. Itandi ang kompleto nga mga sugyot imbes nga isulti ang mekanikal nga kapasidad gikan sa usa ka litrato.


Conical vs parallel twin screw extruder: usa ka susama nga pagtandi
Ang duha nga mga pag-configure angay nga susihon kung kini gisugyot alang sa parehas nga trabaho sa PVC. Ang ilang potensyal nga mga bentaha mahimong mapuslanon lamang human mailhan sa supplier ang aktuwal nga profile sa screw, kahikayan sa feed, drive ug mga kondisyon sa pag-operate. Gamiton namo ang mosunod nga lamesa aron itandi ang mga sugyot, imbes nga hatagan ug unibersal nga mananaog alang sa matag laray.
| Desisyon | Conical nga configuration | Parallel nga configuration | Ebidensya sa paghangyo |
|---|---|---|---|
| Pag-inom sa materyal | Susiha ang feed-end geometry ug magamit nga paggamit sa gituyo nga powder blend. | Susihon ang pagbukas sa feed, profile sa channel ug sistema sa pagpakaon alang sa parehas nga timpla. | Pakan-a form, bulk density ug stable nga feed-rate record. |
| Fusion ug thermal nga kasaysayan | Pagtimbang-timbang sa pagbag-o nga geometry nga adunay katulin, pagpuno ug pagkontrol sa temperatura. | Timbang-timbanga ang gipili nga gitas-on sa pagproseso ug geometry sa lokal nga channel. | Gihubit nga materyal, bintana sa proseso ug mga resulta sa nahuman nga produkto. |
| Pagpahungaw | Kumpirma ang posisyon sa vent ug ang mga kondisyon sa proseso nga gikinahanglan didto. | Kumpirma ang posisyon sa vent ug ang downstream pressure-building nga katungdanan. | Mga obserbasyon sa pagsulay ug gikasabutan nga mga kondisyon sa sistema sa vent. |
| Pressure ug drive load | Gamita ang aktuwal nga drive ug processing-unit limit. | Gamita ang aktuwal nga drive ug processing-unit limit. | Giaprobahan sa supplier nga operating envelope ug die duty. |
| Sakup sa output | Kumpirma ang gidawat nga output sa gikinahanglan nga mga gidak-on sa produkto. | Kumpirma ang gidawat nga output sa parehas nga mga limitasyon sa kalidad. | Stable nga minimum ug maximum nga mga punto sa produksiyon. |
| Kusog | Sukda ang kandidato nga operating point. | Sukda ang kandidato nga operating point. | kWh kada gidawat nga kg, nga adunay gipahayag nga utlanan ug yugto sa panahon. |
| Pagsul-ob ug pag-ilis | Susiha ang mga bahin sa pag-upa ug gitugutan nga mga kondisyon sa pag-adjust. | Susiha ang duha ka screw ug ang duha ka barrel bores. | Gipahimutang nga mapa sa pagsul-ob ug gipuli nga sakup. |
| Puhunan | Ilakip ang pag-instalar, mga auxiliary ug ang gikinahanglan nga hanay sa produksiyon. | Ilakip ang parehas nga sakup sa proyekto. | Gibutang nga mga kinutlo nga adunay katumbas nga mga pagtangtang ug mga termino sa pagdawat. |
Sa abstract sa iyangpagtandi sa parallel ug conical extrusion, Gisusi sa S. Seifert ang pagsumpo, oras sa pagpuyo ug paggunting batok sa paggamit sa katapusan sa PVC. Nagsuporta kana sa usa ka pagtandi nga espesipiko sa proseso; wala kini naghatag usa ka unibersal nga gidak-on sa tubo nga cutoff o usa ka porsyento nga makadaginot sa enerhiya alang sa usa ka bag-ong pagpalit.
Giunsa pagbag-o sa imong pormulasyon sa PVC ang desisyon
Pagsugod sa detalye kung unsa ang mosulod sa makina ug kung unsa ang kinahanglan nga biyaan ang mamatay. Ang "Rigid PVC" kay lapad kaayo para sa pagtandi sa duha ka sugyot. Mangayo kami sa grado sa resin, tipo sa filler ug loading, stabilizer ug lubrication system, recycled content, feed form ug pamaagi sa pagpangandam. Irekord ang rebisyon sa resipe aron ang pagsulay ug kinutlo maghulagway sa samang materyal.
Hupti nga klaro ang mga yunit sa komposisyon
Ang pagkarga sa phr nagpasabot ug mga bahin kada gatos ka bahin sa resin, dili porsiyento sa gibug-aton sa tibuok compound. Isip usa ka yano nga pananglitan sa komposisyon, 100 ka mass parts resin plus 50 parts filler, nga walay ubang mga sagol, adunay 50 ÷ 150 = 33.3% filler sa kinatibuk-ang masa. Ang pagdugang sa ubang mga sangkap nagbag-o sa porsyento. Kini nga aritmetika wala magtukod usa ka luwas nga pagkarga alang sa bisan unsang makina.
Pangutan-a kung giunsa pagtimbang-timbang ang pagkamakanunayon sa feed. Ang pagbag-o sa bulk density o pag-andam sa feed kinahanglan nga irekord kaysa itago sa luyo sa usa ka wala mausab nga ngalan sa polimer. Kung girekomenda sa usa ka supplier ang lainlaing geometry, kinahanglan usa ka katin-awan nga nahigot sa nahibal-an nga kahimtang sa materyal ug buluhaton sa produksiyon.
Ipasabut ang usa ka mapuslanon nga fusion ug bentilasyon nga bintana
Nastaj ug Wilczyński'sPagtuon sa kontra-rotating nga extrusionnagtagad sa temperatura, paglambo sa pagtunaw ug pag-agi ingon nga mga katuyoan sa pag-scale. Gihubit usab niini ang mga agay sa pagtulo sa mga intermeshing nga sistema. Busa dili namo isulti ang tibuok proseso gikan sa usa ka walay sulod nga gidaghanon sa channel, o ipiho ang gikusgon sa screw nga walay paghunahuna sa pag-uswag sa materyal ubay sa yunit.
Pag-uyon kung unsang mga pagbasa sa pressure ug materyal-temperatura ang kuhaon, kung diin kini dad-on ug kung giunsa ang mga sampol sa produkto iugnay sa mga pagbasa. Ang mga setpoint sa barrel lamang wala maghatag sa maong rekord. Ang usa ka mapuslanon nga operating window nagpaila sa mga kondisyon diin ang gikinahanglan nga produkto moagi, dili lamang kung diin ang makina nagpadayon sa pagdagan.
Gamita ang mga pagsulay sa produkto sulod sa ilang aktuwal nga kasangkaran
ASTM D2152-23nagtubag sa pagkaigo sa fusion sa gahi nga PVC nga tubo ug gihulma nga mga kasangkapan pinaagi sa pagpaunlod sa acetone. Ang gipatik nga mga limitasyon niini nag-ingon nga dili kini makaila sa thermal degradation gikan sa igong fusion ug dili makapuli sa ubang pisikal o kemikal nga mga pagsulay. Dili kini usa ka kinatibuk-ang sertipiko sa kalidad sa produkto. Ang bisan unsang magamit nga pagsulay sa solvent iya sa mga kwalipikado nga kawani ug ang gikinahanglan nga mga kontrol sa kaluwasan.
Alang sa usa ka may kalabutan nga solid-wall PVC-U pressure-pipe nga proyekto,ISO 1452-2:2009nagtino sa mga kinaiya sa tubo ug kaubang mga parameter sa pagsulay. Dili kini mopili sa screw geometry. Pag-uyon sa magamit nga sumbanan sa produkto, edisyon ug mga kinahanglanon sa merkado sa dili pa magdesisyon kung unsa ang gidawat nga output.
Gidak-on ang extruder sa palibot nga mabaligya nga output
Ang target sa produksiyon kinahanglan maggikan sa iskedyul sa produkto. Mangayo kami sa gikinahanglan nga output range, dili lang ang kinadak-ang tubo o ang pinakataas nga numero sa katalogo. Ang usa ka linya nga nagtagbo sa usa ka taas nga output nga punto mahimo pa nga magkinahanglan usa ka bulag nga pagrepaso para sa gagmay nga mga produkto, hinay nga operasyon o lahi nga pormulasyon.
Hubara ang gikusgon sa linya ngadto sa mass flow
Para sa padayon nga produkto, i-multiply ang aktuwal nga masa kada metro sa tulin sa linya ug i-convert ang mga minuto ngadto sa mga oras. Gamita ang gipiho nga gibug-aton sa produkto o usa ka gipamatud-an nga pagsukod. Ayaw hunahunaa ang usa ka generic nga densidad o gibag-on sa dingding kung nagkalkula sa usa ka tinuud nga kinahanglanon sa pagpalit.
Gikinahanglan nga dagan sa produkto (kg/h) = masa kada metro (kg/m) × tulin sa linya (m/min) × 60
Alang sa usa ka ilustratibo nga tubo nga may gibug-aton nga 2.0 kg/m sa 3.0 m/min, ang target mao ang 360 kg/h. Sa 4.0 m / min, ang parehas nga produkto nanginahanglan 480 kg / h. Gituohan nga kini nga mga input sa pagplano, dili mga resulta sa pagsulay sa Nanhaiya. Wala'y kalkulasyon nga nagsulti kanato kung ang usa ka partikular nga conical o parallel nga makina makatagbo sa gikinahanglan nga kalidad.
Susiha ang nahabilin nga linya
Ribyuha ang pagsagol ug pag-andam sa feed sa ibabaw sa suba, dayon pag-calibrate, pagpabugnaw, paghakot ug pagputol sa ubos. Pangutan-a ang responsable nga mga supplier sa kagamitan sa pagkumpirma sa gisugyot nga mga punto sa produksiyon. Kung ang naglungtad nga seksyon sa pagpabugnaw nagsuporta lamang sa kasamtangan nga katulin sa produkto, ang pag-apruba sa dugang nga extruder nga output dili mouyon sa mas taas nga tulin sa linya.
Ang katungdanan sa presyur nahisakop usab sa pagtandi. Ang pagbag-o sa produkto o mamatay mahimong makabag-o sa buluhaton sa makina bisan kung ang gusto nga kg / h magpabilin nga parehas. Irekord ang kahimanan ug mga lokasyon sa pagsukod sa matag production point aron ang pag-angkon sa kapasidad magpabilin nga masabtan.
Itandi ang usa ka sakup sa produksiyon
Among i-shortlist ang configuration nga makapakita sa gikinahanglang range sa madawat nga produkto, unya itandi ang gasto niini. Ayaw pagdugang usa ka arbitraryong porsyento sa kaluwasan ug tawagan ang makina nga gipili. Ang bisan unsang reserba nga kapasidad kinahanglan nga katumbas sa usa ka gitakda nga umaabot nga produkto, katungdanan o kinahanglanon sa operasyon nga gisusi sa supplier.
Itandi ang enerhiya, pagsul-ob ug kinatibuk-ang gasto sa pagpaandar
Ang rating sa motor usa ka detalye sa kapasidad, dili usa ka gisukod nga bayranan sa enerhiya. Alang sa usa ka mapuslanon nga twin screw extruder nga pagtandi sa konsumo sa enerhiya, ipasabut kung unsa ang gilakip sa metro: drive ug mga heaters, ang kompleto nga extruder, o ang tibuuk nga linya. Hupti kana nga utlanan nga dili mausab ug isulti kung gilakip ba ang pagsugod ug gisalikway nga produksiyon.
Bahina ang enerhiya pinaagi sa gidawat nga produkto
Piho nga kusog (kWh/kg gidawat) = gisukod nga enerhiya sa panahon sa agwat ÷ gidawat nga masa sa produkto sa parehas nga agwat
Ang mosunod nga usa ka oras nga pananglitan kay hypothetical. Ang duha ka kandidato naggamit sa parehas nga pamatasan sa pagdawat sa produkto ug utlanan sa metro sa enerhiya. Gipakita niini kung nganong ang gross throughput ug accepted-output efficiency mahimong mosangpot sa lain-laing mga konklusyon.
| Usa ka oras nga pananglitan sa pagplano | Kandidato A | Kandidato B |
|---|---|---|
| Enerhiya sulod sa gipahayag nga utlanan | 100 kWh | 120 kWh |
| Gross nga produkto masa | 500 kg | 600 kg |
| Gidawat nga produkto nga masa | 480 kg | 540 kg |
| Enerhiya kada gross kg | 0.200 kWh/kg | 0.200 kWh/kg |
| Enerhiya kada gidawat nga kg | 0.208 kWh/kg | 0.222 kWh/kg |
B naghatod ug mas gidawat nga materyal sa agwat; Ang A naggamit og gamay nga enerhiya kada gidawat nga kilo. Kana usa ka pagpalit nga trade-off, dili ebidensya nga bisan ang geometry modaog. Ipahayag ang gipangayo nga rate sa produksiyon ug balika ang pagtandi sa mga operating point nga may kalabutan sa iskedyul sa produksiyon.
Ipiho nga gilain ang proteksyon sa pagsul-ob
AtongPVC board conical nga panid sa produktonaglista sa 38CrMoAlA ug nitriding o bimetallic nga mga opsyon sa pagtambal. Kadto nga mga pagpili wala magtukod usa ka multiplier sa kinabuhi sa serbisyo. Atong ipiho ang nagtrabaho nga mga ibabaw, materyal nga sistema ug mga kinahanglanon sa pag-inspeksyon batok sa aktuwal nga pormulasyon ug lokasyon sa pagsul-ob, imbes nga magpili pinaagi sa usa ka label nga haluang metal nga mag-inusara.
Ilakip ang gisalikway nga materyal, pagbag-o sa oras, giplano nga pagmentinar ug kapuli nga sakup sa pagtandi sa gasto. Gamita ang aktuwal nga mga rekord sa operasyon o tin-aw nga giila nga mga banabana alang sa mga input. Ang mas mubu nga presyo sa pagpalit dili makatubag kung ang gisugyot nga asembliya nagtagbo sa hanay sa produksiyon o nahiangay sa na-install nga kagamitan.
Giunsa pagpili ang usa ka twin screw extruder alang sa imong aplikasyon sa PVC
Ang among rekomendasyon mao ang pagpabilin sa duha ka geometries sa shortlist kung wala pa gisalikway sa proseso o mekanikal nga ebidensya. Unya kuhaa ang dili angay nga mga pag-configure gamit ang aktwal nga aplikasyon. Ang "Pipe," "profile" ug "board" nagpaila sa mga pamilya sa produkto, dili kompleto nga mga detalye sa extrusion.
PVC pipe extrusion
Among gipatik ang duha aPVC pipe conical screw barrelug aPVC pipe parallel screw barrel. Mao kana ang hinungdan nga itandi ang mga pag-configure, dili usa ka saad nga ang matag gidak-on mohaum sa matag tubo. Pagsugod sa mga sukat sa produkto, pormulasyon, katungdanan sa presyur ug kinahanglan nga lig-on nga mga punto sa output.
Ang panid sa conical pipe naglakip sa mga band sa aplikasyon nga 16 hangtod 63 mm, 50 hangtod 110 mm ug 90 hangtod 160 mm. Kadtong mga numero naghulagway sa gilista nga mga aplikasyon sa tubo. Dili sila mga diametro sa screw ug wala magtukod usa ka unibersal nga labing kadako nga gidak-on sa tubo alang sa mga makina nga conical.
Mga profile ug mga tabla
Alang sa usa ka profile, ilakip ang pagdrowing sa seksyon, gibug-aton matag metro, kahikayan sa pagkakalibrate ug mga kinahanglanon sa pagdawat sa dimensiyon. Alang sa usa ka tabla, ilha kung kini solid o foamed ug ipasabut ang gidawat nga gibag-on, densidad kung adunay kalabotan, mga kinahanglanon sa nawong ug dimensional. Ang usa ka pagbag-o sa pagtukod sa produkto angay sa usa ka bag-ong pagrepaso sa proseso.
AtongGiya sa espesipikasyon sa PVC foam-board screwnaglangkob sa kapuli nga mubo nga mas detalyado. Among itago kana nga espesipiko nga pagrepaso sa aplikasyon nga bulag gikan sa usa ka kinatibuk-ang pagtandi sa geometry. Ang mga komposit nga kahoy nga nakabase sa PVC nagkinahanglan usab sa ilang kaugalingong pagrepaso sa pormulasyon; ayaw ibalhin ang usa ka konklusyon gikan sa usa ka PE- o PP-based composite tungod lang kay ang duha ka produkto gitawag ug WPC.
Kanus-a ablihan pag-usab ang pagpili
Bisitaha pag-usab ang detalye kung ang resipe, porma sa feed, kalidad nga target o iskedyul sa produkto mausab. Alang sa usa ka wala mausab nga kasamtangan nga proseso, ang usa ka husto nga gipares nga kapuli kinahanglan nga susihon sa dili pa isugyot ang usa ka pagbag-o sa makina. Alang sa gipalapdan nga buluhaton sa produksiyon, hangyoa ang supplier sa makina nga repasuhon ang kompleto nga linya kaysa isaad ang pagbag-o pinaagi lamang sa screw geometry.
Kung ang usa ka kasamtangan nga conical nga linya naglangkob na sa gikinahanglan nga kalidad ug output range, una namong susihon ang usa ka gipares nga conical nga kapuli, dili ibaligya ang usa ka parallel nga pagkakabig isip usa ka awtomatik nga pag-upgrade. Ang sama nga pangatarungan magamit sa usa ka makapatagbaw nga parallel nga linya. Alang sa usa ka bag-ong katungdanan sa produksiyon, pilia ang pagsumpo nga adunay gipakita nga angay sa aplikasyon; ang mas taas nga presyo sa pagpalit o mas dako nga nominal nga diyametro dili kana nga demonstrasyon.
Mahimo ba nimo ilisan o i-convert ang kasamtangan nga screw ug baril?
Ang usa ka conical twin screw barrel ug usa ka parallel twin screw barrel dili mabaylo nga mga asembliya. Sa dili pa maghisgot sa pagkakabig, pagkuha og kompleto nga pagsusi sa makina. Ang paghan-ay sa output sa gearbox, mga koneksyon sa shaft, pag-mount sa baril ug layout sa pagproseso-unit nahisakop sa kana nga pagrepaso, kauban ang mga interface sa pagpakaon, pagpahungaw, pagpainit ug pagpabugnaw.
Sa wala pa ako morekomendar sa usa ka lain nga screw geometry
Kung girepaso nako ang problema sa PVC extrusion, ang akong una nga pangutana mao kung gibalik ba namon ang orihinal nga proseso o gihangyo ang makina nga buhaton ang lahi nga trabaho. Ang pag-ilis sa gisul-ob nga mga sangkap ug pagdugang sa kapasidad sa produksiyon nanginahanglan lainlaing ebidensya. Dili nako irekomendar ang pagbalhin tali sa conical ug parallel screws tungod lang kay ang linya nahimong dili lig-on.
Kung ang output mag-usab-usab, magsugod ako pinaagi sa paghangyo sa pagbag-o sa pormulasyon, kondisyon sa pagpakaon, mga rekord sa operasyon ug mga resulta sa inspeksyon sa nahuman nga produkto. Gusto nako ang presyur, temperatura, katulin sa screw ug gidawat nga output nga natala sa parehas nga panahon. Ang pagtandi sa peak nga output sa kagahapon sa kasagaran karon nagsulti kanako gamay kung ang materyal o produkto nausab.
Sunod, gisusi nako ang mekanikal nga pag-configure. Ang drawing package kinahanglan nga makaila sa rotation direction, screw geometry, center distance, drive connections ug barrel interfaces. Alang sa usa ka kapuli nga asembliya, kinahanglan usab nako ang mga pagsukod nga gihigot sa mga gihinganlan nga mga posisyon sa duha nga mga screw ug pareho nga mga barrel bores. Ang usa ka numero sa modelo usa ka reperensiya sa pagsugod, dili pagtugot sa paghimo.
Gilain ko dayon ang posible nga mga aksyon. Ang isyu sa pagpakaon nagkinahanglan og imbestigasyon sa pagpakaon. Ang gidudahang pagsul-ob nanginahanglan usa ka katugbang nga taho sa inspeksyon. Ang giusab nga pormulasyon nanginahanglan usa ka pagrepaso sa proseso. Kung ang target nga output misaka, ang pagpabugnaw, paghakot ug pagputol sa mga ekipo kinahanglan nga mosulod sa diskusyon sa dili pa ako morekomendar sa usa ka mas dako nga yunit sa pagproseso.
Sa dili pa magpadayon ang usa ka order, mouyon ako sa duha ka yugto sa pagdawat: mekanikal nga angay ug pasundayag sa produksiyon. Ang una nagsusi kung ang asembliya katugma sa makina; ang ikaduha nagsusi kung ang gikasabutan nga materyal naghimo ug madawat nga produkto sa ilawom sa gitakda nga mga kondisyon. Ang pagpabilin sa maong mga desisyon nga bulag naghatag sa pumapalit og mas klaro nga ruta gikan sa orihinal nga problema ngadto sa usa ka depensibilidad nga kapuli nga detalye.
Ayaw pagtagad sa adjustment isip usa ka universal nga pag-ayo sa sinina
Ang bisan unsang axial adjustment kinahanglang mosunod sa gitugot nga pamaagi ug limitasyon sa tiggama sa makina. Ayaw ibalhin ang usa ka conical set hangtud nga ang output makita nga maulian. Para sa inspeksyon ug pagtangtang sa tornilyo, gamita ang aprobado nga pag-isolate, pagpabugnaw ug mga pamaagi sa pag-alsa sa planta uban sa mga kwalipikadong kawani. Atongparallel twin-screw clearance ug wear guidenagpatin-aw kon unsaon pag-organisar ang usa ka gipares nga rekord sa pagsukod.
Unsa ang imong ipadala alang sa usa ka RFQ ug pagsulay sa produksiyon?
Ngano nga dili nako aprubahan ang usa ka puli gikan sa mga numero sa katalogo lamang
Kung akong itandi ang gipatik nga conical ug parallel nga screw-barrel nga mga kapilian sa Nanhaiya, una nakong gibulag ang mga format sa espesipikasyon. Ang conical range naglakip sa diametro nga mga pares sama sa Φ65/Φ132 ug Φ80/Φ156. Kini nga mga entry sa katalogo nagpaila sa mga pag-configure sa kandidato; wala sila magtukod ug katumbas nga output o pagkabaylo sa laing asembliya.Nanhaiya conical nga mga detalye
Ang PVC pipe parallel screw-barrel nga panid nagpatik sa usa ka diametro nga han-ay sa Φ45 ngadto sa Φ150 mm ug usa ka L/D ratio nga 32 ngadto sa 38, nga adunay magamit nga customization. Gihulagway sa mga numero ang kana nga pagtanyag sa produkto, dili tanan nga parallel twin-screw extruder.Nanhaiya PVC pipe parallel specifications
Busa ang usa ka 65 mm parallel configuration dili mahimong isipon nga puli sa usa ka 65/132 conical assembly tungod kay ang duha ka deskripsyon adunay "65." Ni akong hubaron ang ikaduhang conical diameter isip L/D ratio o finish-pipe diameter.
Ang akong konklusyon gikan niini nga pagsusi sa espesipikasyon mao nga ang katalogo makatabang sa mga shortlist nga mga produkto, apan dili kini maaprobahan ang usa ka pagkakabig. Sa wala pa irekomendar ang usa ka asembliya, kinahanglan nako ang pagsumpo sa makina, mga drowing sa interface, pagporma ug target sa produksiyon. Akong ibulag ang dimensional compatibility gikan sa performance sa proseso nga nagkinahanglan gihapon og verification.
Kana naghatag sa pumapalit og konkretong resulta gikan sa pagtandi: usa ka gipiho nga drawing-review ug trial scope, kay sa usa ka dili suportadong saad nga ang pagbag-o sa screw geometry makadugang sa output o makapakunhod sa konsumo sa enerhiya.
Pag-andam ug pagbalido sa usa ka susama nga detalye
-
Ipasabut ang produkto ug pormulasyon
Ilha ang drowing sa produkto, rebisyon sa resipe, porma sa feed ug angay nga mga kinahanglanon sa kalidad. Irekord ang pagkarga sa tagapuno sa mga yunit niini ug ilakip ang gituyo nga hanay sa produkto.
-
Kumpirma ang mga limitasyon sa linya
Ipahayag ang gikinahanglan nga gidawat nga mga punto sa output ug ilha ang feeding, drive, tooling, cooling, haul-off ug cutting nga mga kondisyon nga kinahanglang mosuporta niini.
-
Susiha ang makina ug mga drowing
Ihatag ang identidad sa makina, rotation arrangement, screw ug barrel drawings, drive connections, mounting interfaces ug positioned wear measurements alang sa mga puli nga piyesa.
-
Ipasabut ang matag configuration sa kandidato
Hangyoa ang supplier sa pag-ila sa geometry, mga materyales, nagtrabaho nga mga ibabaw, mga may kalabutan nga mga auxiliary ug mga kinutlo nga wala'y labot. Ibulag ang sakup sa sangkap gikan sa bisan unsang kompleto nga pagbag-o sa makina.
-
Pag-uyon sa mga kondisyon sa pagsulay ug mga rekord
Ayuhon ang materyal, produkto, panahon sa sampling ug utlanan sa enerhiya. Irekord ang katulin, mga pagpit-os ug mga temperatura sa ginganlan nga mga lokasyon, gross ug gidawat nga output, mga pagsalikway, mga kondisyon sa pagpahungaw ug mga resulta sa pagsulay sa produkto.
-
Dawata ang mekanikal nga angay ug produksyon nga gilain
Susiha ang gihatag nga asembliya batok sa giaprobahan nga drowing, unya timbangtimbanga ang produksiyon batok sa gikasabutan nga kalidad ug mga sukdanan sa output. Hupti ang duha ka mga rekord sa pagdawat nga nalambigit sa gisulayan nga configuration.
Ipadala si Nanhaiya og PVC screw-and-barrel brief
Para sa conical o parallel nga mga sangkap, ipadala ang impormasyon sa makina, pormulasyon, drowing sa produkto ug kasamtangang mga rekord sa produksiyon. Ipahayag kung kinahanglan nimo nga ibalik ang usa ka naa na nga proseso o susihon ang usa ka nabag-o nga katungdanan, aron ang sugyot sa sangkap nagtubag sa husto nga buluhaton.
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Email:info@nhyscrew.com
Lokasyon: Dinghai District, Zhoushan, Zhejiang, China.
Kanunay nga gipangutana nga mga pangutana
Ang parallel twin screw extruders ba kanunay nga nag-co-rotate?
Dili. Parallel naghulagway sa screw-axis geometry, samtang ang co-rotating ug counter-rotating naghulagway sa paglihok. Ipiho ang duha ka field kon itandi ang mga ekipo. Alang niining buluhaton sa pagpili sa PVC, ang may kalabutan nga configuration ug direct-extrusion nga katungdanan kinahanglang maestablisar sa dili pa gamiton ang kapasidad, pagsagol o pag-angkon sa enerhiya gikan sa laing matang sa twin-screw machine.
Ang conical twin screw extruder ba kanunay nga mas maayo alang sa PVC?
Dili. Ang pormulasyon sa PVC ug kinahanglanon sa produkto dili mopili sa usa ka geometry sa ilang kaugalingon. Itandi ang gisugyot nga conical ug parallel configurations ubos sa gikasabutan nga pagpakaon, kalidad ug kondisyon sa produksyon. Alang sa usa ka kapuli, ang na-install nga makina ug giaprobahan nga mga interface nagpugong sa pagpili sa dili pa ang usa ka pagtandi sa proseso mahimong aprobahan ang usa ka lahi nga arkitektura.
Unsang disenyo ang naggamit ug gamay nga enerhiya kada kilo?
Ang label sa geometry wala magtukod sa tubag. Sukda ang enerhiya ug gidawat nga masa sa produkto sa parehas nga agwat, gamit ang gipahayag nga utlanan sa kagamitan. Itandi ang mga punto sa pag-opera nga gikinahanglan alang sa iskedyul sa produksiyon. Ang usa ka makina makahatag ug mas daghang gidawat nga kg/h samtang naggamit ug dugang kWh kada gidawat nga kilo nianang puntoha.
Mahimo bang ilisan sa usa ka conical screw ug barrel ang parallel set?
Dili sila mabaylo nga mga asembliya. Ang usa ka pagkakabig nanginahanglan pagrepaso sa arkitektura sa makina, mga output sa gearbox, mga koneksyon sa shaft, pag-mount ug mga interface sa proseso. Alang sa usa ka ordinaryo nga pag-ilis nga order, ipiho ang usa ka gipares nga asembliya alang sa na-install nga makina. Ayaw aprobahi ang pagkakabig gikan sa numero sa modelo sa katalogo o gibahin nga kantidad sa diyametro.
Unsa ang gisulti kanimo sa usa ka modelo nga numero sama sa 65/132?
Gilista sa Nanhaiya ang Φ65/Φ132 isip usa ka conical screw-and-barrel diameter nga pares. Kumpirma ang mga lokasyon sa dimensyon ug kompletoha ang geometry sa drowing. Ang pagtawag lamang wala magtukod sa gitas-on sa pagproseso, direksyon sa rotation, output, gidak-on sa tubo o pagkabaylo. Ang ikaduha nga diametro dili usa ka walay sukod nga L/D ratio.
Unsa nga impormasyon ang gikinahanglan aron itandi ang duha ka mga configuration?
Ihatag ang pagbag-o sa pormulasyon, porma sa feed, drowing sa produkto, mga kinahanglanon sa kalidad ug gikinahanglan nga gidawat nga sakup sa output. Ilakip ang configuration sa makina ug mga interface alang sa pagpuli nga trabaho. Hangyoa ang matag supplier nga ipahayag ang gisugyot nga sakup sa kagamitan ug mga kondisyon sa pagsulay, unya itandi ang mekanikal nga pagkahaom, pagdawat sa produkto ug gasto sa pag-operate isip bulag nga mga desisyon.