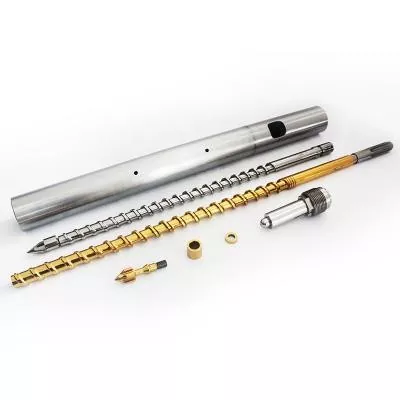
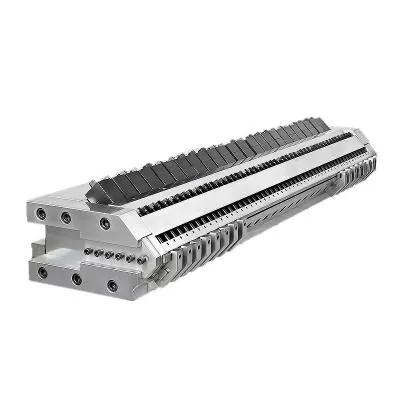
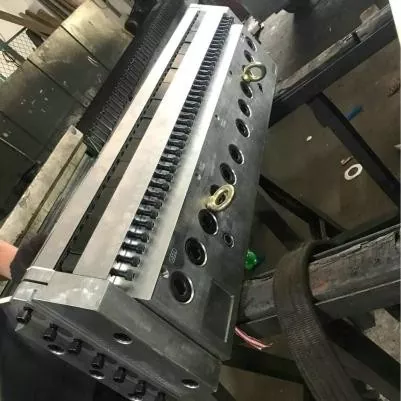
Ang usa ka WPC nga agup-op dili mapili gikan sa usa ka litrato sa produkto ug sa gawas nga mga sukat. Ang tooling kinahanglang mohaum sa wood-plastic formula, profile section, output, extruder discharge, calibration method, cooling line ug ang performance tests nga gigamit para sa finish board o profile.

Dali nga tubag
Para makapalit aWPC extrusion agup-op, ipadala ang katapusang cross-section nga adunay mga pagtugot, ang kompleto nga polymer ug wood-filler formula, pamaagi sa pag-andam sa materyal, target nga output ug line speed, extruder interface, downstream cooling layout ug usa ka nahuman nga produkto nga plano sa pagdawat. Markahi ang makita nga mga ibabaw, kritikal nga mga bungbong, internal nga gusok, mga lungag, radii ug bisan unsang embossing o sanding allowance sa drowing.
Ayaw dawata ang tooling gikan sa usa ka dry dimensional nga report nga nag-inusara. Pagdalagan ang gikasabutan nga pormula pinaagi sa gituyo nga linya, pabugnawa ang profile, dayon sukda ang mga dimensyon, gibag-on sa dingding ug gusok, pagkatul-id, pagtuyok, kondisyon sa nawong ug masa matag gitas-on. Ang mga pagsulay sa pasundayag sa produkto nagpabilin nga responsibilidad sa tiggama sa nahuman nga produkto.
Pagpalit usa ka sistema sa pagporma, dili usa ka hilit nga bloke sa asero
Ang extrusion nga agup-op nagmugna sa init nga profile samtang ang WPC matunaw mobiya sa extruder. Ang maong profile humok gihapon ug makahimo sa pag-usab sa porma. Ang mga calibrator, mga seksyon sa pagpabugnaw, suporta, paghakot ug mga kagamitan sa pagputol unya huptan ug i-stabilize kini. Ang usa ka die nga tan-awon nga husto sa usa ka bangko makahimo og usa ka dili lig-on nga profile kung ang mga bahin sa ubos nga bahin dili motakdo niini.
Ang han-ay sa WPC nga agup-op sa Nanhaiya naggamit sa puthaw nga mga lawas nga adunay gahi ug gipasinaw nga mga ibabaw. Ang mga agup-op kay CNC machined ug heat treated, ug ang opsyonal nga mga cooling channel anaa. Ang sakup sa produkto naglangkob sa mga sheet, tabla ug mga profile, lakip ang decking, fencing, panel ug mga sangkap sa muwebles sa gawas nga hinimo gikan sa PE o PP nga adunay sulud sa kahoy.
| Pagpalit og butang | Ang trabaho niini | Unsa ang kinahanglan nga makita sa kinutlo |
|---|---|---|
| Adapter ug pagsulod | Nagkonektar sa extruder discharge sa agianan sa agianan sa profile | Flange, bolt pattern, rehistro, selyo, matunaw nga pagsulod, gitas-on sa sentro, heater ug mga detalye sa sensor |
| Extrusion mamatay | Nag-apod-apod sa pagtunaw ug nagporma sa mainit nga seksyon sa profile | Lawas ug insert nga mga drowing, materyal, pagtambal, mga lugar sa pagpainit, pagtapos sa agos-ibabaw ug mga punto sa pag-adjust |
| Calibrator o sizing tooling | Nagsuporta sa mga kritikal nga ibabaw ug mga sukat sa panahon sa sayo nga pagpabugnaw | Gidaghanon sa mga seksyon, kontak ibabaw, vacuum o tubig koneksyon, adjustment ug mounting |
| Pagpabugnaw nga himan | Pagtangtang sa kainit samtang ang profile gisuportahan | Mga agianan sa pagpabugnaw, mga kinahanglanon sa tubig, layout sa tangke o plato ug mga gidak-on sa koneksyon |
| Usba ang mga bahin | Gitugotan ang giplano nga mga variant sa produkto o gipulihan ang naandan nga mga butang nga gisul-ob | Pagdrowing og mga numero, compatibility matrix, ekstrang gidaghanon ug pamaagi sa pagbag-o |
| Pagdumala ug suporta | Ibutang ang tooling ug panalipdan ang koneksyon sa extruder | Mga gibug-aton sa bahin, mga punto sa pag-alsa, baroganan, riles, pag-adjust sa centerline ug mga fixture sa pagtipig |
| Dokumentasyon | Gikontrol ang paghimo, pag-instalar, operasyon ug pag-ilis sa umaabot | Giaprobahan nga mga drowing, bill of materials, inspection records, manual ug spare-parts list |
Ang among pagtan-aw sa pabrika:ang hugpong sa pulong nga "usa ka set sa WPC nga agup-op" dili klaro alang sa pagtandi sa presyo. Ang usa ka supplier mahimong mokutlo lamang sa gipainit nga lawas nga mamatay. Ang lain mahimong maglakip sa adapter, daghang mga calibrator, cooling plate, suporta, ekstra nga mga heaters ug giya sa pag-commissioning. Gihangyo namon ang pumapalit nga itandi ang usa ka sakup sa item sa linya sa wala pa itandi ang kinatibuk-an.
Ang katapusang drowing sa profile mao ang punto sa pagsugod
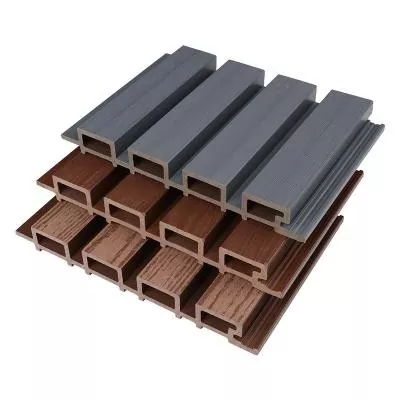
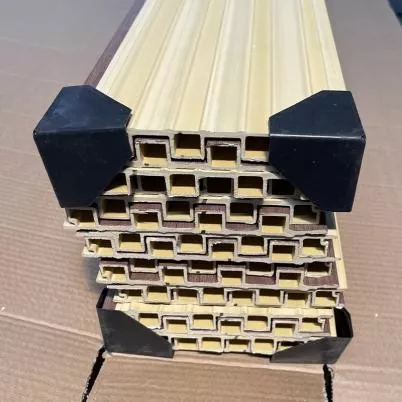
Ang litrato sa katalogo nagpakita sa pamilya sa produkto, apan gitago niini ang impormasyon nga nagkontrol sa tooling. Kinahanglan namon ang pagtan-aw sa seksyon nga adunay mga sukat ug pagtugot. Ang drowing kinahanglan usab nga mailhan ang mga ibabaw nga nag-uban sa mga clip, fastener, frame o uban pang mga profile tungod kay kini nga mga bahin kanunay nga angayan nga mas higpit nga kontrol kaysa usa ka pangdekorasyon nga nawong.
Alang sa haw-ang nga profile, ihatag ang matag bungbong ug dimensyon sa web. Ayaw ibilin ang mga internal nga lungag ingon usa ka artistikong sumbanan. Ang ilang geometry nakaapekto sa pag-apod-apod sa materyal, pagpabugnaw, pagkagahi, gibug-aton sa profile ug kung giunsa ang paglihok sa seksyon ubos sa paghakot.
- Kinatibuk-ang gilapdon, gitas-on ug orientasyon sa profile
- Gibag-on sa dingding sa matag nawong sa gawas
- Gibag-on ug posisyon sa sulod sa web
- Gidak-on sa lungag, gidaghanon ug geometry
- Corner ug internal radii
- Mga grooves, dila, clip ug fastener zone
- Mga kritikal nga pagtugot ug mga datum sa inspeksyon
- Gitugotan nga pana, liko ug pagkatul-id
- Target nga masa kada yunit nga gitas-on
- Makita nga mga nawong ug mga limitasyon sa depekto sa nawong
- Embossing, sanding o brushing allowance
- Guntinga ang gitas-on ug ubos nga paagi sa pagputol
- Solid, hollow, caped o co-extruded nga konstruksyon
- Giaprobahan nga master sample ug petsa sa rebisyon
Ayaw pag-machine ang pag-abli sa die ingon usa ka kopya sa bugnaw nga nahuman nga profile.Ang init nga seksyon sa WPC mahimong mausab pinaagi sa die swell, drawdown, calibration ug cooling. Ang kompensasyon sa tooling kinahanglang maugmad sa palibot sa aktuwal nga pormula, output ug downstream nga sistema.
Ang among pagtan-aw sa pabrika:ang usa ka limpyo nga 3D rendering mapuslanon alang sa pagbaligya, apan kini usa ka dili maayo nga dokumento sa paggama. Nangutana kami kung unsang mga ibabaw ang nag-assemble sa laing bahin, kung unsang dingding ang nagkontrol sa kalig-on, nga nag-atubang sa nakita sa kustomer ug kung diin ang tanum makadawat og kalainan. Kana nga prayoridad nga mapa mas mapuslanon kaysa pagbutang sa parehas nga hugot nga pagtugot sa matag linya.
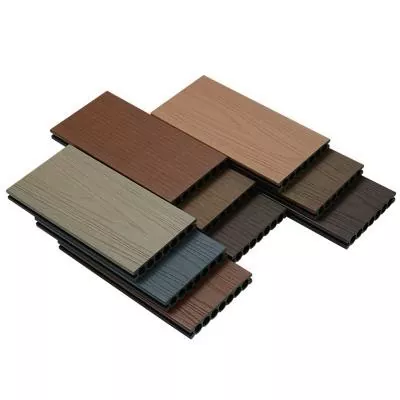
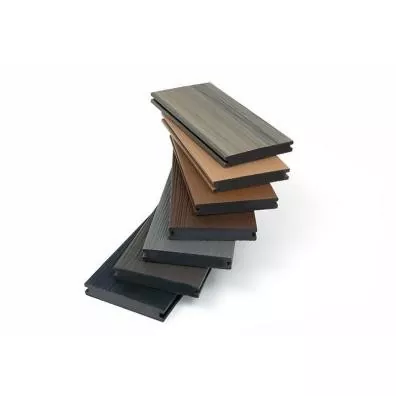
Ang WPC usa ka pamilya sa mga pormula, dili usa ka hilaw nga materyal
Ang usa ka tooling maker nagkinahanglan ug labaw pa sa mga letra nga WPC. Ang polymer mahimong PE, PP o PVC. Ang sangkap sa kahoy mahimong magkalainlain sa mga espisye, porma sa partikulo, gidak-on sa pag-apod-apod ug kahimtang sa kaumog. Ang mga pormula mahimo usab nga adunay sulud nga mineral filler, lubricant, coupling agent, pigment, stabilizer, foaming agent o recycled nga materyal.
Ang Nanhaiya's WPC mold page nagpaila sa PE ug PP nga adunay wood filler isip target nga materyales. Ang produkto ug aplikasyon nga han-ay usab naglangkob sa PVC foam board ug espesyal nga PE wood-plastic nga pagproseso. Ihatag ang eksaktong pormula sa produksiyon aron ang agup-op gidisenyo alang sa materyal nga mosulod niini.
| Pagsulod sa pormula | Ngano nga gikinahanglan kini sa supplier sa tooling | Unsa ang ipadala |
|---|---|---|
| Matrix nga polimer | Mga pagbag-o sa pamatasan sa pagkatunaw, bintana sa temperatura, pagkahulog ug tubag sa pagpabugnaw | Eksakto nga grado sa resin, data sheet sa supplier ug porsyento |
| Kahoy nga sangkap | Makaapektar sa feed behavior, flow resistance, moisture load ug surface appearance | Matang sa kahoy, harina o lanot, gidak-on sa partikulo, bulk density, kahimtang sa kaumog ug porsyento |
| Pagpuno sa mineral | Nagbag-o sa viscosity, gibug-aton, pagsul-ob ug nawong | Ngalan sa materyal, data sa partikulo, pagtambal ug porsyento |
| Lubricant ug tabang sa pagproseso | Mga impluwensya sa die release, pressure, surface ug downstream treatment | Ngalan sa produkto, gidaghanon sa pagdugang ug pagkasunod-sunod sa pagsagol |
| Coupling agent ug stabilizer | Nagbag-o sa compound ug katapusan nga performance sa produkto | Grado ug porsyento, dugang sa bisan unsang mga pagdili sa pagproseso |
| Pigment o cap layer | Makaapektar sa makita nga nawong, thermal response ug co-extrusion layout | Sistema sa kolor, target sa gibag-on sa layer, posisyon sa co-extruder ug ratio sa dagan |
| Gi-recycle nga sulod | Makadugang sa viscosity, kontaminasyon ug kausaban sa kaumog | Tinubdan, pag-andam, pinakataas nga porsyento ug kalainan sa lote |
| Sistema sa pagbula | Gibag-o ang pag-uswag sa densidad, presyur ug pagkaayo sa dimensional | Kompleto nga pormulasyon, target density ug window sa pagproseso |
Gipatin-aw sa U.S. Department of Agriculture's Forest Products Laboratory nga ang WPC moisture mahimong tangtangon sa dili pa iproseso, atol sa usa ka bulag nga compounding step o sa usa ka in-line nga proseso sa extrusion. Namatikdan usab sa teknikal nga kapitulo niini nga ang mga prodyuser sa WPC naggamit ug lainlaing mga ruta sa kagamitan, lakip ang mga precompounded pellets pinaagi sa usa ka screw, one-step twin-screw compounding ug profiling, ug tandem system. Ang agup-op kinahanglang ipaangay sa ruta nga nagsuplay sa pagkatunaw niini.
Lagda sa pormula sa pakisayran:ibutang ang usa ka giaprobahan nga pormula ug pamaagi sa pagpangandam sa tooling agreement. Posible ang mga pagbag-o sa umaabot, apan ang team nanginahanglan usa ka baseline kung ang presyur, nawong, sukat o output mausab.
Ang kaumog angayan sa kaugalingon nga linya sa RFQ. Ang mga bula, mga pinhole ug usa ka dili lig-on nga nawong sa agup-op mahimong magsugod sa pagtipig, pagpauga, pagsagol, pagpakaon o pagpahungaw. Ang gipasinaw nga agos sa ibabaw dili makatangtang sa tubig nga nagpabilin sa compound.
Ipares ang agup-op sa paagi sa pagtunaw sa WPC
Ang usa ka precompounded WPC pellet nga nagdagan pinaagi sa usa ka single-screw profiler moabot sa hulmahan nga lahi sa usa ka uga nga timpla nga gisagol ug giporma sa usa ka twin-screw nga proseso. Ang output mahimong adunay lainlaing kalig-on sa presyur, pag-apod-apod sa temperatura ug pagkasensitibo sa pagpugong sa screen. Hangyoa ang supplier sa agup-op sa pagsusi sa extruder ug adapter, dili lamang ang profile.
| Ruta sa produksiyon | Kinaandan nga pokus sa pagpalit | Ang impormasyon nga gikinahanglan sa inlet sa agup-op |
|---|---|---|
| Precompounded pellets ug single-screw profiling | Padayon nga paghatud, pagtunaw, paghimo sa presyur ug pagporma sa profile | Ang grado sa pellet, kaumog, diametro sa screw, output, temperatura sa pagtunaw, pressure range ug pagsala |
| Usa ka lakang nga twin-screw compounding ug profiling | Pagpakaon, pagsagol, pagtangtang sa kaumog ug pagporma sa usa ka padayon nga ruta | Kompleto nga pormula, plano sa feeder, pagpahungaw, pag-configure sa screw, presyur sa pagdiskarga, pagbag-o sa temperatura ug rate |
| Tandem extrusion | Ibulag ang compounding o drying nga katungdanan gikan sa katapusang pressure ug profiling nga katungdanan | Pamaagi sa pagbalhin, data sa ikaduha nga extruder, kahimtang sa pagtunaw, pagkontrol sa lohika ug pagsamok sa pagdumala |
| Co-extruded cap o functional layer | Lig-on nga pag-apod-apod sa layer ug pagdikit sa palibot sa profile | Mga pormula sa core ug cap, flow ratio, inlet orientation, indibidwal nga pagpamugos ug pagdawat sa gibag-on sa layer |
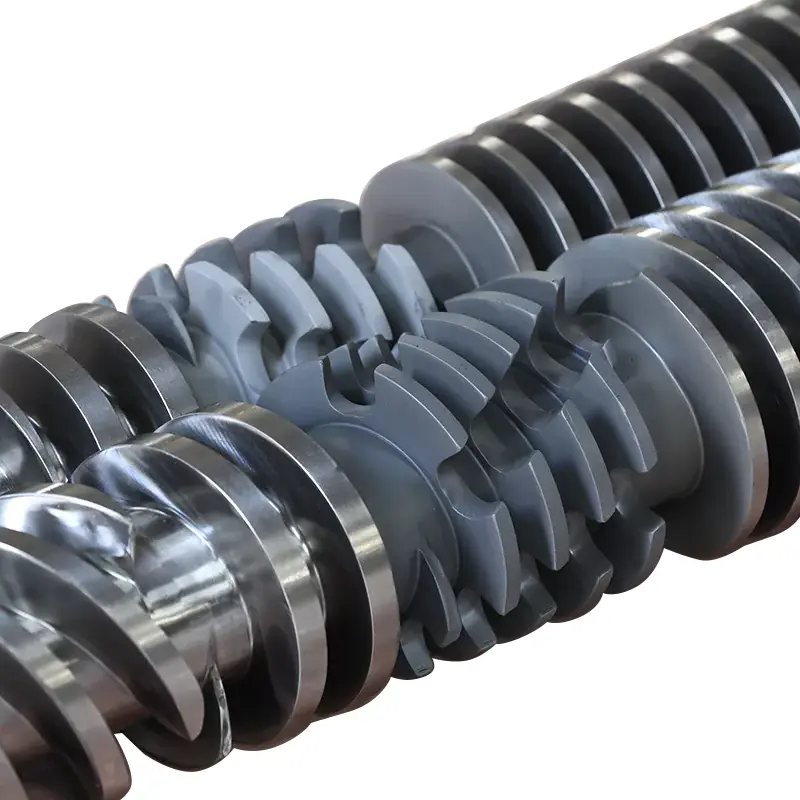
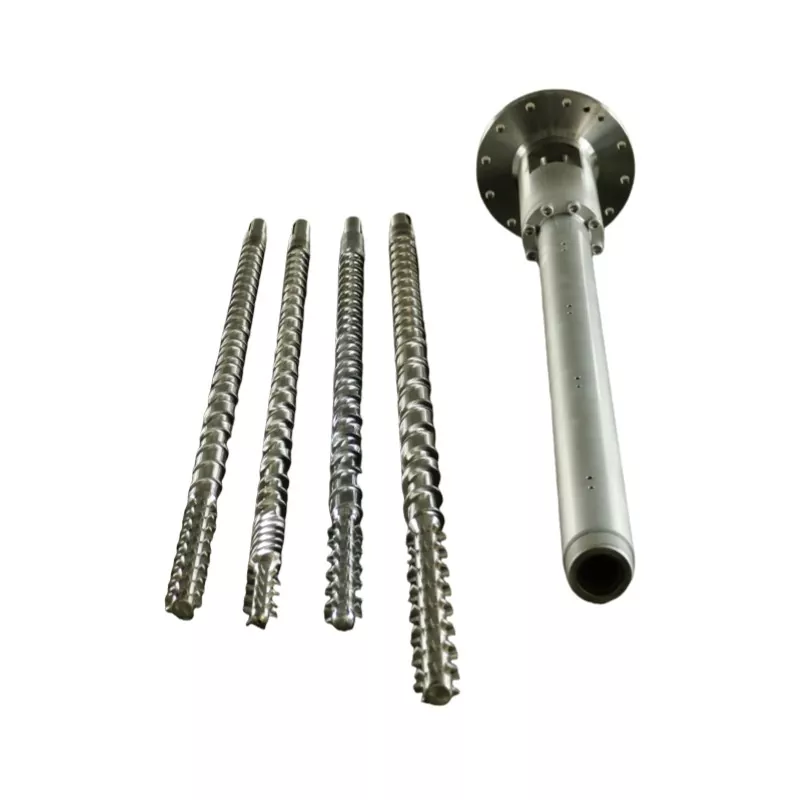
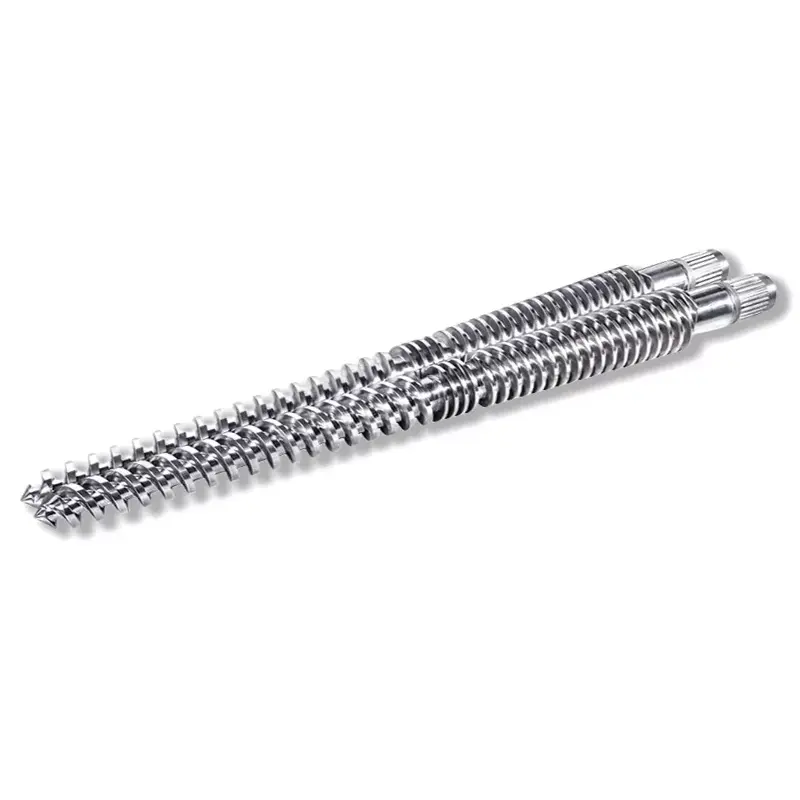
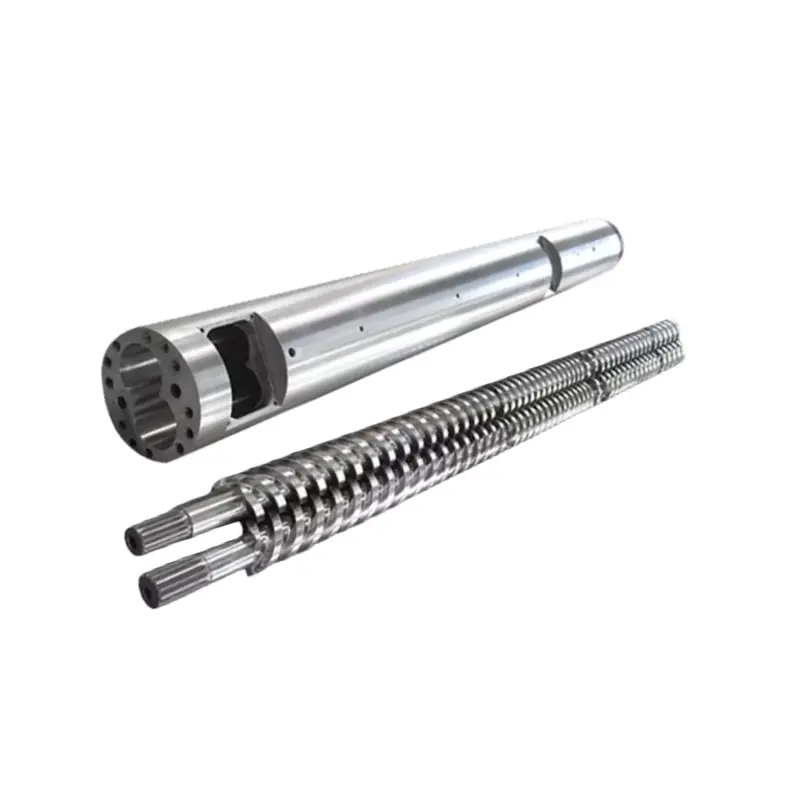
Mga suplay sa Nanhaiyasingle nga mga screw, parallel twin screws, conical twin-screw barrelsugplastik nga extruder machine. Pilia ang seksyon sa plasticizing pinaagi sa proseso nga trabaho. Dayon idisenyo ang agup-op sa palibot sa matunaw nga kondisyon nga mapadayon sa seksyon.
Para sa abrasive nga kahoy ug mineral-filled nga mga pormula, ribyuha ang screw ug barrel wear package sa dili pa dugangan ang pagdili sa agup-op. Ang kasamtangan nga giya ni Nanhaiya,Screw Barrel para sa WPC Extrusion: Giunsa Paghunong ang Wood-Plastic Wear, naglangkob sa pagpahungaw, temperatura ug pagpili sa ibabaw nga walay pagdoble sa mga desisyon sa paghimo sa profile niini nga artikulo.
Ang among pagtan-aw sa pabrika:sa diha nga ang usa ka bag-o nga agup-op mopataas sa pressure, ang mamatay sa kasagaran mabasol diha-diha dayon. Usahay sayop ang pagdili. Usahay ang tornilyo dili makahatag usa ka uniporme, hingpit nga andam nga matunaw sa gihangyo nga rate. Gitandi namon ang presyur sa wala pa ug pagkahuman sa mga pagbag-o, susihon ang kahimtang sa screen ug materyal, ug kumpirmahi ang tinuud nga output sa pukot sa wala pa putlon pag-usab ang agianan sa agianan.
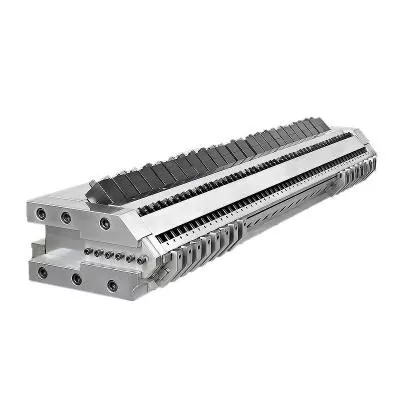
Ang dagan sa profile kinahanglan magdungan sa pag-abot sa die exit
Ang usa ka profile sa WPC mahimong adunay baga nga mga bungbong sa gawas, nipis nga mga web sa sulod, lawom nga mga grooves ug gagmay nga mga kanto sa usa ka seksyon. Ang matag agianan mosukol sa dagan nga lainlain. Kung ang pagkatunaw moabut sa usa ka lugar nga dali ug ang lain hinay kaayo, ang profile mahimong mobira, moliko, maggisi o magpakita sa dili patas nga densidad ug nawong.
Ang disenyo sa tooling naggamit sa porma sa transisyon ug resistensya sa lokal nga dagan aron mabalanse ang seksyon. Ang target dili parehas nga tulin sa matag internal nga punto. Ang target usa ka stable nga profile sa exit nga masuportahan sa calibrator nga wala’y sobra nga pagtul-id.
Mga bungbong sa gawas
Ang makita nga mga nawong nanginahanglan lig-on nga suplay ug usa ka angay nga nawong sa die nga ngabil. Ang baga nga mga seksyon nagdala usab og dugang nga kainit ngadto sa calibrator ug mahimong mobugnaw nga mas hinay kay sa nipis nga mga bahin.
Internal nga webs
Ang nipis nga mga gusok daling maapektuhan sa dili kompleto nga pagpuno o paggisi. Ang ilang mga agianan sa feed, mga junction ug suporta sa ubos kinahanglan makita sa mga drowing sa tooling ug pagdawat.
Mga grooves ug mga kanto
Ang gagmay nga mga bahin makapadako sa lokal nga dagan ug makahuman sa mga problema. Markahi ang functional nga mga kilid aron ang pagkorihir sa himan manalipod sa pagkahaom imbis sa pagpauswag sa dili kritikal nga nawong.
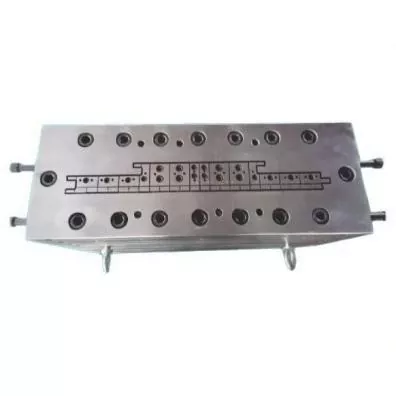
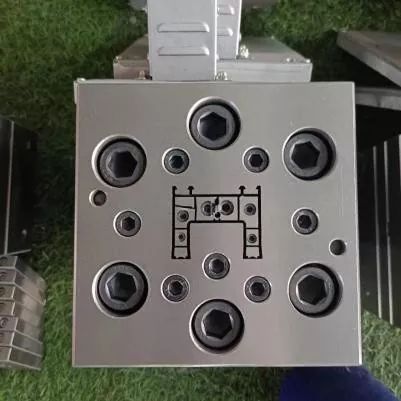
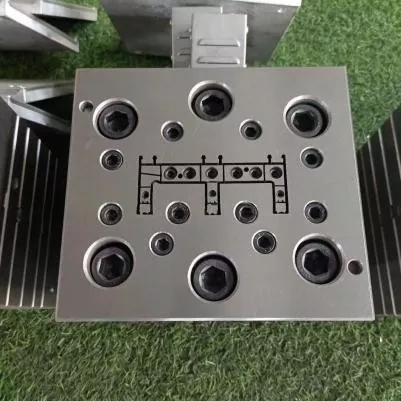
Ang among pagtan-aw sa pabrika:ang usa ka pagtul-id sa agup-op kinahanglan adunay usa ka gisukod nga rason. Gimarkahan namon kung diin ang profile bug-at, nipis, paspas, hinay o gituis, dayon usba ang responsable nga lugar sa agianan sa kontrolado nga mga lakang. Ang paggaling sa usa ka die nga ngabil tungod kay ang profile "murag sayup" mahimong ibaylo ang usa ka depekto sa lain ug makuha ang rekord nga gikinahanglan alang sa sunod nga set.
Ang pagkakalibrate ug pagpabugnaw nagtino sa bugnaw nga profile
Ang extrusion die nahimong init nga seksyon. Ang calibrator nagtukod ug nagsuporta sa mga kritikal nga ibabaw samtang ang kainit mobiya sa materyal. Ang pagpabugnaw nagpadayon pinaagi sa mga plato, tangke o mga seksyon sa spray, ug ang paghakot nagpalihok sa profile ubos sa kontroladong tensyon. Kini nga mga sangkap kinahanglan nga adunay usa ka sentro nga linya ug katulin nga pakisayran.
Nagtanyag ang Nanhaiya og opsyonal nga mga channel sa pagpabugnaw sa mga hulmahan sa WPC niini. Ipiho ang katuyoan sa matag sirkito, inlet ug outlet nga gidak-on, kinahanglanon sa kalidad sa tubig, temperatura sa pag-operate ug magamit nga agos. Ang planta kinahanglan usab nga magplano og agianan alang sa paglimpyo sa mga agianan nga mahimong makakolekta sa timbangan o mga tinumpag.
| Downstream nga input | Epekto sa profile | Data sa pumapalit nga ihatag |
|---|---|---|
| Pagkontak ug suporta sa Calibrator | Paggunit sa pinili nga mga nawong sa gawas, mga grooves, mga ngilit o mga lungag samtang ang seksyon mobugnaw | Calibrator drawing, gitas-on, gidaghanon sa mga yugto, vacuum nga paagi ug adjustment range |
| Pabugnaw-tubig nga kahimtang | Gibag-o ang rate sa pagtangtang sa kainit ug pag-stabilize sa dimensional | Supply range sa temperatura, dagan, presyur, kalidad sa tubig ug sistema sa recirculation |
| Distansya gikan sa die hangtod sa calibrator | Gibag-o ang dili suportadong kinaiya sa mainit nga profile sa wala pa ang pagsukod | Layout sa linya, adjustment range ug start-up access |
| Haul-off type ug alignment | Nagtakda sa katulin sa linya ug makabira sa profile nga dili patas | Layout sa belt o track, speed range, contact length ug center height |
| Pagputol ug pagpatong | Makapadayag o makamugna og lihok human sa nag-unang pagpabugnaw | Guntinga ang gitas-on, saw o cutter type, suporta sa lamesa ug stacking nga pamaagi |
Ayaw pagsaad og bugnaw nga mga sukat sa die exit.Pag-uyon kung asa ug kanus-a ang matag dimensyon masukod pagkahuman sa pagpabugnaw. Gamita ang parehas nga pagkondisyon ug pamaagi sa pagsukod alang sa mga sample sa pag-apruba ug pagkontrol sa produksiyon.
Ang panukiduki sa profile-extrusion sa USDA Forest Products Laboratory naghulagway sa usa ka proseso diin ang tinunaw nga WPC giporma pinaagi sa usa ka die, gisundan sa usa ka sizing die, water spray tank ug puller. Kana nga han-ay usa ka mapuslanon nga pahinumdom: ang pagporma nga resulta iya sa tibuok linya, bisan kung ang agup-op gipalit isip usa ka butang.
Tinoa ang pagtukod sa agup-op, pagtambal ug pag-inspeksyon
Ang Nanhaiya naggama sa mga hulmahan sa WPC gikan sa asero ug naghulagway sa taas nga kusog nga alloy nga asero nga adunay gipagahi ug gipasinaw nga mga ibabaw alang sa mga lugar nga nagtrabaho. Ang matag agup-op mao ang CNC machined, init nga pagtratar ug gipasinaw. Ang kataposang kasabotan kinahanglang himoon kanang kinatibuk-ang mga hiyas sa produkto ngadto sa mga kinahanglanon sa lebel sa sangkap.
- Materyal nga grado alang sa matag nag-unang sangkap
- Kainit-pagtambal ug hardening scope
- Nahuman ang katig-a nga kinahanglanon ug lokasyon sa pagsulay
- Kinahanglanon sa pagtapos sa agos-ibabaw
- Mga kritikal nga sukat ug pagtugot
- Mga rehistro, dowel ug mga reperensiya sa asembliya
- Ang gidaghanon sa heater, gahum, boltahe ug mga konektor
- Thermocouple type, lokasyon ug mga detalye sa cable
- Mga pantalan sa presyur ug temperatura nga matunaw
- Pagdrowing sa cooling-channel ug pagsulay sa presyur
- Fastener nga materyal, grado ug ekstra nga gidaghanon
- Mapulihan insert ug wear-part definition
- Proteksyon sa taya, paagi sa pagputos ug pagtipig
- Materyal, pagtambal ug mga rekord sa dimensyon
Ayaw paghangyo sa pinakalisud nga posible nga nawong bisan asa. Ang lawas nga mamatay, mga insert, mga fastener, adapter ug suporta adunay lainlaing mga trabaho. Ang espesipikasyon kinahanglan nga maghiusa sa kahimtang sa nawong, kusog sa substrate, pamaagi sa pag-ayo ug pagkaladlad sa corrosion sa gipaabot nga sulud sa kahoy ug mineral.
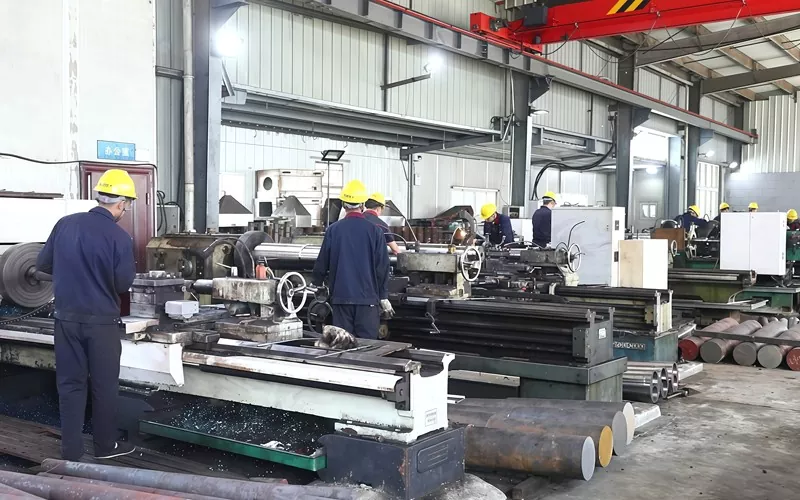

Ang kwalipikasyon sa supplier mahimong maglakip sa Nanhaiya'skagamitan sa produksiyon, impormasyon sa sertipikougsuporta sa pag-instalar ug pagmentinar. Ibutang ang gikinahanglan nga mga dokumento ug suporta sa order sa pagpalit kaysa magsalig sa usa ka kinatibuk-ang pahayag sa katalogo.
Gamita ang pattern sa depekto aron makit-an ang responsableng sona
Ang mga depekto sa profile sa WPC mahimong magsugod sa hilaw nga materyal, mixer, feeder, screw ug barrel, agup-op, calibrator, cooling section o haul-off. Ang lokasyon sa usa ka depekto sa cross-section ug ang pagbag-o niini sa paglabay sa panahon naghatag mapuslanon nga mga timailhan. Irekord kini sa dili pa usbon ang temperatura, katulin ug gamit nga magkauban.
| Naobserbahan nga depekto | Pagsusi sa agup-op | Ang ubang mga pagsusi sa linya | Pagpamalit nga leksyon |
|---|---|---|---|
| Ang profile twists sa usa ka balik-balik nga direksyon | Balanse sa pag-agos, bayad sa dingding, pag-align sa mamatay ug kahimtang sa pag-discharge | Posisyon sa calibrator, balanse sa pagpabugnaw ug pag-align sa paghakot | Paghimo og twist nga usa ka gisukod nga butang sa pagdawat human sa hingpit nga pagpabugnaw |
| Ang usa ka bungbong o gusok nipis | Lokal nga pagdili, pagsal-ot nga posisyon, pagdeposito, pagsul-ob o nadaot nga agos sa nawong | Ang pagkamakanunayon sa pormula, kaumog, kahimtang sa screen ug kalig-on sa output | Markahi ang matag kritikal nga bungbong ug gusok sa drowing |
| Internal nga web break | Ang agianan sa feed sa web, disenyo sa junction ug suporta sa paggawas | Umog, kontaminasyon, pag-andam sa pagtunaw, katulin ug dili suportadong distansya | Ilakip ang cross-section cut inspection sa run test |
| Garal o gisi nga nawong | Die-lip finish, deposito, temperatura ug lokal nga dagan | Pormula, balanse sa lubricant, kaumog, pagkatibulaag ug katulin sa linya | Aprobahan ang usa ka pisikal nga sampol sa nawong ubos sa usa ka ginganlan nga pormula |
| Mga bula o pinhole | Hold-up zones ug lokal nga overheating | Kahoy nga kaumog, pagpauga, pagpakaon, pagpahungaw ug dali nga pagtangtang | Pagrekord sa pag-andam sa kaumog ug pagpahungaw sa performance sa plano sa pagsulay |
| Brown o itom nga marka | Mga patay nga sona, deposito, sobra nga lokal nga temperatura ug kadaot sa paglimpyo | Mga deposito sa baril, kasaysayan sa kainit, praktis sa pagsira ug kontaminado nga feed | Pangayo alang sa usa ka dokumentado nga pagsugod, pagsira ug pamaagi sa paglimpyo |
| Ang mga dimensyon nag-anod sa panahon sa pagdagan | Thermal nga paglihok, loose adjustment, pagsul-ob ug cooling-channel nga kahimtang | Output, temperatura, pressure, vacuum, tubig ug haul-off speed | Gamita ang timed sampling pinaagi sa usa ka stable run, dili usa ka sayo nga sample |
| Taas nga presyur ug ubos nga output | Gipugngan nga pag-agos, gibabagan nga agianan, dili angay nga pagbalhin o ubos nga temperatura sa mamatay | Pagbara sa screen, gisul-ob nga tornilyo, limitasyon sa feed ug viscosity sa materyal | Tinoa ang lokasyon sa presyur ug usa ka magamit nga bintana sa pag-opera |
Praktikal nga diagnostic nga pamaagi:markahi ang ibabaw, ubos, wala ug tuo sa extrudate ug katapusang profile. Irekord ang parehas nga oryentasyon pinaagi sa calibrator. Kung ang depekto motuyok o mag-usab human sa usa ka bahin sa linya, ang imbestigasyon adunay mas maayo nga punto sa pagsugod kaysa usa ka kinatibuk-ang instruksyon sa pag-adjust sa agup-op.
Ang among pagtan-aw sa pabrika:kita mabinantayon kon ang usa ka depekto gihulagway lamang nga "ang nawong dili maayo." Gipangutana namon kung diin kini makita, kung kini nagpadayon, kung kanus-a magsugod pagkahuman sa pagsugod, kung unsang pormula ang nagdagan ug kung unsa ang mahitabo sa pressure. Ang usa ka suod nga litrato nga adunay oryentasyon ug usa ka gipabilin nga seksyon kanunay nga makatipig daghang oras kaysa usa ka taas nga mensahe.
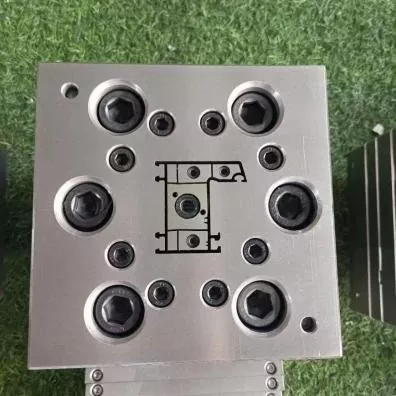
WPC extrusion mold RFQ checklist
Ang usa ka kompleto nga RFQ naghimo sa mga kinutlo nga ikatandi ug naghatag sa team sa engineering og klaro nga kondisyon sa pakisayran. Gamita ang usa ka rebisyon nga numero sa tibuok drowing sa produkto, pormula, layout sa linya ug dokumento sa pagdawat.
- Ilha ang nahuman nga produkto.State decking, fencing, door frame, ceiling, panel, trim o laing profile. Ipasabut ang aplikasyon ug kung unsang mga ibabaw ang makita o magamit.
- Ibutang ang kontroladong cross-section.Ilakip ang mga dimensyon, dingding, gusok, lungag, radii, datum, pagtugot, pagkatul-id, twist ug target nga masa matag gitas-on.
- Ihatag ang kompleto nga pormula.Ilista ang polymer nga grado, klase sa kahoy ug sulod, mineral filler, lubricant, coupling agent, stabilizer, pigment, recycled content ug bisan unsang foaming o cap-layer system.
- Ihulagway ang materyal nga pagpangandam.Ihatag ang pagpa-uga, pagsagol, pag-compound, pag-pelletize, pagtipig, kadaghanon-densidad ug impormasyon sa pagpugong sa kaumog.
- Tinoa ang ruta sa extrusion.State single screw, parallel twin, conical twin o tandem; diametro sa screw; output; tulin sa linya; pagsala; normal nga pressure; ug bintana sa temperatura.
- Kontrola ang mekanikal nga interface.Ibutang ang flange, rehistro, bolt circle, matunaw nga bukana, sealing nga nawong, tunga nga gitas-on, suporta, pag-alsa ug space envelope.
- Ilista ang mga datos sa kuryente ug gamit.Ihatag ang boltahe, frequency, heater control, thermocouple type, cable standard, cooling-water temperature, flow, pressure ug kalidad.
- Ipakita ang downstream nga layout.Ilakip ang mga seksyon sa calibrator, vacuum o koneksyon sa tubig, mga tangke sa pagpabugnaw, mga lamesa sa pagsuporta, paghakot, embossing unit, cutter ug magamit nga pag-adjust.
- Ipasabut ang trabaho sa ibabaw.Ipahayag kung ang produkto mobiya sa linya nga hapsay, embossed, sanded o brushed ug unsa kadaghan nga materyal ang makuha sa ikaduhang proseso.
- Ilista ang matag gihatag nga sangkap.Gilain nga adapter, lawas nga mamatay, mga insert, calibrator, cooling plates, heaters, sensors, seal, fasteners, stands, tools ug spares.
- Paghangyo sa teknikal nga file.Ilakip ang mga drowing, bill sa mga materyales, materyal ug mga rekord sa pagtambal, report sa inspeksyon, lista sa elektrisidad, diagram sa pagpabugnaw, lista sa manwal ug mga sparepart.
- Isulat ang pagsulay sa pagdawat.Ngalan ang pormula, profile, output, katulin, gidugayon sa pagdagan, mga rekord sa proseso, frequency sa sampling, mga limitasyon sa dimensyon, sample sa ibabaw ug mga pagsulay sa nahuman nga produkto.
Pag-ilis nga pasidaan:ayaw gamita ang gisul-ob nga agup-op isip bugtong kahulugan sa bag-ong set. Paghiusa sa orihinal nga mga drowing, pagsukod sa makina-interface, maayong gipabilin nga profile ug ang hinungdan sa pag-ilis. Ang pagkopya sa gisul-ob nga mga bahin sa pag-agas mahimo’g mabag-o ang daan nga depekto.
Para sa PVC o WPC board line, ribyuha angPVC board conical twin-screw barreluban ang tooling package. Para sa high-output o compounding nga mga katungdanan, itandi angco-rotating parallel twin-screw barrelug ang mas lapadparallel nga twin-screw range. Kini nga mga link nagsuporta sa pagpili sa kagamitan; ang katapusang pagpili nagdepende gihapon sa pormula ug ruta sa proseso.
Dawata ang hulmahan nga adunay kontrolado nga pagdagan sa produksiyon
Pagsugod sa pag-inspeksyon sa sangkap, dayon pamatud-i ang resulta sa pagporma sa linya. Ang giuyonan nga pormula sa WPC hinungdanon tungod kay ang usa ka lahi nga polimer, sulud sa kahoy, kahimtang sa kaumog o sistema sa lubricant mahimo’g magbag-o sa presyur, nawong ug dimensiyon nga pagkaayo.
| Yugto sa pagdawat | Unsa ang i-verify | Irekord aron mahuptan |
|---|---|---|
| Pagrepaso sa dokumento | Mga pagbag-o sa pagdrowing, lista sa sangkap, materyal ug sakup sa pagtambal, mga heaters, sensor, cooling circuit, spares ug manual | Gipirmahan nga rehistro sa dokumento |
| Pag-inspeksyon sa bangko | Kritikal nga mga interface, mga rehistro, mga pag-abli, mga pagsal-ot, mga nawong sa pagsilyo, mga fastener, mga agianan sa agianan ug orientasyon sa asembliya | Ang dimensyon ug biswal nga taho gihigot sa mga numero sa bahin |
| Pag-instalar | Ang gitas-on sa sentro, flange fit, suporta, pag-alsa sa access, heater wiring, sensor, koneksyon sa tubig ug pag-align sa mga calibrators | Checklist sa pag-install ug mga litrato |
| Pag-init | Pag-ila sa sona, tubag sa controller, pagbasa sa sensor, kasamtangan nga draw, leakage ug kondisyon sa cooling-channel | Mapa sa sona ug gipalig-on nga mga pagbasa |
| Pagdagan sa produksiyon | Giaprobahan nga pormula, pag-andam sa feed, output, katulin sa linya, temperatura, presyur, karga sa motor, mga kondisyon sa pagpabugnaw ug paghakot | Gibase sa oras nga proseso sheet ug gipabilin nga hilaw nga materyal nga sample |
| Pag-inspeksyon sa profile | Sa gawas nga mga sukod, mga seksyon sa dingding ug gusok, pagkatul-id, pagkalubag, nawong, kolor, masa matag gitas-on ug angay sa mga sangkap sa pag-upa | Ang mga pagsukod gihigot sa pagputol sa posisyon ug oras sa produksiyon |
| Pagbag-o ug pagkaayo | Gikasabutan nga pag-adjust, normal nga paghunong ug pag-restart, o usa ka gidak-on o pagbag-o sa kolor kung kini hinungdanon sa adlaw-adlaw nga produksiyon | Ang pagpirma sa operator ug lista sa nahabilin nga aksyon |
Ang nahuman nga produkto mahimong magkinahanglan og mga pagsulay nga labaw pa sa mga sukat sa profile.ASTM D7031usa ka giya alang sa pagtimbang-timbang sa mekanikal ug pisikal nga mga kabtangan sa mga produkto sa WPC, ug kini nag-ingon nga ang mga tiggamit kinahanglan nga mopili sa mga pagsulay nga angay sa aplikasyon.ASTM D7032-21naglangkob sa performance ratings alang sa WPC ug plastic-lumber deck boards, stair treads, guards ug handrails.
Para sa natural nga fiber-reinforced composite deck boards,ISO 16616:2015naghatag og mga pamaagi sa pagsulay, samtangISO 19821:2017mga adres sa span rating. Kumpirma ang angay nga edisyon, nasudnong kodigo ug sakup sa produkto sa dili pa isulat ang kontrata. Ang agup-op wala magdala sa pagsunod sa nahuman nga produkto.
Ang among pagtan-aw sa pabrika:ang labing maayo nga handover mao ang usa ka lig-on nga proseso nga bintana ug usa ka hugpong sa masubay nga mga sample. Gusto namon mahibal-an kung unsang pormula ang midagan, kung unsa ka paspas ang paglihok sa linya, kung diin nahusay ang presyur, kung giunsa ang pagpabugnaw ug kung kanus-a giputol ang matag sample. Ang usa ka nindot tan-awon nga tabla nga gibutang sa usa ka lamesa wala magpatin-aw kon ang linya makabalik niini.
Kanunay nga gipangutana nga mga pangutana
Unsa nga impormasyon ang gikinahanglan sa pagkutlo sa usa ka WPC extrusion agup-op?
Ipadala ang katapusang drowing sa profile nga adunay mga pagtugot, ang kompleto nga pormula sa WPC, pamaagi sa pag-andam sa materyal, mga detalye sa extruder ug adapter, target nga output ug katulin sa linya, pagpabugnaw ug paghakot sa layout, mga kinahanglanon sa ibabaw, plano sa pagbag-o, magamit nga mga utilities ug usa ka masukod nga pagsulay sa pagdawat. Ang usa ka pisikal nga sample sa produkto mapuslanon, apan dili kini kinahanglan nga ilisan ang kontrolado nga drowing.
Mahimo ba nga ang usa ka WPC nga agup-op modagan sa PE, PP ug PVC nga nakabase sa kahoy nga mga composite?
Ang sama nga nahuman nga porma dili makahimo sa mga materyales nga mabaylo. Ang PE, PP ug PVC nga nakabase sa WPC nga mga pormulasyon mahimong magkalahi sa dagan, temperatura nga bintana, lubrication, drawdown ug makapabugnaw nga tubag. Among girepaso ang eksaktong pormula ug ruta sa pagproseso sa dili pa magdesisyon kon praktikal ba ang usa ka tooling body ug bulag nga mga insert o kon mas luwas ba ang gipahinungod nga tooling.
Ang usa ka WPC extrusion nga agup-op naglakip sa calibrator?
Ang gikutlo nga sakup kinahanglan isulti. Ang extrusion die naghulma sa init nga pagkatunaw, samtang ang calibrator, makapabugnaw nga mga seksyon ug haul-off nagkupot ug nagpalig-on sa profile samtang kini mobugnaw. Pangayo og line-item tooling list nga nagpaila sa die, adapters, calibrators, cooling plates, seal, heaters, sensors ug change parts.
Ngano nga ang profile sa WPC moliko o moyukbo pagkahuman sa agup-op?
Ang twist o bow mahimong maggikan sa dili patas nga dagan sa die, dili balanse nga dingding o mga seksyon sa web, dili patas nga pagpabugnaw, pag-align sa calibrator, dili lig-on nga output, dili parehas nga temperatura o usa ka dili husto nga paghakot. Sukda ang direksyon ug timing sa pagtuis sa dili pa mag-adjust sa daghang mga variable. Kinahanglang susihon ang kompleto nga sistema sa pagporma ug pagpabugnaw.
Unsang materyal ang gigamit sa Nanhaiya alang sa mga agup-op sa WPC?
Ang panid sa WPC nga agup-op sa Nanhaiya naglista sa asero ug naghulagway sa taas nga kusog nga haluang puthaw nga adunay gahi ug gipasinaw nga mga ibabaw. Ang matag agup-op mao ang CNC machined ug heat treated, nga adunay opsyonal nga cooling channels. Ang giaprobahan nga kinutlo kinahanglan nga mag-ila sa eksaktong grado, sakup sa pagtambal, pagtapos sa agos-ibabaw ug mga rekord sa inspeksyon alang sa proyekto.
Giunsa pagtino ang usa ka haw-ang nga WPC decking profile?
Ihatag ang kompleto nga cross-section nga adunay mga panggawas nga sukat, gibag-on sa dingding ug gusok, geometry sa lungag, radii, kritikal nga pagtugot, makita nga mga nawong, allowance sa embossing o sanding, target nga masa matag gitas-on ug ang katapusan nga sumbanan sa pagsulay sa produkto. Markahan kung unsang mga sukat ang magamit aron mahibal-an sa tigbuhat sa tool kung diin ang pag-adjust ang labing hinungdanon.
Makagarantiya ba sa agup-op ang WPC decking standard nga pagsunod?
Dili. Gikontrol sa agup-op ang pagporma sa profile, apan ang pasundayag sa katapusan nga produkto nagdepende usab sa pormula, pag-compound, pagkontrol sa kaumog, mga kondisyon sa extrusion, pagpabugnaw ug sistema sa kalidad sa produksiyon. Kinahanglang sulayan sa tiggama ang nahuman nga decking sa angay nga mga kinahanglanon, sama sa gipili nga ASTM, ISO o nasyonal nga sumbanan.
Sa unsang paagi dawaton ang WPC extrusion molde?
Susiha ang giaprobahan nga mga drowing, mga materyales, pagtambal, mga interface, mga heater, mga sensor, mga agianan sa ibabaw ug usba ang mga bahin una. Unya padagana ang gikasabutan nga pormula sa produksiyon sa usa ka gihinganlan nga profile, output ug line speed. Irekord ang mga kondisyon sa proseso ug sukda ang mga sukod sa gipabugnaw nga profile, mga seksyon sa dingding ug gusok, pagkatul-id, pagliko, nawong, masa matag gitas-on ug bisan unsang mga pagsulay nga gikinahanglan sa detalye sa produkto.
Teknikal nga sulod nga giandam gikan sa Nanhaiya sa kasamtangan nga WPC nga agup-op, screw-barrel, kagamitan ug mga panid sa serbisyo. Ang eksternal nga teknikal nga suporta limitado sa opisyal nga USDA, ASTM ug ISO nga mga tinubdan. Katapusan nga mga dimensyon sa tooling, mga materyales, pagtambal, sakup sa linya ug mga pamatasan sa pagdawat kontrolado sa giaprubahan nga mga dokumento sa proyekto.