Ang usa ka pipe die head kinahanglan nga mohaum labaw pa sa usa ka nominal diameter. Kinahanglang motakdo kini sa polymer, formulation, pipe standard, output, extruder connection, calibration system ug ang paagi sa pagbag-o sa gidak-on sa imong operators. Kini nga giya naghimo sa mga input nga usa ka detalye sa pagpalit alang sa produksiyon sa PVC, PE, CPVC, PP ug PPR pipe.
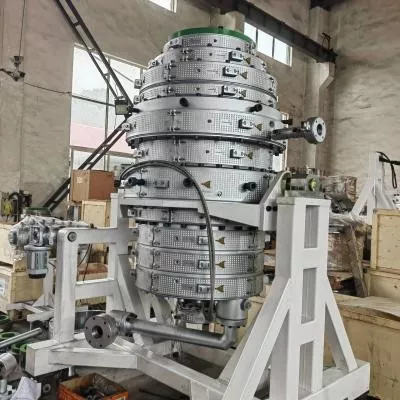
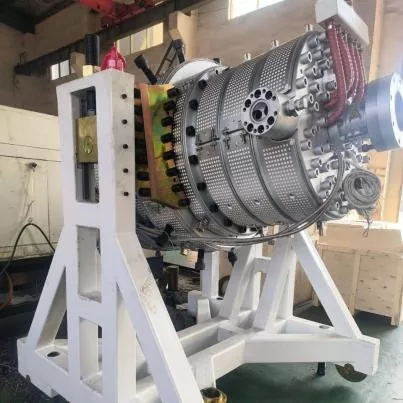
Para makapalit apipe extrusion mamatay ulo, ipadala ang supplier og lima ka gipares nga data sets: ang materyal ug pormulasyon; ang pipe standard, diametro ug kuta range; output ug linya speed; ang extruder flange ug melt-inlet interface; ug ang downstream calibrator, vacuum, cooling ug haul-off arrangement. Ang usa ka hangyo nga naghatag lamang sa "PVC pipe, 110 mm" dili andam alang sa engineering.
Ang labing importante nga punto sa kontrata mao ang kondisyon sa pagdawat. Ngalan ang aktuwal nga materyal sa produksiyon, gidak-on sa tubo, stable nga output, katulin sa linya, pagpainit ug pag-setup sa sensor, gitugotan nga pagbag-o sa dingding, diameter sa gawas, ovality, kondisyon sa nawong ug gikinahanglan nga mga pagsulay sa produkto. Ang ulo sa mamatay naghulma sa init nga pagkatunaw, apan dili kini makagarantiya sa katapusan nga gipabugnaw nga tubo.
Ang unang desisyon dili ang die diametro
Ang una nga desisyon mao ang sobre sa produksiyon. Ang usa ka ulo mahimong modagan sa usa ka grupo sa duol nga mga gidak-on nga adunay mausab nga mga patay ug mga mandrel. Ang usa ka halapad kaayo nga gidak-on sa gidak-on makahimo og mga kompromiso sa dagan, oras sa pinuy-anan, pag-adjust, presyur sa ulo ug pagbag-o sa trabaho. Ang husto nga range nagdepende sa materyal ug rate, dili lamang kung diin ang mga pagsal-ot mahimong pisikal nga mohaum sa sulod sa lawas.
Among gibahin ang matag pangutana sa tulo ka mga utlanan. Ang utlanan sa produkto naglangkob sa materyal nga tubo, sukaranan, diyametro ug dingding. Ang utlanan sa proseso naglangkob sa output, katulin, temperatura ug presyur. Ang mekanikal nga utlanan naglangkob sa flange, centerline, heater, sensor, pagbayaw ug downstream nga posisyon.
| Input sa pumapalit | Ngano nga kini nagbag-o sa ulo sa mamatay | Ebidensya nga ipadala |
|---|---|---|
| Polymer ug kompleto nga pormula | Nagbag-o sa viscosity, pagkasensitibo sa kainit, slip, pagsul-ob, peligro sa kaagnasan, limitasyon sa oras sa pagpuyo ug pamaagi sa paglimpyo | Resin grade data sheet, pormulasyon nga porsyento ug sample |
| Pipe standard ug aplikasyon | Gihubit ang nahuman nga produkto nga kinahanglan himuon ug sulayan sa linya | Eksakto nga standard nga numero, edisyon, merkado ug internal nga drowing |
| OD, bungbong, SDR o hanay sa iskedyul | Nagtakda sa annular flow area, tooling family ug praktikal nga change-part range | Lamesa sa gidak-on nga adunay minimum, normal ug maximum nga mga produkto |
| Puti nga output ug katulin sa linya | Mga pagbag-o sa tulin sa agos, presyur, karga sa pagpainit, oras sa pagpuyo ug panginahanglan sa pagpabugnaw sa ubos | Stable nga mabaligya kg/h para sa matag kritikal nga gidak-on |
| Extruder ug adapter interface | Gitino ang inlet geometry, bolt pattern, rehistro, selyo, gitas-on sa tunga ug suporta | Gikontrol nga drowing ug gisukod nga mga litrato sa kasamtangan nga makina |
| Calibration ug cooling system | Makaapektar sa drawdown, final OD, ovality, wall distribution ug start-up behavior | Mga drowing sa calibrator, data sa vacuum tank, gitas-on sa pagpabugnaw ug posisyon sa paghakot |
| Plano sa pagbag-o | Pagtino kung unsang mga bahin ang matangtang, kung giunsa kini gisentro ug kung unsa ka luwas ang pagdumala sa mga operator | Pag-usab sa frequency, pamaagi sa paglimpyo, kapasidad sa crane ug target nga downtime |
Ang among pagtan-aw sa pabrika:wala namo isipa ang usa ka nominal nga diametro sa tubo isip usa ka igo nga die-head specification. Kung ang usa ka pumapalit naghatag lamang sa ngalan sa resin ug OD, among gipangayo ang serye sa dingding, pormula, output, interface sa extruder ug pamaagi sa pagsukod sa wala pa ayuhon ang agianan sa agianan. Ang usa ka paspas nga kinutlo nga gibase sa nawala nga mga input kasagarang nagpalihok sa wala matubag nga mga pangutana ngadto sa pagkomisyon.
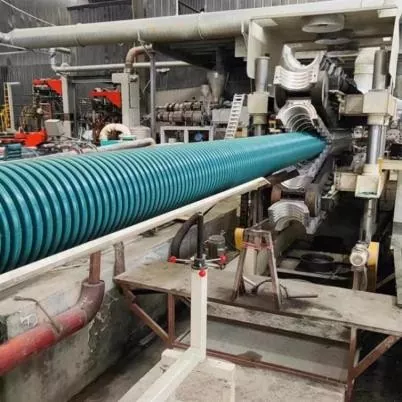
Pagsugod sa nahuman nga sumbanan sa tubo
Ang usa ka die head kay production tooling. Dili kini sertipikasyon sa tubo. Kinahanglang mailhan sa pumapalit ang eksakto nga sumbanan ug edisyon sa produkto, samtang ang supplier kinahanglan maghubad sa sobre sa tubo ngadto sa agianan sa agianan, set sa tool ug pamaagi sa pag-adjust. Ang katapusan nga pagsunod napamatud-an sa nahuman nga tubo pinaagi sa mga pagsulay nga gikinahanglan alang sa merkado ug aplikasyon niini.
Alang sa komon nga mga proyekto sa tubo sa tubig, tulo ka mapuslanong opisyal nga mga pakisayran angISO 1452-2: 2009 alang sa PVC-U nga mga tubo, ISO 4427-2: 2019 alang sa mga tubo sa PEugISO 15874-2: 2013 alang sa mga tubo sa PP nga gigamit sa mga instalasyon sa init ug bugnaw nga tubig. Susiha ang kasamtangan nga edisyon, mga pagbag-o ug nasyonal nga pagsagop kung ang kontrata giandam.
| Pamilya sa tubo | Opisyal nga reperensiya sa pagsugod | Impormasyon nga gikinahanglan pa sa die-head RFQ |
|---|---|---|
| PVC-U nga pressure pipe | ISO 1452-2 o ang gikinahanglan nga nasudnong katumbas | PVC dry-blend formula, pipe series, nominal OD, wall table, socketing allowance, output, line speed ug surface requirements |
| PE pressure pipe | ISO 4427-2 o ang gikinahanglan nga nasudnong katumbas | Eksaktong PE compound, SDR range, OD range, solid o co-extruded construction, stripe o layer arrangement, output ug cooling system |
| PP o PPR init ug bugnaw nga tubo sa tubig | ISO 15874-2 o ang gikinahanglan nga nasudnong katumbas | Eksakto nga grado sa PP, klase sa dimensyon sa tubo, aplikasyon sa serbisyo, pagtukod sa layer, diametro ug sakup sa dingding, output ug pamaagi sa pagkakalibrate |
| Electrical conduit o industriyal nga tubo | Ang angay nga nasyonal, industriya o detalye sa kustomer sa pumapalit | Materyal nga pormula, katig-a o functional nga target, geometry, kolor, print o stripe, plano sa pagsulay ug gitugot nga mga depekto sa nawong |
Ayaw pagsulat "sumala sa internasyonal nga sumbanan" sa RFQ.Ngalan ang dokumento, bahin, edisyon ug lokal nga pagsagop. Dayon ilakip ang imong nahuman nga drowing sa tubo ug plano sa inspeksyon. Ang parehas nga mga gidak-on sa nominal mahimong adunay lainlaing mga sakup sa dingding, mga kondisyon sa pagsulay ug mga kinahanglanon sa pag-ila.
Usa pa ka panagbulag hinungdanon. Ang pag-apruba sa mainom nga tubig may kalabotan sa nahuman nga produkto sa tubo ug sa mga basa nga materyales niini. Ang pag-order sa usa ka die head gikan sa Nanhaiya wala magbalhin sa pag-uyon sa tubig nga mainom sa tubo sa pumapalit. Ang pag-apruba sa resin, pagkontrol sa compound, mga rekord sa produksiyon ug sertipikasyon sa ikatulo nga partido nagpabilin nga bahin sa sistema sa pagsunod sa tiggama sa tubo.
Ipiho ang aktuwal nga pormula, dili lang PVC o PE
Ni Nanhaiyapipe extrusion mamatay ulogitanyag alang sa PVC nga adunay mga additives, PE, CPVC ug PP. Kadto nga mga ngalan naghubit sa materyal nga mga pamilya. Wala nila kami gisultihan sa matunaw nga viscosity, filler loading, stabilizer system, recycled content, processing window o tendency sa plate out.
Alang sa PVC, ipadala ang hingpit nga dry-blend nga resipe pinaagi sa gibug-aton ug ang kondisyon sa pagsagol. Ang lebel sa calcium carbonate ug pagtambal sa partikulo, balanse sa lubricant, sistema sa stabilizer, modifier sa epekto, tabang sa pagproseso, pigment ug porsyento sa pag-rework ang tanan makabag-o sa hitsura sa dingding, presyur sa ulo ug pamatasan sa pagdeposito.
Para sa PE o PPR, ipadala ang eksaktong compound grade ug kasamtangang supplier data sheet. Ilakip ang matunaw nga mass-flow o viscosity nga impormasyon ingon nga gipatik para sa kana nga grado, densidad, additives, carbon-black o color system, regrind limit ug kung ang mga identification stripes o functional layers gi-co-extruded.
PVC ug CPVC
Ang kasaysayan sa kainit ug oras sa pinuy-anan angay nga hatagan pagtagad. Ang agianan sa agianan kinahanglan nga maglikay sa wala kinahanglana nga pagkupot, ug ang plano sa pagpainit kinahanglan nga suportahan ang kontrolado nga pagsugod ug paglimpyo. Ang mga pagbag-o sa pormula kinahanglan nga ibutyag sa dili pa ang paghimo.
PE
Ang grado, matunaw nga kusog, output ug makapabugnaw nga kapasidad molihok nga magkauban. Ang usa ka taas nga output nga ulo sa PE nanginahanglan lig-on nga circumferential flow ug usa ka angay nga sistema sa pagsukod, dili lamang usa ka mas dako nga annular nga gintang.
PP ug PPR
Ipahayag ang eksaktong resin ug produkto sa serbisyo. Ang init ug bugnaw nga tubo sa tubig, tubo sa industriya ug pagtukod sa multilayer mahimong magkinahanglan lainlain nga mga kondisyon sa pag-gamit, pagpabugnaw ug pagdawat.
Ang among pagtan-aw sa pabrika:kung ang usa ka grupo sa produksiyon nagbag-o sa filler, grado sa resin o gi-recycle nga porsyento pagkahuman naaprobahan ang tooling, ang mamatay dili kalit nga mahimong dili tukma. Nausab ang input sa proseso. Among girekord ang pormulasyon sa pakisayran sa teknikal nga kasabotan aron ang umaabot nga pag-troubleshoot magsugod gikan sa nahibaloan nga kondisyon.
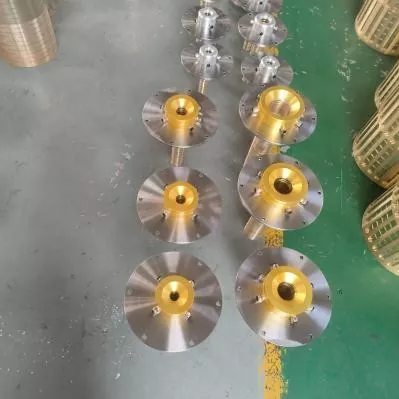
Ang pag-abli sa die dili ang katapusang gidak-on sa tubo
Ang init nga annular melt dili mobiya sa die ug magpabilin nga geometrically fixed. Mahimong mohubag kini sa exit, mag-drawing ubos sa paghakot, mokontak sa calibrator, mokunhod sa panahon sa pagpabugnaw ug magpadayon sa pag-usab samtang ang temperatura niini managsama. Mao nga ang usa ka nominal nga 110 mm nga tubo dili awtomatik nga mogamit sa usa ka 110 mm nga pagbukas sa die.
Ang katapusan nga resulta gikan sa usa ka sistema: extruder output, matunaw temperatura ug pressure, mamatay ug mandrel geometry, circumferential kainit balanse, pagsentro, hangin agianan, calibrator, vacuum, makapabugnaw ug haul-off speed. Kung kini nga mga bahin gipalit gikan sa lainlaing mga supplier, ang pumapalit kinahanglan nga maghatag usa ka kontrolado nga drowing sa interface ug usa ka matrix sa responsibilidad sa pagdawat.
| Kontrol nga elemento | Unsa ang direktang nakaimpluwensya niini | Unsa ang dili mapamatud-an nga nag-inusara |
|---|---|---|
| Mamatay ug mandrel nga agianan sa agianan | Annular melt distribution, pressure loss, residence behavior ug initial tube shape | Katapusan nga bugnaw nga OD, bungbong, ovality o presyur nga pasundayag |
| Pag-adjust sa pagsentro sa mandrel | Inisyal nga circumferential gap ug correction sa wall distribution | Usa ka lig-on nga resulta kung ang temperatura, pag-agos o pag-align sa ubos nagpadayon sa pag-anod |
| Paghan-ay sa heater-zone | Thermal control sa palibot ug sa ulo | Ang aktuwal nga temperatura sa pagtunaw nga walay gipiho nga paagi sa pagsukod |
| Calibrator ug vacuum tank | Ang gawas nga gidak-on, sayo nga pagpabugnaw ug suporta sa porma | Uniform nga bungbong kung ang umaabot nga matunaw nga tubo dili lig-on |
| Sistema sa pagpabugnaw | Ang solidification rate, dimensional nga kalig-on ug nahabilin nga pagtangtang sa kainit | Maayo nga geometry kung ang temperatura o pag-agos sa tubig dili makontrol |
| Haul-off | Ang katulin sa linya, pagkahulog ug makanunayon nga transportasyon | Husto nga mga sukod kung ang tigbira nasayup o nagbag-o ang katulin |
Mapuslanon nga lagda sa pagsukod:ipiho ang pinakagamay ug kinadak-ang tubo, apan inhenyero sa palibot sa lisud nga mga suok sa operasyon. Kini kasagaran ang pinakadako nga tubo sa taas nga output, ang pinakanipis nga bungbong sa taas nga tulin sa linya, usa ka gamay nga output nga gamay nga gidak-on nga nagdugang sa oras sa pinuy-anan, ug ang produkto nga adunay pinakahigpit nga bungbong o gikinahanglan sa nawong.
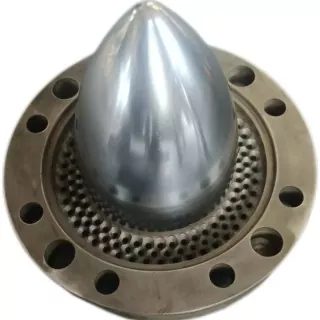
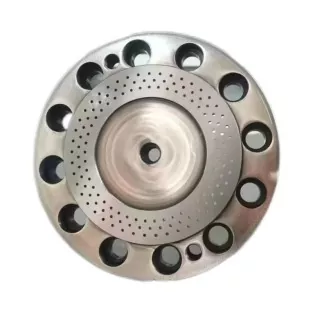
Nagtanyag ang Nanhaiya og mga adjustable nga mandrel, mga opsyon sa cooling-channel ug mga ilisan nga liner sa iyang pipe die-head range. Gamita kana nga mga kapilian alang sa usa ka piho nga hinungdan. Mapuslanon ang pag-adjust kung ang mga operator adunay usa ka balikbalik nga pamaagi sa pagsentro. Mapuslanon ang mga mapuli nga sangkap sa pagsul-ob kung klaro ang ilang sakup, ekstra nga gidaghanon ug pamaagi sa pag-ilis.
I-lock ang interface sa extruder sa dili pa magsugod ang machining
Ang usa ka pipe die mahimong adunay usa ka maayo kaayo nga internal nga agianan sa agianan ug mapakyas gihapon sa pag-instalar tungod kay ang pagsulod, rehistro, pattern sa bolt, selyo o gitas-on sa sentro gituohan. Ang mga proyekto sa pagpuli labi nga mahuyang tungod kay ang mga drowing sa makina mahimo’g karaan, gibag-o o dili magamit.
Gipalabi namo ang tulo ka porma sa ebidensya: ang orihinal nga kontrolado nga drowing, presko nga mga sukod ug tin-aw nga mga litrato nga adunay sukdanan sa sukdanan. Kon ang tulo dili magkauyon, sulbaron ang panagbangi sa dili pa ipagawas ang manufacturing drawing.
- Extruder paghimo, modelo ug screw configuration
- Diametro sa screw ug gi-rate nga range sa output
- Discharge o adapter flange drawing
- Irehistro ang diametro, giladmon ug pagkamatugtanon
- Ang gidaghanon sa bolt, hilo, lingin sa pitch ug oryentasyon
- Seal-face geometry ug gasket nga pamaagi
- Diametro sa matunaw nga pagsulod ug gitas-on sa transisyon
- Gikinahanglan nga breaker plate o screen interface
- Gidak-on ug lokasyon sa pantalan sa pressure-sensor
- Matunaw-temperatura sensor matang ug pagsal-ot
- Heater boltahe, frequency, gahum ug connectors
- Thermocouple type ug controller compatibility
- Die-head center gitas-on ug dagan direksyon
- Pagsuporta sa frame, mga ligid, mga riles o mga punto sa pagbayaw
- Anaa nga instalasyon ug maintenance clearance
- Distansya sa calibrator ug alignment reference
Naghimo ang Nanhaiya nga napasadyamga flanges sa barilug mga sangkap sa die-head, aron ang adapter mahimong hisgutan sa ulo imbis nga ibilin ingon usa ka katingala sa pag-install. Alang sa usa ka kompleto nga proyekto sa linya, i-align ang die interface sa gipiliplastik nga extruder machine, mga kontrol ug kagamitan sa ubos.
Ang among pagtan-aw sa pabrika:usa ka litrato sa telepono sa usa ka flange makatabang kanato nga masabtan ang layout, apan wala kini naghubit sa usa ka bolt circle o pagparehistro nga angay. Gigamit namo ang litrato sa pagpangita og mga pangutana. Gigamit namon ang usa ka pinirmahan nga drowing sa pagputol sa metal. Kana nga kalainan nagpugong sa usa ka gamay nga sayup sa interface gikan sa paglangan sa usa ka tibuuk nga pag-install.
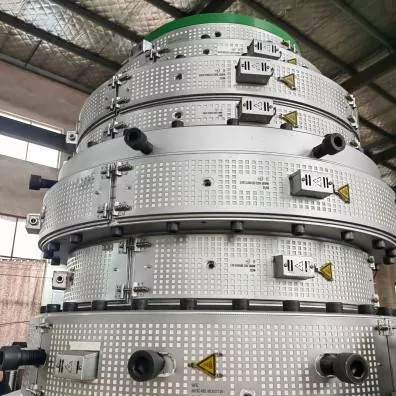
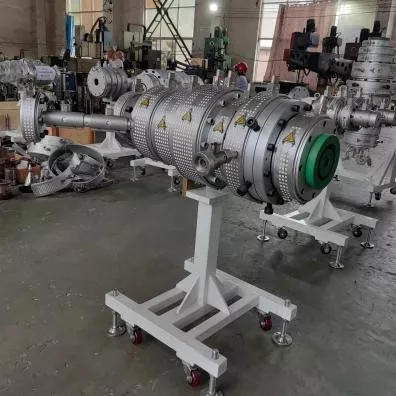
Pilia ang pagtukod sa palibot sa materyal ug katungdanan sa pagpanglimpyo
Ang dedikado nga pipe die head sa Nanhaiya naggamit sa high-strength alloy steel nga adunay gahi nga mga ibabaw ug gihimo pinaagi sa tukma nga CNC machining ug heat treatment. Heneral niiniextruder mamatay uloAng panid naglista sa 38CrMoAl, nitriding ug usa ka katig-a sa nawong sa HV950 hangtod sa HV1000.
Kini nga mga kantidad mapuslanon nga datos sa pagsugod, apan ang gi-aprubahan nga detalye kinahanglan nga mahibal-an ang eksakto nga sangkap nga materyal, sakup sa pagtambal, natapos nga sukaranan sa katig-a, pagtapos sa pag-agos sa nawong, pag-inspeksyon sa sukat ug bisan unsang kinahanglanon sa kaagnasan. Ang katig-a nga kantidad sa usa ka sangkap kinahanglan dili kopyahon sa matag fastener, heater cover o structural nga bahin.
| Kondisyon sa serbisyo | Kabalaka sa pagpamalit | Unsa ang ipasabut sa kinutlo |
|---|---|---|
| Napuno sa PVC | Abrasive mineral filler, mga deposito ug frequency sa pagpanglimpyo | Pormula, lebel sa tagapuno, materyal nga basa nga sangkap ug pagtambal, sakup sa pagsul-ob nga mapuli ug pamaagi sa paglimpyo |
| CPVC o heat-sensitive compound | Thermal history, hold-up ug material degradation | Ang bintana sa pagproseso, konsepto sa agianan sa agianan, mga sona sa pagpainit, mga punto sa sensor, pagsugod ug pamaagi sa pagsira |
| Carbon-itom nga PE | Lig-on nga pag-apod-apod, kalidad sa nawong ug taas nga dagan | Compound grade, output range, pressure window, heater arrangement ug paglimpyo sa access |
| Gi-recycle nga sulod | Kontaminasyon, viscosity variation ug abrasive nga mga partikulo | Tinubdan, pinakataas nga porsyento, plano sa pagsala, sample, gipaabot nga kausaban ug mga limitasyon sa pagdawat |
| Kanunay nga pagbag-o sa kolor | Pag-hold-up, pag-access, pag-ilis sa bahin nga pagdumala ug scrap | Pagsunud-sunod sa kolor, materyal sa paglimpyo, gitugotan nga oras sa pagbag-o, pamaagi sa paglimpyo ug matangtang nga mga bahin |
Ang mas lisud dili usa ka kompleto nga estratehiya sa materyal.Ang katig-a sa nawong, giladmon sa kaso, katig-a sa substrate, pamatasan sa kaagnasan, pagkahuman ug pamaagi sa pag-ayo kinahanglan nga mohaum sa sangkap ug proseso. Hangyoa ang supplier nga ilista kung unsa ang pagtratar, kung giunsa kini gipamatud-an ug kung unsang rekord sa pag-inspeksyon ang kauban sa order.
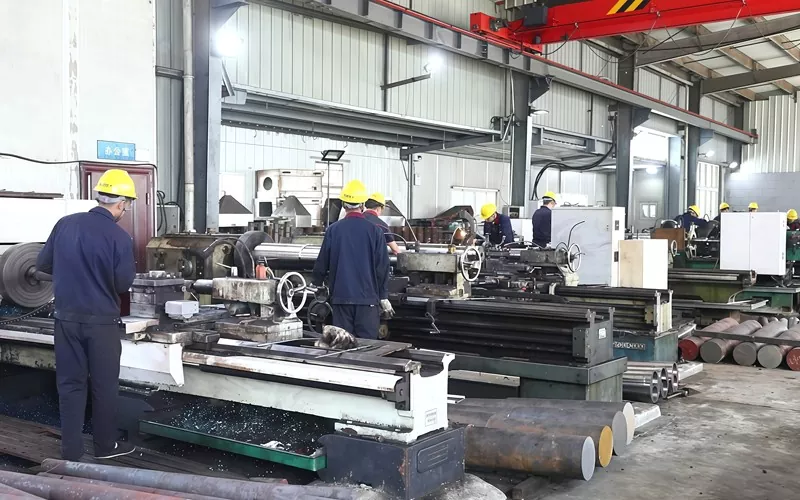

Ribyuha ang Nanhaiya'skagamitan sa produksiyon, mga sertipikougteknikal nga serbisyoatol sa kwalipikasyon sa supplier. Ang giya sa pag-install ug dugay nga tambag sa pagmentinar mahimong maapil sa gikasabutan nga sakup sa suporta.
Himua ang pagbag-o sa gidak-on nga bahin sa kalkulasyon sa pagpalit
Ang mas mubu nga presyo sa tool mahimong mahal kung ang matag pagbag-o magdugtong sa usa ka crane, makadaot sa mga heaters o magkinahanglan og balik-balik nga pagsulay-ug-sayup nga pagsentro. Pangutan-a kung giunsa ang pagtangtang sa die ug mandrel, kung diin gibutang ang init nga mga bahin, kung unsang mga fastener ang gidumala, giunsa ang pag-align ug kung unsang mga selyo o mga gamit ang gipuli.
| Pangutana sa pagbag-o | Ngano nga ang pumapalit kinahanglan nga magtagad | Output sa kontrata |
|---|---|---|
| Unsang mga gidak-on ang parehas sa usa ka lawas? | Nagpakita sa tinuud nga gidaghanon sa mga ulo ug mga set sa pagbag-o sa bahin | Compatibility matrix pinaagi sa pipe OD, wall range ug materyal |
| Unsa ang kinahanglan nga pabugnawan sa dili pa tangtangon? | Makaapektar sa downtime ug kaluwasan sa pagdumala | Gisulat nga temperatura ug pamaagi sa pagdumala |
| Giunsa nga nakasentro ang mamatay ug mandrel? | Makaapektar sa pagsugod sa scrap ug pagtul-id sa dingding | Diagram sa pag-adjust, mga posisyon sa pakisayran ug pagbansay |
| Unsa nga mga himan ug mga kagamitan sa pag-alsa ang gikinahanglan? | Gipugngan ang dili luwas nga improvised nga pagdumala | Listahan sa himan, mga gibug-aton sa bahin, mga punto sa pagbayaw ug mga drowing sa fixture |
| Unsang mga bahin ang naandan nga mga spares? | Pagpakunhod sa downtime human sa hilo, selyo, heater o sensor kadaot | Duha ka tuig nga girekomendar nga listahan sa ekstra nga gipresyohan sa butang |
| Giunsa paglimpyo ang agianan sa agianan? | Nagbag-o sa trabaho, peligro sa nawong ug scrap sa pagbag-o sa kolor | Giaprobahan nga mga himan sa pagpanglimpyo, mga materyales ug mga lakang sa disassembly |
Alang sa nagkasagol nga eskedyul sa produkto, kuwentaha ang gasto sa pagbag-o sa mga oras, labor ug start-up scrap. Kung ang usa ka tanum mag-usab-usab tali sa duha ka layo nga gidak-on sa tubo sa makadaghang higayon matag semana, ang duha ka kompleto nga ulo mahimong makapanalipod sa mas daghang oras sa produksiyon kaysa usa ka lawas nga adunay daghang mga pagsal-ot. Kung ang mga pagbag-o talagsa ra ug ang sakup gamay ra, ang usa ka gipaambit nga lawas mahimong makatarunganon.
Ang among pagtan-aw sa pabrika:Mangutana kami kung kinsa ang mag-ilis sa tooling ug unsa nga kagamitan sa pag-alsa ang magamit. Ang usa ka disenyo nga magamit sa usa ka limpyo nga lingkuranan sa asembliya mahimong dili maayo tupad sa usa ka mainit nga extruder ug usa ka tangke sa vacuum. Ang pag-access sa operator usa ka input sa engineering, dili usa ka detalye pagkahuman sa pagbaligya.
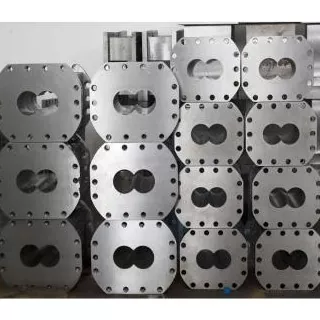
Gamita ang mga depekto sa tubo aron makit-an ang responsable nga sona sa proseso
Kung ang usa ka tubo modagan gikan sa espesipikasyon, ang mga operator kanunay nga mag-adjust sa die una tungod kay ang mga bolts sa pagsentro niini makita. Kana temporaryo nga makapauswag sa usa ka pagbasa samtang nagtago sa usa ka temperatura, extruder o downstream nga problema. Irekord ang depekto palibot sa sirkumperensiya ug ubay sa gitas-on sa tubo sa dili pa maghimo ug daghang kausaban sa usa ka higayon.
| Naobserbahan nga depekto | Mga pagsusi sa ulo | Upstream ug downstream checks | Pagpalit og leksyon |
|---|---|---|---|
| Ang usa ka kilid kanunay nga mas baga | Pagsentro sa mandrel, mga deposito sa agianan sa agianan, kadaot, balanse sa heater ug pag-align sa asembliya | Extruder surging, calibrator alignment, vacuum distribution, cooling ug haul-off alignment | Nanginahanglan og accessible centering, temperatura zones ug alignment reference |
| Ang dingding nagbag-o sa palibot ug ubay sa tubo | Loose adjustment, thermal cycling, dili lig-on nga presyur o dili patas nga pag-agos | Pagpakaon, screw output, line-speed control, vacuum ug kalig-on sa temperatura sa tubig | Dawata ang usa ka stable nga operating window, dili usa ka mubo nga set sa mga sukod |
| Taas nga mga linya sa ibabaw | Kontaminasyon, deposito, scratch o nadaot nga die-lip nga nawong | Wala matunaw nga mga partikulo, pagsala, kadaot sa calibrator ug mga marka sa pagdumala | Ipasabut ang mga himan sa paglimpyo, plano sa pagsala, pagsusi sa nawong ug mga ekstra nga gamit |
| Dilaw, brown o itom nga mga streak | Patay nga mga sona, deposito, sobra nga lokal nga kainit ug taas nga panahon sa pagpuyo | Kontaminado nga feed, mga deposito sa baril, pagsul-ob sa tornilyo ug praktis sa pagsira | Ribyuha ang bug-os nga pagtunaw nga agianan ug paghinlo nga rutina sa dili pa kopyahon ang daan nga geometry |
| Taas nga presyur sa ulo | Restricted annular gap, ubos nga temperatura, blockage o dili angay nga agianan sa agos | Pagdili sa screen, viscosity sa materyal, panginahanglan sa output ug kondisyon sa sensor | Ipahayag ang pressure measurement point ug operating limit sa specification |
| Ovality sa tubo | Dili patas nga dagan sa paggawas o inisyal nga posisyon sa tubo | Pagsul-ob sa calibrator, vacuum, balanse sa pagpabugnaw, suporta ug pag-align sa paghakot | Ang katapusan nga ovality nahisakop sa kompleto nga linya sa pagsulay sa pagdawat |
| Gahi nga sulod nga nawong | Mandrel finish, deposito, temperatura ug pag-agos kinaiya | Ang umog sa materyal, pagkatibulaag, pagkadaot ug kalig-on sa output | Iapil ang internal ug eksternal nga sukaranan sa nawong sa sample nga pagtugot |
Usa ka pagbag-o nga lagda:irekord ang baseline, usba ang usa ka kontrolado nga variable, hulata ang materyal nga moagi sa linya, markahan ang apektadong tubo ug sukda pag-usab. Ang random nga pag-adjust sa temperatura, pagsentro, vacuum ug paghakot sa samang higayon makaguba sa ebidensya nga gikinahanglan aron mailhan ang hinungdan.
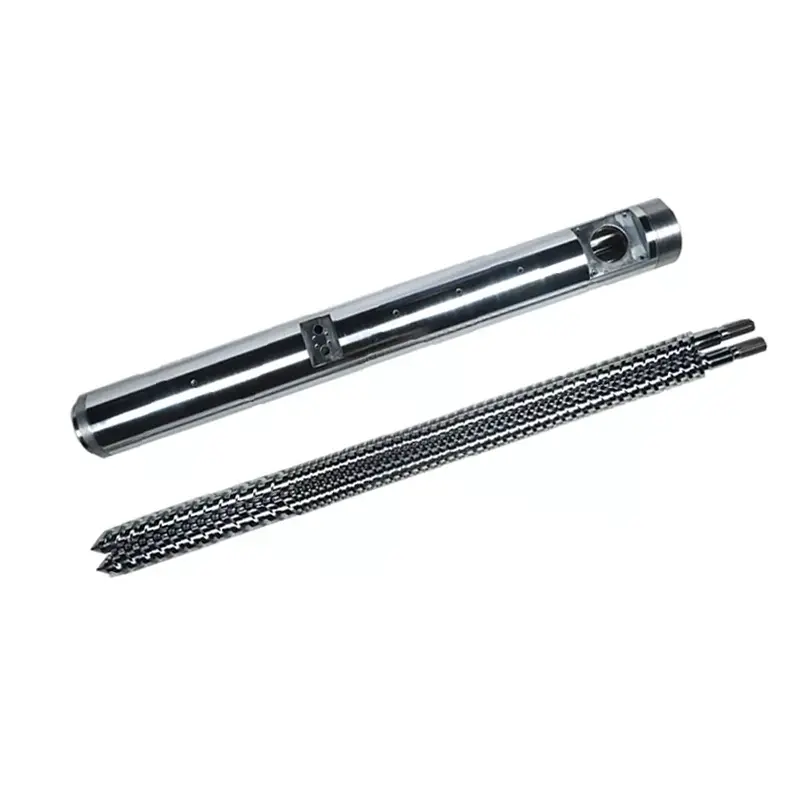
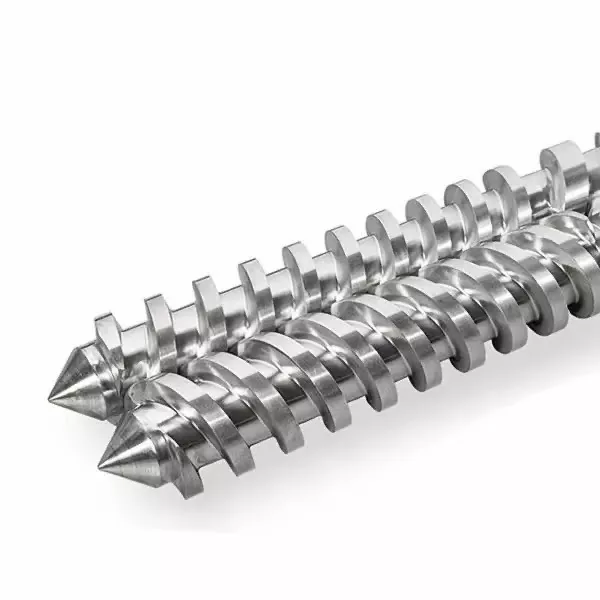
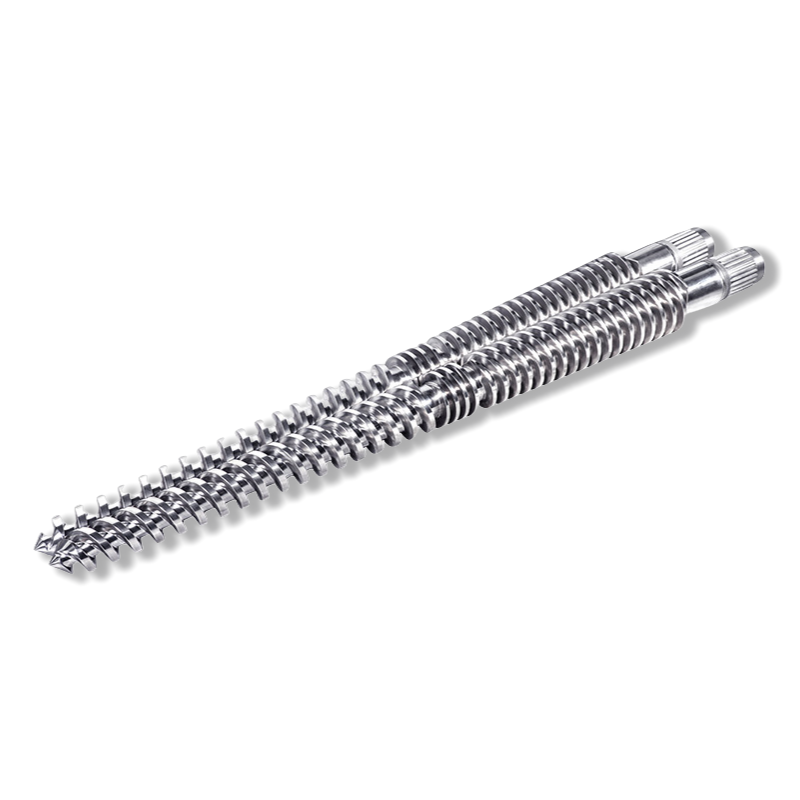
Kung ang output o matunaw nga presyur dili lig-on sa atubangan sa ulo, susiha usab ang screw ug baril. Mga suplay sa NanhaiyaPVC pipe single nga mga screw, PVC pipe parallel screw barrelsugPVC pipe conical twin-screw barrels. Ang die kinahanglan nga dili idisenyo pag-usab aron mabayran ang usa ka gisul-ob o dili angay nga plasticizing nga seksyon.
Pipe extrusion mamatay ulo RFQ checklist
Ang usa ka kompleto nga RFQ nagtugot sa pumapalit nga itandi ang sakup sa engineering imbes nga itandi ang usa ka mubu nga base nga presyo sa usa ka inklusibo nga kinutlo. Ibutang ang mosunod nga mga aytem sa usa ka pakete nga kontrolado sa rebisyon.
- Ilha ang mga produkto.Ilista ang matag pipe OD, wall range, SDR o iskedyul, layer construction, kolor ug aplikasyon. Markahi ang normal nga produkto ug ang pinakalisud nga gidak-on.
- Ngalan ang sumbanan.Ihatag ang eksaktong sumbanan, bahin, edisyon, nasudnong pagsagop ug internal nga drowing. Ilakip ang natapos nga plano sa inspeksyon sa tubo.
- Ibutyag ang materyal.Ihatag ang tibuok PVC nga pormula o eksaktong PE, PP o PPR nga grado, mga additives, filler, pigment, recycled content ug supplier data sheets.
- Define rate.Ihatag ang net nga mabaligya nga output ug line speed para sa matag kritikal nga produkto, dugang ang anaa nga kapasidad sa pagpabugnaw ug normal nga eskedyul sa pag-operate.
- Ihulagway ang extruder.State single, parallel twin o conical twin screw; diametro sa screw; gahum sa motor; normal nga matunaw nga presyur ug temperatura; layout sa adapter; ug kasamtangang mga limitasyon sa proseso.
- Kontrola ang interface.Ibutang ang flange, rehistro, bolt circle, sealing nga nawong, matunaw nga pagsulod, gitas-on sa sentro, sensor-port ug suporta nga mga drowing.
- Ipiho ang mga detalye sa elektrikal.Ilista ang boltahe ug frequency sa heater, tipo sa thermocouple, standard sa connector, compatibility sa controller, gitas-on sa cable ug gikinahanglan nga hazardous-area kon mahimo.
- Ipakita ang linya sa ubos.Ilakip ang mga dimensyon sa calibrator, tangke sa vacuum, gitas-on sa pagpabugnaw, paghan-ay sa spray o pagpaunlod, tipo sa paghakot, centerline ug distansya gikan sa die exit.
- Pilia ang sakup sa pagbag-o.Ilista ang mga set sa pagbag-o sa bahin, ekstra nga mga heater ug sensor, mga selyo, mga fastener, mga gamit sa pagdumala, mga rack sa pagtipig ug gitinguha nga pamaagi sa pagbag-o sa gidak-on.
- Ipasabot ang mga dokumento.Paghangyo sa mga drowing sa asembliya ug bahin, bill sa mga materyales, materyal ug mga rekord sa pagtambal sa kainit, pag-inspeksyon sa dimensyon, lista sa elektrisidad, mga panudlo sa pag-opera ug lista sa mga spare-part.
- Isulat ang pagsulay sa pagdawat.Ngalan ang resin, pormula, gidak-on sa tubo, gidugayon sa pagdagan, output, katulin sa linya, mga rekord sa proseso, sampling sa dimensyon ug mga kriterya sa pass/fail.
- Klaroha ang suporta.Agree on installation guidance, commissioning responsibility, operator training, remote assistance and the boundary between die-head and complete-line performance.
Pag-ilis nga pasidaan:ang usa ka gisul-ob nga die mahimong dili na mapreserbar ang orihinal nga mga sukod niini. Sukda ang interface sa makina ug usa ka maayong gipabilin nga tubo, pangitaa ang bisan unsang orihinal nga mga drowing ug ipasabut kung nganong gipulihan ang daan nga ulo. Ang pagkopya sa matag gisul-ob nga dimensyon mahimong makagama sa parehas nga dagan o problema sa paglinya.
Ang pagsumpo sa screw kinahanglan usab nga mohaum sa materyal nga katungdanan. Tan-awa ang Nanhaiya'ssingle nga mga screw, parallel twin screwsugconical twin-screw barrelssa diha nga ang pangutana naglangkob sa bug-os nga plasticizing seksyon. Para sa mga accessories ug konektado nga tooling, gamita angextrusion spare-parts range.
Dawata ang ulo sa kondisyon sa produksiyon nga imong giplano nga ibaligya
Ang pag-inspeksyon sa dimensyon nagpamatuod nga ang gigama nga mga sangkap nahiuyon sa drowing. Wala kini nagpamatuod kung giunsa ang usa ka piho nga compound nga modagayday sa kompleto nga linya. Ang usa ka maayo nga plano sa pagdawat adunay duha ka bahin: pag-verify sa sangkap ug usa ka pagdagan sa produksiyon.
| Yugto sa pagdawat | Unsa ang i-verify | Rekord nga tipigan |
|---|---|---|
| Pagrepaso sa dokumento | Giaprobahan nga rebisyon sa drowing, bill sa mga materyales, change-part matrix, heater ug lista sa sensor, manwal ug ekstrang scope | Gipirmahan nga rehistro sa dokumento |
| Pag-inspeksyon sa sangkap | Kritikal nga mga interface, concentric nga mga bahin, sealing nga mga nawong, mga fastener, mga pantalan, materyal, pagtambal ug makita nga kahimtang sa agos-ibabaw | Mga rekord sa dimensyon ug materyal o pagtambal nga gipiho sa han-ay |
| Pagsusi sa asembliya | Angayan, oryentasyon, pag-instalar sa heater, pagsulud sa sensor, paglihok sa pagsentro, suporta, pag-alsa ug pag-access | Checklist sa asembliya nga adunay mga litrato |
| Pagsusi sa pagpainit | Pag-ila sa sona, tubag sa controller, pagbasa sa sensor, kasamtangang draw ug kalig-on sa thermal | Mapa sa sona ug gipalig-on nga mga pagbasa |
| Pagdagan sa produksiyon | Gikasabutan nga materyal, gidak-on sa tubo, output, tulin sa linya, temperatura, presyur sa pagtunaw, load sa motor, vacuum ug mga kondisyon sa pagpabugnaw | Time-based nga proseso sheet ug gipabilin nga mga sample |
| Pag-inspeksyon sa tubo | OD, bungbong sa daghang posisyon sa orasan, ovality, masa kada gitas-on, sulod ug gawas nga nawong, pagkatul-id ug gikinahanglan nga standard nga mga pagsulay | Ang report sa inspeksyon nga nahigot sa posisyon sa sample ug oras sa produksiyon |
| Regular nga operasyon | Pagsugod, pagtul-id sa pagsentro, usa ka normal nga paghunong, luwas nga pag-disassembly o usa nga gikasabutan nga pagbag-o sa gidak-on | Operator sign-off ug lista sa open-item |
Gamita ang normal nga pormulasyon sa pumapalit kung praktikal. Kung gikinahanglan ang kapuli nga materyal, irekord ang kalainan ug limitahan kung unsa ang gipamatud-an sa pagsulay. Ang usa ka malampuson nga PE run wala magpamatuod sa usa ka PVC nga pormula, ug ang usa ka baga nga bungbong nga low-speed nga produkto wala magpamatuod sa usa ka nipis nga bungbong nga high-speed nga kondisyon.
Ang among pagtan-aw sa pabrika:gusto namon ang usa ka lig-on nga dagan nga adunay masubay nga mga pagsukod sa usa ka mubo nga pagpakita sa labing taas nga output. Ang presyur kinahanglan nga masulbad, ang mga pagbasa sa dingding kinahanglan nga magpabilin nga kontrolado, ang mga heaters kinahanglan nga dili abnormal nga siklo ug ang cooled pipe kinahanglan nga makab-ot ang gikasabutan nga inspeksyon. Kana nga resulta naghatag sa duha ka kilid og mapuslanong handover point.
Kanunay nga gipangutana nga mga pangutana
Unsa nga impormasyon ang gikinahanglan sa pagkutlo sa usa ka pipe extrusion mamatay ulo?
Ipadala ang polymer grade ug formula, pipe standard, complete size ug wall range, target output ug line speed, extruder type, melt inlet ug flange drawing, heater voltage, mga kinahanglanon sa sensor, downstream calibration details, preferred change parts and a acceptance plan. Ang mga litrato ug gisukod nga mga drowing sa kasamtangan nga koneksyon mapuslanon usab alang sa mga proyekto sa pagpuli.
Mahimo ba nga ang usa ka tubo nga mamatay sa ulo modagan sa PVC, PE ug PPR?
Ang usa ka gipaambit nga gawas nga lawas mahimong teknikal nga posible sa usa ka pig-ot nga gihubit nga proyekto, apan ang PVC, PE ug PPR wala maghimo sa parehas nga dagan, thermal o gidak-on nga kondisyon. Una namon nga itandi ang tibuuk nga pormulasyon, output, gidak-on sa gidak-on, mga kinahanglanon sa agianan sa agianan ug pamaagi sa paglimpyo. Ang separado nga himan o usa ka bulag nga ulo mahimong mas luwas nga pagpili sa produksiyon.
Ang die diameter ba sa tubo katumbas sa katapusan nga diametro sa tubo?
Kasagaran dili. Ang init nga tubo mausab human sa pagbiya sa mamatay tungod kay ang matunaw swells, draws down, mosulod sa calibrator ug mobugnaw. Ang gikinahanglan nga die ug mandrel dimensyon kinahanglan nga gidisenyo uban sa materyal, output, linya speed, vacuum sizing ug makapabugnaw nga sistema, kay sa gikopya direkta gikan sa nominal pipe gidak-on.
Mahimo ba nga ang mamatay nga ulo lamang ang makagarantiya sa gibag-on sa dingding sa tubo ug ovality?
Dili. Ang ulo sa die nagtukod sa annular melt distribution, apan ang katapusan nga gibag-on sa dingding ug ovality nagdepende usab sa pagkatunaw sa kalig-on, pagsentro, balanse sa temperatura, kondisyon sa calibrator, vacuum, pagpabugnaw, paghakot sa paghakot ug katulin sa linya. Ang pagdawat kinahanglan nga sulayan ang kompleto nga linya sa operasyon.
Unsang materyal ang gigamit sa Nanhaiya alang sa mga extrusion die head?
Ang Nanhaiya's general extruder die head page naglista sa 38CrMoAl nga adunay nitriding ug surface hardness sa HV950 ngadto sa HV1000. Ang gipahinungod nga pipe extrusion mamatay nga ulo gihulagway nga alloy steel nga adunay gahi nga mga ibabaw. Ang katapusan nga materyal, pagtambal sa kainit ug mga kinahanglanon nga basa-sa-ibabaw kinahanglan kumpirmahan alang sa resin, additives ug pamaagi sa paglimpyo sa gi-aprubahan nga detalye.
Angay ba kong mopalit og usa ka die head nga adunay daghang gidak-on nga pagsal-ot o daghang kompleto nga mga ulo?
Gamita ang mga bahin sa pagbag-o kung ang gidak-on sa gidak-on, output ug paglimpyo nga rutina nagtugot sa usa ka lawas sa pagtabon sa trabaho nga walay sobra nga pag-adjust. Ang bulag nga mga ulo mahimong adunay kahulugan kung ang mga produkto magkalainlain sa diametro, polimer, output, istruktura sa layer o frequency sa pagbag-o. Itandi ang kinatibuk-ang oras sa pagbag-o ug peligro sa produksiyon, dili ang presyo sa tool lamang.
Sa unsang paagi dawaton ang usa ka pipe extrusion die head?
Pagsugod sa drowing, materyal, pagtambal, heater, sensor, flange ug mga pagsusi sa agianan sa agianan. Dayon padagana ang gikasabutan nga materyal sa produksiyon sa espesipikong gidak-on sa tubo, output ug gikusgon sa linya. Irekord ang mga temperatura, presyur sa pagtunaw, mga pagbasa sa dingding sa palibot sa sirkumperensiya, diameter sa gawas, ovality, kondisyon sa nawong, masa matag gitas-on ug bisan unsang mga pagsulay nga gikinahanglan sa target nga sumbanan sa tubo.
Unsa ang hinungdan sa usa ka kilid sa usa ka extruded pipe nga bungbong nga mas baga?
Ang posibleng mga hinungdan naglakip sa die o mandrel mis-centering, circumferential temperature imbalance, dili patas nga pagtunaw sa dagan, mga deposito o kadaot sa agianan sa agianan, dili lig-on nga extruder nga output, calibrator misalignment, dili patas nga vacuum o cooling, ug haul-off misalignment. Susiha ang uso sa dili pa gamiton ang mga bolt sa pagsentro aron itago ang problema sa ubos.
Teknikal nga sulod nga giandam gikan sa Nanhaiya karon nga produkto, kagamitan ug impormasyon sa serbisyo, gisuportahan lamang sa opisyal nga ISO pipe-standard nga mga panid. Ang katapusan nga geometry, materyal, pagtambal, mga sukat ug mga pamatasan sa pagdawat gihubit sa giaprubahan nga detalye sa proyekto.