Pagpili og single-screw extruder alang sa giandam nga feed nga nagkinahanglan og lig-on nga pagtunaw ug paghatod. Timbang-timbanga ang usa ka co-rotating parallel twin screw kung ang proseso kinahanglan nga maglakip sa mga sangkap o pagdumala sa staged feeding, ug susihon ang usa ka conical twin screw nga gilain alang sa angay nga PVC pipe ug profile nga mga katungdanan. Pagsugod sa pormulasyon, porma sa feed ug detalye sa produkto, unya pagdesisyon kung ang pagpalit usa ka kapuli nga sangkap o lahi nga arkitektura sa makina.
Kung ang imong resin o compound moabut nga andam alang sa extrusion ug ang panguna nga problema mao ang lig-on nga pagkatunaw ug paghatud sa presyur, magsugod sa usa ka tukma nga gitakdausa ka tornilyo. Kung ang extruder kinahanglan nga magsagol sa lahi nga mga sangkap, mag-accommodate sa lisud nga powder o filler feeding, o mosuporta sa mas daghang apil nga pagpahungaw, timbang-timbanga ang may kalabutanparallel nga kaluha-screwarkitektura; alang sa PVC nga tubo o mga profile, naglakip sa usa kaconical twin-screwopsyon diin ang proseso niini angay.
Lima ka mga desisyon nga mas hinungdanon kaysa label
- Ilha kung ang feed usa ka nahuman nga compound, usa ka uga nga timpla, lahi nga sangkap, o lainlain nga gi-recycle nga stock.
- Ipasabut ang trabaho sa extruder: pagtunaw ug pagbomba, pagsagol ug pagsabwag, pag-devolatilize, o paghiusa sa daghang mga katungdanan.
- Itandi ang mga ekipo ubos sa samang pormulasyon, mamatay, limitasyon sa kalidad sa produkto ug operating window.
- Susiha kung ang problema anaa sa usa ka gisul-ob nga screw/barrel o sa arkitektura sa tibuok linya.
- Ang mga sugyot sa husgado pinaagi sa mabaligya nga output ug balik-balik nga kalidad sa produkto, dili usa ka maximum nga katalogo.
Una, ibulag ang tulo ka mga extrusion system—dili lang "usa ka screw" ug "duha ka screw"
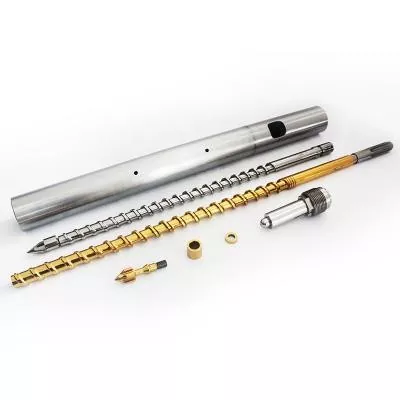
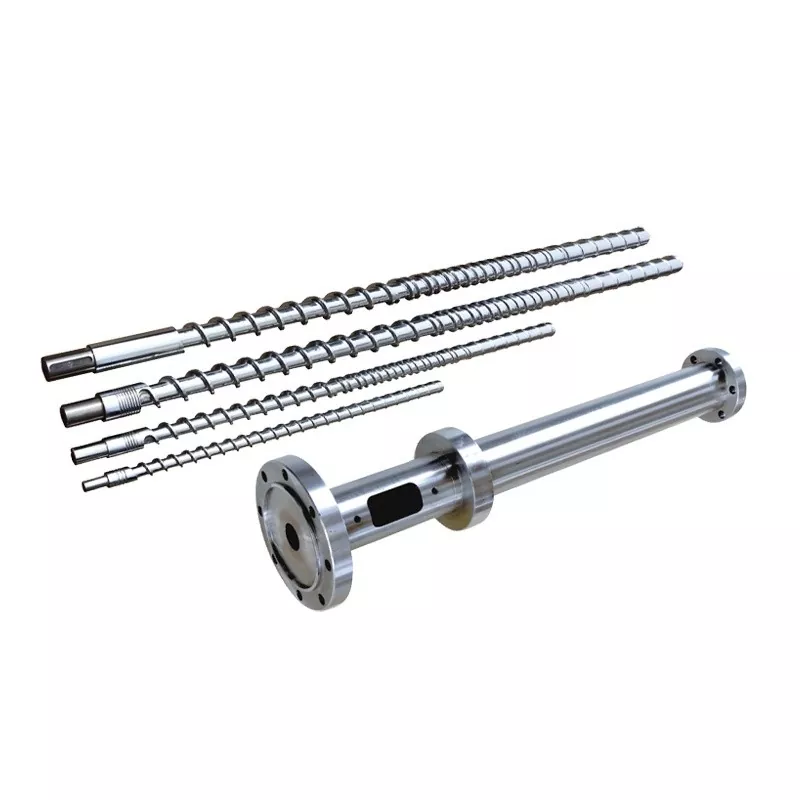
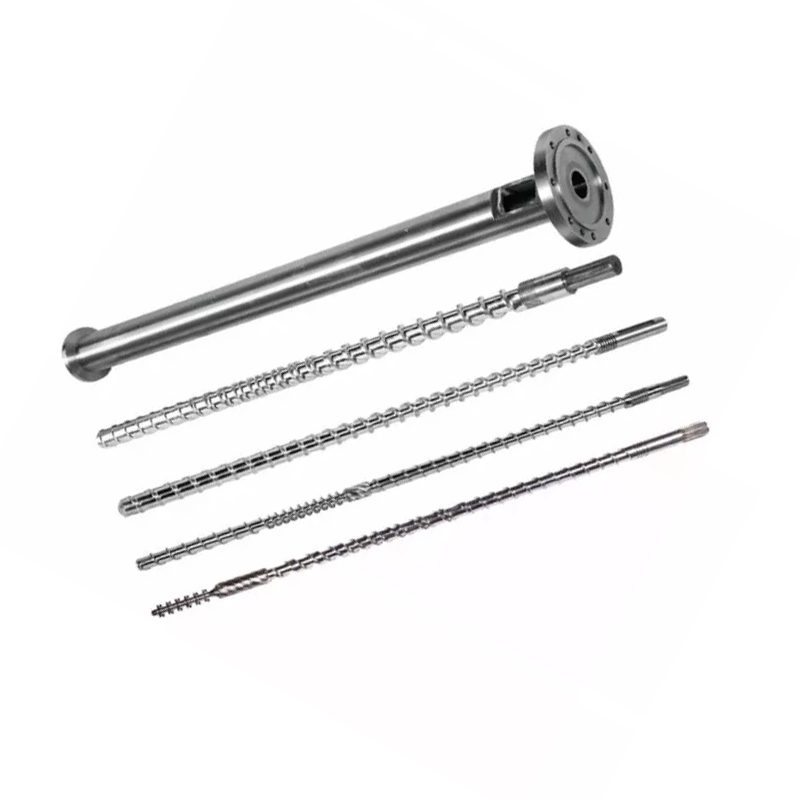
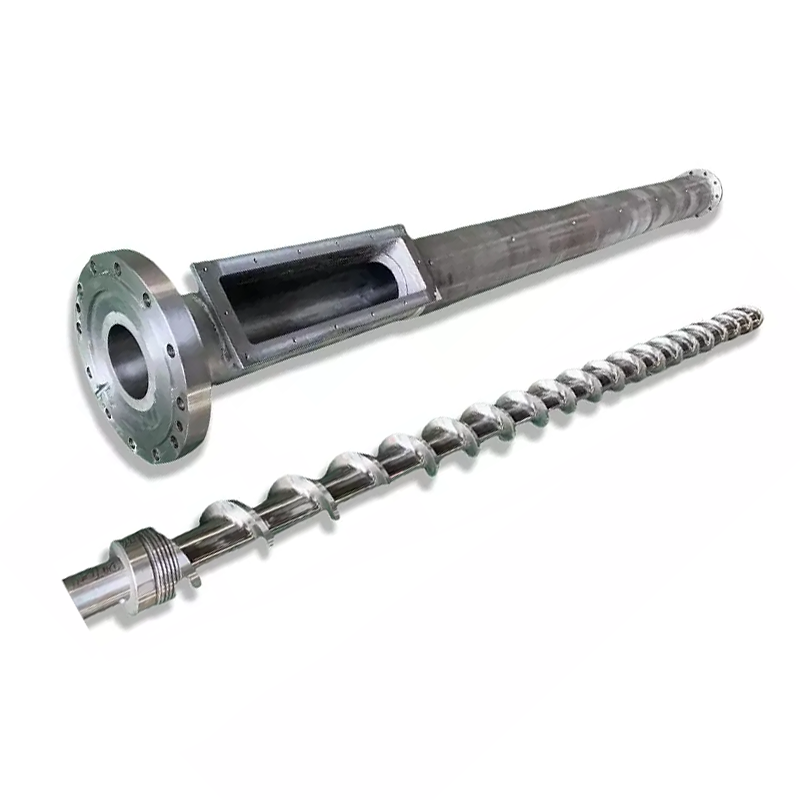
Ang single-screw extruder adunay usa ka rotating screw nga nagtrabaho sulod sa usa ka matching barrel. Ang disenyo niini mahimong maglakip sa feed, transition ug metering zones, plus barrier o mixing features kung gikinahanglan kini sa materyal. Kana nagpasabut nga "usa ka tornilyo" wala magpasabut nga "walay pagsagol." Kini nagpasabut nga ang makina sagad nga gipili aron maplastikan ang materyal ug maghatag usa ka padayon nga pagtunaw nga sapa sa usa ka mamatay, nga adunay geometry sa screw nga gipahaum sa resin ug produkto.
Gilista sa Nanhaiya ang mga aplikasyon gikan sa PE ug PPR pipe hangtod sa PVC drainage pipe, film, sheet ug recycled-polymer granules sapanid sa kategorya nga single-screw. Kana nga range usa ka mapuslanon nga pahinumdom: dili ang polymer nga ngalan o ang pulong nga "PVC" lamang ang nagpili sa makina.
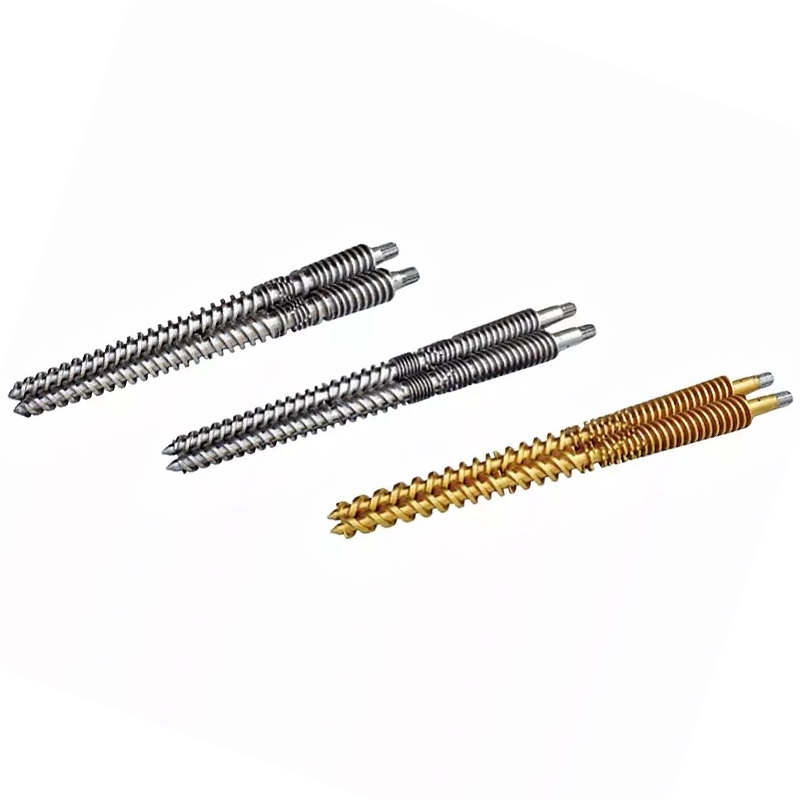
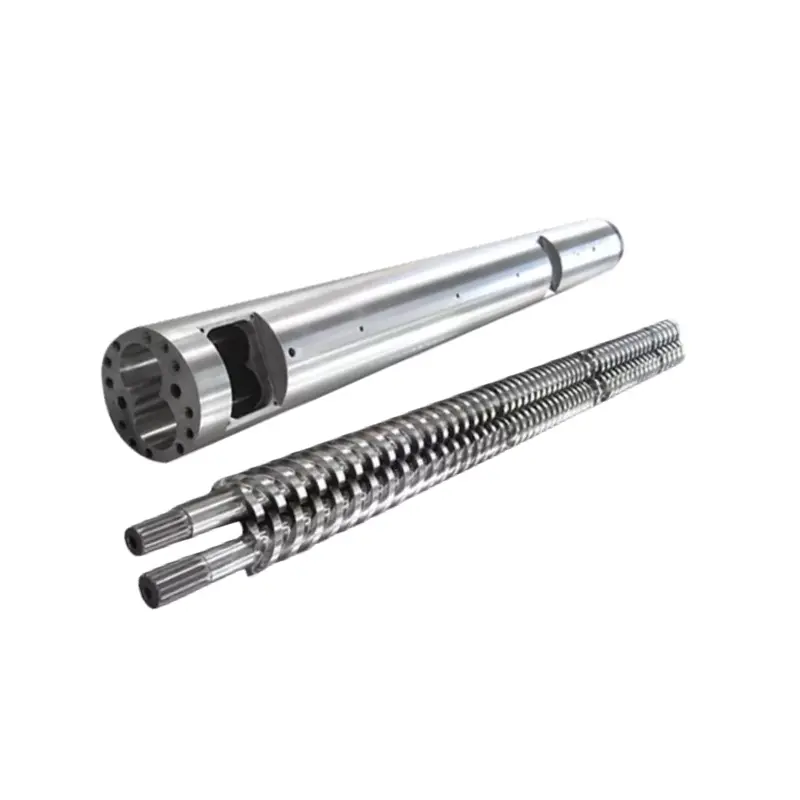
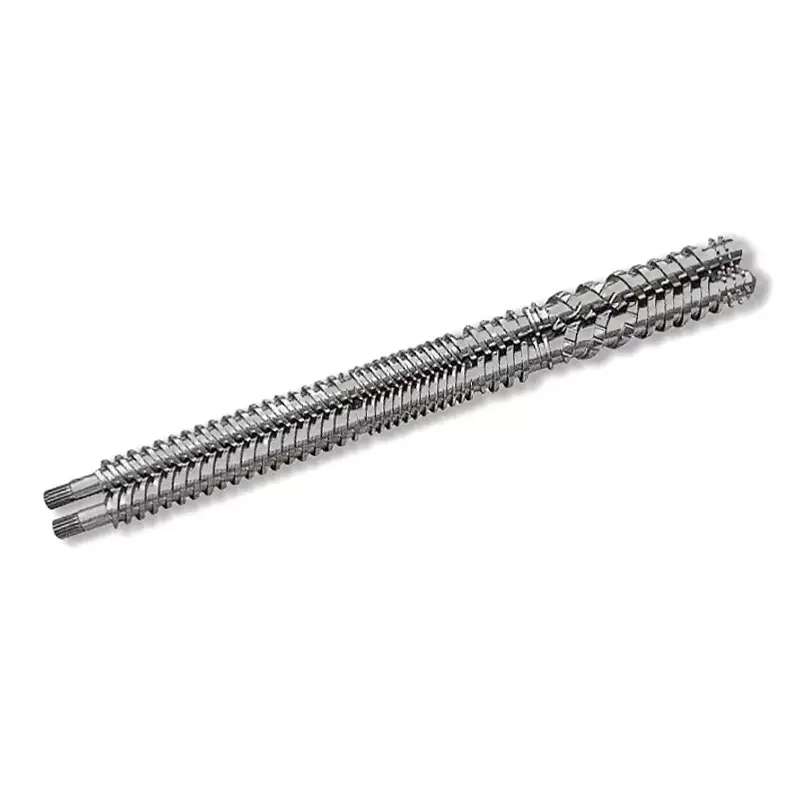
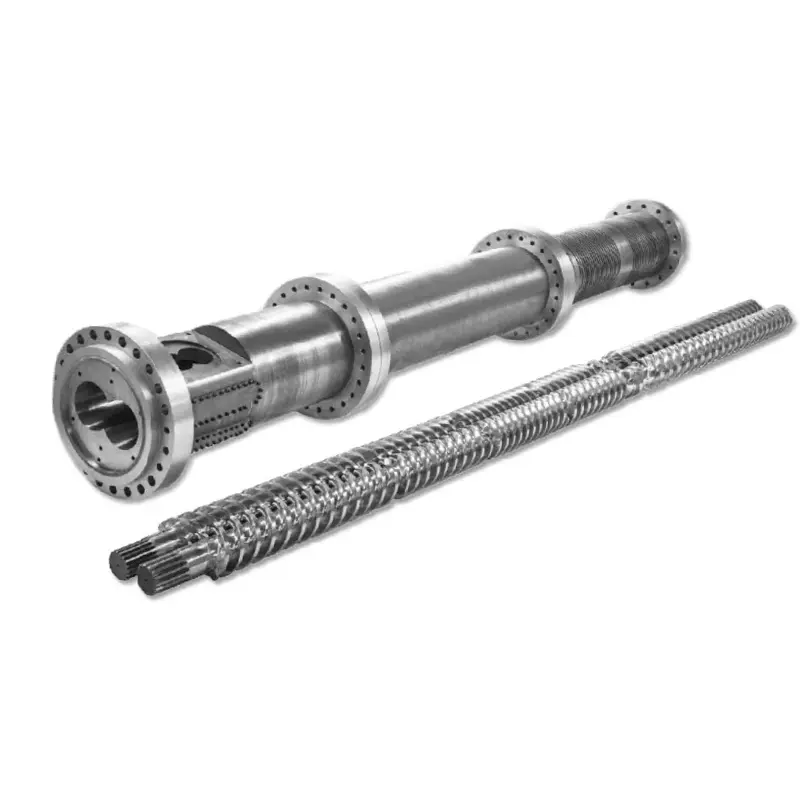
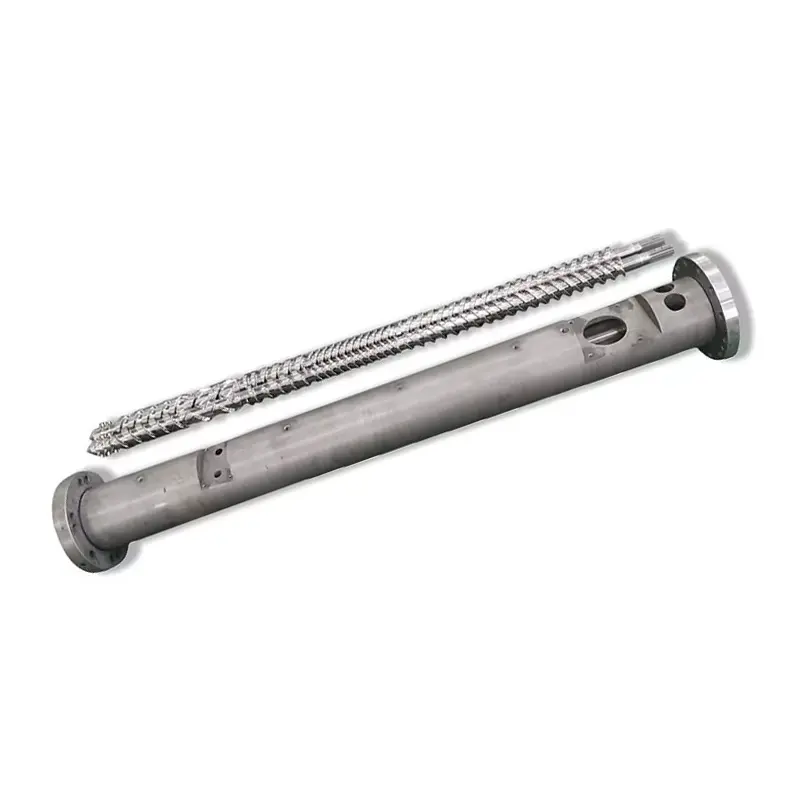
Ang "Twin screw" naglangkob sa labaw sa usa ka mekanikal nga kahikayan. Ang usa ka co-rotating parallel twin-screw system naggamit sa duha ka shafts nga nagtuyok sa parehas nga direksyon; ang piho nga layout sa elemento ug disenyo sa baril nagtino kung giunsa ang paghatud, pagsagol, pagmasa ug pag-ventilate giapod-apod sa linya. Ang usa ka kontra-rotating nga kahikayan usa ka lahi nga desisyon sa disenyo bisan kung parehas ang mga screw. Ni Nanhaiyaco-rotating parallel twin-screw barrelusa ka pananglitan sa produkto, apan ang mga espesipikasyon niini dili kinahanglan nga ibutang sa matag twin-screw system.
Ang conical twin screws usa ka ikatulo nga praktikal nga kategorya alang niini nga desisyon sa pagpalit. Ang ilang mga diametro sa tornilyo nagbag-o sa gitas-on, ug kini kanunay nga gikonsiderar alang sa PVC pipe ug pagproseso sa profile. Gilista ni Nanhaiya ang usa ka gipahinungodPVC pipe conical twin-screw barrelingon man sa usa ka mas lapadconical range. Ang punto dili nga usa ka pamilya ang nakadaog sa matag PVC nga trabaho. Kini mao nga ang usa ka pumapalit kinahanglan nga nganlan ang geometry ug direksyon sa rotation sa dili pa itandi ang usa ka kinutlo o mangayo alang sa usa ka extruder screw puli.
Single screw vs parallel twin screw vs conical twin screw: pagtandi sa pumapalit
Ang lamesa sa ubos naghulagway sa mga pangutana sa pagpili, dili garantiya nga ranggo sa pasundayag. Sulod sa matag arkitektura, ang profile sa screw, baril, feeder, mamatay ug mga kondisyon sa operasyon mahimo’g mabag-o ang sangputanan. Ang usa ka babag o pagsagol sa usa ka tornilyo mahimong maayo sa usa ka andam nga compound; ang usa ka dili maayo nga espesipikong linya sa twin-screw makahimo gihapon og dili madawat nga produkto. Tagda ang matag laray isip usa ka paagi aron makit-an ang plano sa pagsulay, dayon hangyoa ang mga suppliers nga isulti kung asa ang ilang partikular nga disenyo naglingkod sulod sa kategorya.
| Desisyon nga hinungdan | Usa ka tornilyo | Co-rotating parallel twin screw | Conical twin screw |
|---|---|---|---|
| Tipikal nga pangutana | Mahimo bang matunaw ug makanunayon ang giandam nga feed? | Kinahanglan ba nga ang linya ilakip, isabwag o ipahungaw ang mga sangkap? | Ang PVC pipe/profile nga katungdanan ba nahiangay niining screw geometry? |
| Pakan-a sa pag-imbestigar | Mga pellets o usa ka angay nga giandam nga compound; Ang ubang mga feed nanginahanglan usa ka piho nga pagsusi | Paglainlain ang mga sangkap, filler, side-fed additives o mahagiton nga recycled pagpakaon | Relevant PVC dry-blend ug profile/pipe formulations, depende sa disenyo |
| Panguna nga espesipikasyon nga gipasiugda | Kapasidad sa pagtunaw, kalig-on sa presyur, kahimtang sa screw/barrel ug panginahanglan sa mamatay | Pagkasunod-sunod sa elemento, pagpakaon, oras sa pinuy-anan, pagkatibulaag ug pagpahungaw | Pagpakaon, pamatasan sa fusion, kasaysayan sa thermal ug kalidad sa produkto sa PVC |
| Unsa ang dili i-assume | Kana nga usa ka tornilyo dili makasagol o dili makaproseso sa PVC | Nga ang matag kaluha nga tornilyo co-rotating o adunay parehas nga paggunting | Nga ang matag linya sa PVC nanginahanglan usa ka conical nga disenyo |
Kini nga mga kalainan nahiuyon sa bulag sa Nanhaiyaulitawo-screw, parallel nga kaluha-screwugconical twin-screwmga pamilya sa produkto. Gipakita usab nila ang gipatik nga panukiduki sa pagproseso sa polimer, nga nagtagad sa pagtunaw, pagsagol, pagmugna sa presyur ug oras sa pinuy-anan ingon nga mga butang nga nagsalig sa disenyo kaysa usa ka piho nga kabtangan sa usa ka ihap sa screw; tan-awa angpeer-reviewed review sa twin-screw extrusion modeling. Para sa aktuwal nga pagpalit, pangutan-a ang screw ug barrel drawing, ang gituyo nga feed form, ug usa ka gisugyot nga operating window sa dili pa magdesisyon kung ang duha ka lahi nga gi-configure nga mga kinutlo ikatandi.
Pagsugod sa feedstock: giandam nga mga pellets, uga nga sagol, mga filler ug recycled nga materyal
Ang labing kusgan nga una nga pangutana dili "Unsa nga makina ang labi ka kusgan?" Kini mao ang "Unsa man gyud ang mosulod sa hopper?" Ang giandam nga mga pellets o usa ka makanunayon nga pre-compounded nga materyal nakaagi na sa usa ka upstream formulation ug pagsagol nga lakang. Niana nga sitwasyon, ang downstream extruder tingali nag-una nga kinahanglan nga matunaw ang materyal, magtukod og magamit nga presyur ug ipadayon ang die nga gihatag.
Usa ka maayong pagkaparehasusa ka tornilyo ug barilmahimong lig-on nga punto sa pagsugod. Kung ang produkto adunay dili maayo nga pagkaparehas sa kolor, kumpirmahi kung ang mga pellets mismo lainlain sa dili pa basolon ang tornilyo. Ang usa ka makina dili makaayo sa usa ka compound nga moabut sa gawas sa gikasabutan nga detalye sa materyal.
Ang usa ka uga nga timpla o ubay-ubay nga bulag nga mga sagol mangutana ug dugang sa linya sa extrusion. Ang mga filler mahimong magkinahanglan og pagsabwag; ang usa ka pulbos mahimong magkinahanglan ug kasaligang mekanismo sa pagpakaon; Ang dali nga mga sangkap mahimo’g magtawag alang sa usa ka gitakda nga plano sa pagpahungaw. Kini ang mga kinahanglanon sa proseso, dili lamang mga rason sa pagpili sa usa ka makina nga adunay duha ka screw.
Ang usa ka co-rotating parallel system mahimong angay kung ang katungdanan naglakip sa on-line compounding ug staged nga pagdugang, apan ang paghan-ay sa screw-element, lokasyon sa feeder ug vent design kinahanglan pa nga ma-engineered para sa pagporma. Ni Nanhaiyaparallel rangeugco-rotating nga panid sa produktoihulagway ang ingon nga mga aplikasyon nga nakabase sa proseso.
Ang gi-recycle nga feed usa ka bulag nga desisyon, dili usa ka unibersal nga materyal. Ang limpyo, makanunayon nga gi-recycle nga PE o PP nga mga pellets lahi sa nahugasan nga mga tipik nga adunay kaumog ug kontaminasyon; ang duha lahi sa usa ka high-filled compound. Ipasabut ang gidak-on sa partikulo, bulk density, kaumog, kontaminasyon, resin mix ug target nga produkto.
Gilista sa Nanhaiya ang gi-recycle nga PE ug PP granule nga mga aplikasyon alang sa usa ka screw, busa ang usa ka kategorya nga "recycled means twin screw" nga lagda mosupak sa kaugalingong produkto sa kompanya. Sa kasukwahi, kung ang linya kinahanglan nga dungan nga matunaw, isagol ang mga filler ug pagdumala sa dali moalisngaw nga materyal, usa ka twin-screw o lain nga yugto nga proseso ang angay nga susihon. Ang husto nga detalye nagsugod sa usa ka tinuod nga sample ug usa ka lig-on nga paghulagway sa materyal, dili usa ka slogan sa arkitektura.
Unsa ang mga pagbag-o sa sulod sa baril: pagtunaw, pagsagol, presyur ug kasaysayan sa thermal
Ang usa ka tornilyo dili lamang usa ka conveyor. Ang feed kinahanglan nga molihok sa unahan, mosuhop sa kainit, matunaw o mag-fuse sa hustong paagi, isagol sa gikinahanglan nga lebel ug moagi sa die nga walay sobra nga pagkadaot. Kadto nga mga katungdanan nag-interact. Ang pag-usbaw sa tulin sa tornilyo mahimong makadugang sa throughput sa usa ka bintana samtang gipataas ang temperatura sa pagkatunaw o pagkunhod sa oras sa pagpuyo sa lain.
Ang usa ka die nga nagpahamtang ug daghang presyur nagbag-o sa mapuslanon nga output sa tibuuk nga kahikayan. Gipatikpolymer-extrusion modeling researchnaghisgot sa lahi nga mga mekanismo sa pagtunaw ug pag-apod-apod sa presyur para sa single-, co-rotating ug counter-rotating-screw system; wala kini nagsuporta sa usa ka unibersal nga output o kalidad nga multiplier tali kanila.
Natunaw ug makanunayon nga pagpadala
Alang sa giandam nga mga pellets, ang praktikal nga pagsulay mao kung ang gisugyot nga tornilyo makatapos sa pagtunaw samtang naghatud sa usa ka lig-on nga sapa sa gipaabut nga hanay sa produksiyon. Itandi ang pag-usab-usab sa presyur, aktuwal nga temperatura sa pagkatunaw, makita nga dili matunaw ug ang madawat nga rate sa produkto sa parehas nga mamatay. Sa usa ka kasamtangan nga single-screw nga linya, ang pagtaas sa screw/barrel clearance gikan sa pagsul-ob makahimo niini nga assessment nga tan-awon nga mas grabe pa kay sa orihinal nga disenyo angayan. Mao nga ang barrel bore ug screw flight nahisakop sa diagnosis sa wala pa matino ang usa ka bag-ong makina.
Distributive ug dispersive nga pagsagol
Ang distributive nga pagsagol nag-usab sa mga sangkap pinaagi sa pagtunaw; Ang dispersive nga pagsagol makaguba sa mga agglomerates. Ang duha ka tumong nanginahanglan ug lahi nga ebidensya. Ang mga streak sa kolor, filler specks ug mga pagbag-o sa mekanikal nga mga kabtangan kinahanglan nga sulayan batok sa gituyo nga kalidad nga sumbanan, dili gisumada nga "dili maayo nga pagsagol." Nagtanyag si Nanhaiyaulitawo-screwmga kapilian alang sa lain-laing mga katungdanan sa resin ug usa ka bulagco-rotating twin-screwdisenyo. Wala sa pamilya sa produkto lamang ang nagpamatuod sa lebel sa pagkatibulaag nga makab-ot sa usa ka partikular nga pormulasyon.
Venting ug mga pagsukod sa materyal
Kung kinahanglan nga tangtangon sa proseso ang mga volatiles, ipiho kung diin namugna ang gas, kung giunsa gipakaon ang materyal, ug kung unsang pagsulay sa ubos ang magpamatuod nga naabot ang target. Pangayo alang sa aktuwal nga datos sa pagtunaw imbes nga maghunahuna nga ang resulta sa pagtunaw sa pellet nagtagna sa output sa produksiyon.ASTM D1238naghubit sa pagsukod sa pagtunaw sa pag-agos ubos sa gitakda nga mga kondisyon sa pagsulay ug nagpasidaan nga ang mga kantidad niini mahimong dili direkta nga motakdo sa dinagkong pagproseso. Kini mao ang mapuslanon nga materyal nga impormasyon, apan kini dili mopuli sa usa ka pagsulay sa gituyo extruder ug mamatay.
Pilia ang arkitektura pinaagi sa usa ka tinuod nga aplikasyon sa produkto
Ang among hanay sa produkto nagbutang usa ka mapuslanon nga utlanan sa palibot sa pagtandi. Nagtanyag kami og usa ka screw nga espesipiko sa aplikasyon alang sa mga cores sa pelikula ug panel, usa ka co-rotating parallel twin-screw barrel alang sa pagsagol-intensive nga mga katungdanan, ug usa ka separado nga conical twin-screw barrel alang sa PVC pipe. Pagsugod sa buluhaton sa pagproseso ug dayon itandi ang pagpares sa paghimo sa produkto.
| Katungdanan sa produksiyon | ruta sa produkto sa Nanhaiya | Mga detalye nga makaapekto sa desisyon |
|---|---|---|
| LDPE/HDPE nga pelikula | Usa ka pelikula nga tornilyo | 30–150 mm diyametro sa gidak-on; L/D nga mga kapilian 25:1, 28:1, 30:1, 33:1, 35:1; pinugos nga pagpakaon ug mga kapilian sa pagtambal sa haluang metal |
| Aluminum-plastic panel nga core | Usa ka tornilyo sa panel | Barrier-type nga pagsagol alang sa mga colorant ug flame retardant; gipasinaw nga mga kanal ug hapsay nga geometry sa ulo |
| Compounding o high-fill/recycled nga katungdanan | Co-rotating parallel twin-screw barrel | Parehas nga direksyon intermeshing screws; disenyo sa channel alang sa pagsagol ug paghatod; nitrided o bimetallic nga pagtukod |
| PVC nga tubo | PVC pipe conical twin-screw barrel | Gradient screw ug barrel-groove nga disenyo; nickel-based alloy nga pagtambal ug mga kapilian sa liner |
Ang paghimo sa pelikula usa ka mapuslanon nga punto sa pagsugod sa single-screw. Ang among panid sa pelikula naglangkob sa LDPE, LLDPE, HDPE, PP ug PVC, ug naglakip sa packaging ug mga aplikasyon sa pelikula sa agrikultura. Atong itandi ang resin blend, kalidad sa pelikula ug magamit nga gitas-on sa proseso sa dili pa mopili sa diametro ug L/D. Ang opsyon sa katalogo nagpaila sa posible nga disenyo; ang detalye sa pelikula naghubit sa mapuslanon nga output.
Gipakita sa produkto sa panel kung ngano nga ang paggamit sa additive nga nag-inusara wala magpili og twin screws. Ang barrier-type mixing section niini gituyo sa pag-apod-apod sa mga colorant ug flame retardant pinaagi sa core melt. Kung ang pag-andam sa feed ug ang gikinahanglan nga pag-apod-apod nahiangay sa proseso sa usa ka turnilyo, timbang-timbanga kini sa kana nga basehan. Kung daghang mga sangkap ang nanginahanglan usa ka labi nga nalambigit nga on-line nga proseso sa pag-compound, susiha ang co-rotating nga arkitektura ug ang kahikayan sa pagpakaon niini.
Para sa PVC pipe, ang among conical product page naglista sa pipe-size ranges nga 16–63, 50–110 ug 90–160 mm. Kini ang mga gidak-on sa tubo, dili mga diametro sa screw. Ang parehas nga panid naghulagway sa usa ka 2-2.5 mm nga gibag-on nga haluang metal ug gilain nga mga bahin sa pag-agos sa screw/barrel. Ipadala ang gituyo nga mga dimensyon sa tubo, pormulasyon ug porma sa feed aron ang mga detalye mahimong itugma sa linya.
Angconical nga kategoriyanaglista usab sa screw-size nga mga parisan sama sa Φ65/Φ132 ug Φ80/Φ156. Hupti nga lahi ang gipares nga mga gidak-on gikan sa usa ka diyametro nga single-screw ug gikan sa mga dimensyon sa natapos nga tubo. Ang usa ka drowing kinahanglan nga masulbad ang mga interface sa sangkap sa dili pa ang usa ka kapuli nga pangutana mahimong usa ka ikatandi nga kinutlo.
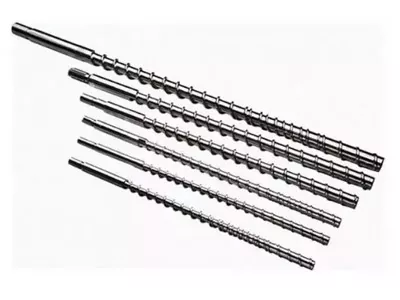
Itandi ang among data sa modelo ug mga detalye sa sangkap nga gilain
Ang modelo nga mga lamesa nagtubag sa usa ka pangutana sa pag-scoping sa kapasidad. Ang mga panid sa detalye sa sangkap nagtubag sa usa ka pangutana sa pagtukod. Gamita ang duha, samtang huptan nga tin-aw ang ilang mga sakop: ang usa ka hanay sa output sa makina-pamilya wala maghubit sa haluang metal sa usa ka gimando nga tornilyo, ug ang kantidad sa katig-a wala magtukod sa output sa linya sa produksiyon.
| Pamilya sa produkto ug modelo | L/D | Gilista nga kapasidad sa output | Tulin sa turnilyo | Pagmaneho sa motor |
|---|---|---|---|---|
| Usa ka tornilyo NHY65 | 25–36:1 | 60–300 kg/h | 20-150 rpm | 22–75 kW |
| Usa ka tornilyo NHY90 | 25–36:1 | 180–600 kg/h | 20–110 rpm | 30–185 kW |
| Parallel twin screw NHY75 | 26–36 | 220–350 kg/h, PVC | 45 rpm | 45 kW |
| Parallel twin screw NHY90 | 26–36 | 280–460 kg/h, PVC | 45 rpm | 55 kW |
Mga tinubdan sa modelo: amongulitawo-screw nga lamesaugparallel nga kaluha-screw nga lamesa. Ang parallel nga lamesa tin-aw nga nag-label sa kapasidad nga column niini isip PVC nga output. Ang single-screw nga lamesa naghatag og mas lapad nga hanay sa serye. Gamita ang mga numero sa shortlist sa usa ka configuration, unya itandi ang parehas nga pormulasyon, mamatay ug gidawat nga produkto nga kinahanglanon.
Ang ikaduhang tseke may kalabotan sa pagtukod. Atongco-rotating parallel nga produktonagtino sa 38CrMoAlA steel, nitriding hardness HV950-1000 sa 0.50-0.70 mm nga giladmon, ug bimetal nga katig-a HRC60-65 sa 2.0-3.0 mm nga giladmon. Ang tul-id nga pagsulod niini mao ang 0.015 mm. Kana usa ka detalye sa pagkatul-id sa tornilyo, dili usa ka kantidad sa pagpadagan sa clearance tali sa screw ug baril.
Alang sa usa ka taas nga puno o gi-recycle nga pormulasyon, ang mga detalye sa materyal ug nawong nahisakop sa kinutlo tupad sa arkitektura sa proseso. Pangutan-a kung unsang mga bahin ang makadawat kung unsang pagtambal ug kung unsa ang gisakup sa nahuman nga pag-inspeksyon. Para sa conical nga PVC nga produkto, gamita ang kaugalingon nga 2-2.5 mm nga gibag-on sa alloy nga deskripsyon kaysa ibalhin ang parallel-product nga pagkagama niini.
Ang mga pagsulay sa materyal nagdugang niini nga pagtandi.ASTM D1238-26naghubit sa dagan sa pagkatunaw isip usa ka empirical nga pagsukod kansang mga kondisyon mahimong lahi kaayo sa pagproseso sa industriya. Iapil ang grado ug kahimtang sa pagsulay, unya timbang-timbanga ang gidawat nga kg/h, kalidad sa pagtunaw, presyur ug karga sa pagmaneho sa aktuwal nga pagsumpo.
Ang among panan-aw sa pabrika: pagdesisyon kung unsa ang kinahanglan nga usbon sa sunod nga pagpalit
Atong ibulag ang usa ka kapuli nga pangutana gikan sa usa ka pagbag-o sa arkitektura sa pagsugod. Kung ang usa ka kasamtangan nga linya sa pelikula nakatagbo kaniadto sa detalye sa produkto niini nga adunay parehas nga resin, susiha una ang screw, baril ug mga pagbag-o sa proseso. Atongsalida sa screw sa pelikulanagtanyag daghang mga kapilian sa L/D ug pagtukod sulod sa ruta nga single-screw.
Kung ang buluhaton sa produksiyon nausab, ihulagway kini direkta. Ang usa ka kinauyokan sa panel nga nanginahanglan makanunayon nga pag-apod-apod sa additive mahimong maggarantiya sa usa ka pagrepaso sa amongbarrier-type nga pagsagol nga disenyo. Ang usa ka proseso nga karon nanginahanglan daghang mga sangkap nga gilakip sa linya nanginahanglan usa ka labi ka lapad nga diskusyon sa pagpakaon ug pagsagol. Atong susihon kana nga kinahanglanon sa dili pa irekomendar ang parallel twin-screw nga ruta.
Ang pagsul-ob maoy laing desisyon. Atongwear-resistant single-screw nga mga kapilianilakip ang lokal nga pagpalig-on sa paglupad ug mga pagtambal sa ibabaw alang sa mga abrasive nga pormulasyon. Kung ang arkitektura mohaum gihapon sa proseso, ang usa ka materyal o gipares nga bahin nga pagbag-o mahimong matubag ang problema nga mas direkta kaysa pagpalit sa usa ka lahi nga klase sa extruder.
Para sa usa ka component order, ipadala ang drive end, working length, head ug barrel-bore drawing. Para sa proposal sa arkitektura, idugang ang feeder, venting, gearbox, die ug downstream scope. Atongproseso sa pre-salespagrepaso sa mga materyales sa produksiyon, modelo sa ekipo ug mga kinahanglanon sa kapasidad, unya gipares ang diyametro, L/D, giladmon sa groove ug materyal.
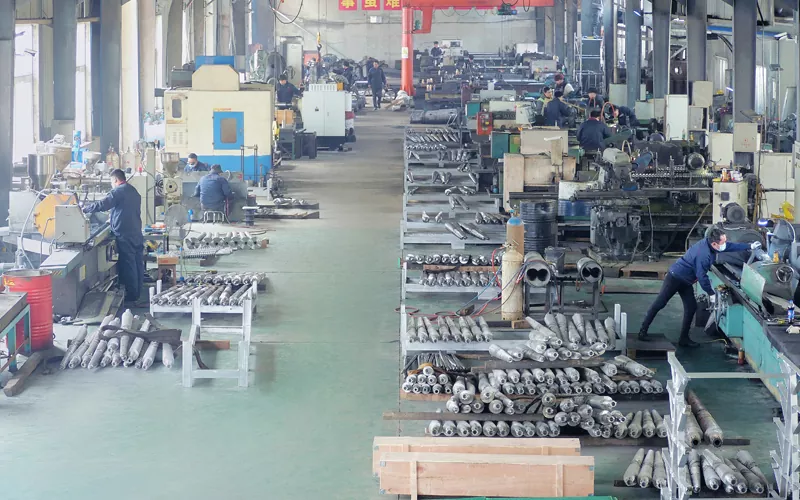
Atongkagamitan sa produksiyonnaglakip sa CNC turning alang sa workpieces hangtod sa 6 m ug five-axis machining alang sa dili regular nga mga flight ug espesyal nga flanges. Dad-a ang kritikal nga geometry sa proposal ug inspeksyon nga plano. Ang diskusyon sa paghimo kinahanglan nga magsunod sa usa ka tin-aw nga desisyon sa proseso, imbes nga magsugod sa usa ka wala matino nga hangyo alang sa "dugang nga pagsagol."
Usa ka pito ka lakang nga proseso sa pagpili alang sa usa ka mapuslanon nga pagtandi sa supplier
Ang pagtandi mahimong mapuslanon kung ang matag supplier nagsulbad sa parehas nga problema. Pagsugod sa detalye sa produkto ug pagsubay pabalik sa feed, katungdanan sa extruder ug mga limitasyon sa ubos. Ayaw pagpangayo alang sa "labing maayo nga makina" nga wala isulti kung unsa ang giisip nga usa ka gidawat nga produkto. Kini labi ka hinungdanon kung ang usa ka supplier nagkutlo lamang sa mga sangkap sa screw/barrel samtang ang lain nagkutlo sa usa ka kompleto nga linya. Ibulag ang pangutana sa arkitektura gikan sa pangutana sa pag-ilis sa sangkap, dayon ibalik kini sa usa ka plano sa pagdawat.
- Ipasabut ang nahuman nga produkto:mga sukat, hitsura, mekanikal nga mga kinahanglanon, mga limitasyon sa depekto ug ang gikinahanglan nga mabaligya nga rate.
- Ihulagway ang umaabot nga feed:resin o compound nga grado, pellets o pulbos, filler/additive nga porsyento, kaumog, recycled content ug variability.
- Ilista ang mga katungdanan sa pagproseso:pagtunaw, pagmugna sa presyur, distributive o dispersive nga pagsagol, staged nga pagdugang ug bisan unsa nga gikinahanglan sa pagpahungaw.
- Sukda ang karon nga linya:aktwal nga output, tulin sa screw, temperatura sa pagtunaw, presyur sa mamatay, pagsalikway, downtime, kusog ug makita nga pagsul-ob.
- Mga arkitektura sa shortlist:usa ka gipares nga disenyo sa single-screw, usa ka piho nga parallel twin-screw configuration, o usa ka may kalabutan nga conical twin-screw nga disenyo.
- Paghangyo og susama nga mga sugyot:materyal nga basehan, screw/barrel drawing, feeder, die ug downstream assumptions, trial duration ug acceptance metrics.
- Pagtimbang-timbang sa gidawat nga produksiyon:itandi ang maayong mga kilo matag oras, kalidad sa produkto, kalig-on sa pag-operate ug gasto kada gidawat nga kilo—dili maximum nga brosyur.
Kung ang naglungtad nga single-screw nga makina dili maayo, pagdugang usa ka pagsusi sa pagsul-ob sa dili pa ang lakang lima. Susiha ang screw flight ug barrel bore batok sa drowing sa ekipo, ug idokumento kung nagsugod ba ang problema pagkahuman sa usa ka materyal, screen, mamatay o pagbag-o sa operasyon. Kung ang katungdanan mismo nagbag-o-pananglitan, ang linya kinahanglan nga mag-compound nga mga filler nga kaniadto gilakip sa agos-pagtagad kana ingon usa ka bag-ong detalye sa proseso. Ni Nanhaiyascrew ug barrel wear guideugparallel nga kaluha-screw clearance nga giyapaghatag og may kalabutan nga mga hilisgutan sa inspeksyon.
Unsa ang ibutang sa RFQ—ug unsaon pagtandi ang tinuod nga gasto
Ipadala ang matag umaabot nga supplier sa parehas nga teknikal nga pakete. Ilakip ang usa ka kasamtangan nga screw ug barrel drawing kon ang hangyo alang sa usa ka kapuli, o usa ka linya nga layout kung ang hangyo alang sa usa ka bag-ong arkitektura. Pagdugang usa ka sample sa materyal o usa ka dokumentado nga pormulasyon nga hanay, ang target nga drowing sa produkto, target nga output, dili madawat nga mga depekto ug ang karon nga rekord sa produksiyon.
Kung gilimitahan sa kompidensiyal ang pagbutyag sa pormula, ilha ang labing menos ang pamilya sa resin, porma sa feed, klase sa filler ug mga pagpugong sa pagproseso nga gikinahanglan alang sa tubag sa engineering. Ang usa ka supplier nga wala mahibal-an kung unsa ang mosulod sa hopper dili responsable nga makagarantiya sa usa ka piho nga geometry sa screw o output.
Pangutan-a ang eksaktong utlanan sa suplay. Ang kinutlo ba naglakip sa usa ka tornilyo lamang, usa ka tornilyo ug baril, mga kausaban sa drive, feeder, vent hardware, instrumentation, commissioning o usa ka bug-os nga extrusion nga linya? Klaroha kung ang gisugyotusa ka tornilyo, parallel nga kaluha screwoconical twin screwnahiuyon sa na-install nga kagamitan. Ang mga ngalan sa pamilya sa produkto dili mabaylo nga mga numero sa ekstrang bahin. Nagkinahanglan og mga drowing ug usa ka sinulat nga pahayag sa bisan unsa nga gituohan nga mga sukod sa interface.
Alang sa gasto, tan-awa lapas pa sa gikutlo nga presyo sa pagpalit. Ang usa ka praktikal nga pagtandi mao ang kinatibuk-ang gasto sa operasyon nga gibahin sa gidawat nga mga kilo nga gihimo sa usa ka gitakda nga panahon. Kinahanglang ilakip sa numerator ang mga gasto nga aktuwal nga nagbag-o tali sa mga kapilian—enerhiya, pagmentinar, mga piyesa sa pagsul-ob, paglimpyo, pagsalikway ug downtime—gamit ang kaugalingong mga presyo sa imong planta ug gisukod nga datos sa pagdagan. Kinahanglang dili iapil sa denominator ang off-spec nga produkto.
Kung ang usa ka proposal nagtanyag og mas taas nga gross kg/h pero mas dako nga reject rate o kanunay nga paghunong sa pagpanglimpyo, ang dayag nga bentaha niini mahimong mawala. Dili kami makabutang ug katuohan nga porsyento sa kana nga kalainan kung wala’y kontroladong pagsulay, ug dili usab kinahanglan nga usa ka supplier.
Ipadala ang mga dimensyon, drive-end drawing, barrel bore, material, wear pattern ug last stable operating record.
Ipadala ang porma sa feed, pormulasyon, die/product drawing, target maayo nga output, utility limits ug downstream scope.
Pag-uyon sa materyal sa pagsulay, gidugayon sa pagdagan, mga pamatasan sa depekto, mga punto sa pagsukod ug kung unsa ang mahitabo kung ang usa ka target wala.
Hisguti ang imong extrusion nga katungdanan uban sa Nanhaiya
Ang Zhoushan Nanhaiya Plastic Machinery Co., Ltd. naggama og screw ug barrel nga mga produkto sa Zhoushan, Zhejiang, China. Nagbulag ang among katalogoulitawo nga mga screw, parallel nga kaluha screwsugconical twin-screw barrels; naglakip usab kini sa mga sangkap nga espesipiko sa aplikasyon sama saPVC pipe conical twin-screw barrel. Ribyuha ang among mga kapanguhaan sa machining sapanid sa kagamitan sa produksiyonsa wala pa maghisgot sa usa ka naandan nga sangkap.
Alang sa usa ka mapuslanon nga una nga panag-istoryahanay, isulti kanamo kung unsa ang imong gihimo, kung unsa ang nasulod sa hopper, bag-o ba ang imong problema o dugay na, ug kung kinahanglan nimo ang usa ka kapuli nga sangkap o usa ka lahi nga arkitektura sa proseso. Kung naa kay linya, ipadala ang mga drowing ug mga sukod sa screw/barrel kay sa usa lang ka gisul-ob nga sample nga litrato.
Kung nagplano ka ug bag-ong linya, ipadala ang drowing sa produkto, target nga mabaligya nga output ug ang sakup sa mga materyales nga imong gilauman nga magamit. Kadtong mga detalye naghimo sa panaghisgot sa engineering nga mas mapuslanon kaysa usa ka generic nga "single o kambal?" hangyo.
Kontaka ang team pinaagi saNanhaiya contact pageo emailinfo@nhyscrew.com. Mahimo natong repasohon ang gipahayag nga aplikasyon ug mahibal-an kung unsang pamilya sa produkto ang gikinahanglan sa usa ka mas duol nga panaghisgot sa detalye. Ilakip ang pormulasyon, mga drowing sa sangkap ug mga kondisyon sa pagdawat aron maparehas namon ang rekomendasyon sa imong kagamitan.
Pagpadala usa ka pangutana sa extrusionEmail sa Nanhaiya teamKanunay nga gipangutana nga mga pangutana
Ang twin-screw extruder ba kanunay nga mas maayo kaysa usa ka single-screw extruder?
Dili. Ang kaluha nga tornilyo mahimong maghatag sa usa ka tigdesinyo sa proseso ug daghang mga paagi sa pagdumala sa compounding, staged feeding ug venting, apan wala kana maghimo niini nga mas maayong pagpili alang sa matag giandam nga pellet o padayon nga linya sa produkto. Itandi ang aktuwal nga pormulasyon, mamatay, kalidad nga limitasyon ug gidawat nga rate sa produksiyon. Ang usa ka tukma nga gipares nga single-screw nga linya mahimong makatuman sa katungdanan nga wala’y kakomplikado sa usa ka lahi nga arkitektura sa makina. Nagbulag si Nanhaiyaulitawougparallel nga kaluhaAng mga han-ay sa produkto nagpakita sa lainlaing mga katungdanan.
Mahimo ba ang usa ka single-screw extruder nga magproseso sa PVC?
Oo. Gilista sa Nanhaiya ang PVC drainage pipe ug mga profile sa taliwala niiniulitawo-screw nga mga aplikasyon, samtang nagtanyag usab og conical ug parallel nga twin-screw nga mga produkto alang sa PVC-related nga mga katungdanan. Ang porma sa feed ug pormulasyon hinungdanon: ang giandam nga PVC compound ug uga nga timpla dili mabaylo nga mga detalye. Pangutan-a ang gikinahanglan nga fusion behavior, thermal limits, output ug product properties sa dili pa mopili og screw geometry. Ang "PVC" lamang kay gamay ra kaayo nga impormasyon.
Unsa ang kalainan tali sa usa ka co-rotating parallel twin screw ug usa ka conical twin screw?
Nagkalainlain sila sa geometry sa screw ug, depende sa disenyo, sa paghan-ay sa rotation ug pagpasiugda sa proseso. Ang usa ka co-rotating parallel nga disenyo kanunay nga gikonsiderar kung ang linya kinahanglan nga mag-compound sa mga sangkap o magdumala sa gipasiugdahan nga pagdugang; Ang usa ka conical twin-screw nga disenyo kanunay nga gisusi alang sa PVC pipe ug mga profile. Itandi ang aktuwal nga mga drowing sa produkto ug buluhaton sa pagproseso. Gipatik ni Nanhaiya ang usa kaco-rotating parallel nga produktoug aPVC pipe conical nga produktoisip lahi nga mga halad.
Mahimo ba nako nga i-convert ang akong single-screw machine ngadto sa twin screw pinaagi sa pag-ilis sa screw?
Dili. Ang barrel bore, gearbox, drive, feed system ug mga kontrol sa usa ka single-screw machine wala mausab ngadto sa twin-screw architecture pinaagi sa pag-ilis sa usa ka component. Ang usa ka puli nga single screw mahimong ibalik o mapaayo ang usa ka compatible nga linya kung kini magtubag sa usa ka dokumentado nga pagsul-ob o disenyo nga isyu. Kung ang proseso mismo nanginahanglan usa ka lahi nga arkitektura, paghangyo usa ka kompleto nga kasangkaran sa suplay, dili usa ka kinutlo nga screw-only. Pagsugod pinaagi sa pagsukod sa na-install nga kagamitan ug pagrepaso sachecklist sa pagpuli-screw.
Unsang mga numero ang kinahanglan nakong pangayoon sa dili pa itandi ang mga kinutlo?
Pangayo ug mabaligya nga kg/h sa espesipikong pormulasyon ug mamatay, aktuwal nga temperatura sa pagtunaw, uso sa die-pressure, pagsalikway sa kahulugan, paggamit sa enerhiya kada gidawat nga kilo, mga dimensyon sa screw/barrel ug gidugayon sa pagsulay. Irekord ang materyal nga lote ug kahimtang sa pagpakaon aron ang mga resulta masubli. Ang mga han-ay sa modelo sa katalogo makatabang sa mga gamit sa shortlist, apan wala sila maghimo ug kontroladong pagtandi. Alang sa polymer characterization, anASTM D1238ang resulta sa pagtunaw sa pag-agos mahimong makadugang sa rekord sa materyal; dili kini makapuli sa pagsulay sa extrusion.