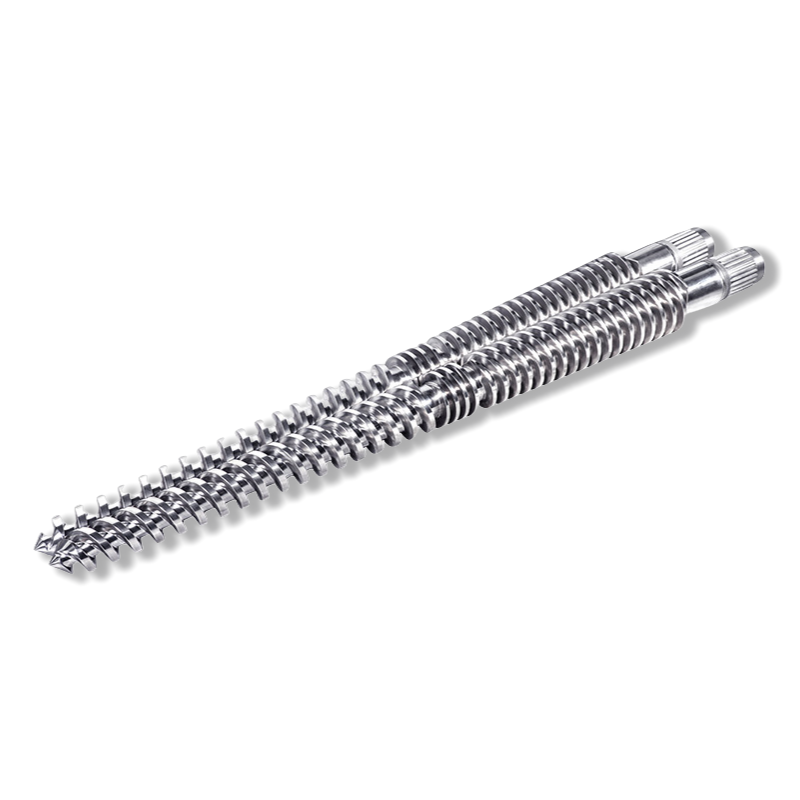
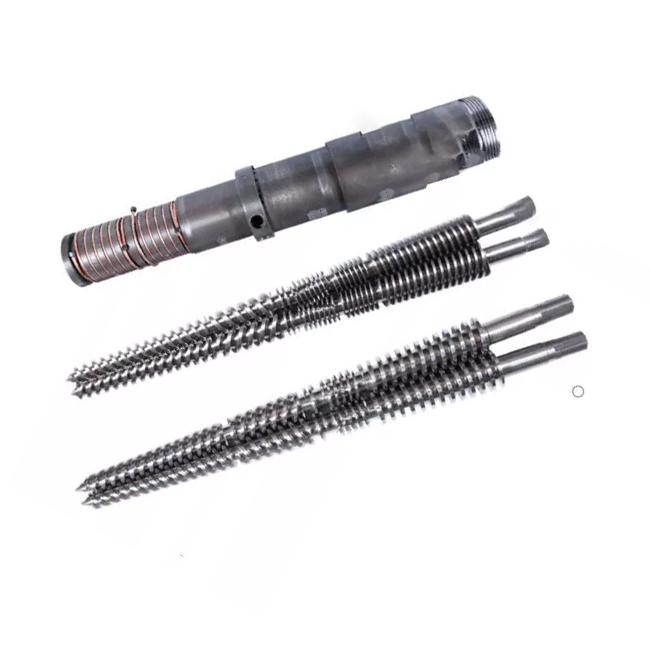
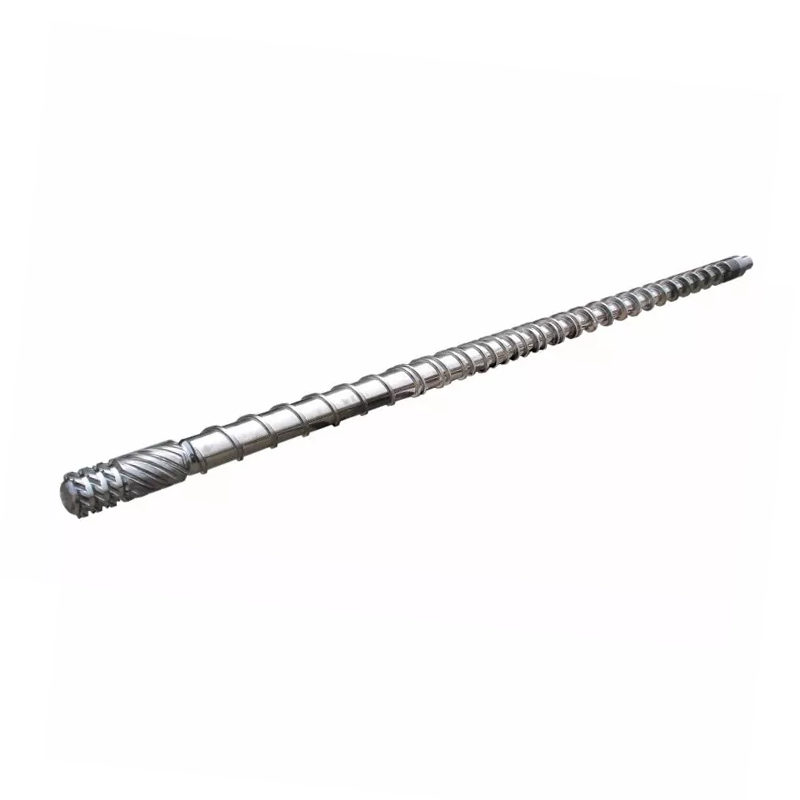
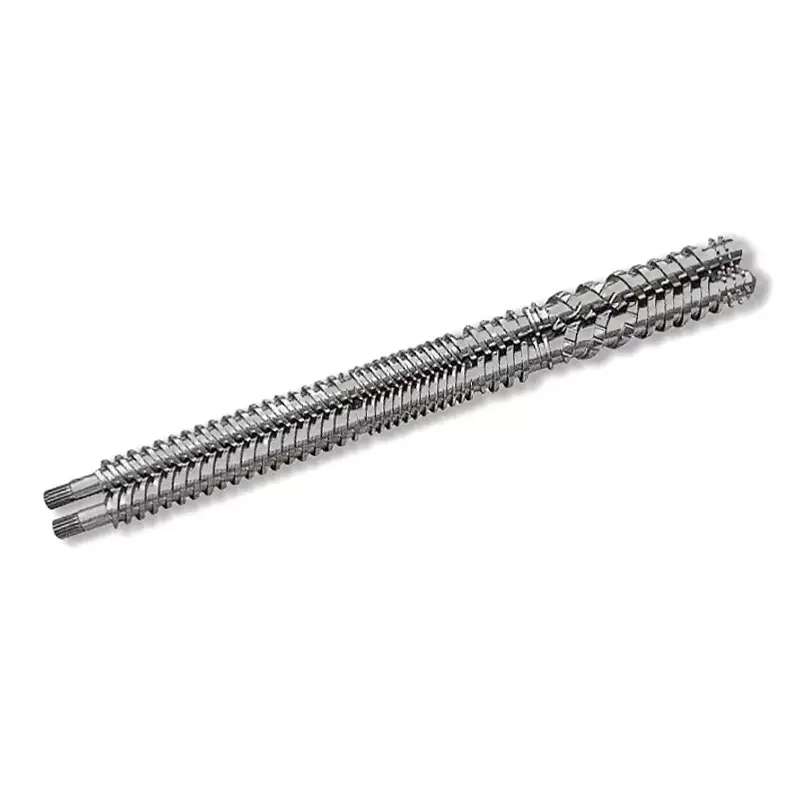
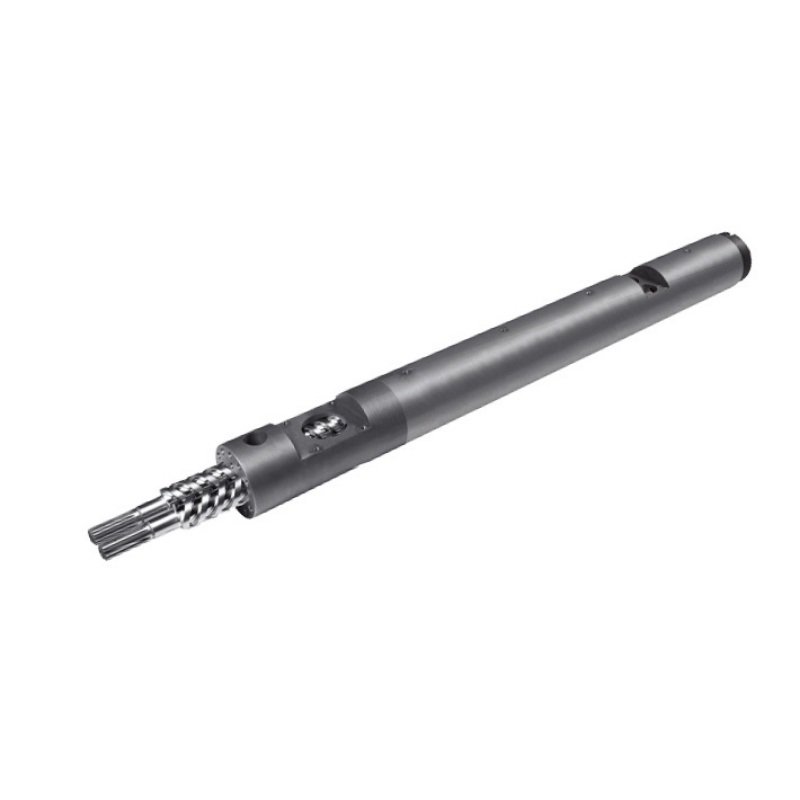
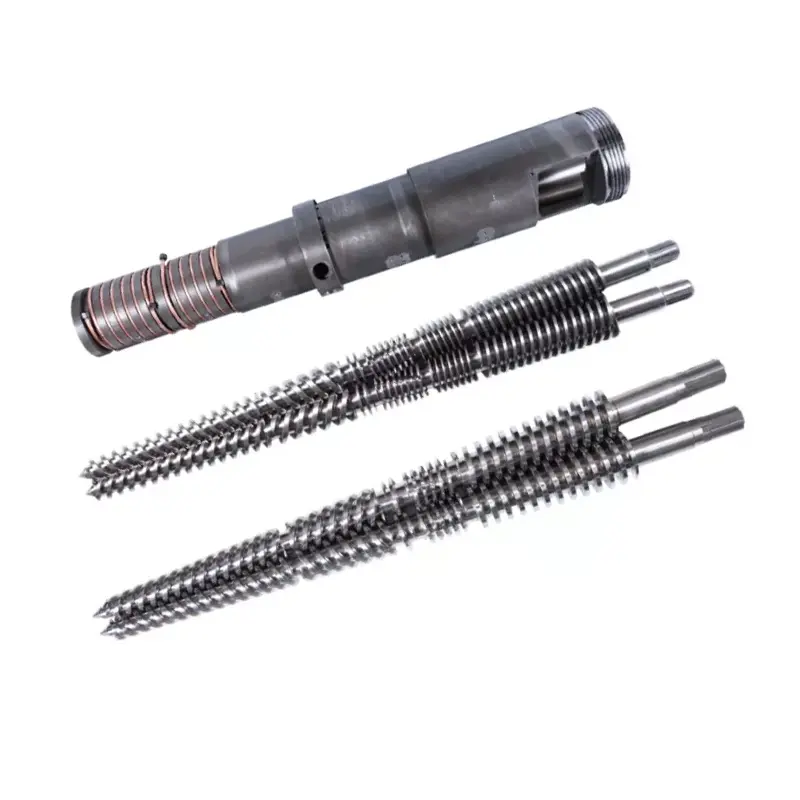
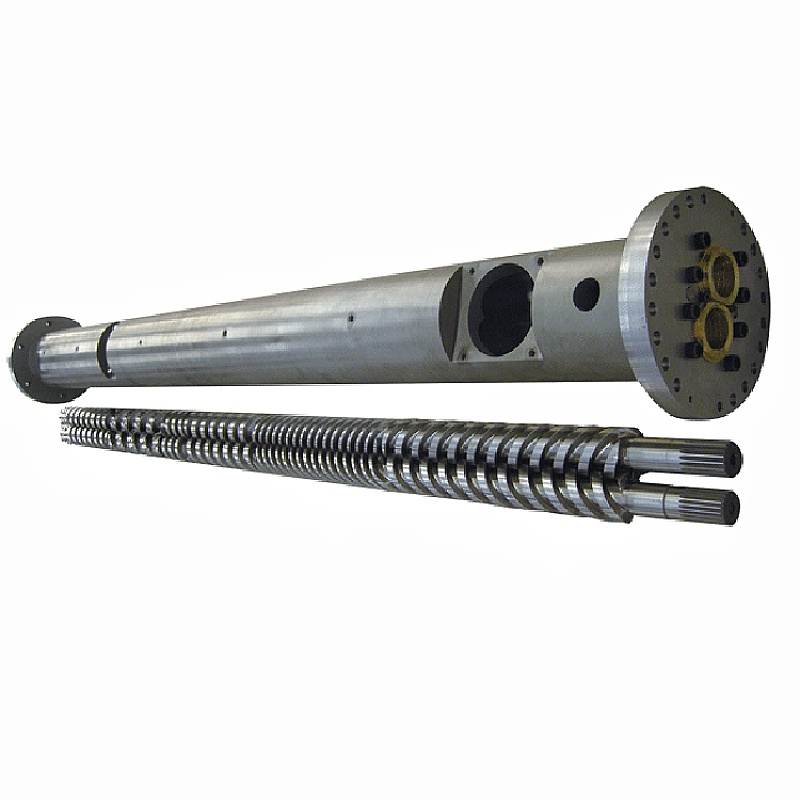
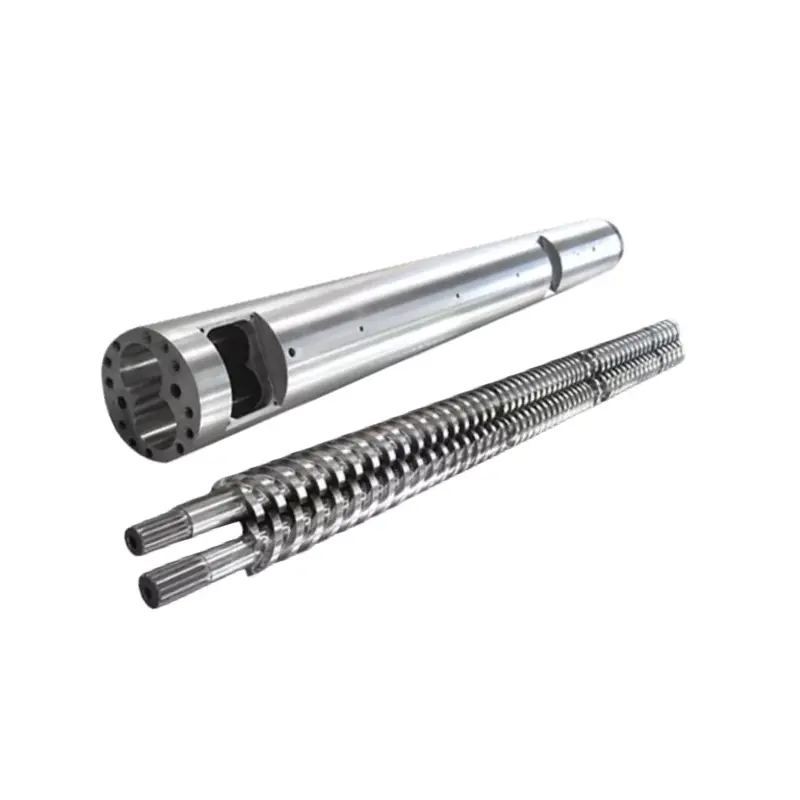
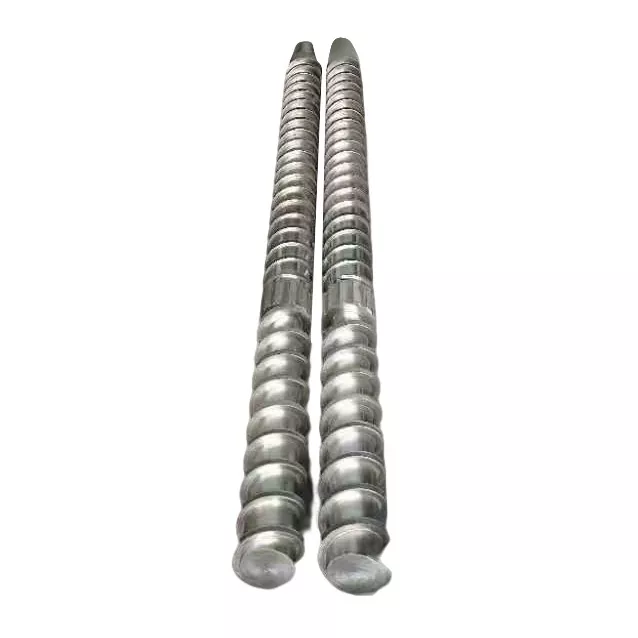
Ang usa ka pares nga granulation screw kinahanglan nga mohaum sa materyal nga mosulod sa hopper, ang extruder nga mohaum niini ug ang pellet nga kinahanglan nimo ibaligya o gamiton. Ang diyametro ra dili makasulti sa usa ka pabrika kung asa ibutang ang pagsagol, kung giunsa pagpanalipod ang mga flight o kung giunsa ang wala ug tuo nga mga screw kinahanglan nga mohaum sa baril.
Dali nga tubag
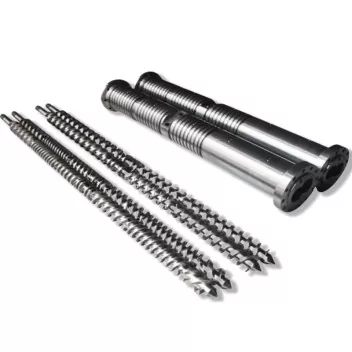
Para makapalit ug granulation parallel twin screw, ipiho ang eksaktong feedstock ug target pellet, rotation sa makina ug screw-pair geometry, ang working zones, ang barrel fit ug ang gikinahanglang wear construction.Ang panid sa produkto sa granulation sa Nanhaiyanaglista sa 38CrMoAlA, heat treatment, nitriding, chrome ug bimetal reference values, nga adunay custom nga materyal ug mga opsyon sa configuration alang sa virgin ug recycled thermoplastics. Pagpili og usa ka gihubit nga konstruksyon alang sa gi-order nga mga sona imbes nga tagdon ang matag nakalista nga kantidad sa nawong ingon usa ka bahin sa matag screw.
Kompleto ang order kung gihubit usab niini ang mga rekord sa inspeksyon ug usa ka pagsulay sa resipe sa produksiyon. Ang usa ka mubo nga dagan nga adunay dali nga resin dili magpamatuod nga ang tornilyo maghimo sa gikinahanglan nga pellet gikan sa usa ka lisud nga gi-recycle nga timpla.
Kini usa ka desisyon sa screw-pair, dili usa ka artikulo sa pagpili sa linya
Kung nagdesisyon ka pa kung ang proseso nanginahanglan usa o duha nga tornilyo, magsugod sa amongsingle versus twin screw pelletizing line guide. Kini nga panid nagtuo nga ang linya naggamit na sa usa ka parallel twin screw ug ang pumapalit nanginahanglan usa ka bag-ong parisan, usa ka lahi nga konstruksyon o usa ka labi ka maayo nga detalye alang sa sunod nga pagpalit.
Gilista kini sa Nanhaiyagranulation parallel twin screwalang sa PVC, PE ug uban pang mga thermoplastics. Ang detalye sa produkto nagngalan usab sa PP ug LDPE pellet production ug nag-ingon nga ang steel grade ug configuration mahimong ipasibo alang sa birhen o recycled nga materyal. Kana ang mga aplikasyon sa produkto. Wala sila maghimo usa ka disenyo sa paglupad nga angay alang sa matag compound sa PVC, gihugasan nga PE film, masterbatch nga puno sa mineral ug gisagol nga regrind.
Gikan sa among lamesa sa pabrika:sa dihang makakita kog “twin screws for recycling” sa usa ka pangutana, ang una nakong pangutana mao kung unsa ang gi-recycle. Ang limpyo, gihan-ay nga mga pellets sa PE ug usa ka abogon, puno nga PVC nga timpla nagmugna og lain-laing paghatod, pagpahungaw ug pagsul-ob sa trabaho. Kung wala kana nga detalye sa materyal, ang bisan unsang eksaktong rekomendasyon sa tornilyo wala pa sa panahon.
Ihulagway kung unsa ang mosulod ug unsa ang kinahanglan nga mobiya sa linya
Ang tornilyo usa ka bahin sa usa ka pagbag-o. Para sa puli nga order, ipakita ang duha ka tumoy: ang umaabot nga materyal ug ang madawat nga pellet. Ang "stable nga output" dili klaro gawas kung kini gihigot sa usa ka resipe, usa ka gisukod nga operating window ug usa ka detalye sa pellet.
| RFQ kapatagan | Mapuslanon nga detalye nga ipadala | Ngano nga kini nagbag-o sa desisyon sa tornilyo |
|---|---|---|
| Polimer ug pormulasyon | PE, PP, PVC o uban pang mga grado; ratio sa pagsagol; filler, pigment, stabilizer ug regrind share | Nagtakda sa pagtunaw, pagsagol, abrasion ug mga limitasyon sa temperatura |
| Pisikal nga pagpakaon | Pellet, flake, powder o agglomerate; bulk density ug tipikal nga gidak-on sa pagkaylap | Bag-ohon ang pagkamakanunayon sa pagpakaon sa dili pa mogana ang bisan unsang mixing zone |
| Kontaminante ug dali moalisngaw load | Umog, nahabilin nga pag-imprinta, multa, langyaw nga mga partikulo ug target sa baho | Gitino ang panginahanglan alang sa pag-andam, pagpahungaw ug pagsala |
| Kinahanglanon sa pellet | Kolor, kontaminasyon, sukod, pagsulay sa dagan, kaumog ug paggamit sa ubos | Gihubit kung unsa ang kinahanglan nga pamatud-an sa pagsulay lapas sa matag oras nga pag-abut |
| Kasaysayan sa operasyon | Maayo ug dili maayo nga mga resipe, output, screw speed, load, pressure, temperatura ug pagsalikway sa uso | Gibulag ang usa ka problema sa geometry gikan sa usa ka materyal o problema sa pagkontrol sa linya |
Kung ang usa ka pumapalit nagreport sa pagtunaw sa dagan, ipadala ang temperatura ug karga nga gigamit alang sa pagsulay.ISO 1133-1:2022naghubit sa MFR ug MVR ubos sa piho nga mga kondisyon; kini nagtimaan nga ang MVR labi ka mapuslanon kung itandi ang lainlaing mga sulud sa sulud. Ang mga rate sa paggunting sa pamaagi mas ubos kaysa sa normal nga pagproseso, busa ang sangputanan usa ka pagtandi sa materyal ug reperensiya sa pagkontrol sa kalidad, dili usa ka panagna sa tibuuk nga pamatasan sa linya.
I-lock ang pares ug barrel geometry sa dili pa ang presyo
Ang parallel twin screw nga pagpalit adunay duha ka screw identity, usa ka center relationship ug usa ka mating barrel. Ang drowing sa makina kinahanglan nga magkontrol sa diyametro, gitas-on sa pagtrabaho, pagkahaom sa shaft, distansya sa tunga, kamot, direksyon sa rotation, phasing ug koneksyon sa pagdiskarga. Ang usa ka litrato sa daan nga pares makatabang, apan dili kini kapuli sa mga sukat.
Markahi ang wala ug tuo nga mga tornilyo sa dili pa tangtangon ug itago ang ilang mga identidad pinaagi sa pagsukod, pagdrowing og pagtugot ug pagputos. Kung gigamit ang intermeshing nga disenyo, irekord usab ang gikinahanglan nga relasyon sa screw-to-screw. Itandi ang duha ka lobes sa baril ug ang pares nga magkauban. Atongparallel twin screw clearance ug wear guidenagpatin-aw nganong ang usa ka generic clearance number dili makahulagway sa tanan niini nga mga ibabaw.
| Feature | Pagdrowing o pangutana sa inspeksyon | Resulta sa pagtag-an |
|---|---|---|
| Pagtuyok ug pagkatawo | Gikan sa diin nga katapusan sa pagtan-aw gihulagway ang pagtuyok? Unsa nga screw ang nahabilin ug asa ang tuo? | Sayop nga kamot o timing sa pag-instalar |
| Sentro ug intermesh | Unsa ang gilay-on sa sentro, mga posisyon sa lobe ug giaprubahan nga mga clearance sa screw-to-screw? | Pagkontak o sobra nga pagtulo sa sulod sa pares |
| Axial angay | Asa ang datum nga katapusan, thrust face, spacer ug pagsugod/katapusan sa pagtrabaho? | Husto nga kinatibuk-ang gitas-on apan sayop nga gibutang nga posisyon |
| Drive ug outlet | Unsang shaft, coupling, seal, nose ug die-side interface ang kinahanglan nga magkatugma? | Usa ka nahuman nga tornilyo nga dili ma-mount o ma-seal |
| Kondisyon sa baril | Unsa ang gisukod nga mga dimensyon sa duha ka lobes sa balik-balik nga estasyon sa axial? | Usa ka bag-ong pares nga nagdagan batok sa usa ka dili angay nga bore |
Pagkontrol sa order:kung nawala ang orihinal nga drowing, sukda ang daan nga mga bahin ug interface sa makina, apan ayaw kopyaha ang sinul-ob sa bag-ong geometry. Pagsulbad sa panagsumpaki tali sa gisul-ob nga sample ug sa makina nga pakisayran sa dili pa mapirmahan ang drowing.
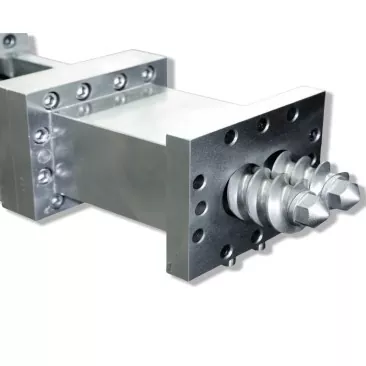
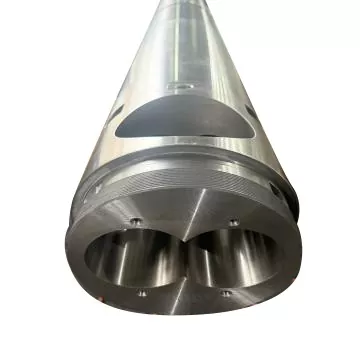
Basaha ang mga bili sa ibabaw sa Nanhaiya isip mga pagpili, dili usa ka stack
Anggranulation parallel twin screw produkto lamesanaghatag daghang mga materyal ug mga kantidad sa nawong. Ang base nga materyal mao ang 38CrMoAlA. Ang gipatik nga katig-a sa heat-treatment mao ang HB260 ngadto sa 320, nitriding hardness HV950 ngadto sa 1000, nitriding depth 0.50 ngadto sa 0.70 mm, nitriding brittleness grade 1 o ubos, surface roughness Ra0.4 ug screw straightness 0.015 mm.
Ang parehas nga lamesa naglista sa chrome-plating nga katig-a sa labing menos HV950 nga adunay gibag-on nga 0.05 hangtod 0.10 mm, dugang nga katig-a sa bimetal HRC60 hangtod 65 ug giladmon 2.0 hangtod 3.0 mm. Kini nga mga entries naghulagway sa anaa nga mga konstruksyon. Dili sila kinahanglan nga idugang sa usa ka hinanduraw nga sapaw. Kinahanglang mailhan sa order ang gipili nga pagtambal, giprotektahan nga sangkap ug mga sona, mga sukat sa paghuman, mga lokasyon sa pagsulay ug mga rekord.
| Gipatik nga bili | Ang numero sa panid sa produkto sa Nanhaiya | Pangutana sa pagpalit-order |
|---|---|---|
| Core nga materyal ug init nga pagtambal | 38CrMoAlA; HB260 hangtod 320 | Unsa nga sangkap ug sona ang naggamit sa grado, ug unsang materyal nga rekord ang gihatag? |
| Nitrided nga nawong | HV950 ngadto sa 1000; 0.50 ngadto sa 0.70 mm giladmon; brittleness grade 1 o mas ubos | Asa man susihon ang katig-a ug giladmon sa kaso? |
| Opsyon nga gitabonan sa Chrome | Labing menos HV950; 0.05 hangtod 0.10 mm ang gibag-on | Gipiho ba ang chrome, ug sa unsang mga ibabaw? |
| Bimetal nga kapilian | HRC60 ngadto sa 65; 2.0 hangtod 3.0 mm ang giladmon | Unsang mga high-wear zone ang nanginahanglan niini nga pagtukod? |
| Tapuson ang geometry | Ra0.4 kabangis; 0.015 mm nga pagkatul-id | Unsang nawong ug sukod sa gitas-on ang gihubit sa drowing? |
Ang HV, HRC ug HB lahi nga mga timbangan sa katig-a. Ang pinakadako nga giimprinta nga numero wala magsulti sa usa ka pumapalit kung unsang konstruksyon ang molungtad og dugay sa usa ka partikular nga pormulasyon. Itandi ang aktuwal nga abrasive ug corrosive nga katungdanan, lokasyon sa pagsul-ob, base nga materyal, gipanalipdan nga gibag-on ug gikasabutan nga pamaagi sa inspeksyon.
Ang pag-istoryahanay sa pabrika nga gusto nako:ipakita kanako kung diin ang miaging pares una nga nagsul-ob ug pila ka oras sa produksiyon ang linya nagdagan sa wala pa maanod ang kalidad. Unya mahimo natong hisgutan kung usbon ba ang nawong sa kana nga sona. Ang "Hatagi kog bimetal bisan asa" mahimong makapalit ug daghang materyal nga dili masulbad ang problema sa feed o paglinya.
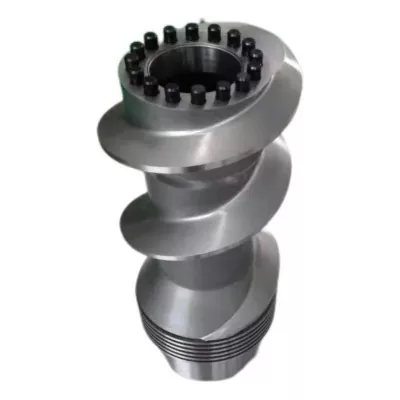
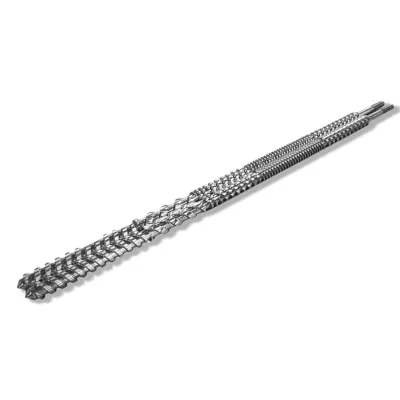
Tinoa kung unsa ang kinahanglan buhaton sa matag working zone
Ayaw paghangyo og "high-mixing screw" isip kompleto nga instruksyon sa disenyo. Isulti kung diin gipaila ang mga materyales, kung kanus-a kini matunaw, kung unsa ang kinahanglan nga isabwag, kung kinahanglan ba nga mobiya ang gas ug kung unsa kadaghan ang presyur nga gikinahanglan sa mamatay ug salaan. Ang usa ka naandan nga tornilyo mahimo lamang hukman batok sa usa ka gitakda nga agianan sa materyal.
Pagpakaon ug pagtunaw
Ipahayag ang porma ug kadaghanan nga kinaiya sa materyal. Ang low-density film flake, powder ug uniporme nga mga pellets mahimong pun-on ang parehas nga screw nga lahi. Kung ang hopper maghatud sa dili managsama nga masa, ang usa ka mas taas nga seksyon sa pagsagol sa ubos dili makahimo sa pagsulod nga lig-on.
Pagsagol ug pagpahungaw
Ilha ang matag filler, pigment o sekondaryang feed point, dugang nga mga posisyon sa vent sa kasamtangan nga baril. Pangayo alang sa pagkatibulaag ug dali nga pagtangtang lamang kung diin ang linya naghatag sa parehas nga mga pantalan ug kontrol.
Pressure ug discharge
Ihatag ang screen pack, matunaw nga filter, mamatay ug layout sa pelletizer. Ang tornilyo kinahanglan nga maghatag angay nga matunaw sa kana nga pagdili nga dili molapas sa mga limitasyon sa pag-operate sa makina.
Ni Nanhaiyaextruder parallel twin screwAng panid nagdugang compounding, masterbatch, filled plastics ug pelletizing sa gipahayag nga mga aplikasyon niini. Gilista usab niini ang mga kapilian nga mapasibo nga materyal. Mapuslan ang kana nga sakup kung ang imong katungdanan magbag-o gikan sa yano nga repellettizing hangtod sa pag-compound, apan ang giaprubahan nga geometry kinahanglan pa nga sundon ang pormulasyon ug layout sa makina.
Sa dili pa basolon ang tornilyo, ihimulag ang aktuwal nga bottleneck
Ang usa ka hinay nga linya o mas kabus nga pellet makapamatarung sa usa ka pag-inspeksyon sa tornilyo. Wala kini nagpamatuod nga ang bag-ong mga screw makaayo sa problema. Ang feed system, barrel bore, vent, screens, die ug cutter tanan makaapekto sa resulta. Pangitaa ang unang punto diin ang proseso mibiya gikan sa maayo nga baseline niini.
| Sintomas | Susiha sa dili pa mag-order | Sa diha nga ang tornilyo nahimong mas lig-on nga suspek |
|---|---|---|
| Pagdagsang sa output | Feed rate, pagbag-o sa bulk-density, hopper bridging, load sa motor ug presyur sa screen | Lig-on ang feed apan ang mga pagsukod sa screw o barrel nagpakita nga parehas nga sumbanan sa pagsul-ob |
| Dili maayo nga kolor o filler dispersion | Resipe, katukma sa dosis, preblend, kahimtang sa pagtunaw ug pamaagi sa sampling | Ang mga input kontrolado ug ang kasamtangan nga layout sa zone dili makaabot sa target sa pellet |
| Mga bula o baho | Ang umaabot nga tubig ug mga volatiles, dryer, vent vacuum ug oras sa pagpuyo | Ang vent ug feed kontrolado apan ang geometry wala magbutyag o magbag-o sa pagkatunaw kung gikinahanglan |
| Taas nga pressure | Screen pack, filter, die restriction, temperatura ug kontaminasyon | Ang downstream restriction kay normal ug ang screw pair's pressure-building condition nausab |
| Pagmarka sa metal | Langyaw nga materyal, alignment, kahimtang sa pagdala, phasing ug barrel lobes | Ang kadaot gimapa ug ang mekanikal nga hinungdan gikuha na sa wala pa ilisan |
Ayaw gamita ang drive torque sa usa ka puli nga parisan nga dili makaliko sumala sa gikinahanglan sa pamaagi sa tigbuhat sa kagamitan. Ang pag-inusara sa makina, pag-alsa ug pag-commissioning iya sa mga kwalipikado nga kawani gamit ang mga panudlo sa tiggama sa makina. Atongpares-ug-barrel pagsul-ob giyanaghatag og gambalay sa pagsukod sa dili pa mapili ang usa ka puli nga sakup.
Unsa ang ibutang sa RFQ package
Ang usa ka mapuslanon nga RFQ mahimong mubo kung kompleto ang mga attachment. Apil ang:
- Magbubuhat sa extruder, modelo, tuig o bersyon ug kasamtangang mga drowing sa barrel/screw
- Ang direksyon sa rotation ug pagtapos sa pagtan-aw, wala / tuo nga pag-ila ug mga bahin sa oras
- Diametro sa tornilyo, gitas-on sa pagtrabaho, distansya sa sentro, pares ug sukod sa lobe
- Pagmaneho, shaft, seal, thrust, spacer ug discharge-interface nga mga sukat
- Anaa na nga mga litrato sa tornilyo, gimarkahan nga mapa sa pagsul-ob ug gipuli nga hinungdan
- Ang resipe sa materyal nga adunay mga grado sa polimer, mga filler, mga pigment ug gi-recycle nga tipik
- Pisikal nga porma sa pagpakaon, kontaminasyon, kaumog ug kausaban sa suplay
- Kasamtangang output, tulin sa tornilyo, karga sa motor, presyur sa pagtunaw ug temperatura
- Mga barrel port, vent, screen/filter, die ug pelletizer configuration
- Target nga detalye sa pellet ug downstream nga aplikasyon
- Gihangyo nga pagtukod sa ibabaw, gipanalipdan nga mga sona ug pakete sa rekord
- Materyal sa pagsulay, mga kondisyon sa pagdagan, mga sample ug mga limitasyon sa pagdawat
Ni Nanhaiyapanid sa serbisyonaghulagway sa presales matching sa materyal, makina, diametro, L/D, groove giladmon ug pagtukod. Mao kana ang husto nga punto aron masulbad kung kini usa ka matinud-anon nga kapuli o usa ka pagbag-o sa disenyo. Kung ang duha nga mga katuyoan gisagol sa usa ka dili klaro nga han-ay, dili kini masukod nga tin-aw.
Dawata ang gigama nga pares, dayon dawata ang mga pellets
Ang pag-inspeksyon sa pabrika ug pagsulay sa linya nagtubag sa lainlaing mga pangutana. Ang inspeksyon nagpamatuod sa mga bahin nga imong nadawat. Gipamatud-an sa pagsulay nga ang na-install nga asembliya nagtrabaho sa giuyonan nga materyal ug proseso. Ibutang ang duha sa purchase order sa dili pa magsugod ang produksyon.
| entablado | Ebidensya aron mahuptan | Desisyon |
|---|---|---|
| Pag-apruba sa pagdrowing | Rebisyon, wala/tuo nga ID, rotation viewpoint, geometry, interface ug protected zones | Mahimo ba ug susihon sa pabrika ang eksakto nga pares niini? |
| Pagpagawas sa pabrika | Materyal nga rekord, identidad sa pares, report sa dimensyon ug magamit nga mga resulta sa layer/tig-a | Ang gigama nga pares ba motakdo sa pinili nga konstruksyon? |
| Pag-instalar | Mga pagsukod sa baril, pagkaangay sa interface, pag-phase ug giaprubahan nga pagsusi sa libre nga paglihok | Mahimo ba kini nga ma-install nga wala’y masulbad nga kontak o dili pagtugma? |
| Pagdagan sa produksiyon | Resipe ug daghan, output, katulin, pagkarga, presyur, temperatura sa pagtunaw ug kahimtang sa buho | Mahimo ba kini nga magkupot sa piho nga operating window? |
| Pag-apruba sa pellet | Sampling nga rekord, panagway, komposisyon ug giuyonan nga mga pagsulay sa kalidad | Makab-ot ba sa mga pellets ang ilang aktwal nga espesipikasyon sa paggamit? |
Ang akong lagda sa pagpirma:Dili nako tawgon nga malampuson ang usa ka pares sa tornilyo tungod kay ang usa ka bag sa mga pellets tan-awon nga limpyo. Gusto nako nga isulat ang mga kondisyon sa linya ug ang sampol nga agwat. Ang usa ka mas maayo nga tornilyo kinahanglan nga maghimo sa gikinahanglan nga pellet nga balik-balik sa gikasabutan nga throughput, nga walay pagtago sa usa ka overloaded nga motor o usa ka problema sa vent.
Ni Nanhaiyapanid sa kagamitan sa produksiyonnaglista sa CNC lathes alang sa workpieces hangtod sa 6 m ang gitas-on, drilling ug milling positioning accuracy sa 0.02 mm, ug five-axis machining alang sa dili regular nga mga flight ug espesyal nga flange structures. Mao kana ang mga kapabilidad sa paghimo. Ang katapusang drowing sa kustomer kinahanglan gihapon nga mailhan ang mga bahin ug pagtugot aron masusi kini nga order.
Kanunay nga gipangutana nga mga pangutana
Unsa ang akong ipadala sa pagkutlo sa usa ka granulation parallel twin screw?
Ipadala ang extruder nga paghimo ug modelo, giaprobahan nga screw ug barrel drawings, rotation ug left/right identification, center distance, shaft interfaces, current screw ug bore measurements, feedstock recipe, target pellet specification, operating data ug gikinahanglang inspection documents. Ipahayag kung ang order usa ka gusto nga kapuli o usa ka bag-ong katungdanan sa pagproseso.
Unsang base nga materyal ang gilista sa Nanhaiya alang sa granulation parallel twin screw niini?
Gilista sa Nanhaiya ang 38CrMoAlA isip base nga materyal. Ang panid sa produkto sa granulation naghatag ug katig-a sa heat-treatment nga HB260 hangtod 320, nitriding hardness sa HV950 hangtod 1000 ug nitriding nga giladmon nga 0.50 hangtod 0.70 mm. Ang gimando nga pagtukod sa ibabaw ug mga lokasyon sa pagsukod kinahanglan nga ipahayag sa drowing.
Ang nitriding, chrome plating ug bimetal ba tanan nga standard sa usa ka screw?
Dili. Ang lamesa sa produkto sa Nanhaiya nagpresentar sa gipatik nga mga kantidad alang sa daghang mga konstruksyon sa ibabaw: nitriding, chrome plating ug bimetal. Kini ang mga kapilian nga ipiho alang sa may kalabutan nga sangkap ug sona, dili mga kantidad nga idugang o gihunahuna nga naa sa matag screw. Ang giaprobahan nga order kinahanglan nga makaila sa pinili nga pagtukod.
Kanus-a nako hisgutan ang bimetallic granulation screw?
Hisguti ang usa ka bimetallic o locally reinforced nga konstruksyon kung ang pormulasyon o gisukod nga sumbanan sa pagsul-ob nagpakita sa gikinahanglan nga abrasion ug ang nitrided nga pagtukod wala makaabot sa gitinguha nga kapuli nga agwat. Gilista sa Nanhaiya ang bimetal hardness sa HRC60 hangtod 65 ug giladmon nga 2.0 hangtod 3.0 mm alang sa produkto nga granulation niini. Markahi ang gipanalipdan nga mga sona ug ang pamaagi sa pag-inspeksyon sa han-ay.
Makasulbad ba ang usa ka bag-ong pares sa tornilyo sa matag problema sa kalidad sa pellet?
Dili. Feed variation, moisture, screen-pack restriction, die condition, vent operation ug pellet cutting makamugna og mga problema sa kalidad bisan sa saktong screw pair. Irekord ang simtomas, ihimulag ang yugto sa proseso ug susiha ang barrel ug downstream nga kagamitan sa dili pa mopili og kapuli nga scope.
Sa unsang paagi dawaton ang usa ka pares nga screw sa granulation?
Susiha ang gihatud nga pares batok sa giaprobahan nga drowing, wala/tuo nga pagkatawo, materyal ug mga rekord sa ibabaw, giprotektahan nga mga sona ug geometry sa mating barrel. Dayon padagana ang gikasabutan nga feedstock ug resipe ubos sa natala nga mga kondisyon. Itandi ang stable nga output, load o torque indication, melt pressure, temperature behavior, vent condition ug pellet properties sa contract baseline.
Data sa produkto ug teknikal nga pakisayran
Nanhaiya mga panid: Granulation Parallel Twin Screw; Parallel Twin Screw range; Extruder Parallel Twin Screw; single versus twin pelletizing line guide; parallel twin screw clearance ug wear guide; kagamitan sa produksiyon; serbisyo; kontak.
Opisyal nga pamaagi: ISO 1133-1: 2022, determinasyon sa MFR ug MVR. Ibutang ang materyal nga piho nga kahimtang sa pagsulay ug ang detalye sa pellet sa kustomer; ang pamaagi wala magbutang usa ka unibersal nga madawat nga output o disenyo sa tornilyo.
Giandam gikan sa gipatik nga produkto ug mga panid sa pabrika sa Nanhaiya. Ang mga rekomendasyon sa pagpili ug pagsulay mao ang mga paghukom sa inhenyero alang sa usa ka indibidwal nga order. Ang giaprobahan nga drowing sa makina, materyal nga resipe ug giuyonan nga plano sa pagsulay nagkontrolar sa katapusang detalye.