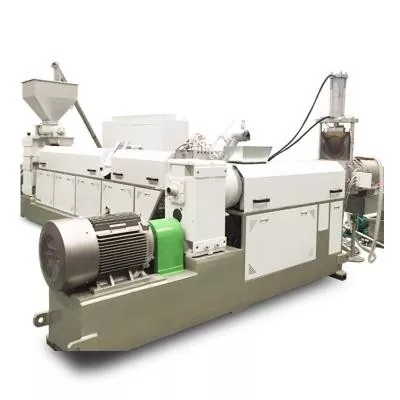
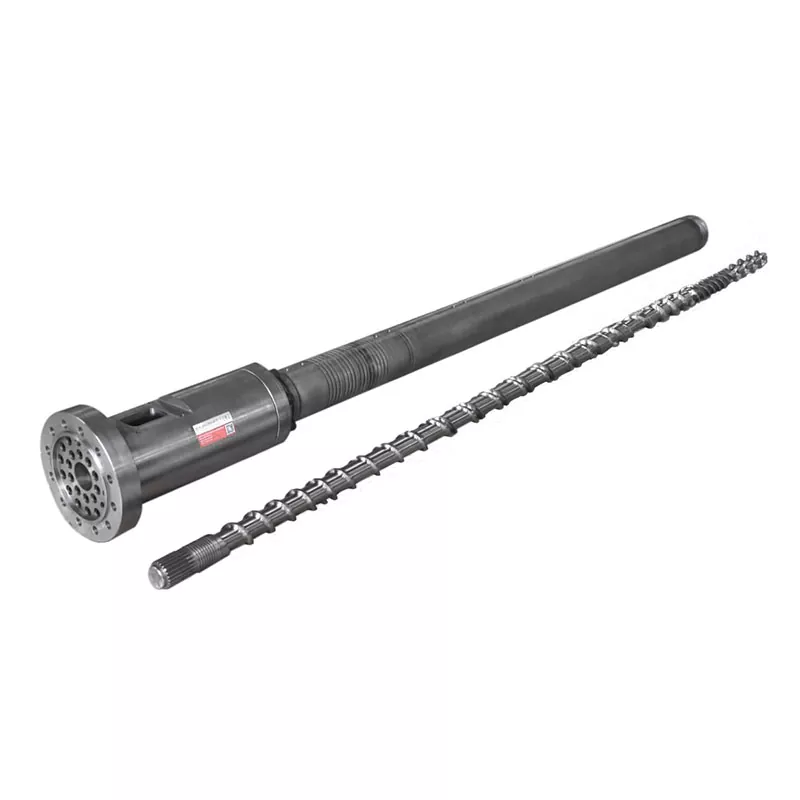
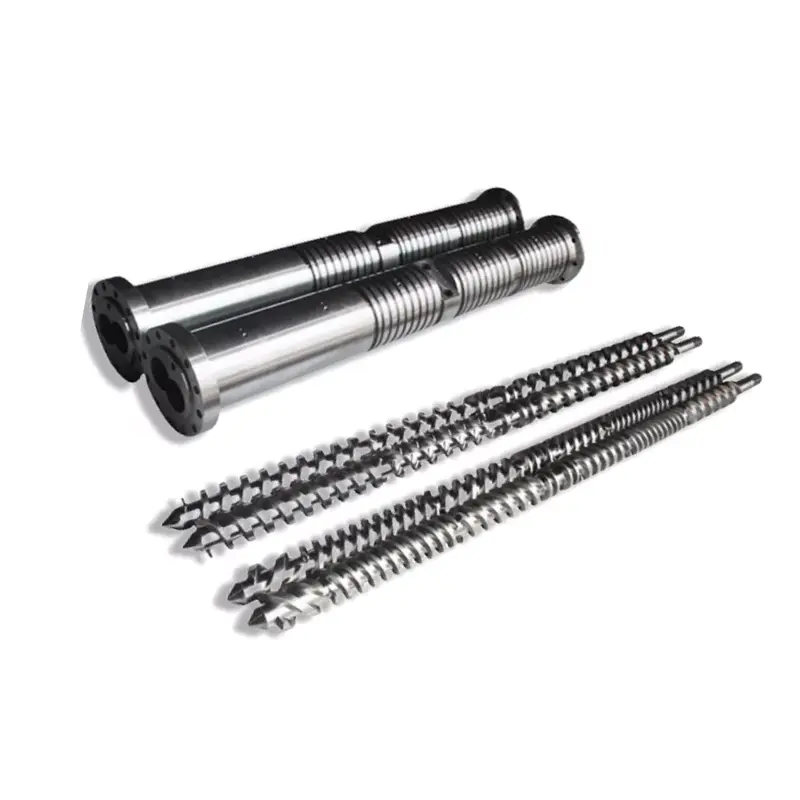
Ang PA nga adunay bildo nga fiber naghangyo sa tornilyo nga matunaw ang usa ka polimer nga sensitibo sa kaumog samtang nagpalihok sa abrasive nga pagpalig-on pinaagi sa usa ka haom nga steel assembly. Busa ang usa ka mapuslanon nga kinutlo nagngalan sa compound, screw geometry, surface construction, barrel, check ring ug acceptance test.

Dali nga tubag
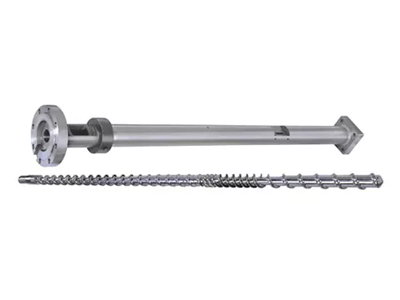
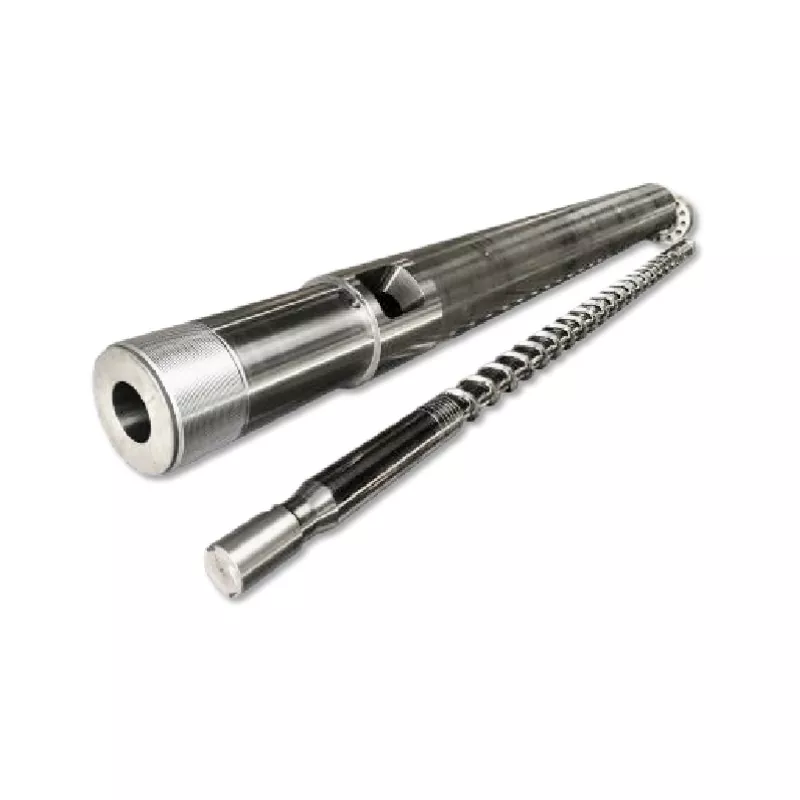
Para sa paghulma sa naylon nga puno sa bildo nga pag-injection, sugdi sa eksakto nga grado sa PA ug sulud sa bildo-fiber. Gilista sa Nanhaiya ang gipalong-ug-nasuko38CrMoAlA injection screws alang sa gipalig-on nga mga plastik nga adunay sulud hangtod sa 30% nga bildo nga fiber, lakip ang PA-GF. Gihubit usab sa mga panid sa produkto niini ang nitriding ug nickel-tungsten alloy nga pagpalig-on alang sa mga lugar nga nagsul-ob nga screw ug barrel. Pilia ang geometry ug surface system batok sa tinuod nga katungdanan, unya susiha ang barrel bore ug screw tip o check ring sa dili pa modawat ug puli.
Ang akong pagmando sa kilid sa pabrika yano ra: ang usa ka kantidad sa katig-a dili makaluwas sa usa ka sayup nga geometry, ug ang usa ka bag-ong tornilyo dili makaluwas sa usa ka nagtulo nga tumoy sa atubangan. Ibutang ang tanan nga tulo ka mga interface sa drowing ug ang tanan nga tulo nga mga pamatasan sa plano sa pagsulay.
Tinoa ang compound sa dili pa pilion ang metal
Ang "Nylon nga adunay bildo" kay lapad kaayo alang sa order sa screw. Ang PA6-GF30, PA66-GF30 ug usa ka init-stabilized nga timpla sa PA mahimong mag-ambit sa usa ka nominal nga porsyento sa fiber samtang lahi ang paggawi sa pagpauga, pagtunaw, viscosity ug mga kinahanglanon sa bahin. Ang eksaktong grado ug pagproseso sa papel sa resin supplier iya sa RFQ.
ISO 16396-1nagpalahi sa polyamides pinaagi sa komposisyon, mga kabtangan, mga additives, fillers ug reinforcing nga mga materyales. Gipatin-aw usab niini nga ang parehas nga ngalan dili garantiya sa parehas nga pasundayag. Sa mga termino sa pagpalit, ang generic nga label usa ka termino sa pagpangita; ang komersyal nga grado mao ang engineering input.
| Input sa pagrekord | Nganong gipangayo namo kini | Unsa ang dili maayo kung dili iapil |
|---|---|---|
| PA pamilya, tigbuhat og resin ug eksaktong grado | Nagtakda sa pagproseso nga piho sa grado ug target sa kabtangan | Ang drowing mahimong ma-optimize alang sa lain nga pamatasan sa pagkatunaw |
| Porsiyento sa glass-fiber ug bisan unsang mineral filler | Nagtakda sa abrasive nga katungdanan ug makatabang sa pagpili sa pagsul-ob sa pagtukod | Ang "GF30" mahimong magtago sa dugang nga filler o nagbag-o nga timpla |
| Regrind share, source ug lot variation | Gibag-o ang pagkamakanunayon sa feed ug ang kasaysayan sa pagproseso sa materyal | Ang pagsulay nga adunay virgin resin mahimong dili magrepresentar sa produksiyon |
| Flame retardant, pigment ug stabilizer nga pakete | Mahimong usbon ang corrosion, dispersion ug thermal limit | Gipili ang katig-a samtang ang katungdanan sa kemikal wala tagda |
| Pamaagi sa pagpauga ug pagsukod sa sulod sa tubig sa pellet | Gibulag ang mga depekto nga may kalabotan sa kaumog gikan sa paghimo sa screw | Ang splay o pagkawala sa viscosity mahimong masaypan nga mahibal-an nga dili maayo nga pagsagol |
| Gikinahanglan nga mga kabtangan sa bahin | Gihubit kung ang pagpadayon sa lanot ug kalidad sa nawong hinungdanon | Ang usa ka paspas nga pagbawi nga tornilyo mahimo pa nga mapakyas sa gihulma nga bahin nga target |
Para sa resulta sa umog, ilha ang pamaagi sa pagsulay ug ang target sa supplier sa resin.ISO 15512naglangkob sa water-content determination alang sa mga plastik, lakip ang mga pamaagi nga magamit sa PA. Ang usa ka dryer setting mapuslanon nga konteksto sa proseso, apan kini dili usa ka pagsukod sa mga pellets nga mosulod sa feed throat.
Gikan sa among quotation desk:Mas gusto nako nga makadawat usa ka panid nga resin sheet ug usa ka litrato sa karon nga pattern sa pagsul-ob kaysa usa ka hangyo alang sa "labing gahi nga nylon screw." Ang nahauna nagtugot kanato sa pagpili sa usa ka pagtukod; ang ulahi nagdapit sa usa ka materyal nga label nga walay proseso nga tubag.
Kung diin ang PA nga puno sa baso mahimong magsul-ob sa asembliya sa pag-injection
Ang glass fiber dili makontak sa usa ka nahilit nga bahin. Ang mga pellets mosulod sa feed zone, compact ug matunaw pinaagi sa transisyon, molihok subay sa metering channel, dayon moagi sa tip ug check-ring assembly ngadto sa nozzle. Ang matag lokasyon adunay lahi nga clearance, presyur ug kahimtang sa pag-slide. Susiha kini nga lahi sa dili pa magdesisyon kung unsang sangkap ang ilisan.
I-screw ang mga flight ug channel
Sukda ang paglupad sa gawas sa diametro sa gipiho nga mga posisyon sa axial, susiha ang mga gamut nga bahin ug itandi ang gisul-ob nga profile sa gi-aprubahan nga drowing. Ang lokal nga pagsul-ob duol sa usa ka transisyon nagsulti sa lahi nga istorya gikan sa uniporme nga pagsul-ob ubay sa seksyon sa pagsukod.
Gibuak sa baril
Irekord ang gidak-on sa bore ug kondisyon sa gitas-on sa pagtrabaho, dili lamang sa pagbukas sa feed. Ang usa ka bag-ong profile sa paglupad nga gipares sa usa ka dako o gimarkahan nga bore mahimo’g dili matandog ang problema sa clearance.
Tip ug check ring
Susiha ang pagbiyahe sa balbula, mga ibabaw sa pagsilyo, diametro sa singsing ug ang lingkuranan sa pag-upa. Ang backflow sa panahon sa pag-injection makahimo og dili lig-on nga cushion o gidak-on sa shot bisan kung normal ang pag-ayo sa screw.
Diagnosis sa dili pa mogasto:hinay o dili makanunayon nga mga punto sa pagbawi padulong sa mga isyu sa feed, pagtunaw, screw o barrel, apan dili kini pamatuod sa usa ka gisul-ob nga tornilyo. Ang pagkahulog sa unlan o dili lig-on nga gibug-aton sa shot sa panahon sa pag-injection nanginahanglan usab og acheck-ring ug tip inspeksyon. Pag-log sa sintomas ug yugto sa siklo sa dili pa mag-order og mga piyesa.
Atongscrew recovery troubleshooting guidenaghatag sa mga pagsusi sa bahin sa proseso. Alang sa kini nga artikulo, ang leksyon sa pagpalit mao ang pag-attach sa wear map ug baseline cycle data sa RFQ, dili lang sample sa daan nga screw.
Ang gipatik sa Nanhaiya alang sa screw ug wear surface
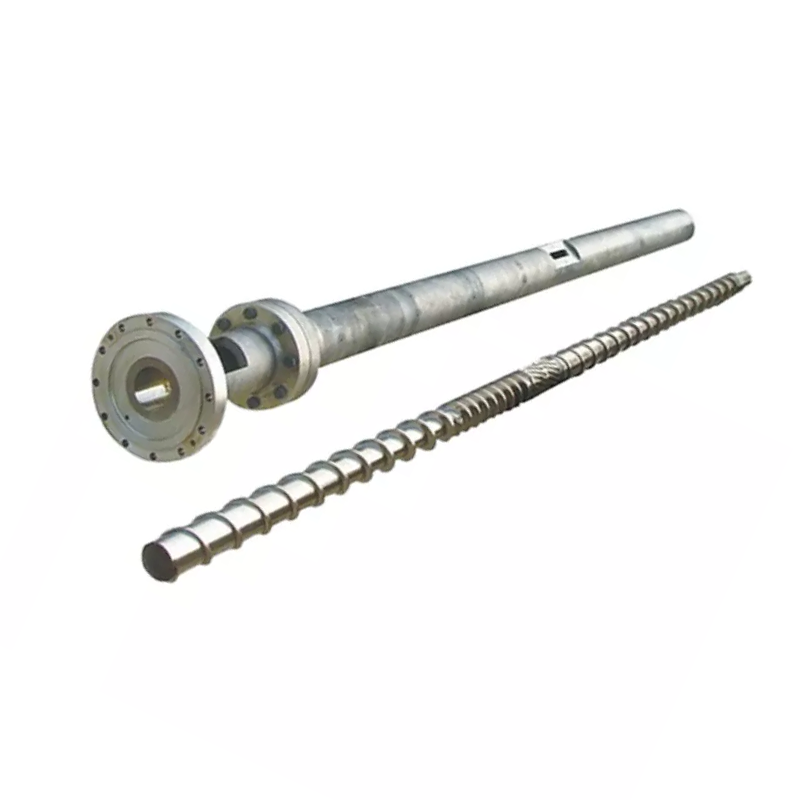
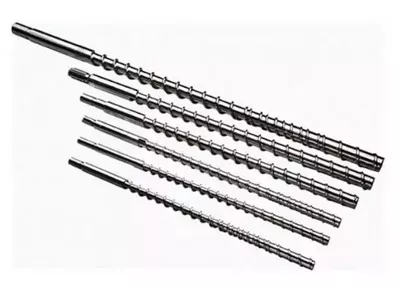
Atongkategoriya sa paghulma sa indeyksiyon nga screwnaglista sa 38CrMoAlA alloy steel, heat treatment ug paggamit sa glass-fiber-reinforced PA. Gihubit niini ang usa ka gipalong-ug-nasuko nga pagtukod alang sa pagpalig-on hangtod sa 30% nga bildo nga fiber. Ang parehas nga panid naghatag sa gas nitriding sa 500 hangtod 560 ° C, usa ka 0.5 hangtod 0.8 mm nga layer ug gipahayag ang katig-a sa nawong nga 950 hangtod 1050 HV.
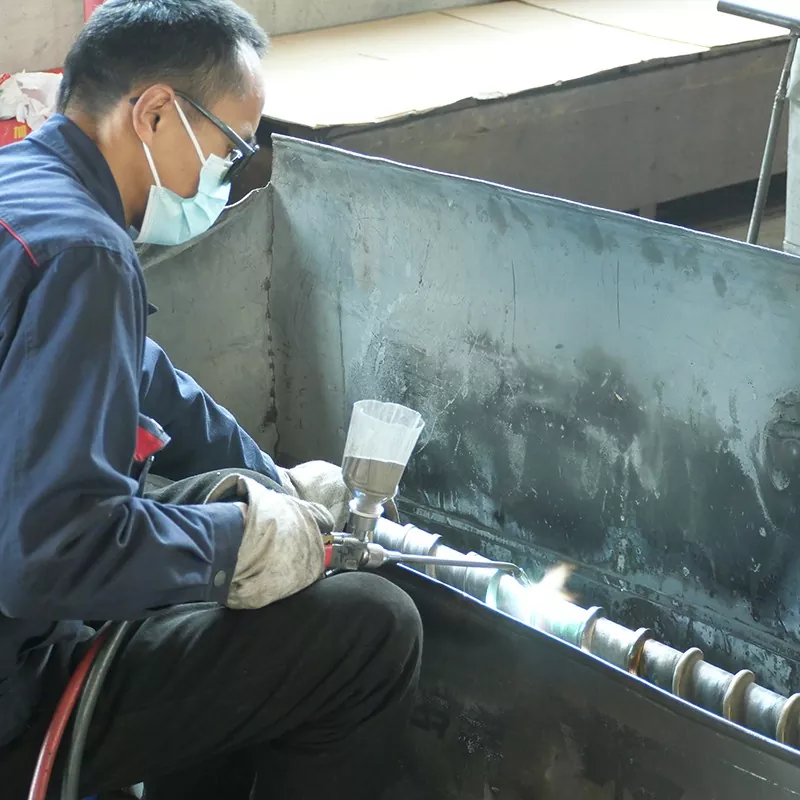
Atongmutant injection screw nga panid sa produktonagdugang usa ka kapilian nga pagpalig-on sa nickel-tungsten alloy sa mga huyang nga screw ug barrel nga mga lugar. Ang detalyado nga lamesa sa produkto naglista sa usa ka giladmon sa haluang metal nga 0.8 hangtod 2.0 mm ug ang katig-a sa haluang metal sa HRC55 hangtod 62. Naglista usab kini sa HB260 hangtod 290 nga pagpalong sa katig-a, HV900 hangtod 1100 nga nitriding katig-a, usa ka 0.5 hangtod 0.8 mm nga nitriding nga giladmon, Ra0.4 nga tul-id nga pagkagama sa produkto, Ra054.
| Gipatik nga datos sa Nanhaiya | Bili ug lokasyon | Sa unsa nga paagi sa paggamit niini sa han-ay |
|---|---|---|
| Base nga screw nga materyal | 38CrMoAlA sa injection screw nga kategorya ug mutant nga panid sa produkto | Ipahayag ang grado ug gikinahanglan nga materyal nga sertipiko sa giaprobahan nga drowing |
| Reinforced-plastic nga aplikasyon | Hangtud sa 30% nga glass fiber sa panid sa kategorya nga injection screw | Gamita isip inisyal nga pagpares sa pagtukod alang sa eksaktong katungdanan sa PA-GF |
| Gas nitriding nga proseso | 500 hangtod 560°C, 0.5 hangtod 0.8 mm, 950 hangtod 1050 HV sa panid sa kategorya | Ipahayag kung asa sukdon ang giladmon ug katig-a |
| Mutant nga produkto nitriding lamesa | HV900 hangtod 1100 ug 0.5 hangtod 0.8 mm ang giladmon | Gamita ang mga bili nga gipiho para sa pinili nga produkto ug plano sa inspeksyon |
| Nikel-tungsten reinforcement | 0.8 hangtod 2.0 mm ang giladmon, HRC55 hangtod 62 sa mutant nga panid | Markahi ang reinforced zones kay sa pagsulat sa "alloy screw" nga mag-inusara |
Ang HV ug HRC nahisakop sa lainlaing mga timbangan sa katig-a. Hupti ang matag bili uban sa gipahayag nga layer, component ug lokasyon sa pagsulay; ayaw sila tagda ingong mabaylo nga mga numero. Ingon usab, ang usa ka 0.8 hangtod 2.0 mm nga gipalig-on nga sona ug usa ka 0.5 hangtod 0.8 mm nga nitrided layer naghulagway sa lainlaing mga konstruksyon, dili usa ka gisagol nga gibag-on sa coating.
Ang gipatik nga 10,000 hangtod 20,000 ka oras nga pahayag sa kinabuhi sa serbisyo sa panid sa kategorya alang sa non-corrosive PE ug PP. Dili kini usa ka PA-GF sa tibuok kinabuhi nga numero ug gituyo nga dili gamiton isip usa dinhi.
Pilia ang geometry alang sa kalidad sa pagtunaw, dili lamang ang katulin sa pagbawi
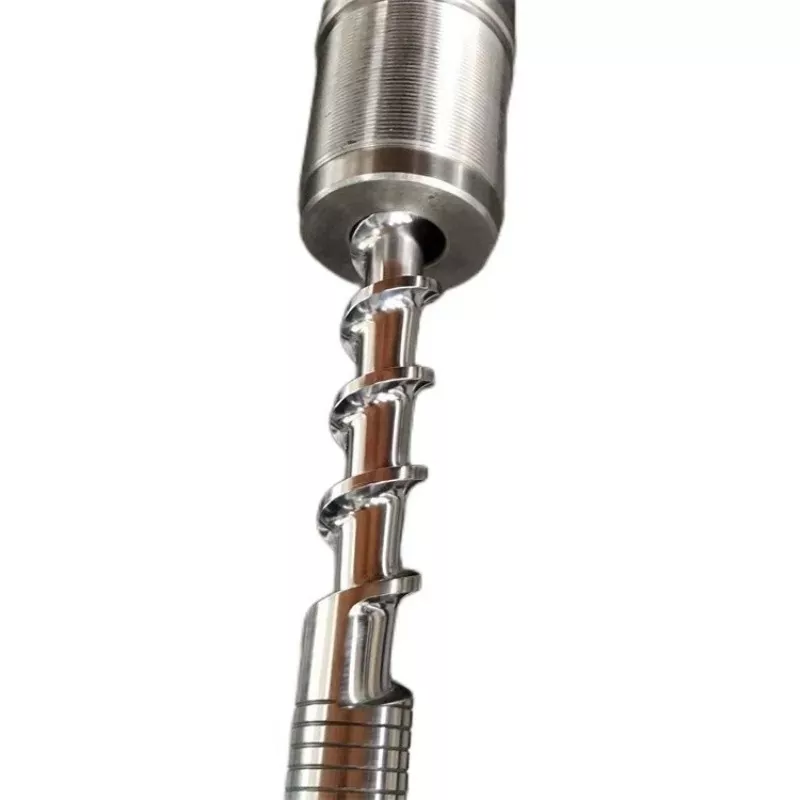
Ang mutant ni Nanhaiya, o abrupt-compression, injection screw adunay compression section nga mga 5% ngadto sa 15% sa kinatibuk-ang gitas-on sa screw. Ang feed channel mausab ngadto sa mas mabaw nga metering channel tabok niining mubo nga sona. Ang panid sa produkto naglakip sa PA sa mga materyales alang niini nga geometry. Kana naghimo niini nga usa ka makatarunganon nga pagsugod nga disenyo sa pagtimbang-timbang alang sa PA-GF, dili usa ka walay kondisyon nga lagda alang sa matag naylon nga grado.
Sa usa ka trabaho nga puno sa baso, ang concentrated compression ug taas nga presyur sa likod makahimo sa pagkaayo nga tan-awon nga impresibo samtang nagdugang sa kainit ug mekanikal nga trabaho. Kinahanglang mangayo ang pumapalit sa aktuwal nga pagkatunaw ug resulta sa bahin: pagkamakanunayon sa temperatura, makita nga mga depekto, hulmahan nga kalig-on o pagkagahi kung diin gitakda, ug stable nga paghatud sa shot. Kung ang usa ka mas agresibo nga profile nagpauswag lamang sa timer, ang resulta wala makakuha og pagtugot.
Ang among pagtan-aw sa pabrika:kung ang usa ka kostumer mohangyo kanamo nga i-duplicate ang usa ka gisul-ob nga tornilyo, gusto nako mahibal-an kung ang orihinal nga bahin nakab-ot ang kalidad sa wala pa kini gisul-ob. Kung ang daan nga tornilyo kanunay nanginahanglan sobra nga presyur sa likod aron masagol ang compound, ang pagkopya sa geometry niini nga eksakto nagtukod pag-usab sa parehas nga pagkompromiso.
Itandi ang kandidato batok sa imong kasamtangan nga baseline sa parehas nga grado sa resin ug gisukod nga kaumog. Irekord ang katulin sa screw, presyur sa likod, mga setting sa baril, gidak-on sa shot, oras sa pagbawi ug unan. Ahinay-hinay nga compression screwnaa usab sa among sakup sa pag-injection, apan ang pagpili kinahanglan nga sundon ang gisukod nga bintana sa proseso, dili ang ngalan sa kard sa produkto.
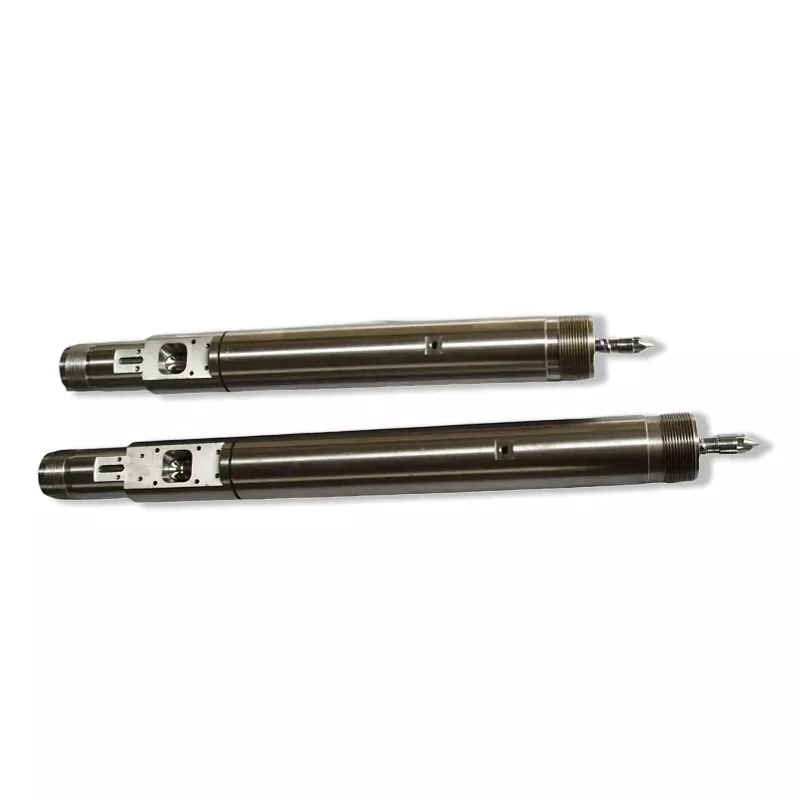
Ipiho ang screw, barrel ug check ring isip usa ka working system
Makatintal nga ilisan ang makita nga gisul-ob nga tornilyo ug ibilin ang tanan. Usahay husto kana. Para sa PA-GF, unahon nato nga susihon kung ang mating barrel bore ba nagkupot pa ba sa gikasabotan nga clearance ug ang check ring nagselyado pa ba. Kay kon dili ang bag-ong tornilyo makapanunod sa daan nga asembliya sa leakage o pagsul-ob nga agianan.
| Component | Iapil sa drowing o inspeksyon | Sintomas sa produksiyon nga tan-awon |
|---|---|---|
| Screw | Kinatibuk-an ug gitas-on sa pagtrabaho, gawas nga diyametro sa zone, giladmon sa channel, drive ug tip thread, protected zones | Recovery drift, sobra nga paggunting, dili matunaw, pagkausab sa kolor |
| Barrel | Gibuak pinaagi sa axial nga posisyon, pagkatul-id, pagsul-ob o pag-iskor, pagtapos sa nozzle, tutonlan sa pagpakaon ug layout sa pagpainit | Pagkawala sa pagkamakanunayon sa plasticizing o nagtubo nga clearance sa screw-to-bore |
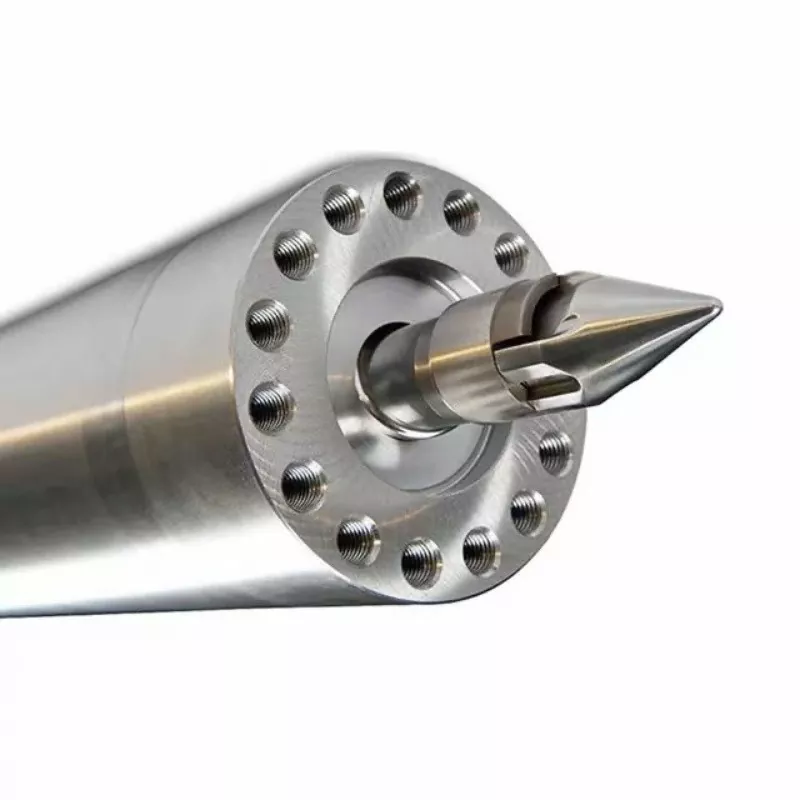
| Tip ug check ring | Lingkoranan, singsing nga diametro ug pagbiyahe, balbula ibabaw, hilo, nozzle interface | Cushion ug shot-weight variation o leakage atol sa injection |
| Makina ug proseso | Bersyon sa makina, koneksyon sa pagmaneho, mga zone sa temperatura, paggamit sa shot, katulin sa screw, presyur sa likod | Ang usa ka maayong pagkahimo nga bahin wala gihapon sa target sa produksiyon |
Atongprodukto sa paghulma sa indeyksiyon nga screw tipughanay sa mga sparepartadunay kalabutan kung ang atubangan nga tumoy gisul-ob. Ang tumoy kinahanglan nga espesipiko batok sa kasamtangan nga screw, baril ug materyal; Ang magamit nga kapilian sa pagsul-ob sa tip dili awtomatik nga mabag-o ang rating sa panguna nga tornilyo.
Pilia ang pagtukod pinaagi sa katungdanan, dili usa ka sukaranan
Ang up-to-30% nga glass-fiber nga aplikasyon sa among injection-screw page kay mapuslanong giya sa produkto. Dili kini usa ka pisikal nga linya diin ang matag pabrika kinahanglan magbalhin gikan sa nitriding hangtod sa alloy. Mga oras sa produksiyon, katulin sa tornilyo, presyur sa likod, mga additives, regrind ug ang karon nga rate sa pagsul-ob mahimo’g mabalhin ang kapilian sa ekonomiya. Sa kasukwahi, ang ubos nga porsyento sa fiber dili makahimo sa dili angay nga geometry nga luwas.
| Gibantayan nga katungdanan | Pagsugod sa pagtukod aron hisgutan | Pangutana sa wala pa ang pagtugot |
|---|---|---|
| PA-GF sa sulod sa Nanhaiya nga gipatik hangtod sa 30% nga sakup, kasarangan nga katungdanan, kontrolado nga tambalan | 38CrMoAlA nga adunay gitakda nga pagtambal sa kainit ug nitrided layer | Ang bore, tip ug kasamtangan nga sumbanan sa pagsul-ob nahiuyon ba niini nga pagtukod? |
| Taas nga throughput, padayon nga abrasive nga pagsul-ob o usa ka mubo nga pagpuli sa agwat | Isulti ang gipalig-on nga mga huyang nga sona sa screw ug baril isip alternatibo | Asa gyud ibutang ang 0.8 hangtod 2.0 mm nga nickel-tungsten alloy? |
| Compound sa ibabaw sa gipahayag nga han-ay sa panid sa kategorya o adunay dugang nga abrasive/corrosive nga sangkap | Pasadya nga pagrepaso sa compound, surface, barrel ug front end | Unsa nga datos sa resin ug mga lakang sa pagdawat ang nagpaila sa kostumbre nga katungdanan? |
| Dili lig-on nga unlan o gibug-aton sa shot apan madawat nga pagkaayo | Susiha ang check ring ug lingkuranan sa dili pa mopalit og full assembly | Ang pagtulo ba, imbes nga pag-screw plasticizing, ang panguna nga depekto? |
Alang sa taas nga volume nga linya, itandi ang gasto sa gipanalipdan nga asembliya sa gasto sa wala giplano nga mga pagbag-o ug gisalikway nga mga bahin. Alang sa panagsa nga trabaho sa PA-GF, ang usa ka mahal nga pakete sa pagsul-ob mahimong dili ang labing kaayo nga paggamit sa badyet. Ni ang tubag kay unibersal; ang duha kinahanglan nga ihigot sa usa ka gisukod nga kapuli nga kasaysayan.
PA-GF screw RFQ checklist
Ang usa ka kompleto nga hangyo nagtugot sa pabrika nga ibalik ang usa ka drowing ug usa ka sakup sa pag-inspeksyon, dili lamang usa ka presyo nga gibase sa diameter. Ilakip:
- Magbubuhat sa makina, modelo, tuig o bersyon ug kasamtangang screw/barrel assembly drawing
- Ang aktuwal nga screw sa gawas nga mga diametro ug mga pagsukod sa barrel bore sa zone
- Koneksyon sa drive, screw tip thread, check-ring design ug nozzle interface
- Eksakto nga grado sa PA, data sheet sa supplier ug giaprobahan nga mga alternatibong grado
- Porsiyento sa glass-fiber, mineral filler, regrind ug mga detalye sa additive
- Ang mga kondisyon sa pagpauga ug gisukod ang sulud sa tubig sa pellet ug pamaagi
- Ang gibug-aton sa shot, kapasidad sa shot, oras sa siklo ug oras sa pagbawi sa screw
- Ang tulin sa screw, presyur sa likod ug profile sa temperatura sa baril
- Bahin sa kalidad nga target, depekto nga mga litrato ug gikinahanglan nga mekanikal nga mga pagsulay
- Gihangyo nga pagtukod sa ibabaw, gipanalipdan nga mga sona ug mga rekord sa inspeksyon
Kung ang materyal nga label o gipuno nga tipik nagduhaduha, usa ka pamaagi sama saISO 3451-4 alang sa determinasyon sa abo sa polyamidesmakasuporta sa compound verification. Ang sulod sa abo sa iyang kaugalingon wala mag-ila sa gitas-on sa fiber, additive chemistry o katapusang molded-part performance. Ibutang ang mga kinahanglanon nga gilain kung kini makaapekto sa order.
Pag-uyon sa pagdawat sa dili pa moabot ang puli
Adunay duha ka managlahing desisyon: nagtukod ba kami sa gitakda nga mga bahin, ug nakab-ot ba nila ang target sa produksiyon? Ang usa ka order sa pagpalit kinahanglan nga maglakip sa duha. Ang una mahimong madokumento sa pabrika. Ang ikaduha nanginahanglan usa ka piho nga pagsulay sa makina ug compound sa kustomer.
| entablado | Pagrekord | Ipasa ang sukdanan sa pag-uyon daan |
|---|---|---|
| Pagsusi sa drowing | Giaprobahan nga mga dimensyon, profile, angay, giprotektahan nga mga zone ug mga detalye sa tip | Ang drowing nga kontrolado sa rebisyon gipirmahan sa wala pa ang paghimo |
| Pagpagawas sa paggama | Pag-ila sa materyal, report sa dimensyon ug magamit nga mga resulta sa layer/tig-a | Mga kantidad ug mga lokasyon sa pagsulay nga gipahayag alang sa gimando nga pagtukod |
| Pag-instalar | Barrel bore, screw clearance, tip motion ug machine fit | Wala’y pagpanghilabot, nadaot nga nawong sa pag-upa o wala masulbad nga kalainan sa angay |
| Pagsulay sa produksiyon | Eksakto nga grado sa PA-GF, sulod sa tubig, mga setting, recovery, cushion ug data sa shot | Pagkumpara batok sa gikasabutan nga baseline sa natala nga mga kondisyon |
| Pag-uyon sa bahin | Panagway, mga sukod ug gipiho nga mekanikal nga mga kabtangan | Ang gi-aprobahan nga detalye sa bahin sa kustomer, dili ang katulin sa pagbawi nga nag-inusara |
Pagdalagan ang karaan ug bag-ong mga pag-configure nga adunay parehas nga mga lote sa materyal ug idokumento ang mga setting sa proseso. Kung ang bag-ong asembliya nanginahanglan usa ka lahi nga presyur sa likod o katulin, irekord ang pagbag-o ug sulayi pag-usab ang gihulma nga bahin. Ayaw hilom nga "pag-ayo" ang usa ka napakyas nga kondisyon sa pagdawat ug tawga kini nga parehas nga pagsulay.
Unsa ang akong ibutang sa unang trial sheet:grado sa resin ug daghan, gisukod nga kaumog, gibug-aton sa shot, cycle, tulin sa screw, presyur sa likod, oras sa pagbawi, unlan ug ihap sa depekto sa bahin. Kana nga panid nagbag-o sa usa ka debate kung ang usa ka bag-ong tornilyo "mas maayo ang gibati" sa usa ka desisyon nga ang produksiyon ug pagpalit mahimo’g mapirmahan.
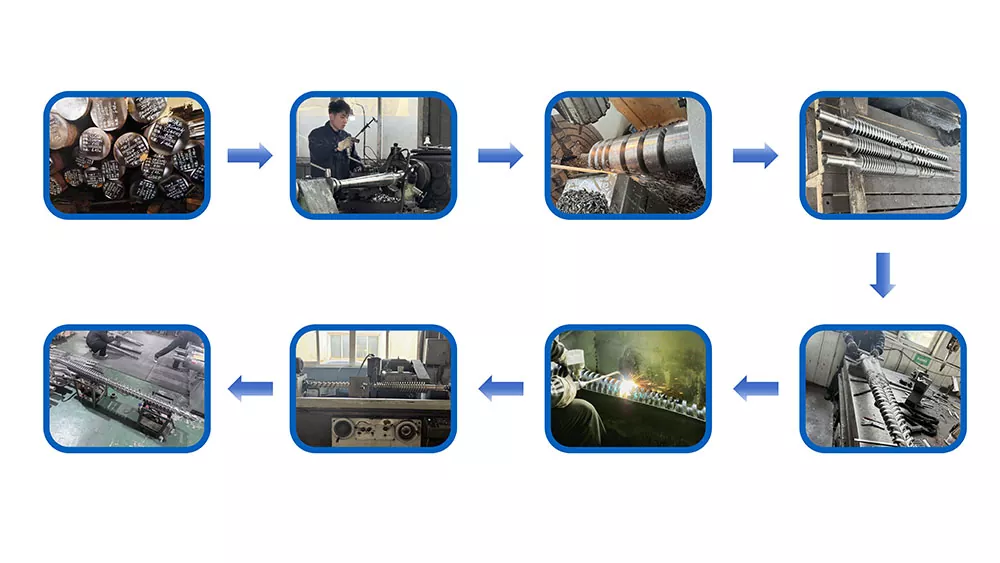
Ni Nanhaiyapanid sa kagamitan sa produksiyonnaghulagway sa kapasidad sa machining, lakip ang taas nga bahin nga pagliko ug mga operasyon sa CNC. Katong mga kapabilidad magamit ra kung ang plano sa inspeksyon nagtino sa mga bahin nga hinungdanon sa kini nga asembliya sa PA-GF.
Kanunay nga gipangutana nga mga pangutana
Unsa nga screw nga materyal ang gitanyag sa Nanhaiya alang sa paghulma sa naylon nga puno sa baso?
Gilista sa Nanhaiya ang 38CrMoAlA nga haluang metal nga asero alang sa mga screw sa paghulma sa pag-injection niini ug gihubit ang usa ka gipalong-ug-tempered nga bersyon alang sa glass-fiber-reinforced nga plastik nga hangtod sa 30% nga glass fiber, lakip ang PA nga adunay glass fiber. Gihubit usab sa panid ang gas nitriding sa 500 hangtod 560 ° C, nga naghimo usa ka 0.5 hangtod 0.8 mm nga layer nga adunay gipahayag nga katig-a nga 950 hangtod 1050 HV. Alang sa labi ka lisud nga katungdanan, ang mutant screw page naglista sa nickel-tungsten alloy reinforcement sa mga huyang nga screw ug barrel nga mga lugar.
Ang nitrided screw ba igo na para sa PA-GF30?
Ang PA-GF30 naa sa sulod sa hangtod sa 30% nga glass-fiber nga aplikasyon nga gihulagway sa panid sa kategorya sa injection screw sa Nanhaiya. Kana naghimo sa usa ka nitrided 38CrMoAlA nga pagtukod nga usa ka punto sa pagsugod, dili usa ka awtomatik nga pag-apruba. Kumpirma ang eksaktong compound, tulin sa screw, presyur sa likod, paggamit sa shot, gipaabot nga gidaghanon sa produksiyon, kasamtangang sumbanan sa pagsul-ob ug gipares nga baril ug tip sa dili pa mag-order.
Ang 30% ba nga limitasyon sa glass-fiber magamit sa matag sangkap sa Nanhaiya?
Dili. Ang hangtod sa 30% nga pahayag naghulagway sa pagtukod sa indeyksiyon nga screw sa panid sa kategorya. Dili kini kinahanglan ibalhin sa matag tumoy sa tornilyo, lining sa baril o naandan nga paghimo sa haluang metal. Ipiho ug aprubahan ang matag sangkap alang sa aktuwal nga compound ug katungdanan sa produksiyon.
Kinahanglan ba nga mogamit ang PA-GF og mutant o inanay nga injection molding screw?
Gilista sa Nanhaiya ang PA sa mga materyales alang sa mutant, o abrupt-compression, screw niini. Ang seksyon sa compression niini nag-okupar sa mga 5% hangtod 15% sa kinatibuk-ang gitas-on sa screw. Kini usa ka mapuslanon nga geometry sa pagtimbang-timbang, apan ang katapusan nga pagpili kinahanglan nga makatagbaw sa pagkaayo, matunaw nga pagkaparehas, kalidad nga gihulma nga bahin ug pasundayag nga may kalabotan sa fiber sa eksakto nga grado sa PA-GF.
Ngano nga ipiho ang baril ug susihon ang singsing gamit ang tornilyo?
Ang materyal nga puno sa salamin nagkontak sa mga flight sa screw, barrel bore ug front-end nga balbula nga mga ibabaw. Ang usa ka bag-ong tornilyo nga nagdagan sa usa ka gisul-ob nga baril, o usa ka gisul-ob nga check ring nga nagtulo sa panahon sa pag-injection, makapugong sa lig-on nga gidak-on sa shot bisan kung ang tornilyo mismo husto. Irekord ang karon nga mga sukat ug isul-ob ang mapa ug aprobahan ang mga sangkap sa pag-upa isip usa ka sistema.
Unsa ang kinahanglan iapil sa PA-GF screw RFQ?
Ipadala ang modelo ug bersyon sa makina, kasamtangang screw ug barrel drawings, screw tip ug drive interfaces, eksaktong resin supplier ug grado, glass-fiber percentage, regrind ug additive content, pagpauga ug gisukod nga kaumog, gibug-aton sa shot, cycle ug recovery time, screw speed, back pressure, temperature settings, current wear measurements, depekto ug gikinahanglang mga rekord sa inspeksyon.
Sa unsang paagi dawaton ang kapuli?
Una itandi ang gihatag nga screw, barrel ug tip sa giaprobahan nga drowing ug gikasabutan nga materyal, katig-a, layer ug dimensional nga mga rekord. Dayon padagana ang espesipikong grado sa PA-GF ubos sa natala nga kaumog ug mga kondisyon sa proseso. Itandi ang recovery, cushion, shot-weight variation, matunaw nga kondisyon, makita nga mga depekto ug ang gikinahanglan nga molded-part nga mga pagsulay sa gikasabutan nga baseline.
Data sa produkto ug teknikal nga mga pakisayran
Mga panid sa produkto ug pabrika sa Nanhaiya: Injection molding screw range; mutant injection molding screw; anam-anam nga injection molding screw; tip sa screw sa paghulma sa injection; kagamitan sa produksiyon; impormasyon sa pagkontak.
Opisyal nga teknikal nga mga pakisayran: ISO 16396-1:2022, pagtudlo sa PA; ISO 15512: 2019, sulud sa tubig sa plastik; ISO 3451-4: 2024, determinasyon sa abo sa PA. Kini nga mga pakisayran naghubit sa terminolohiya o mga pamaagi; ang data sheet sa tigbuhat og resin ug ang giaprobahan nga order nagtakda sa aktuwal nga proseso ug mga limitasyon sa pagdawat.
Giandam gikan sa gipatik nga produkto ug impormasyon sa pabrika sa Nanhaiya ug ang nalambigit nga opisyal nga mga pamaagi. Ang mga rekomendasyon sa aplikasyon mao ang mga paghukom sa inhenyeriya alang sa diskusyon, dili usa ka kapuli sa drawing sa makina, sheet sa pagproseso sa resin supplier o usa ka gikasabutan nga pagsulay sa produksiyon.