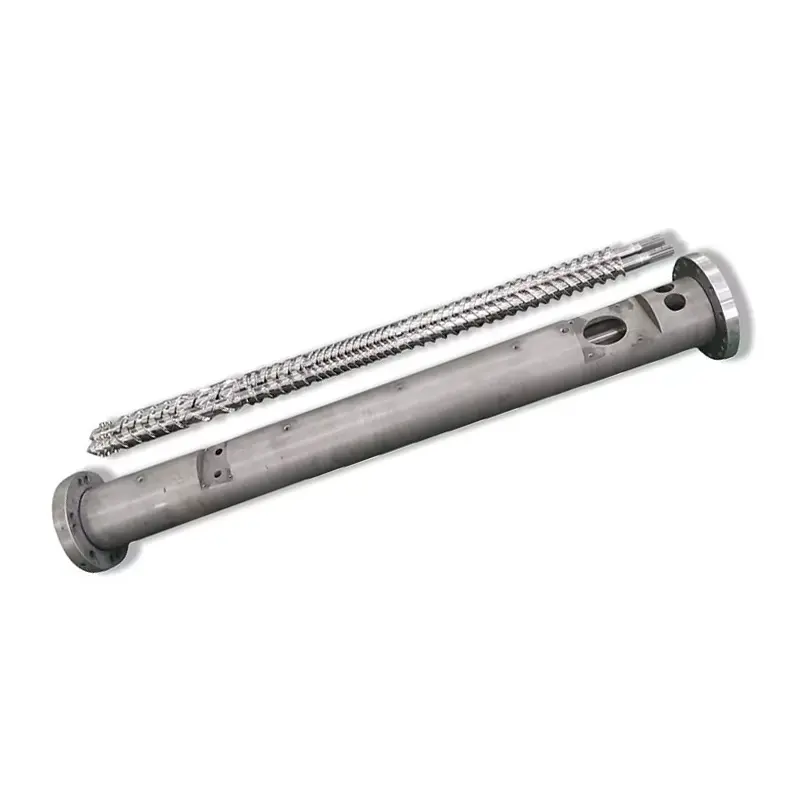
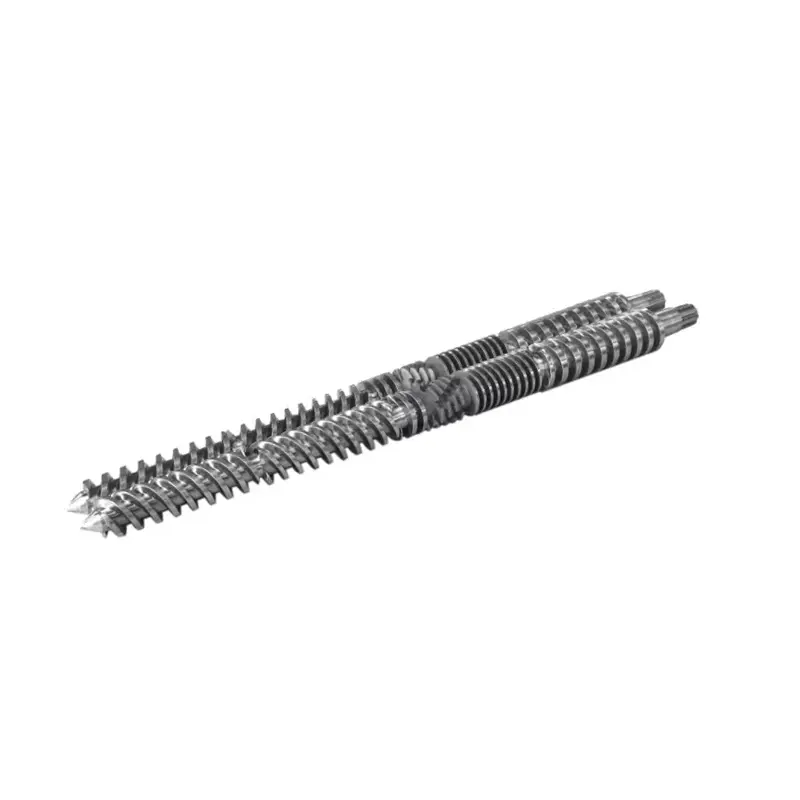
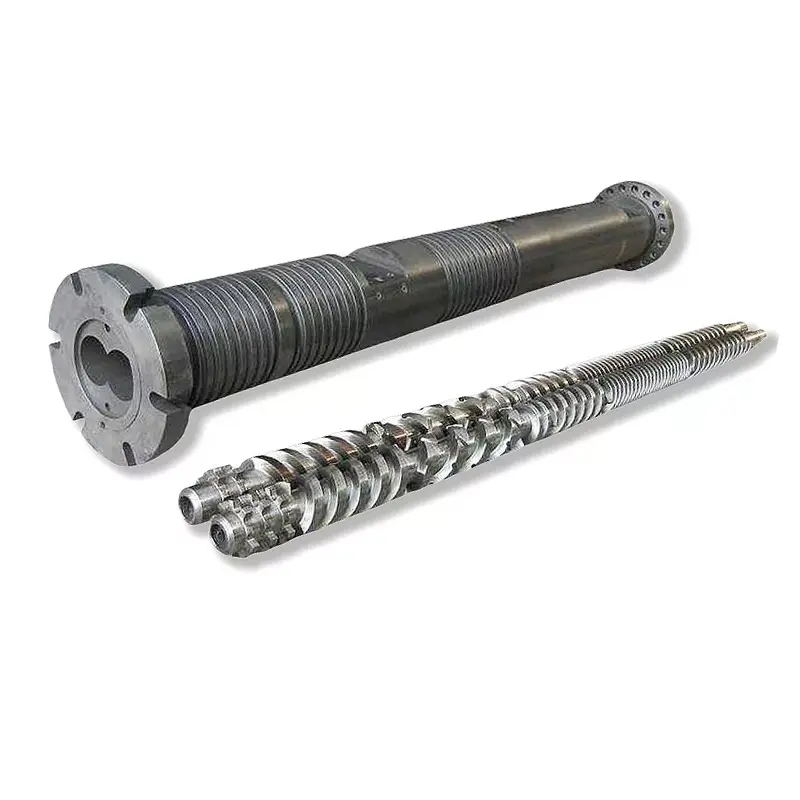
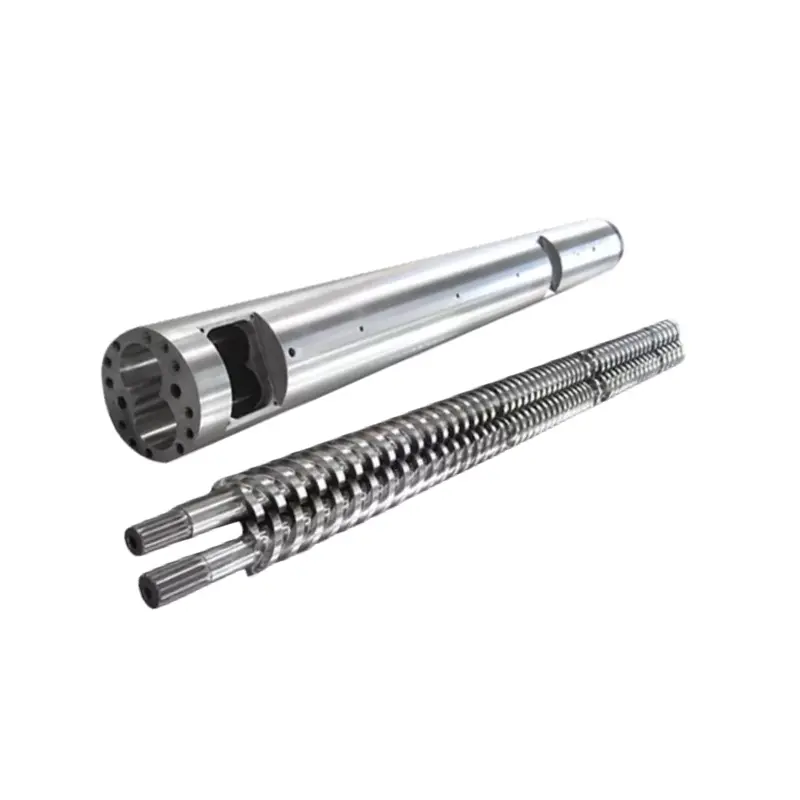
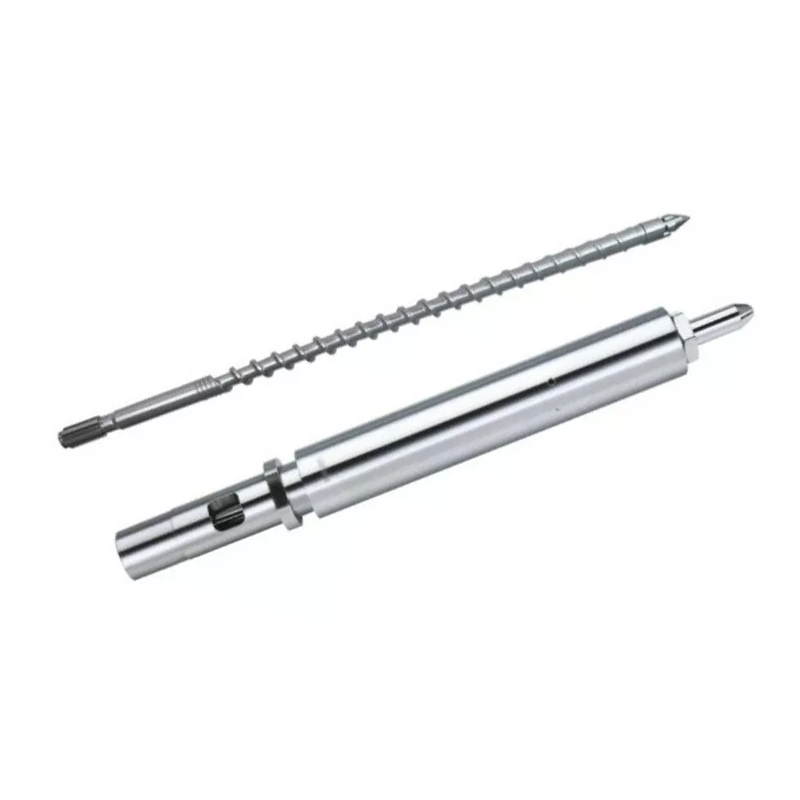
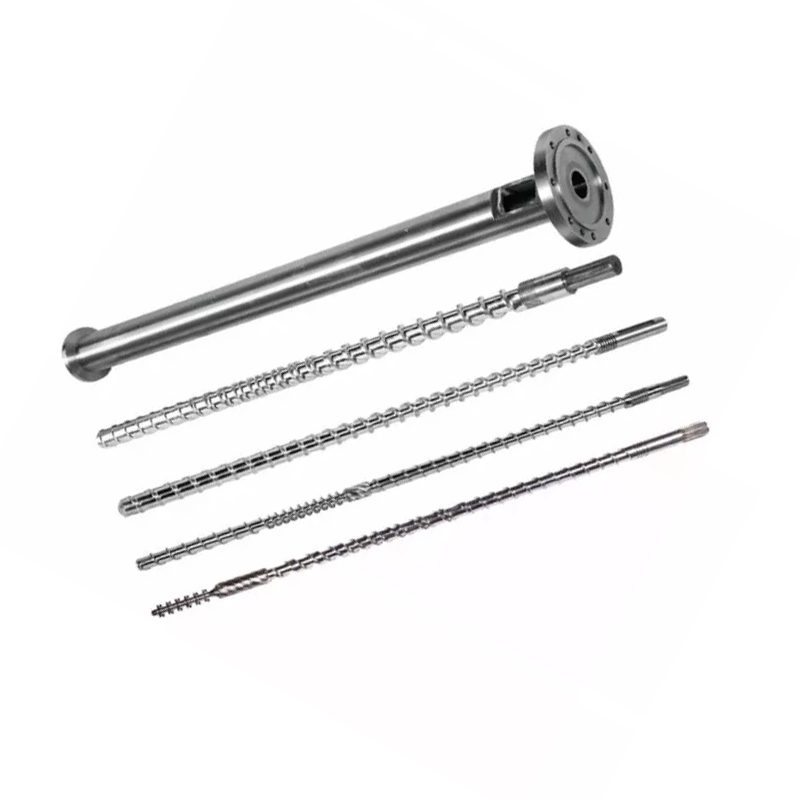
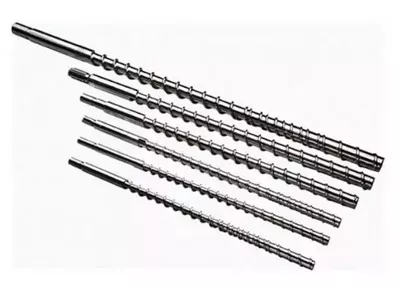
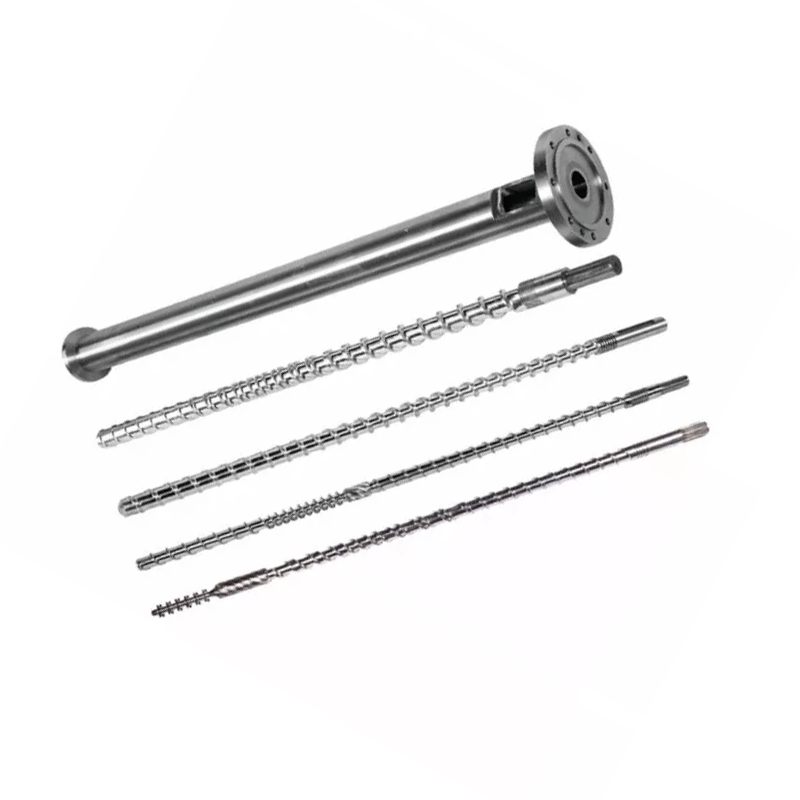
Gigamit ni Nanhaiya ang "mutant" alang sa usa ka kalit, pagbag-o sa lakang nga compression screw. Ang mubo nga transisyon niini dali nga natunaw sa mga kristal nga materyal. Ang usa ka hinay-hinay nga tornilyo nagpakaylap sa kompresiyon sa labi pa nga gitas-on sa tornilyo, nga nahiangay sa usa ka malumo nga agianan sa pag-plastic. Ang pamilya sa resin mao ang sinugdanan nga punto. Ang aktuwal nga grado, paggamit sa shot, datos sa pagbawi, kalidad sa pagtunaw ug katungdanan sa pagsul-ob ang magdesisyon sa order.


Dali nga tubag
Pagpili og mutant o abrupt injection molding screw isip sugod nga punto para sa crystalline o semi-crystalline nga mga materyales nga makabenepisyo sa paspas nga compression ug pagtunaw. Gilista sa Nanhaiya ang PE, PP, PA, POM ug PTFE. Ang seksyon sa mutant compression niini nag-okupar sa mga 5% hangtod 15% sa kinatibuk-ang gitas-on sa screw.
Pagpili og usa ka hinay-hinay nga tornilyo isip usa ka punto sa pagsugod alang sa amorphous o init-sensitive nga mga materyales nga nagkinahanglan sa usa ka hapsay nga transisyon. Gilista sa Nanhaiya ang estrikto nga PVC, PS, PC, PSU ug ABS. Ang hinay-hinay nga seksyon sa kompresiyon kasagarang nag-okupar sa 40% hangtod 60% sa kinatibuk-ang gitas-on, nga adunay mga 50% nga gihulagway nga kasagaran. Kumpirma ang bisan unsang kapilian sa aktuwal nga grado, tigpuno, kaumog, paggamit sa shot, oras sa pagbawi, kahimtang sa pagtunaw ug pagdawat sa gihulma nga bahin.
Unsa ang gipasabut sa Nanhaiya sa mutant ug hinay-hinay
Ang pulong nga "mutant" sa among panid sa produkto wala magpasabot nga giayo o giusab nga screw. Gihubit niini ang usa ka kalit nga profile sa compression, usahay gitawag nga usa ka disenyo sa pagbag-o sa lakang. Ang usa ka lawom nga channel sa feed nausab ngadto sa usa ka mabaw nga metering channel sa usa ka mubo nga seksyon sa kompresiyon.
Ang usa ka hinay-hinay nga tornilyo naghimo sa parehas nga kinatibuk-ang pagbag-o sa mas taas nga distansya. Ang giladmon sa channel niini padayon nga mikunhod, mao nga ang materyal makakita sa compression ug paggunting nga pagtukod sa mas taas nga gitas-on sa screw.
| Geometry | Nanhaiya compression-section range | Pagbag-o sa giladmon sa channel | Plasticizing nga kinaiya |
|---|---|---|---|
| Mutant o kalit | Mga 5% ngadto sa 15% sa kinatibuk-ang gitas-on sa screw | Lahi, mubo nga transisyon gikan sa lawom ngadto sa mabaw | Paspas nga compaction ug grabe nga paggunting sa mubo nga gilay-on |
| Hinayhinay | Mga 40% hangtod 60%, nga adunay halos 50% nga kasagaran | Hinay, padayon nga pagkunhod pinaagi sa taas nga transisyon | Mas hinay nga pagkakabig sa enerhiya ug progresibong paggunting |
Ang among pagtan-aw sa pabrika:ang duha ka mga tornilyo mahimong adunay parehas nga diyametro, kinatibuk-ang gitas-on ug koneksyon sa pagmaneho samtang lahi ang paggawi sa sulod sa baril. Mao nga ang usa ka gisul-ob nga sample ug usa ka modelo sa makina wala magsulti kanamo kung ang daan nga profile sa proseso kinahanglan nga kopyahon.
AngNanhaiya injection molding screw nga kategoryanaglangkob sa duha ka matang. Para sa mas lapad nga screw, barrel ug resin selection process, gamita ang amonginjection molding screw barrel giya sa pagpili.
Mutant vs anam-anam nga injection molding screw sa usa ka pagtan-aw
Ang lista sa materyal sa ubos usa ka direksyon sa pagpili, dili usa ka kapuli sa datos sa tigbuhat sa resin. Ang napuno nga PA makabutang ug dugang nga pagsul-ob sa parehas nga geometry. Ang gi-recycle nga PP makapakaon ug makabawi nga lahi sa virgin PP. Ang flame-retarded nga ABS makapakunhod sa thermal window kon itandi sa wala mapuno nga grado.
| Natad sa desisyon | Mutant o kalit nga screw | Hinay-hinay nga tornilyo |
|---|---|---|
| Seksyon sa compression | Mubo, mga 5% ngadto sa 15% sa gitas-on sa screw | Taas, mga 40% hangtod 60% sa gitas-on sa screw |
| Profile sa channel | Dali nga nagbag-o ang giladmon sa usa ka gitakda nga pagbalhin | Ang giladmon padayon nga mikunhod pinaagi sa transisyon |
| Input sa enerhiya | Mas gikonsentrar nga compression ug shear | Ang input sa enerhiya molambo sa mas taas nga gilay-on |
| Natunaw nga kinaiya | Paspas nga plasticizing alang sa mga materyales nga haum sa kalit nga profile | Mas hinay nga pagplastikan sa mga materyales nga nanginahanglan usa ka hapsay nga agianan |
| Mga pananglitan sa Nanhaiya resin | PE, PP, PA, POM ug PTFE | Rigid PVC, PS, PC, PSU ug ABS |
| Nailhan nga trade-off | Ang inisyal nga pagtunaw mahimong magkinahanglan ug dugang trabaho sa pagkaparehas sa temperatura | Ang mas taas nga transisyon mahimong dili makahatag sa labing paspas nga pagkaayo alang sa matag kristal nga grado |
| Mga pagsusi sa proseso | Ang presyur sa likod, tulin sa tornilyo, pagkaayo, pagbag-o sa pagkatunaw ug pagkadaot | Pagbawi, pinuy-anan, kasaysayan sa thermal, pagsagol ug kalidad sa bahin |
| Sayop nga rason sa pagpili | "Kinahanglan namon ang usa ka mas paspas nga siklo" nga wala matunaw ug bahin nga datos | "Ang materyal sensitibo sa kainit" nga wala ang eksaktong grado ug temperatura nga bintana |
Ang mutant product page sa Nanhaiya naglista sa 15% ngadto sa 30% nga mas taas nga plasticizing efficiency kaysa usa ka hinay-hinay nga screw alang sa gihulagway nga crystalline-plastic nga katungdanan. Kana nga pagtandi mahimong mapuslanon sa usa ka pumapalit kung ang resin, shot, kahulugan sa pagbawi, tulin sa tornilyo, presyur sa likod ug gidawat nga kahimtang sa pagkatunaw naayo. Atong ibutang ang maong mga kondisyon sa plano sa pagsulay sa dili pa ibutang ang porsyento sa usa ka garantiya sa pagpalit.
Mubo nga lagda sa pagpili:gamita ang polymer nga istruktura aron mapili ang una nga geometry nga susihon. Gamita ang ebidensya sa produksiyon aron aprobahan kini. Kung ang usa ka tornilyo nagpamubo sa pagkaayo apan nagmugna og pagbag-o sa temperatura, itom nga mga speck, splay o shot-weight drift, wala kini makapauswag sa proseso.
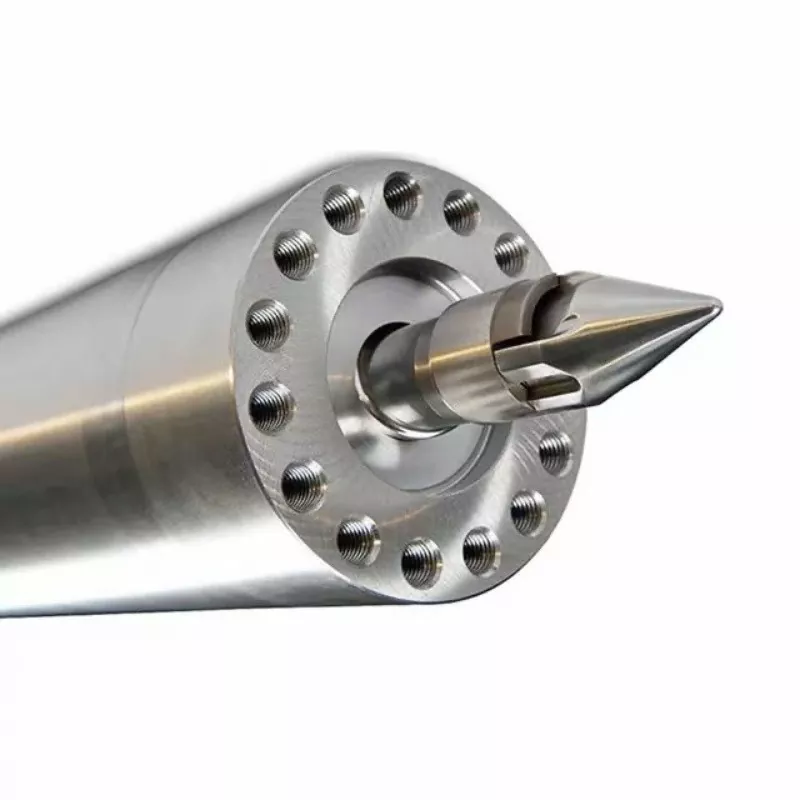

Pagpili pinaagi sa tinuod nga resin, dili usa ka polymer acronym
Usa ka resin nga ngalan ang nagsugod sa panag-istoryahanay. Wala kini makahuman sa pagdrowing. Ang grado, viscosity reference, reinforcement, flame retardant, color, recycled content ug moisture condition makausab sa plasticizing, wear ug recovery.
Ang ISO 1133-1: 2022 naghubit sa mga pagsulay sa MFR ug MVR sa piho nga temperatura ug karga. Namatikdan usab niini nga kini nga mga pagsulay naggamit ug labi ka mubu nga rate sa paggunting kaysa normal nga pagproseso ug panguna nga mga gamit sa pagkontrol sa kalidad. Ipadala ang bili ug kahimtang sa pagsulay, apan ayaw hangyoa ang tigbuhat og tornilyo sa pagtagna sa tibuok cycle gikan sa MFR lamang.
Crystalline nga punto sa pagsugod
Alang sa PE, PP, PA, POM ug PTFE, ang Nanhaiya nagsugod sa mutant profile. Pagkahuman gisusi namon ang eksaktong grado, pamatasan sa pagtunaw, tigpuno, kaumog ug datos sa pagbawi sa makina.
Amorphous nga punto sa pagsugod
Alang sa estrikto nga PVC, PS, PC, PSU ug ABS, ang Nanhaiya nagsugod sa anam-anam nga profile. Ang taas nga transisyon nagsuporta sa usa ka hapsay nga plasticizing nga agianan, apan ang aktwal nga thermal window gikan gihapon sa materyal nga supplier.
Nagkasagol nga produksyon
Kung ang usa ka makina magpadagan sa duha ka grupo, ilista ang bahin sa produksiyon ug ang pinakalisud nga problema sa kalidad sa matag grado. Ang usa ka kinatibuk-ang katuyoan nga tornilyo mahimong praktikal, apan kini kinahanglan nga aprobahan ingon usa ka pagkompromiso.
| Materyal nga kapatagan | Unsa ang ipadala | Ngano nga hinungdanon kini sa profile |
|---|---|---|
| Eksakto nga pagkatawo | Supplier, komersyal nga grado, polimer nga pamilya ug giaprobahan nga mga kapuli | Ang lain-laing mga grado ubos sa usa ka acronym mahimong adunay lain-laing viscosity ug thermal kinaiya |
| Reperensya sa agos | MFR o MVR bili, temperatura, load ug sample nga kahimtang | Gitugotan ang kontrolado nga pagtandi tali sa mga lote sa produksiyon ug mga grado sa kandidato |
| Pagpalig-on | Ang bildo, carbon o mineral nga tipo ug porsyento sa gibug-aton | Mga pagbag-o sa pagsul-ob, pag-input sa enerhiya, pagsagol ug pagpili sa ibabaw nga sistema |
| Gi-recycle nga tipik | Porsiyento, tinubdan, batch variation ug kontaminasyon | Makabag-o sa pagkamakanunayon sa feed, kasaysayan sa pagkadaot ug pagkaayo |
| Mga additives | Flame retardant, pigment, stabilizer, lubricant ug masterbatch | Makausab sa corrosion, dispersion ug thermal sensitivity |
| Tubig nga sulod | Resulta, pamaagi, setting sa dryer ug pagdumala sa materyal | Gibulag ang mga problema sa tornilyo gikan sa splay nga may kalabotan sa kaumog o pagkadaot |
| Bintana sa supplier | Girekomenda nga matunaw, agup-op ug mga kondisyon sa pagpauga | Naghimo sa gitugot nga bintana sa pagsulay alang sa bag-ong tornilyo |
Ang ISO 15512: 2019 naglangkob sa mga paagi sa sulud sa tubig alang sa mga plastik ug partikular nga naglakip sa PA, PC, PP, PE, PTFE ug PVC sa mga materyales nga angay alang sa usa sa mga pamaagi niini. Gamita ang pamaagi nga gikinahanglan sa resin o kalidad nga sistema. Ang usa ka dryer setpoint sa iyang kaugalingon dili resulta sa kaumog.
Unsa ang akong gipangutana sa dili pa mopili og profile:unsa nga grado ang nagkontrol sa imong mga pagsalikway? Ang usa ka makina mahimong magpadagan sa PP sa kadaghanan sa semana, apan ang lisud nga trabaho nga puno sa baso sa PA mahimong mahibal-an ang sistema sa nawong ug ang madawat nga bintana sa pagbawi. Ang bahin sa produksiyon hinungdanon, ug mao usab ang labing gipangayo nga bahin.
Giunsa pagbag-o sa profile sa compression ang plasticizing
Atol sa pag-ayo sa screw, ang mga pellets mosulod sa seksyon sa feed samtang ang rotating screw molihok paatras. Ang giladmon sa channel, kainit sa baril, friction, presyur sa likod ug katulin sa tornilyo ang nagtino kung giunsa ang materyal nga pag-compact, pagtunaw ug pagsagol sa wala pa ang sunod nga shot.
Ang mutant screw nagkonsentrar sa kadaghanan sa pagbag-o sa usa ka mubo nga sona. Kini makapadali sa pagpaplastikan para sa angay nga kristal nga grado. Ang parehas nga intensity mahimong magbilin ug daghang pagbag-o sa temperatura kung ang katulin sa screw ug ang presyur sa likod giduso nga wala susihon ang pagkatunaw.
Ang hinay-hinay nga tornilyo naggamit sa dugang nga gitas-on alang sa transisyon. Ang materyal nakakita sa usa ka makanunayon nga pagkunhod sa giladmon sa channel, nga naghatag sa amorphous ug sensitibo sa init nga mga grado sa usa ka malumo nga agianan. Dili kini ibaliwala ang taas nga oras sa pagpuyo, dili maayo nga pagpauga, usa ka dako nga baril o sobra nga presyur sa likod.
| Pag-obserbar sa proseso | Kon unsay ipasabot niini | Unsa ang susihon sa dili pa ilisan ang screw |
|---|---|---|
| Ang pagkaayo hinay apan ang kalidad sa bahin lig-on | Ang tornilyo mahimong adunay limitado nga kapasidad sa plasticizing, o ang cycle mahimong itakda nga konserbatibo | Aktuwal nga shot, cooling time, screw speed, back pressure, heater output ug drive load |
| Ang pagkaayo paspas apan ang pagbag-o sa pagkatunaw mosaka | Ang enerhiya mahimong dali nga mosulod o ang pagsagol mahimong dili kompleto | Ang pamaagi sa pagtunaw sa temperatura, tulin sa screw, presyur sa likod, pagbag-o sa shot ug mga depekto |
| Ang mga itom nga speck modaghan pagkahuman sa pagbag-o sa tulin | Mahimong maapil ang pag-shear heat, pinuy-anan, mga deposito o pagsul-ob | Kasaysayan sa materyal, resulta sa pagpurga, mga setpoint, aktuwal nga pagkatunaw, kahimtang sa tornilyo ug baril |
| Ang Splay makita sa PA o PC | Ang kaumog, pagkadaot, gas o mga kondisyon sa plasticizing mahimong maapil | Gisukod ang sulod sa tubig, mga rekord sa pagpauga, pinuy-anan, decompression ug kahimtang sa pagkatunaw |
| Ang unlan o shot gibug-aton drifts | Ang non-return valve, clearance, feed consistency o plasticizing mahimong dili lig-on | Screw tip, barrel bore, recovery trend, feed ug process repeatability |
| Ang load sa motor motaas human sa pagdugang sa filler | Ang compound nag-usab sa torque ug wear duty | Ang lebel sa tagapuno, aktwal nga gahum, tulin sa tornilyo, presyur sa likod ug sistema sa nawong |
Ayaw gamita ang presyur sa likod aron ayohon ang sayup nga geometry hangtod sa hangtod.Ang presyur sa likod makapauswag sa pagsagol ug pagtunaw sa pag-andam, apan kini usab makadugang sa trabaho, panahon sa pagkaayo ug kainit. Irekord ang setting ug resulta. Kung ang madawat nga bintana sa proseso mahimong pig-ot kaayo, susiha ang profile sa screw.
Kung ang pagbawi mao ang panguna nga reklamo, sunda ang amonginjection molding screw recovery diagnosticsa dili pa mag-order og kapuli. Kana nga panid nagbulag sa materyal, setting, drive, pagsul-ob ug mga hinungdan sa kapasidad sa screw.
Ipares ang diyametro sa screw ug gidak-on sa baril sa tinuod nga shot
Ang profile sa compression wala mag-ayo sa usa ka dako o gamay nga plasticizing unit. Ang kasamtangang giya sa pagpili sa pag-injection ni Nanhaiya naggamit sa 35% ngadto sa 70% sa maximum nga kapasidad sa shot isip work range alang sa aktuwal nga shot. Gamita ang aprobado nga kalkulasyon sa makina, densidad sa materyal ug bug-os nga plasticizing-unit data sa dili pa i-apply kana nga range.
Ang mga panid sa produkto nagpatik sa parehas nga 23 ka sagad nga kombinasyon sa tornilyo ug baril alang sa mutant ug anam-anam nga geometries. Kini ang mga reference sa range. Ang kapuli nga order nagkinahanglan gihapon sa matag interface, sona, hilo, abaga ug barrel nga dimensyon sa giaprobahan nga drowing.
| Gi-publish nga kantidad sa injection | Screw diametro × gitas-on | Barrel diameter × gitas-on |
|---|---|---|
| 30 ngadto sa 90 g | Φ30 × 900 mm | Φ85 × 860 mm |
| 60 ngadto sa 125 g | Φ35 × 910 mm | Φ85 × 860 mm |
| 100 ngadto sa 150 g | Φ38 × 935 mm | Φ95 × 900 mm |
| 125 ngadto sa 160 g | Φ40 × 980 mm | Φ95 × 910 mm |
| 125 ngadto sa 300 g | Φ42 × 1,030 mm | Φ105 × 1,110 mm |
| 250 ngadto sa 400 g | Φ45 × 1,210 mm | Φ115 × 1,165 mm |
| 300 ngadto sa 500 g | Φ50 × 1,300 mm | Φ125 × 1,260 mm |
| 450 ngadto sa 600 g | Φ55 × 1,335 mm | Φ130 × 1,320 mm |
| 500 ngadto sa 700 g | Φ56 × 1,350 mm | Φ130 × 1,350 mm |
| 500 ngadto sa 700 g | Φ60 × 1,380 mm | Φ140 × 1,350 mm |
| 650 ngadto sa 800 g | Φ65 × 1,415 mm | Φ150 × 1,420 mm |
| 700 ngadto sa 1,000 g | Φ70 × 1,790 mm | Φ160 × 1,685 mm |
| 80 ngadto sa 125 g | Φ75 × 1,825 mm | Φ170 × 1,725 mm |
| 100 ngadto sa 150 g | Φ80 × 2,000 mm | Φ180 × 1,805 mm |
| 125 ngadto sa 200 g | Φ85 × 2,300 mm | Φ190 × 1,900 mm |
| 200 ngadto sa 300 g | Φ90 × 2,700 mm | Φ210 × 2,000 mm |
| 250 ngadto sa 500 g | Φ100 × 2,600 mm | Φ230 × 2,405 mm |
| 300 ngadto sa 600 g | Φ110 × 2,600 mm | Φ256 × 2,590 mm |
| 400 ngadto sa 1,000 g | Φ120 × 2,800 mm | Φ256 × 2,800 mm |
| 600 ngadto sa 800 g | Φ130 × 3,010 mm | Φ256 × 2,970 mm |
| 800 ngadto sa 1,000 g | Φ145 × 3,010 mm | Φ256 × 3,200 mm |
| 1,000 ngadto sa 1,500 g | Φ160 × 3,500 mm | Φ270 × 3,200 mm |
| 1,300 ngadto sa 2,500 g | Φ170 × 3,415 mm | Φ317 × 3,380 mm |
Ang among pagtan-aw sa pabrika:ang lamesa makatabang sa pag-ila sa gipatik nga manufacturing range sa Nanhaiya. Wala kini nagpaila sa imong gipuli. Ang parehas nga nominal nga kantidad sa pag-injection mahimong makita sa lainlaing mga bersyon sa makina, resin-density assumption, mga tip sa screw ug mga interface. Gipagawas namo ang drowing gikan sa mga sukod ug giaprobahan nga datos sa makina.
Gikontrol sa tumoy sa tornilyo ang pagtunaw sa pagbugkos sa panahon sa pag-injection, busa susiha kini gamit ang panguna nga tornilyo. Atonggiya sa pagpili sa tip sa pagpili sa injection moldingnaglangkob sa check-ring nga pagbiyahe, lingkuranan, hilo, abaga, matunaw nga agianan ug magsul-ob og ebidensya.
Hukmi ang katulin sa pagbawi ug ang kalidad sa pagtunaw sa parehas nga pagsulay
Ang usa ka tornilyo makahuman sa pagkaayo sa dili pa matapos ang pagpabugnaw ug mag-andam gihapon og dili maayo nga pagkatunaw. Ang ikaduha nga tornilyo mahimo’g mabawi nga labi ka hinay apan adunay mas maayo nga pag-utro sa shot. Ang desisyon sa pagpalit nanginahanglan parehas nga datos sa siklo ug kalidad sa materyal.
Ang ISO 294-1: Ang 2017 naghatag sa kinatibuk-ang mga prinsipyo alang sa mabag-o nga mga kondisyon sa paghulma sa injection ug makanunayon nga pagreport sa mga nag-unang mga parameter sa proseso alang sa mga espesimen sa pagsulay. Ang imong bahin sa produksiyon adunay kaugalingon nga plano sa paghulma ug pagdawat, apan ang parehas nga disiplina magamit: ayohon ang materyal ug ireport ang mga kondisyon sa paghulma.
| Natad sa pagsulay | Pagrekord | Unsa ang gisulti sa resulta sa pumapalit |
|---|---|---|
| Panahon sa pagkaayo | Pagsugod ug paghunong sa kahulugan, kasagaran ug kalainan | Kung ang pagpaplastikan mohaum sa magamit nga bintana sa siklo |
| Tulin sa turnilyo | Aktuwal nga rpm profile, dili lamang ang maximum setting | Unsa ka paspas ang screw surface nga nagtrabaho sa materyal |
| Balik pressure | Setting, aktuwal nga tubag ug yunit | Ang resistensya nga gigamit aron madugangan ang pag-andam sa pagtunaw |
| Matunaw nga temperatura | Lokasyon, pamaagi, aberids ug kalainan | Kung ang mas paspas nga pagkaayo nagbag-o sa kahimtang sa thermal |
| Cushion ug shot | Cushion, gibug-aton sa shot ug kalainan sa gitakda nga mga siklo | Kung ang plasticizing ug non-return system magpabilin nga masubli |
| Pagdrayb load | Aktuwal nga gahum, kasamtangan o torque pinaagi sa pagbawi | Kung ang bag-ong profile nagdugang sa mekanikal nga katungdanan |
| Resulta sa bahin | Mga sukat, hitsura, mga depekto ug gikinahanglan nga mga pagsulay | Kung ang pagtunaw nagpatunghag gidawat nga bahin |
| Pagbalhin | Paglimpyo sa gidaghanon, oras ug pagsalikway nga ihap kung adunay kalabotan | Kung ang profile mohaum sa daghang materyal o paghimo sa kolor |
Ang ISO 294-4: Ang 2018 naghatag usa ka pamaagi alang sa pagtino sa pag-umol ug pagkahuman sa pag-urong sa mga espesimen sa pagsulay nga thermoplastic nga gihulma sa injection. Ang mga sukat sa bahin sa produksiyon nagsunod gihapon sa drowing ug kalidad nga plano, apan ang pag-urong kinahanglan dili isipon nga usa ka screw-only nga resulta. Ang materyal, agup-op, direksyon sa pag-agos, mga kondisyon sa paghupot ug pagpabugnaw importante usab.


Ang akong pagsulay sa pagpalit:Dili nako itandi ang duha ka mga screw sa ilang labing paspas nga posible nga mga setting. Gikumpara nako sila sa mga setting nga naghimo sa gidawat nga mga bahin. Unya akong tan-awon ang recovery margin, temperatura, variation, load ug scrap.
Pilia ang nawong pagkahuman klaro ang direksyon sa geometry
Ang duha ka panid sa produkto sa Nanhaiya naggamit sa 38CrMoAlA isip base nga asero ug naglista sa tempering, precision machining ug nitriding sa ruta sa paggama. Ang mga lugar nga gisul-ob nga tornilyo ug barrel makadawat og proteksyon sa nickel-tungsten alloy.
Ang datos sa produkto sa ubos kay kasagaran sa mutant ug anam-anam nga mga panid. Gihubit nila ang gipatik nga hanay sa pagtukod sa Nanhaiya. Kinahanglang isulti sa kinutlo ug drowing kung unsang pagtambal ang magamit sa gimando nga tornilyo, baril, o usa ka napili nga sona sa pagsul-ob.
| Gipatik nga field | Nanhaiya bili | Paggamit sa pagpalit |
|---|---|---|
| Base nga materyal | 38CrMoAlA | Irekord ang grado sa asero ug gikinahanglan nga materyal nga ebidensya |
| Pagpalong sa katig-a | HB260 hangtod 290 | Ipahayag ang lokasyon, pamaagi ug hanay sa pagdawat alang sa angay nga sangkap |
| Nitriding katig-a | HV900 hangtod 1100 | Ipadayon ang pamaagi sa Vickers ug lokasyon sa pagsulay nga adunay kantidad |
| Nitriding giladmon | 0.5 ngadto sa 0.8 mm | Ipasabut ang giladmon nga sukaranan ug ebidensya sa pag-inspeksyon |
| Nitriding brittleness | Grade 1 o ubos pa | Ilha ang pamaagi sa pagdumala ug gikinahanglan ang pagreport |
| Pagkagahi sa nawong | Ra0.4 | Ibutang ang gikinahanglan sa husto nga working surface |
| Pagkatul-id | 0.015 mm | Ipasabut ang datum, gibasehan sa gitas-on ug pamaagi sa pagsukod sa drowing |
| Alloy nga katig-a | HRC55 hangtod 62 | State Rockwell scale, lokasyon ug nahuman nga kahimtang sa nawong |
| Alloy nga giladmon | 0.8 ngadto sa 2.0 mm | Tinoa ang coverage ug kung ang giladmon ba sa wala pa o pagkahuman sa katapusan nga pagtapos |
Ang usa ka limpyo, wala mapuno nga resin ug usa ka puno sa baso o puno sa carbon nga grado dili makahimo sa parehas nga katungdanan sa pagsul-ob. Ang Nanhaiya injection category naglakip sa reinforced PA ug carbon-fiber-reinforced PC nga mga aplikasyon. State filler type ug percentage, unya aprobahan ang screw ug barrel surfaces.
Ayaw itugot nga ang katig-a mopuli sa geometry.Ang resulta sa HRC o HV walay gisulti mahitungod sa screw diameter, compression profile, layer coverage, straightness o sa kasamtangan nga barrel bore. Ang gahi nga tornilyo nga adunay sayup nga profile o clearance mao gihapon ang sayup nga bahin.
Ang mga panid sa produkto naglista sa usa ngadto sa duha ka tuig nga garantiya depende sa ratio sa materyal-dugang. Kumpirma ang eksaktong resin, filler range, operating scope, covered component, exclusions ug remedyo sa kontrata. Ang gipatik nga hanay kinahanglan dili himuon nga usa ka unibersal nga sentensiya sa warranty.
Ang ebidensiya sa paggama kinahanglang mosunod sa giaprobahan nga drowing
Ang duha ka geometries nagkinahanglan sa lain-laing mga channel-depth transisyon, apan ang duha nagdepende sa kontrolado nga steel pag-andam, machining, init nga pagtambal, nawong pagproseso ug katapusan nga inspeksyon. Ang panid sa kagamitan sa Nanhaiya naglista sa CNC saw feed error sa o ubos sa 0.1 mm, CNC lathes para sa workpieces hangtod sa 6 m, drilling ug milling positioning accuracy sa 0.02 mm, ug five-axis machining para sa dili regular nga flight ug espesyal nga mga istruktura.
Ang mga kapabilidad sa makina nagsuporta sa paghimo. Wala sila magbutang sa order tolerance sa ilang kaugalingon. Ang gi-aprubahan nga drowing nanginahanglan mga datum, mga sukat, pagtugot, mga pamaagi sa pag-inspeksyon ug ang kahimtang sa pag-upa sa baril.
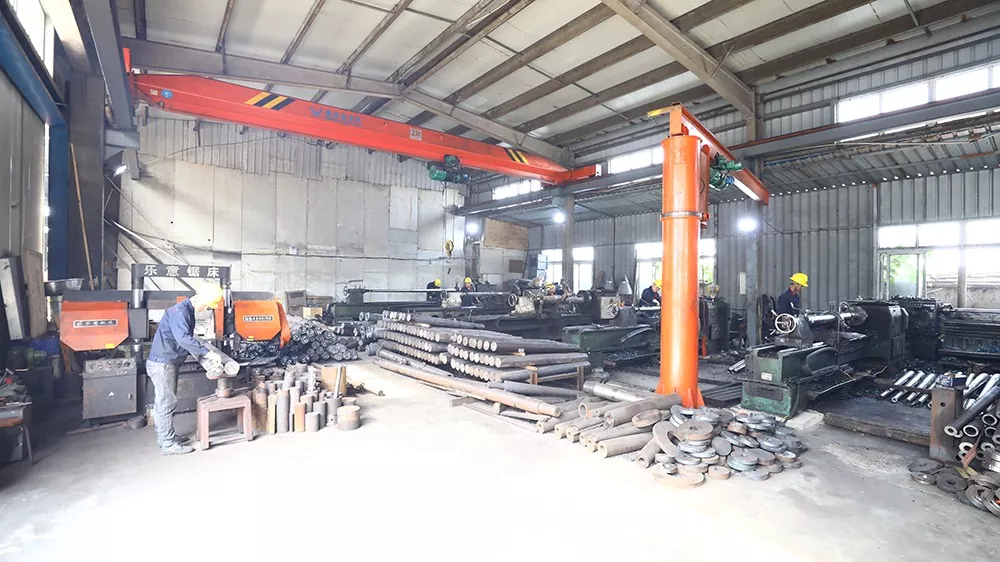


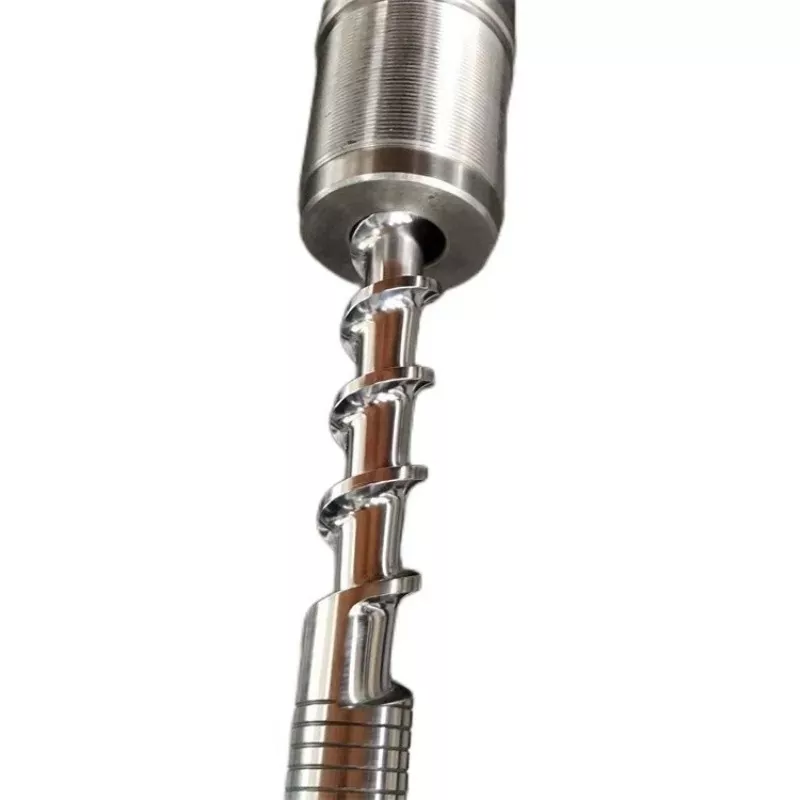

Ang among pabrika nga posisyon:ayaw pag-uyon sa usa ka hinay-hinay o mutant screw gikan sa usa ka kinatibuk-ang litrato sa produkto. Aprobahan ang mga gitas-on sa zone, giladmon sa channel, transisyon sa compression, mga interface ug mga punto sa inspeksyon sa drowing. Ang litrato nagpamatuod sa hitsura. Ang drowing nagkontrol sa bahin.
Para sa bug-os nga han-ay sa produksyon, tan-awagiunsa paghimo ang mga screw ug baril. AngPanid sa kagamitan sa produksiyon sa Nanhaiyanagpakita sa pabrika ug machining ekipo nga gigamit alang sa screw ug barrel buhat.
RFQ checklist alang sa mutant ug inanay nga injection molding screws
Ang usa ka maayo nga RFQ nagtugot kanato sa pagbulag sa makina nga angay gikan sa proseso sa pagdesinyo pag-usab. Markahi ang wala mailhi nga datos nga wala mailhi. Kung ang daan nga tornilyo wala gyud makahimo usa ka madawat nga bahin, isulti kana nga tin-aw aron ang pabrika dili magtagad niini ingon usa ka pakisayran sa geometry.
- Magbubuhat sa makina, modelo, serial ug bersyon
- Giaprobahan nga screw, barrel, tip ug nozzle drawings
- Bag-ong screw OD ug barrel ID nga mga sukod sa pagsul-ob
- Ang koneksyon sa pagmaneho, pagduso sa nawong ug mga datum sa axial
- Ang matag tighimo sa resin ug eksakto nga grado
- Crystalline, amorphous o gisagol nga lista sa produksiyon
- MFR o MVR nga adunay test temperature ug load
- Filler, fiber, recycled content ug additives
- Resulta sa sulud sa tubig ug proseso sa pagpauga
- Aktuwal nga bahin shot gibug-aton sa materyal
- Ang maximum nga kapasidad sa shot sa makina ug base sa density
- Panahon sa siklo, oras sa pagpabugnaw ug oras sa pagbawi
- Ang tulin sa screw ug profile sa back-pressure
- Mga setpoint sa baril ug gisukod ang temperatura sa pagkatunaw
- Ang load sa motor o plasticizing torque kung anaa
- Pagkalainlain sa cushion ug shot-weight
- Mga sukod sa bahin, mga depekto ug datos sa pagsalikway
- Ang karon nga profile sa screw ug nahibal-an nga mga problema
- Gikinahanglan nga materyal ug mga rekord sa inspeksyon
- Gidaghanon, destinasyon ug gikinahanglan nga petsa sa pagpadala
- Pag-instalar ug pag-commissioning nga suporta
- Warranty sa kontrata ug mga kinahanglanon sa remedyo
| Kung muingon ang buyer | Unsa pa ang gikinahanglan sa Nanhaiya |
|---|---|
| "Ang makina usa ka 500-tonelada nga press" | Plasticizing-unit nga bersyon, screw ug barrel dimensyon, shot paggamit ug resin |
| "Among gihulma ang nylon" | Eksakto nga pamilya sa PA ug grado, kaumog, porsyento sa baso, shot ug mga depekto |
| "Hinay kaayo ang pagbawi" | Cycle, cooling, recovery definition, speed, back pressure, temperature ug load |
| "Kopyaha ang daan nga tornilyo" | Ebidensya nga ang daan nga profile nakatagbo sa kalidad ug siklo, dugang sa orihinal nga drowing |
| "Himoa kini nga bimetallic" | Mekanismo sa pagsul-ob, nadaot nga sona, ibabaw sa baril, pagsakup sa layer ug plano sa inspeksyon |
| "Kinahanglan namon ang labing paspas nga tornilyo" | Gidawat nga matunaw, kalidad sa bahin ug mga limitasyon sa katungdanan sa makina sa target nga siklo |
Ni Nanhaiyaproseso sa serbisyomagsugod sa materyal, makina ug kapasidad diagnosis, gisundan sa parameter matching sama sa diametro, L/D, groove giladmon ug materyal. Gilista usab sa site ang giya sa pag-install, pag-troubleshoot, suporta sa pagpadayon, 24-oras nga tubag ug solusyon sa sulod sa 48 oras. Ibutang ang suporta nga espesipiko sa proyekto ug mga termino sa warranty sa kontrata.
Sulayi ang bag-ong tornilyo batok sa daan nga baseline sa produksiyon
Pagtukod sa plano sa pagdawat sa wala pa ang screw gihimo. Gamita ang parehas nga resin lot kung mahimo ug irekord ang daan nga tornilyo sa ilawom sa usa ka lig-on, nahibal-an nga kahimtang. Kung ang daan nga tornilyo gisul-ob kaayo aron mahimong usa ka mapuslanon nga baseline, isulti kana ug gamita ang usa ka gikasabutan nga target sa produksiyon.
- I-freeze ang materyal sa pagsulay.Irekord ang grado, lote, pagpangandam, kahimtang sa MFR o MVR, filler, kaumog ug pagpauga.
- Ipasabut ang kahimtang sa makina.Ilha ang screw, barrel, tip, nozzle, agup-op, heater ug kahimtang sa drive.
- Ibutang ang mga punto sa pagtandi.Gamita ang gikasabutan nga tulin sa tornilyo, presyur sa likod, shot, cushion, profile sa baril ug siklo sa pagpabugnaw.
- Paghulat alang sa usa ka lig-on nga proseso.Pag-uyon sa gidaghanon sa mga siklo ug ang panghitabo nga nagsugod pag-usab sa panahon sa pagpalig-on.
- Pagkuha ug dungan nga datos.Pagrekord sa pagkaayo, temperatura sa pagtunaw, pagkarga, pag-unlan, gibug-aton sa shot ug mga resulta sa bahin sa parehas nga mga siklo.
- Ibutang ang mga limitasyon.Hunong o isalikway ang punto kung ang temperatura, karga sa pagmaneho, pagkadaot, mga sukat o uban pang giaprubahan nga kondisyon molihok sa gawas sa bintana niini.
- I-save ang gidawat nga baseline.Hupti ang mga setting, average, variation, sample ug component inspection records para sa umaabot nga maintenance.
| Pagdawat butang | Mapuslanon nga kondisyon sa pagpasa |
|---|---|
| Mekanikal nga angay | Ang tanan nga mga interface, paglihok ug mga clearance motakdo sa giaprobahan nga drowing ug makina |
| Pagbawi | Ang pagplastar sa paghuman sulod sa gikasabutan nga cycle window nga walay drive overload |
| Matunaw nga kahimtang | Ang temperatura ug makita nga kalidad sa pagkatunaw magpabilin sa sulod sa gi-aprubahan nga range |
| Pagkabalikbalik | Ang cushion, gibug-aton sa shot ug mga resulta sa bahin naghupot sa giuyonan nga kalainan |
| Bahin nga kalidad | Ang mga sukat, hitsura ug gikinahanglan nga mga pagsulay nagtagbo sa detalye sa bahin |
| Kondisyon sa nawong | Walay abnormal nga pag-iskor, kontak, pagkadaot sa coating o materyal nga hang-up human sa pagsulay |
| Dokumentasyon | Ang drowing, materyal, pagtambal ug inspeksyon nga mga rekord mohaum sa gihatag nga pagkatawo |
Ang pagpili kompleto lamang human sa paghulma:ang husto nga profile mao ang usa nga nag-andam sa usa ka gidawat nga pagtunaw sa sulod sa siklo samtang gipadayon ang kontrol sa pagmaneho, temperatura ug pagsul-ob. Ang mas mubo nga seksyon sa compression dili awtomatik nga mas paspas sa mapuslanon nga produksyon. Ang mas taas dili awtomatik nga mas luwas.
Kanunay nga gipangutana nga mga pangutana
Unsa ang mutant injection molding screw?
Sa panid sa produkto sa Nanhaiya, ang mutant nagpasabut nga usa ka kalit o pagbag-o sa profile sa compression. Ang seksyon sa compression niini nag-okupar sa mga 5% hangtod 15% sa kinatibuk-ang gitas-on sa screw, ug ang giladmon sa channel dali nga nagbag-o tali sa lawom nga seksyon sa feed ug mabaw nga seksyon sa pagsukod. Ang mubo nga transisyon nagpatunghag grabe nga pag-compress ug paggunting sa mubo nga gilay-on.
Unsa ang kalainan tali sa mutant ug anam-anam nga injection molding screws?
Ang nag-unang kalainan mao kung giunsa pagbag-o ang giladmon sa channel pinaagi sa seksyon sa compression. Ang usa ka mutant screw naghimo niana nga pagbag-o sa mga 5% hangtod 15% sa kinatibuk-ang gitas-on. Ang usa ka hinay-hinay nga tornilyo naggamit sa usa ka taas, padayon nga pagbalhin, kasagaran 40% hangtod 60% sa kinatibuk-ang gitas-on sa panid sa Nanhaiya. Gibag-o niini ang rate sa pagkatunaw, kasaysayan sa paggunting, pamatasan sa pagkaayo ug pagkaparehas sa temperatura sa pagtunaw.
Unsa nga mga resin ang nagsugod nga mga punto alang sa usa ka mutant injection molding screw?
Gilista sa Nanhaiya ang PE, PP, PA, POM ug PTFE isip mga aplikasyon alang sa disenyo sa mutant tungod kay kini mga kristal o semi-crystalline nga mga materyales nga adunay mas klaro nga transisyon sa pagtunaw. Ang eksakto nga grado, viscosity, filler, moisture, paggamit sa shot, cycle ug kalidad nga kinahanglanon kinahanglan gihapon nga repasohon sa dili pa maaprobahan ang geometry.
Unsang mga resin ang nagsugod nga mga punto alang sa usa ka hinay-hinay nga paghulma sa indeyksiyon nga tornilyo?
Gilista sa Nanhaiya ang estrikto nga PVC, PS, PC, PSU ug ABS alang sa anam-anam nga disenyo niini. Ang taas nga seksyon sa compression naghatag usa ka hapsay nga pagbag-o sa giladmon sa channel ug usa ka malumo nga agianan sa pag-plastic. Ang datos sa pagproseso sa resin supplier, gikinahanglan sa kaumog, additive nga pakete, kalidad sa bahin ug siklo kontrolado gihapon ang katapusang pagpili.
Mahimo ba nga ang usa ka injection molding screw makadagan sa parehas nga kristal ug amorphous nga mga resin?
Ang usa ka general-purpose geometry mahimong magproseso sa daghang mga resin, apan kini usa ka pagkompromiso. Ilista ang matag aprobado nga grado ug ang bahin sa produksiyon sa matag usa. Dayon itandi ang panahon sa pagkaayo, temperatura sa pagkatunaw, pagkasubli sa shot, risgo sa kolor o pagkadaot ug pagsul-ob. Ang usa ka dedikado nga tornilyo mas dali nga hatagan og katarungan kung ang usa nga nangayo nga materyal nagkontrol sa kalidad o oras sa siklo.
Ang mas paspas nga pagbawi sa screw nagpamatuod nga ang mutant screw mas maayo?
Dili. Importante lang ang oras sa pag-ayo kung ang tornilyo mahuman sa plasticizing sulod sa cycle ug ang pagkatunaw magpabilin nga uniporme. Itandi ang oras sa pagkaayo sa temperatura sa pagkatunaw, presyur sa likod, katulin sa tornilyo, unan, pagbag-o sa gibug-aton sa shot, makita nga mga depekto ug mga resulta sa bahin. Ang mas paspas nga pagkaayo nga nagpatunghag pagkadaot o pagkausab dili usa ka pag-uswag.
Unsa nga kasayuran ang kinahanglan ipadala alang sa usa ka mutant o anam-anam nga kinutlo sa tornilyo?
Ipadala ang modelo ug bersyon sa makina, giaprobahan nga screw ug barrel drawings, screw tip ug drive interfaces, matag resin grade, MFR o MVR test condition, filler ug recycled content, moisture ug drying data, shot weight, maximum shot capacity, cycle ug recovery time, screw speed, back pressure, temperature profile, depekto, wear map ug gikinahanglang acceptance records.
Unsang materyal ug datos sa nawong ang gipatik ni Nanhaiya alang niini nga mga screw?
Gilista sa Nanhaiya ang 38CrMoAlA steel, HB260 to 290 quenching hardness, HV900 to 1100 nitriding hardness, 0.5 to 0.8 mm nitriding depth, nitriding brittleness sa grade 1 o ubos, Ra0.4 surface roughness, 0.025 mm nga katig-a ngadto sa 6 nga haluang metal, HVRC5 ngadto sa 6 ka tul-id. 2.0 mm nga giladmon sa haluang metal. Kinahanglang mailhan sa order kung unsang mga kantidad ang magamit sa napili nga konstruksyon ug kung giunsa kini pag-inspeksyon.
Gisusi ang mga tinubdan alang niini nga giya
- Nanhaiya: Mutant Injection Molding Screw
- Nanhaiya: Anam-anam nga Injection Molding Screw
- Nanhaiya: Injection Molding Screw nga kategorya
- Nanhaiya: Mga Kagamitan sa Produksyon
- Nanhaiya: Proseso sa Serbisyo
- ISO 294-1: 2017: Paghulma sa injection sa mga espesimen sa pagsulay sa thermoplastic, kinatibuk-ang mga prinsipyo
- ISO 294-4: 2018: Pagdeterminar sa pag-umol sa pag-umol
- ISO 1133-1:2022: Determinasyon sa MFR ug MVR
- ISO 15512: 2019: Pagtino sa sulud sa tubig
- ISO 10350-1: 2025: Ikatandi nga usa ka punto nga datos alang sa mga materyales sa paghulma
Ang geometry sa produkto sa Nanhaiya, aplikasyon, dimensional-range, materyal, nawong, pabrika ug data sa serbisyo gikan sa live company website. Ang mga panid sa ISO gigamit alang sa sakup sa ginganlan nga pagsulay ug mga sumbanan sa datos. Ang kinutlo, drowing, data sa supplier sa resin ug plano sa pagdawat nagkontrol sa katapusang proyekto.