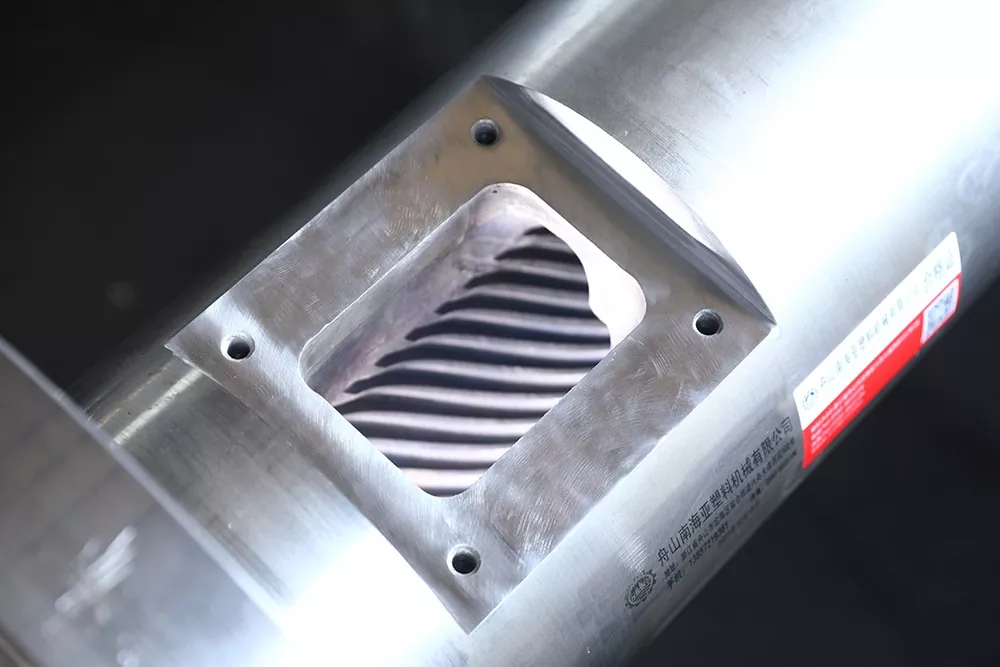
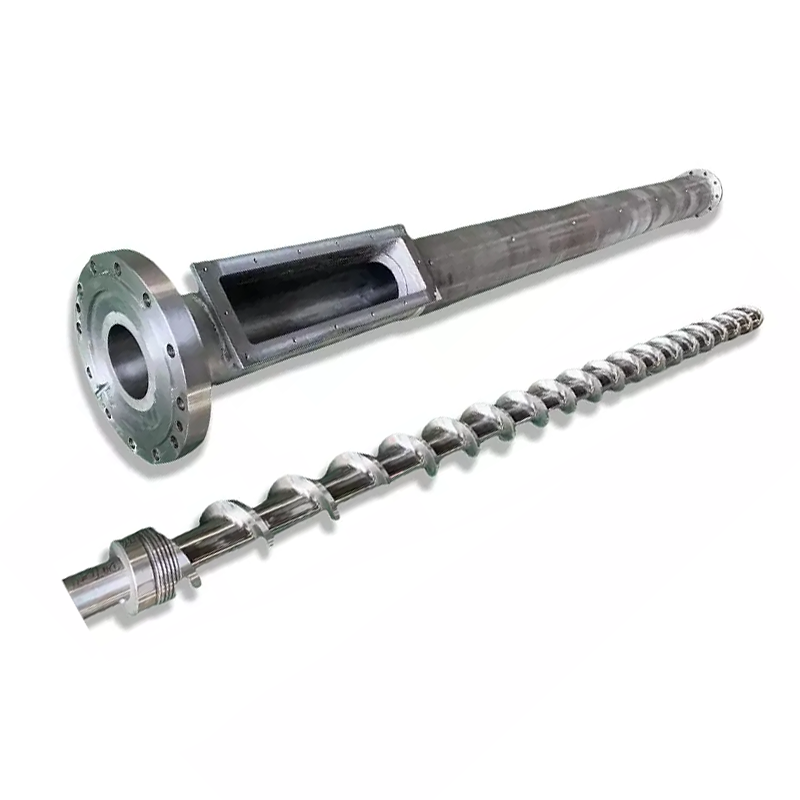
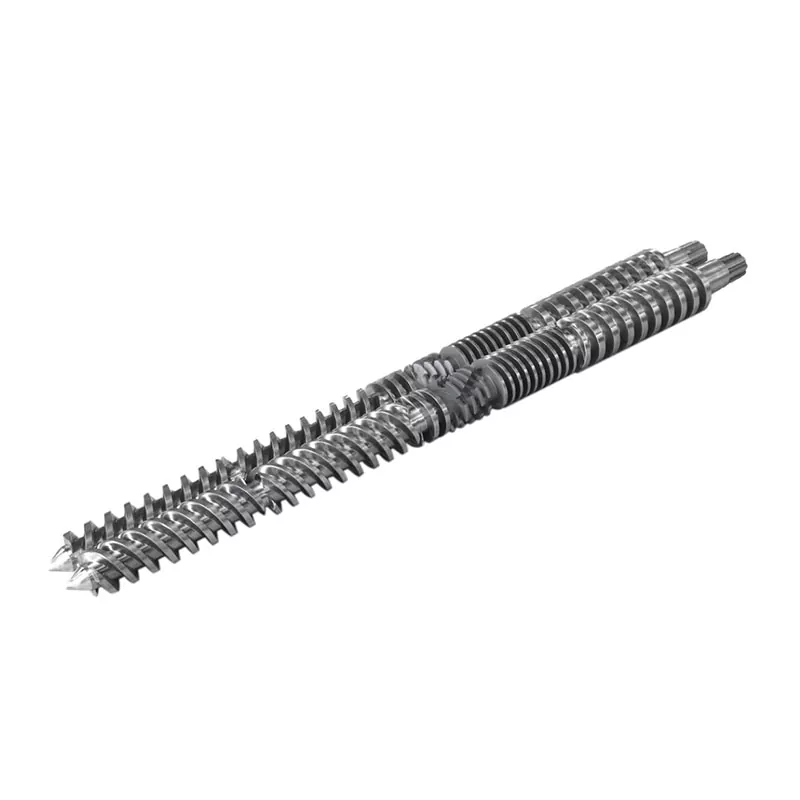
Ang usa ka flange sa baril morag yano hangtod ang bag-ong bahin makaabut sa makina. Unya ang usa ka gamay nga sayup sa rehistro, bolt circle, sealing face o matunaw nga agianan mahimong mohunong sa pag-instalar. Gipakita niini nga giya ang mga tim sa pagpalit ug pagmentinar kung giunsa paghimo ang daan nga sample, interface sa makina ug katungdanan sa pag-operate ngadto sa usa ka kontroladong espesipikasyon sa flange.
Dali nga tubag
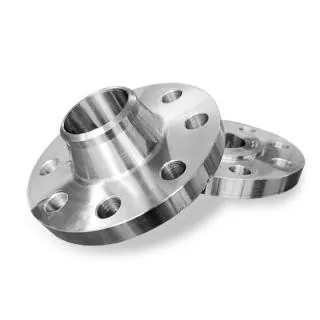
Para makapalit ugextruder barrel flange, ipadala ang usa ka kontrolado nga drowing nga nagpaila sa bore, sa gawas nga diametro, gibag-on, pagpangita sa rehistro, bolt pattern, sealing nga nawong, materyal, pagtambal sa nawong ug mga bahin sa pag-upa. Idugang ang aktwal nga temperatura ug pressure nga basehan, extruder o die-head nga modelo, gidaghanon ug mga kinahanglanon sa inspeksyon.
Ayaw pag-order og custom nga flange sa makina gikan sa mga pulong nga "ANSI," "DIN," "JIS" o "PN16" nga nag-inusara. Kadtong mga reperensiya mahimong maghubit sa usa ka standard pipe flange lamang kung ang kompleto nga standard designation ug service basis gipahayag. Ang usa ka extruder nga koneksyon kasagaran nagkinahanglan sa kaugalingon nga interface drawing, bisan kung ang usa ka kilid nagsunod sa usa ka giila nga flange pattern.
Hibal-i una kung unsang klase nga flange ang imong gipalit
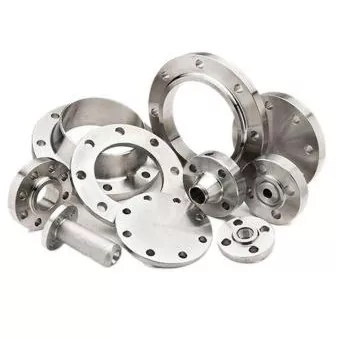
Ang mga kasaypanan sa pagpalit kasagaran magsugod kung ang tulo ka lain-laing mga sangkap gitawag tanan nga flange. Ang usa ka standard nga flange sa tubo, usa ka naandan nga extruder barrel flange ug usa ka adapter sa pagbalhin mahimong parehas nga hitsura sa usa ka litrato. Wala sila gipiho sa parehas nga paagi.
| Component | Unsa ang gipasabut niini | Panguna nga risgo sa pagpalit |
|---|---|---|
| Standard nga pipe flange | Eksaktong sumbanan, edisyon, nominal nga gidak-on, klase o PN, nag-atubang, materyal, bore ug tipo sa koneksyon | Ang usa ka mubo nga label sama sa "DIN flange" mahimong magtumong sa labaw sa usa ka dimensyon ug sistema sa rating |
| Pasadya nga extruder barrel flange | Gikontrol nga pagdrowing sa makina, pag-upa nga bariles o adaptor, rehistro, pattern sa bolt, pagtunaw sa lungag, bahin sa pagbugkos ug katungdanan sa serbisyo | Ang paggamit sa usa ka lamesa sa pipe-flange alang sa usa ka interface sa makinarya nga adunay naandan nga pagpangita ug mga bahin sa pag-agos |
| Die-head adapter flange | Duha ka mga interface dugang ang internal nga pagbag-o sa pagtunaw, oryentasyon, suporta ug mga kinahanglanon sa sensor o screen-pack | Ang duha ka tumoy magkalahi, apan ang gitigom nga agianan sa agianan, centerline o bolt orientation wala |
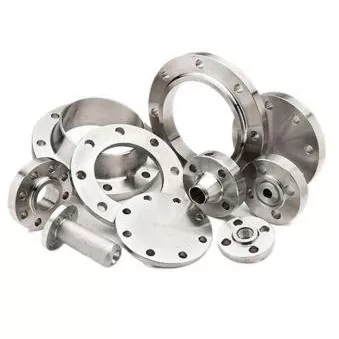
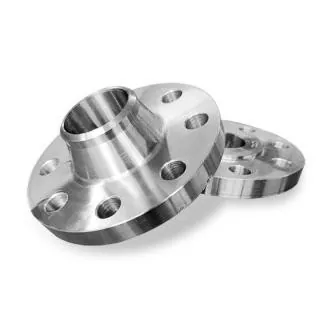
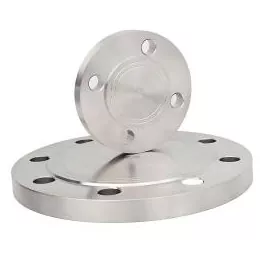
Ang kasamtangan ni Nanhaiyabarrel flange rangenaglangkob sa round steel flanges uban sa flanged koneksyon ug customizable port gidak-on. Anaa ang ANSI, DIN ug JIS nga mga pattern, kauban ang hingpit nga gipahiangay nga mga sukat alang sa mga plastik, kemikal, granulation ug aplikasyon sa makinarya.
Ang among pagtan-aw sa pabrika:ang standard nga ngalan nagsugod sa usa ka teknikal nga panag-istoryahanay; dili kini makahuman sa pagdrowing. Atong pangutan-on una kung asa nahimutang ang bahin, unsa ang nahimutangan niini, unsa ang nagtak-op niini ug unsa ang moagi niini. Kung klaro na ang kana nga mga gimbuhaton, ang husto nga mga sukat mahimong labi kadali nga kontrolon.
Ang mga sukod nga magdesisyon kung ang flange mohaum
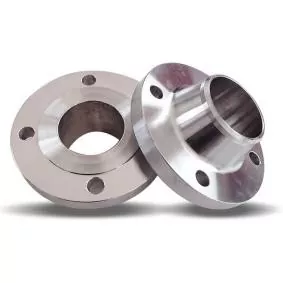
Usa ka mapuslanon nga drowing nagbulag sa gidak-on gikan sa function. Ang mga buho sa bolt nagmugna og clamp force, ang rehistro nagbutang sa mga bahin, ang nawong nagdala sa selyo ug ang bore nagdala sa matunaw o proseso nga medium. Ang paghangyo sa usa ka bahin aron mabayran ang lain makamugna og lisud nga asembliya ug dili sigurado nga pagbugkos.
| Drawing bahin | Nganong importante kini | Unsa ang kinahanglan ipahayag sa pumapalit |
|---|---|---|
| Sa gawas nga diametro | Gikontrol ang sobre, pag-access sa himan ug clearance duol sa mga heater, guwardiya o suporta | Nominal nga gidak-on, pagkamatugtanon ug bisan unsang limitado nga sektor |
| Central bore o matunaw nga agianan | Gikontrol ang pagpadayon sa pag-agos ug ang internal nga lakang sa hiniusa | Diametro, pagkamatugtanon, porma sa transisyon, direksyon ug gikinahanglan sa nawong |
| Kinatibuk-an ug lokal nga gibag-on | Makaapektar sa bolt engagement, stiffness, alignment ug assembled length | Datum nga mga nawong, gibag-on, counterbores ug gitas-on sa hub |
| Pangitaa ang rehistro o spigot | Nagtukod og concentric assembly imbes nga magsalig sa bolt-hole clearance | Laki o babaye nga bahin, diyametro, giladmon, angay ug lead-in |
| Bolt nga pattern | Naghatag sa koneksyon sa clamping ug nag-ayo sa angular nga orientasyon | Gidaghanon, pitch-circle diameter, gidak-on sa lungag, hilo, giladmon ug angular nga datum |
| Pagbugkos sa nawong | Naghimo sa gituyo nga kontak sa usa ka gasket, singsing, groove o metal nga nawong | Nag-atubang nga tipo, mga sukat, pagkahuman, espesipikasyon sa selyo ug gitugotan nga kadaot |
| Geometric nga mga kontrol | Hupti ang bore, rehistro ug pagsilyo sa nawong sa husto nga pagkalambigit | Ang mga datum ug gikinahanglan nga patag, perpendicularity, posisyon, coaxiality o runout |
| Mga bahin sa orientasyon | I-align ang mga heaters, sensor ports, keyways, guards o asymmetric mating parts | Ang anggulo sa orasan gikan sa usa ka dili klaro nga datum |
Ang ISO 286-1 naghatag usa ka internasyonal nga sistema alang sa mga linear-size nga pagtugot ug pagkaangay, lakip ang mga bahin sa silindro ug ang batakang-lungag ug batakang-shaft nga mga konsepto. Ang ISO 1101 naghatag sa simbolo nga pinulongan alang sa porma, oryentasyon, lokasyon ug mga kontrol sa runout. Kini nga mga sumbanan makatabang sa pagpahayag sa kinahanglanon, apan ang tigdesinyo kinahanglan gihapon nga mopili sa mga datum nga magamit ug gitugotan nga mga kantidad.
Ang clearance sa bolt-hole dili usa ka sistema sa pagpangita.Kung ang konektado nga die head o adapter kinahanglan nga concentric sa barrel bore, ipasabut ang usa ka rehistro o lain nga kontrolado nga bahin sa pagpangita. Ang paghugot sa mga bolts samtang ang pagpugos sa duha nga dili masaligon nga mga buol mahimong makadaot sa nawong, selyo o mga fastener ug magbilin usa ka makadaot nga internal nga lakang.
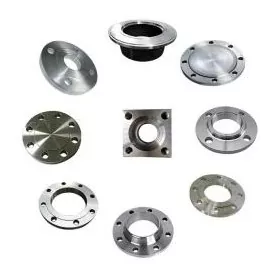
Ang ANSI, DIN, JIS ug PN dili kompleto nga mga paghulagway sa pagpalit
Ang Nanhaiya nagtanyag sa ANSI, DIN ug JIS nga mga kapilian o usa ka customized nga sumbanan. Mapuslanon kana kung ang usa ka flange moduyog sa natukod nga tubo sa tanum o kinahanglan nga motugma sa usa ka kasamtangan nga pattern sa rehiyon. Ang kinutlo nagkinahanglan gihapon sa eksaktong dokumento, edisyon, nominal nga gidak-on, rating, nawong, materyal ug bisan unsang kausaban sa proyekto.
Ang ASME B16.5, pananglitan, giulohan alang sa pipe flanges ug flanged fittings gikan sa NPS 1/2 hangtod sa NPS 24. Ang sakup niini nagtubag sa mga rating sa pressure-temperature, materyales, sukat, pagtugot, pagmarka ug pagsulay. Kini usa ka lig-on nga balangkas alang sa mga sangkap sa sulud niini, apan ang titulo niini wala maghimo sa matag koneksyon sa extruder nga usa ka B16.5 flange.
Praktikal nga kalainan:kung ang flange bahin sa usa ka utlanan sa pressure-piping, gamita ang magamit nga mga lagda sa piping ug kwalipikado nga pagsusi sa engineering. Kung kini usa ka naandan nga interface sa makina, kontrola kini gamit ang giaprubahan nga pagdrowing sa kagamitan ug katungdanan sa pag-operate. Kung kini naghimo sa duha nga mga tahas, ang pakete sa pagpalit kinahanglan nga makatagbaw sa duha ka hugpong sa mga kinahanglanon.
Standard nga sumbanan
Ipahayag ang sukaranan nga numero, tuig o edisyon, gidak-on, klase o PN, nag-atubang, materyal nga grupo ug sangkap sa pag-asawa. Ilista ang bisan unsang pagtipas sa dayag.
Pasadya nga sumbanan
Himua nga awtoridad ang pinirmahan nga drawing. Ang usa ka reperensiya sa usa ka sumbanan mahimo gihapon nga maghubit sa pinili nga mga hilo, haom, simbolo o pamaagi sa pagsulay.
Nagkasagol nga interface
Ipakita kung unsang nawong ang nagsunod sa usa ka sumbanan ug kung unsang nawong ang gipasadya. Ipasabot ang internal nga transisyon ug angular nga relasyon tali sa duha ka tumoy.
Ang among pagtan-aw sa pabrika:Ang "sama sa daan nga flange" mapuslanon nga konteksto, apan dili kini usa ka kinahanglanon nga masusi. Gibutang namon ang eksaktong interface sa usa ka drowing ug gihangyo ang pumapalit nga aprobahan kini. Naghatag kini sa mga tim sa produksiyon, pag-inspeksyon ug pag-install sa parehas nga tubag kung ang usa ka pagsukod gipangutana.
Ang klase sa presyur dili mabulag sa temperatura ug materyal
Ang panid sa barrel flange sa Nanhaiya naglista sa mga kapilian sa PN6, PN10, PN16, PN25, PN40 ug PN63. Tagda kini ingon nga magamit nga mga kategorya sa espesipikasyon, dili ingon usa ka unibersal nga pahayag sa presyur sa pagtrabaho. Ang usa ka magamit nga rating nagdepende sa nagdumala nga sumbanan, materyal, temperatura, geometry, bolting, selyo ug disenyo sa sistema.
Ang pagproseso sa polimer nagdugang mga kondisyon nga dili mahulagway sa usa ka mubo nga flange label. Mahimong makita sa koneksyon ang init nga pagkatunaw, mga siklo sa pagpainit ug pagpabugnaw, pagkurog sa makina, gibug-aton sa ulo, pagkarga sa asembliya ug paglimpyo. Ipahayag ang normal ug labing taas nga mga kondisyon, apan itago ang mga kondisyon sa disenyo nga lahi sa naandan nga mga setting sa proseso.
| Pag-input sa katungdanan | Ngano nga gikinahanglan kini sa tiggama | Ebidensya nga ilakip |
|---|---|---|
| Normal ug maximum nga temperatura | Makaapektar sa materyal nga pamatasan, pagpili sa selyo, paglihok sa init ug basehan sa rating | Proseso sheet, heater setting ug gisukod operating range |
| Normal ug maximum pressure | Gihubit ang mekanikal ug sealing nga katungdanan ubos sa magamit nga pamaagi sa disenyo | Instrumentation range, operating records ug kinahanglanon sa disenyo |
| Pressure medium | Ang tinunaw nga polimer, gas, likido o tubo sa tanom mahimong magkinahanglan ug lain-laing disenyo ug kontrol sa pagpanglimpyo | Ngalan sa materyal, pormula, datos sa kaluwasan ug diagram sa proseso |
| External load | Ang usa ka bug-at nga ulo sa ulo o dili suportado nga mga tubo mahimong makadugang sa bending load sa flange | Ang gibug-aton sa asembliya, sentro sa grabidad, mga suporta ug drowing sa pag-instalar |
| Thermal nga mga siklo | Ang gibalikbalik nga pagpalapad ug pagkubkob mahimong makaapekto sa preload, pag-align ug pagbugkos | Pagsugod ug paghunong frequency plus pagpainit ug pagpabugnaw han-ay |
| Magamit nga code o lagda sa kostumer | Gitino ang mga kalkulasyon, mga rekord sa materyal, pagmarka, pagsulay ug responsibilidad sa pag-apruba | Eksaktong dokumento, edisyon ug detalye sa proyekto |
Ayaw pagpili og mas taas nga numero sa PN isip usa ka stand-alone nga tambal sa leakage.Ang pagtulo mahimong gikan sa kadaot sa nawong, sayop nga selyo, pagtuis, kontaminasyon, dili maayo nga pag-align, dili angay nga bolting o thermal nga paglihok. Pangitaa ang mekanismo sa kapakyasan sa dili pa usbon ang klase o paagi sa pagpahugot.
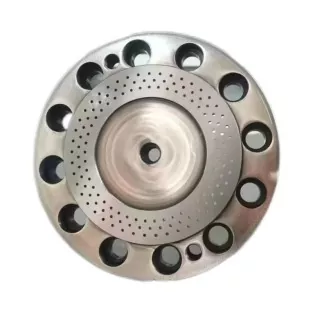
Pagpili sa materyal ug sa ibabaw nga pagtambal alang sa tinuod nga palibot
Ang Nanhaiya naggama og mga flanges sa baril gikan sa carbon steel, stainless steel ug alloy steel. Ang magamit nga mga pagtambal sa ibabaw naglakip sa sandblasting, galvanization ug nickel plating, uban ang ubang mga pagtambal nga magamit sa mga kinahanglanon sa kustomer. Ang giaprobahan nga drowing kinahanglang magpahayag ug eksaktong grado ug sakup sa pagtambal, dili lamang sa halapad nga materyal nga pamilya.
| Opsyon | Ngano nga ang usa ka pumapalit mahimong maghunahuna niini | Mga pangutana nga sulbaron sa dili pa maaprobahan |
|---|---|---|
| Carbon steel | Kinatibuk-ang kusog sa makinarya ug ekonomikanhon nga paghimo diin kontrolado ang palibot | Eksakto nga grado, proteksyon sa kaagnasan, weldability, temperatura nga basehan ug gibutyag nga mga ibabaw |
| Stainless steel | Ang resistensya sa kaagnasan o usa ka mas limpyo nga nahayag nga nawong alang sa usa ka piho nga palibot sa proseso | Eksakto nga grado, pagkaladlad sa kemikal, peligro sa kasakit, mga materyales sa pag-upa ug ruta sa paghimo |
| Alloy nga asero | Mechanical o thermal nga katungdanan nga nagtawag alang sa usa ka piho nga haluang metal ug ruta sa pagtambal | Grado, init nga pagtambal, katig-a, katig-a, machinability ug mga rekord sa inspeksyon |
| Sandblasted nga nawong | Pag-andam sa nawong o usa ka piho nga paghuman sa gawas | Hain nga mga nawong ang atimanon ug unsa nga tukma o selyado nga mga nawong ang kinahanglan panalipdan |
| Galvanized o nickel-plated nga nawong | Dugang nga panalipod sa nawong alang sa gikasabutan nga palibot | Patong nga materyal, gibag-on kriterya, maskara nga mga lugar, dimensional allowance ug paagi sa pag-ayo |
Ang usa ka coating dili magtul-id sa usa ka dili angay nga base nga materyal, huyang nga geometry o nadaot nga sealing nga nawong. Mahimo usab kini magbag-o sa usa ka hapit nga rehistro kung ang drowing wala maghubit sa mga maskara nga nawong ug katapusan nga mga sukat. Desisyuni kung ang pagkamatugtanon magamit sa wala pa ang pagtambal o sa nahuman nga bahin nga andam na alang sa asembliya.
Ang among pagtan-aw sa pabrika:gilain namon ang nagtrabaho nga mga nawong gikan sa gipanalipdan nga mga nawong sa gawas. Ang usa ka seal land, pagpangita sa diyametro o hugot nga bore kinahanglan nga dili makadawat sa usa ka sapaw sa aksidente. Ang pagmarka sa mga utlanan sa pagtambal diha sa drowing mas luwas kay sa pagsulbad niini human ang nahuman nga mga bahin moabot.
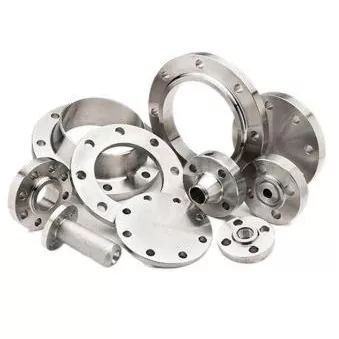
Giunsa pagsukod ang usa ka kapuli nga flange sa baril
Ang daan nga bahin naghatag ug bililhong pisikal nga ebidensiya, apan dili na kini magrepresentar sa gituyo nga geometry. Ang usa ka rehistro mahimong magsul-ob, ang usa ka nawong mahimong ma-skim sa panahon sa pag-ayo ug ang kainit makatuis sa plato. Ang orihinal nga makina o drowing sa asembliya nagpabilin nga labing kaayo nga awtoridad sa pagsugod kung kini magamit.
- Litrato sa na-install nga asembliya.Pagrekord sa direksyon sa dagan, pagkahan-ay sa sangkap, centerline, suporta, mga heater, sensor ug pag-access sa dili pa i-disassembly.
- Ilha ang duha ka sangkap sa pag-upa.Matikdi ang baril, adapter, screen changer, confluence core, gearbox-side structure o die head nga konektado sa matag nawong.
- Limpyo nga walay pagbag-o sa ebidensya.Kuhaa ang polymer ug luag nga kontaminasyon nga walay mga lingin nga mga ngilit o pagpasinaw sa mga marka sa pagsul-ob nga nagpatin-aw sa kapakyasan.
- Pagtukod og mga datum.Pilia ang nag-unang sealing o mounting nga nawong, ang bore o register axis ug usa ka angular feature sa dili pa irekord ang mga dimensyon.
- Sukda ang matag interface.Irekord ang bore, diameter sa gawas, gibag-on, matag lakang ug giladmon, pattern sa bolt, mga hilo, mga counterbores, mga bahin sa nawong ug oryentasyon.
- Sukda ang mga bahin sa pag-upa.Ang usa ka gikopya nga gisul-ob nga flange mahimong mag-usab sa daan nga sayup. I-verify ang aktuwal nga mga rehistro sa lalaki ug babaye, magamit nga bolt engagement ug lokasyon sa selyo.
- Pagsulbad sa mga panagbangi sa bag-ong drowing.Itandi ang sample, orihinal nga drowing ug mga sukod sa pag-upa, unya aprobahi ang dimensyon nga nagpasig-uli sa gituyo nga function.
Minimum nga set sa litrato:usa ka na-install nga overview, parehas nga flange nga mga nawong, usa ka side view, ang barrel o die-head nameplate, matag marka o numero sa bahin, ang selyo, ug suod nga pagtan-aw sa kadaot. Ibutang ang usa ka sukdanan tapad sa bahin alang sa oryentasyon, apan ayaw pagkwenta sa mga kritikal nga dimensyon gikan sa mga litrato sa panglantaw.
Para sa twin-screw o multi-component nga mga proyekto, susiha pag-ayo ang angular orientation. Ang usa ka pattern sa bolt mahimong simetriko samtang ang pagbukas sa pagtunaw, terminal sa heater, port sa sensor o suporta dili. Ang asembliya mahimong mag-bolt nga magkauban ug i-rotate pa sa usa ka dili magamit nga posisyon.
Ipaambit ang kaubang pamilya sa produkto aron masabtan sa supplier ang sistema. Nagsuporta si Nanhaiyausa ka tornilyo, parallel twin screwugconical twin screw barrelmga aplikasyon, plusextruder nga mga confluence coreug gipahiangay nga mga interface sa die.
Ang katakus sa machining nagsuporta sa drowing, apan dili kini ilisan
Ni Nanhaiyakagamitan sa produksiyonlista sa panid CNC drilling ug milling positioning accuracy sa 0.02 mm. Gipaila usab niini ang lima ka axis nga machining alang sa dili regular nga mga flight sa screw ug mga espesyal nga istruktura sa flange. Kini nga mga kapabilidad adunay kalabutan sa komplikado nga mga pattern sa lungag ug mga bahin sa flange.
Ang gipatik nga kapabilidad sa pagpoposisyon sa usa ka makina dili awtomatik nga pagtugot sa matag nahuman nga flange. Ang aktuwal nga pagdawat nagagikan sa drowing, ruta sa proseso, fixturing, kondisyon sa materyal, pagkasunod-sunod sa pagtambal sa init o pagkasunod-sunod sa coating ug gikasabutan nga paagi sa inspeksyon.
| Yugto sa paggama | Kontrola ang pangutana | Mapuslanon nga rekord sa pumapalit |
|---|---|---|
| Materyal nga resibo | Ang materyal ba nahiuyon sa eksaktong grado ug porma nga gipahayag sa order? | Materyal nga sertipiko kung gipiho sa kontrata |
| Datum machining | Unsang nawong ug axis ang makontrol sa ulahi nga mga bahin? | Giaprobahan nga drowing nga adunay klaro nga datum scheme |
| Bore ug register machining | Sakto ba nga pagkasunodsunod ang mga diametro, giladmon ug haom sa pag-upa? | Dimensyon nga taho alang sa kritikal nga mga bahin sa interface |
| Pagprodyus sa lungag | Ang pitch circle, angular orientation, hilo ug giladmon ba gi-reference sa husto? | Mga resulta sa inspeksyon sa pattern ug pag-verify sa thread |
| Paghuman sa nawong | Giprotektahan ba ang geometry sa seal, flatness ug surface? | Gitakda nga inspeksyon sa nawong ug rekord sa ibabaw |
| Pagtambal sa init o nawong | Ang pagtambal ba magbag-o sa gidak-on, patag, katig-a o giprotektahan nga mga lugar? | Sertipiko sa pagtambal ug katapusang dimensyon nga inspeksyon kung gikinahanglan |
| Katapusan nga pagmarka ug pagputos | Mahimo bang mailhan sa tanum ang pagbag-o, oryentasyon ug asembliya sa pag-upa? | Pagmarka sa bahin, pagpagawas sa inspeksyon ug gipanalipdan nga pakete |

Ang among pagtan-aw sa pabrika:ang usa ka pagkamatugtanon kinahanglan adunay usa ka rason ug usa ka paagi sa pag-inspeksyon. Atong higpitan ang pagpangita, pag-seal ug pag-align sa mga bahin diin ang asembliya nagkinahanglan og kontrol. Ang pagpadapat sa pinakagamay nga posible nga pagkamatugtanon sa matag dimensyon makadugang lamang sa gasto ug makabalda gikan sa mga bahin nga aktuwal nga magdesisyon nga angayan.
Unsa ang kasagarang mga problema sa flange nga gisulti kanimo
Ang problema sa koneksyon panagsa ra madayagnos sa usa ka litrato. Irekord kung kanus-a makita ang simtomas, kung kini nagbag-o sa temperatura o presyur, ug kung diin nagsugod ang pagtulo, paglihok o kadaot. Usba ang usa ka kontrolado nga variable matag higayon.
| Naobserbahan nga problema | Posible nga mga hinungdan sa pag-imbestiga | Pagpamalit nga leksyon |
|---|---|---|
| Ang bag-ong flange dili mosulod sa rehistro | Sayop nga diyametro o angay, taklap sa nakit-an nga nawong, burr, hugaw, kondisyon sa thermal o pagkadaot sa bahin sa pag-upa | Ipahayag ang katapusang pagtratar sa mga sukat, angay, lead-in ug temperatura sa inspeksyon |
| Ang mga buho sa bolt dili mag-align | Sayop nga pitch circle, hole count, angular datum, handedness, thread o drawing revision | Dimensyon ang tibuuk nga sumbanan gikan sa usa ka makita nga bahin sa oryentasyon |
| Ang leak makita sa panahon sa pagpainit | Thermal nga paglihok, dili angay nga selyo, pagtuis sa nawong, pagkawala sa preload o temperatura sa gawas sa giaprobahan nga basehan | Iapil ang thermal cycle, seal specification ug bolting method sa system review |
| Ang leak nagpadayon sa usa ka sektor | Lokal nga kadaot sa nawong, kontaminasyon, dili patas nga patag, misalignment o gawas nga bending load | Ipiho ang mga kontrol sa nawong ug suportahan ang gilakip nga asembliya |
| Ang polimer nadaot sa hiniusa | Internal nga lakang, patay nga bulsa, bagis nga kadaot, leakage nga agianan o sobra nga pinuy-anan duol sa interface | Kontrola ang gitigum nga agianan sa pagtunaw, dili lamang ang mga sukat sa gawas nga flange |
| Ang mga fastener balik-balik nga naghuyang o napakyas | Sayop nga detalye sa fastener, dili patas nga asembliya, thermal cycling, vibration, overload o natuis nga mga nawong | Ipahubit sa responsableng enhinyero ang bolting ug pagpahugot para sa kompletong hiniusang |
| Ang corrosion magsugod sa koneksyon | Dili angay nga materyal, nadaot nga taklap, natanggong nga kontaminasyon, dili angay nga palibot o galvanic nga kahimtang | Ihulagway ang aktuwal nga kemikal ug panglimpyo nga palibot sa dili pa mopili og materyal ug pagtambal |
Ang dugang nga torque dili usa ka diagnosis.Ang sobra nga paghugot makadaut sa mga hilo, bolts, mga nawong, mga selyo o konektado nga kagamitan. Ilain ug himoa nga luwas ang makina, unya ipa-inspeksyon sa mga kwalipikado nga kawani ang tibuuk nga hiniusa ug sunda ang gi-aprubahan nga pamaagi sa asembliya.
Kung ang flange magkonektar sa apipe extrusion mamatay ulo, susiha ang suporta ug centerline ingon man ang joint. Kung kini nagdugtong duol sa aplastik nga extruder gearboxo suporta sa baril, pamatud-i nga ang istruktura sa makina wala magpugos sa interface gikan sa paglinya.
Extruder barrel flange RFQ checklist
Ang usa ka kompleto nga RFQ nagtugot sa supplier sa pagkutlo sa parehas nga bahin nga gipaabut sa pumapalit nga i-install. Ibutang ang usa ka drowing nga kontrolado sa rebisyon kung mahimo ug markahi ang matag butang nga kinahanglan pa nga kumpirmasyon sa engineering.
- Flange function ug eksakto nga posisyon sa pag-instalar
- Ang tiggama sa makina, modelo ug konteksto sa serial
- Ang duha nga mga drowing nga sangkap sa pag-upa o mga numero sa bahin
- Sa gawas nga diametro ug sa tanang lokal nga limitasyon sa sobre
- Central bore ug internal transition geometry
- Kinatibuk-ang gibag-on, mga hub, mga lakang ug mga recess
- Irehistro ang mga diametro, giladmon, haom ug lead-in
- Ang gidaghanon sa bolt, pitch circle ug angular datum
- Mga detalye sa clearance-hole, counterbore o thread
- Pag-seal sa nawong, groove, gasket o espesipikasyon sa selyo
- Gikinahanglan nga porma, orientasyon ug pagkontrol sa posisyon
- Eksakto nga grado sa materyal ug pagtambal sa kainit
- Pagtambal sa nawong, masking ug katapusan nga mga sukod
- Normal ug disenyo nga impormasyon sa temperatura
- Normal ug disenyo sa presyur nga impormasyon
- Medium, polymer nga pormula ug pagkaladlad sa paghinlo
- External loads, suporta ug thermal cycles
- Magamit nga sumbanan, edisyon ug mga lagda sa proyekto
- Gidaghanon, estratehikong spare-part ug pagmarka
- Mga dokumento sa materyal, pagtambal ug inspeksyon
- Gikinahanglan nga fit check o giuyonan nga pagsulay sa sistema
- Mga litrato ug taho sa kondisyon alang sa mga kapuli
Ang among pagtan-aw sa pabrika:Ang mga litrato nagsulti kanamo kung asa kami mangita, ang mga sample nagsulti kanamo kung unsa ang naa karon ug ang mga drowing nagsulti kanamo kung unsa ang himuon. Ang usa ka lig-on nga kapuli nga order naggamit sa tanan nga tulo kung magamit. Kung dili sila mouyon, mohunong kami sa pagkuha sa pagtugot imbes nga pilion ang labing kombenyente nga pagsukod.
Pagtukod og pagdawat sa palibot sa mating interface
Ang inspeksyon kinahanglang mosunod sa mga risgo nga giila atol sa pagrepaso sa drowing. Ang usa ka yano nga patag nga flange mahimong magkinahanglan usa ka mubo nga dimensyon nga taho. Ang usa ka bahin sa pressure-boundary, espesyal nga adapter o close-fit nga kapuli mahimong magkinahanglan ug dugang nga mga rekord, nasaksihan nga inspeksyon o pagsulay sa sistema ubos sa responsableng pamaagi sa engineering.
| ganghaan sa pagdawat | Ebidensya | Ipagawas ang pangutana |
|---|---|---|
| Pag-apruba sa pagdrowing | Gipirmahan nga rebisyon nga adunay mga datum, sukat, pagtugot, materyal, pagtambal ug mga nota | Gihulagway ba sa drowing ang gituyo nga pag-ipon nga asembliya nga wala magsalig sa mga pangagpas? |
| Materyal ug pagtambal | Gikinahanglan nga mga sertipiko nga nalambigit sa bahin o lote sa produksiyon | Ang mga rekord ba nahiuyon sa grado ug pagtambal nga gipahayag sa order? |
| Dimensional nga inspeksyon | Mga resulta para sa bore, register, gibag-on, bolt pattern, seal geometry ug gipiho nga geometric nga kontrol | Ang mga functional nga bahin ba sulod sa gi-aprubahan nga mga limitasyon pagkahuman sa tanan nga pagproseso? |
| Biswal nga kahimtang | Mga litrato ug inspeksyon sa mga nawong, mga hilo, sapaw, mga ngilit ug pagmarka | Ang pagsilyo ug pagpangita sa mga nawong limpyo, gipanalipdan ug walay dili madawat nga kadaot? |
| Pagsusi sa kapikas | Nahiangay sa mga bahin sa pag-upa nga gihatag sa pumapalit, mga gauge o usa ka gikasabutan nga kagamitan sa pag-inspeksyon | Ang asembliya ba nangita, nag-orient ug nag-fasten ingon nga gituyo nga wala’y pagpugos? |
| Sistema o pagsulay sa presyur | Gikasabutan nga pamaagi, responsable nga pagtugot ug natala nga resulta kung gikinahanglan | Gibuhat ba ang husto nga pagsulay alang sa aktuwal nga kasangkaran sa flange ug mga lagda sa pagdumala? |
| Pagpagawas sa pagpadala | Pag-ila sa bahin, proteksyon, lista sa pagputos ug pakete sa dokumento | Mahimo bang mailhan, mapreserbar ug i-install sa nakadawat nga tanum ang husto nga pagbag-o? |
Alang sa suporta sa pag-instalar o pagplano sa pagmentinar, ribyuha ang Nanhaiya'steknikal nga serbisyo. Ang pagpili sa supplier mahimo usab nga maglakip saprofile sa kompanya, kagamitan sa produksiyonug kasamtanganmga sertipiko.
Kanunay nga gipangutana nga mga pangutana
Unsa nga impormasyon ang gikinahanglan sa pagkutlo sa usa ka extruder barrel flange?
Pagpadala ug kontroladong drowing o tin-aw nga mga dimensyon para sa gawas nga diyametro, bore, gibag-on, locating register, bolt quantity, bolt-hole o thread size, pitch-circle diameter, hole orientation, sealing face ug mating component. Idugang ang extruder nga modelo, materyal, operating temperatura ug pressure nga basehan, pagtambal sa nawong, gidaghanon ug gikinahanglan nga mga dokumento sa inspeksyon.
Ang ANSI, DIN o JIS ba igo aron matino ang usa ka flange sa baril?
Dili. Ang eksakto nga standard nga numero, edisyon, gidak-on, rating, pag-atubang, materyal ug sangkap sa pag-upa gikinahanglan alang sa usa ka standard pipe flange. Ang usa ka naandan nga extruder o die-head flange mahimo usab nga manginahanglan usa ka kontrolado nga pagguhit sa makinarya tungod kay ang rehistro niini, agianan sa pagtunaw, oryentasyon sa bolt ug kinatibuk-ang geometry mahimong mahulog sa gawas sa standard nga pipe-flange.
Unsay buot ipasabot sa PN6, PN10, PN16, PN25, PN40 ug PN63 sa Nanhaiya flange page?
Kini ang mga kapilian sa klase sa presyur nga gilista alang sa Nanhaiya barrel flanges. Dili sila usa ka unibersal nga garantiya sa presyur sa pagtrabaho alang sa matag materyal ug temperatura. Ang espesipikasyon sa pagpalit kinahanglan nga magkonektar sa napili nga klase sa PN sa eksaktong sukaranan, mga sukat, materyal, sukaranan sa temperatura, bolting, selyo ug magamit nga mga lagda sa disenyo sa sistema.
Unsa nga materyal ang akong pilion alang sa usa ka flange sa baril?
Nagtanyag ang Nanhaiya og carbon steel, stainless steel ug alloy steel nga mga kapilian. Ang pagpili kinahanglan nga tagdon ang load, temperatura, pagkaladlad sa kaagnasan, kontak sa polymer o mga additives, mga kinahanglanon sa welding, materyal nga bahin sa pag-asawa, pagtambal sa nawong ug ang mga lagda sa pagdumala sa disenyo. Ipahayag ang eksaktong grado sa giaprobahan nga drowing kay sa pag-order lamang sa materyal nga pamilya.
Giunsa nako pagsukod ang usa ka puli nga extruder flange?
Sukda ang bore, diameter sa gawas, kinatibuk-ang gibag-on, rehistro ang mga diametro ug giladmon, gidaghanon sa bolt, gidak-on sa lungag o hilo, diyametro sa pitch-circle, angular nga oryentasyon ug mga bahin sa pagbugkos. Irekord ang bahin sa pag-upa, direksyon sa agos ug posisyon sa asembliya. Itandi ang mga sukod sa orihinal nga drowing sa makina tungod kay ang gikuha nga bahin mahimo’g masul-ob, matuis o giayo kaniadto.
Ngano nga ang usa ka extruder flange motulo pagkahuman sa pag-instalar?
Ang posible nga mga hinungdan naglakip sa usa ka nadaot o dili angay nga sealing nga nawong, dili husto nga gasket o selyo, flange-face distortion, dili maayo nga pag-align sa rehistro, kontaminasyon, dili patas nga bolting, dili angay nga mga fastener, thermal nga paglihok o usa ka presyur ug kondisyon sa temperatura sa gawas sa giaprobahan nga disenyo. Pangitaa ang hinungdan sa dili pa gamiton ang dugang nga pwersa sa pagpahugot.
Mahimo bang kopyahon sa usa ka supplier ang usa ka gisul-ob nga flange sa baril gikan sa usa ka sample?
Ang usa ka pisikal nga sample mapuslanon, apan dili kini ang bugtong awtoridad. Ang pagsul-ob, kaagnasan, re-machining, pag-ayo ug thermal distortion mahimong makausab sa mga kritikal nga dimensyon. Gamita ang orihinal nga drowing kung magamit, sukda ang mga sangkap sa pag-upa ug pag-uyon kung unsang mga sukat ang ibalik sa dili pa maaprobahan ang pag-ilis nga drowing.
Sa unsang paagi dawaton ang usa ka naandan nga barrel flange?
Aprobahan una ang drowing, dayon pamatud-i ang materyal ug mga rekord sa pagtambal nga gikinahanglan sa order. Susiha ang bore, rehistro, gibag-on, bolt pattern, sealing geometry ug gipiho nga porma o posisyon nga kontrol batok sa drowing. Kumpirma ang pagkahaom sa mga parte sa pag-upa kon praktikal, ug paghimo lamang sa gikasabutan nga sistema o pressure test ubos sa angay nga pamaagi sa engineering.
Teknikal nga mga pakisayran
- Nanhaiya Barrel Flange: mga materyales sa una nga partido, mga sumbanan, mga pagtambal sa nawong, mga kapilian sa PN, mga aplikasyon ug mga imahe sa produkto.
- Nanhaiya Production Equipment: mga kapabilidad sa first-party machining ug gipatik nga datos sa pagpoposisyon sa kagamitan.
- ASME B16.5-2020 overview: opisyal nga ASME scope ug mga sulod alang sa pipe flanges ug flanged fittings.
- ISO 286-1:2010: opisyal nga paghulagway sa ISO sa sistema sa code alang sa mga pagtugot sa linear nga mga gidak-on ug angay.
- ISO 1101:2017: opisyal nga ISO nga paghulagway sa geometrical tolerancing nga pinulongan para sa porma, oryentasyon, lokasyon ug runout.
Ang mga sumbanan kinahanglang mapalit o ma-access pinaagi sa ilang awtorisadong mga magmamantala kon gikinahanglan ang ilang tibuok nga kinahanglanon. Kinahanglang kumpirmahon sa responsableng enhinyero ang angay nga edisyon, hurisdiksyon ug mga lagda sa proyekto sa wala pa ang paghimo o pagsulay.
Mubo nga sulat sa editoryal: Kini nga giya nagbulag sa karon nga mga opsyon sa produkto sa Nanhaiya gikan sa mga desisyon sa inhenyeriya nga espesipiko sa aplikasyon. Ang katapusan nga disenyo sa presyur, bolting, sealing, materyal nga grado, pagtugot ug mga kinahanglanon sa pagdawat kinahanglan nga makumpirma sa gi-aprubahan nga detalye sa pagpalit.