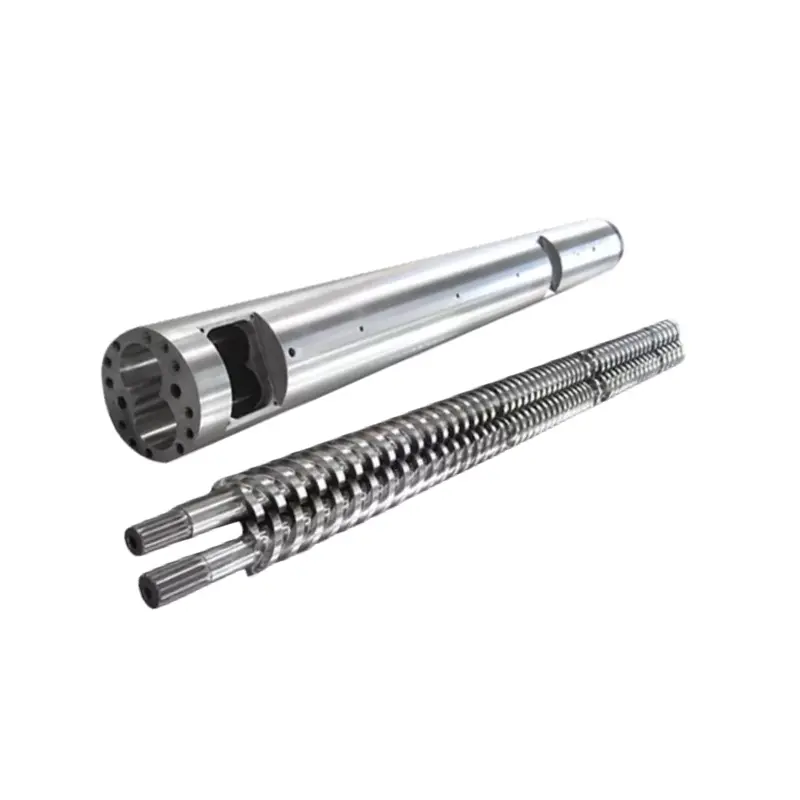
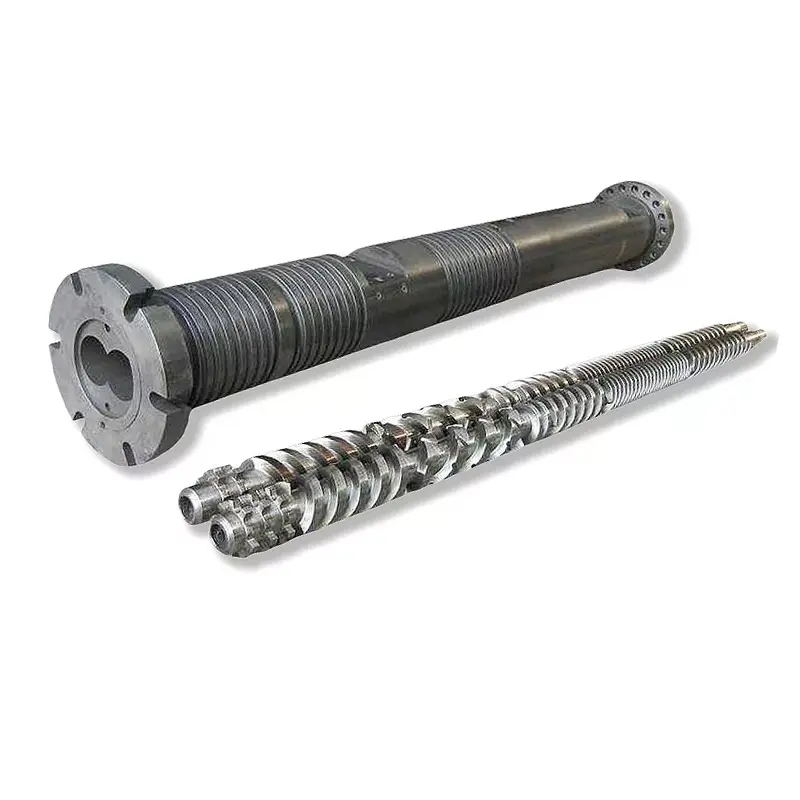
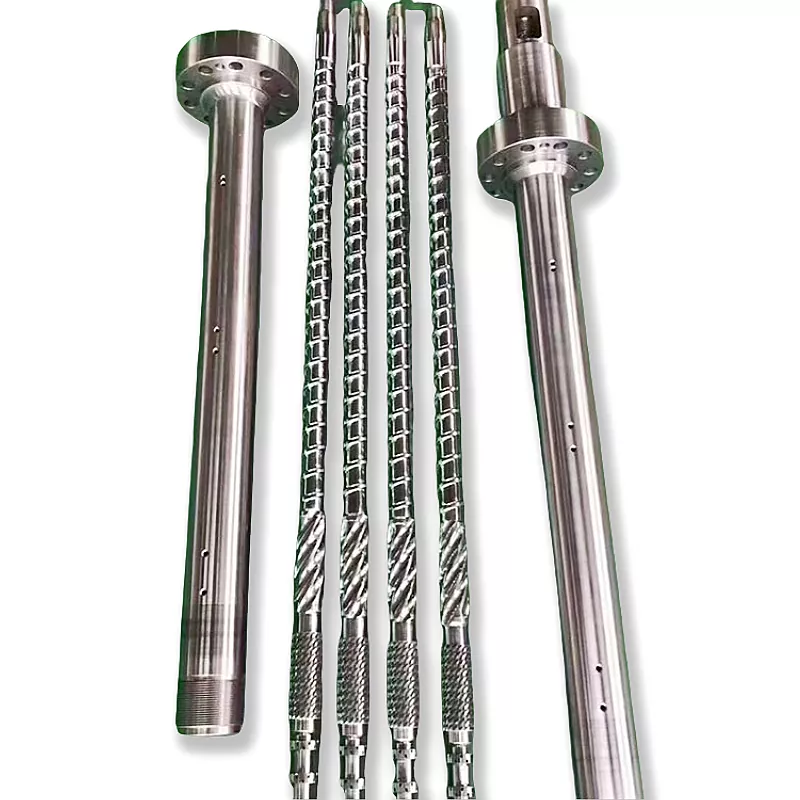
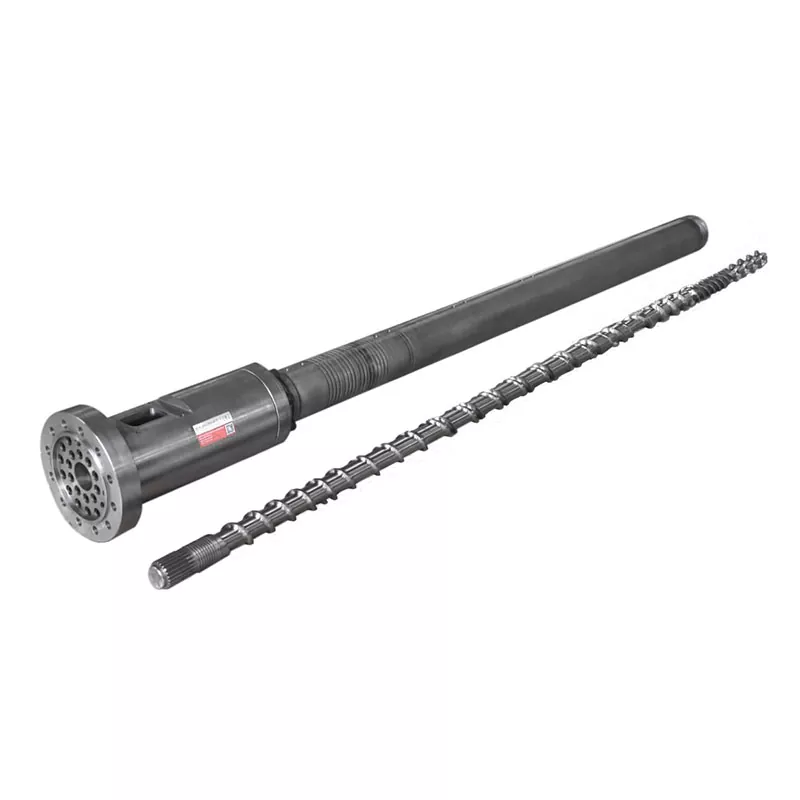
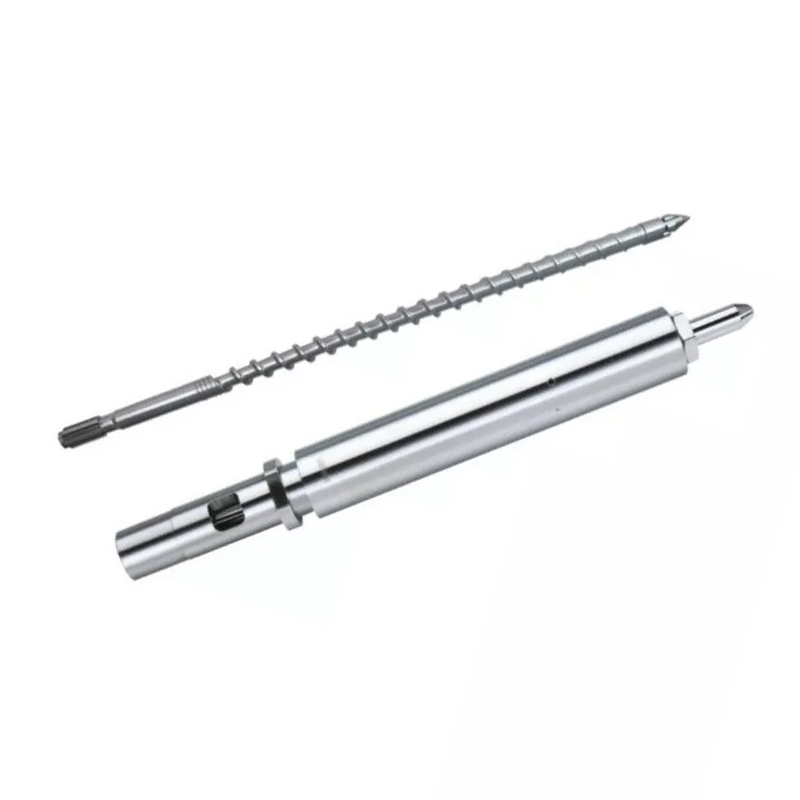
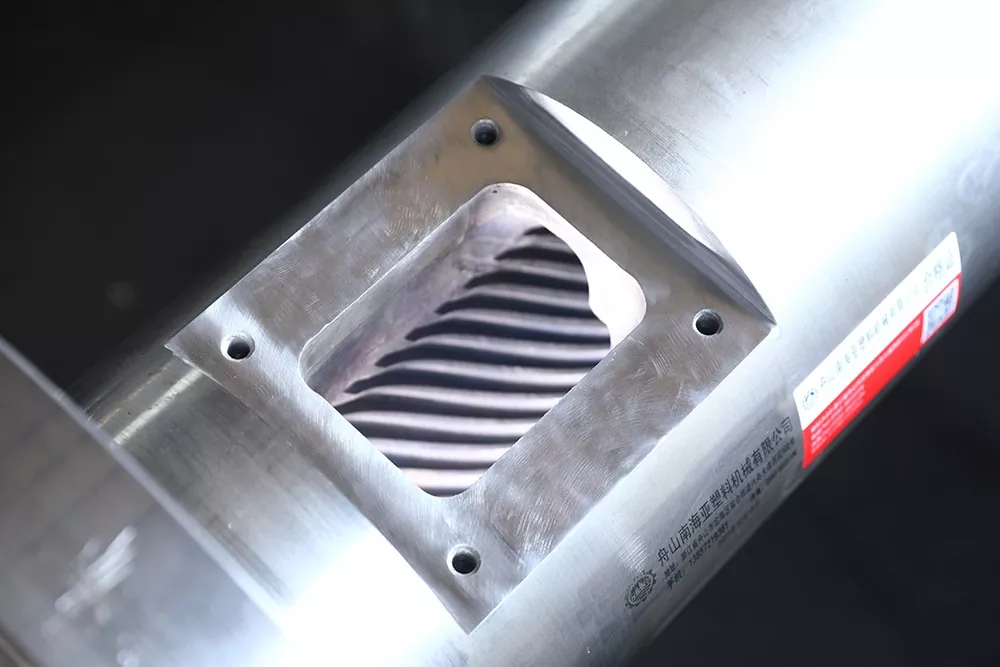
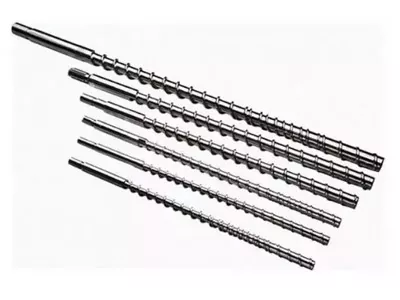
Ang usa ka puli nga tornilyo kinahanglan nga motakdo labaw pa sa nameplate sa makina. Kinahanglan nga kini mohaum sa mekanikal nga mga interface, magtrabaho uban sa aktwal nga barrel bore ug mohaum sa polymer, additives ug produksyon nga katungdanan. Kini nga giya nagpakita kung unsa ang gikinahanglan sa usa ka pabrika sa dili pa kini makarepaso sa bahin nga responsable.
Dali nga Tubag
Aron matino ang usa ka puli nga single screw, ipadala ang upat ka grupo sa impormasyon: mga detalye sa makina ug interface, usa ka kontrolado nga rekord sa dimensyon, ang giproseso nga materyal ug katungdanan sa pag-operate, ug klaro nga mga kinahanglanon sa pagdawat. Ang usa ka gisul-ob nga sample makatabang, apan kini mao ang ebidensya sa orihinal nga disenyo ug sa sunod nga kadaot. Kinahanglang mailhan sa pabrika ang duha sa dili pa aprubahan ang usa ka drowing.
Ngano nga ang Extruder Model Dili Igo
Ang usa ka modelo sa makina nagpakunhod sa pagpangita, apan wala kini nagpamatuod sa gi-instalar nga rebisyon sa screw. Ang usa ka linya sa produksiyon mahimo’g gitukod pag-usab, gi-re-barrel o gipahiangay sa lain nga resin. Ang duha ka makina nga adunay parehas nga nameplate mahimo’g mogamit sa lainlaing mga gitas-on sa pagtrabaho, mga tumoy sa pagmaneho, mga relasyon sa feed o geometry sa paglupad.
Pagsugod sa tiggama, modelo, serial reference ug nameplate nga litrato. Dayon pamatud-i ang pisikal nga bahin. Kon ang orihinal nga drowing anaa, ilha ang rebisyon niini ug itandi kini sa gitangtang nga tornilyo kay sa paghunahuna nga ang drowing mohaum gihapon sa makina.
Ang mga pumapalit nga nagpili gihapon sa batakang screw type kinahanglan una nga mogamit sa Nanhaiya'sgiya sa pagpili sa usa ka screw barrel. Kini nga panid magsugod usa ka lakang sa ulahi: ang makina nanginahanglan usa ka kapuli, ug ang trabaho karon nanginahanglan usa ka kahulugan sa paghimo.
Pagdesisyon Kung I-reproduce o I-rebisar ang Anaa nga Screw
Ang usa ka kapuli nga proyekto mahimong magsunod sa duha ka lainlaing mga agianan. Ang una mao ang functional reproduction: ibalik ang gituyo nga geometry ug mga interface nga dili usbon ang disenyo sa proseso. Ang ikaduha usa ka rebisyon nga gipangulohan sa aplikasyon: ipadayon ang mga interface sa makina apan usba ang pinili nga geometry o proteksyon sa nawong aron matubag ang usa ka dokumentado nga problema.
| Paagi sa proyekto | Gamita kini kung | Gikinahanglan ang ebidensya | Pangunang risgo |
|---|---|---|---|
| I-reproduce ang gituyo nga disenyo | Ang linya kaniadto maayo nga midagan ug ang pagpuli mao ang naandan. | Giaprobahan nga drowing, kasaligan nga wala masul-ob nga mga sukat, mga interface sa makina ug kahimtang sa baril. | Pagkopya sa sinina o dili dokumentado nga pag-ayo sa bag-ong bahin. |
| Usba ang disenyo sa pagtrabaho | Ang linya adunay padayon nga pagkatunaw, kalig-on, pagsul-ob o mga problema sa pagdumala sa materyal. | Kasaysayan sa proseso, paghimo sa resin, ebidensya sa depekto, datos sa operasyon ug usa ka tin-aw nga katuyoan sa disenyo. | Pag-usab sa geometry sa dili pa isalikway ang mga setting, feed, baril, mamatay o hinungdan sa pagmentinar. |
Ayaw paghangyo og usa ka "optimized" nga tornilyo nga walay pagtino kung unsa ang kinahanglan nga molambo ug unsa ang kinahanglan nga magpabilin nga dili mausab. Ang output, kalidad sa pagtunaw, pagkontrol sa temperatura, pamatasan sa paglimpyo ug pagsukol sa pagsul-ob makabira sa disenyo sa lainlaing direksyon. Usa ka mapuslanon nga mubo nga rebisyon nagpaila sa prayoridad ug sa mga limitasyon sa pag-operate.
Paghimo og Usa ka Kontrolado nga Reference Package
Ang nagkatag nga mga litrato, sinulat sa kamot nga mga sukat ug usa ka daan nga PDF mahimong magkasumpaki sa usag usa. Ibutang ang ebidensya sa usa ka kontrolado nga pakete ug ipahayag kung unsang file ang nagdumala sa order. Ang pabrika dili kinahanglan nga magtag-an kung ang usa ka dimensyon gikan sa orihinal nga disenyo, ang gisul-ob nga sample o usa ka miaging kinutlo.
Pagkaila sa makina
Nameplate nga litrato, tiggama, modelo, serial reference ug bisan unsang kasaysayan sa pagtukod pag-usab.
Pagdrowing nga rekord
Numero sa pagdrowing, rebisyon, mga yunit, datum, pagtugot ug ang tinubdan sa matag dugang nga sukod.
Sample nga rekord
Full-length nga mga litrato, close-up sa mga interface ug pagsul-ob, ug mga label nga mohaum sa measurement sheet.
Operating nga rekord
Pagporma sa materyal, target sa output, sakup sa tulin, temperatura, mga limitasyon sa presyur ug kasaysayan sa kapakyasan.
Pag-litrato og usa ka sukdanan o giila nga pakisayran sunod sa gagmay nga mga bahin kung praktikal, apan ayaw gamita ang usa ka litrato ingon usa ka kapuli sa usa ka kontrolado nga pagsukod. Ang panan-aw ug pagtuis sa lens naghimo sa mga screenshot nga dili kasaligan alang sa katapusang mga sukat.
Irekord ang mga Dimensyon nga Nagkontrol sa Pagkahaom ug Kalihokan
Ang usa ka kompleto nga kapuli nga drowing nagbulag sa mga interface sa pag-install gikan sa nagtrabaho nga geometry. Ang mga sayup sa interface makapugong sa pagpundok. Ang mga kasaypanan sa geometry mahimong magtugot sa asembliya apan makamugna og dili maayo nga paghatud, pagkatunaw o kalig-on sa presyur.
| Feature nga grupo | Unsa ang idokumento | Nganong importante kini |
|---|---|---|
| Kinatibuk-an ug epektibo nga gitas-on | Kinatibuk-ang gitas-on, gitas-on sa pagtrabaho ug ang lokasyon sa axial sa matag paglihok nga paglihok. | Gikontrol ang pag-instalar, pag-align sa feed ug ang posisyon sa tumoy sa tornilyo nga may kalabotan sa koneksyon sa baril ug mamatay. |
| Profile sa gawas nga diyametro | Paglupad sa gawas nga diyametro sa giuyonan nga mga estasyon ubay sa tornilyo, dili usa ka hilit nga pagbasa. | Nagpakita ug taper, localized wear ug ang relasyon sa barrel bore. |
| Geometry sa paglupad | Pitch, lead, gilapdon sa paglupad, direksyon sa helix, gidaghanon sa mga pagsugod ug bisan unsang babag o mga bahin sa pagsagol. | Gihubit ang paghatud ug pagtrabaho nga geometry; kini nga mga bahin dili mabawi nga kasaligan gikan sa gawas nga diametro lamang. |
| Root ug channel | Diametro sa gamut o giladmon sa channel sa gitakda nga mga lokasyon sa axial. | Nagtabang sa pag-ila sa feed, transisyon ug pagsukod sa geometry ug gipadayag kung diin ang pagsul-ob nagbag-o sa channel. |
| Katapusan sa pagmaneho | Spline, yawe, hilo, pagdugtong, abaga, selyo ug mga dimensyon nga may kalabotan sa pagdala. | Gitino ang mekanikal nga angay ug pagbalhin sa torque. |
| Tip ug ulo | Thread, lingkuranan, geometry sa ilong, ulo sa pagsagol o uban pang bahin sa katapusan. | Gikontrol ang asembliya gamit ang bahin sa ubos ug makaapekto sa patay nga wanang o pag-agos sa materyal. |
| Barrel nga relasyon | Mga pagsukod sa bore sa gikasabutan nga mga posisyon sa axial ug circumferential plus lokasyon sa feed-throat. | Naghatag sa kondisyon sa pag-upa nga gikinahanglan sa pagtimbang-timbang sa clearance sa pagtrabaho ug pag-align. |
Ang kalidad sa pagsukod maoy bahin sa espesipikasyon
Irekord ang instrumento, pamaagi, lokasyon sa pagsukod ug mga yunit nga adunay resulta. Ang giya sa dimensional-metrology sa NIST nag-ingon nga ang temperatura, geometry sa instrumento, pag-align ug uban pang mga hinungdan mahimong makatampo sa pagkawalay kasiguruhan sa pagsukod. Busa ang usa ka dugay nga gisul-ob nga sangkap kinahanglan nga dili ipaubos sa usa ka lista sa wala mahibal-an nga mga numero gikan sa usa ka handheld tool.
Teknikal nga pakisayran:Kriteria sa laboratoryo nga dimensional sa NIST.
Ang Usa ka Gisul-ob nga Sampol Usa ka Ebidensya, Dili Usa ka Agalon
Panagsa ra ang suoton nga uniporme. Ang mga tip sa paglupad mahimong mawad-an og materyal nga mas paspas duol sa usa ka sona, ang kaagnasan mahimong makamugna og lokal nga mga gahong, ug ang usa ka taas nga turnilyo mahimong moliko o magpakita sa runout. Ang nauna nga hardfacing o grinding mahimo usab nga usbon ang profile. Ang pagkopya sa matag gisukod nga kantidad mahimo’g kopyahon ang kapakyasan kaysa sa orihinal nga geometry.
Mapa ang screw pinaagi sa axial station. Sa matag estasyon, irekord ang daghang mga pagbasa sa palibot sa sirkumperensiya kung itugot sa pamaagi. Markahan ang makita nga scoring, lingin nga mga kilid sa paglupad, giayo nga mga lugar ug pagkawala sa nawong sa usa ka litrato o sketch. Ang katuyoan mao ang pagpakita sa sumbanan, dili aron makamugna og sayup nga katukma.
Ayaw kuwentaha ang katapusang clearance gikan sa screw nga mag-inusara
Ang tornilyo ug baril gisul-ob ingon usa ka pares nga magamit. Ang usa ka bag-ong tornilyo nga gitaod sa usa ka grabe nga gisul-ob o out-of-round nga baril mahimong dili mapasig-uli ang gituyo nga relasyon. Sukda ang barrel bore ug magkauyon kung giunsa paggamit sa tiggama ang mga kantidad sa wala pa aprubahan ang usa ka bahin nga kapuli.
Kung ang hinungdan sa pag-ilis dili sigurado, itandi ang naobserbahan nga sumbanan sa artikulo ni Nanhaiya saahat nga pagsul-ob sa usa ka screw ibabaw. Ipadayon ang diagnosis nga bulag sa drowing: ang una nagpatin-aw kung unsa ang napakyas; ang ikaduha naghubit kon unsa ang pagahimoon.
Idugang ang Materyal ug Data sa Produksyon nga Dili Mapakita sa Drawing
Ang usa ka mekanikal nga tukma nga pagpuli mahimo gihapon nga dili angay kung ang aplikasyon nausab. Ang kinaiya sa resin, filler, recycled content, additives, bulk density ug moisture influence feeding, pagtunaw, pagsagol ug pagsul-ob. Ipahayag ang aktuwal nga pormulasyon nga han-ay kay sa pagngalan lamang sa base nga polimer.
Ilakip usab ang target nga produkto ug katungdanan sa operasyon: gipaabot nga output, normal ug labing taas nga tulin sa tornilyo, profile sa temperatura sa baril, presyur sa ulo o limitasyon kung diin natala, paghan-ay sa pag-vent, screen pack, tipo sa mamatay ug padayon o nag-untat nga pattern sa pag-operate. Kini nga mga detalye makatabang sa pabrika sa pagdesisyon kung ang usa ka reproduksyon makatarunganon o usa ka pagrepaso sa disenyo ang gikinahanglan.
Ang usa ka reperensiya nga paghulagway sa usa ka extruder screw nagpatin-aw nga ang gidaghanon sa channel kasagarang mokunhod gikan sa feed end paingon sa pumping end aron suportahan ang feeding, compression, melting ug pressure development. Kana nga relasyon mao ang hinungdan ngano nga ang usa ka supplier nanginahanglan data sa aplikasyon sa wala pa usbon ang giladmon sa channel, lead o layout sa zone.
Teknikal nga pakisayran:Springer's Encyclopedic Dictionary of Polymers entry sa extruder screws.
Ipiho ang Base nga Materyal ug Working-Surface System nga Mag-uban
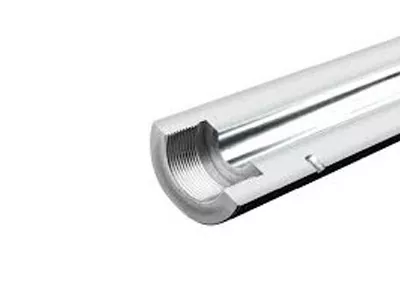
Ang base nga materyal nagsuporta sa mekanikal nga pagkarga. Ang nagtrabaho nga nawong nag-atubang sa abrasion, corrosion, sliding contact ug thermal cycling. Ang usa ka puli nga RFQ kinahanglan nga maghulagway sa kondisyon sa serbisyo ug ang gikinahanglan nga ebidensya imbis nga mangayo lamang sa "gahi nga asero."
Pananglitan, ang nitriding usa ka thermochemical treatment nga nagsabwag sa nitroheno ngadto sa usa ka compatible steel surface aron maporma ang gahi nga kaso. Dili kini mabaylo sa usa ka gideposito nga layer sa haluang metal, ug ang katapusan nga resulta nagdepende sa substrate ug detalye sa proseso.Overview sa nitriding sa Bodycotenaghulagway sa papel sa pagtambal sa pagdugang sa katig-a sa nawong ug pagsul-ob sa pagsukol nga walay sunod nga pagpalong.
Ang napuno, gi-recycle o corrosive nga mga pormulasyon mahimong magtinarong sa lain nga working-surface system, apan ang "bimetallic" nagkinahanglan gihapon og usa ka gipiho nga alloy, lokasyon, gibag-on o pamaagi sa pagdawat kung adunay kalabotan. Ayaw pagdawat ug dili suportadong service-life multiplier isip puli sa usa ka detalye sa proyekto.
Unsay Mahitabo Panahon sa Usa ka Responsable nga Pagrepaso sa Pabrika?
Kinahanglan una nga sulbaron sa pabrika ang nagkasumpaki nga mga input. Gihubit dayon niini ang rebisyon sa drowing, ruta sa proseso ug plano sa inspeksyon sa dili pa buhian ang trabaho. Ang bisan unsang gisugyot nga pagbag-o sa geometry kinahanglan nga makita sa giaprubahan nga drowing kaysa ilubong sa email.
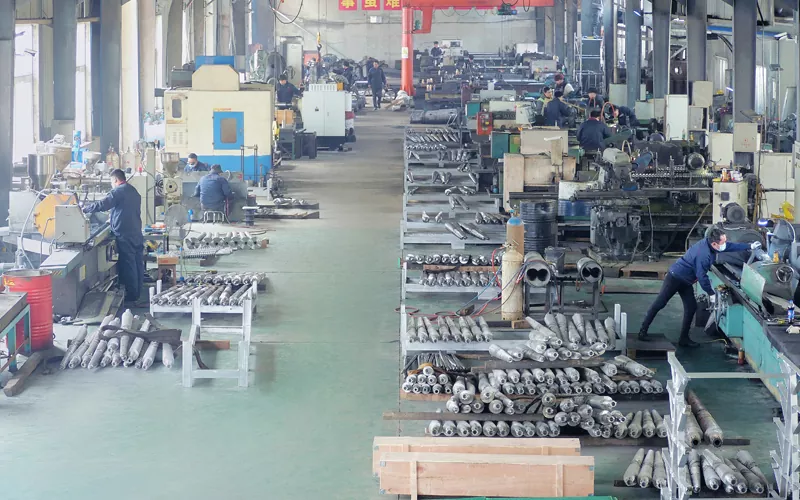
Gimantala ni Nanhaiyapanid sa kagamitan sa produksiyonnaglista sa CNC saws, CNC lathes, CNC drilling ug milling machines, ug five-axis machining centers. Ang pagkaanaa sa kagamitan nagsuporta sa produksiyon, apan ang pumapalit kinahanglan nga mangutana kung giunsa ang mga datum, intermediate nga mga tseke, allowance sa pagtambal ug katapusan nga pag-inspeksyon nagkonektar sa gi-aprubahan nga drowing sa screw.
Ang usa ka kasagaran nga pagrepaso kinahanglan magsira sa lima ka mga pangutana sa wala pa ang produksiyon:
- Unsang drowing ug rebisyon ang nagdumala sa han-ay?
- Unsang mga sukod ang naggikan sa orihinal nga disenyo, sampol ug pagtukod pag-usab sa tiggama?
- Unsang base nga materyal ug sistema sa nawong ang gipiho?
- Unsa nga mga kinaiya ang hinungdanon sa pag-assemble ug pag-obra?
- Unsa nga mga dokumento ug gisukod nga mga resulta ang ihatag sa dili pa ipadala?
Para sa mas lapad nga panglantaw sa machining, surface engineering ug inspection stages, tan-awa anggiya sa proseso sa paghimo sa screw ug baril.
Ikonektar ang Pagpuli sa Husto nga Single Screw Product Route
Ni Nanhaiyasingle screw nga kategoriya sa produktomao ang nag-unang komersyal nga ruta alang sa kasamtangan nga mga modelo ug mga pangutana sa proyekto. Ang mga panid sa aplikasyon makatabang sa pag-organisar sa una nga panag-istoryahanay, apan ang katapusan nga pag-ilis nanginahanglan gihapon nga pag-verify sa makina ug proseso.
LDPE/HDPE Film Single Screw
Gamita kini nga ruta kung ang kapuli iya sa usa ka linya sa extrusion sa pelikula.
Transparent nga Granulation Single Screw
Gamita kini nga ruta alang sa usa ka aplikasyon sa granulation diin ang pagkatunaw ug ang kahimtang sa nawong angayan sa piho nga pagsusi.
Super Wear-Resistant Single Screw
Gamita kini nga ruta kung ang dokumentado nga problema kay abrasive o corrosive nga serbisyo.
Aluminum-Plastic Panel nga Single Screw
Gamita kini nga ruta alang sa usa ka tornilyo nga gitaod sa usa ka linya sa produksiyon sa aluminum-plastic panel.
Pag-ilis sa Single Screw RFQ Checklist
Ang usa ka mapuslanon nga RFQ nagtugot sa supplier sa pag-ila sa nawala nga datos sa dili pa magkutlo. Ilakip ang ebidensya imbes i-compress kini sa usa ka mensahe.
- Manufacturer sa makina, modelo, serial reference ug nameplate nga litrato.
- Orihinal nga drowing, numero sa drowing ug rebisyon, kon anaa.
- Full-length ug close-up nga mga litrato sa gikuha nga screw.
- Kinatibuk-ang gitas-on, gitas-on sa pagtrabaho ug tanan nga mga sukod sa mekanikal nga interface.
- Profile sa gawas nga diyametro, pitch, gilapdon sa paglupad, pagsukod sa gamut o channel ug mga espesyal nga bahin.
- Mga pagsukod sa barrel-bore ug ang pamaagi nga gigamit sa pagkuha niini.
- Resin grade, filler o fiber, additives, recycled content ug risgo sa kontaminasyon.
- Target nga produkto, normal nga output, katulin, temperatura ug nahibal-an nga datos sa presyur.
- Mga simtomas karon, kasaysayan sa serbisyo ug mga lokasyon sa pagsul-ob sa mapa.
- Gikinahanglan nga base nga materyal, pagtambal sa nawong ug ebidensya sa pag-inspeksyon.
- Kadaghanon, panginahanglan sa pagputos ug bisan unsang mga sangkap sa pag-upa nga gilakip sa order.
Sa dili pa ang produksyon, pangayo og approval drawing nga klarong nagpaila sa rebisyon ug mga unit. Sa wala pa ipadala, hangyoa ang gikasabutan nga mga resulta sa dimensyon ug pagtambal o mga rekord sa materyal. Kinahanglang mailhan sa pakete sa dokumento ang aktuwal nga bahin kaysa maghatag usa ka generic nga sertipiko nga wala’y masubay nga link sa order sa trabaho.
Kanunay nga Gipangutana nga mga Pangutana
Mahimo ba ang usa ka puli nga single screw gikan sa usa ka gisul-ob nga sample?
Ang usa ka gisul-ob nga sample makahatag sa mga sukat sa interface ug mga timailhan sa orihinal nga geometry, apan dili kini kinahanglan nga kopyahon nga buta. Ang pagsul-ob, pagduko, kaagnasan ug nauna nga pag-ayo mahimong makabag-o sa gisukod nga profile. Isagol ang sample sa modelo sa makina, bisan unsang orihinal nga drowing, mga pagsukod sa barrel-boe, data sa proseso ug usa ka dokumentado nga pagrepaso kung unsang mga sukat ang kasaligan gihapon.
Ang modelo ba sa extruder igo na aron mag-order usa ka puli nga tornilyo?
Kasagaran dili. Ang mga makina sa parehas nga modelo mahimong adunay lainlaing mga pagbag-o sa tornilyo, koneksyon sa pagmaneho, mga layout sa feed-throat o mga geometriya nga piho sa aplikasyon. Ang modelo ug serial reference mapuslanon nga mga punto sa pagsugod, apan ang supplier kinahanglan usab nga mokumpirma sa pisikal nga mga interface, gitas-on sa pagtrabaho, giproseso nga materyal ug ang gikinahanglan nga disenyo sa screw.
Kinahanglan ba nga sukdon ang baril kung ang usa ra nga tornilyo ang gipuli?
Oo. Ang bag-ong tornilyo molihok sa sulod sa kasamtangan nga baril, mao nga ang kasamtangan nga kahimtang sa bore makaapekto sa clearance sa pagtrabaho. Ang pagsukod lamang sa gisul-ob nga tornilyo makatago sa hiniusang pagsul-ob sa pares. Irekord ang barrel bore sa gikasabutan nga axial ug circumferential nga mga posisyon ug tan-awa kung ang pag-ilis sa usa ka component kay teknikal nga rasonable.
Unsa ang kinahanglan nga ilakip sa usa ka puli nga single screw RFQ?
Ilakip ang tiggama sa makina, modelo ug serial reference; kontrolado nga mga drowing o sample nga mga litrato; pagsukod sa tornilyo ug baril; drive-end ug mga detalye sa tip; resin, fillers, additives ug recycled content; target nga output ug operating kondisyon; nahibal-an nga mga sintomas sa kapakyasan; gihangyo nga materyal o sistema sa ibabaw; gidaghanon; ug ang mga dokumento sa inspeksyon nga gikinahanglan sa wala pa ipadala.
Nagkinahanglan ug Kapuli o Custom nga Single Screw?
Ipadala ang imong nameplate sa makina, drowing o sample nga mga litrato, pagporma sa materyal ug karon nga problema sa produksiyon. Ang Zhoushan Nanhaiya Plastic Machinery Co., Ltd. makarepaso sa anaa nga impormasyon ug makaila kon unsa pa ang gikinahanglan nga kumpirmasyon sa dili pa ang kinutlo.
Ang labing paspas nga mapuslanon nga pakete sa pagsugod naglakip sa modelo sa makina, panguna nga mga sukat, kahimtang sa baril, resin ug mga filler, target nga output, gidaghanon ug ang mga dokumento nga imong gipaabut sa natapos nga bahin.