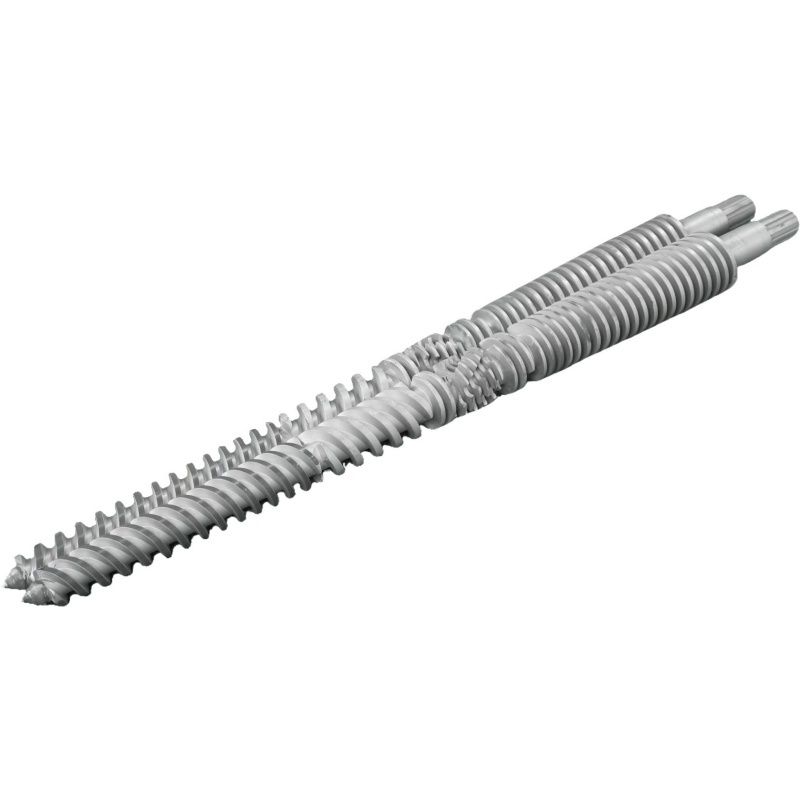
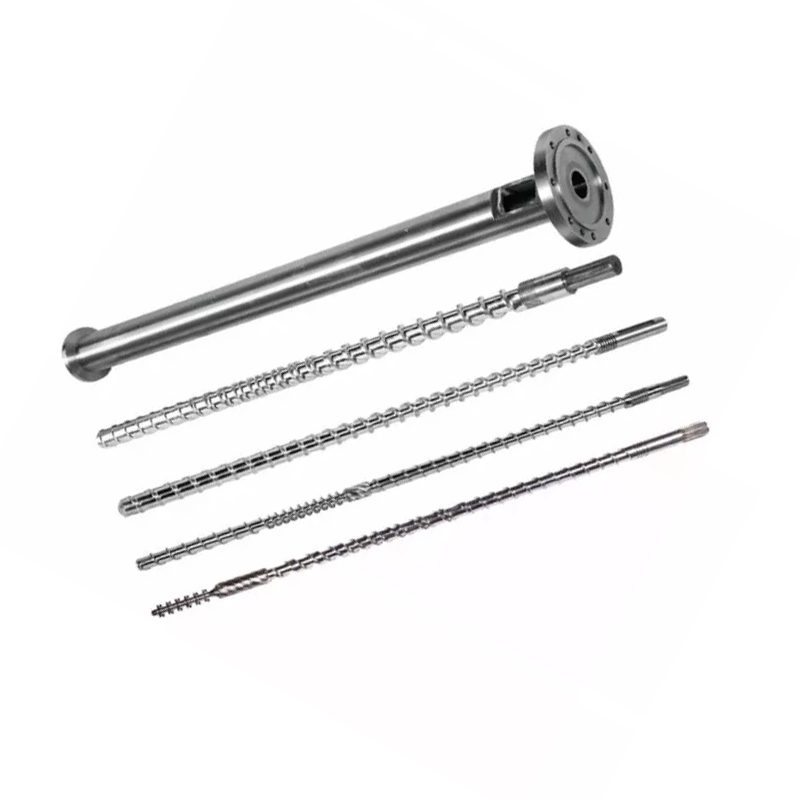
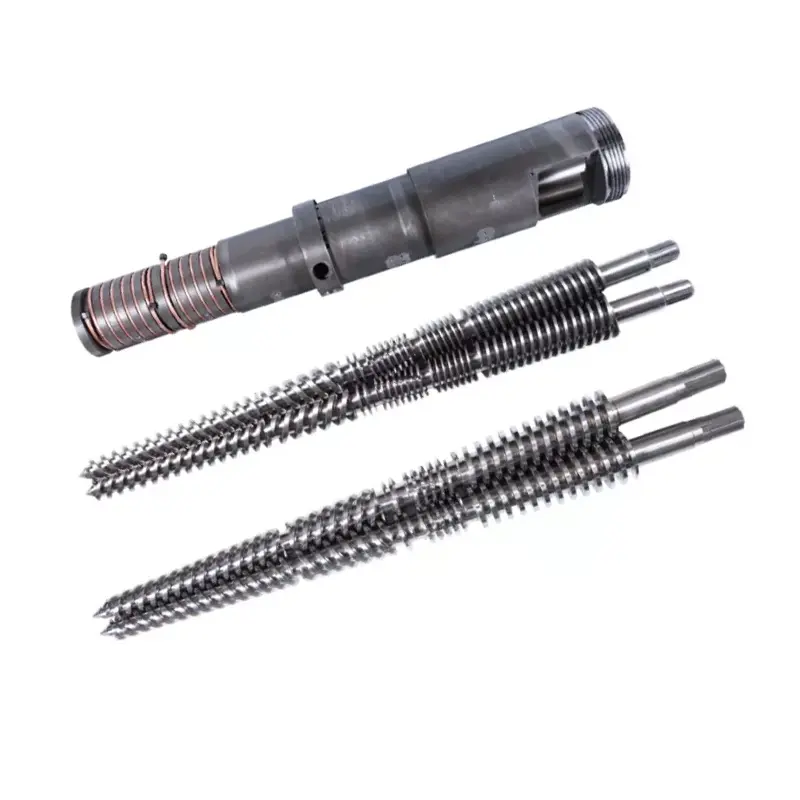
Ang surging mao ang dili lig-on nga extruder output. Ang makita nga resulta mahimong pagbag-o sa gibag-on sa dingding sa tubo, gauge sa pelikula, mga sukat sa profile, strand diameter o presyur sa mamatay. Ang husto nga pag-ayo nagdepende kung diin nagsugod ang pagbag-o-dili kung diin ang pag-adjust nga labing kadali nga maabot.
Dali nga tubag
Ang usa ka screw extruder mosulbong kung ang materyal nga pag-agos sa linya mohunong nga mahimong makanunayon. Ang kasagarang mga tinubdan naglakip sa dili makanunayon nga pagpakaon, pagbag-o sa tulin sa screw, dili stable nga temperatura sa baril, dili kompleto o dili lig-on nga pagkatunaw, pagbag-o sa screen o pagdili sa mamatay, pagsul-ob sa screw-and-barrel, ug pagbag-o sa tulin sa ubos.
Irekord ang matunaw nga presyur, motor current, screw speed, zone temperatures, feed rate ug downstream speed sa samang timeline sa dili pa mag-ilis sa mga setting. Kung ang presyur ug output magdungan, susiha ang extruder ug agianan sa agianan. Kung ang mga uso sa extruder magpabilin nga lig-on samtang nagbag-o ang produkto, magsugod sa die, cooling, vacuum, haul-off o winder.
Unsa ang gipasabut sa "surging" sa single-screw extrusion?
Ang surging usa ka balikbalik o dili regular nga pagbag-o sa gidaghanon sa matunaw nga gihatag sa extruder. Ang usa ka trend sa presyur mahimong motaasug pagkahulog, ang karga sa motor mahimong moliko, o ang mga sukat sa produkto mahimong magpulipuli tali sa baga ug nipis. Ang siklo mahimong paspas, hinay o dili parehas, ug kana nga oras usa sa labing mapuslanon nga mga timailhan sa pagdayagnos.
AngAng teknikal nga nota sa Society of Plastics Engineers bahin sa pagdagsanggrupo sa daghang single-screw nga mga kaso ngadto sa tulo ka mga mekanismo: inconsistent feed, channel plugging sa melting zone, ug dili igo nga pun-on sa pumping seksyon. Gipatin-aw usab ni Dynisco nga ang dili lig-on nga pagpakaon, pagtunaw o pag-pressurization mahimong makadisturbo sa output, ug nga ang pag-usab-usab sa die-pressure sagad nga may kalabutan sa pagbag-o sa output.
Wala kana magpasabut nga ang matag makita nga pagbag-o sa gauge usa ka extruder surge. Ang usa ka slipping haul-off, cycling vacuum, dili patas nga pagpabugnaw o winder variation mahimong makausab sa produkto samtang ang pagtunaw sa dagan magpabilin nga makanunayon. Pag-diagnose sa kadena sa signal sa dili pa hikap ang tornilyo.
Kaluwasan sa dili pa mag-inspeksyon
Ang tinunaw nga polimer, gitipigan nga presyur, mga heater ug nagtuyok nga kagamitan mahimong hinungdan sa grabe nga kadaot. Sunda ang pamaagi sa pagsira sa tiggama sa makina ug ang programa sa pagkontrol sa enerhiya sa imong planta sa dili pa tangtangon ang mga guwardiya, pag-abli sa die, paglimpyo, pag-unjamming o pagsukod sa mga sangkap. mga OSHAoverview sa lockout/tagoutnagpatin-aw sa kinatibuk-ang kinahanglanon aron makontrol ang peligro nga enerhiya sa panahon sa pagserbisyo; Ang mga lokal nga regulasyon ug mga pamaagi sa site mahimong makadugang sa dugang nga mga kinahanglanon.
Hibal-i una kung ang pagkawalay kalig-on nagsugod sa wala pa o pagkahuman sa pagkamatay
Tan-awa ang linya isip usa ka konektado nga sistema. Ang usa ka maayo nga una nga dataset adunay labing menos matunaw nga presyur duol sa mamatay, aktuwal nga screw speed, drive current o torque, aktuwal nga barrel-zone nga mga temperatura, feeder output kon anaa, ug ang gikusgon sa haul-off, winder o cutter. Gamita ang aktuwal nga mga bili, dili setpoints lamang.
Ang presyur ug produkto magkalainlain
Ang tinubdan mao ang mas lagmit sa pagpakaon, solids conveying, pagtunaw, metering, ang screen pack, adapter o mamatay. Itandi ang cycle sa karga sa motor, pagkontrol sa temperatura ug mga panghitabo sa feeder.
Nagkalainlain ang produkto apan ang presyur sa pagtunaw makanunayon
Susiha pag-una ang proseso sa ubos: kondisyon sa die lip, pagpabugnaw, vacuum, paghakot sa traksyon, katulin sa linya, tensiyon sa pagpaliko o pagputol.
Ang karga sa motor nagbag-o sa wala pa ang presyur
Ang pagkalainlain sa pagpakaon o paghatud sa mga solido usa ka kusgan nga suspetsado. Ang pisikal nga gilay-on tali sa seksyon sa feed ug sensor sa presyur makahimo og usa ka paglangan sa oras.
Ang mga siklo sa presyur apan ang ubang mga signal wala
I-verify ang pressure sensor, wiring, mounting ug signal conditioning sa dili pa itratar ang display isip proseso nga panghitabo.
Teknikal nga basehan: angDynisco extrusion-stability nga papelnagsumpay sa die-entry pressure instability uban sa output variation ug nagrekomendar sa padayon nga pagmonitor aron mailhan ang tinubdan.
Extruder surging patterns ug unsay susihon
| Naobserbahan nga pattern | Lagmit nga lugar | Unsa ang i-verify | Unang kontrolado nga aksyon |
|---|---|---|---|
| Dili regular nga presyur ug mga pagbag-o sa motor-load | Pagkaon sa pagkamakanunayon o solido nga paghatud | Hopper bridging, pellet o regrind variation, feeder refill event, feed-throat cooling, bulk-density nga mga kausaban | Pagpalig-on sa usa ka materyal nga lote ug kahimtang sa pagpakaon; susiha ang hopper ug pakan-a ang tutunlan |
| Ang pag-ulbo nahimong mas grabe samtang ang screw speed misaka | Ang limitasyon sa pagkatunaw, pagdili sa channel o dili igo nga disenyo sa tornilyo alang sa katungdanan | Dili matunaw, transition-zone temperature behavior, drive load, resin ug throughput batok sa gituyo nga paggamit sa screw | Balik sa katapusang stable nga tulin ug itandi ang mga uso sa dili pa usbon ang profile sa temperatura |
| Regular nga cycle nga motakdo sa heater o cooling cycle | Pagkontrol sa temperatura | Aktuwal nga temperatura sa sona, thermocouple seating, heater output, cooling-valve o fan operation | Pag-ayo sa problema sa pagkontrol; ayaw kini maskara sa gibalikbalik nga mga pagbag-o sa setpoint |
| Ang presyur anam-anam nga motaas, unya mabag-o pag-ayo | Screen pack, filter, adapter o die restriction | Presyon sa wala pa ug pagkahuman sa pagdili kung diin adunay instrumento; kontaminasyon ug kasaysayan sa screen | Gamita ang giaprobahan nga shutdown ug screen-change procedure; susiha ang agianan sa agianan |
| Lig-on nga siklo nga adunay gamay nga pagbag-o sa kasamtangan nga drive | Metering-section fill o downstream control | Panahon sa pressure-cycle, feeder rate, die demand, haul-off ug gear-pump control kung ihaum | I-correlate ang cycle sa matag rotating o cycling device sa linya |
| Ang pagkawalay kalig-on makita human sa taas nga serbisyo ug dili mapasig-uli sa mga napamatud-an nga mga setting | Screw-and-barrel clearance, pagsul-ob sa paglupad o kadaot sa nawong | Output sa parehas nga resipe ug katulin, temperatura sa pagtunaw, pagkarga sa drive, gisukod nga mga diametro, kahimtang sa paglupad ug bore sa baril | Sukda ang mga sangkap ug itandi sa orihinal nga drowing o giaprobahan nga limitasyon sa pagsul-ob |
Ang lamesa usa ka himan sa pagsulay, dili usa ka unibersal nga resipe. Resin rheology, screw geometry, feed form, die resistance ug instrumentation location tanan makaapekto sa signal. Paghimo usa ka kontroladong pagbag-o matag higayon ug ipreserba ang baseline data.
Ipadala sa Nanhaiya ang pressure trend, screw speed, motor load, materyal, produkto, output ug kasamtangan nga screw drawing. Makatabang ang team sa pagtino kung ang sunod nga lakang mao ang pagtul-id sa proseso, pag-inspeksyon o pagpulisingle screw ug baril.
Isumiter ang Imong Extrusion DataUsa ka pito ka lakang nga pagkasunod-sunod sa diagnostic
I-freeze ang baseline sa dili pa maghimo mga pagbag-o
Irekord ang grado ug lote sa resin, virgin-to-regrind ratio, additive o masterbatch rate, dryer condition kung diin may kalabutan, feeder setting, screw speed, zone setpoints ug actuals, pressures, motor load, output ug line speed. Irekord usab kung kanus-a nagsugod ang problema: pagkahuman sa usa ka pagbag-o sa materyal, pagbag-o sa screen, panghitabo sa pagmentinar, pagtaas sa tulin o pagsugod pag-usab.
Ibulag ang variation sa upstream flow gikan sa downstream nga dimensional variation
Ang presyur sa uso ug mga sukat sa produkto sa parehas nga oras. Lig-on nga presyur sa extruder nga adunay dili lig-on nga diametro sa tubo o mga punto sa gauge sa pelikula padulong sa tooling, pagpabugnaw, pag-vacuum o pagkontrol sa pag-alis. Kung ang duha mag-usab sa parehas nga ritmo, magpadayon sa pataas.
Susiha ang agianan sa feed ug pagkamakanunayon sa materyal
Pangitag bridging, rat-holing, inconsistent feeder refill, mixed pellet sizes, sobra nga multa, variable regrind bulk density, condensation o unstable feed-throat condition. Ang usa ka tornilyo sensitibo sa gidaghanon ug frictional nga kinaiya sa solid nga materyal nga mosulod sa matag turno sa screw.
Pagdalag kontroladong pagtandi lamang sa materyal nga giaprobahan para sa produkto. Kung ang pagdagsang mabag-o sa feed batch samtang ang mga setting sa makina nagpabilin nga naayo, idokumento ang kalainan sa materyal imbis nga magbayad sa daghang wala’y kalabutan nga mga setting sa makina.
I-verify ang katulin sa screw ug pamatasan sa pagmaneho
Itandi ang gimando nga katulin sa aktuwal nga katulin. Susiha kon ang drive kasamtangan o torque oscillates uban sa pressure cycle. Ang SPE surging note nagpatin-aw nga ang feed inconsistency ug melting-zone plugging mahimong makaapekto sa drive amperage, bisan kung magkalainlain ang timing ug kahait sa mga pagbag-o.
Kung ang speed feedback mismo molihok, susiha ang drive, encoder, mekanikal nga transmission ug bisan unsang control loop sa dili pa usbon ang pagdesinyo sa screw.

Susiha ang aktwal nga pagkontrol sa kainit, dili lamang ang resipe
Ang gipakita nga setpoint wala magpamatuod sa usa ka lig-on nga metal o temperatura sa pagkatunaw. Itandi ang aktuwal nga kantidad sa matag zone ug output sa controller. Susiha ang thermocouple contact, heater bands, cooling fan o valves, ug bisan unsang zone nga balik-balik nga nag-overshoot o nag-undershoot.
Likayi ang pag-ilis sa matag sona nga magkauban. Kana makaguba sa ebidensya nga gikinahanglan aron mahibal-an kung ang siklo gipahinabo sa kontrol nga hardware, wala'y panahon nga pagkatunaw duol sa seksyon sa feed o dili igo nga pagtunaw sa ubos.
Susiha ang nag-usab nga mga pagdili ug degraded nga materyal nga mga agianan
Ang usa ka loading screen pack, kontaminado nga breaker plate, restricted adapter o nadaot nga die mahimong makausab sa pressure demand nga gibutang sa metering section. Itandi ang kasaysayan sa presyur sa oras sa pagbag-o sa screen ug kontaminasyon sa materyal. Ang husto nga paghan-ay sa screen ug limitasyon sa pagbag-o kay espesipiko sa aplikasyon.
Ang itom nga mga specks o itom nga mga linya makadugang og laing timailhan. Ni Nanhaiyaartikulo sa pag-troubleshoot sa itom nga linyanagrekomendar sa pagsusi sa hilaw nga materyal, paglimpyo, screw ug barrel nga kahimtang, ang mamatay ug ang filter kay sa paghunahuna sa usa ka hinungdan.
Sukda ang tornilyo ug baril kung ang mga pagsusi sa proseso dili ipasabut ang pagkawala
Ang pagsul-ob makadugang sa internal leakage sa mga flight ug makapakunhod sa abilidad sa metering section sa paghimo og stable nga output batok sa die pressure. Ang mga rounded flight edges, scoring, corrosion, coating loss o usa ka gipadako nga barrel bore mahimo usab nga makausab sa pagkatunaw ug pag-agos.
Ayaw pag-diagnose sa pagsul-ob gikan sa mga oras sa pag-opera nga nag-inusara. Luwas nga tangtangon ug limpyohan ang mga sangkap, sukda ang mga dokumentado nga posisyon sa axial, ug itandi sa orihinal nga mga sukat o giaprubahan nga pamatasan sa pagsul-ob sa tiggama. Ang artikulo ni Nanhaiya saahat nga single-screw nga pagsul-obnaghatag og usa ka may kalabutan nga pagrepaso sa abrasive, corrosive, proseso ug maintenance nga mga hinungdan.
Kanus-a gyud ang turnilyo o baril ang responsable?
Ang usa ka gisul-ob nga tornilyo ug baril mao ang katuohan nga mga suspetsado kung ang parehas nga materyal ug operating window wala na makahimo sa miaging output, kalig-on sa presyur o pagkatunaw nga pagkamakanunayon-ug ang feed, drive, pagkontrol sa temperatura, tooling ug instrumento nasusi na. Ang pagsukod kinahanglan magpamatuod sa diagnosis.
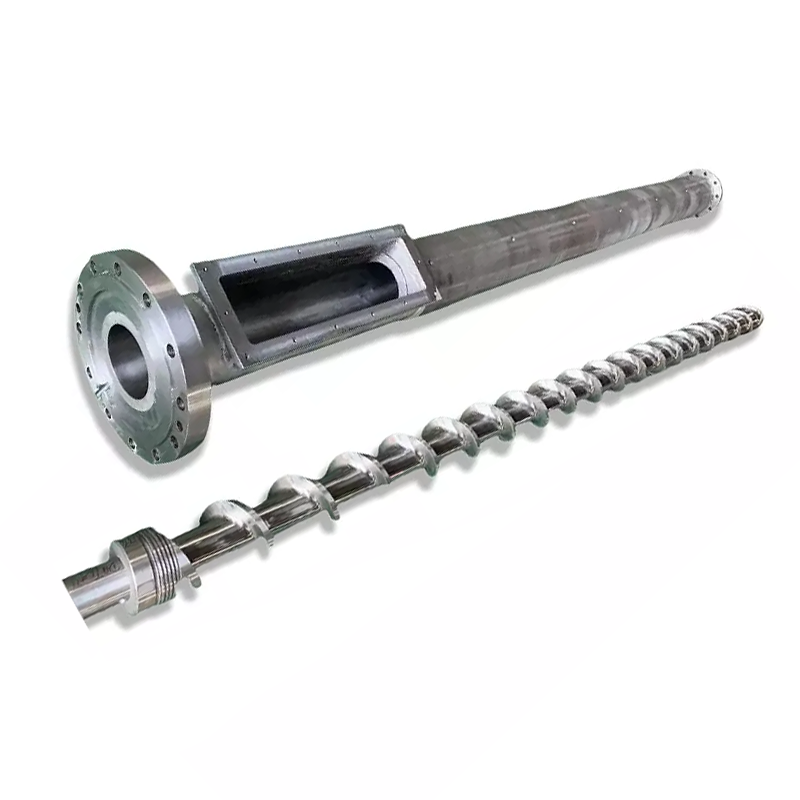
Ang pag-ilis angayan usab nga tagdon kung ang tornilyo gidisenyo alang sa usa ka materyal nga lahi nga katungdanan. Ang usa ka tornilyo nga gipili alang sa uniporme nga virgin pellets mahimong dili maayo nga molihok sa daghang mga pagbag-o sa bulk density, sulud sa sulud, porma sa pag-regrind o kinahanglan nga throughput. Ni Nanhaiyagiya sa pagpili sa usa ka screw barrelnagpatin-aw sa feed, compression ug metering zones ug ang papel sa L/D, compression ug screw type.
Ang pagtambal sa nawong lamang dili makaayo sa dili pagtugma sa kapasidad sa feed, gitas-on sa pagtunaw o geometry sa pagsukat. Alang sa abrasive nga mga pormulasyon, awear-resistant nga single screw configurationmahimo nga angay, apan ang materyal, filler, temperatura, presyur, katulin ug kasamtangan nga mga dimensyon kinahanglan nga susihon sa dili pa matino ang usa ka materyal o coating.
Unsa nga kasayuran ang kinahanglan nimo ipadala sa pabrika sa screw ug baril?
Ang usa ka mapuslanon nga RFQ labaw pa sa diametro ug kinatibuk-ang gitas-on. Aron masusi ang pagdagsang o pag-reproduce sa kasamtangan nga component, andama ang mosunod:
- Extruder brand, modelo ug serial nga impormasyon kung anaa
- Orihinal nga screw ug baril nga mga drowing, o usa ka kompleto nga dimensyon nga sheet
- Resin nga grado, mga additives, filler content ug virgin/regrind nga porma
- Natapos nga produkto ug tooling: pelikula, tubo, profile, sheet, strand o granulation
- Normal ug dili lig-on nga throughput, screw speed, motor load ug melt pressure
- Mga setpoint sa sona ug aktuwal nga temperatura sa panahon nga lig-on ug dili lig-on
- Ang presyur, motor-karon ug line-speed nga mga uso nga adunay mga timestamp
- Mga litrato sa mga ngilit sa paglupad, mga gamut nga bahin, pag-iskor, kaagnasan ug bisan unsang nadaot nga lugar
- Gisukod nga screw sa gawas nga mga diametro ug mga posisyon sa barrel bore, lakip ang pamaagi nga gigamit
- Kasaysayan sa pag-opera: pagbag-o sa materyal, pagmentinar, kalihokan sa paglimpyo o pagtaas sa katulin sa wala pa ang problema
Gikan sa panan-aw sa pabrika, kini nga impormasyon nagbulag sa tulo ka lahi kaayo nga mga trabaho: pagkopya sa usa ka wala madaot nga disenyo sa OEM, pagpasig-uli sa guba nga geometry, o pagdesinyo pag-usab sa tornilyo alang sa giusab nga materyal ug gikinahanglan nga output. Ang pagsagol sa mga trabaho sa usa ka kinutlo nagdapit sa sayup nga solusyon.
LDPE/HDPE nga pelikula nga single screw
Gamita kini nga agianan sa produkto kung ang dili lig-on nga linya naghimo og blown-film o may kalabutan nga packaging-film nga aplikasyon.
Transparent nga granulation single screw
Gamita kini nga agianan alang sa transparent-materyal nga pelletizing, diin ang pagkaporma sa feed, kontaminasyon ug kalidad sa nawong nagkinahanglan og hugot nga pagkontrol.
Ang aluminum-plastic panel nga single screw
Gamita kini nga panid para sa produksiyon sa composite-panel ug iapil ang core formulation, gilapdon sa panel ug gikinahanglan nga output.
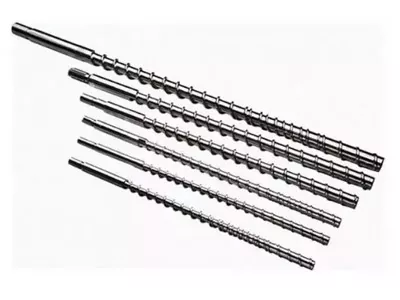
Extruder nga single screw barrel
Gamita ang kinatibuk-ang ruta sa produkto sa extrusion kung ang aplikasyon nanginahanglan pag-customize nga nakabase sa drowing.
Mahimo repasohon ni Nanhaiya ang aplikasyon, naglungtad nga drowing, mga uso sa proseso ug gisukod nga kahimtang sa wala pa maghisgot sa usa ka kapuli. Gipamenos niini ang risgo sa pag-usab sa pagsul-ob, pagkopya sa dili angay nga geometry o pagtratar sa downstream fault isip problema sa screw.
Hangyoa si Nanhaiya sa Pagrepaso sa Imong AplikasyonSa unsa nga paagi nga makunhuran ang balikbalik nga pagdagsang
- Pagtipig og usa ka lig-on nga baseline.Hupti ang resin, feed rate, screw speed, aktuwal nga temperatura, pressure, motor load, output ug downstream speeds.
- Trend aktuwal nga mga bili.Ang kasaysayan sa setpoint dili makapadayag sa usa ka pakyas nga sensor, drive deviation o cycling heater output.
- Kontrola ang mga pagbag-o sa materyal.Irekord ang bulk density, porma sa partikulo, mga multa, mga kinahanglanon sa kaumog, porsyento sa pag-regrind ug mga pagbag-o sa pagdugang.
- Ipasabut ang mga pamaagi sa pagbag-o sa screen ug paglimpyo.Ibase kini sa materyal, kasaysayan sa presyur, manwal sa makina ug giaprobahan nga praktis sa tanum.
- Pagsubay sa kahimtang sa sangkap.Irekord ang output ug presyur sa usa ka balik-balik nga kondisyon sa pakisayran, unya sukda ang tornilyo ug baril sa panahon sa giplano nga pagmentinar.
- Ribyuha ang tornilyo kung mausab ang katungdanan.Ang mas taas nga output, usa ka bag-ong polymer, dugang nga filler o usa ka lain nga porma sa regrind makalihok sa linya sa gawas sa gitinguha nga bintana sa geometry.
Kanunay nga gipangutana nga mga pangutana
Unsa ang kasagaran nga hinungdan sa pag-ulbo sa single screw extruder?
Ang dili makanunayon nga pagpakaon usa ka komon nga punto sa pagsugod, apan walay unibersal nga usa ka hinungdan. Kumpirma ang pamatasan sa hopper ug feed, dayon i-correlate ang presyur sa pagtunaw sa karga sa motor, katulin sa screw, temperatura ug katulin sa ubos sa wala pa magdesisyon.
Mahimo bang mohunong ang pagtaas sa temperatura sa baril?
Mahimong mabag-o niini ang usa ka pagdagsang nga may kalabotan sa pagkatunaw, apan mahimo usab kini nga hinungdan sa dili pa panahon nga pagkatunaw duol sa seksyon sa feed o pagdaot sa materyal nga sensitibo sa kainit. Susiha ang aktuwal nga pagkontrol sa temperatura ug usba ang usa ka zone matag higayon sulod sa gi-aprubahan nga bintana sa pagproseso sa resin ug machine supplier.
Ngano nga ang pag-surging mas grabe sa mas taas nga tulin sa screw?
Ang usa ka mas taas nga rate mahimong ibutyag ang mga limitasyon sa pagpakaon, paghatud sa mga solido, pagtunaw o pagsukat. Kon ang pressure ug motor-load variation motaas uban sa speed, balik sa katapusan nga stable nga kondisyon ug itandi ang materyal nga rate, temperatura kinaiya ug screw geometry.
Mahimo ba nga ang usa ka gisul-ob nga tornilyo hinungdan sa pag-usab-usab sa presyur?
Oo. Ang dugang nga clearance sa screw-to-barrel mahimo’g madugangan ang pag-agos sa pagtulo ug makunhuran ang stable nga henerasyon sa presyur. Kumpirma kini sa mga sukod sa dimensyon ug usa ka pagtandi sa orihinal nga disenyo o giaprobahan nga limitasyon sa pagsul-ob kaysa mga oras sa pag-opera nga nag-inusara.
Giunsa nako mahibal-an kung ang extruder o paghakot nagpahinabog kalainan sa gauge?
Trend matunaw pressure ug produkto dimensyon sa tingub. Kung ang presyur ug output magpabilin nga makanunayon samtang ang mga sukat sa produkto nag-ikot, susiha ang downstream speed, traction, cooling, vacuum o winding. Kung ang mga siklo sa presyur sa produkto, ipadayon ang pag-imbestiga sa agianan sa pag-agos sa extrusion.
Unsa ang akong ipadala kung mangayo usa ka kapuli nga single screw?
Ipadala ang modelo sa makina, kompleto nga drowing o mga sukod, resin ug mga additives, produkto, normal nga output, screw speed, pressure ug motor-load nga uso, kasamtangang problema, operating history, ug tin-aw nga component nga mga litrato. Isulti kung gusto nimo ang eksaktong kapuli o usa ka pagrepaso sa disenyo alang sa nabag-o nga mga kondisyon.
Ipadala sa Nanhaiya ang Imong Surging Data ug Screw Drawing
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.naggama og single screws, barrels ug application-specific screw solutions sa Zhoushan, China. Para sa usa ka mapuslanong teknikal nga pagrepaso, iapil ang imong polymer, produkto, output, screw speed, pressure trend, motor load, kasamtangan nga mga dimensyon ug mga litrato.
Pagpadala ug Technical Inquiry Tan-awa ang Single Screw OptionsEmail:info@nhyscrew.com
Telepono:+86-13505809643· Mobile:+86-13587082002
Address: Block C, No. 2 West Section, Xingzhou Avenue, Dinghai District, Zhoushan City, Zhejiang Province, China