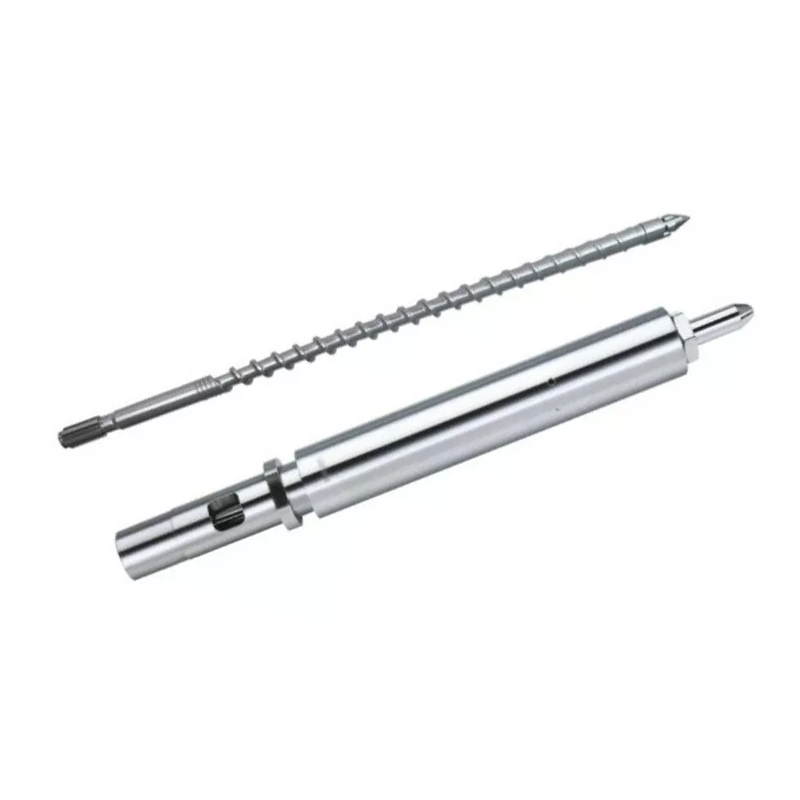
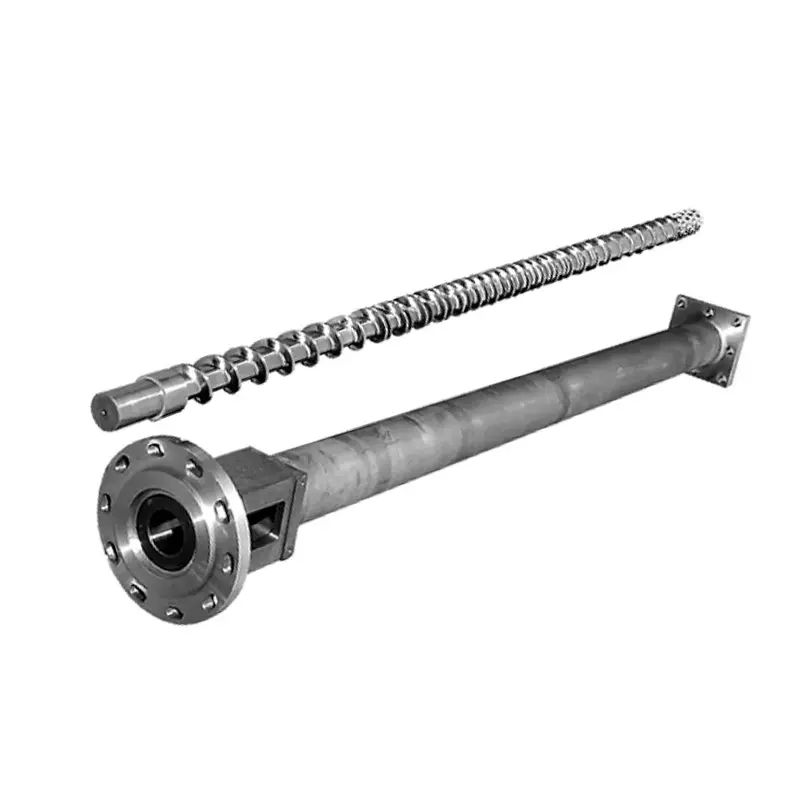
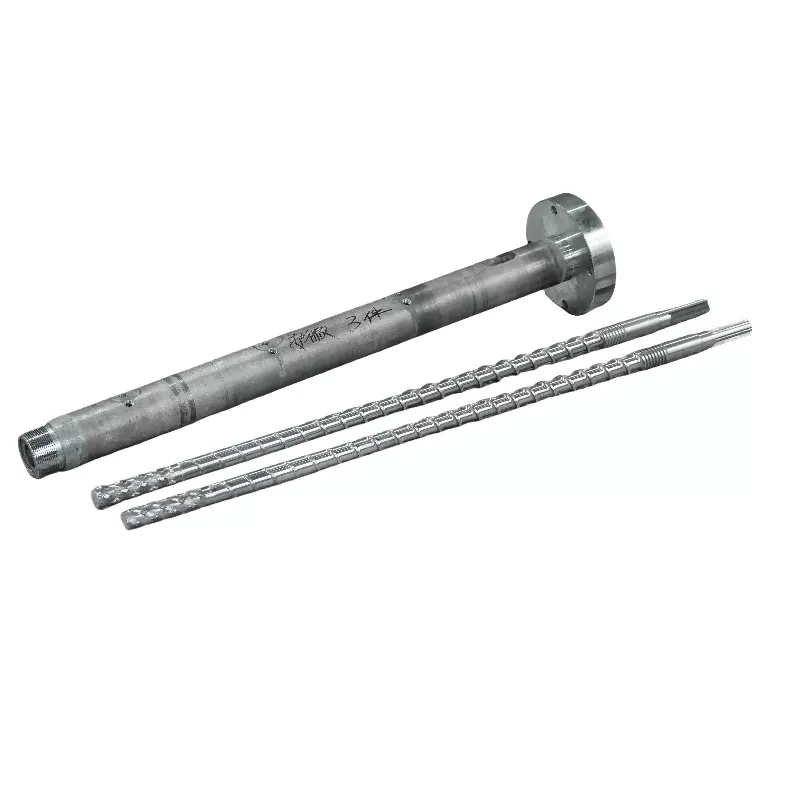
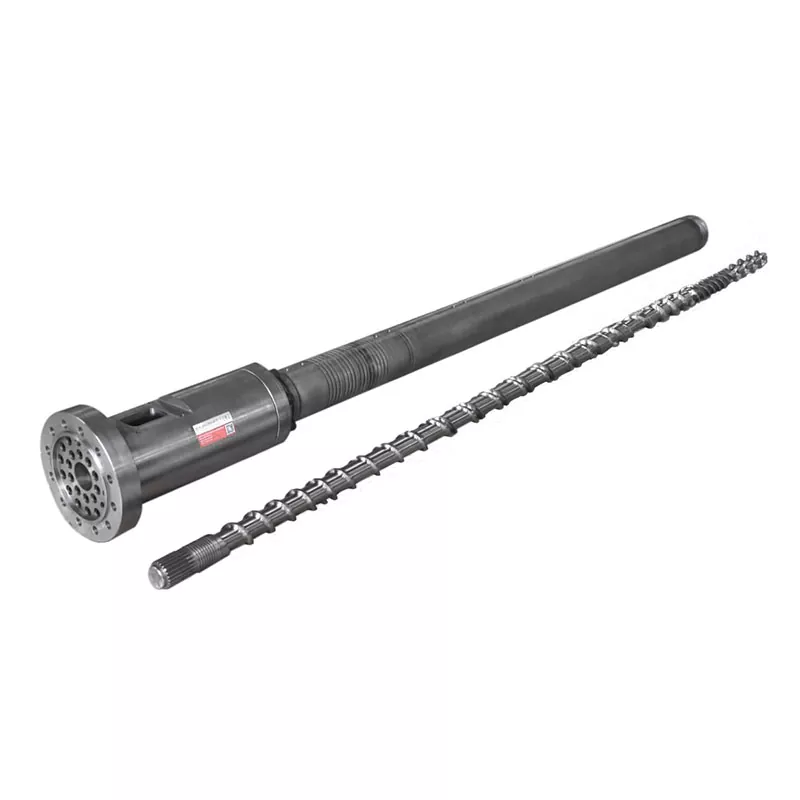
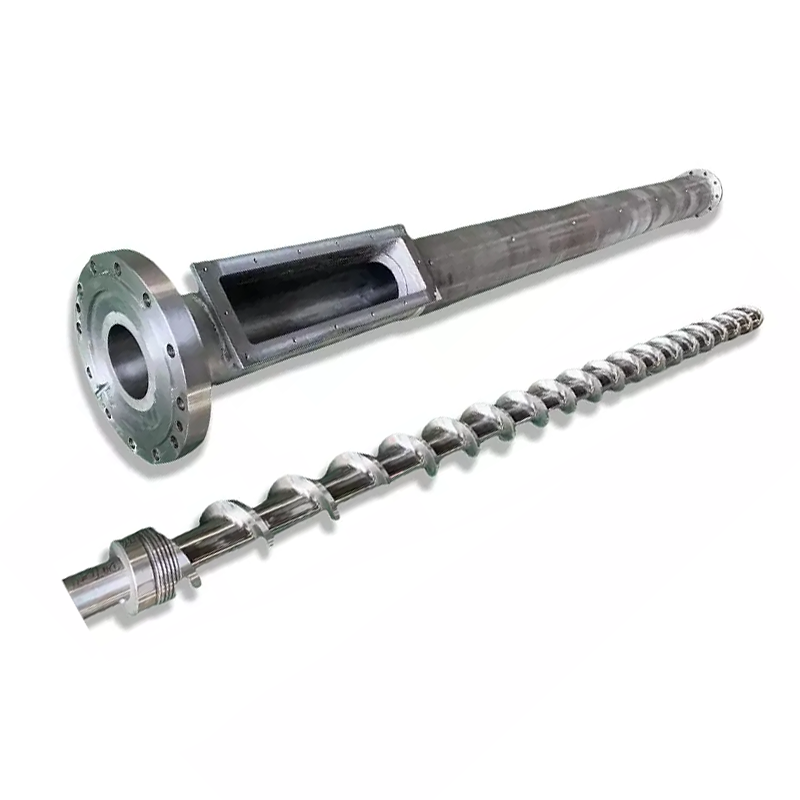
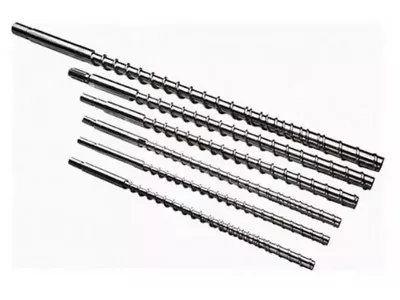
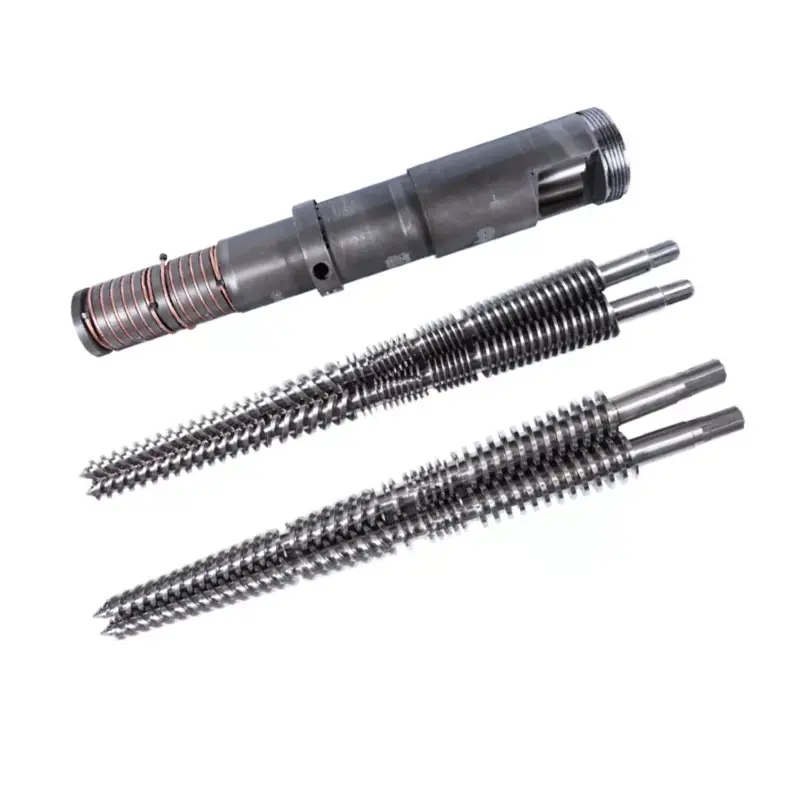
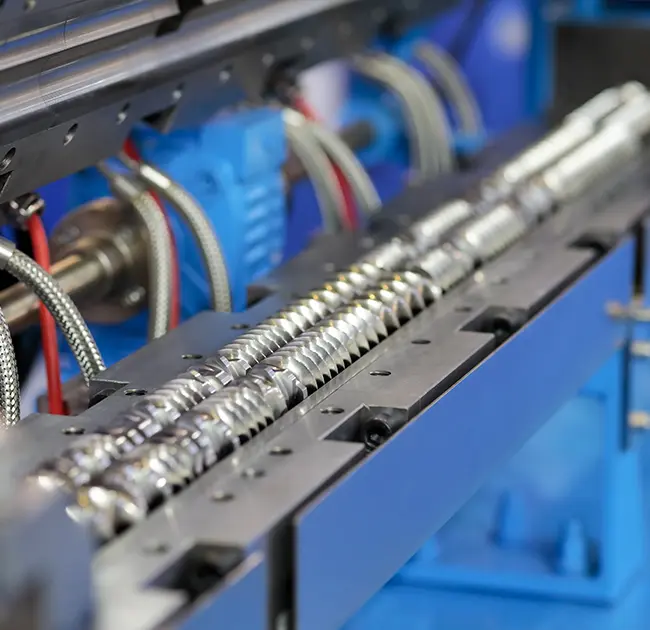
Ang usa ka naandan nga tornilyo nagdala, nag-compress ug mga metro pinaagi sa usa ka punoan nga kanal. Ang usa ka barrier screw nagbulag sa mga solido gikan sa pagkatunaw sa panahon sa transisyon. Ang usa ka pagsagol nga tornilyo nagdugang usa ka katapusan nga elemento nga nag-apod-apod pag-usab sa tinunaw nga polimer. Ang labing maayo nga pagpili nagdepende sa kung unsa ang kinahanglan pa sa imong materyal sa wala pa kini moabut sa mamatay.
Dali nga tubag
Pilia ang anaandan nga tornilyoalang sa usa ka lig-on, uniporme nga pellet feed ug kasarangan nga output kung ang yano nga operasyon mao ang prayoridad. Pilia ang abarrier screwkung ang linya nanginahanglan labi ka kompleto nga pagtunaw ug stable nga output sa mas taas nga rate, labi na alang sa PE ug PP. Pilia ang apagsagol screwkung ang pagkaparehas sa temperatura sa pagtunaw, pag-apod-apod sa kolor o pagkatibulaag sa pagdugang mao ang panguna nga problema.
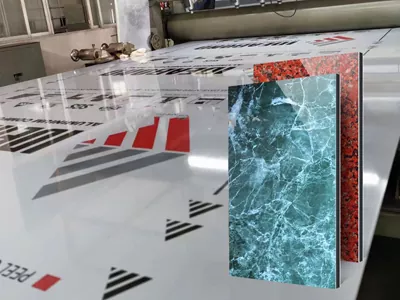
Barrier ug mixing functions dili mutually exclusive. Ni Nanhaiyaaluminum-plastic panel single screw, pananglitan, naggamit ug barrier-type mixing section aron pagsuporta sa pagkatunaw, pagkaparehas sa temperatura sa pagtunaw ug pag-apod-apod sa mga colorant ug flame retardant.
Kombensiyonal, babag ug pagsagol sa screw nga pagtandi
| Disenyo | Core geometry | Panguna nga trabaho | Kusog nga angay | punto sa pagbantay |
|---|---|---|---|---|
| Kombensiyonal | Usa ka nag-unang paglupad nga adunay feed, compression ug metering zones | Pagdala, pagtunaw ug pagsukod sa usa ka matag-an nga materyal | Uniporme nga mga pellets, kasarangan nga output, prangka nga extrusion | Ang kapasidad sa pagtunaw ug pagkaparehas sa pagtunaw mahimong limitado samtang motaas ang rate |
| Barrier | Panguna nga paglupad ug usa ka undercut barrier flight nga nagmugna sa mga solido ug natunaw nga mga agianan | Ibulag ang wala matunaw nga solido gikan sa matunaw ug kontrola ang agianan sa pagkatunaw | Taas nga tulin nga PE / PP, pelikula, tubo ug uban pang mga linya nga sensitibo sa output | Ang geometry sa channel kinahanglan nga mohaum sa kinaiya sa pagtunaw sa polimer ug target rate |
| Pagsagol | Usa ka conventional o barrier base screw plus Maddock, pineapple, pin o laing mixing element duol sa discharge end | I-apod-apod pag-usab ang pagkatunaw ug pagpakunhod sa temperatura, kolor o pagkalainlain sa komposisyon | Pelikula, kolor nga mga produkto, masterbatch let-down, sheet ug panel | Ang usa ka mixer dili makabayad sa usa ka problema sa feed o usa ka dili maayo nga bahin sa pagtunaw |
| Barrier + pagsagol | Barrier melting nga seksyon nga gisundan sa usa ka gipahinungod nga seksyon sa pagsagol | Combine solids / matunaw pagbulag uban sa katapusan nga homogenization | High-output nga mga aplikasyon nga nangayo usab sa pagkatunaw ug pagkaparehas sa kolor | Ang gidugang nga panginahanglan sa paggunting ug presyur kinahanglan nga mohaum sa resin, motor ug mamatay |
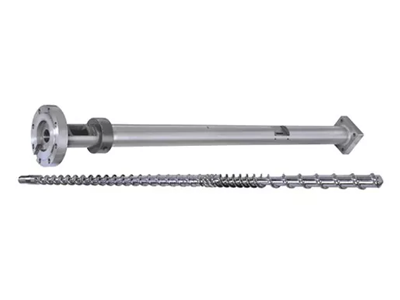
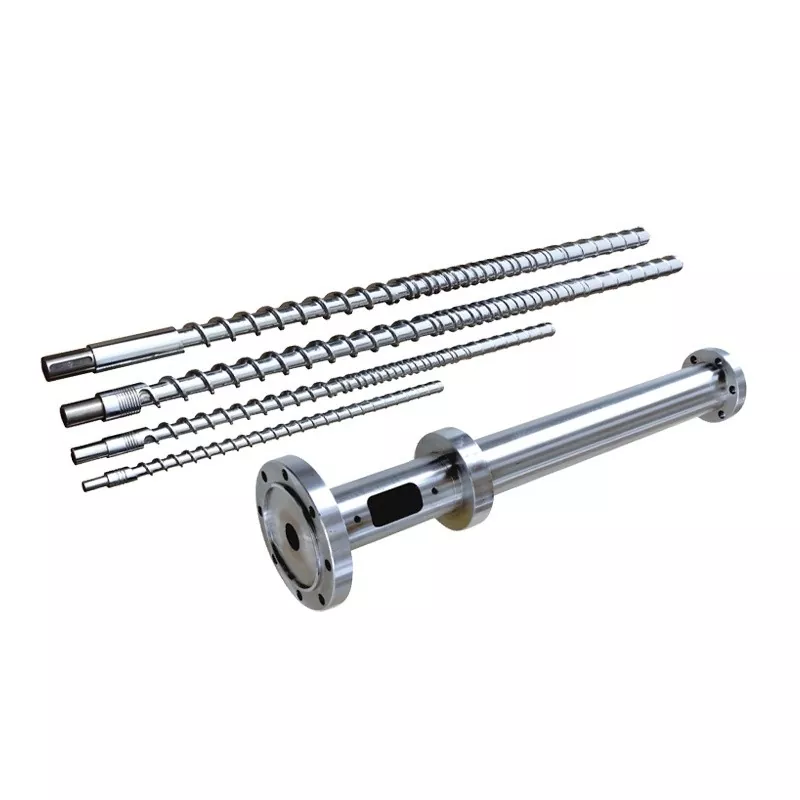
Ang kasamtangan ni Nanhaiyausa ka giya sa screw barrelnaghubit sa usa ka standard nga tornilyo isip usa ka single-flight, three-zone nga disenyo; usa ka barrier screw isip usa ka disenyo nga adunay ikaduhang paglupad nga nagbulag sa mga solido gikan sa pagkatunaw; ug usa ka mixing screw sama sa usa nga adunay Maddock, pinya o pin nga seksyon duol sa katapusan.
Unsa ang mga pagbag-o sa sulod sa baril?
Kombensiyonal
Ang mga solido ug natunaw nag-ambit sa parehas nga punoan nga agianan samtang ang giladmon sa paglupad mikunhod.
Barrier
Ang matunaw mitabok sa usa ka undercut barrier flight samtang ang wala matunaw nga materyal nagpabilin sa solids channel.
Pagsagol
Ang katapusan nga elemento nagbahin ug naghiusa pag-usab sa pagtunaw aron mapalambo ang pagkaparehas.
Ang classic barrier nga prinsipyo gidokumento sa barrier-screw patents: ang secondary flight nagbahin sa transition zone ngadto sa solids channel ug melt channel, samtang ang barrier clearance nagtugot sa tinunaw nga polymer sa pagtabok ug pagpabilin sa mas dagkong solidong mga piraso. Usa ka pananglitan mao angUS4770539A, nga naghulagway sa anam-anam nga nag-usab-usab nga mga solido ug natunaw nga mga agianan.
Kung ang usa ka naandan nga tornilyo mao ang husto nga tubag
Ang usa ka naandan nga tornilyo dili usa ka ubos nga tornilyo. Ang bili niini mao ang matag-an nga operasyon sa usa ka nailhan nga materyal. Ang lawom nga mga flight sa feed nagdawat sa mga solidong pellets, ang seksyon sa compression nagpamenos sa giladmon sa channel, ug ang seksyon sa pagsukod naghatag usa ka mas mabaw, mas makanunayon nga pagtunaw nga channel sa mamatay.
Kini usa ka praktikal nga pagpili kung ang resin moabut na ingon nga uniporme nga mga pellets, ang target sa output kasarangan, kolor ug additive loading lig-on, ug ang karon nga three-zone nga disenyo nagpatunghag kompleto nga pagtunaw. Mas dali usab ang pag-reproduce kung ang usa ka kustomer nanginahanglan usa ka puli nga nakabase sa drowing nga wala usba ang proseso.
Ang panguna nga limitasyon makita kung ang materyal dili hingpit nga matunaw sulod sa magamit nga gitas-on sa pagbalhin. Ang pagpataas sa katulin sa tornilyo mahimo’g makadugang sa dili matunaw, pagbag-o sa temperatura sa pagtunaw o pagkadili kalig-on sa presyur. Mao kana ang punto sa pagtandi sa usa ka mas taas nga seksyon sa pagtunaw, usa ka disenyo sa babag o usa ka katapusang mixer-dili sa paghunahuna nga ang usa ka mas taas nga setpoint sa heater makasulbad sa geometry.
Unsa ang usa ka barrier screw nga nabag-o
Ang usa ka barrier screw makadugang sa ikaduhang paglupad pinaagi sa natunaw nga seksyon. Ang barrier flight adunay clearance nga nagtugot sa pagtunaw sa pag-agi sa natunaw nga channel, samtang ang wala matunaw nga solido nagpadayon sa usa ka lahi nga agianan. Samtang nag-uswag ang pagtunaw, ang solids channel mawad-an sa gidaghanon ug ang natunaw nga channel makakuha og gidaghanon.
Girekomenda ni Nanhaiya ang mga barrier screw alang sa high-speed nga PE ug PP extrusion ug ipares kini sa mga grooved-feed nga mga konsepto diin gikinahanglan ang pinugos nga pag-inom. Girekomenda usab sa giya sa kompanya ang mas taas nga L/D nga adunay babag o seksyon sa pagsagol para sa paghuyop sa pelikula sa LDPE ug HDPE.
Ngano nga gitino kini sa mga pumapalit
Mas kontrolado nga pagkatunaw, mas gamay nga wala matunaw nga mga partikulo, mas taas nga lig-on nga potensyal sa output ug mas maayo nga pagkatunaw sa temperatura nga pagkamakanunayon.
Ngano nga ang mga pabrika kinahanglan nga motakdo niini
Ang barrier start point, flight clearance, solids-channel reduction ug melt-channel nga pagtubo kinahanglang mohaum sa polymer ug operating rate.
Kasagaran nga mga materyales
PE ug PP nga pelikula, pipe, sheet ug uban pang pellet-fed extrusion diin ang throughput ug full melting pareho nga butang.
Kasagarang pag-upgrade nga trigger
Ang padayon nga dili matunaw o matunaw nga pagbag-o sa temperatura sa target nga rate pagkahuman sa feed, pagkontrol sa temperatura ug pagsul-ob gisusi.
Unsa ang pagbag-o sa usa ka pagsagol screw
Ang usa ka seksyon sa pagsagol kasagarang ibutang duol sa tumoy sa tornilyo, human ang kadaghanan o ang tanan nga polymer natunaw. Ang Maddock, pinya ug pin geometries dili tanan nagtrabaho sa parehas nga paagi, apan ang matag usa nagmugna og balik-balik nga pagbahin ug reorientasyon sa pagkatunaw.
Ang tumong dili lang kay “dugang nga paggunting.” Ang usa ka maayo nga seksyon sa pagsagol kinahanglan nga motubag sa tinuod nga depekto sa linya: matunaw nga temperatura nga mga banda, kolor nga mga streak, dili maayo nga pag-apod-apod sa additive o dili kompleto nga homogenization. Ang usa ka mapig-uton nga elemento makadugang sa panginahanglan sa presyur ug kainit, mao nga ang geometry niini kinahanglan nga pilion nga ang resin viscosity, screw speed ug die resistance sa hunahuna.
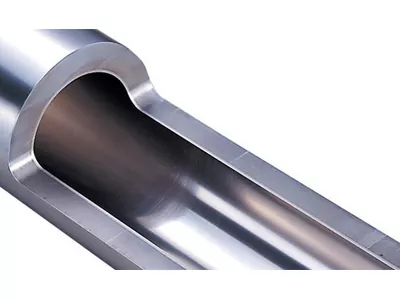
Ni Nanhaiyatransparent granulation nga single screwnaggamit ug mas taas nga L/D, usa ka gipatik nga compression-ratio range nga 2.0:1–2.5:1, ubos nga rotational speed ug episyente nga mga sangkap sa pagsagol para sa PS distribution. Ang panid sa produkto niini naglista usab sa hard-chrome electroplating, usa ka hapsay nga transisyon sa ulo sa tornilyo ug wala’y hunong nga mga grooves ug mga hilo aron limitahan ang mga patay nga suok ug kontaminasyon sa krus sa panahon sa pagbag-o sa kolor.
Unsa nga screw type ang mohaum sa aplikasyon?
| Aplikasyon o sintomas | Pagsugod sa screw approach | Nanhaiya website data nga gamiton | Internal nga dalan sa produkto |
|---|---|---|---|
| LDPE/LLDPE/HDPE nga pelikula; dili lig-on nga gibag-on o natunaw nga temperatura nga mga banda | Mas taas nga L/D nga adunay barrier o mixing section | Gipatik nga diametro 30–150 mm; L/D nga mga opsyon 25:1, 28:1, 30:1, 33:1 ug 35:1; Ang mga magamit nga materyales naglakip sa LDPE, LLDPE, HDPE, PP ug PVC | LDPE/HDPE Film Single Screw |
| High-speed PE o PP extrusion | Barrier screw, kasagaran adunay grooved feed | Girekomenda sa giya ni Nanhaiya ang barrier geometry alang sa high-speed PE/PP ug mas taas nga L/D para sa pagkaparehas sa pelikula | Single nga Screw nga kategorya |
| Aluminum-plastic panel nga adunay colorant o flame retardant | Barrier plus mixing section | Gipatik nga komon nga mga diametro Φ65, Φ90, Φ120 ug Φ150 mm; barrier-type nga pagsagol; tungsten-carbide dual-alloy nga nawong alang sa flame-retardant formulations | Aluminum-Plastic Panel nga Single Screw |
| Transparent granulation ug kanunay nga pagbag-o sa kolor | Mas taas nga L/D, malumo nga compression ug episyente nga pagsagol | Gipatik nga compression ratio 2.0:1–2.5:1; gahi nga chrome nga nawong; hapsay nga pagbalhin sa ulo ug walay hunong nga mga grooves | Transparent nga Granulation Single Screw |
| Rigid PVC o lain nga materyal nga sensitibo sa kainit | Malumo nga conventional geometry o disenyo nga espesipiko sa produkto; paglikay sa wala kinahanglana nga paggunting | Ang mga lamesa sa produkto sa Nanhaiya naglista sa kinatibuk-ang L/D 20:1–30:1 ug nag-ingon nga ang init-sensitive nga PVC kasagarang naggamit sa 20:1–25:1 | PVC Pipe Single Screw |
| Puno, glass-fiber o recycled nga pormulasyon | Geometry nga gipili alang sa pagpakaon ug pagtunaw; wear-resistant nga nawong gidugang gilain | 38CrMoAlA, SACM645 ug 42CrMo base nga mga kapilian; ion nitriding hangtod sa HV1000–1200; haluang katig-a sa ibabaw sa HRC60 sa wear-resistant nga panid | Super Wear-Resistant Single Screw |
Ang mga kinahanglanon sa pagsagol mahimong molapas sa kung unsa ang angay buhaton sa usa ka tornilyo. Kung ang linya kinahanglan nga magsabwag sa usa ka taas nga pulbos o filler load, pakan-a ang ubos kaayo nga bulk density nga materyal o paghimo og intensive compounding, itandi ang Nanhaiya'sparallel twin screwrange kay sa pagdugang sa mas higpit nga single-screw nga mga elemento.
Ipadala sa Nanhaiya ang imong kasamtangan nga screw drawing, resin, additives, output, screw speed, pressure ug depekto nga mga litrato. Mahimong itandi sa teknikal nga grupo ang usa ka naandan nga kapuli nga adunay babag, pagsagol o hiniusa nga geometry.
Paghangyo ug Pagrepaso sa Disenyo sa ScrewNanhaiya single-screw model data
Ang mosunud nga modelo nga lamesa gipatik sa live ni Nanhaiyapanid sa kategorya nga Single Screw. Ang katapusan nga pagpili nagdepende gihapon sa materyal, produkto, mamatay, motor ug tulin nga linya sa target.
| Modelo | L/D | Output (kg/h) | Screw speed (rpm) | Motor (kW) | Taas sa tunga (mm) |
|---|---|---|---|---|---|
| NHS20 | 20:1 | 3–5 | 10–60 | 1.1 / 1.5 / 2.2 | 1000–1400 |
| NHYZS25 | 25:1 | 5–8 | 10–60 | 2.2 / 3.0 / 4.0 | 1000–1400 |
| NHS30 | 25:1 | 5–10 | 10–60 | 2.2 / 3.0 / 4.0 | 1000–1400 |
| NHS45 | 25–36:1 | 10–120 | 10–150 | 5.5–22 | 1000–1400 |
| NHS65 | 25–36:1 | 60–300 | 20–150 | 22–75 | 1000 |
| NHS75 | 25–36:1 | 200–450 | 20–150 | 30–132 | 1000 |
| NHY90 | 25–36:1 | 180–600 | 20–110 | 30–185 | 1000–1100 |
| NHS120 | 25–36:1 | 320–1000 | 20–90 | 75–280 | 1000–1250 |
| NHS150 | 25–36:1 | 400–1300 | 20–75 | 90–400 | 1000–1300 |
Kini nga mga han-ay nagpakita ngano nga "babag o pagsagol?" dili matubag gikan sa diametro lamang. Ang listahan sa NHY65, pananglitan, naglangkob sa 60–300 kg/h ug 20–150 rpm. Ang disenyo sa paglupad sa screw kinahanglang pilion alang sa materyal ug sa aktuwal nga operating point sulod niana nga range.
Ang geometry ug surface engineering nakasulbad sa lainlaing mga problema
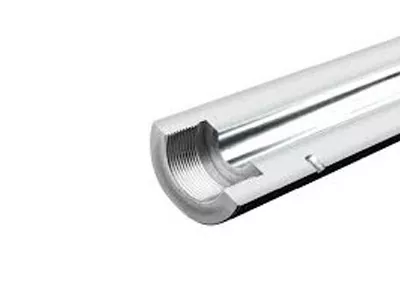
Ang babag ug ang pagsagol sa geometry nagtino kung giunsa paglihok ug pagkatunaw ang polimer. Ang asero, nitriding, hardfacing ug coatings nagdeterminar kung unsa kadugay ang geometry makasukol sa pagsul-ob ug corrosion. Ang usa ka gahi nga nawong dili magtul-id sa usa ka dili maayo nga agianan sa pagkatunaw, ug ang usa ka na-optimize nga agianan sa pagkatunaw dili magpabilin nga lig-on kung ang clearance sa paglupad bukas.
Gimantala ni Nanhaiya ang mosunod nga single-screw ug barrel data sa kasamtangang giya niini:
| Parameter | Gipatik nga kantidad sa Nanhaiya | Kalambigitan sa espesipikasyon |
|---|---|---|
| Base nga materyal | 38CrMoAlA; W6Mo5Cr4V2 ug HIP powder steel gilista usab | Kusog nga kusog ug magamit nga ruta sa pagtambal sa nawong |
| Single-screw tolerance | ±0.001 mm | Pag-usab sa geometry ug angay |
| Pagkatul-id | 0.015 mm/m | Pag-align pinaagi sa baril |
| Tempering katig-a | HB 260–290 | Kinauyokan nga kahimtang sa wala pa ang surface engineering |
| Nitriding katig-a | HV 900–1100 | Pagsul-ob sa nawong nga pagsukol |
| Nitriding giladmon | 0.5–0.8 mm | Gigahi ang giladmon sa kaso |
| Bimetallic nga katig-a | HRC 56–65; tungsten-gidugang layer nga gilista sa 62 HRC | Abrasive ug corrosive nga serbisyo |
| Bimetallic giladmon | 2.0–3.0 mm | Alloy layer magamit alang sa pagsul-ob |
| Pagkagahi sa nawong | Ra 0.4 | Matunaw ang kontak, pagpabilin ug pamatasan sa paglimpyo |
Alang sa mas grabe nga pagsul-ob, Nanhaiya'sSuper Wear-Resistant Single Screwlistahan sa panid 38CrMoAlA, SACM645 ug 42CrMo base steels, haluang katig-a sa ibabaw sa HRC60, ion-nitrided katig-a sa HV1000-1200, PTA welding sa ibabaw ug kilid sa mga flight, ug tungsten-carbide o nickel-based nga mga sistema sa ibabaw. Ang parehas nga panid nag-ingon nga kini nga mga sistema sa ibabaw mahimong mapalugway ang serbisyo sa kinabuhi sa 3-8 ka beses.
Unsa ang gikinahanglan sa usa ka pabrika sa dili pa mopili sa matang sa screw
- Makina ug drowing:extruder brand, modelo, screw diametro, epektibo nga gitas-on, koneksyon, flange, feed tutunlan ug barrel dimensyon.
- Polimer ug pormulasyon:eksakto nga grado sa resin, filler, glass fiber, flame retardant, colorant, recycled content ug feed form.
- Produkto ug mamatay:pelikula, pipe, sheet, panel, profile o granulation, plus die type ug pressure history.
- Operating point:target kg/h, normal nga screw speed, motor load, zone temperatura, matunaw temperatura ug linya speed.
- depekto:dili matunaw, mga streak sa kolor, mga banda sa temperatura, pagsulbong, itom nga mga speck, taas nga karga sa motor o paspas nga pagsul-ob.
- Pagpuli nga katuyoan:eksakto nga pagpanganak, mas taas nga output, maayo nga pagsagol, ubos nga temperatura sa pagkatunaw o mas taas nga kinabuhi sa pagsul-ob.
Ang gipatik nga proseso sa pag-order sa Nanhaiya nangayo alang sa mga detalye sa makina, polimer ug pormulasyon, target nga output ug nahibal-an nga mga problema sa produksiyon. Ang website nag-ingon nga usa ka oras sa pagkutlo sulod sa 12 ka oras, 24-48 ka oras nga pagpadala alang sa standard nga mga screw gikan sa stock, ug usa ka 30-40 ka adlaw nga siklo alang sa customized nga mga piyesa.
Ang parehas nga diyametro mahimong magsilbi nga lahi kaayo nga mga materyales ug mga output. Ipadala ang drowing, pormulasyon ug linya sa datos aron matino sa Nanhaiya ang L/D, compression, barrier start, mixer type ug surface treatment nga magkauban.
Ipadala ang Imong Single-Screw RequirementsKanunay nga gipangutana nga mga pangutana
Ang barrier screw ba kanunay nga mas maayo kay sa usa ka conventional screw?
Dili. Ang usa ka naandan nga tornilyo ekonomikanhon ug kasaligan alang sa uniporme nga mga materyales sa kasarangan nga output. Ang barrier screw labing mapuslanon kung ang kontrolado nga solids-and-melt separation makapauswag sa pagkatunaw o motugot sa mas taas nga stable nga operating rate.
Ang barrier screw ba usab nagsagol sa polymer?
Ang usa ka seksyon sa babag nagpauswag sa pagkatunaw pinaagi sa pagbulag sa mga solido ug pagtunaw, apan dili kini parehas sa usa ka gipahinungod nga katapusan nga mixer. Ang mga linya nga nanginahanglan sa kompleto nga pagtunaw ug pagkaparehas sa kolor o temperatura kanunay nga naghiusa sa usa ka seksyon sa babag nga adunay usa ka elemento sa pagsagol.
Unsa nga seksyon sa pagsagol ang akong pilion?
Pagpili gikan sa aktuwal nga depekto ug materyal. Ang Maddock, pinya ug pin nga mga seksyon nagmugna og lain-laing flow division, shear ug pressure demand. Paghatag og resin, additive, output, screw speed, die pressure ug ang kasamtangang problema sa kalidad sa dili pa mopili og usa.
Unsang disenyo ang angay alang sa LDPE ug HDPE nga pelikula?
Girekomenda ni Nanhaiya ang usa ka mas taas nga L / D nga adunay usa ka babag o seksyon sa pagsagol alang sa pagkaparehas sa pagtunaw sa pelikula. Ang LDPE/HDPE Film Single Screw nga panid niini nagpatik ug mga diyametro gikan sa 30 ngadto sa 150 mm ug L/D nga mga kapilian sa 25:1, 28:1, 30:1, 33:1 ug 35:1.
Mawagtang ba sa usa ka seksyon sa pagsagol ang mga itom nga specks?
Dili sa iyang kaugalingon. Ang mga itom nga specks mahimong gikan sa kontaminado nga materyal, gipabilin ug degraded nga polimer, sobra nga temperatura, pagsul-ob, usa ka nadaot nga filter o mamatay nga mga deposito. Pag-diagnose ug limpyohan ang tibuuk nga agianan sa materyal sa dili pa usbon ang geometry sa screw.
Ang barrier o mixing screw ba kinahanglan nga nitrided o bimetallic?
Ang geometry ug nawong managlahi nga mga pagpili. Girekomenda ni Nanhaiya ang nitriding alang sa limpyo nga virgin resin ug bimetallic o tungsten-carbide nga mga sistema alang sa napuno, gi-recycle, PVC o uban pang mga abrasive ug corrosive nga mga katungdanan.
Pagkuha ug Usa ka Screw nga Ipares sa Imong Pagkatunaw ug Output
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.naghatag og conventional, barrier, mixing ug application-specific single screws ug barrels. Ang website sa Nanhaiya naglista sa NHY20 pinaagi sa NHY150 nga mga modelo, gipahiangay nga mga materyales ug mga sistema sa ibabaw, ug suporta alang sa mga aplikasyon sa pelikula, pipe, sheet, panel ug granulation.
Pagkuha og Quote Sulod sa 12 Oras Tan-awa ang Single Screw ModelsEmail:info@nhyscrew.com
Telepono:+86-13505809643· Mobile:+86-13587082002
Address: Block C, No. 2 West Section, Xingzhou Avenue, Dinghai District, Zhoushan City, Zhejiang Province, China