Balita

Single Screw Barrel: L/D, Mga Uri sa Screw & Unsaon Pagpili pinaagi sa Polymer

2026-08-13 0 Biyai ko ug mensahe


Dali nga tubag

Ang usa ka screw barrel usa ka screw nga nagtuyok sa sulod sa usa ka gipainit nga cylindrical barrel, naghatud, nagtunaw ug nagbomba sa plastik pinaagi sa usa ka die. Ang performance gitakda sa panguna sa tulo ka mga butang: L/D ratio, compression ratio ug screw type (standard, barrier o mixing). Kini ang labing ekonomikanhon nga pagpili alang sa high-output extrusion sa uniporme nga materyal - paghuyop sa pelikula, tubo gikan sa mga pellets, sheet ug granulation.

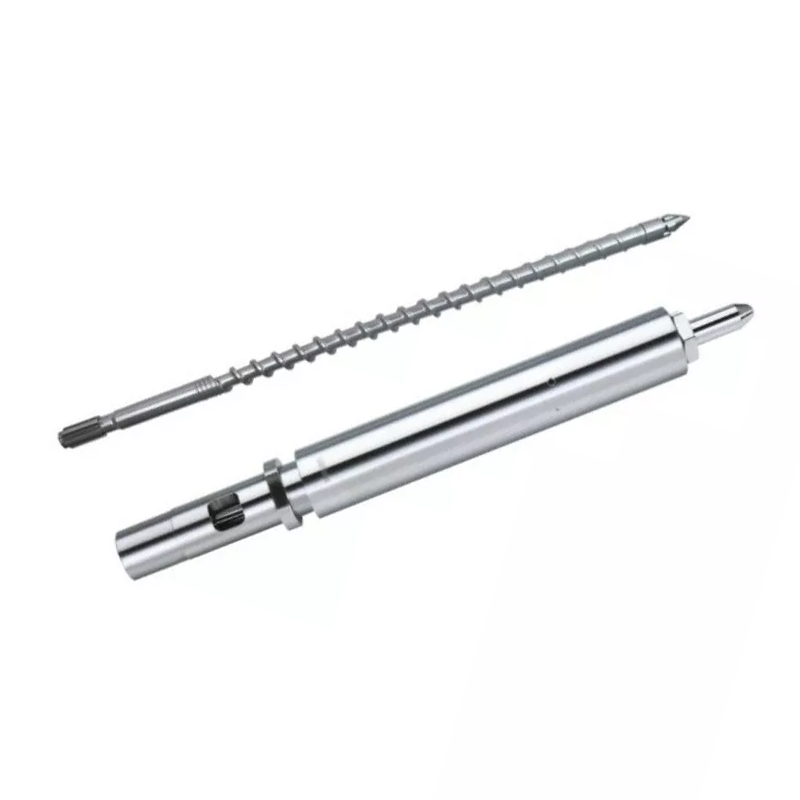
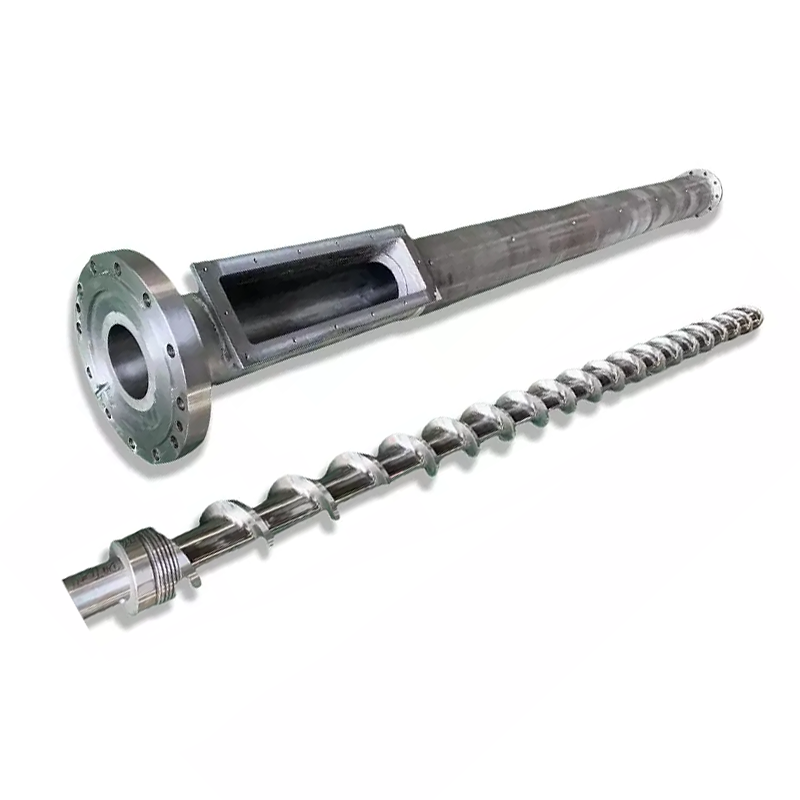
Angulitawo nga screw barrelmao ang labing kaylap nga gigamit nga plasticizing unit sa mga plastik nga extrusion — mas simple, mas barato ug makahimo sa taas kaayo nga output kung uniporme na ang materyal. Apan ang "yano" wala magpasabot nga ang usa ka gidak-on mohaum sa tanan: ang usa ka tornilyo ug baril alang sa LDPE nga paghuyop sa pelikula dili sama sa usa alang sa estrikto nga PVC nga tubo o alang sa high-speed nga PP. Kini nga giya naglangkob sa mga espesipikasyon nga aktuwal nga nagdesisyon sa performance, ang mga tipo sa screw nga imong mapilian, ug unsaon pagpares sa usa ka screw extruder barrel sa imong polymer.

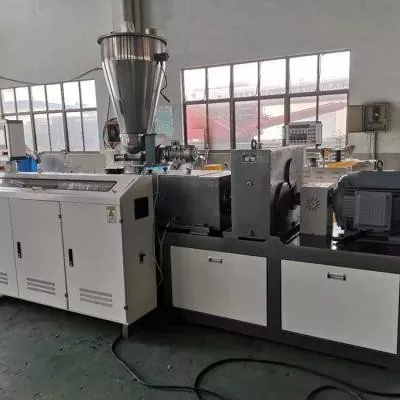
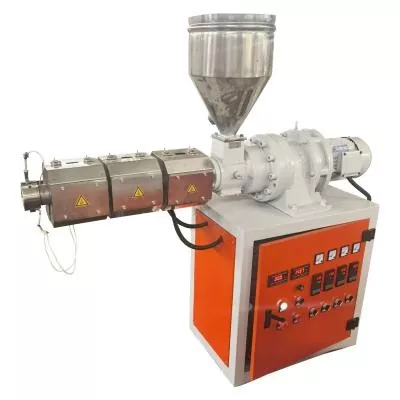
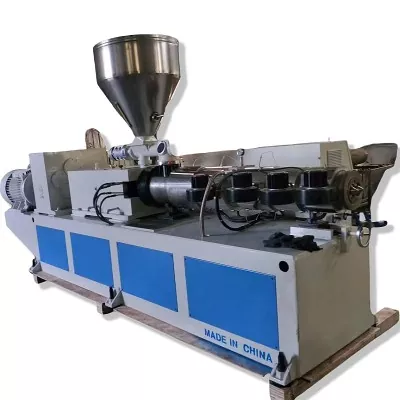
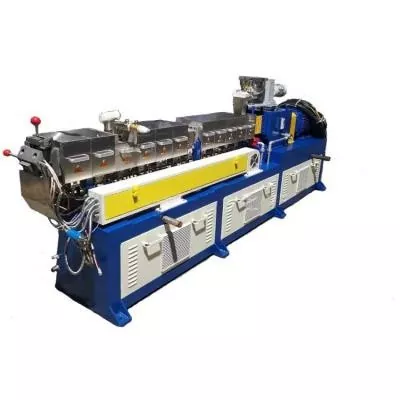
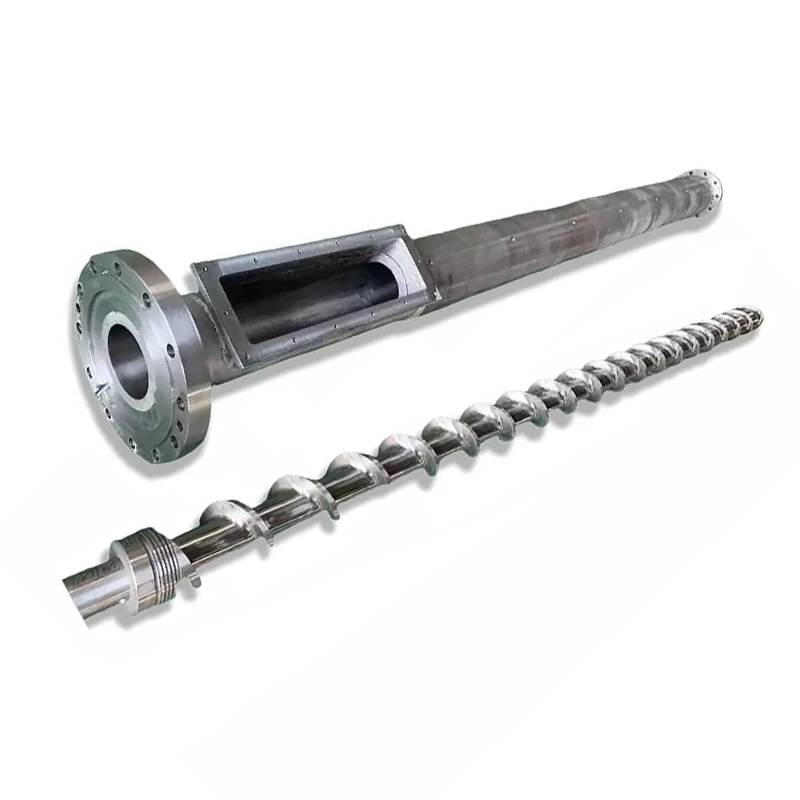
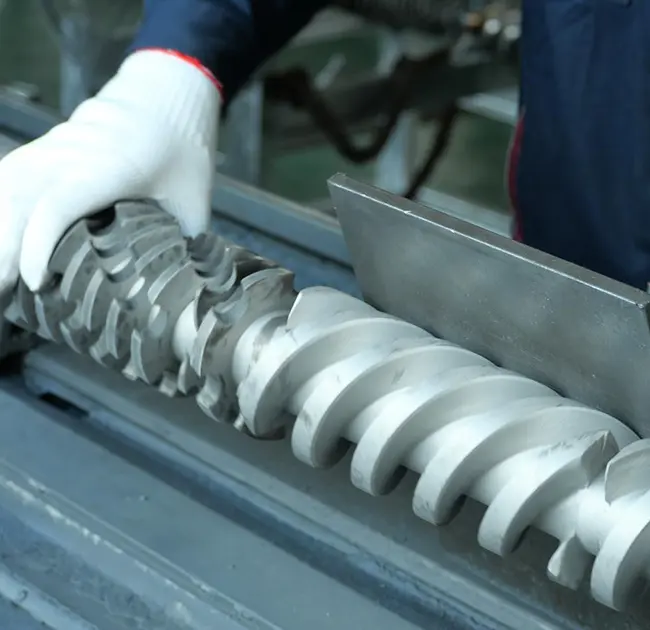
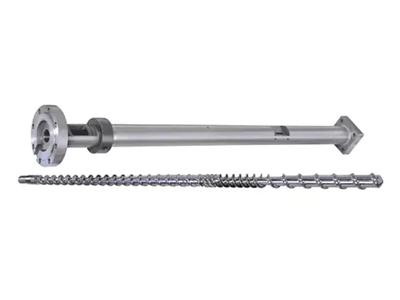
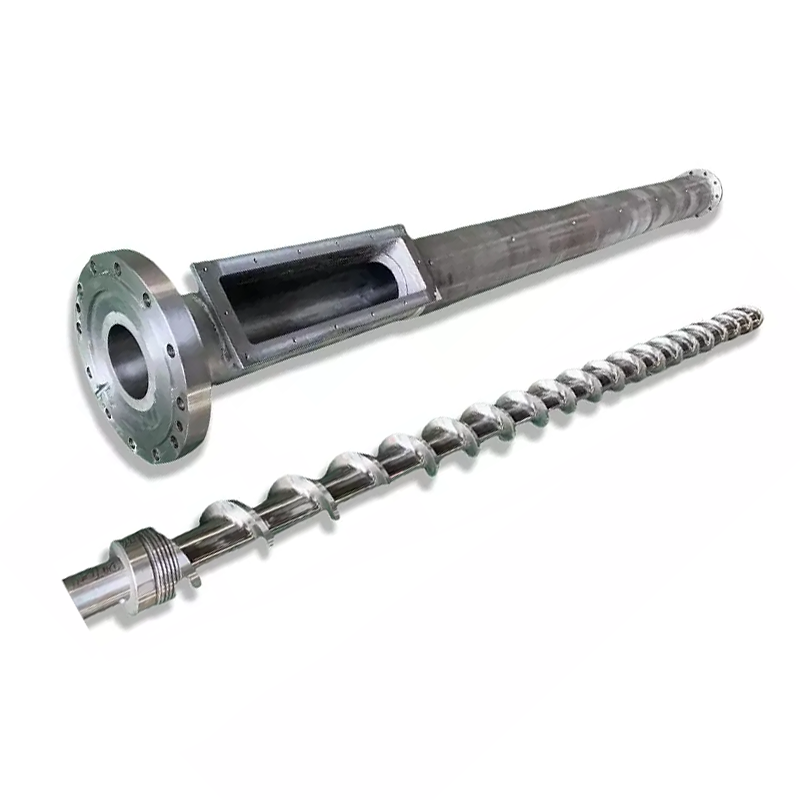
Single screw extruder and barrel manufactured by Nanhaiya

Giunsa ang pagtrabaho sa usa ka screw barrel

Ang materyal mosulod sa feed throat, giguyod sa unahan sa nagtuyok nga tornilyo, ug natunaw pinaagi sa kombinasyon sa kainit sa baril ug sa paggunting nga nahimo tali sa paglupad sa tornilyo ug dingding sa baril. Ang screw gibahin ngadto sa tulo ka functional zones, ug ang transisyon tali kanila mao ang usa ka maayo nga screw design gets husto:

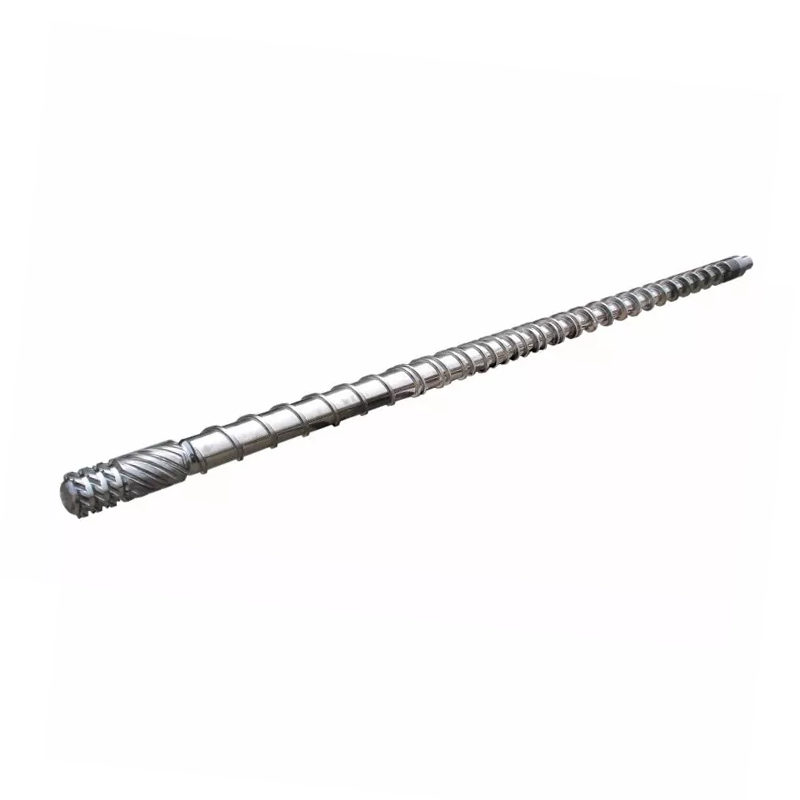
  1. Zone sa pagpakaon- ang lawom nga mga paglupad naghatud sa mga solidong pellets sa unahan ug sugdan ang pagpainit niini. Ang performance sa feed nagdepende sa friction, mao nga gigamit ang mga grooved feed section diin kinahanglan nga pugson ang intake (high-output PE ug PP lines).
  2. Compression (transisyon) zone- Ang giladmon sa paglupad hinayhinay nga nag-anam, nag-compact sa materyal, nagpuga sa natanggong nga hangin ug nagtunaw niini pinaagi sa kainit ug paggunting.
  3. Metering zone- mabaw, kanunay nga giladmon sa paglupad homogenises ang pagkatunaw ug nagtukod og usa ka lig-on nga presyur aron ang output pinaagi sa die magpabilin nga uniporme.

Tungod kay ang usa ka screw nagsalig sa drag flow kaysa positibo nga pagbalhin, ang output niini sensitibo sa friction, presyur sa ulo ug bulk density sa materyal - mao nga ang disenyo sa screw ug clearance hinungdanon kaayo sa tinuud nga throughput.

L/D ratio ug compression ratio

Kining duha ka numero naghulagway sa kadaghanan sa buhaton sa usa ka screw ug baril:

Spec Unsa ang gipasabut niini Nganong importante kini
L/D ratio Epektibo nga gitas-on sa tornilyo gibahin sa diametro (eg. 25:1, 30:1, 33:1) Mas taas nga L/D = mas daghang oras sa pagpuyo = mas maayo nga pagtunaw, pagsagol ug pagpahungaw; mubo nga L/D mohaom sa init-sensitive nga materyal
Compression ratio Feed-zone channel volume ÷ metering-zone channel volume (e.g. 2.5:1–4:1) Ubos kaayo ug ang materyal wala kaayo matunaw; sobra ka taas ug ikaw nag-overheat o nagdaot sa mga polimer nga sensitibo sa paggunting
Diametro sa screw Ang nominal nga gidak-on sa screw sa mm Nagtakda sa output band ug kinahanglan nga mohaum sa imong extruder nga eksakto
Pagtangtang sa tornilyo / baril Gintang tali sa tumoy sa paglupad ug bungbong sa bungbong Nag-abli samtang nagsul-ob ang tornilyo - ang output ug ang pag-ubos sa presyur sama niini
Layout sa sona Ang gitas-on nga gibahin tali sa feed / compression / metering Gitun-an sa kinaiya sa pagkatunaw sa polimer
Pagkamatugtanon Ang katukma sa makina sa natapos nga bahin Ang Nanhaiya nagkupot og single screw barrels ngadto sa ±0.001 mm nga may straightness nga 0.015 mm/m
Kinatibuk-ang nota sa industriya:isip usa ka bagis nga giya, ang estrikto nga PVC kasagaran nagpadagan sa usa ka ubos nga compression ratio ug mas mubo nga L / D aron limitahan ang paggunting sa usa ka init nga sensitibo nga polimer, samtang ang PE ug PP nga mga linya sa pelikula modagan og mas taas nga L / D nga adunay usa ka babag o pagsagol nga seksyon alang sa matunaw nga pagkaparehas. Kanunay kumpirmahi batok sa imong makina ug pormulasyon.

Standard, barrier ug mixing screws

Ang flight geometry diin ang usa ka screw barrel gitino gayud:

  • Standard (konbensyonal) nga tornilyo- usa ka paglupad, tulo ka mga zone. Ekonomikanhon ug kasaligan alang sa prangka nga mga materyales ug kasarangan nga output.
  • Barrier screw— Ang usa ka sekondaryang paglupad nagbulag sa wala matunaw nga mga solido gikan sa pagkatunaw pinaagi sa pagbalhin, naghatag mas paspas, mas kompleto nga pagkatunaw ug mas taas nga stable nga output. Komon sa high-speed PE ug PP linya.
  • Pagsagol screw- nagdugang usa ka seksyon sa pagsagol (Maddock, pinya o pin type) duol sa katapusan aron mapauswag ang pagkaparehas sa pagkatunaw ug pagkatag sa kolor.
  • Vented (duha ka yugto) nga tornilyo— usa ka decompression zone sa ilawom sa usa ka vent port nagtugot sa kaumog ug mga volatiles nga makaikyas sa tunga-tunga sa baril, mapuslanon alang sa hygroscopic o recycled nga materyal.
  • Grooved feed barrel- axial grooves sa feed section nga nagpugos sa pag-inom ug pagpataas sa output sa high-speed PE/PP nga mga aplikasyon.
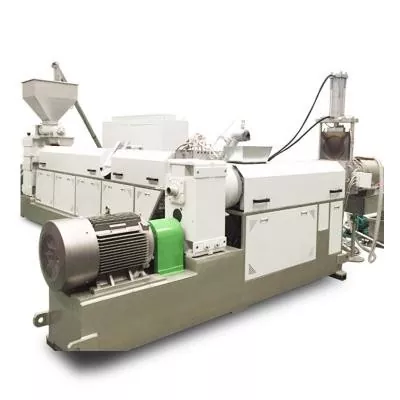
Single screw pelletizing line for plastic granulation
Ang usa ka linya sa pelletizing sa screw - ang granulation usa sa labing kasagaran nga mga trabaho sa single screw.

Sa unsa nga paagi sa pagpili pinaagi sa polymer

Ang polimer, dili ang tatak sa makina, kinahanglan nga magdala sa detalye. Usa ka praktikal nga pagsugod nga matrix:

Materyal / trabaho Pagduol sa tornilyo Pagtambal sa nawong
Paghuyop sa pelikula sa LDPE / HDPE Mas taas nga L/D, babag o seksyon sa pagsagol para sa pagkaparehas sa pagkatunaw Ang nitrided kasagaran igo alang sa limpyo nga resin
PE / PP high-speed extrusion Barrier screw, kasagaran adunay grooved feed alang sa pinugos nga pag-inom Nitrided; bimetallic kon puno o i-recycle
Gahi nga PVC nga tubo Ubos nga compression, malumo nga paggunting aron mapanalipdan ang init nga sensitibo sa PVC Bimetallic — Ang PVC abrasive nga adunay filler ug corrosive
PS nagbula Gikontrol nga temperatura sa pagkatunaw ug lig-on nga presyur alang sa istruktura sa cell Nitrided o bimetallic pinaagi sa lebel sa filler
Granulation / pelletizing Maayong homogenization; vented screw kon ang feed nagdala og umog Bimetallic alang sa gipuno o gi-recycle nga feedstock
Napuno o gi-recycle nga mga compound Lig-on nga disenyo nga adunay bentilasyon Bimetallic / tungsten-carbide — abrasion mao ang limiting factor

Unsa ang gigamit nga single screw barrels

  • Paghuyop sa pelikula- LDPE, HDPE ug LLDPE packaging film.
  • Pipe ug profile gikan sa mga pellets- lakip ang PE pipe ug PVC pipe lines.
  • Sheet & panel extrusion- flat sheet ug board nga mga produkto.
  • Granulation ug pelletizing- tan-awa ang amongulitawo nga screw pelletizing nga linya.
  • Wire ug cable- insulasyon ug jacketing extrusion.
  • Lab ug gamay nga batch nga trabaho- tan-awa angmini nga single screw extruder.

Single screw vs twin screw

Ang pagpili tali sa usa ka screw barrel ug usa ka twin screw system moabut sa kung unsa ang gikinahanglan sa materyal sa pagpaingon niini sa mamatay.

hinungdan Usa ka screw barrel Twin screw barrel
Paghatud Drag flow — depende sa friction Positibo, intermeshing nga pagbalhin
Pagsagol Limitado (pag-ayo sa mga seksyon sa babag/pagsagol) Kusog nga dispersive ug distributive nga pagsagol
Pagpakaon sa powder Mga pakigbisog nga adunay ubos nga bulk density Maayo ang pagdumala sa powder, labi na sa pinugos nga feeder
Gasto ug kayano Ubos nga gasto, mas simple nga pagmentinar Mas taas nga gasto, mas ma-configure
Labing maayo alang sa Paghuyop sa pelikula, tubo gikan sa mga pellets, sheet, granulation PVC direkta nga extrusion, compounding, taas nga filler

Kung ang imong feedstock usa ka uniporme nga pellet ug gusto nimo ang output matag dolyar, usa ka screw ang modaog. Kung kinahanglan nimo ang pagsagol, pagpahungaw o pagdumala sa pulbos, tan-awa ang amongconicaloparallel twin screwhan-ay sa baylo.

Materyal ug nawong pagtambal

Ang usa ka tornilyo nga barrel usa ka bahin sa pagsul-ob, ug kung unsa kadugay kini nagkupot sa spec moabut sa asero ug sa ibabaw. Nanhaiya machines single screws ug barrels gikan sa 38CrMoAlA nitrided steel, W6Mo5Cr4V2 o HIP powder steel, ug paghuman niini ngadto sa usa ka ibabaw roughness sa Ra0.4.

Parameter Bili
Base nga materyal 38CrMoAlA (usab W6Mo5Cr4V2, HIP powder steel)
Tempering katig-a HB 260–290
Nitriding katig-a HV 900–1100
Nitriding giladmon 0.5–0.8 mm
Bimetallic nga katig-a HRC 56–65 (ang among gidugang nga tungsten layer moabot sa 62 HRC kumpara sa komon nga 58 HRC)
Bimetallic giladmon 2.0–3.0 mm
Pagkagahi sa nawong Ra 0.4
Pagkatul-id 0.015 mm/m

Alang sa limpyo nga resin sama sa birhen nga LDPE, ang nitriding kasagaran igo na. Alang sa napuno, gi-recycle o PVC nga trabaho, ang bimetallic nga nawong mao ang makatarunganon nga pag-upgrade - tan-awa ang among pagtandi sa usa kabimetallic vs nitrided screw barrel.

Giunsa ang pag-order sa husto nga single nga screw barrel

  1. Mga detalye sa makina- brand ug modelo sa extruder, o usa ka drowing nga adunay diyametro sa tornilyo, epektibo nga gitas-on, mga sukat sa feed-throat ug flange.
  2. Polimer ug pormulasyon— klase sa resin ug bisan unsang filler, glass fiber o recycled content.
  3. Target nga output— kg/h ug line speed, mao nga ang L/D ug screw type mohaum sa trabaho.
  4. Nahibal-an nga mga problema- kung ang kasamtangan nga turnilyo mosulbong, ubos sa pagkatunaw o pagsul-ob paspas, sultihi kami; nga kasagarang nagpunting sa kausaban sa disenyo nga imong gikinahanglan.

Uban sa upat ka mga input mahimo namon nga mahibal-an ang usa ka eksakto nga angay nga usa ka tornilyo ug baril - o ihatag kini ingon usa ka bahin sa pagsul-ob pinaagi sa amongspare partsrange — ug kutlo sulod sa 12 ka oras. Ang standard-type nga mga screw ipadala gikan sa stock sa 24-48 ka oras; gipahiangay nga mga bahin modagan sa usa ka 30-40 ka adlaw nga siklo.

Kanunay nga gipangutana nga mga pangutana

Unsa ang single screw barrel?

Kini usa ka tornilyo nga nagtuyok sa sulod sa usa ka gipainit nga cylindrical barrel nga nagdala, nagtunaw ug nagbomba sa plastik pinaagi sa usa ka die. Ang screw adunay feed, compression ug metering zones, ug ang L/D ratio niini, compression ratio ug flight design nagtino sa kalidad ug output sa pagtunaw.

Unsa nga L/D ratio ang akong gikinahanglan?

Ang mas taas nga L/D naghatag ug dugang nga oras sa pinuy-anan alang sa pagtunaw, pagsagol ug pagpahungaw, mao nga ang PE ug PP nga mga linya sa pelikula kanunay nga nagpadagan ug mas taas nga mga screw. Ang mga materyales nga sensitibo sa init sama sa gahi nga PVC naggamit og mas mugbo nga L/D aron limitahan ang paggunting. Ipares kini sa imong polymer ug target nga output.

Unsa ang compression ratio sa usa ka screw?

Kini ang feed-zone channel volume nga gibahin sa metering-zone volume, kasagaran mga 2.5:1 hangtod 4:1. Ubos kaayo nga mga dahon sa materyal nga ubos sa pagkatunaw; ang sobra ka taas makamugna og sobra nga paggunting nga init ug makadaut sa mga polimer nga sensitibo sa paggunting.

Unsa ang barrier screw ug kanus-a nako kinahanglan kini?

Ang barrier screw makadugang ug secondary flight pinaagi sa transition zone nga nagbulag sa wala matunaw nga solido gikan sa pagkatunaw, nga naghatag og mas paspas ug mas kompleto nga pagkatunaw. Kini kasagarang gigamit sa high-speed PE ug PP nga mga linya diin ang output ug matunaw nga pagkaparehas pareho nga butang.

Single screw o twin screw — unsa ang akong kinahanglan?

Pagpili og single screw para sa high-output extrusion sa uniporme nga pellet feedstock: film blowing, pipe gikan sa pellets, sheet ug granulation. Pilia ang twin screw kung kinahanglan nimo ang lig-on nga pagsagol, epektibo nga pagpahungaw, pagpakaon sa pulbos o taas nga sulud sa sulud.

Hain nga single screw barrel ang labing maayo alang sa paghuyop sa pelikula?

Para sa LDPE ug HDPE nga pelikula, ang mas taas nga L/D nga adunay barrier o mixing section naghatag sa matunaw nga pagkaparehas nga gidepende sa pagkontrol sa gibag-on sa pelikula. Ang limpyo nga birhen nga resin kasagarang modagan og maayo sa nitrided nga nawong.

Kinahanglan ba nga ang usa ka screw barrel mahimong nitrided o bimetallic?

Ang limpyo nga virgin resin mahimong nitrided, nga adunay nitriding hardness nga HV 900–1100 ug 0.5–0.8 mm ang giladmon. Ang napuno, gi-recycle o PVC nga mga compound kinahanglang bimetallic, diin ang 2.0–3.0 mm nga alloy nga layer sa HRC 56–65 mas makasukol sa abrasion ug corrosion.

Unsaon nako pagkahibalo nga ang akong single screw naguba na?

Ang kasagaran nga mga timailhan mao ang pagkahulog sa output, dili lig-on nga presyur, mas taas nga pag-init, dili maayo nga kalidad sa pagkatunaw ug pagtaas sa karga sa motor. Ang pagsukod sa clearance sa screw-to-barrel batok sa spec mao ang labing klaro nga paagi aron makumpirma ang pagsul-ob sa wala pa kini gasto sa imong produkto.

May kalabotan nga mga produkto gikan sa among pabrika

Pagkuha og usa ka screw barrel nga gipares sa imong linya

Ipadala kanamo ang imong extruder nga modelo o drowing, ang imong resin ug ang imong target nga output — ang among mga inhenyero magtakda sa L/D, screw type ug surface treatment nga haum sa trabaho. Ang standard nga mga screw ipadala sa 24-48 ka oras; naandan nga mga bahin modagan 30-40 ka adlaw.

Pagkuha usa ka kinutlo sulod sa 12 ka oras →
Nanhaiya (Zhoushan) Plastic Machinery · 500+ ka global nga kliyente ·ulitawo, conical & parallelscrew barrels &spare parts
May Kalabutan nga Balita
Biyai ko ug mensahe
X
Gigamit namo ang cookies aron itanyag kanimo ang mas maayong kasinatian sa pag-browse, pag-analisar sa trapiko sa site ug pag-personalize sa sulod. Pinaagi sa paggamit niini nga site, miuyon ka sa among paggamit sa cookies. Patakaran sa Pagkapribado
IsalikwayDawata