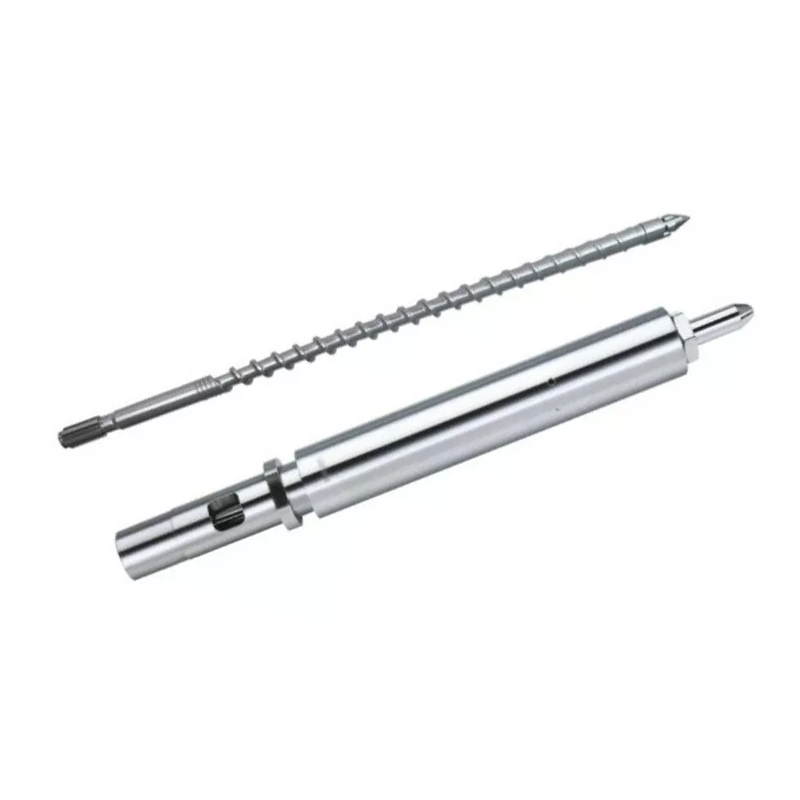
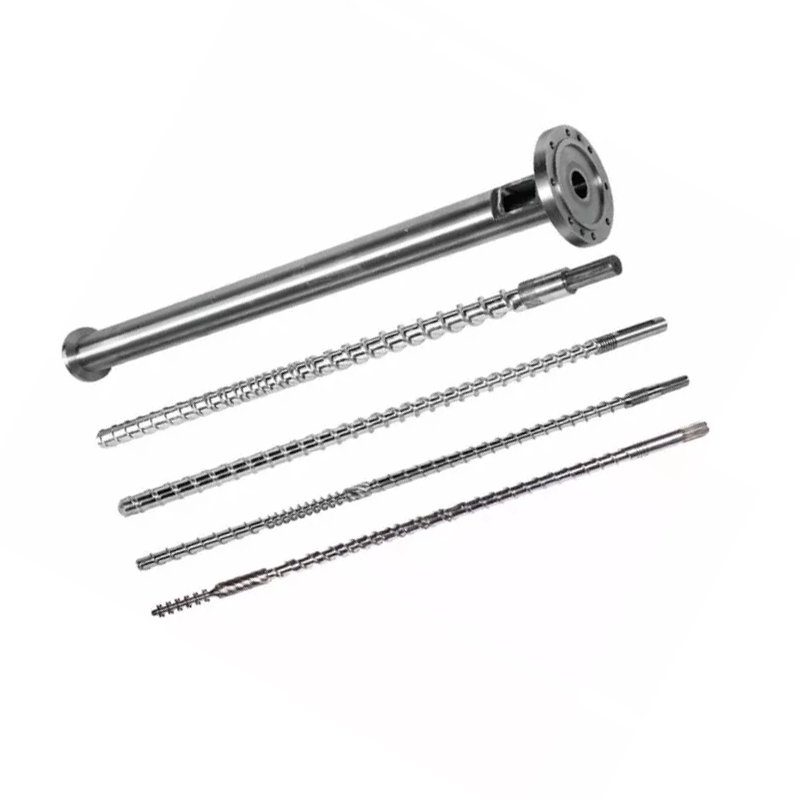
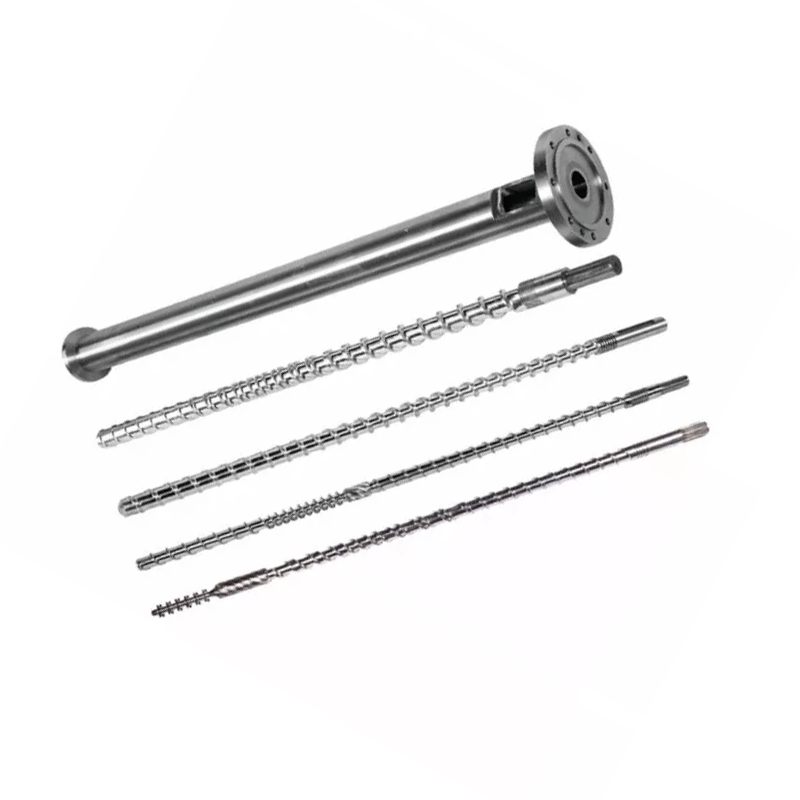
Ang usa ka tumoy sa tornilyo gamay ra aron maatiman sama sa usa ka ekstra nga bahin, bisan pa igo nga tukma aron makahukom kung ang matag shot magsugod sa parehas nga gidaghanon sa matunaw. Palita kini isip usa ka gipares nga agos ug sealing assembly, dili isip usa ka sinulid nga metal nga punto.


Dali nga tubag
Pagpili ug injection molding screw tip sa upat ka butang: ang non-return valve design, ang eksaktong screw ug barrel interface, ang giproseso nga resin ug filler, ug ang wear pattern sa kasamtangan nga assembly. Ang modelo sa makina dili igo kung adunay mga bersyon, mga nauna nga pag-ayo o dili standard nga mga screw.
Alang sa usa ka puli nga order, ipadala ang orihinal nga drowing kung magamit, dayon pamatud-i ang hilo, abaga, gitas-on sa tumoy, pagbiyahe sa singsing, lingkuranan, diameter sa gawas ug matunaw ang mga agianan batok sa aktwal nga makina. Ang maayong kinutlo magsugod sa geometry. Ang materyal ug nawong nga pagtambal moabut sunod.
Ang screw tip nagkontrol sa pag-agos sa duha ka direksyon
Atol sa pag-ayo sa screw, ang non-return valve moabli ug mopasa sa tinunaw nga polymer paingon sa atubangan sa screw. Sa pagsugod sa indeyksiyon, kini magsira aron ang paglihok sa tornilyo ug ang presyur molihok sa shot imbis nga iduso ang pagtunaw paatras sa tornilyo.
Mao kini ang hinungdan nga ang tumoy sa tornilyo, check ring ug lingkuranan nahisakop sa proseso, dili lamang sa pagmentinar.Ang non-return valve tutorial sa ENGELnaghulagway sa parehas nga duha ka mga estado sa pag-operate ug nag-link sa pagsira nga pamatasan direkta sa pag-usab sa pag-injection.
Ang among pagtan-aw sa pabrika:ang labing mahal nga screw-tip sayop mao ang panagsa ra ang kalainan tali sa duha ka materyal nga mga grado. Kini usa ka bahin nga nagbutang sa mga hilo sa tornilyo apan dili mobiyahe, mag-seal o mag-align sa husto. Ang usa ka malampuson nga pasulit nga pagsulay mas bililhon kaysa usa ka taas nga lista sa mga adjectives sa pagpamaligya.
Pilia ang asembliya sa palibot sa katungdanan sa paghulma
Ang husto nga disenyo kinahanglan nga libre nga magbukas sa panahon sa pagkaayo, hapit nga matag-an sa panahon sa pag-injection ug likayan ang sobra nga pagdili sa agianan sa pagtunaw. Kinahanglan usab kini nga mabuhi sa abrasive, adhesive ug corrosive nga load sa resin nga dili makadaut sa mga ibabaw nga bahin niini.
| Pangutana sa pagpalit | Ngano nga giusab niini ang tumoy sa screw | Unsa ang ipadala sa supplier |
|---|---|---|
| Unsa nga resin ang gihulma? | Ang viscosity, lubricity, degradation sensitivity ug corrosion nga katungdanan makaapekto sa mga agianan sa agianan, materyal ug pagtambal sa nawong. | Eksaktong resin grade, color system, flame retardant ug normal nga processing range. |
| Ang resin ba gipalig-on o napuno? | Ang glass fiber, mineral filler ug gi-reclaim nga kontaminasyon makapadali sa abrasive nga pagsul-ob sa singsing, lingkuranan ug matunaw nga mga agianan. | Ang tipo sa filler, porsyento sa gibug-aton ug kung nagbag-o ba kini sa produkto. |
| Unsa ka tukma ang shot? | Ang manipis nga dingding, daghang lungag ug hugot nga gibug-aton nga mga bahin nagpadayag sa gagmay nga mga pagbag-o sa pagsira sa balbula ug pagtulo. | Ang gibug-aton sa bahin, ihap sa lungag, pagtugot sa gibug-aton sa shot ug bag-o nga datos sa uso. |
| Unsa ang karon nga istilo sa balbula? | Ang sliding ring, ball-check ug uban pang mga disenyo adunay lain-laing mga agianan sa agianan, pagbiyahe ug pagsira nga kinaiya. | Orihinal nga numero sa bahin, drowing, mga litrato ug ang kompleto nga gikuha nga asembliya. |
| Nailisan na ba ang screw kaniadto? | Mahimong dili na mailhan sa modelo sa makina ang gi-install nga hilo, gitas-on sa tumoy o geometry sa lingkuranan. | Ang kasamtangan nga drowing sa screw ug direkta nga pagsukod, dili lamang ang nameplate sa makina. |
| Nganong gipulihan ang bahin? | Ang usa ka putol nga hilo, naguba nga agianan sa agianan ug ang pagtulo nga singsing wala magpunting sa parehas nga aksyon sa pagtul-id. | Pagsul-ob og mga litrato, mga sintomas sa proseso, kasaysayan sa pagmentinar ug napakyas nga mga dimensyon. |
Nagtanyag ang Nanhaiya og standard ug customized nga thread patterns, plus reverse-flow tip options para sa mga espesyal nga polimer. Ang pinili nga bahin mahimong ipares sa usa kascrew sa paghulma sa injectiono gihatag isip bahin sa mas lapadpaghulma sa pag-injection ug mga ekstrang bahin sa extrusion.


Basaha ang mga signal sa proseso sa dili pa tangtangon ang asembliya
Ang usa ka variable nga cushion, drifting shot nga gibug-aton o dili maayo nga pagbalhin sa pagbalik mahimong magpunting sa pagtulo sa balbula, apan walay usa niini nga nagpamatuod niini nga nag-inusara. Ang mga pagbag-o sa resin, pagkawalay kalig-on sa feed, pagkontrol sa temperatura, pagsul-ob sa baril, hangin sa pagkatunaw, mga setting sa presyur ug mga kondisyon sa agup-op makahimo og susama nga mga sintomas.
Girekomenda sa ENGEL nga susihon ang dili pagbalik nga balbula, screw ug plasticizing barrelsa diha nga ang matunaw nga unlan mag-usab-usab. Ang parehas nga giya sa pag-troubleshoot nagkonektar sa pagbag-o sa cushion ug shot-weight nga adunay mga setting sa proseso ug pagsul-ob sa sangkap.
| Nabantayan nga signal | Posible nga koneksyon sa screw-tip | Susiha sa dili pa mag-order |
|---|---|---|
| Ang posisyon sa cushion managlahi gikan sa shot ngadto sa shot | Ang singsing mahimong magsira sa lain nga punto o motulo pagkahuman sa paglingkod. | Trend sa aktuwal nga posisyon, pressure ug shot gibug-aton ubos sa usa ka lig-on nga proseso. |
| Ang gibug-aton sa bahin nag-anod samtang ang mga setting nagpabilin nga naayo | Ang backflow makapakunhod sa epektibo nga gidaghanon nga gihatag ngadto sa agup-op. | Isalikway ang feed, temperatura, materyal ug mga hinungdan sa agup-op. |
| Ang mugbo nga mga buto makita nga walay hunong | Ang balbula mahimong dili mag-seal nga balik-balik, labi na pagkahuman sa mga pagbag-o sa pagkaayo. | Itandi ang tubag sa pagbalhin ug ipadagan ang gi-aprubahan nga pagsulay sa balbula sa makina. |
| Ang pagkaayo mahimong limitado | Ang usa ka nadaot nga singsing, deposito o gamay nga agianan sa agianan mahimong makasukol sa pag-agas sa pagtunaw. | Inspeksyon alang sa libre nga paglihok, mga deposito, galling ug pagbabag sa agianan. |
| Ang mga itom nga specks nagsunod sa usa ka materyal nga pagbag-o | Ang mga patay nga lugar o nadaot nga mga ibabaw mahimong magpabilin ug magpagawas sa degraded nga polimer. | Susiha ang bug-os nga matunaw nga agianan, nozzle, screw atubangan ug pamaagi sa paglimpyo. |
| Metallic noise o ring seizure | Ang Galling, deformation, misalignment o langyaw nga materyal mahimong anaa. | Hunong ug susiha ubos sa luwas nga pamaagi sa pagmentinar sa tigbuhat sa makina. |
Sa higayon nga matangtang ang asembliya, susiha ang gawas nga diyametro sa check ring, ang duha ka tumoy nga mga nawong, ang lingkoranan nga nawong, ang tumoy sa lawas, ang mga agianan sa pagtunaw ug ang hilo. AnARBURG teknikal nga artikulonagpaila sa abrasion, adhesion ug corrosion isip mga mekanismo sa pagsul-ob ug nagpakita nga ang pagsul-ob sa diametro sa singsing, nawong sa tumoy ug lingkoranan sa sealing makausab sa pagbiyahe sa singsing ug kalig-on sa cushion.
Ayaw pag-diagnose og check ring pinaagi sa pagdugang sa holding pressure hangtod mapuno ang bahin.Ang usa ka pagbag-o sa setting mahimong makatago sa pagtulo nga wala kini gitul-id. Pagkuha og usa ka lig-on nga baseline, sunda ang gi-aprubahan nga pamaagi sa pagsulay sa makina ug susiha ang hardware sa dili pa usbon ang puli nga detalye.
Ilisan lang ang usa ka bahin kung maayo pa ang mga bahin sa pag-upa
Ang usa ka singsing sa tseke mahimong mapulihan sa iyang kaugalingon kung ang tumoy ug lingkoranan sa pag-upa niini magpabilin sa sulod sa giaprubahan nga mga sukat, maayo ang mga sulud sa pagbugkos, ug ang bag-ong singsing mahimo’g gawasnon nga molihok sa tibuuk nga pagbiyahe niini. Kini ang mas mubu nga gasto sa pag-ayo, apan kung gisuportahan kini sa pag-inspeksyon.
Ilisan ang gipares nga tumoy, singsing ug lingkoranan kung daghang mga ibabaw ang nagpakita sa pagkasul-ob, usa ka singsing ang nasakmit o nasuko sa laing sangkap, ang mga daan nga bahin gisagol sa mga makina, o wala’y kasaligan nga orihinal nga mga sukat nga nahabilin. Ang paghiusa sa usa ka bag-ong bahin sa sealing nga adunay duha ka gisul-ob nga bahin sa pag-upa mahimo’g makamugna usa ka bag-ong agianan sa pagtulo.
Ang among pagtan-aw sa pabrika:ang usa ka gisul-ob nga sample usa ka ebidensya, dili usa ka master drawing. Kon atong kopyahon ang usa ka eroded nga lingkoranan, gipamub-an nga singsing o naguba nga hilo sa tukma, ang bag-ong bahin mahimo nga kopyahon ang daan nga problema sa usa ka limpyo nga nawong. Gitukod namon pag-usab ang gituyo nga relasyon gikan sa drowing, mga sangkap sa pag-upa ug wala pa magamit nga mga punto sa pakisayran.


Nanhaiya injection molding screw tip data
AngNanhaiya injection molding screw tipgitukod ingon nga interface tali sa screw ug nozzle-side nga matunaw nga agianan. Anaa kini alang sa lainlaing mga diametro sa tornilyo ug mga tatak sa makina sa pag-injection, nga adunay naandan nga mga hilo ug geometry sa sangkap alang sa pagpuli nga trabaho.
| Espesipikasyon | Ang datos sa produkto sa Nanhaiya | Kalambigitan sa pagpalit |
|---|---|---|
| Base nga materyal | D2 | Irekord ang aktuwal nga materyal sa kinutlo ug mga dokumento sa inspeksyon. |
| Katig-a | HRC45-62 | Ang gipili nga kantidad kinahanglan nga mohaum sa heat treatment, wear duty ug mating materials. |
| Pagkatul-id | 0.02 mm/m | Ang geometry ug alignment importante sa screw-front interface. |
| Armoured nga nawong | Bimetallic | Naghatag usa ka kapilian nga dili masul-ob sa mga gibutyag nga nagtrabaho nga mga ibabaw. |
| Glass-fiber nga mga configuration | 30% / 60% | Ipahayag ang aktuwal nga glass-fiber percentage ug resin grade sa RFQ. |
| Timbang sa bahin | 1 kg | Bili sa pakisayran sa panid sa produkto; ang katapusang gibug-aton nagsunod sa giaprobahan nga geometry. |
| Ruta sa paggama | CNC machining, heat treatment ug precision polishing | Kini nga mga operasyon nagkontrol sa porma, kondisyon sa nawong ug nahuman nga angay. |
| Standard nga mga aplikasyon | PE, PP, ABS ug PVC thermoplastic molding | Ipadala usab ang mga additives, colorant, recycled content ug filler data. |
Alang sa kompleto nga plasticizing unit, naggama usab ang Nanhaiyamutant injection molding screws, anam-anam nga injection molding screwsug matching puli nga baril. Ang kasikbitinjection nozzlemahimong repasohon sa samang higayon kung ang leakage, alignment o melt-flow nga mga problema molapas sa tumoy sa screw.
Mga sukat nga magdesisyon kung ang bahin mohaum
Ang tigbuhat ug modelo sa makina makapakunhod sa pagpangita, apan dili kini makapuli sa usa ka drowing. Mahimong mogamit ang mga modelo nga pamilya og daghang mga gidak-on sa yunit sa pag-injection, ug ang usa ka makina mahimo’g magdala na usa ka puli nga tornilyo nga lahi sa orihinal nga pagkagama niini.
- Ilha ang gibutang nga screw.Magbubuhat sa makina, modelo, designasyon sa yunit sa pag-injection, diyametro sa tornilyo, impormasyon sa serye ug bisan unsang naunang pag-ilis sa screw.
- Tinoa ang hilo sa hingpit.Ilakip ang mayor ug menor nga diyametro, pitch, direksyon sa hilo, gitas-on sa hilo, posisyon sa pagsugod, kahupayan ug lokasyon sa abaga.
- Sukda ang axial stack.Irekord ang kinatibuk-ang gitas-on sa tumoy, gitas-on sa singsing, gitas-on sa lingkuranan, pagbiyahe sa singsing ug matag abaga nga nagkontrol sa posisyon sa pagsirado.
- Sukda ang mga radial interface.Irekord ang diyametro sa lawas sa tip, singsing sa gawas ug sa sulod nga diametro, mga diametro sa lingkuranan, reference sa barrel ug gikinahanglan nga clearance sa pagtrabaho.
- Mapa ang natunaw nga dalan.Ipakita ang ihap sa plawta, gilapdon sa agianan, giladmon sa agianan, profile sa ilong ug bisan unsang radius nga makaapekto sa dagan o paglimpyo.
- Markahan ang pagsilyo ug pagsul-ob sa mga ibabaw.Ilha kung kinsa ang nag-atubang sa kontak sa panahon sa pagsira ug kung unsang mga sukat ang gisukod gikan sa wala pa magamit nga mga pakisayran.
Ayaw itago ang kawalay kasiguruhan sa sulod sa usa ka pagkamatugtanon.Kung ang daan nga nawong gisul-ob, markahi ang gisukod nga kantidad ingon usa ka aktuwal nga gisul-ob nga dimensyon. Hupti nga bulag ang gisugyot nga nahuman nga dimensyon. Kana nga kalainan nagtugot sa engineering nga matul-id ang bahin imbes nga aprobahan ang usa ka tukma nga kopya sa kadaot.
Susiha ang kapuli sa dili pa kini mosulod sa produksiyon
Ang umaabot nga pag-inspeksyon kinahanglan nga pamatud-an ang pagkatawo, mga sukat ug paglihok sa wala pa mahayag ang asembliya sa kainit ug presyur. Hupti ang giaprobahan nga drowing, materyal nga rekord ug resulta sa inspeksyon ubos sa samang numero sa bahin.
- Ang numero sa bahin ug rebisyon sa drowing motakdo sa order sa pagpalit
- Ang mga rekord sa materyal ug heat-treatment motakdo sa kinutlo
- Ang mga kritikal nga diametro ug gitas-on sa axial naa sa sulud sa pagtugot
- Thread gauge o mating checks nagpamatuod sa koneksyon
- Susihon ang singsing nga gawasnon nga nagbiyahe nga wala’y makita nga pag-uyog o pag-atake
- Ang singsing ug lingkoranan kontaka ang gituyo nga mga ibabaw sa pagbugkos
- Ang natunaw nga mga agianan limpyo, hapsay ug walay mga burr
- Ang gipasinaw nga mga ibabaw wala magpakita sa kadaot sa pagdumala o mga depekto sa coating
- Ang direksyon sa asembliya ug pagkahan-ay sa sangkap gidokumento
- Ang gibug-aton sa baseline shot ug ang cushion natala pagkahuman sa pag-instalar
Human sa pag-instalar, gamita ang aprobado nga pamaagi sa pagsugod ug itandi ang proseso sa gipabilin nga baseline. Ang usa ka bag-ong tip mahimo’g magbag-o sa pagkaayo, tubag sa decompression o pamatasan sa pagsira sa balbula, busa ayaw hunahunaa nga ang matag daan nga setting kinahanglan magpabilin nga wala matandog.
Unsa ang kinahanglan nga kontrolon sa pabrika
Ang kalidad sa screw-tip naggikan sa relasyon tali sa mga bahin. Ang concentricity sa thread, posisyon sa abaga, pagbiyahe sa singsing, geometry sa sealing-face, pagtapos sa agianan sa agianan ug kondisyon sa pagtambal sa init kinahanglan nga magtinabangay. Ang usa ka impresibo nga numero sa katig-a dili makabaylo sa usa ka sayup nga gitas-on sa stack o usa ka bagis nga sulud sa pagsilyo.
Ni Nanhaiyakagamitan sa produksiyonnaglakip sa CNC saws nga adunay feed error sa o ubos sa 0.1 mm, CNC lathes alang sa workpieces hangtod sa 6 m, ug drilling ug milling equipment uban sa 0.02 mm positioning accuracy. Ang lima ka axis nga machining gigamit alang sa dili regular nga mga flight ug mga espesyal nga istruktura sa flange.

Alang sa mga pumapalit, ang praktikal nga pangutana dili kung ang usa ka supplier adunay tag-iya sa usa ka himan sa makina. Pangutan-a kung giunsa pagrepaso ang drowing, unsang mga sukat ang gisusi, kung giunsa ang pagsubay sa materyal ug init nga pagtambal, ug giunsa pagsusi ang nahuman nga paglihok sa singsing. Naghatag ang Nanhaiya sa pre-sales drawing review ug teknikal nga suporta pinaagi niiniservice team.
RFQ checklist alang sa usa ka puli nga screw tip
Ipadala ang usa ka tin-aw nga pakete imbes nga serye sa partial nga mga mensahe. Ang musunod nga impormasyon magtugot sa supplier nga makadesisyon kung ang trabaho ba usa ka standard nga kapuli, usa ka reverse-engineered component o usa ka redesign.
- Magbubuhat sa makina, modelo, serial number ug gidak-on sa yunit sa pag-injection
- Gibutang nga screw diameter ug screw drawing
- Orihinal nga numero sa bahin sa screw-tip ug rebisyon sa drowing
- Kompleto ang daan nga asembliya nga adunay mga bahin nga gitipigan sa pagkahan-ay
- Mga litrato gikan sa atubangan, kilid, hilo ug mga nawong sa pagsilyo
- Mga sukod sa hilo, abaga, singsing, lingkoranan ug agianan
- Resin nga grado, filler type ug filler percentage
- Colorant, recycled content ug corrosive additives
- Normal nga temperatura sa pagkatunaw ug gidak-on sa shot
- Ang gibug-aton sa bahin, ihap sa lungag ug gidawat nga kalainan
- Cushion, pagbalhin ug pagkaayo uso sa wala pa tangtangon
- Gibantayan nga pagsul-ob, mode sa kapakyasan ug gidaghanon nga gikinahanglan
Kung wala ang drowing, markahi ang matag gisukod nga nawong ug litrato ang setup sa pagsukod. Ayaw pagpadala ug usa ka diyametro sa gawas ug hangyoa ang pabrika nga isulti ang hilo, lingkoranan ug pagbiyahe gikan niini.
Kanunay nga gipangutana nga mga pangutana
Unsa ang mahimo sa usa ka tip sa paghulma sa pag-injection?
Ang screw tip assembly nagdala og non-return valve. Nag-abli kini sa panahon sa pagbawi sa screw aron ang pagtunaw mahimong molihok sa atubangan sa tornilyo, dayon magsira sa panahon sa pag-injection aron limitahan ang backflow ug ibalhin ang presyur sa agup-op.
Unsa ang mga timailhan sa usa ka gisul-ob nga check ring o screw tip?
Ang kasagarang mga signal sa proseso naglakip sa usa ka variable melt cushion, inconsistent shot weight, dili maayo nga pressure repeatability, mugbo nga mga shot human ang ubang mga hinungdan wala iapil, ug mas dugay o dili kaayo lig-on nga tubag sa pagbalhin. Kumpirma ang pagsul-ob gamit ang kontroladong leak test ug dimensional nga inspeksyon.
Mahimo ba ako mag-order usa ka puli nga tip sa screw pinaagi sa modelo sa makina lamang?
Ang makina ug modelo mapuslanon nga mga punto sa pagsugod, apan ang usa ka kasaligan nga pag-ilis nga order kinahanglan usab nga maglakip sa diametro sa tornilyo, hilo ug abaga nga mga dimensyon, gitas-on sa tumoy, tseke nga singsing ug lingkoranan nga mga sukat, agianan sa agianan, resin, sulud sa filler, drowing ug tin-aw nga mga litrato.
Ang check ring lang ba ang akong ilisan o ang kompletong screw tip assembly?
Ilisan lang ang gisul-ob nga component kung ang mating tip, lingkoranan ug hilo magpabilin sulod sa giaprobahan nga mga sukod ug kondisyon sa nawong. Ilisan ang gipares nga asembliya kon daghang mga sealing surface ang gisul-ob, ang mga dimensyon dili sigurado, o ang nagkasagol nga daan ug bag-ong mga bahin dili makahimo og kasaligan nga paglihok ug pagbugkos.
Unsa nga materyal ang gigamit sa Nanhaiya alang sa mga tip sa paghulma sa indeyksiyon?
Ang Nanhaiya nagtanyag sa D2 injection molding screw tips nga adunay gipatik nga hardness range nga HRC45-62, 0.02 mm/m straightness ug bimetallic armored-face option. Ang katapusan nga pagsumpo gipares sa resin, filler, interface sa makina ug katungdanan sa pagsul-ob.
Ang mas gahi ba nga tumoy sa tornilyo kanunay nga molungtad og dugay?
Dili. Ang katig-a usa lamang ka bahin sa performance sa pagsul-ob. Alloy chemistry, heat treatment, corrosion resistance, mating materials, surface finish, alignment, clearance ug ang processed resin tanan makaapekto sa serbisyo sa kinabuhi.
Unsa ang akong ipadala sa Nanhaiya alang sa usa ka kinutlo nga tip sa screw?
Ipadala ang makina ug modelo, screw diameter, resin ug filler nga porsyento, orihinal nga numero sa bahin o drowing, kompleto nga mga dimensyon sa pag-upa, mga litrato gikan sa daghang mga anggulo, mga sintomas sa pagsul-ob, uso sa gibug-aton sa shot ug ang gidaghanon nga gikinahanglan.
Komersyal nga pagbutyag: Ang Nanhaiya naggama sa mga tip sa paghulma sa pag-injection ug mga kalambigit nga sangkap nga nalambigit niini nga giya. Ang mga teknikal nga rekomendasyon kinahanglan ipadapat sa mga pamaagi sa kaluwasan sa makina ug ang giaprobahan nga drowing sa proyekto.