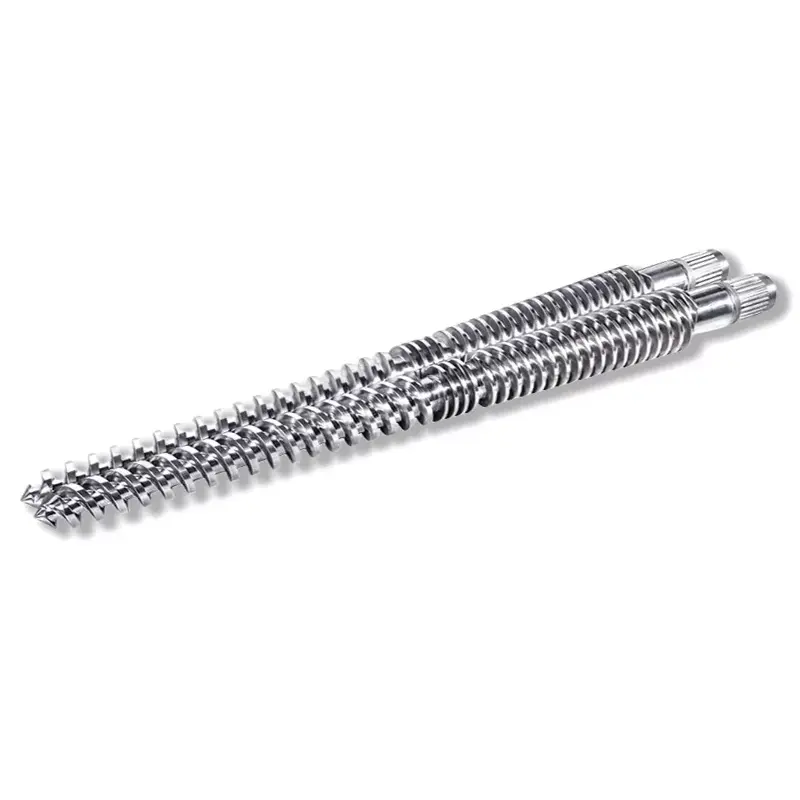
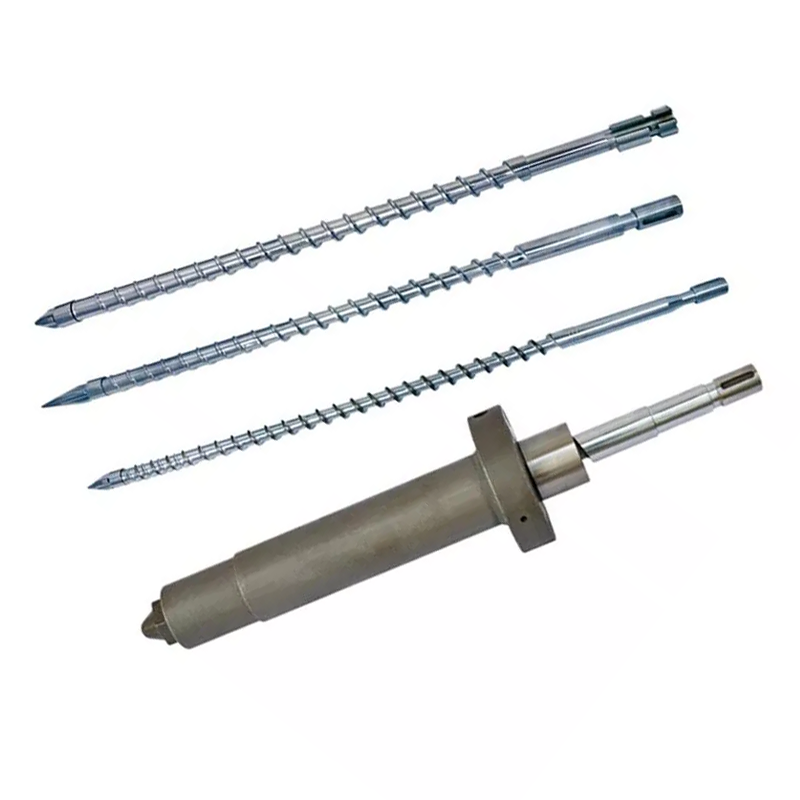
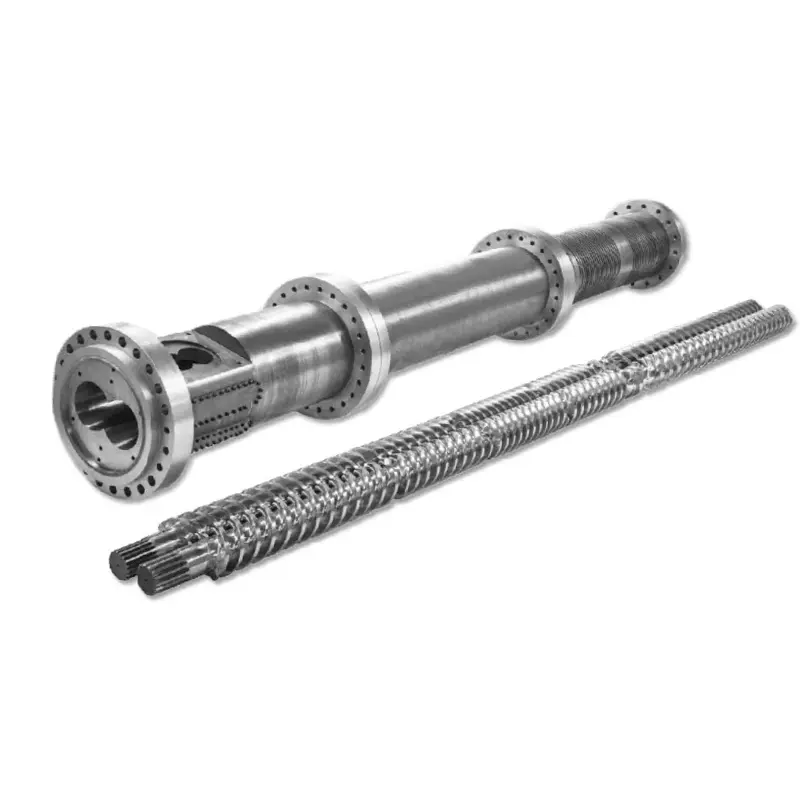
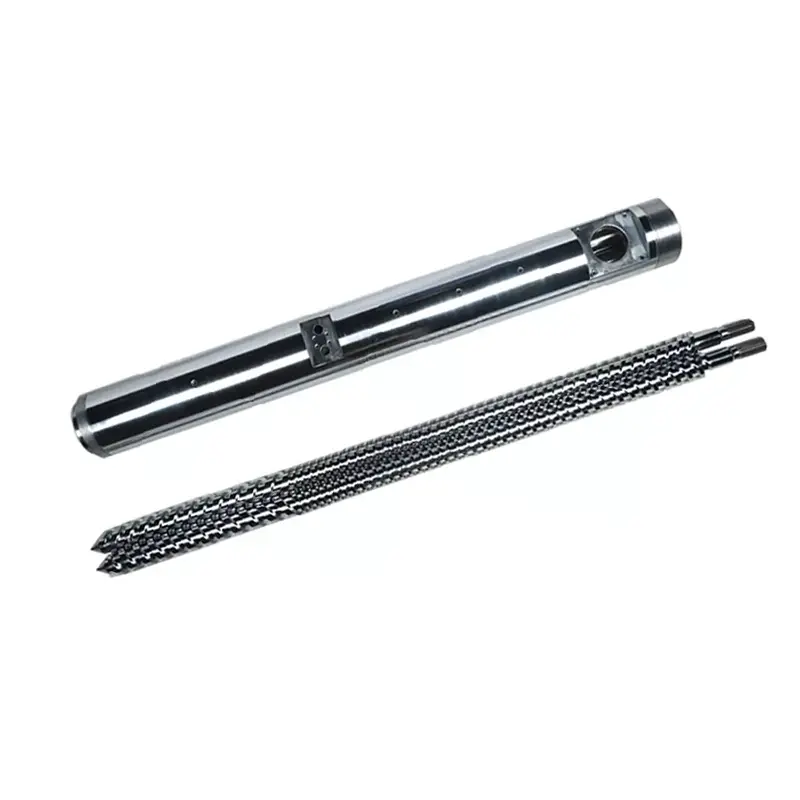
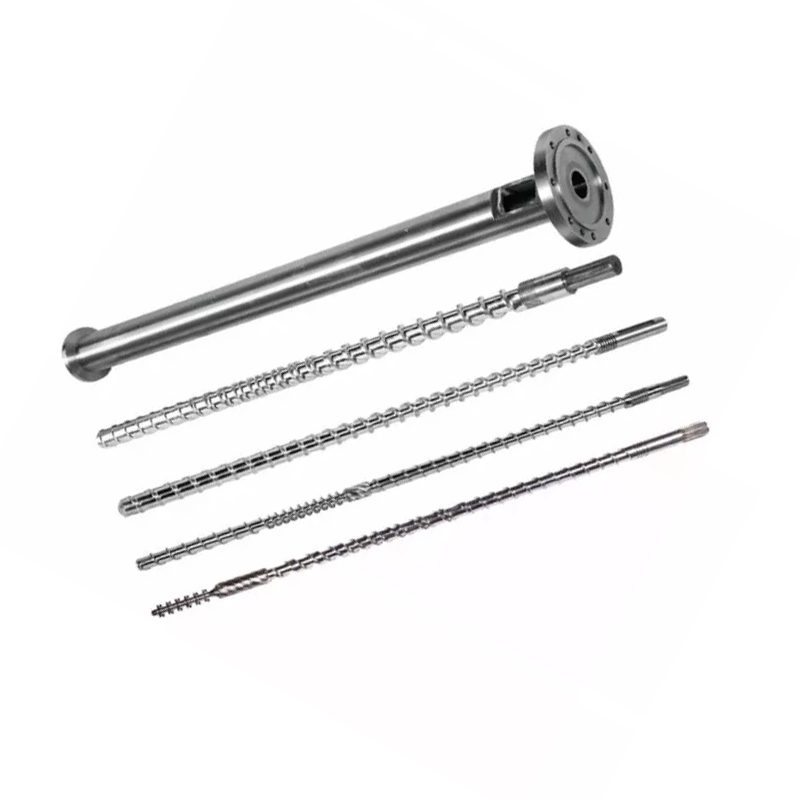
Ang imonginjection molding screw barrelmohukom sa matunaw nga kalidad, shot pagkamakanunayon, ug cycle sa panahon. Ubos: unsaon pagpili sa geometry ug surface treatment para sa imong resin, unsaon pagmentinar sa set, ug unsaon pagsubay sa depekto balik sa screw, barrel, o check ring imbes nga gukdon kini pinaagi sa mga setting sa makina. Ang among nitrided 38CrMoAlA injection screws nagdala ug 0.5–0.8 mm nitrided layer sa 950–1050 HV, suit PE, PP, PS, ug ABS, ug naggunit ug glass fiber hangtod sa 30%. Sa wala pa niana, o sa corrosive resin, ang bore nagkinahanglan og hard-alloy spraying ngadto sa 62 HRC. Kung ang output mikunhod ug ang mga siklo nag-uswag, basaha ang lamesa sa pag-troubleshoot sa dili pa mohikap sa laing setpoint.

Unsa ang Injection Molding Screw Barrel?
Ang screw ug baril nahimong plasticizing unit sa injection molding machine. Mag-uban, mokuha sila ug solidong mga pellets gikan sa hopper, tunawon kini, isagol kini ngadto sa usa ka uniporme nga pagtunaw, i-meter ang eksaktong shot, ug i-inject ang maong shot ngadto sa agup-op. Ang matag bahin nga gihimo sa imong makina moagi niini nga pares.
Ang mga tighulma nag-ilis sa mga nozzle, nag-tune sa mga agup-op, ug nag-adjust sa temperatura sulod sa mga semana sa dili pa sila motan-aw sa plasticizing unit. Kanang order kay atras. Kung magsul-ob ang tornilyo o baril, wala’y setpoint sa controller nga magbalik sa proseso.
Ang Papel sa Screw sa Plasticization
Ang tornilyo naghimo sa kadaghanan sa pagtunaw, ug dili sa mga heater band. Ang kainit sa baril nakatampo, apan ang dominanteng mekanismo sa pagtunaw maopagpainit sa kainit: ang tornilyo nagguyod sa polimer batok sa init nga barrel nga bungbong, ug ang friction nagpatunghag kainit sa sulod mismo sa materyal. Mao nga ang screw geometry nagbag-o sa temperatura sa pagkatunaw bisan kung ang imong mga setpoint dili molihok.
Ang tornilyo usab nagsukod sa shot. Nagtuyok kini aron maplastikan, moatras samtang matunaw ang pagkolekta sa atubangan sa tumoy, dayon mohunong. Ang gilay-on nga gibawi mao ang gidak-on sa imong shot. Ang bisan unsang pagkatunaw nga motulo paatras sa mga flight o lapas sa check ring makadaot sa maong pagsukod.
Sa katapusan, ang screw nag-inject. Mihunong kini sa pagtuyok ug pag-abante sama sa plunger, nga nagpugos sa pagtunaw pinaagi sa nozzle. Kini nga doble nga papel, nagtuyok ug nagbalikbalik, nagbulag sa usa ka tornilyo sa injection gikan sa usa ka tornilyo nga extrusion.
Ang Papel sa Barrel sa Heat Transfer ug Containment
Ang baril usa ka precision nga sudlanan sa presyur nga adunay gipainit nga bore. Naglangkob kini sa presyur sa pag-injection, nagbalhin sa kainit gikan sa mga banda ngadto sa polimer, ug naghatag sa gahi nga bungbong diin ang tornilyo naggunting sa materyal.
Ang lungag niini kinahanglang magpabiling lingin, tul-id, ug hugot sa dimensyon. Kung ang bore magsul-ob og sobra ka dako, ang clearance tali sa screw flight ug barrel wall motubo. Matunaw unya motulo paatras sa ibabaw sa mga flight sa baylo nga sa pagpadayon, ug plasticizing rate mahulog.
Ang pagpainit sa baril gi-zone, kasagaran ang feed, compression, ug metering, ang matag usa adunay kaugalingong controller ug thermocouple. Ang naanod nga thermocouple sa usa ka zone makaluto og materyal sulod sa mga bulan samtang ang display nagbasa nga normal.
Giunsa Magtinabangay ang Screw ug Barrel isip Sistema
Ang duha ka bahin nagpasundayag ingon nga usa ka gipares nga pares, ug ang numero nga naghulagway sa pares maoradial clearance: katunga sa kalainan tali sa barrel bore diameter ug screw flight diameter.
Ang clearance gamay ra sa disenyo. Ang lagda sa industriya alang sa usa ka bag-ong set mao ang halos 0.001 pulgada nga clearance kada kilid alang sa matag pulgada sa screw diameter. Sa 60 mm (mga 2.36 in) nga turnilyo, kana motugpa duol sa 0.06 mm matag kilid. Ang imong drowing sa pagtukod mao ang awtoridad, ug kini kinahanglan kanunay nga numero nga imong gisusi.
Kanang gamay nga kal-ang tinuod nga trabaho. Gipugos niini ang polimer sa paggunting sa bungbong sa baril imbes nga molabay. Doble ang clearance ug ang pag-shearing nagpaluya, ang pagtunaw hinay, ang output nahulog, ug ang makina naningkamot sa pag-compensate sa kainit nga dili kinahanglan.
Ang pag-ilis sa usa ka bahin nga mag-inusara panagsa ra mag-ayo sa usa ka gisul-ob nga pares. Ang usa ka bag-ong tornilyo sa sulod sa usa ka gisul-ob nga baril nagpahiuli lamang sa katunga sa nawala nga clearance, ug ang dili pagtugma nagsul-ob sa bag-ong bahin nga mas paspas kaysa kinahanglan.
Anatomy sa usa ka Injection Molding Screw
Ang usa ka standard nga indeyksiyon nga tornilyo nabahin sa tulo ka mga zone ug usa ka tip nga asembliya. Ang matag sona adunay trabaho, ug ang matag usa napakyas sa paagi nga imong mailhan.
| Sona | Ang giladmon sa channel | Job | Unsa ang hitsura sa kapakyasan |
|---|---|---|---|
| Pakan-a | Lawom | Dad-a sa mga pellets, ipadala kini sa unahan | Pagdugtong, kagutom, dili maayo nga pagpakaon, dili makanunayon nga pagkaayo |
| Compression (transisyon) | Mabaw | Compact ug matunaw ang polymer batok sa dingding sa baril | Dili matunaw, dili maayo nga pagsagol, kini nga sona nag-una |
| Pagsukod | Mabaw | I-homogenize ug ibomba ang makanunayon nga pagkatunaw | Pagbag-o sa shot, pagtaas sa temperatura |
| Tip ug check ring | — | Pag-seal batok sa backflow sa panahon sa indeyksiyon | Ang gidak-on sa shot drift, mugbo nga mga shot, pagkawala sa cushion |
Feed Zone
Ang lawom nga mga agianan mokuha sa mga pellets gikan sa hopper throat ug ipadayon kini ingon mga solido. Kini nga zone dili kaayo matunaw. Nagpasabot kini.
Ang mga problema sa pagpakaon nagtakuban isip mga problema sa pagtunaw. Kung ang mga pellets magdugtong sa tutunlan, o ang seksyon sa feed init kaayo ug ang mga pellets mohumok ug motapot og sayo, ang screw mamatay. Ang oras sa pag-ayo nagbag-o, ug ang gidak-on sa shot nagsunod. Susiha ang pagpabugnaw sa feed-throat sa dili pa nimo basulon ang geometry.
Compression (Transition) Zone
Ang channel nahimong mas mabaw niini nga seksyon. Kana nga mabaw mopilit sa polimer batok sa init nga barrel nga bungbong ug makamugna sa paggunting nga kainit nga maoy hinungdan sa pagkatunaw.
Ang compression zone diin ang pagsul-ob nagkonsentrar. Ang presyur motaas dinhi, ug ang mga abrasive nga mga filler naggaling dinhi. Kung imong sukdon ang usa ka gisul-ob nga tornilyo, dinhi nimo makita ang mga numero una.
Metering Zone
Ang mabaw, kanunay nga giladmon nga mga kanal nag-homogenize sa natunaw ug gibomba kini sa unahan sa makanunayon nga presyur. Kini nga sona nagdeterminar sa shot-to-shot consistency.
Ang pagsul-ob sa metering-zone makita ingon nga pagkalainlain sa shot ug pagtaas sa temperatura sa pagkatunaw sa parehas nga mga setpoint. Ang tornilyo nagtrabaho pag-ayo sa paglihok sa parehas nga materyal.
Tip sa Screw, Check Ring & Non-Return Valve
Ang check ring assembly, usahay gitawag nga non-return valve, angayan og dugang pagtagad kaysa makuha niini. Naglingkod kini sa tumoy sa tornilyo ug naghimo sa usa ka trabaho: sa panahon sa pag-injection nagtak-op kini, mao nga ang pagkatunaw moadto sa agup-op imbes nga ibalik ang tornilyo.
Sa diha nga kini mohunong sa pagsilyo, makakuha ka og shot-size nga kalainan, mugbong mga shot, ug usa ka nawala nga unlan. Ang mga tighulma mogugol ug mga semana sa pag-adjust sa pressure sa indeyksiyon, oras sa pagkupot, ug temperatura sa paggukod niini. Wala’y usa niini nga molihok, tungod kay ang pagkatunaw nag-ikyas paatras sa usa ka gisul-ob nga singsing.
Tulo ka signal ang nagpunting sa check ring ilabina. Ang cushion lainlain ang shot sa shot kaysa magpabilin nga makanunayon. Ang gibug-aton sa shot nag-anod samtang ang makina nagreport sa normal nga pagkaayo. Ug ang usa ka balik-balik nga proseso kalit nga nahimong dili maayo nga wala’y pagbag-o sa resin o setting.
Key Screw Geometry Parameter
Upat ka numero ang naghulagway sa usa ka indeyksiyon nga screw. Sabta sila, ug ang kinutlo sa usa ka supplier mihunong nga usa ka itom nga kahon.
L/D Ratio: Kahulugan, Pormula, ug Girekomenda nga mga Bili sa Resin
L/D ratiomao ang nagtrabaho nga gitas-on sa screw nga gibahin sa gawas nga diametro niini. Ang tornilyo nga 22 ka pilo nga mas taas kay sa gilapdon adunay L/D nga 22:1. Ang pormula kay L lang gibahin sa D, ug ang ratio nga timbangan nga adunay gidak-on: ang 50 mm screw sa 22:1 adunay 1,100 mm working length.
Gikontrol sa L/D kung pila ka lawak ang kinahanglan nga matunaw, isagol, ug i-homogenize ang screw. Ang mas dugay naghatag og dugang nga kapasidad sa pagtunaw ug mas maayo nga pagsagol. Ang mugbo naghatag gamay nga oras sa pagpuyo, nga nanalipod sa mga resin nga sensitibo sa init.
Ang mga tornilyo sa pag-injection mas mugbo kay sa mga tornilyo sa extrusion. Ang tornilyo nag-andam sa usa ka shot sa usa ka higayon kaysa sa padayon nga pagbomba, ug ang materyal naglingkod sa baril taliwala sa mga shot. SaL/D ratio injection moldingpraktis, kadaghanan sa mga makina nahulog sa taliwala sa 18: 1 ug 25: 1, uban sa 20: 1 ngadto sa 22: 1 nga komon sa mga makina sa kinatibuk-ang katuyoan.
Ang mga resin nga sensitibo sa init sama sa PVC mipabor sa mas mubo nga tumoy, mao nga ang materyal mogugol og gamay nga panahon nga init. Ang mga plastik nga engineering nga nanginahanglan hingpit nga pagtunaw pabor sa mas taas nga katapusan. Ang among L/D ratio nga giya naglangkob sa mga trade-off sa giladmon.
Compression Ratio: Sa Unsang Paagi Kini Makaapektar sa Shear Heat ug Matunaw nga Kalidad
Compression rationagtandi sa giladmon sa channel sa feed zone ngadto sa giladmon sa channel sa metering zone. Ang screw nga adunay feed channel tulo ka pilo nga mas lawom kay sa metering channel niini adunay compression ratio nga 3:1.
Ang compression ratio nagtakda kung unsa ka lisud ang screw sa pagtrabaho sa materyal. Ang mas taas nga compression nagpasabut nga mas paggunting, mas mekanikal nga kainit, ug mas agresibo nga pagkatunaw. Ang ubos nga compression hinayhinay nga nagtagad sa polimer.
Ipares kini sa resin, dili sa gusto sa mas dako nga numero. Ang low-viscosity polyolefins nagkinahanglan og positibo nga paggunting aron limpyo nga matunaw. Ang mga resin nga sensitibo sa kainit sama sa PVC, PC, ug POM nadaot ubos sa paggunting nga ang PE mobalibad. Ang among compression ratio nga giya nagtrabaho pinaagi sa mga han-ay.
Flight Depth, Channel Width, ug Ilang Epekto sa Output
Ang ratio sa compression usa ka ratio, ug ang duha ka mga screw nga adunay parehas nga ratio mahimong lahi ang paglihok. Ang hingpit nga kahiladman hinungdanon.
Ang usa ka lawom nga channel sa pagsukod nagpalihok sa daghang materyal matag rebolusyon, nga nagpataas sa rate sa pag-plastic, apan dili kaayo maayo ang pagsagol niini ug naghatag usa ka dili kaayo parehas nga pagkatunaw. Ang usa ka mabaw nga channel sa pagsukod mas maayo nga nagsagol ug naghatud sa usa ka mas makanunayon nga temperatura, sa mas ubos nga output matag turno.
Ang gilapdon sa paglupad ug anggulo sa helix makaapekto sa kahusayan sa pagpadala ug ang paggunting nga makita sa materyal sa yuta sa paglupad. Kini ang mga detalye sa disenyo nga imong gipiho pinaagi sa paghulagway sa imong proseso ngadto sa usa ka tigdesinyo sa screw, dili mga numero nga imong pilion gikan sa usa ka lamesa.
Screw Diameter ug Shot Size Relasyon
Ang diametro sa screw nagtakda sa kapasidad sa shot sa makina. Ang usa ka mas dako nga tornilyo mobalhin sa mas daghang volume kada milimetro sa unahan nga pagbiyahe, mao nga kini makahatag og mas dako nga shot.
Ang praktikal nga lagda usa ka komportable nga banda, dili usa ka lisud nga limitasyon. Pagdalag shot nga naggamit ug gamay nga tipik sa kapasidad sa baril ug ang materyal naglingkod sa baril nga dugay kaayo, nagbiseklita sa kainit ug makadaut. Pagdagan sa halos bug-os nga kapasidad ug mawala nimo ang unan nga gikinahanglan alang sa makanunayon nga pagputos.
Kadaghanan sa mga tighulma nagpunting sa usa ka shot sa usa ka dapit sa tunga-tunga sa magamit nga range sa baril. Kung ang imong bahin naglingkod sa gawas sa banda, ang husto nga pag-ayo usa ka lahi nga diametro sa tornilyo, dili usa ka mas lisud nga setting sa makina.
Ania ang among gipatik nga lamesa sa dimensyon, nga nagpakita kung giunsa pagsubay sa kapasidad sa shot ang screw ug gidak-on sa baril sa tibuuk nga among gitukod. Gamita kini aron makit-an ang imong makina, o aron masusi ang diyametro nga gikutlo kanimo sa usa ka supplier.
| Gipusil (g) | Screw Ø × gitas-on (mm) | Barrel Ø × gitas-on (mm) |
|---|---|---|
| 30–90 | Φ30 × 900 | Φ85 × 860 |
| 60–125 | Φ35 × 910 | Φ85 × 860 |
| 100–150 | Φ38 × 935 | Φ95 × 900 |
| 125–160 | Φ40 × 980 | Φ95 × 910 |
| 125–300 | Φ42 × 1030 | Φ105 × 1110 |
| 250–400 | Φ45 × 1210 | Φ115 × 1165 |
| 300–500 | Φ50 × 1300 | Φ125 × 1260 |
| 450–600 | Φ55 × 1335 | Φ130 × 1320 |
| 500–700 | Φ56 × 1350 | Φ130 × 1350 |
| 500–700 | Φ60 × 1380 | Φ140 × 1350 |
| 650–800 | Φ65 × 1415 | Φ150 × 1420 |
| 700–1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80–125 | Φ75 × 1825 | Φ170 × 1725 |
| 100–150 | Φ80 × 2000 | Φ180 × 1805 |
| 125–200 | Φ85 × 2300 | Φ190 × 1900 |
| 200–300 | Φ90 × 2700 | Φ210 × 2000 |
| 250–500 | Φ100 × 2600 | Φ230 × 2405 |
| 300–600 | Φ110 × 2600 | Φ256 × 2590 |
| 400–1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600–800 | Φ130 × 3010 | Φ256 × 2970 |
| 800–1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000–1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300–2500 | Φ170 × 3415 | Φ317 × 3380 |
Duha ka butang nga basahon gikan niini. Ang kapasidad sa shot mosaka sa diyametro, sama sa gipangayo sa pisika. Ug ang barrel sa gawas nga diametro motubo uban niini, mao nga ang usa ka mas dako nga tornilyo dili usa ka libre nga pag-upgrade: kini usa ka lahi nga klase sa gidak-on sa makina.
Mga Matang sa Injection Molding Screws: Asa Usa ang Imong Gikinahanglan?
Lima ka mga pamilya sa tornilyo ang naglangkob sa hapit matag aplikasyon sa pag-injection. Ang husto nagdepende sa imong resin ug kung unsa ang gipangayo sa imong bahin.
| Type sa screw | Unsa ang gibuhat niini | Labing maayo alang sa | Pagkaluya |
|---|---|---|---|
| Kinatibuk-ang katuyoan (GP) | Single flight, tulo ka standard zones | PE, PP, PS, ABS, kadaghanan sa mga resin sa palaliton | Kompromiso geometry; nanlimbasug sa gikinahanglan nga mga resin |
| Barrier | Ang ikaduha nga paglupad nagbulag sa solidong higdaanan gikan sa natunaw nga pool | Mas maayo nga pagkatunaw, mas taas nga output, dili matunaw-sensitibo nga mga bahin | Dugang gasto; overkill sa sayon resins |
| Pagsagol / pagsagol | Nagdugang mga seksyon sa Maddock o pin mixing | Kolor nga masterbatch, puno nga mga compound, mga bahin nga sensitibo sa streak | Dugang nga paggunting; sayop alang sa init-sensitive resins |
| Vented (duha ka yugto) | Ang decompression zone ug ang vent port nagbira sa mga volatiles | Hygroscopic resins diin ang pagpauga dili praktikal | Komplikado; Ang buho mahimong maglaway kung dili magkatugma |
| Piho nga PVC | Ubos nga kompresiyon, gipasinaw nga mga ibabaw, walay patay nga mga lugar | Rigid ug flexible PVC | Gitukod sa katuyoan; dili usa ka kinatibuk-ang katuyoan nga tornilyo |
Kinatibuk-ang Katuyoan (GP) Screw: Labing Kasagaran, Labing Maayo Alang?
Ang GP screw usa ka pagkompromiso, ug usa ka maayo. Kini nagpadagan sa PE, PP, PS, ug ABS nga madawat, nga naglangkob sa kadaghanan sa paghulma sa mga palaliton. Gipadala kini sa mga tigtukod sa makina ingon nga sumbanan tungod kay kini ang labing luwas nga default kung wala sila nahibal-an kung unsa ang imong padaganon.
Ang pagkompromiso nagkantidad kanimo kung ang resin mahimong mapangayo. Ang usa ka GP screw sa naylon nga puno sa bildo paspas nga magsul-ob. Ang usa ka GP screw sa estrikto nga PVC makapahuyang sa materyal. Ang usa ka GP screw nga giduso alang sa pinakataas nga output sa usa ka nipis nga bungbong nga bahin naghatag og dili matunaw. Kung ang bisan kinsa sa mga naghulagway sa imong proseso, ang usa ka tornilyo nga gihimo sa katuyoan nagbayad alang sa iyang kaugalingon sa scrap nga nag-inusara.
Barrier Screw: Mas Maayo nga Matunaw nga Pagbulag ug Homogeneity
Ang usa ka barrier screw makadugang sa ikaduhang paglupad pinaagi sa melting zone. Kana nga paglupad pisikal nga nagbulag sa nahabilin nga solidong mga pellets gikan sa natunaw nga naporma na, ug gipadayon ang mga solido nga gipilit sa dingding sa init nga bariles diin nagpadayon sila nga natunaw.
Kung wala’y babag, ang mga solidong partikulo nagtago sa sulod sa natunaw nga pool, gilain gikan sa dingding, ug mahimong mabuhi hangtod sa nozzle ingon dili matunaw. Uban sa usa, ang pagtunaw matapos nga mas hingpit ug mas makanunayon.
Ang bayad mao ang mas maayo nga matunaw nga pagkaparehas sa parehas o mas taas nga output, nga nagpakita nga mas gamay nga wala matunaw, mas hugot nga pagkontrol sa shot, ug usa ka mas lapad nga bintana sa proseso. Ang mga tighulma nga nagpadagan sa manipis nga bungbong nga pakete, optical nga mga bahin, o bisan unsa nga dili matunaw-sensitibo kinahanglan mangayo sa usa sa ngalan.
Pagsagol / Compounding Screw: Para sa Puno ug Kolor nga mga Materyal nga Masterbatch
Ang mga screw sa pagsagol nagdugang usa ka gipahinungod nga seksyon sa pagsagol, kasagaran duol sa tumoy. Ang Maddock (fluted) nga mga seksyon nagpugos sa pagtunaw pinaagi sa pig-ot nga mga kal-ang, pagbungkag sa wala matunaw nga mga partikulo pinaagi sa paggunting. Pin mixers gibahin ug recombine sa dagan,-apod-apod sa kolor ug filler.
Gamita ang usa kung ang color streaking usa ka problema sa kalidad, kung hinungdanon ang pagkatibulaag sa masterbatch, o kung ang pag-apod-apod sa filler nagdala sa performance sa bahin. Ang trade-off gidugang nga paggunting, nga naghimo sa pagsagol sa mga seksyon nga sayup nga pagpili alang sa mga resin nga sensitibo sa init nga hapit na sa ilang limitasyon sa pagkadaot.
Vented / Degassing Screw: Para sa Hygroscopic Resin
Ang usa ka vented screw nagdagan sa duha ka yugto. Ang unang yugto matunaw, unya ang kanal molalom sa kalit, ihulog ang matunaw nga presyur ngadto sa duol sa zero sa usa ka vent port nga giputol sa baril. Ang kaumog ug mga volatiles mogawas didto, kasagaran ubos sa vacuum. Ang ikaduha nga yugto unya i-repressurize ang matunaw alang sa indeyksiyon.
Kini magamit alang sa hygroscopic resins diin ang pagpauga dili praktikal o dili kasaligan. Nagdala usab kini og risgo: kung ang duha ka mga hugna dili magkatakdo, ang matunaw moduso gikan sa vent port imbes nga gas. Ang usa ka vented screw ug usa ka vented barrel kinahanglan nga gidisenyo nga magkauban, mao nga kini gipiho nga usa ka set ug dili gi-retrofit nga kaswal.
Disenyo sa Screw nga Piho sa PVC: Ngano nga Napakyas ang Mga Standard nga Screw sa PVC
Ang estrikto nga PVC nagsilot sa usa ka standard nga tornilyo sa duha ka paagi sa usa ka higayon. Nadaot kini ubos sa paggunting, nagpagawas sa hydrogen chloride, nga nagdaot sa puthaw nga gilingkoran niini. Ang kadaot magsugod sa dili pa makakita ang operator og depekto.
Ang usa ka PVC nga tornilyo motubag sa duha ka mga hulga. Ang ubos nga compression nagpadayon sa paggunting nga malumo. Ang gipasinaw nga mga ibabaw ug usa ka geometry nga wala’y patay nga lugar nagpahunong sa materyal gikan sa pag-stagnate ug pagluto. Ang set hapit kanunay nanginahanglan resistensya sa kaagnasan sa pagtambal sa nawong, dili lamang pagsul-ob sa pagsukol. AtongGiya sa PVC screw barrelnaglangkob sa chemistry, ug ang amongconical twin screw barrelspag-alagad sa PVC sa extrusion nga bahin.
Giunsa Pagpili ang Husto nga Screw Barrel alang sa Imong Resin
Ang pagpili sa resin nagduso sa matag ubang desisyon sa panid: geometry, steel, ug surface. Basaha ang lamesa, dayon basaha ang mga nota sa ilawom niini, tungod kay ang mga nota adunay mga pasidaan.
| Resin | Kinaandan nga L/D | Kasagaran nga compression ratio | Type sa screw | Espesyal nga mga nota |
|---|---|---|---|---|
| PP / PE | 20:1 – 22:1 | 2.5:1 – 3.5:1 | GP o babag | Mapasayloon. Nagkinahanglan ug positibo nga paggunting aron limpyo nga matunaw |
| PS / HIPS | 20:1 – 22:1 | 1.8:1 – 2.5:1 | GP | Ubos nga viscosity, dali matunaw. Malumo nga pagsagol sa HIPS |
| ABS | 20:1 – 24:1 | 2.0:1 – 2.5:1 | GP o babag | Amorphous. Tan-awa ang shear heat, ang mga streak dali nga makita |
| PC ug engineering plastics | 22:1 – 25:1 | 2.0:1 – 2.5:1 | Barrier o GP, ubos nga paggunting | Taas nga temperatura sa pagkatunaw, pig-ot nga bintana. Mas taas nga L/D, malumo nga compression |
| PVC nga lig-on | 18:1 – 20:1 | 1.6:1 – 2.5:1 | Piho nga PVC | Ang resistensya sa kaagnasan dili opsyonal. Mubo nga panahon sa pagpuyo |
| PVC flexible | 18:1 – 20:1 | 2.0:1 – 2.8:1 | Piho nga PVC | Mas mapasayloon kaysa estrikto, makadaut gihapon |
| PET (preform) | 20:1 – 24:1 | Ubos, tukma nga pagsukod | PET nga gihimo sa katuyoan | Pauga kini o ipaubos kini. Ubos nga paggunting, gamay nga pinuy-anan, gipasinaw nga mga ibabaw |
| POM (acetal) | 20:1 – 22:1 | 2.5:1 – 3.5:1 | GP, ubos nga paggunting | Makadaot pag-ayo kon sobra ka init. Tukma nga pagkontrol sa temperatura |
| Puno sa baso / abrasive | Matag base resin | Matag base resin | Base type + gahi nga nawong | Ang geometry nagsunod sa base resin. Angibabawmao ang nagbag-o: moadto bimetallic |
Giunsa paggamit kini nga lamesa:kini mga tipikal nga gipatik nga mga han-ay ug mga punto sa pagsugod, dili mga detalye. Ang imong makina, imong grado, imong bahin, ug ang imong output nagbalhin sa mga numero. Ang usa ka tigdesinyo sa tornilyo nagpamatuod sa katapusang geometry batok sa imong tinuod nga proseso. Ayaw pag-order gikan sa usa ka generic nga lamesa kung wala kana nga panag-istoryahanay.
PP ug PE: Semi-crystalline, Moderate Shear
Ang polyolefins mao ang sayon nga kaso. Gitugotan nila ang paggunting, natunaw sa usa ka lapad nga bintana, ug gipasaylo ang usa ka GP screw. Ang kasarangan ngadto sa mas taas nga compression maayo, tungod kay kini nga mga low-viscosity resins nagkinahanglan og positibo nga paggunting aron limpyo nga matunaw imbes nga molusot sa tunga nga tinunaw.
Iduso pag-ayo ang output sa nipis nga mga dingding, ug ang usa ka barrier screw makakuha sa gasto niini pinaagi sa paghatud sa usa ka labi ka kompleto nga pagkatunaw sa parehas nga katulin.
ABS ug PS: Amorphous, Tan-awa ang Shear Heat
Ang mga amorphous nga resin mohumok sa usa ka range kaysa matunaw sa usa ka hait nga punto. Ang PS nagdagan sa ubos nga kompresiyon tungod kay kini dali nga matunaw. Ang ABS nanginahanglan ug dugang nga pag-atiman: kini nagpakita sa mga streak ug splay kung kini madaot, ug ang paggunting sa kainit kasagaran ang hinungdan.
Kung ang mga piyesa sa ABS streak ug ang imong setpoints tan-awon nga husto, pagduda nga mag-gunting sa dili ka magduda sa dryer. Ang usa ka agresibo nga ratio sa compression sa usa ka sensitibo sa init nga amorphous resin naghimo sa kaugalingon nga mga depekto.
PC ug Engineering Plastics: Taas nga Temperatura, Mas Taas L/D
Ang PC, naylon, PBT, ug ang ilang mga paryente natunaw sa taas ug degrado nga labaw pa niana. Kinahanglan nila ang bug-os nga pagtunaw, nga nangatarungan alang sa usa ka mas taas nga L / D, apan gisilotan usab nila ang oras sa pagpuyo, nga nangatarungan batok sa pagpugong sa pagtunaw sa usa ka dako nga baril.
Ang resolusyon mas taas nga L/D nga adunay malumo nga compression ug usa ka husto nga gidak-on nga shot. Kuhaa ang gidak-on sa shot nga sayup sa PC ug ang materyal nga mga siklo pinaagi sa kainit hangtod nga kini mag-yellow, bisan unsa pa ka maayo ang screw.
PVC Rigid ug Flexible: Kritikal nga Pagsukol sa Kaagnasan
Ang tanan sa ibabaw bahin sa PVC magamit sa pagpili. Ang rigid PVC naglingkod sa ubos nga tumoy sa L/D ug compression, tungod kay ang oras ug paggunting parehas nga mga kaaway. Ang pagtambal sa nawong kinahanglan nga mosukol sa kaagnasan, dili lang abrasion, ug kana nagbag-o sa pagpili sa haluang metal sulod sa usa ka bimetallic barrel.
PET ug POM: Ubos nga Paggunting, Tukma nga Pagkontrol sa Temperatura
Ang PET kay hygroscopic. Ang tubig sa natunaw nag-hydrolyze sa mga polymer chain, naghulog sa intrinsic viscosity, ug nagbilin sa preform nga brittle ug hazy samtang ang makina morag maayo ang pagdagan. Pauga sa hustong paagi ang dagta, paubos ang paggunting, hupti nga mubo ang pinuy-anan, ug ipiho ang gipasinaw nga mga ibabaw aron dili maporma ang mga deposito.
Gitugotan sa POM ang ordinaryo nga compression apan grabe nga nag-us-os kung na-overheat, ug ang mga degradation nga produkto niini peligroso. Ang pagkontrol sa temperatura ug pagdisiplina sa oras sa pinuy-anan labi ka hinungdanon kaysa sa maalamon nga geometry.
Mga Materyal nga Puno sa Salamin ug Abrasive: Ang 30% nga Linya
Ania ang labing klaro nga lagda sa panid, ug kini usa ka numero, dili usa ka pagbati.Glass fiber hangtod sa 30%: usa ka nitrided 38CrMoAlA set ang nagdumala niini.Gibuhat ug gi-rate namo ang among nitrided injection screws para sa eksakto niana, gipalong ug gipainit, dayon gi-gas-nitrided ngadto sa 0.5–0.8 mm nga kaso sa 950–1050 HV.
Labaw sa 30% nga baso, o adunay mineral filler ug flame retardant sa ibabaw, ang nawong kinahanglan nga magbag-o.Ang nitrided nga kaso kay usa ka diffusion layer, ug ang abrasive filler nagputol niini sa mas sayo pa kaysa sa steel sa ilawom.
Kana sa dihang abimetallic screw barrelmihunong sa pagka-upgrade ug nahimong saktong espesipikasyon: ang gahi nga haluang metal nagsabwag sa tibuok lingin sa palibot sa bore's wear zone, nga mikuha sa sulod nga katig-a ngadto sa 62 HRC. Ang geometry nagsunod gihapon sa base resin. Ang nawong ra ang nagbag-o. Atongbimetallic vs nitrided nga giyanagtrabaho pinaagi sa lohika sa gasto.
Mga Uri sa Barrel, Mga Materyal, ug Mga Pagtambal sa Ibabaw
Ang baril dili mapakyas pag-ayo. Nagbukas kini, hilom, ug gikuha ang imong output uban niini. Ang materyal ug nawong ang magdesisyon kung unsa kadugay.
Standard nga Nitrided Steel Barrel: Mga Aplikasyon ug Limitasyon
Ang nitriding nagsabwag sa nitroheno ngadto sa puthaw nga nawong, nga nahimong usa ka gahi nga kaso. Gi-gas-nitride namo ang among 38CrMoAlA injection screw sa 500–560 °C, nga naggama og nitrided layer nga 0.5–0.8 mm ang gibag-on sa 950–1050 HV. Kana nagpataas sa pagsukol sa pagsul-ob sa 30-40% sa wala matambalan nga asero.
Ang base nga asero gipalong ug gipainit una, nga nagpataas sa resistensya sa paggunting sa 50% sa kaugalingon. Mag-uban, kadtong duha ka mga lakang naghatag sa kinabuhi sa serbisyo nga halos 10,000–20,000 ka oras sa mga non-corrosive resins sama sa PE ug PP.
Ang limitasyon niini mao ang giladmon sa kaso. Sa higayon nga ang abrasion moputol sa nitrided layer, ang mas hinay nga kinauyokan sa ilawom dali nga masul-ob. Gi-rate namo ang among nitrided injection screws para sa glass-fibre-reinforced compounds hangtod sa 30% (PA plus glass fiber, pananglitan). Labaw niana, o sa mga corrosive resins, ang nitrided nga kaso kay outmatched ug ang nawong kinahanglan nga mag-usab.
Bimetallic Barrel: Pagtukod, Gasto, ug Kanus-a Kini Mobayad
Ang usa ka bimetallic nga baril nagtipig sa usa ka lawas nga puthaw nga haluang metal ug nagsagol sa usa ka bulag nga sinul-ob nga haluang metal ngadto sa lungag. Sa among mga baril kami nag-spray ug gahi nga haluang metal libot sa tibuok nga lingin sa bore's wear zone, nga nagdala sa sulod nga katig-a ngadto sa 62 HRC.
Kana usa ka lahi nga matang sa panalipod gikan sa nitriding. Ang nitrided case kay usa ka diffusion layer nga gisukod sa mga fraction sa usa ka milimetro. Ang usa ka sprayed o fused alloy bore kay usa ka layer sa lain-laing metal, ug abrasive filler kinahanglan nga makalusot sa tanan niini.
Ang alloy gipili alang sa hulga. Ang dato sa carbide ug tungsten-carbide nga mga ibabaw mosukol sa abrasion gikan sa bildo ug mineral fillers. Ang mga nickel-bearing alloys mosukol sa corrosion gikan sa PVC ug flame-retardant compounds. Pilia ang sayup nga haluang metal ug nakabayad ka alang sa usa ka bimetallic barrel nga nagsulbad sa sayup nga problema.
Nagbayad kini sa matag higayon nga ang imong feed abrasive o corrosive. Ang aritmetika yano ra: kung ang usa ka bimetallic set molungtad sa daghang mga higayon sama sa usa ka nitrided sa imong materyal, ang mas taas nga presyo sa pagpalit mabahin ngadto sa mas mubu nga gasto kada tuig, sa dili pa nimo ihap ang scrap ug downtime nga imong likayan.
Segmented vs Monolithic Barrel: Flexibility vs Precision
Ang usa ka monolithic (usa ka piraso) nga baril gihimo gikan sa usa ka lawas. Kini naghupot sa pagkatul-id ug concentricity nga labing maayo, ug kini ang naandan alang sa paghulma sa indeyksiyon, diin ang katukma nagduso sa pagkamakanunayon sa shot.
Ang mga segmented barrels nag-bolt gikan sa mga seksyon, nga nagtugot sa usa ka gisul-ob nga seksyon nga mapulihan nga walay pag-scrap sa tibuok barrel, ug nagtugot sa mga vent port nga mapahimutang nga flexible. Ang patigayon mao ang paglinya: ang matag hiniusa usa ka oportunidad alang sa misalignment, ug ang mga makina sa pag-injection dili kaayo mapasaylo niana kaysa sa mga compound nga extruder.
Base Steel ug ang Surface Options nga Naglingkod Niini
38CrMoAlAmao ang base nga asero nga among gigamit sa pag-injection screw, ug kini ang default sa industriya sa usa ka hinungdan. Ang chromium-molybdenum-aluminum chemistry niini gidisenyo alang sa nitriding: ang aluminum nagporma og gahi, stable nga nitride sa kaso samtang ang core nagpabiling gahi.
Ang base nga asero nagdala sa mekanikal nga karga. Ang nawong sa ibabaw niini nagkinahanglan sa pagsul-ob, ug mao kana ang tinuod nga pagpili. Ingon sa usa katiggama sa screw barrelgisuplay namon ang tibuuk nga sakup sa nawong, ug ang matag usa nagtubag sa lainlaing hulga:
- Nitriding— 0.5–0.8 mm layer sa 950–1050 HV. Limpyo nga mga resin, glass fiber hangtod sa 30%.
- Bimetallic ibabaw— gahi nga haluang metal nga gisagol sa palibot sa bore's wear zone, bore sa 62 HRC. Abrasive ug corrosive nga katungdanan.
- Pag-spray sa Tungsten carbide- alang sa labing lisud nga mga kaso sa abrasion.
- Chrome plating- usa ka hamis, release-friendly nga nawong. Makatabang sa mga pagbag-o sa kolor ug pagdikit, dili sa bug-at nga abrasion.
- Stainless steel- kung ang pagsukol sa kaagnasan o pagkaputli sa materyal nanguna sa kinahanglanon kaysa pagsul-ob.
Ang among giya sa mga materyales sa screw barrel nagtandi sa mga base nga steel sa hingpit.
Mga Pagtambal sa Ibabaw nga Gitandi
| Materyal / pagtambal | Katig-a | Pagsul-ob sa resistensya | Pagbatok sa kaagnasan | Labing maayo alang sa |
|---|---|---|---|---|
| 38CrMoAlA, nitrided | 950–1050 HV, 0.5–0.8 mm nga layer | Maayo | Kasarangan | PE, PP, PS, ABS; glass fiber hangtod sa 30%. Ang ekonomikanhon nga default |
| Bimetallic ibabaw | Niabot sa 62 HRC | Maayo kaayo | Maayo | Puno sa baso nga labaw sa 30%, puno sa mineral, pag-regrind, abrasive nga katungdanan |
| Pag-spray sa Tungsten carbide | Taas kaayo | Maayo kaayo | Maayo | Ang pinakalisud nga mga kaso sa abrasion |
| Nickel-base nga alloy nga ibabaw | Gipili matag pormulasyon | Maayo | Maayo kaayo | PVC, fluoropolymers, flame retardant |
| Lisud nga chrome plating | Gahi, nipis kaayo | Kasarangan | Maayo | Hapsay nga pagpagawas, dali nga pagbag-o sa kolor, anti-stick |
| Stainless steel | Kada grado | Kasarangan | Maayo kaayo | Kaagnasan o kaputli-gigiyahan aplikasyon |
Tinoa ang nawong alang sa labing hugaw nga feed nga ang linya modagan, dili ang labing limpyo. Ang pagpiho alang sa limpyo nga kaso mao ang labing kasagaran nga paagi nga ang usa ka bag-ong set mamatay nga sayo.
Maintenance: Giunsa Pagkuha ang Matag Oras nga Mahatag sa Set
Ang pagmentinar dili makabalik sa pagsul-ob. Gipugngan ka niini gikan sa pagdugang sa dili malikayan nga pagsul-ob sa ibabaw sa dili malikayan nga matang, ug kini naghatag kanimo sa datos sa pagplano sa kapuli imbes nga motubag niini.
Regular nga Inspeksyon Checklist
| Frequency | Unsa ang susihon | Ngano |
|---|---|---|
| Matag pagbalhin | Matunaw nga temperatura kumpara sa normal, oras sa pagbawi, pagkamakanunayon sa cushion, pagkarga sa motor | Kini nga pagkaanod sa wala pa makita ang mga depekto |
| Ang matag materyal o pagbag-o sa kolor | Paglimpyo sa hingpit; susiha ang purge alang sa itom nga mga speck o degraded nga materyal | Ang mga specks nagpasabot sa dead spots o degradation sa usa ka dapit |
| Kada bulan | I-verify ang mga thermocouple ug heater bands; susiha ang feed-throat cooling | Ang usa ka drifted sensor nagluto og materyal sulod sa mga bulan nga wala mamatikdi |
| Sa matag higayon nga ang turnilyo sa gawas | Sukda ang flight OD ug barrel bore ID sa gimarkahan nga mga posisyon; susiha ang check ring | Nagawas na ang tornilyo. Ang napulo ka minuto nga pagsukod libre nga datos |
| Labing menos matag tuig (abrasive o corrosive nga katungdanan) | Giplano nga pagbira: pagsukod sa bug-os nga pagsul-ob, pagsusi sa pag-align, pag-log sa mga pagbasa | Napuno, PVC, ug rerind duty nagsul-ob set nga mas paspas kay sa limpyo nga resin |
Tukma nga Pamaagi sa Pagpurga Kung Pag-ilis sa mga Resin o Kolor
Paglimpyo sa wala pa ang matag paghunong ug matag pagbag-o, nga wala’y eksepsiyon alang sa mga busy nga adlaw. Ang materyal nga nahabilin aron pabugnawon sa sulod sa baril madaot, maluto sa ibabaw, ug mobalik pagkahuman ingon itom nga mga speck sa bahin sa kustomer.
Gamit ug commercial purging compound para sa mga kausaban sa kolor, para sa mga shutdown, ug sa dili pa mobalhin sa init-sensitive nga polymer. Ang Birhen PE o PP nagdumala sa naandan nga mga transisyon tali sa mga compatible nga materyales. Ang taas nga temperatura nga mga resin sama sa PC ug PMMA mas mokupot ug nagkinahanglan og mas agresibong pagpurga.
Paglimpyo sa dili pa isira, dili lamang sa dili pa magsugod. Ang imong gibilin sa usa ka makapabugnaw nga baril mahimong problema nga imong awayon sa sunod nga pagsugod.
Unsaon Pagsukod sa Screw-to-Barrel Clearance
Kini ang sukod nga nagbag-o sa opinyon sa kamatuoran, ug kadaghanan sa mga tindahan naglaktaw niini.
- Ibira ug limpyohi ang screw.Init, nga adunay mga himan nga tumbaga o tumbaga. Ayaw gayud mga scraper nga puthaw, nga nagputol sa gitambalan nga nawong nga gisaligan sa tornilyo.
- Markahan ang mga posisyon sa pagsukodubay sa gitas-on sa pagtrabaho: feed, transisyon, ug pagsukod sa minimum.
- Sukda ang flight ODnga adunay usa ka micrometer sa gawas sa matag posisyon, pagkuha sa mga pagbasa sa daghang mga punto sa palibot sa sirkumperensya aron makuha ang dili parehas nga pagsul-ob.
- Sukda ang barrel bore IDnga adunay bore gauge sa magkaparehas nga posisyon ug giladmon.
- Kalkulahin ang radial clearance:ibawas ang flight OD gikan sa bore ID ug bahinon sa duha.
- Itandi batok sa drowing sa pagtukodug pag-log sa matag pagbasa nga adunay petsa ug oras nga pagdagan.
Paghubad sa resulta batok sa orihinal nga clearance, dili batok sa unibersal nga numero. Usa ka mapuslanon nga lagda sa tindahan: kung ang clearance mitubo sa halos kaduha sa kantidad sa pagtukod, o kung ang output nahulog sa parehas nga katulin sa screw, sugdi ang pagplano sa pag-ilis. Ang among lakang sa lakang nga giya sa pagsukod naglangkob sa pamaagi sa hingpit nga detalye.
Iskedyul sa Paglimpyo ug Mga Uri sa Pagpurga sa Compound
Ipares ang compound sa trabaho. Mechanical (abrasive-free) purges scrub nga adunay taas nga viscosity. Ang mga paghinlo sa kemikal nag-atake sa nadaot nga materyal ug carbon. Ang nagbula nga mga paglimpyo molapad aron maabot ang mga patay nga lugar nga wala’y dagan sa laminar.
Ang lawom nga limpyo nga mga agwat nagdepende sa resin. Ang taas nga temperatura nga mga polimer nagtukod og carbon nga mas paspas ug nagkinahanglan og mas kanunay nga lawom nga pagpurga. Bisan unsa ang imong pagdagan, ipadayon ang agwat sa usa ka iskedyul imbes nga maghulat alang sa mga itom nga specks nga mag-iskedyul niini alang kanimo.
Kanus-a Mag-ayo vs Kanus-a Ilisan
Itandi ang gasto kada tuig sa serbisyo, dili ang duha ka tag sa presyo. Ang usa ka pagtukod pag-usab nga nagkantidad ug katunga sa daghan apan nagbalik sa ikatulo nga bahin sa mga tuig mao ang mahal nga kapilian nga nagtakuban.
Ang pag-ayo nagsandig sa hustokung ang pagsul-ob kay dimensional ug kasarangan, ang base nga metal maayo, kini ang una nga pagtukod pag-usab, ug ang geometry mohaum gihapon sa imong resin.
Ang kapuli nagsandig sa hustosa diha nga ang corrosion nag-pitted sa lawom, sa diha nga ang tornilyo gitukod na pag-usab kaniadto, sa diha nga ang imong materyal nga nausab ug ang daan nga geometry dili na mohaum, o sa diha nga ang set mao ang usa ka komon nga gidak-on kansang kapuli nga presyo naglingkod duol sa pag-ayo quote.
Ang among giya sa pag-ayo batok sa pag-ilis naglatid sa tibuuk nga lamesa sa desisyon.
Tukma nga Pagtipig ug Pagdumala sa Spare Screw Barrels
Ang usa ka ekstra nga set mapuslanon lamang kung kini tul-id ug limpyo kung kinahanglan nimo kini. Tipigi ang mga screw nga pinahigda nga adunay suporta sa gitas-on, nga dili magsandig sa tumoy. Tabuni sila batok sa taya, itago kini, ug itago ang spec sheet ug gisukod nga mga numero sa katig-a sa bahin.
Ang spare-set rotation nga estratehiyalabaw pa ang bili kay sa bisan unsang paspas nga bayronon, ug halos walay supplier nga mosulti niini kanimo. Palita ang kapuli sa dili pa mapakyas ang kasamtangang set. Pagdalagan ang bag-ong set, ipadala ang daan alang sa pagtukod pag-usab samtang nagpadayon ang produksiyon, ug ibutang ang gitukod pag-usab nga set sa estante ingon nga ekstra.
Ikaw karon adunay usa ka rotation nga adunay zero nga wala giplano nga downtime, ug ang matag umaabot nga pagpuli mahitabo sa imong eskedyul imbes sa alas 2 sa buntag sa Sabado. Ang estratehiya nagkantidad ug usa ka set sa working capital ug gibayran kini sa unang higayon nga dili mahitabo ang pagkahugno.
Kini ba ang Proseso o ang Makina? Usa ka Ganghaan sa Desisyon
Ania ang seksyon nga walay kakompetensya nga nagsulat, ug kini makadaginot kanimo og mas daghang oras kaysa sa uban niini nga giya nga gihiusa.
Kung makita ang usa ka depekto sa paghulma, kadaghanan sa mga koponan nag-abut sa mga setting sa makina. Temperatura, presyur sa likod, katulin sa pag-injection, oras sa pagpugong. Usahay husto kana. Apan kung ang yunit sa plasticizing gisul-ob, walay setting nga makabawi sa proseso, ug ang mga semana mawala sa pagpangita nga dili gayud molampos.
Dagan kini nga ganghaan sa dili ka pa mohikap sa laing setpoint.
1. Aduna bay nausab?Bag-ong resin lot, bag-ong colorant, bag-ong regrind ratio, bag-ong agup-op, usa ka setting nga gi-adjust sa usa ka tawo? Kung oo, ipadayon ang pagbag-o. Kini usa ka problema sa proseso hangtod mapamatud-an kung dili.
2. Ang depekto ba kalit nga mitungha, o mikamang sulod sa mga semana?Ang kalit nga mga punto sa usa ka pagbag-o o usa ka guba nga sangkap. Anam-anam nga mga punto sa pagsul-ob. Ang pagsul-ob dili moabot sa tibuok gabii.
3. Ang unlan ba makanunayon nga shot sa shot?Ang usa ka dili managsama nga unlan mao ang tseke nga singsing nga nagsulti. Susiha kini sa wala pa ang bisan unsa.
4. Nahulog ba ang output sa parehas nga katulin sa tornilyo, o ang oras sa pag-ayo giinat?Ang duha nagpunting sa clearance, nagpasabot nga screw o barrel wear. Ang mga setting dili makabalik sa nawala nga clearance.
5. Ang pagsaka ba sa temperatura sa pagtunaw sa wala mausab nga mga setpoint?Ang tornilyo nagmugna og dugang nga paggunting nga init, kasagaran tungod kay kini nagkugi sa pagtrabaho batok sa usa ka gisul-ob nga clearance.
6. Mobalik ba ang itom nga mga speck pagkahuman sa matag paglimpyo?Ang materyal naa sa usa ka patay nga lugar. Sa usa ka mas tigulang nga set, ang patay nga lugar kanunay nga gisul-ob nga clearance nga nagtago sa nadaot nga pagkatunaw.
Tulo o labaw pa nga "oo" nga mga tubag sa mga pangutana 3 hangtod 6 nagpasabut nga ang makina nagsulti kanimo nga ang yunit sa plasticizing gisul-ob. Hunonga ang tuning. Ibira ang tornilyo ug sukda kini.
Ang pagsukod moabot ug usa ka oras. Ang paggukod sa usa ka mekanikal nga depekto pinaagi sa mga setting nagkinahanglan og mga semana, ug kini dili gayud maghiusa, tungod kay ang tubag wala sa controller.
Giya sa Pag-troubleshoot gamit ang Root-Cause Table
Ang matag depekto sa ubos mahimong gikan sa proseso o gikan sa mekanikal nga pagsul-ob. Ang lamesa nagngalan sascrew ug barilhinungdan, tungod kay kana ang katunga nga gibiyaan sa tanan.
| Problema | Sintomas | Screw/barrel root hinungdan | Pagtul-id nga aksyon |
|---|---|---|---|
| Itom nga mga streak / mga marka sa paso | Itom nga mga speck o mga streak sa bahin; mas grabe human sa paghunong | Nadaot nga materyal nga gibutang sa gisul-ob nga clearance o usa ka patay nga lugar; nakapuntos nga bore; nadaot nga screw ibabaw | Lawom nga paghinlo. Kung mubalik ang mga speck, kuhaa ug susiha. Susiha ang scoring ug gisul-ob nga clearance. Ilisan kon ang set mao ang nagtago nga materyal |
| Dili managsama nga gidak-on sa shot / mubu nga mga shot | Ang gibug-aton sa shot drifts; unan magkalainlain shot sa shot | Susihon ang singsing nga dili pagsilyo(labing komon); ang gisul-ob nga mga flight nga nagtugot sa matunaw nga pagtulo pabalik; kadaghanon sa barrel bore | Susiha una ang check ring. Unya sukda ang clearance. Ang mga setting dili mag-ayo sa usa ka pagtulo nga dili pagbalik nga balbula |
| Matunaw nga temperatura spiking | Aktuwal nga matunaw nga temperatura sa ibabaw sa setpoints; materyal nga pagkawala sa kolor | Sobra nga paggunting gikan sa sayop nga compression ratio; gisul-ob nga clearance nga naghimo sa screw nga magtrabaho nga mas lisud; naanod nga thermocouple | I-verify ang mga thermocouple. Susiha ang gikusgon sa screw ug presyur sa likod. Kung ang geometry sayup alang sa resin, ang screw mao ang ayo |
| Hinay nga pagkaayo / dugay nga pagpaplastikan | Ang panahon sa pagkaayo molugway; ang panahon sa siklo motubo | Gisul-ob clearance pagkunhod pumping efficiency; isyu bahin sa feed; sayop nga geometry alang sa resin | Susiha una ang pagpabugnaw sa feed-throat ug pellet feed. Dayon sukda ang clearance batok sa drowing |
| Pagtaas sa motor load / back pressure | Ang mga amps sa motor nga nagsaka sa kanunay nga output; mga alarma sa torque | Screw drag sa bore (misalignment, bent screw); sobra nga paggunting; degraded nga materyal nga building resistensya | Susiha ang alignment ug screw straightness. Ang usa ka gibawog nga tornilyo magsul-ob sa usa ka kilid sa bore ug makaguba usab sa usa ka bag-ong baril |
| Pagkadaot sa materyal / pagkadaot sa kolor | Yellowing, splay, brittleness, baho | Taas kaayo ang oras sa pagpuyo (gamay ra kaayo ang shot para sa baril); agresibo kaayo ang paggunting; dead spot nga nagkupot sa materyal | Susiha ang gidak-on sa shot ngadto sa ratio sa kapasidad sa baril. Bawasan ang paggunting. Sa mga resin nga sensitibo sa kainit, ang usa ka ubos nga compression nga tornilyo mahimong mao ra ang tinuud nga ayo |
| Dili matunaw / solid nga mga partikulo sa bahin | Gahi nga mga speck; mga depekto nga sama sa lente; huyang nga mga lugar | Dili igo nga kapasidad sa pagtunaw: Ang L/D mubo ra, sayop ang compression, ang output naduso lapas sa kung unsa ang matunaw sa screw, o gisul-ob nga clearance | Bawasan ang output o pag-upgrade sa usa ka barrier screw. Kung ang set gisul-ob, walay setting nga makabawi sa pagkatunaw |
| Kolor nga streaking / dili maayo nga pagkatibulaag | Dili parehas nga kolor; masterbatch dili nagkatibulaag | Walay pagsagol nga seksyon; gisul-ob nga screw dili maayo nga pagsagol; sayop nga screw alang sa usa ka puno o kolor nga compound | Itakda ang usa ka seksyon sa pagsagol (Maddock o pin). Kumpirma nga ang tornilyo dili basta-basta naguba una |
Black Streaks o Burn Marks
Ang degraded nga polimer naa sa usa ka lugar ug nabuak. Ang mga klasiko nga tagoanan nga mga lugar gisul-ob nga clearance, usa ka scored bore, usa ka nadaot nga check ring, ug bisan unsang patay nga lugar diin ang agos nag-stagnate.
Paglimpyo una sa lawom. Kung ang mga speck mobalik pagkahuman sa usa ka hingpit nga paglimpyo, ang materyal dili lamang nahabilin. Padayon kini nga gihimo sa usa ka lugar sa imong makina, ug kinahanglan nimo nga ibira ang tornilyo ug pangitaon kini.
Dili managsama nga Gidak-on sa Shot o Mubo nga mga Shot
Susiha ang singsing sa dili pa nimo hikap ang usa ka setting. Sa diha nga ang non-return valve mohunong sa pagsilyo, ang matunaw mogawas paatras sa panahon sa pag-injection, ug ang shot nga gihunahuna sa makina nga gisukod niini dili ang shot nga nadawat sa agup-op.
Ang giveaway mao ang unan. Ang usa ka makanunayon nga proseso naghupot sa usa ka makanunayon nga unlan. Sa diha nga ang unlan maglatagaw gipusil ngadto sa pagpusil, ang pagkatunaw moadto sa dapit nga dili angay.
Matunaw nga Temperatura Spiking o Taas kaayo
Sukda ang aktuwal nga pagkatunaw gamit ang usa ka probe kaysa pagsalig sa mga setpoint. Kung ang aktuwal nga pagkatunaw modagan sa ibabaw sa mga sona, ang sobra nga kainit nagagikan sa paggunting, dili gikan sa mga banda.
Ang paggunting sa kainit mosaka kung ang compression sobra ka agresibo alang sa resin, kung ang tulin sa tornilyo taas kaayo, kung ang presyur sa likod sobra, ug kung ang usa ka gisul-ob nga tornilyo kinahanglan nga magtrabaho og maayo aron mapalihok ang parehas nga materyal.
Mahinay nga Pagbawi sa Screw / Dugay nga Panahon sa Pag-plasticize
Pagsugod sa hopper. Ang pagdugtong sa mga pellets, usa ka sobra nga kainit nga tutunlan sa feed, ug ang dili igo nga pagpabugnaw sa feed makapagutom sa tornilyo ug mag-inat sa pagkaayo, ug walay usa niini ang usa ka depekto sa tornilyo.
Kung himsog ang feed ug hinay pa ang pagkaayo, sukda ang clearance. Ang usa ka tornilyo nga nawad-an sa iyang pumping efficiency sa pagsul-ob nagkinahanglan og mas taas nga pun-on sa sama nga shot, ug ang cycle panahon nagpakita niini.
Pagtaas sa Motor Load o Balik Pressure
Ang pagtaas sa mga amp sa kanunay nga output nagpasabut nga adunay usa ka butang nga nagsukol. Ang usa ka gibawog nga tornilyo nga nagguyod sa bore mao ang peligroso nga kaso: kini nagsul-ob sa usa ka kilid sa baril, ug ang usa ka bag-ong tornilyo nga gitaod batok niana nga misalignment nagsul-ob sa samang paagi sa samang eskedyul.
Susiha ang pagkatul-id ug paglinya sa dili ka pa mag-order bisan unsa. Ang one-sided bore wear mao ang fingerprint.
Pagkadaot sa Materyal o Pagkausab sa Kolor
Duha ka hinungdan ang nagpatigbabaw: ang materyal init kaayo, o kini init na kaayo. Ang ikaduha mao ang gimingaw sa mga tawo.
Ang usa ka shot nga gamay ra kaayo alang sa mga dahon sa baril nga matunaw nga naglingkod sa sunod-sunod nga siklo, hinay nga pagluto hangtod nga kini yellow. Wala’y disenyo sa tornilyo nga nag-ayo sa usa ka gamay nga shot sa usa ka dako nga baril. Itul-id ang diametro sa screw, o ibalhin ang trabaho ngadto sa mas gamay nga makina.
Giunsa ang Pag-order sa usa ka Kapuli nga Screw Barrel
Wala’y kakompetensya nga nagsakup niini, ug kini ang gikinahanglan sa mga pumapalit. Kung nag-order ka gikan sa OEM o gikan sa usa ka independentepabrika sa screw barrel, ang parehas nga impormasyon nagduso sa kinutlo.
Mga Dimensyon ug Mga Detalye nga Kinahanglan Nimong Ihatag
- Brand ug modelo sa makina.Ang litrato sa nameplate igo na aron makumpirma ang pag-mount ug drive-end nga mga sukat.
- Screw diametro ug L/D ratio,gikan sa usa ka drowing o gisukod direkta.
- Ang resin, nga adunay sulud nga sulud.Kini nagduso sa base nga puthaw ug sa ibabaw nga pagtambal labaw pa kay sa bisan unsa nga butang sa listahan.
- Gidak-on sa shot ug target nga siklo,mao nga ang geometry mahimong ma-optimize kaysa kopyahon.
- Usa ka drowing, o usa ka gisul-ob nga sample.Bisan asa nagtrabaho. Ang usa ka gisul-ob nga bahin mahimong masukod ug ang tibuuk nga geometry matukod pag-usab.
- Unsa ang nahitabo sa miaging higayon.Ipadala ang sumbanan sa pagsul-ob uban sa bahin. Hapsay nga dimensyon pagkawala nag-ingon abrasion. Ang pitting nag-ingon nga corrosion. Ang one-sided wear nag-ingon nga alignment, nga ang bag-ong screw dili ayuhon.
Kanang katapusang butang mao ang nakalimtan sa mga pumapalit, ug kini ang nagpahunong kanimo sa pagpalit sa usa ka kasaligan nga kopya sa usa ka kapakyasan.
OEM-Match kumpara sa Custom nga Disenyo: Pros ug Cons
Usa ka OEM matchnag-reproduce sa orihinal nga geometry. Kini ang husto nga tawag kung ang orihinal nga tornilyo nahiangay sa imong proseso ug yano nga naguba. Predictable, mapamatud-an batok sa drowing, walay proseso revalidation.
Usa ka naandan nga disenyonagbag-o sa geometry aron mohaum sa imong gidagan karon. Kini ang husto nga tawag kung ang proseso mibalhin ug ang tornilyo wala: gidugang nimo ang pag-regrind, gibalhin sa usa ka puno nga grado, giusab ang mga target sa output, o ang orihinal nga tornilyo wala gyud makadumala sa imong resin.
Ang pag-order sa usa ka OEM match kung ang proseso nabag-o nagbag-o sa problema sa bag-ong asero. Ang pag-order sa usa ka kostumbre nga disenyo kung maayo ang orihinal nagdugang gasto ug pag-usab nga wala’y bayad. Ang sumbanan sa pagsul-ob nagsulti kanimo kung unsang kahimtang ang imong naa.
Unsa ang Madahom Kung Mag-sourcing gikan sa China
Ang lead time nagdepende sa geometry, sa surface treatment, ug kung aduna bay drawing. Pangutan-a kini pinaagi sa pagsulat uban sa imong kinutlo, ug pangutan-a kung unsa ang pagsugod sa orasan: pagkumpirma sa drowing, o ang order sa pagpalit. Dili sila parehas nga petsa, ug ang kalainan kasagaran usa ka semana.
Tulo ka butang nga angay ipunting sa dili ka pa mopasalig:
- Sa diha nga ang produksyon magsugod.Ang reverse-engineering sa usa ka gisul-ob nga sample makadugang sa oras sa dili pa maputol ang usa ka chip. Ang usa ka drowing nagtangtang niana nga lakang.
- Unsa ang gidugang sa pagtambal sa nawong.Ang bimetallic surfacing ug carbide spraying maoy bulag nga mga lakang sa proseso nga adunay kaugalingong pila.
- Mga kargamento sa dagat, gilain.Wala kini sa lead time sa paggama, ug kini ang numero nga nakurat sa mga unang higayon nga pumapalit.
Ang among kaugalingong pagkutlo kay transparent sa disenyo: naghatag kami ug gibanabana nga gasto nga naglangkob sa produkto, sa pagpadala, ug sa nagpadayon nga pagmentinar, mao nga wala nay madiskobrehan sa ulahi. Makuha nimo kana nga kinutlo sulod sa 12 ka oras.
Pagplano sa palibot sa lead time gamit ang spare-set rotation nga gihulagway sa sayo pa. Usa ka set nga gi-order gikan sa usa ka wear log ships sa imong eskedyul. Usa ka set nga gi-order gikan sa usa ka pagkaguba nga mga barko batok sa orasan, pinaagi sa hangin, sa usa ka presyo nga wala’y nalipay sa pagpatin-aw.
Mga Pamantayan sa Pagdawat sa Kalidad ug Mga Punto sa Inspeksyon
Kini ang mga tseke nga nagbulag sa usa ka tinuod nga supplier gikan sa usa ka barato. Pangutan-a sila sa pagsulat sa dili pa nimo ibutang ang order, ug pamatud-i kini kung moabut ang set:
- Sa gawas nga diametro sa daghang mga punto sa matag paglupad
- Bore diameter ug cylindricity
- Katig-a sa nawong isip agisukod nga bili(HV o HRC), dili usa ka detalye sa katalogo
- Nitrided case depth, o alloy layer nga giladmon sa bimetallic bore
- Concentricity ug straightness
- Pagkabaga sa nawong (Ra)
- Base steel nga grado, gikumpirma
Ang katig-a ug ang giladmon sa kaso mao ang duha nga labing hinungdanon, ug ang duha kanunay nga hilom nga gipaubos. Ang nitrided layer sa 950–1050 HV ug 0.5–0.8 mm ang giladmon usa ka detalye nga mahimo nimong huptan sa usa ka supplier. Ang "Nitrided" sa iyang kaugalingon dili.
Kung ang usa ka kinutlo nahulog sa ubos sa uban, pangutan-a kung unsa ang puthaw ug unsa ka lawom ang pagtambal. Kana hapit kanunay kung diin ang kalainan nagtago, ug gibayran nimo kini sa sayo nga pagsul-ob.
Ang among full sourcing walkthrough naa sa custom nga screw barrel order guide.
Nagkinahanglan ug kapuli o naandan nga injection screw barrel? Ipadala ang imong modelo sa makina, drowing, o gisul-ob nga sample. Nagkutlo kami sulod sa 12 ka oras.
Pagkuha ug Screw Barrel QuoteKanunay nga Gipangutana nga mga Pangutana
P: Unsa ka dugay ang usa ka injection molding screw barrel?
A: Sa non-corrosive resins sama sa PE ug PP, ang among nitrided 38CrMoAlA injection screws modagan ug halos 10,000–20,000 ka oras. Ang mga compound nga puno sa baso, PVC, ug bug-at nga pag-regrind giputol kana, ug kung unsa ka layo ang nagdepende sa sulud sa sulud ug output. Ayaw pagdagan ang orasan ug paglaum: sukda. Susiha ang flight OD ug isul-ob ang ID batok sa drowing sa pagtukod labing menos kausa sa usa ka tuig sa abrasive nga katungdanan, ug i-log ang uso. Ang uso, dili usa ka oras nga numero, nagsulti kanimo kung kanus-a mag-order sa sunod nga set.
Q: Unsa ang standard clearance tali sa screw ug baril?
A: Wala'y usa nga numero, tungod kay ang mga timbangan sa clearance nga adunay diametro sa screw. Ang lagda sa industriya alang sa usa ka bag-ong set mao ang halos 0.001 pulgada nga radial clearance matag kilid alang sa matag pulgada nga diyametro sa tornilyo, mao nga ang 60 mm nga screw motugpa duol sa 0.06 mm matag kilid. Ang imong drowing sa pagtukod mao ang awtoridad. Isip usa ka praktikal nga limitasyon sa serbisyo, kung ang gisukod nga clearance mitubo sa halos doble sa kantidad sa pagtukod, o ang output mius-os sa parehas nga katulin sa screw, planoha ang pag-ilis.
P: Mahimo ba nako gamiton ang usa ka tornilyo alang sa daghang lainlaing mga resin?
A: Sulod sa usa ka pamilya, oo. Ang usa ka kinatibuk-ang katuyoan nga screw nagdumala sa PE, PP, PS, ug ABS nga madawat, mao nga ang mga magtutukod sa makina gipadala kini ingon nga sumbanan. Sa tibuok pamilya, dili. Ang usa ka GP screw sa gahi nga PVC makadaut sa materyal ug makaguba sa puthaw. Ang usa ka GP nga tornilyo sa naylon nga puno sa bildo dali nga mahurot. Ug ang usa ka tornilyo nga gidak-on alang sa usa ka shot volume dili makaalagad sa usa ka trabaho nga naggamit sa usa ka gamay nga tipik sa baril nga dili magluto sa materyal. Kung ang imong mga resin nagsangkad sa mga kal-ang, kinahanglan nimo ang labaw sa usa ka tornilyo, o usa ka tornilyo nga gidisenyo alang sa labing lisud nga kaso.
P: Giunsa nako mahibal-an kung ang akong screw molding sa injection gisul-ob?
A: Gisultihan ka sa makina una, ug gikumpirma kini sa micrometer. Tan-awa ang pag-ubos sa output sa parehas nga tulin sa screw, pag-inat sa oras sa pagbawi, pagsaka sa temperatura sa pagtunaw sa wala mausab nga mga setpoint, itom nga mga speck nga mobalik pagkahuman sa paglimpyo, ug pag-anod sa gidak-on sa shot. Ang bisan kinsa niini nagpakamatarong sa pagbira sa tornilyo. Dayon sukda ang flight OD gamit ang micrometer ug bore ID gamit ang bore gauge, sa gipares nga mga posisyon, ug itandi ang radial clearance batok sa drawing. Gisugyot sa mga simtomas; pagsukod nagpamatuod.
P: Unsa ang bimetallic screw barrel ug kanus-a nako kinahanglan ang usa?
A: Ang usa ka bimetallic barrel nagtipig sa usa ka lawas nga puthaw nga alloy ug nagsagol sa usa ka mas gahi nga sinul-ob nga haluang metal ngadto sa lungag. Sa among mga baril among gi-spray ang gahi nga haluang metal sa tibuok nga lingin sa palibot sa bore's wear zone, nga nagdala sa sulod nga katig-a ngadto sa 62 HRC. Ang linya dali nga madrowing:Ang bildo nga fiber hangtod sa 30% maayo nga dagan sa usa ka nitrided 38CrMoAlA set. Labaw sa 30% nga bildo, nga adunay mineral filler o flame retardant, o sa corrosive resin, moadto bimetallic. Ang nitrided case kay usa ka 0.5–0.8 mm diffusion layer, ug ang bug-at nga filler moputol niini sa wala pa mahuman ang steel sa ilalom.
Q: Ang disenyo ba sa screw nakaapekto sa kalidad sa bahin sa paghulma sa injection?
A: Direkta, ug labaw pa sa kadaghanan sa mga setting sa proseso. Ang geometry sa screw nagtino kung unsa ka hingpit ang pagkatunaw sa materyal, kung unsa ka pare-pareho ang temperatura sa pagkatunaw, kung unsa ka maayo ang kolor ug filler nga nagkatag, ug kung unsa ka makanunayon ang shot. Ang mga unmelts, streaks, splay, degradation, ug shot variation tanan nagsubay balik sa screw design o screw wear sa labing menos sa kanunay sa ilang pagsubay balik sa controller. Kung ang usa ka depekto mosukol sa matag pagbag-o sa setting nga imong gihimo, ang geometry o ang pagsul-ob kasagaran ang hinungdan.
P: Unsa man ang kalainan tali sa usa ka screw sa pag-injection ug usa ka tornilyo sa extrusion?
A: Ang usa ka extrusion screw padayon nga nagtuyok ug ang mga bomba natunaw sa unahan nga wala’y hunong. Ang usa ka indeyksiyon nga tornilyo adunay duha ka trabaho: kini nagtuyok aron maplastikan ang usa ka shot, unya mohunong sa pagtuyok ug pag-abante sama sa usa ka plunger aron ma-inject kini. Kana nga reciprocating nga aksyon mao ang hinungdan nga ang mga screw sa pag-injection adunay usa ka check ring sa tumoy, ug ngano nga sila nagpadagan sa mas mubu nga mga ratios sa L / D, kasagaran 18: 1 hangtod 25: 1, kaysa mga extrusion screw. Ang materyal usab naglingkod sa usa ka baril sa pag-injection tali sa mga shot, nga naghimo sa oras sa pagpuyo ug ang gidak-on sa shot kritikal.
P: Mahimo bang kopyahon sa tiggama sa screw barrel ang akong tornilyo nga wala’y drowing?
A: Oo. Ipadala ang gisul-ob nga bahin ug ang geometry mahimong masukod ug matukod pag-usab: diametro, aspect ratio, giladmon sa channel, ug ang angay nga mga sukat sa drive end. Gigunitan namo ang mga screw sa pag-injection ngadto sa ±0.001 mm. Usa ka pasidaan nga angay isulti: ang usa ka gisul-ob nga tornilyo mosukod nga mas gamay kaysa kini mibiya sa pabrika, mao nga ang pag-ilis kinahanglan nga tukuron sa orihinal nga katuyoan sa disenyo kaysa sa gisul-ob nga mga sukat. Ipadala ang sumbanan sa pagsul-ob uban sa bahin, ug ang bag-ong tornilyo matino batok sa kapakyasan imbes nga mapanunod kini.
Panapos
Tulo ka ideya ang nagdala sa tibuok giya.
Ang pagpili nagsunod sa resin.Ang Geometry (L/D, compression ratio, screw type) mohaum kon giunsa pagkatunaw sa imong polymer. Ang pagtambal sa nawong motakdo kung unsa ka hugaw ang imong feed. Ang limpyo nga mga resin malipayon nga nagdagan sa nitrided 38CrMoAlA. Ang abrasive ug corrosive nga mga feed nanginahanglan usa ka bimetallic bore, ug ang pagtino sa limpyo nga kaso mao ang labing kasagaran nga paagi nga ang usa ka bag-ong set mamatay nga sayo.
Ang pagmentinar mopalit ug mga tuig, ug ang datos mopalit ug pagplano.Paglimpyo sa dili pa ang matag hunonganan, limpyohi gamit ang tumbaga imbes nga asero, ug sukda ang clearance matag higayon nga ang turnilyo wala na. Ang usa ka log sa pagsul-ob "gisul-ob ba kini?" ngadto sa "kanus-a kini motabok sa linya?", nga mao ang kalainan tali sa usa ka giplano nga pagbag-o ug usa ka pagsira.
I-diagnose ang makina sa dili pa nimo i-tune ang proseso.Kung ang output mikunhod, ang mga siklo nag-inat, ang cushion naglatagaw, o ang mga speck mobalik human sa paglimpyo, ang plasticizing unit nagsulti. Ang mga setting dili makabalik sa nawala nga clearance o ma-reseal ang usa ka gisul-ob nga check ring. Ibira ang tornilyo ug sukda kini.
Ang Nanhaiya nagtukod og mga screw ug baril sulod sa kapin sa baynte ka tuig ug nagserbisyo sa 500+ ka mga kliyente sa tibuok kalibotan. Ang among mga indeyksiyon nga screw kay machined gikan sa 38CrMoAlA, gipalong ug gipainit, dayon gas-nitrided sa 500–560 °C ngadto sa 0.5–0.8 mm nga kaso sa 950–1050 HV, gihuptan sa tolerance nga ±0.001 mm, ug gi-rate sulod sa 10,000 ka oras nga non-corrosive resin. Kung ang feed mas harsh, among gi-spray ang gahi nga alloy sa tibuuk nga lingin sa palibot sa gisul-ob nga bore ug gikuha ang katig-a sa sulod sa 62 HRC.
Sa dili ka pa mag-order, ang among mga inhenyero magtrabaho pinaagi sa mga parameter uban kanimo: diametro, aspect ratio, giladmon sa screw channel, ug ang pagpili sa materyal tali sa 38CrMoAlA ug usa ka duplex alloy. Libre ang konsultasyon, ug ang mosunod nga kinutlo naglakip sa produkto, pagpadala, ug gipaabot nga gasto sa pagmentinar, mao nga wala’y makita sa ulahi nga wala sa panid.
Pagkahuman sa paghatud, gisuportahan sa among mga teknisyan ang pag-install ug pag-commissioning, ang garantiya modagan sa kontrata (kasagaran usa hangtod duha ka tuig), ug bisan unsang isyu sa pagkahuman sa pagbaligya makadawat tubag sa sulod sa 24 oras ug solusyon sa sulod sa 48.
Ipadala kanamo ang imong modelo sa makina, resin, ug ang problema nga imong gisulayan pagsulbad. Adunay ka usa ka detalye ug usa ka kinutlo sa sulod sa dose ka oras.
Sultihi kami sa imong makina, imong resin, ug unsay nahitabo sa miaging higayon. Atong itakda ang set nga nag-ayo niini, dili ang usa nga nagsubli niini.
Kontaka ang Nanhaiya alang sa usa ka Quote