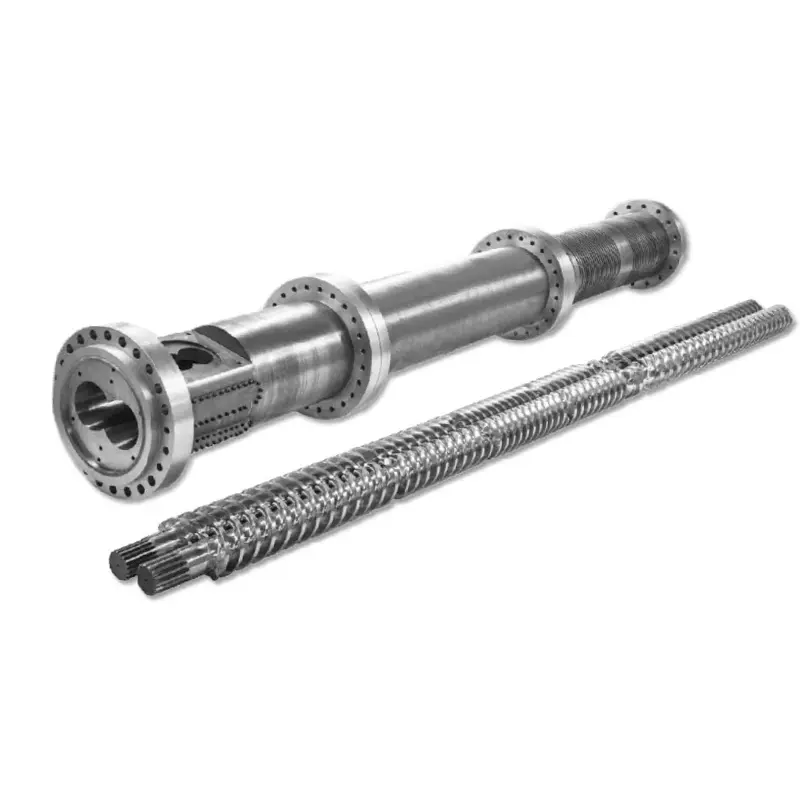
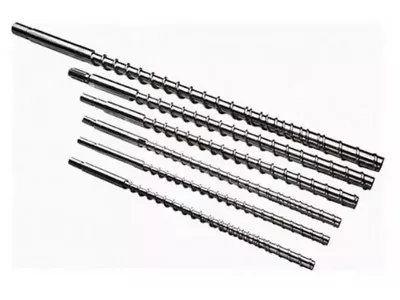
Kinahanglang pilion ang usa ka tornilyo palibot sa aktuwal nga grado sa resin, timpla, produkto sa pelikula ug linya sa extrusion. Ang "65 mm screw alang sa LDPE film" usa ka punto sa pagsugod, dili usa ka kompleto nga detalye.
Dali nga tubag
Pagpili og film-blowing screw niini nga han-ay:resin ug pormulasyon, nahuman nga pelikula ug gambalay sa layer, katungdanan sa linya, dayon screw geometry ug ibabaw nga sistema. Pangayo alang sa eksakto nga grado sa resin ug kahimtang sa pagsulay sa pagtunaw sa pagtunaw, dili lamang "LDPE," "LLDPE" o "HDPE." Irekord ang blend ratio, additives, recycled content, output, screw speed, motor, die, film width ug gibag-on range. Unya pagdesisyon sa diyametro, L/D, giladmon sa feed, profile sa pagtunaw, seksyon sa pagsukod ug kung ang usa ka babag o seksyon sa pagsagol makatarunganon.
Ngano nga ang "65 mm screw alang sa LDPE film" dili igo
Nakadawat kami mga pangutana nga naghatag usa ka diametro, usa ka polymer acronym ug gamay pa. Igo kana aron mailhan ang pamilya sa produkto, apan dili igo aron maputol ang mga biyahe. Ang duha ka linya makahimo sa polyethylene film nga adunay 65 mm screw samtang nagdagan sa lain-laing mga resin grades, blends, speed ranges, dies ug output targets. Ang usa ka geometry nga naglihok sa usa ka linya mahimong init, pagdagsang o dili matunaw sa pikas.
Ang paghuyop sa pelikula naghimo sa detalye nga mas sensitibo tungod kay ang extrusion mao lamang ang unang bahin sa proseso. Ang pagkamakanunayon sa pagkatunaw moabot sa mamatay, bula, singsing sa hangin ug sistema sa pagkuha. Ang pagbag-o sa gibag-on o dili maayo nga hitsura sa mata mahimong magsugod sa tornilyo, apan mahimo usab kini gikan sa pagpakaon, pagkontrol sa heater, usa ka gibabagan nga screen, kahimtang sa pagkamatay, pagkabugnaw o pagkawalay kalig-on. Ang pagkopya sa tornilyo sa dili pa ibulag kini nga mga hinungdan mahimo’g mabag-o ang parehas nga problema sa bag-ong asero.
Ang among pagtan-aw sa pabrika:kung ang usa ka pangutana nag-ingon lamang nga "65 mm screw para sa LDPE nga pelikula," mohunong kami sa yugto sa pagdrowing ug mangayo alang sa resin data sheet, blend ratio, layer, output, screw speed, motor power, film dimensions ug present symptom. Dili kini papeles alang sa iyang kaugalingon. Kadtong mga tubag ang magdesisyon kung ang orihinal nga geometry kinahanglan nga kopyahon, tul-iron o pulihan sa usa ka lahi nga estratehiya sa pagtunaw.
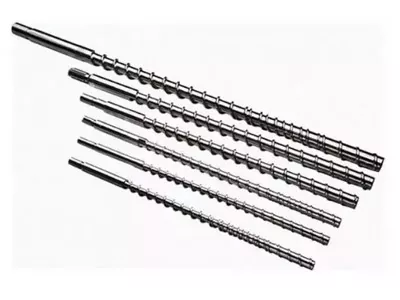
Ang gipatik sa Nanhaiya alang sa iyang single-screw range
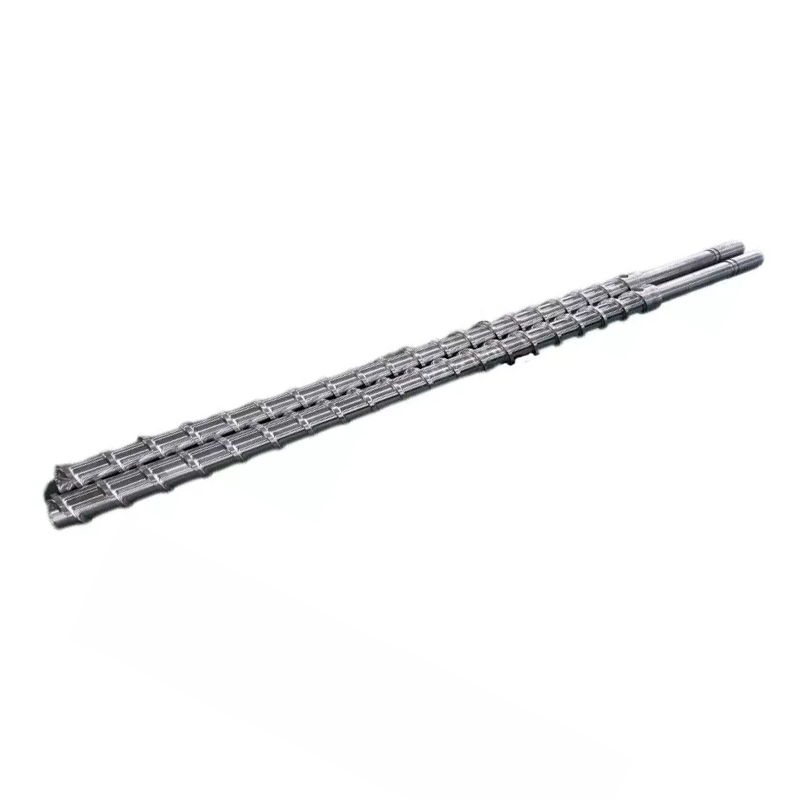
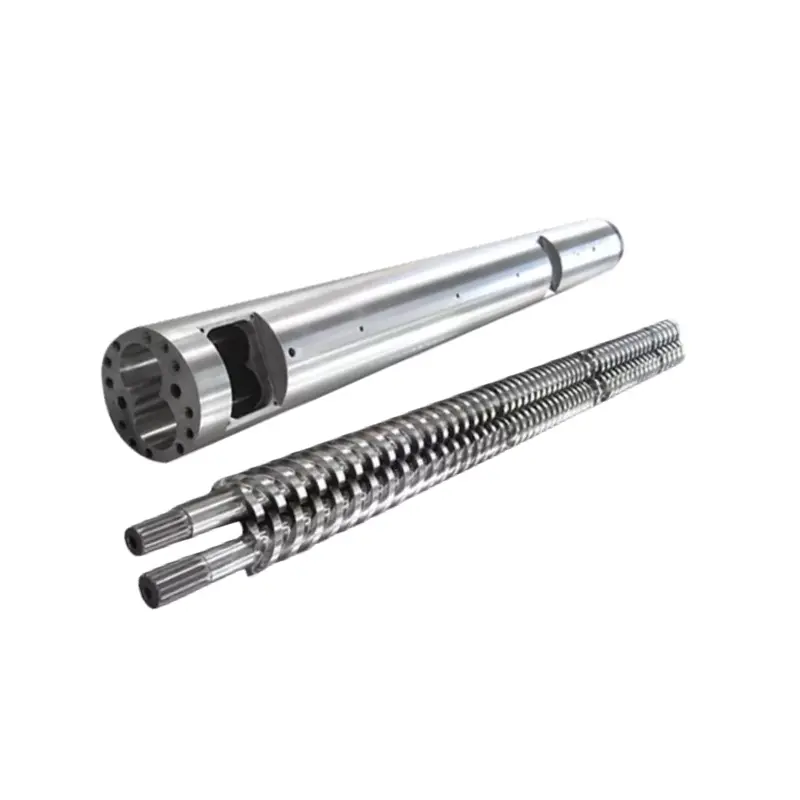
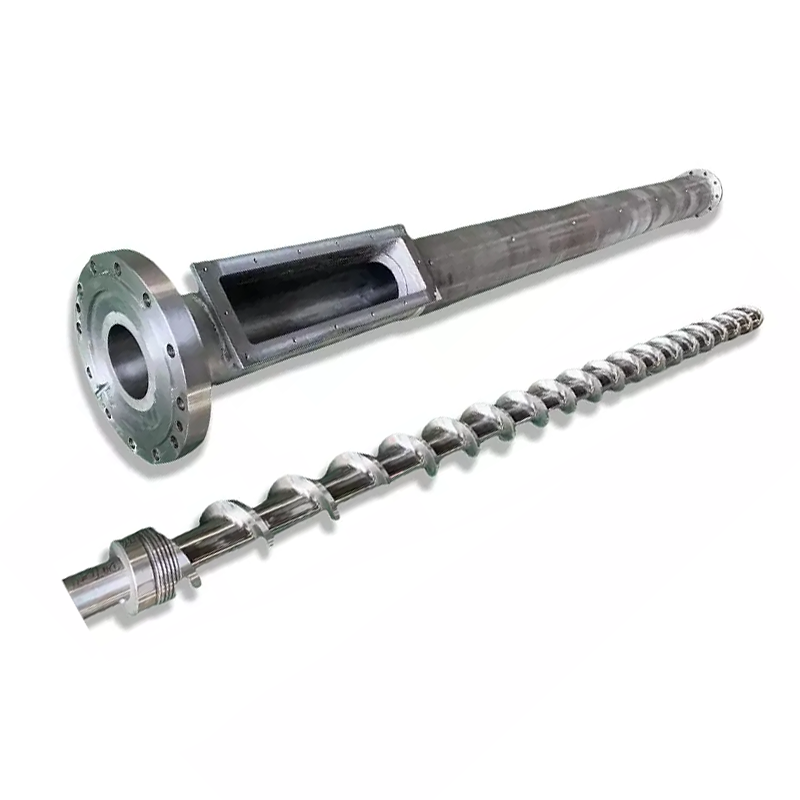
Ni Nanhaiyapanid nga single-screw sa pelikulanaglista sa standard diameters sa30, 35, 40, 45, 50, 55, 60, 65, 70, 80, 90, 100, 120 ug 150 mm. Naghatag kini25:1, 28:1, 30:1, 33:1 ug 35:1ingon nga L/D nga mga pakisayran ug naglista sa LDPE, LLDPE, HDPE, PP ug PVC taliwala sa mga magamit nga materyales. Gihulagway usab niini ang paggamit sa tulo-ka-layer nga coextrusion film lines.
Ang mas lapadpanid sa kategorya nga single-screwnagmantala sa mga pakisayran sa lebel sa pamilya sa ubos. Gitabangan nila ang usa ka pumapalit nga mahibal-an ang gibanabana nga range sa modelo. Dili sila usa ka saad nga ang matag kombinasyon sa output, katulin, motor ug gitas-on magamit sa usa ka partikular nga paghimo sa pelikula.
| Modelo | L/D | Gipatik nga kapasidad | Tulin sa turnilyo | Gahum sa motor | gitas-on sa sentro |
|---|---|---|---|---|---|
| NHS20 | 20:1 | 3 ngadto sa 5 kg/h | 10 hangtod 60 rpm | 1.1 / 1.5 / 2.2 kW | 1000 ngadto sa 1400 mm |
| NHYZS25 | 25:1 | 5 ngadto sa 8 kg/h | 10 hangtod 60 rpm | 2.2 / 3.0 / 4.0 kW | 1000 ngadto sa 1400 mm |
| NHS30 | 25:1 | 5 ngadto sa 10 kg/h | 10 hangtod 60 rpm | 2.2 / 3.0 / 4.0 kW | 1000 ngadto sa 1400 mm |
| NHS45 | 25:1 hangtod 36:1 | 10 ngadto sa 120 kg/h | 10 hangtod 150 rpm | 5.5 ngadto sa 22 kW | 1000 ngadto sa 1400 mm |
| NHS65 | 25:1 hangtod 36:1 | 60 ngadto sa 300 kg/h | 20 hangtod 150 rpm | 22 ngadto sa 75 kW | 1000 mm |
| NHS75 | 25:1 hangtod 36:1 | 200 ngadto sa 450 kg/h | 20 hangtod 150 rpm | 30 ngadto sa 132 kW | 1000 mm |
| NHY90 | 25:1 hangtod 36:1 | 180 ngadto sa 600 kg/h | 20 hangtod 110 rpm | 30 ngadto sa 185 kW | 1000 ngadto sa 1100 mm |
| NHS120 | 25:1 hangtod 36:1 | 320 ngadto sa 1000 kg/h | 20 hangtod 90 rpm | 75 ngadto sa 280 kW | 1000 ngadto sa 1250 mm |
| NHS150 | 25:1 hangtod 36:1 | 400 ngadto sa 1300 kg/h | 20 hangtod 75 rpm | 90 ngadto sa 400 kW | 1000 ngadto sa 1300 mm |
Tinubdan: Nanhaiya single-screw category page, gisusi Agosto 24, 2026. Ang kapasidad nagdepende sa aplikasyon. Kumpirma ang detalye sa proyekto sa usa ka aprobado nga drowing ug kinutlo.
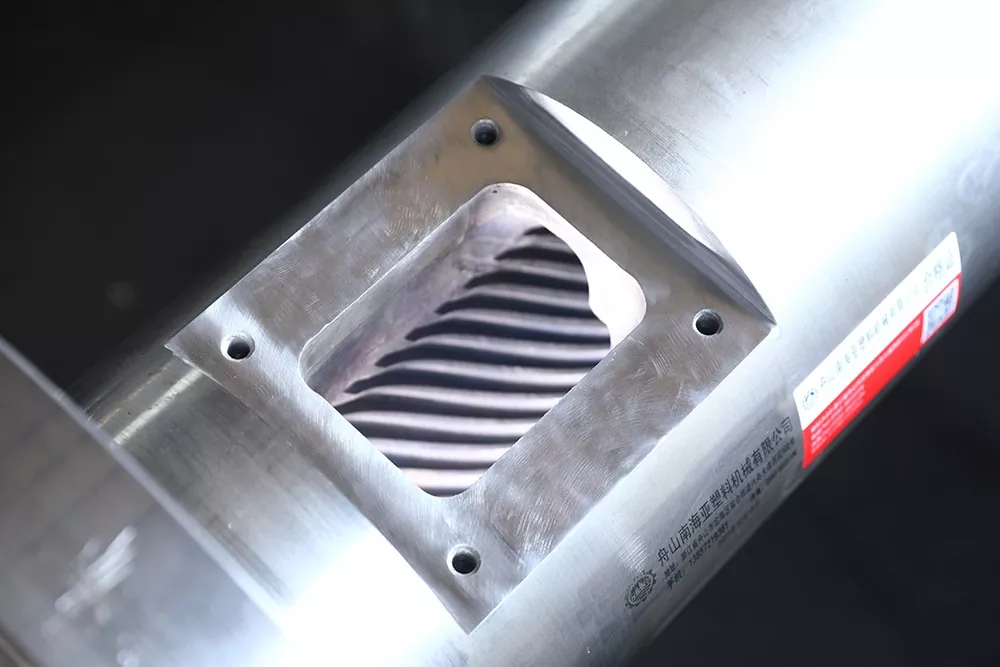
Mahitungod sa gipatik nga pahayag sa tungsten:ang panid sa film-screw nag-ingon nga ang tornilyo ug flange makadawat sa tulo ka kilid nga tungsten-alloy nga pagtambal ug naghatag usa ka tulo ka beses nga pahayag sa pagsukol sa pagsul-ob. Gitratar namon kini isip usa ka reperensiya sa panid sa produkto, dili usa ka kalkulasyon sa kinabuhi sa serbisyo. Ang usa ka order sa pagpalit kinahanglan nga mailhan ang gitratar nga lugar, sistema sa haluang metal, gikinahanglan nga ebidensya sa pag-inspeksyon ug mga pamatasan sa pagdawat. Ang feedstock, kontaminasyon, clearance ug mga kondisyon sa operasyon makaapekto gihapon sa pagsul-ob.
Pagsugod sa aktuwal nga resin, dili ang polymer acronym
Ang "LDPE" wala maghulagway sa usa ka piho nga pamatasan sa pagproseso. Grado, arkitektura sa molekula, dagan sa pagtunaw, densidad, mga additives ug timpla nga komposisyon. Gisusi sa mga kauban nga trabaho sa LLDPE, LDPE ug ang ilang mga sagol nakit-an nga ang mga polymer sa ginikanan ug komposisyon sa kombinasyon nag-impluwensya sa paggunting ug elongational rheology, nga hinungdanon sa paghuyop sa pelikula. Mao nga nangayo kami sa supplier, grado ug pormulasyon kaysa pagpili gikan sa tulo ka letra nga resin nga ngalan lamang.
Irekord ang dagan sa pagtunaw uban ang kahimtang sa pagsulay niini
Mapuslanon ang matunaw nga rate sa pag-agos, apan ang gidaghanon nanginahanglan sa kahimtang sa pagsulay niini ug wala kini nag-summarize sa tibuuk nga resin. Ang kasamtanganASTM D1238-26Ang pamaagi naglangkob sa pagsulay sa pagtunaw sa dagan pinaagi sa extrusion plastometer. Ang ASTM nag-ingon nga ang datos sa flow-rate makatabang sa pagkontrol sa kalidad ug pagkaparehas, samtang ang ubang mga kabtangan nanginahanglan sa ilang kaugalingon nga balido nga correlation. Sa praktikal nga mga termino: ipadala ang kantidad, pagsulay sa temperatura ug load, unya idugang ang grade data sheet. Ayaw pagpili og screw gikan sa MFR lang.
Ihulagway ang kompleto nga pormulasyon
- Birhen-resin supplier ug tukma nga grado
- Mga porsyento sa pagsagol sa LDPE, LLDPE ug HDPE
- Masterbatch, slip, antiblock, tabang sa pagproseso ug lebel sa filler
- Porsiyento sa recycled-content, tinubdan, porma ug kabag-ohan
- Pellet bulk density, kontaminasyon ug kaumog nga mga kabalaka
Kung ang pabrika gilauman nga modagan sa daghang mga pormulasyon, hinganli ang normal nga resipe, ang labing lisud nga resipe ug kung unsa ka sagad ang mga pagbag-o mahitabo. Ang usa ka disenyo nga gi-optimize alang sa usa ka stable nga grado usa ka lahi nga proyekto gikan sa usa ka tornilyo nga gilauman nga motugot sa usa ka lapad nga operating window.
Ipasabut ang produkto sa pelikula ug ang matag layer
Ang panid sa produkto sa Nanhaiya naglista sa mga bag, cling film, agricultural mulch film, packaging film, liquid-packaging film, shrink and stretch film, static-protection film, pond liner film ug heavy-duty packaging taliwala sa gituyo nga mga aplikasyon. Kini nga mga produkto wala magpahamtang ug parehas nga mga prayoridad. Ang usa ka pumapalit mahimong mag-focus sa optical consistency ug thin-gauge stability. Ang lain mahimong unahon ang output, katig-a o ang abilidad sa pagproseso sa usa ka variable nga gi-recycle nga timpla.
Alang sa usa ka mono-layer nga linya, ihatag ang kompleto nga pormulasyon ug operating window. Alang sa linya sa ABA o ABC, gilain ang matag extruder. Ang panit ug kinauyokan nga mga lut-od makagamit ug lain-laing mga materyales, recycled content ug output shares. Wala kami maghunahuna nga ang usa ka geometry kinahanglan nga kopyahon sa tanan nga tulo ka mga baril tungod lamang kay ang mga diametro sa screw motakdo.
Ang among pagtan-aw sa pabrika:babag ug mga seksyon sa pagsagol kay mga himan, dili mga simbolo sa status. Kung ang usa ka linya nga mono-layer nagpadagan sa usa ka napamatud-an nga resipe sa resin sa kasarangan nga output, ang usa ka maayo nga pagkapares nga naandan nga tornilyo mahimo nga labi ka luwas ug mas ekonomikanhon nga kapilian. Among girekomendar ang mas komplikadong geometry lamang kung ang materyal nga han-ay o usa ka gipiho nga problema sa pagtunaw ug pagsagol makapamatarung niini.
Paghubad sa aplikasyon ngadto sa screw geometry
Kung klaro na ang resin, pelikula ug katungdanan sa makina, ang tornilyo mahimong bahinon sa mga desisyon nga mahimong repasohon sa usa ka engineer sa usa ka drowing.
- Kumpirma ang sobre.Irekord ang nominal nga diyametro, epektibo nga gilay-on nga gitas-on, kinatibuk-ang gitas-on, koneksyon sa drive-end, tip ug die-side nga koneksyon, barrel bore ug anaa nga gitas-on sa sentro.
- Ibutang ang katungdanan sa feed.Ang porma sa pellet, bulk density, recycled flake ug hopper o force-feeding arrangement makaapekto kung unsa ka makanunayon ang pagsulod sa materyal sa mga flight.
- Ibutang ang natunaw nga profile.Ang giladmon sa feed, pagbalhin sa compression ug pag-uswag sa channel kinahanglan nga mohaum sa pormulasyon ug ang magamit nga gipainit nga gitas-on.
- Ibutang ang metering ug homogenization.Ang disenyo kinahanglan nga maghatag lig-on nga pagkatunaw sa screen ug mamatay nga wala magdugang usa ka seksyon sa pagsagol nga mogamit sa wala kinahanglana nga presyur o kainit.
- Pilia ang materyal ug sistema sa nawong.Ipares ang base nga asero, nitriding o bimetallic nga proteksyon, ug bisan unsang hardfacing sa wear ug corrosion nga mekanismo.
- Aprobahan ang mga pagtugot isip usa ka parisan.Ang mga dimensyon sa screw ug barrel bore kinahanglan nga dungan nga susihon. Ang usa ka bag-ong tornilyo nga nagtrabaho sa usa ka gisul-ob nga baril mahimong magbilin ug sobra nga clearance.
Alang sa mas lawom nga pagtandi sa mga konsepto sa pagtunaw, tan-awaBarrier vs conventional vs mixing screw geometry. Para sa kapuli nga proyekto, gamita ang mga natad sa pagsukod sa amongkapuli nga giya sa espesipikasyon sa single-screw.
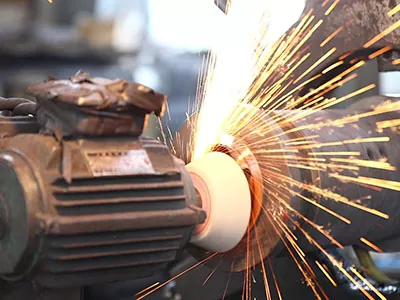
Ipares ang kasagarang mga kondisyon sa paghuyop sa pelikula sa husto nga desisyon
| Kondisyon sa produksyon | Kung unsa ang una natong i-verify | Disenyo sa direksyon sa pagtimbang-timbang | Unsa ang dili i-assume |
|---|---|---|---|
| Lig-on nga mono-layer nga pelikula nga adunay usa ka napamatud nga grado | Ang kasamtangan nga output, temperatura sa pagtunaw, pagkarga sa motor ug kasamtangan nga geometry | Pagpreserba sa usa ka yano, napamatud-an nga bintana sa proseso kung mahimo | Ang usa ka seksyon sa babag awtomatik nga mas maayo |
| LLDPE-dato nga timpla o lisud nga reklamo sa pagkatunaw | Eksaktong grado, blend ratio, rpm, heater profile, pressure ug wala matunaw nga ebidensya | Ribyuha ang gitas-on sa pagtunaw, konsepto sa babag o kontrolado nga pagsagol | Dugang nga compression lamang ang makasulbad niini |
| Taas nga gi-recycle nga sulod | Flake o pellet nga porma, bulk density, kontaminasyon, kaumog ug pagkalainlain sa resipe | Ribyuha ang kalig-on sa pagpakaon, mga zone sa pagsul-ob, pagsala ug operating window | Ang mas gahi nga asero nagtul-id sa dili managsama nga materyal |
| Nipis nga pelikula sa mas taas nga output | Piho nga output, temperatura sa pagtunaw, kalig-on sa presyur, margin sa pagmaneho ug limitasyon sa pagpabugnaw | Balanse ang throughput nga adunay pagkaparehas nga matunaw ug oras sa pagpuyo | Ang kinadak-ang gipatik nga kg/h nga bili magamit niini nga grado |
| Tulo ka layer nga coextrusion | Resipe ug output bahin sa matag layer | Tinoa ang matag extruder ug layer nga independente | Ang pagpares sa mga diametro nanginahanglan parehas nga geometry |
| Pagbag-o sa gibag-on o pagkawalay kalig-on sa bula | Pagpakaon, mga heaters ug sensor, screen, die, air ring ug take-up | Usba ang tornilyo lamang human mahimulag ang tinubdan | Ang matag depekto sa pelikula magsugod sa screw |
Ang among pagtan-aw sa pabrika:kung ang usa ka pumapalit nagreport sa pagbag-o sa gibag-on, dili dayon kami maghatag usa ka "mas maayo" nga tornilyo. Una namon nga gipangutana kung ang output ug ang load sa motor nagbag-o, kung ang presyur sa pagtunaw lig-on, ug kung unsa ang mahitabo sa singsing sa die ug hangin. Kung ang ebidensya nagpunting sa gawas sa screw ug baril, ang pagbag-o sa geometry mahimong mogasto sa badyet nga dili makuha ang hinungdan.
Alang sa kapuli nga mga proyekto, susiha ang baril sa dili pa kopyahon ang tornilyo
Ang usa ka gisul-ob nga sample makapreserbar sa koneksyon sa drive ug sa kinatibuk-ang kahikayan, apan dili kini kasaligan nga mapreserbar ang orihinal nga diametro sa paglupad o clearance. Sukda ang barrel bore sa gitas-on sa pagtrabaho niini ug irekord ang screw flight diameters sa zone. Usab dokumento diin ang pagsul-ob, pag-iskor, kaagnasan o materyal nga pagtukod gikonsentrar.
Kung ang baril gisul-ob lapas sa gituyo nga clearance, ang usa ka bag-ong tornilyo nga mag-inusara mahimo gihapon nga modagan nga adunay sobra nga pagtulo. Ribyuha ang among mga giya sapagsukod sa screw ug barrel wearugpagdesisyon kung ilisan lang ang screw o ang gipares nga pares.
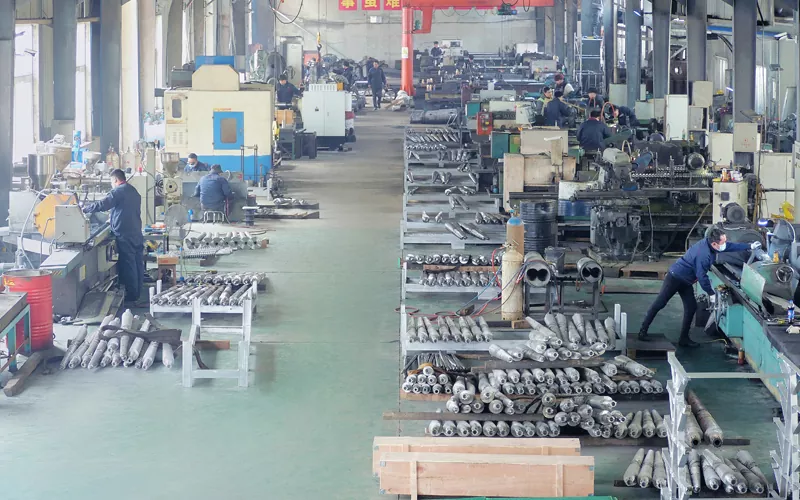
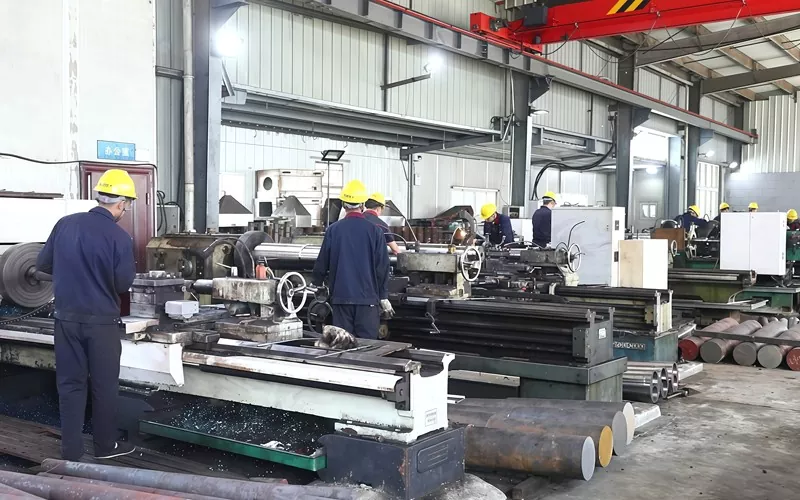
Ang panid sa kagamitan sa Nanhaiya nagmantala usab sa 0.02 mm nga drilling ug milling positioning accuracy ug naghulagway sa padayon nga drilling, reaming ug chamfering aron mamenosan ang reclamping error. Kini nag-ingon nga ang lima ka axis machining gigamit alang sa dili regular nga mga flight ug espesyal nga flanges. Kini ang mga pakisayran sa kapabilidad sa pabrika. Ang mga sukod ug mga punto sa inspeksyon nga nagkontrol sa usa ka indibidwal nga order kinahanglan gihapon nga makita sa giaprubahan nga drowing.
Usa ka-screw nga RFQ checklist nga naghuyop sa pelikula
Ang usa ka mapuslanon nga kinutlo nagsugod sa ebidensya. Ipadala kutob sa mahimo ang mosunod nga mga field:
- Ang tiggama sa resin ug eksakto nga grado
- MFR o MVR nga kantidad nga adunay temperatura ug load
- Pagsagol sa mga porsyento ug lebel sa masterbatch
- Gi-recycle nga sulud, porma ug pagkalainlain sa gigikanan
- Mono-layer, ABA o ABC nga istruktura
- Materyal ug output bahin alang sa matag layer
- Ang tipo sa pelikula, layflat nga gilapdon ug gibag-on nga gibag-on
- Normal ug maximum nga mga target sa output
- Diametro sa screw, L/D ug kinatibuk-ang gitas-on
- Gahum sa motor, gearbox ratio ug rpm range
- Mga pagsukod sa barrel-bore ug layout sa heater
- Screen changer, mamatay ug makapabugnaw nga impormasyon
- Dimensyon nga drowing sa duha ka katapusan nga koneksyon
- Mga litrato ug pagsukod sa gisul-ob nga mga bahin
- Kasamtangang matunaw nga presyur, temperatura ug karga
- Usa ka tukma nga paghulagway sa problema sa produksiyon
Kung ang pipila ka mga natad dili magamit, ipahayag kana nga tin-aw. Ang usa ka nahibal-an nga gintang mahimong madumala. Ang usa ka gitag-an nga kantidad mahimong mosulod sa drowing ug mahimong usa ka mahal nga sayup sa machining.
Kanunay nga gipangutana nga mga pangutana
Ang LDPE, LLDPE ug HDPE ba nanginahanglan ug lain-laing mga film-blowing screws?
Mahimo nila. Ang pamilya nga polimer lamang dili igo aron mahibal-an ang kalainan. Ang eksakto nga grado sa resin, matunaw nga rate sa pag-agos ug kahimtang sa pagsulay, densidad, ratio sa pagsagol, mga additives, gi-recycle nga sulud, target sa output ug istruktura sa pelikula tanan makaapekto sa desisyon sa disenyo.
Unsa nga impormasyon ang akong ipadala alang sa usa ka film-blowing screw quotation?
Ipadala ang resin supplier ug grado, pormulasyon ug timpla nga mga porsyento, tipo sa pelikula, gilapdon ug gibag-on nga hanay, target nga output, mono-layer o coextrusion nga istruktura, screw diameter ug L/D, motor power, screw-speed range, drawings, ug usa ka tin-aw nga paghulagway sa kasamtangan nga problema sa produksyon.
Ang barrier o mixing screw ba kanunay nga mas maayo alang sa blown film?
Dili. Ang usa ka lig-on nga mono-layer nga linya nga nagdagan sa usa ka pig-ot nga hanay sa nahibal-an nga mga materyales mahimo’g wala magkinahanglan ug labi ka komplikado nga geometry. Ang mga babag o mga seksyon sa pagsagol kinahanglan nga makasulbad sa usa ka gipiho nga problema sa pagtunaw o homogenization, dili idugang ingon usa ka pag-upgrade sa pagbaligya.
Unsa nga L/D ratio ang angay gamiton sa usa ka film-blowing screw?
Ang panid sa film-screw sa Nanhaiya naglista sa 25: 1, 28: 1, 30: 1, 33: 1 ug 35: 1 isip mga kapilian sa pakisayran. Ang husto nga pagpili nagdepende gihapon sa resin, output, magamit nga drive, pagpainit sa baril, layout sa makina ug gikinahanglan nga kalidad sa pagtunaw.
Makadumala ba ang usa ka tornilyo sa birhen ug gi-recycle nga polyethylene film nga mga materyales?
Posible, apan ang gi-recycle nga sapa kinahanglan ihulagway. Ang pagkalainlain, kontaminasyon, mga filler, kaumog ug bulk density mahimong makausab sa pagpakaon, pagsul-ob ug pagkatunaw sa kalig-on. Ang mas gahi nga nawong lamang dili makatul-id sa dili managsama nga feedstock.
Mahimo bang kopyahon ang parehas nga espesipikasyon sa tornilyo sa tanan nga mga lut-od sa usa ka tulo-layer nga blown-film nga linya?
Dili awtomatiko. Ang matag extruder mahimong magpadagan sa usa ka lahi nga pormulasyon, bahin sa output ug function. Ipiho ang A, B ug C nga mga layer nga gilain sa dili pa magdesisyon kung ang bisan unsang geometry mahimong ipaambit.
Ipadala sa Nanhaiya ang imong aplikasyon sa pelikula
Nanhaiyagitukod sa 2014 ug naghatag og custom nga screw design, alloy spray welding ug screw manufacturing sa Zhoushan, Zhejiang, China.
Email:info@nhyscrew.com
Telepono:+86-13505809643
Mobile / WhatsApp:+86-13587082002
Address: Block C, No. 2 West Section, Xingzhou Avenue, Dinghai District, Zhoushan City, Zhejiang Province, China
Gisusi ang mga tinubdan
- Nanhaiya, LDPE ug HDPE film single screw. Sakup sa produkto, aplikasyon ug gi-host nga mga imahe.
- Nanhaiya, single screw category. Gipatik sa lebel sa pamilya nga modelo nga lamesa, mga materyales ug mga aplikasyon.
- Nanhaiya, kagamitan sa produksiyon. Gipatik ang mga kapabilidad sa machining ug mga imahe sa pabrika.
- Nanhaiya, bahin namo. Kasaysayan sa kompanya ug sakup sa paghimo.
- ASTM D1238-26. Standard nga pamaagi sa pagsulay ug gipahayag nga kamahinungdanon sa data sa melt-flow-rate.
- Yamaguchi, M. et al.,"Rheology sa LLDPE, LDPE ug LLDPE/LDPE pagsagol ug ang kalabutan niini sa proseso sa paghuyop sa pelikula", Internasyonal nga Polymer, 2000.
Teknikal nga nota: ang gipatik nga mga han-ay sa website mao ang mga reference sa pagpili. Ang katapusan nga geometry, materyal, pagtambal, pagtugot, inspeksyon ug komersyal nga mga termino kontrolado sa giaprobahan nga drowing, kinutlo ug kontrata sa pagpalit.