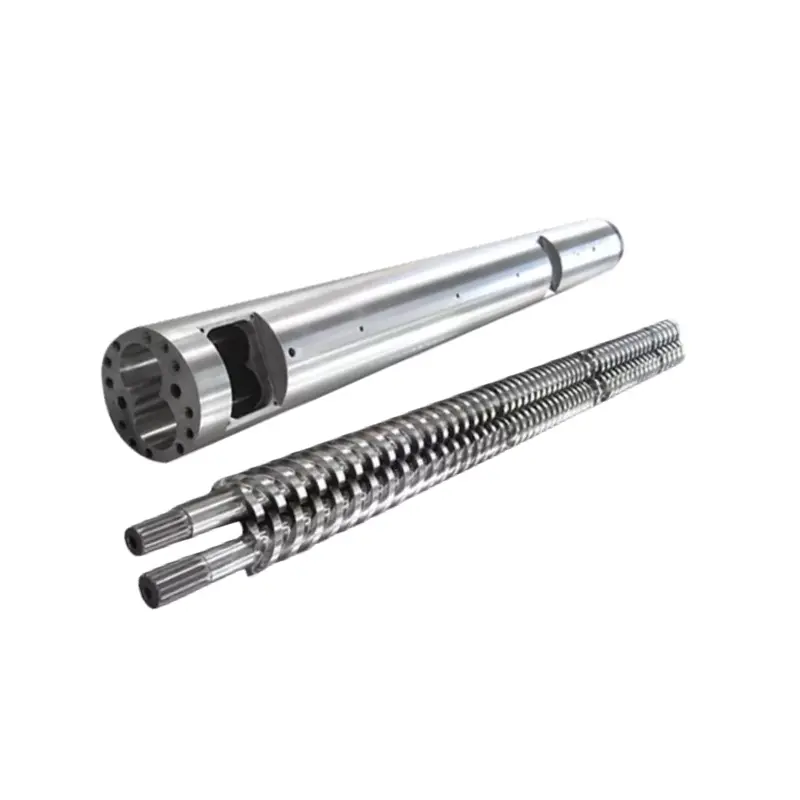
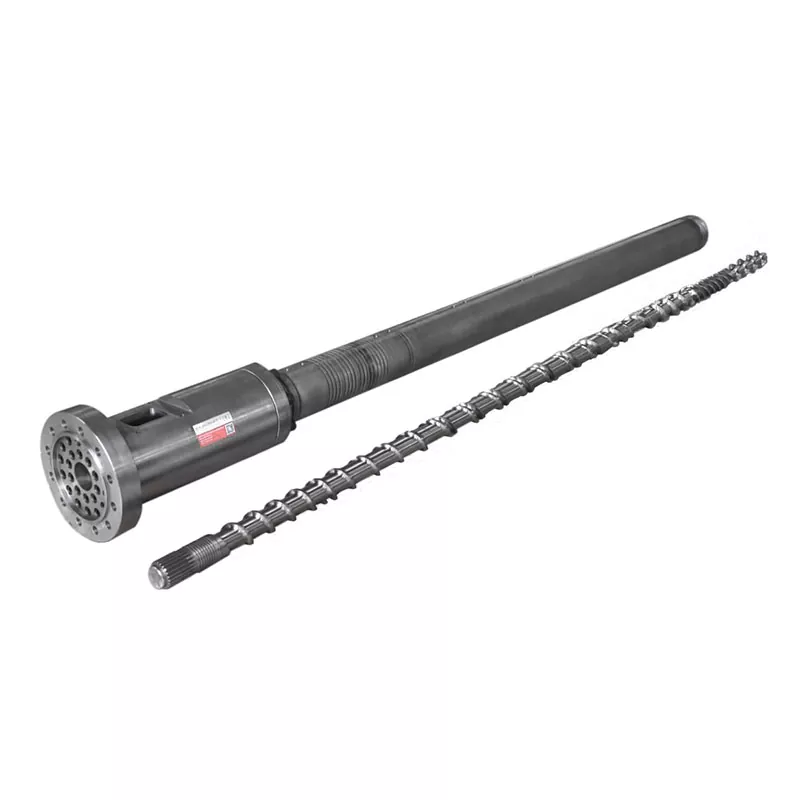
Ang usa ka gisul-ob nga sampol sa tornilyo nagsulti kanamo kung diin nagpabilin ang metal. Wala kini magsulti kanamo sa orihinal nga diyametro, ang kahimtang sa baril o ang clearance sa pagtrabaho sa iyang kaugalingon. Kinahanglan namon ang usa ka gipares nga mapa sa pagsukod sa dili pa kami magdesisyon kung unsa ang kopyahon, ayohon o ilisan.
Dali nga tubag
Sukda ang pagsul-ob ingon usa ka pares nga nakabase sa lokasyon, dili ingon usa ka diametro sa screw.Markahan ang mga estasyon sa axial pinaagi sa feed, compression ug metering zones. Sa matag estasyon, irekord ang screw flight sa gawas nga diyametro ug ang barrel sa sulod nga diyametro sa daghang angular nga direksyon. Dayon kuwentaha ang diametral ug radial clearance nga gilain.
Itandi ang mapa sa orihinal nga giaprobahan nga drowing o usa ka tin-aw nga giuyonan nga pakisayran sa disenyo. Kung naa ra nimo ang gisul-ob nga mga bahin, markahi ang mga resulta ingon data sa kondisyon. Ayaw ipresentar kini nga orihinal nga mga sukat.
Sa wala pa ang bisan unsang pagsukod, himoa nga luwas ug mabasa ang mga bahin
Sunda ang pagsira, pag-inusara ug pamaagi sa pagdumala sa tag-iya sa makina sa dili pa tangtangon o susiha ang mga sangkap sa extrusion. Himoa nga ang tornilyo ug baril makaabot sa usa ka lig-on nga kondisyon sa pagsukod. Ang polymer sa tumoy sa paglupad, usa ka mainit nga baril o usa ka nadaot nga kontak sa pagsukod mahimo’g mabalhin ang pagbasa nga igo aron malibog ang pagsul-ob sa hugaw o temperatura.
Limpyo nga dili usbon ang nawong
Kuhaa ang polymer ug luag nga mga deposito nga dili gigaling ang ngilit nga gusto nimong sukdon. Markahan ang bisan unsang lugar diin gilimpyohan ang nahayag nga pitting, pagkawala sa coating o pagbalhin sa metal.
Irekord ang temperatura
Isulat ang bahin, instrumento ug temperatura sa lawak. Gipatin-aw sa NIST nga ang mga dimensyon nga resulta gikan sa 20 °C nga reference nga temperatura nagdala sa kawalay kasiguruhan sa pagpalapad sa thermal.
Ilha ang oryentasyon
Pagpili og usa ka balik-balik nga zero-degree nga reperensiya sa baril ug screw. Kung walay reference sa oryentasyon, ang ikaduhang inspeksyon dili makumpirma kung ang usa ka oval nga pattern mibalhin o mitubo.
Litrato sa dili pa polishing
Pagkuha sa kinatibuk-an ug duol nga mga litrato nga adunay mga label sa zone ug usa ka reference sa scale. Ang ebidensya sa nawong mahimong mawala sa panahon sa pagpanglimpyo o pag-ayo sa pag-andam.
Alang sa tukma nga dimensyon nga trabaho, ang 20 °C mao ang internasyonal nga sumbanan nga reference nga temperatura. Ang papel sa NIST saang 2016 nga rebisyon sa ISO 1nagpatin-aw nga ang pakisayran magamit sa geometrical ug dimensional nga mga kabtangan. Ang maintenance shop dili mahimong calibration laboratory pinaagi sa paghulat sa eksaktong 20 °C. Ang praktikal nga punto mao ang pagpalig-on sa mga bahin, pagrekord sa temperatura ug paglakip sa mga epekto sa temperatura sa kawalay kasiguruhan sa pagsukod kung kini hinungdanon.
Unsa ang dili namo buhaton gikan sa usa ka hugaw nga sample
Dili namo dugangan ang bag-ong diyametro sa tornilyo tungod kay ang usa ka flight nga gitabonan sa polymer morag gamay. Una kinahanglan namon ang usa ka limpyo nga nawong, gibalikbalik nga mga pagbasa ug ang data sa pag-upa sa baril. Ang paghimo sa usa ka dako nga kapuli gikan sa usa ka kontaminado nga sample mahimo nga himuon ang usa ka shortcut sa pagsukod ngadto sa kontak sa metal pagkahuman sa init.
Paghimo og usa ka mapa sa estasyon para sa duha ka bahin
Gamita ang parehas nga gigikanan sa axial alang sa tornilyo ug baril kung mahimo. Ang gilay-on sa estasyon dili kinahanglan nga hingpit nga managsama. Pagbutang ug daghang estasyon sa palibot sa grabeng kadaot, geometry transition, mixing elements, vent, barrier-flight transition o bisan unsang lugar diin ang proseso nga sintomas nagpunting sa lokal nga problema.
| Natad sa estasyon | Unsa ang irekord | Ngano nga gikinahanglan kini sa among pabrika |
|---|---|---|
| Axial nga lokasyon | Distansya gikan sa gikasabutan nga datum, dugang nga ngalan sa sona | Tugoti nga ipares ang mga pagbasa sa screw ug baril sa parehas nga posisyon sa pagtrabaho |
| Angular nga direksyon | 0°, 90°, 180° ug 270°, o lain pang dokumentado nga sumbanan | Nagpakita sa ovality ug one-sided nga pagsul-ob imbes nga itago kini sa kasagaran |
| Gisukod nga bili | Screw OD o barrel ID, nga adunay yunit ug desimal nga resolusyon | Nagsuporta sa clearance ug pagbag-o-over-time nga mga kalkulasyon |
| Pag-obserbar sa nawong | Pagpasinaw, pag-iskor, pitting, pagkawala sa coating, paglipad sa paglupad o pagbalhin sa metal | Nagdugtong sa numero sa usa ka lagmit nga mekanismo sa pagsul-ob |
| Rekord sa pagsukod | Instrument ID, master/reference, operator, petsa ug temperatura | Naghimo sa pagbasa nga masubli ug angay alang sa pagrepaso sa pagdrowing |
Giunsa nato pagsukod ang screw sa gawas nga diametro
Gamit ug micrometer o lain pang sistema sa pagsukod sa diyametro nga adunay angay nga range, contact geometry, resolution ug status sa calibration. Ang usa ka caliper mapuslanon alang sa pag-ila sa mga bahin ug paghimo og mga coarse checks. Dili namo aprobahan ang usa ka close running clearance gikan sa usa ka caliper nga nag-inusara, ilabi na kung ang mga ngilit sa paglupad lingin o ang alloy dili parehas nga gisul-ob.
- Markahi ang matag estasyon sa axial.Ibutang ang estasyon tupad sa seksyon sa paglupad nga gisukod, dili sa usa ka wala matino nga duol nga punto.
- Sukda ang mga tip sa paglupad.Ibutang ang instrumento nga square sa screw axis ug likayi nga ibutang ang kontak sa burr, coating chip o polymer nga deposito.
- I-rotate ug balik.Ang pagbasa sa usa ka angular nga direksyon mahimong masipyat sa eccentric o one-sided nga pagsul-ob. Irekord ang kinatas-an ug minimum nga mga bili kay sa kasagaran lamang.
- Balika ang kadudahang mga pagbasa.Kung ang usa ka kantidad makaguba sa pattern, limpyohi ang lugar sa kontak, i-reset ang instrumento ug sukda pag-usab. Itago ang una nga kantidad sa hilaw nga rekord kung hinungdanon ang pagsubay.
- Mapa ang nawong tapad sa numero.Timan-i kung ang gisukod nga pagkawala makita sa tumoy sa paglupad, kilid, gamut, bahin sa pagsagol o hardfaced nga rehiyon.
Giunsa nato pagsukod ang barrel bore
Ang baril kanunay nga magdesisyon kung ang usa ka screw-only nga kapuli magamit, apan kini ang bahin nga lagmit makadawat usa ka pagbasa sa katapusan sa pagdiskarga. Dili kana igo. Ang usa ka bore mahimong madawat sa pag-abli ug mapadako nga mas lawom sa metering o compression zone.
Gamit ug bore gauge, internal micrometer o lain nga inside-diameter system nga haum sa bore size ug sukod sa giladmon. Ibutang o pamatud-i kini batok sa usa ka angay nga master o reference. Ang opisyal nga bore-gauge nga instruksyon sa Mitutoyo naghulagway sa master setting gamit ang master ring ug pagsukod sa minimum nga inside-diameter value. Sunda ang mga instruksyon para sa aktuwal nga instrumento nga gigamit kay sa pagtagad sa usa ka tool family nga unibersal.
- Paghubit sa giladmon gikan sa pisikal nga datum.Paggamit og flange nga nawong o laing dokumentado nga pakisayran. Ang usa ka nota sama sa "tunga sa baril" dili masubli sa tukma.
- Pag-abot sa katugbang nga estasyon.Kumpirma nga ang extension rods ug ang gauge range mohaum sa giladmon nga walay sobra nga pagtipas o walay kontrol nga kontak.
- Bato o silhig sumala sa paagi sa instrumento.Pangitaa ang gipakita nga diametro sa hustong paagi, dayon balika ang pagbasa. Ayaw pagkopya sa usa ka random nga kantidad samtang ang ulo gikiling.
- Sukda ang labaw sa usa ka angular nga direksyon.Irekord ang maximum ug minimum nga ID sa estasyon. Dinhi makita ang usa ka oval o one-sided nga pattern sa pagsul-ob.
- Susiha ang nawong.Ang pagmarka, pagpitting ug smeared metal mahimong importante bisan kung ang pipila ka diametro nga pagbasa tan-awon nga makatarunganon.
Kalkulahin ang clearance sa husto ug nganli ang kahulugan
Ang pulong nga "clearance" hinungdan sa malikayan nga mga sayup tungod kay ang pipila nga mga drowing nagpasabut sa tibuuk nga kalainan tali sa mga diametro, samtang ang uban nagpasabut sa gintang sa usa ka kilid. Gusto namon ang kahulugan nga gisulat tupad sa matag kantidad.
Gamita ang duha ka pormula
Diametral clearance = gisukod nga barrel ID minus gisukod screw OD
Radial clearance = (gisukod nga barrel ID minus gisukod nga screw OD) gibahin sa 2
Alang sa usa ka ilustrasyon nga kalkulasyon lamang, kung ang barrel ID sa usa ka estasyon kay 90.00 mm ug ang katugbang nga screw OD kay 89.72 mm, diametral clearance 0.28 mm ug radial clearance 0.14 mm. Kini nga pananglitan nagpatin-aw sa mga kahulugan. Dili kini usa ka bili sa pagdawat alang sa usa ka 90 mm Nanhaiya screw.
Ni Nanhaiyaartikulo bahin sa pagsukol sa pagsul-ob ug pagproseso sa taas nga katukmanagpatik ug 0.10 ngadto sa 0.20 mm nga screw-to-barrel clearance reference depende sa diametro. Ang panid dili mopuli sa usa ka drowing sa proyekto, ug ang usa ka puli nga order kinahanglan gihapon nga ipahayag kung ang clearance callout niini radial o diametral.
Ang clearance adunay epekto sa proseso. Usa ka open-access nga papel saMga polimer, Mga Modelo sa Leakage-Flow para sa mga Screw Extruder, nagmodelo sa pag-agas sa leakage pinaagi sa clearance sa paglupad isip kabahin sa problema sa pagtunaw. Gipakita usab sa papel kung ngano nga ang clearance dili masusi kung wala ang geometry, materyal nga pamatasan ug kahimtang sa presyur.
Tulo ka mga numero nga dili kinahanglan nga i-average sa usa
Hupti ang minimum nga clearance, maximum clearance ug out-of-round nga makita sa estasyon. Ang usa ka kasagaran makatago sa hugot nga bahin nga peligro sa pagkontak ug ang bukas nga bahin nga nagtugot sa dugang nga pagtulo. Alang sa among pagrepaso sa pabrika, ang sumbanan kasagaran mas mapuslanon kaysa usa ka kantidad sa ulohan.
Unsa ang gisulti kanato sa sumbanan sa pagsul-ob
Gipakita sa mga pagsukod kung diin mibalhin ang materyal. Ang kahimtang sa nawong ug ang kasaysayan sa makina makatabang sa pagpatin-aw kung ngano. Gigamit namon ang duha nga magkauban sa wala pa magrekomenda sa usa ka kopya, usa ka lokal nga pag-upgrade sa nawong o usa ka gipares nga kapuli.
| Gisukod nga sumbanan | Ang sunod natong susihon | Desisyon sa pabrika kini mahimong mausab |
|---|---|---|
| Ang screw OD mikunhod samtang ang barrel ID nagpabilin nga lig-on | Pagsul-ob sa tumoy sa paglupad, kondisyon sa coating o hardfacing, resin ug kasaysayan sa filler | Ang pag-ayo o pag-ilis sa screw ra mahimong makatarunganon |
| Ang Barrel ID motubo pinaagi sa usa ka axial zone | Pressure ug wear load sa kana nga zone, barrel liner nga kondisyon, katugbang nga screw wear | Ang usa ka bag-ong tornilyo nga nag-inusara mahimong dili mapasig-uli ang gituyo nga gintang sa pagtrabaho |
| Dako nga kalainan tali sa angular nga pagbasa | Pag-align, pagkatul-id sa screw, output sa gearbox, suporta ug mga timailhan sa kontak sa metal | Itul-id ang mekanikal nga hinungdan sa dili pa magbutang ug bag-ong mga piyesa |
| Pitting nga walay dako nga uniporme nga pagkawala sa diametro | Resin chemistry, additives, umog, mga ahente sa pagpanglimpyo ug kasaysayan sa temperatura | Ang pagpili sa materyal sa nawong mahimong mas importante pa kay sa pagdugang sa diametro |
| Ang mga rounded flight ug hapsay nga pagpasinaw sa usa ka puno nga materyal nga sona | Ang tipo sa tagapuno, porsyento, gi-recycle nga kontaminasyon ug lokasyon sa proteksyon sa haluang metal | Ibutang ang nagtrabaho nga layer diin mahitabo ang abrasion imbes nga i-upgrade ang matag nawong |
| Lawom nga score sa screw ug barrel | Ang langyaw nga materyal, gibawog nga tornilyo, problema sa pagdala o paglinya | Ayaw pag-order og direkta nga kopya hangtod nga makuha ang hinungdan sa kontak |
Ni Nanhaiyaartikulo sa pag-troubleshoot sa itom nga linyanag-ingon nga ang usa ka dugang nga gintang sa screw-to-barrel mahimong makalit-ag sa materyal ug nga ang gisul-ob nga metal powder mahimong mosulod sa produkto. Girekomenda usab sa maong artikulo ang pagsusi sa hilaw nga materyales, pagpanglimpyo ug mga aksesorya sa dili pa basolon ang screw o baril. Gigamit namon ang parehas nga lohika dinhi. Ang usa ka mapa sa pagsul-ob usa ka mapuslanon nga ebidensya, apan dili kini himuon ang matag problema sa kalidad nga usa ka kapuli nga order.
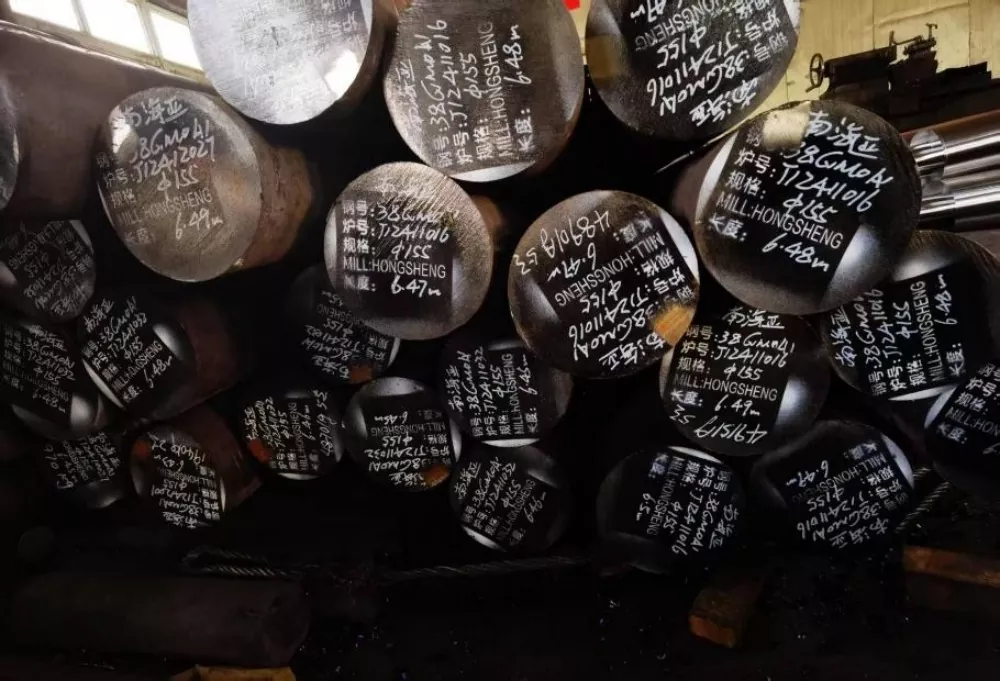
Adunay mga sukod apan walay klaro nga desisyon?Ipadala ang station sheet, mga litrato ug katungdanan sa makina sainfo@nhyscrew.como WhatsApp+86 135 8708 2002. Atong susihon ang sumbanan sa pagsul-ob sa dili pa maghisgot apuli nga single screw.
Pagpadala usa ka pangutana sa inspeksyonGiunsa paggamit ang gipatik nga mga kantidad sa pakisayran sa Nanhaiya
Ang among website adunay mapuslanon nga proseso ug mga numero sa produkto. Naggikan sila sa lain-laing mga panid ug konteksto sa produkto, mao nga dili namo kini kopyahon ngadto sa usa ka kapuli nga drowing isip usa ka universal specification. Gigamit namo kini sa pagsugod sa teknikal nga panag-istoryahanay, dayon kumpirmahi ang bili nga iya sa aktuwal nga bahin.
| Reperensya sa website sa Nanhaiya | Gipatik nga bili | Giunsa namo kini paggamit sa usa ka pagrepaso sa pagsul-ob |
|---|---|---|
| Pagsul-ob sa tukma nga screw nga artikulo | Reperensya sa clearance nga 0.10 hangtod 0.20 mm, depende sa diametro | Nag-aghat kanamo sa pagkumpirma sa diametro sa screw, barrel bore ug ang radial o diametral nga kahulugan |
| Usa ka giya sa screw barrel | ± 0.001 mm tolerance, 0.015 mm/m straightness ug Ra0.4 surface roughness references | Nagpakita kung ngano nga ang kapabilidad sa instrumento, temperatura ug usa ka kontrolado nga drowing hinungdanon kung ang gagmay nga mga kalainan sa dimensyon makaapekto sa desisyon |
| Itom nga linya sa pagsulbad sa artikulo | 38CrMoAlA, nitriding depth sa 0.50 ngadto sa 0.70 mm, HV950 ngadto sa 1050 ug Ra0.4 alang sa gihulagway nga screw configuration | Naghatag konteksto sa ibabaw-sistema. Wala kini nagpahayag kung pila ang magamit nga layer nga nahabilin sa usa ka partikular nga gisul-ob nga tornilyo |
| Extruder single screw barrel nga panid sa produkto | Nickel ug tungsten alloy working layer sa 2 ngadto sa 3 mm ug HRC58 ngadto sa 65 alang sa gipatik nga configuration | Nagtabang sa pag-ila kung ang usa ka gisul-ob nga baril adunay usa ka liner o nagtrabaho nga layer nga nanginahanglan pagtimbang-timbang sa pag-ayo nga piho sa materyal |
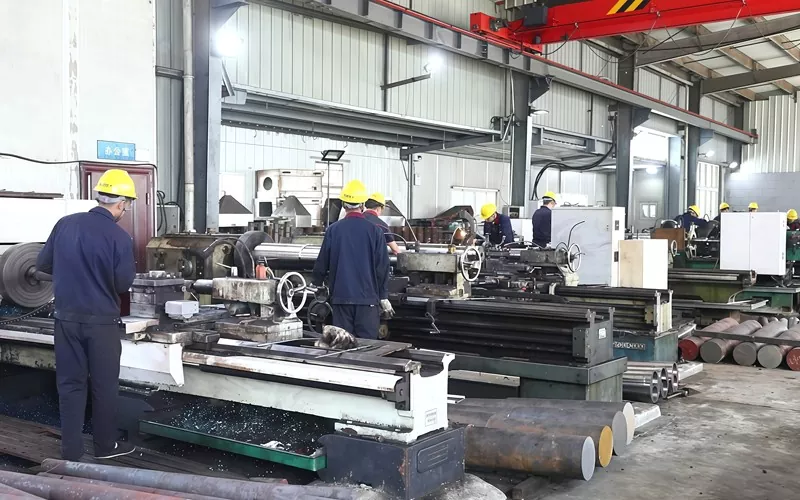
| Panid sa kagamitan sa produksiyon | Ang CNC saw feed error dili molapas sa 0.1 mm, workpieces hangtod sa 6 m sa nalista nga lathes, ug 0.02 mm nga drilling ug milling positioning accuracy | Gihubit ang gipatik nga kapasidad sa kagamitan sa Nanhaiya. Ang katapusan nga bahin nga pagdawat nagagikan gihapon sa plano sa inspeksyon ug giaprobahan nga drowing |
Unsa ang usa ka mapuslanon nga report sa pagsul-ob kinahanglan adunay sulod
Ang usa ka spreadsheet nga puno sa mga diametro mahimo gihapon nga mapakyas kung walay nahibal-an kung diin gikuha ang mga sukod. Ang among gusto nga rekord nagkonektar sa geometry, lokasyon, kahimtang sa nawong ug kasaysayan sa produksiyon.
Identidad sa bahin
Paghimo ug modelo sa makina, numero sa bahin, rebisyon sa drowing, direksyon sa screw, materyal ug pagtambal kung nahibal-an.
Pagdrowing sa estasyon
Axial datum, mga distansya sa istasyon, mga ngalan sa sona, angular zero ug mga litrato nga nagpakita sa mga marka.
Hilaw nga mga sukod
Ang matag screw OD ug barrel ID nga pagbasa, dili lamang mga aberids, dugang nga gibalikbalik nga mga kantidad diin ang usa ka resulta gikuwestiyon.
Kalkulado nga kahimtang
Maximum ug minimum nga diametro, out-of-round, diametral clearance ug radial clearance sa estasyon.
Pagsubay sa pagsukod
Instrumento, master o reperensiya, kahimtang sa pagkakalibrate, operator, petsa ug temperatura.
Konteksto sa produksyon
Resin, filler, recycled content, output, speed, sintomas, oras sa pag-opera kung nadokumento ug bag-o nga mga pagbag-o sa proseso.
Ang report sa pagsul-ob nagtubag sa pangutana sa kondisyon. Atongscrew-only versus matched-pair decision guidenagpatin-aw kon sa unsang paagi kana nga kondisyon nagbag-o sa kapuli nga sakup. Angpuli nga giya sa detalye sa us aka screwunya himoon ang desisyon ngadto sa kontroladong drowing ug RFQ nga pakete.
Mga pangutana sa maintenance team ug mga pumapalit nga nangutana kanamo
Giunsa nimo pagsukod ang sinul-ob sa usa ka extruder screw?
Giunsa nimo pagsukod ang sinul-ob sa sulod sa usa ka extruder barrel?
Giunsa pagkalkulo ang clearance sa screw-to-barrel?
Mahimo ba nako sukdon ang screw ug barrel wear gamit ang caliper?
Pila ka mga lokasyon ang kinahanglan sukdon?
Kanus-a gisuportahan sa mga sukod sa pagsul-ob ang pag-ilis sa screw ug baril?
Ipadala kanamo ang mapa, dili usa ka diametro
Daghan pa ang atong mahimo sa unom ka dili hingpit apan tin-aw nga nahimutangan nga mga pagbasa kay sa usa ka tukma nga numero gikan sa wala mailhi nga punto. Ipadala ang screw OD map, barrel ID map, orientation, surface photos, material ug production symptoms. Isulti namo kanimo kung unsa nga impormasyon ang kulang pa sa dili pa maaprobahan ang usa ka puli nga drowing.
Naghimo ang Nanhaiya og custom nga single screws ug barrels, lakip ang nitrided ug alloy-protected configurations alang sa lain-laing mga extrusion nga materyales ug mga kondisyon sa pagsul-ob. Gipili namo ang nagtrabaho nga nawong human namo masabtan kung asa ug ngano nga ang kasamtangan nga pares nagsul-ob.