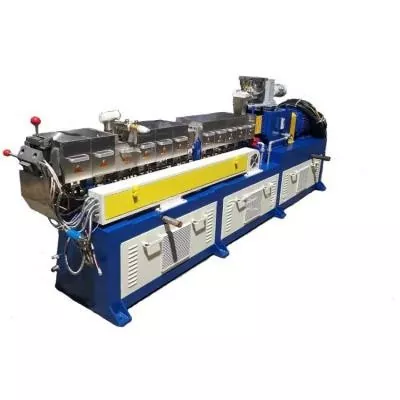
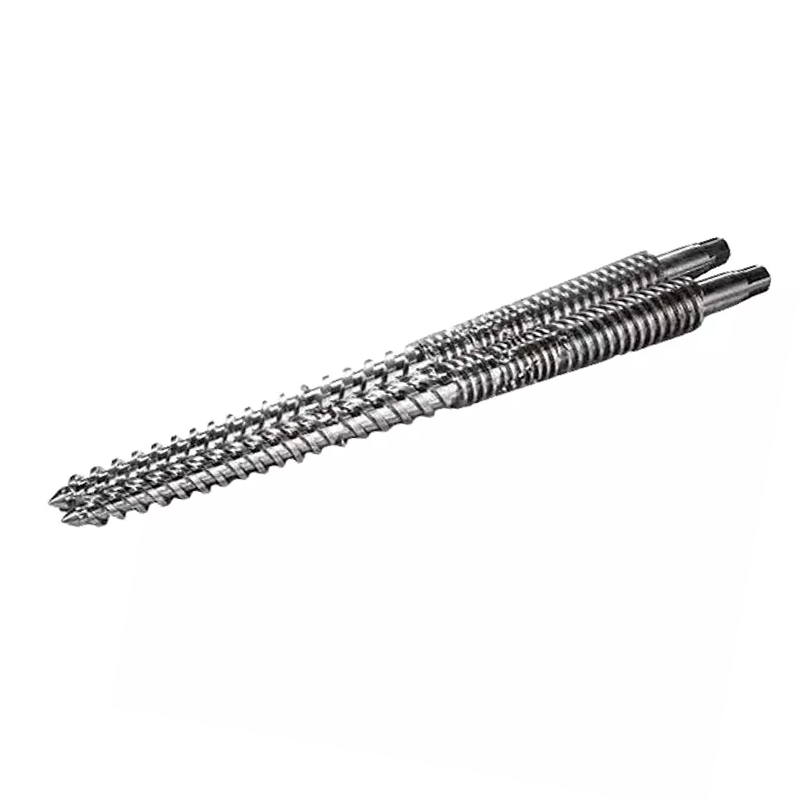
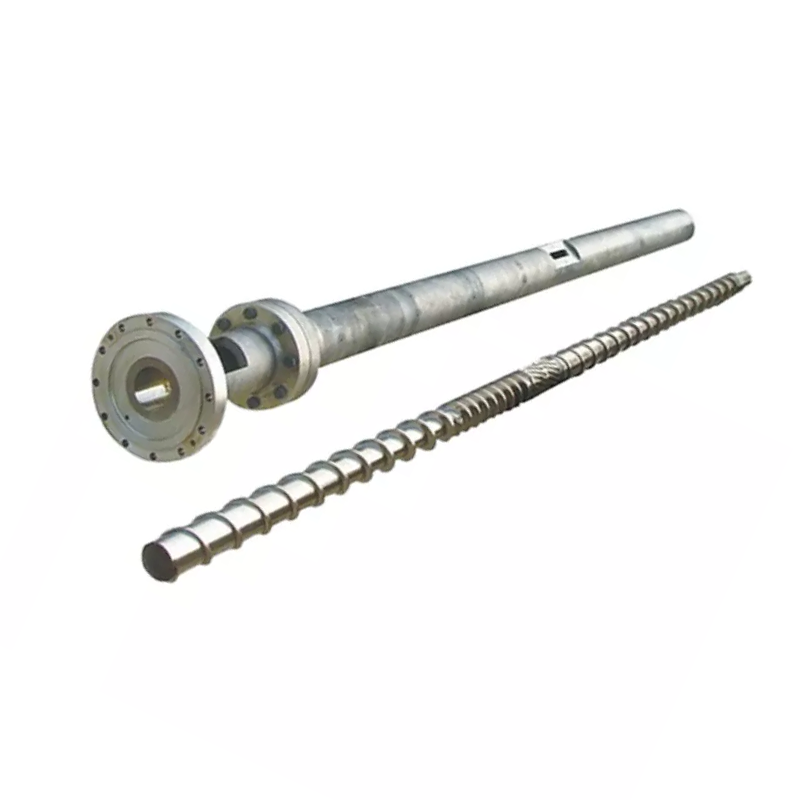
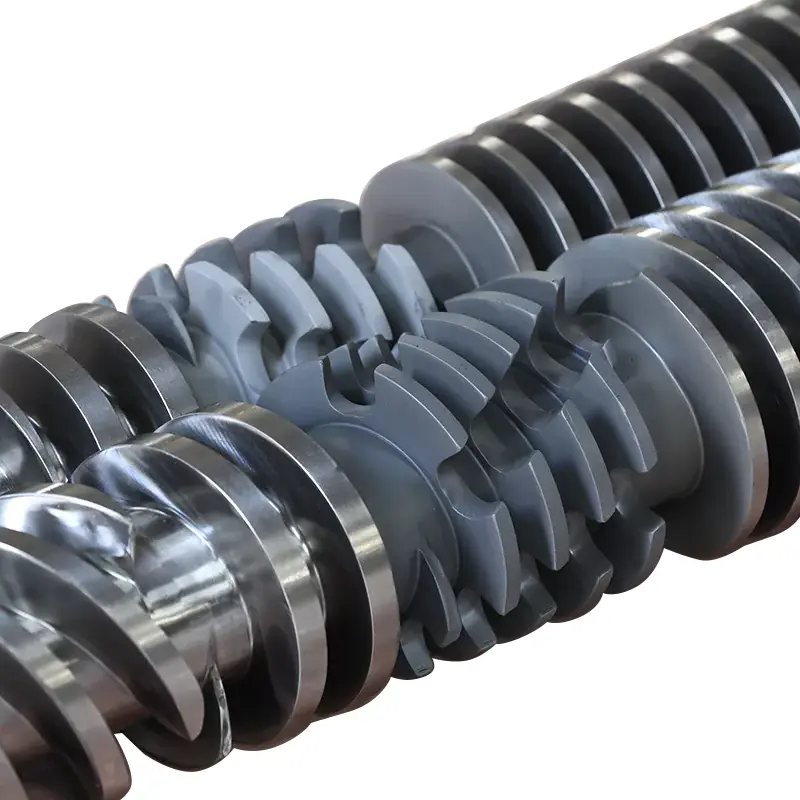
Ang abrasive feedstock wala magkinahanglan sa pinakalisud nga numero sa katalogo. Nagkinahanglan kini sa husto nga geometry, gipanalipdan nga mga zone sa pagsul-ob, compatible nga baril ug masukod nga plano sa pagdawat. Kini nga giya nagpatin-aw kung giunsa nato paghimo ang materyal ug datos sa produksiyon ngadto sa usa ka detalye sa screw nga masusi sa usa ka pumapalit.
Dali nga tubag
Aron matino ang usa ka dili masul-ob nga single screw, ipadala ang eksaktong resin ug grado, filler o fiber type ug porsyento, recycled content, kontaminasyon, feed form, moisture, MFR o MVR test condition, gikinahanglang output, screw speed, motor load, melt pressure, temperatura, oras sa pag-opera ug ang present wear map.
Unya pilia ang nawong pinaagi sa lokasyon sa kadaot. Nagtanyag ang Nanhaiya og 38CrMoAlA, SACM645, 42CrMo ug mga forged-steel substrates, nga adunay lawom nga ion nitriding, proteksyon sa PTA sa mga tumoy ug kilid sa paglupad, dugang nga mga kapilian sa tungsten carbide ug nickel-based surface. Ang gisugyot nga tornilyo kinahanglan nga susihon gamit ang mating barrel, tungod kay ang usa ka bag-o nga gahi nga nawong dili makatul-id sa usa ka gipadak-an o wala gisaligan nga lungag.
Sa diha nga ang usa ka normal nga single screw specification dili na igo
Ang glass fiber, carbon fiber, calcium carbonate, talc ug hard contamination makatangtang sa metal gikan sa screw ug barrel. Ang mga corrosive additives o mga produkto sa pagkadaot mahimong mag-pit sa nagtrabaho nga nawong. Ang gi-recycle nga feed mahimong makadugang sa umog, hugaw, sinagol nga polimer ug usa ka dili lig-on nga bulk nga porma sa parehas nga makina.
Ang trigger sa pagpalit dili lang kay ang pormulasyon adunay sulud nga filler. Kini usa ka balikbalik nga problema sa produksiyon o kondisyon: pagkawala sa diyametro sa paglupad, lingin nga mga ngilit, usa ka nahugasan nga barrel zone, nahulog nga output sa parehas nga rpm, pagtaas sa karga sa motor, dili lig-on nga presyur, kontaminasyon gikan sa metal o usa ka agwat sa serbisyo nga dili na mohaum sa tanum.
| Ebidensya gikan sa linya | Ang among gisusi sa pabrika | Unsa ang mahimong mausab sa desisyon sa pagpalit |
|---|---|---|
| Ang uniporme nga pagkawala sa tip sa paglupad pinaagi sa usa ka high-pressure zone | Filler, screw speed, pressure, alloy coverage ug mating barrel bore | Gipunting nga proteksyon sa PTA, mas lapad nga sakup sa haluang metal o usa ka gipares nga baril |
| Lawom nga marka sa usa ka angular nga posisyon | Ang langyaw nga materyal, pagkatul-id, pag-align, mga bearings ug barrel ovality | Itul-id ang mekanikal nga hinungdan sa dili pa kopyahon ang nadaot nga screw |
| Pitting o pagkawala sa layer | Resin, additives, umog, chemistry sa paglimpyo ug kasaysayan sa temperatura | Pagpili alang sa corrosion ug bond integrity, dili ang katig-a lamang |
| Ang output nahulog samtang ang rpm nagpabilin nga makanunayon | Screw OD, barrel ID, leakage clearance, matunaw nga kondisyon ug downstream pressure | Sukda ang pares sa dili pa modesisyon sa pag-ilis sa screw-only |
| Mubo nga kinabuhi human sa matag kapuli | Kung ang parehas nga materyal, geometry ug mekanismo sa kadaot gisubli | Idisenyo pag-usab ang sistema sa pagsul-ob imbes nga mopalit ug laing direktang kopya |
Ang among pagtan-aw sa pabrika:kung ang usa ka RFQ nag-ingon lamang nga "90 mm screw alang sa recycled PP," kini dili andam alang sa usa ka flight drawing. Gusto namon mahibal-an kung unsa ang mosulod sa hopper, kung diin nawala ang daan nga bahin nga metal ug kung unsa ang gibuhat sa linya kung nabag-o ang pasundayag. Ang usa ka gahi nga haluang metal nga wala kana nga ebidensya usa pa ka panaghap.
Kung ang daan nga sangkap magamit na, gamita ang amongsingle screw ug barrel wear measurement guide. Gimapa niini ang screw sa gawas nga diyametro ug ang barrel sa sulod nga diyametro pinaagi sa estasyon sa ehe imbes nga makunhuran ang tibuuk nga kahimtang sa usa ka numero.
Ang gipatik sa Nanhaiya alang sa super wear-resistant nga single screw niini
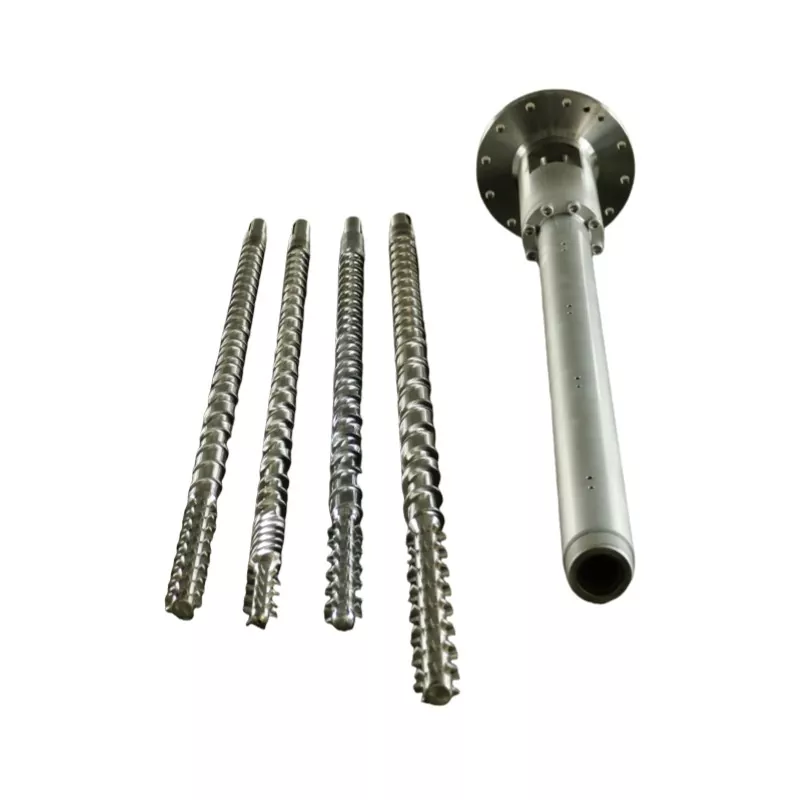
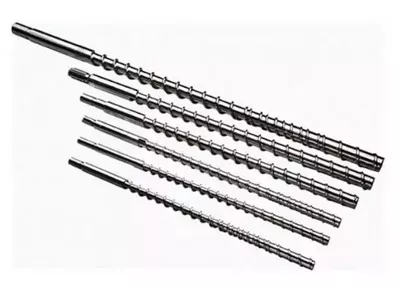
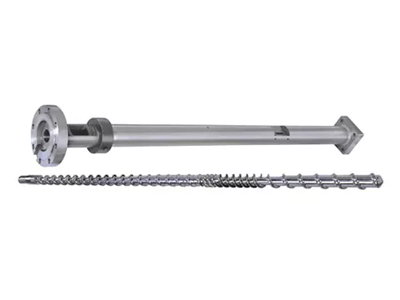
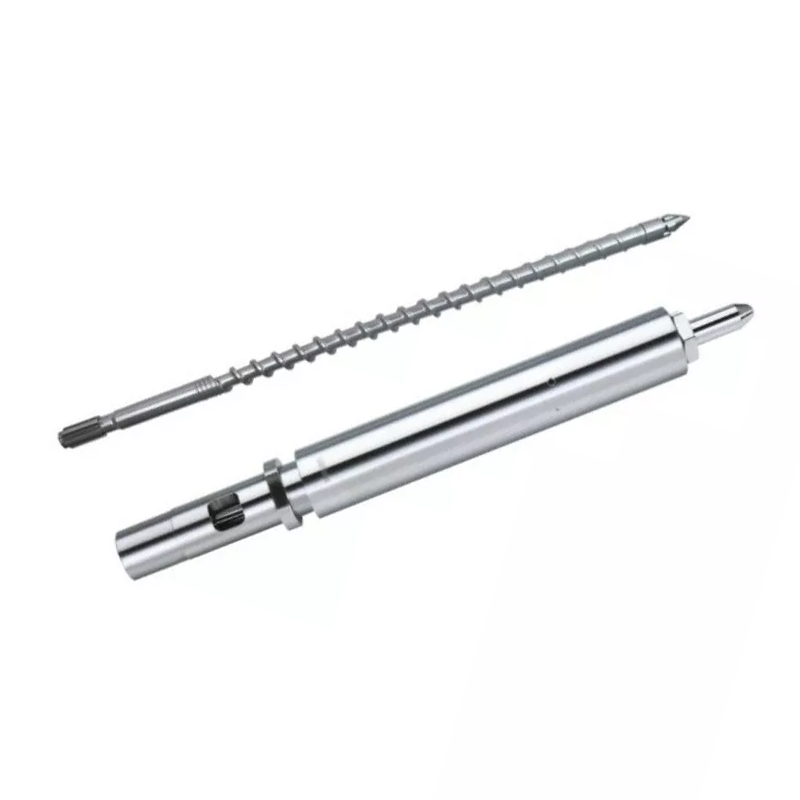
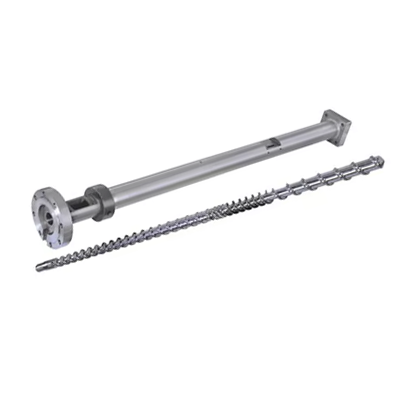
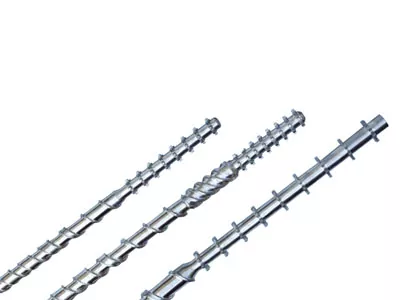
Atongsuper wear-resistant nga single screwgihimo alang sa nangayo nga mga pormulasyon nga naglakip sa glass-fiber-reinforced plastics, calcium carbonate, talc, high-performance recycled material, recycled waste ug corrosive plastics. Ang kasamtangan nga mga pananglitan sa materyal naglakip sa GFPA, GFPBT, GFPPS, GFPP, GFPOM, carbon-fiber compound ug PPS.
Ang han-ay nagsugod sa usa ka lig-on nga kinauyokan ug nagdugang sa usa ka duty-specific nga nawong. Ang nalista nga substrate nga mga opsyon naglakip sa 38CrMoAlA, SACM645, 42CrMo ug high-density forged steel. Ang among katugbang nga alloy barrel naggamit ug carbon-steel nga lawas nga adunay centrifugally cast o gipadapat nga wear-resistant nga bore layer kansang kagahi milapas sa HRC 60.
| Gipatik nga field | han-ay sa produkto sa Nanhaiya | Sa unsa nga paagi sa paggamit niini sa usa ka RFQ |
|---|---|---|
| Kasagaran nga mga diametro sa screw | 35, 45, 65, 75, 85 ug 90 mm | Pilia una ang angay sa makina, dayon aprobahan ang nahuman nga OD ug barrel ID sa estasyon |
| L/D | 20:1 hangtod 30:1 | Ipares ang magamit nga gitas-on sa baril, pagtunaw, oras sa pagpuyo, pagpahungaw ug katungdanan sa presyur |
| Compression ratio | 3.5:1 hangtod 4.5:1 | Kumpirma ang eksaktong kahulugan ug geometry alang sa giproseso nga compound |
| Mga dapit sa pagpainit ug pagpabugnaw | Kasagaran 5 hangtod 6, depende sa diametro ug kagamitan | Ipadala ang kasamtangan nga barrel-zone drawing ug control arrangement |
| 65 mm nga pananglitan sa tubo | 25 hangtod 35 rpm alang sa 3 mm nga tubo sa dingding; 45 ngadto sa 90 kW drive | Pagtagad isip usa ka gipatik nga pananglitan sa aplikasyon, dili usa ka unibersal nga puno nga materyal nga setpoint |
| Gipatik nga pananglitan sa temperatura | Pakan-a ang 160 ngadto sa 170 C; pagtunaw 180 ngadto sa 190 C; mamatay sa 175 ngadto sa 185 C | Gamita ang materyal nga supplier ug aprobahan nga bintana sa proseso alang sa aktuwal nga resipe |
| Ion nitriding | Gipatik ang katig-a sa nawong hangtod sa HV 1000 hangtod 1200 | Ipahayag ang pamaagi sa pagsulay, load, lokasyon ug gidawat nga hanay alang sa order |
| Mga lugar nga gipanalipdan | PTA sa ibabaw sa paglupad ug sa kilid nga bahin | Markahi ang axial coverage ug nahuman nga alloy area sa drawing |
| Mga kapilian sa coating | Tungsten carbide ug nickel-based alloys | Ilha ang eksakto nga haluang metal, proseso, gibag-on nga sukaranan ug katugbang nga baril |
Alang sa na-spray o adunay sapaw nga mga pag-configure sa kini nga sakup, ang among gipatik nga datos nag-ingon nga ang kinabuhi sa serbisyo mahimong motaas sa tulo hangtod walo ka beses. Kana nga pag-uswag nahisakop sa gipili nga kahimtang sa taas nga pagsul-ob. Ang kinutlo kinahanglan maghubit sa giproseso nga materyal, kanhi nga baseline sa tornilyo, gipanalipdan nga lugar ug katungdanan sa pag-operate kung ang kinabuhi sa serbisyo mahimong kinahanglanon sa kontrata.
Mapuslanon nga limitasyon:ang mga numero sa ibabaw naghulagway sa among magamit nga hanay sa produkto. Dili sila pagtugot sa paghiusa sa pinakadako nga ratio sa compression, pinakagahi nga nawong, labing taas nga tulin ug matag alloy ngadto sa usa ka screw. Ang nahuman nga han-ay usa ka kontrolado nga configuration.
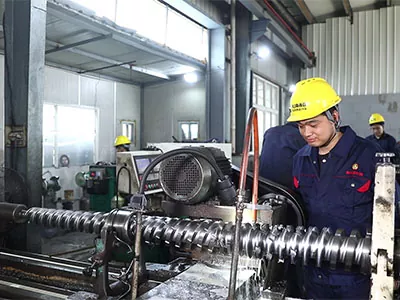
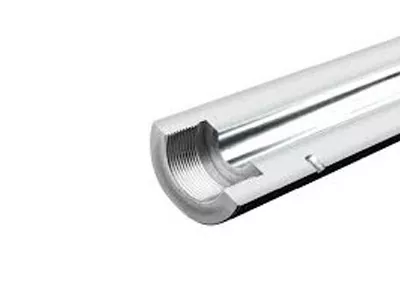
Ipasabot ang feedstock isip usa ka range, dili usa ka trade name
Ang mga napuno ug gi-recycle nga mga materyales kasagaran moabut ubos sa usa ka mubo nga komersyal nga paghulagway. Dili kana igo alang sa pagpili sa screw. Duha ka compound sa GFPA ang makagamit ug lain-laing lebel sa fiber, resin viscosity, additives ug moisture limits. Duha ka recycled nga sapa sa PP mahimong magkalahi sa kontaminasyon, abo, MFR, porma sa partikulo ug bulk density.
Isulat ang normal nga resipe ug ang pinakagrabe nga resipe nga gilain. Ang usa ka tornilyo nga nagtrabaho sa limpyo nga 15 porsyento nga mga pellets nga puno sa mineral mahimong dili mabuhi sa parehas nga target sa output kung ang linya mausab sa 40 porsyento nga filler, dili regular nga pag-regrind ug abrasive nga kontaminasyon.
Abo o filler nga sulod
Ang ISO 3451-1: 2026 naghatag mga kinatibuk-ang pamaagi sa pagtino sa abo sa mga plastik. Gamita ang may kalabutan nga bahin nga espesipiko sa materyal kung mahimo, dayon i-report ang pamaagi sa pagsulay uban ang resulta.
Tubig nga sulod
Ang ISO 15512: 2019 naglangkob sa mga pamaagi sa sulud sa tubig alang sa mga pulbos, butil ug nahuman nga mga plastik nga artikulo. Ang kaumog naa sa espesipikasyon sa feed, labi na sa mga hygroscopic resin ug gihugasan nga gi-recycle nga feed.
MFR o MVR
Ang ISO 1133-1: 2022 nagsukod sa MFR ug MVR sa espesipikong temperatura ug load. Ang sumbanan nag-ingon nga ang MVR mapuslanon kung itandi ang lainlaing mga sulud sa sulud ug puno sa wala mapuno nga mga thermoplastics.
| Materyal nga kapatagan | Unsa ang i-report | Ngano nga gikinahanglan kini sa pabrika sa tornilyo |
|---|---|---|
| Polimer | Magbubuhat, grado, blend ratio ug aprobahan nga mga kapuli | Nagtakda sa konteksto sa pagkatunaw, viscosity, temperatura ug corrosion |
| lanot | Salamin o carbon, porsyento sa gibug-aton, inisyal nga gitas-on ug porma sa pellet kung nahibal-an | Nagbag-o sa abrasion, pagpakaon, pagkasensitibo sa pagkaguba ug target sa kabtangan |
| Mineral | Calcium carbonate, talc o uban pang mineral, porsyento sa gibug-aton ug datos sa partikulo | Nagbag-o sa abrasion, kinabag-an nga kinaiya, panginahanglan sa kainit ug natunaw nga rheology |
| Gi-recycle nga tipik | Porsiyento, tinubdan, paghugas, paghan-ay ug pagkausab-usab sa batch | Gipaila ang posibleng kontaminasyon ug operating window |
| Feed nga porma | Pellet, powder, flake, regrind, agglomerate o sinagol nga sapa | Gikontrol ang pagkupot sa seksyon sa feed, pagpuno sa channel ug kalig-on sa output |
| Umog | Resulta, pamaagi, proseso sa pagpauga ug kahimtang sa pagtipig | Makaapektar sa pagkatunaw, pagpahungaw, pagkadunot ug risgo sa kaagnasan |
| MFR o MVR | Bili, temperatura, load, pagpangandam ug petsa sa sampling | Naghatag usa ka kontrolado nga reference sa dagan, dili usa ka kompleto nga modelo sa proseso |
| Kontaminasyon | Metal, balas, bildo, papel, kahoy ug dili magkatugma nga ebidensya sa polimer | Gibulag ang normal nga compound abrasion gikan sa mapugngan nga kadaot sa langyaw nga materyal |
Ang una natong gipangutana:ipadala ang usa ka kasamtangan nga teknikal nga data sheet ug usa ka representante nga sample, apan ayaw paghunong didto. Ang sample mahimong magpakita lamang sa pinakamaayo nga batch. Gusto usab namon ang sakup sa produksiyon, ang gisalikway nga materyal ug ang kontaminasyon nga makita pagkahuman sa paghugas, paggaling ug pagtipig.
Alang sa trabaho sa pelletizing, amonggranulation single screw giyanagdugang feed form, venting, filtration ug pelletizer data. Anggranulation screw ug barrel nga produktomao ang may kalabutan nga agianan sa produkto kung ang katungdanan naglakip sa pag-recycle, masterbatch o pagbag-o sa plastik.
Pagbulag sa abrasion, corrosion, adhesion ug metal contact
Ang usa ka nawong mahimong mawad-an og materyal sa labaw sa usa ka rason. Ang gahi nga mga partikulo giputol ug gipasinaw ang paglupad. Ang corrosive chemistry nagmugna og mga gahong ug nagpaluya sa nawong. Ang mga deposito sa polimer makahupot sa degraded nga materyal. Ang misalignment o usa ka gipadako nga baril mahimong magtugot sa kontak sa metal. Ang usa ka bili sa katig-a dili makaila niini nga mga mekanismo.
| Naobserbahan nga pattern | Lagmit review nga branch | Ebidensya aron makolekta |
|---|---|---|
| Smooth rounded flight sulab sa parehas nga axial zone | Abrasive pagsul-ob ubos sa pressure | Ang tipo ug lebel sa tagapuno, rpm, output, presyur ug mapa sa istasyon sa pagsul-ob |
| Hait nga mga grooves nga adunay mga partikulo nga gisudlan | Lisud nga langyaw nga materyal | Magnet, screen ug paghan-ay sa mga rekord; residue sample ug particle analysis |
| Maayo nga mga gahong o grabe nga pag-atake sa kemikal | Corrosion o degradation nga mga produkto | Resin, additives, kaumog, temperatura, pagsira ug kasaysayan sa paglimpyo |
| Pagpahid, gipataas nga metal o katugbang nga screw ug barrel scars | Mekanikal nga kontak | Straightness, bore ovality, alignment, bearing ug thrust condition |
| Layer chip o lokal nga panit | Bond, epekto, pag-andam sa ngilit o kasaysayan sa pag-ayo | Proseso nga rekord, cross-section kung gipiho, gilimpyohan ang mga litrato ug lokasyon sa layer |
| Itom nga nahabilin nga wala gikumpirma nga pagkawala sa metal | Issue sa stagnation, degradation o pagpanglimpyo | Pagkasunod-sunod sa materyal, resulta sa pagpurga, screen, adapter, die ug inspeksyon sa limpyo nga nawong |
Ang among artikulo sawala'y panahon nga single screw surface wearnagsunod niini nga hinungdan nga mga sanga. Kung ang nawong gitabonan pa sa polymer, gamita angusa ka giya sa paglimpyo sa tornilyosa wala pa magdesisyon nga ang matag ngitngit nga lugar nawala nga metal.
Ayaw pag-diagnose sa metal contact isip usa ka materyal nga problema.Ang usa ka labaw nga wear-resistant nga paglupad mahimo gihapon nga maka-iskor og usa ka baril kung ang screw gibawog, ang bore usa ka oval, ang thrust system nadaot o ang pag-align sa pag-instalar sayop. Itul-id ang mekanikal nga hinungdan sa dili pa i-install ang kapuli.
Panalipdi ang lokasyon nga aktuwal nga gisul-ob
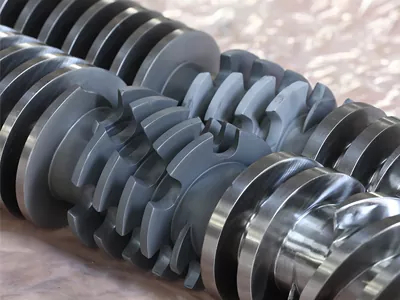
Ang tornilyo dili makakita sa usa ka uniporme nga katungdanan gikan sa hopper hangtod sa pag-discharge. Ang feed zone nagdumala sa mga solido ug makadawat og grabe nga kontaminasyon. Ang compression o natunaw nga rehiyon naghiusa sa mga solido, pagtaas sa presyur ug kainit. Ang seksyon sa pagsukod nagdala usa ka presyur nga pagtunaw. Ang mga bahin sa pagsagol nagdugang mga ngilit, pagbahin sa agos ug lokal nga paggunting.
Gigamit sa Nanhaiya ang PTA welding sa ibabaw ug kilid nga bahin sa mga flight tungod kay kini kasagaran nga mga lugar nga taas ang pagsul-ob. Ang husto nga gitas-on sa axial nagdepende gihapon sa gisukod nga kadaot ug sa bag-ong pormulasyon. Ang pagpanalipod sa unang 400 mm gamay ra kon ang kasamtangan nga wear peak nahimutang sa unahan sa ubos sa suba.
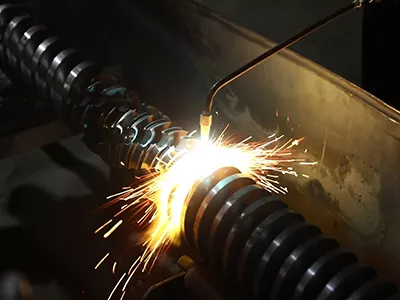
- Markahi ang daan nga tornilyo sa estasyon.Gamita ang parehas nga pisikal nga datum sa matag sukod ug litrato.
- Irekord ang mekanismo tupad sa numero.Matikdi ang polish, groove, pit, chip, gipataas nga metal o deposito sa matag estasyon.
- Mapa ang baril sa katugbang nga giladmon.Irekord ang maximum ug minimum nga mga pagbasa sa bore sa labaw sa usa ka angular nga direksyon.
- I-overlay ang proseso.Idugang ang pag-abli sa feed, compression, vent, mixing section, screen changer ug mga lokasyon sa pagsukod sa presyur.
- Idrowing ang giprotektahan nga lugar.I-state ang flight top, flank, root o mas lapad nga coverage, lakip ang axial start ug stop.
Ang among pagtan-aw sa pabrika:mas gusto namo ang usa ka mubo nga mapa sa pagsul-ob nga adunay kasaligan nga mga lokasyon nga sobra sa baynte ka mga litrato nga walay oryentasyon. Sa higayon nga ang damage zone mahigot ngadto sa screw drawing, ang alloy mahimong ibutang diin kini mokita sa gasto niini imbes nga himoon ang tibuok nga bahin nga mas lisud pinaagi sa default.
Pagpili usa ka kompleto nga sistema sa nawong, dili usa ka impresibo nga numero sa katig-a
Ion nitriding, PTA hardfacing, tungsten carbide ug nickel-based nga mga sistema mao ang lain-laing mga pagtukod. Gibag-o nila ang gipanalipdan nga lokasyon, metalurhiya, pamaagi sa pagtapos, pag-inspeksyon ug relasyon sa baril. Ang pagpili nagsugod sa mekanismo sa kadaot ug natapos sa natapos nga screw ug barrel nga pares.
| Ruta sa nawong | Diin kini mahimong mohaum | Unsa ang kinahanglan ipasabut sa han-ay |
|---|---|---|
| Lalim nga ion nitriding | Usa ka gitambalan nga puthaw nga nawong alang sa usa ka napamatud-an nga pagsul-ob ug dimensional nga katungdanan | Base nga materyal, proseso, paagi sa katig-a, lokasyon sa pagsulay, kinahanglanon sa kaso ug katapusang mga sukod |
| Ang PTA flight hardfacing | Gipunting nga proteksyon sa mga tumoy sa paglupad ug mga kilid sa nahibal-an nga mga high-wear zone | Alloy, coverage, basehan sa deposito, bond o proseso nga ebidensya, pagtapos ug pagkaangay sa baril |
| Tungsten carbide nawong | Grabe nga abrasive nga katungdanan kung ang kompleto nga materyal nga pares ug ruta sa paggama maaprobahan | Komposisyon, proseso, pagsakup, gibag-on nga sukaranan, pagkahuman, katig-a ug pag-uyon sa kontra |
| Alloy nga nakabase sa nikel | Pagsul-ob ug kaagnasan nga mga katungdanan nga haum sa pinili nga kemikal nga haluang metal | Eksakto nga haluang metal, pamaagi sa aplikasyon, gipanalipdan nga lugar, pamaagi sa katig-a ug konteksto sa corrosion |
| Bimetallic barrel lining | Usa ka compatible nga wear-resistant bore palibot sa bag-o o gitukod pag-usab nga screw | Lining nga materyal, gibag-on nga basehan, katig-a nga pamaagi, bore geometry, finish ug final clearance |
Ang Nanhaiya nagpatik sa ion-nitrided hardness sa Vickers units ug alloy-barrel hardness sa Rockwell C units. Lainlain kini nga mga sistema sa pagsulay. Ang ISO 6507-1: 2023 nagtino sa pagsulay sa Vickers alang sa mga metal nga materyales ug mga coating sa sulud niini. Ang ISO 6508-1: 2023 nagtino sa Rockwell ug taphaw nga mga pamaagi sa Rockwell.
Ayaw itandi ang HV ug HRC ingon nga sila usa ka direkta nga sukdanan sa pagpalit. Ipahayag ang pamaagi, puwersa o sukod, test surface, sampling location ug madawat nga range. Irekord usab ang giladmon sa layer, ang sakup sa haluang metal, substrate, bond o proseso nga ebidensya ug katapusan nga geometry kung diin kinahanglan kini sa napili nga pagtukod.
Ang among opinyon:ang usa ka gahi nga layer sa sayup nga diametro sa paglupad usa ka gisalikway nga tornilyo, dili usa ka premium nga tornilyo. Ang katig-a nagsuporta sa disenyo. Dili kini mopuli sa geometry, integridad sa layer, pagkatul-id o pagkaangay sa baril.
Alang sa direktang pagtandi sa pagtambal, basahanitrided batok sa bimetallic single screws. Kini nga artikulo nanag-iya sa aplikasyon ug proseso sa pagpalit. Ang artikulo sa pagtandi nanag-iya sa mga kalainan tali sa mga konstruksyon sa ibabaw.
Kuhaa dayon ang geometry sa dili pa i-upgrade ang nawong
Ang napuno nga materyal nagbag-o labaw pa sa pagsul-ob. Mahimo kini magbag-o sa pagpakaon, pagtunaw, pagpainit sa paggunting, panginahanglan sa presyur ug pagsagol. Ang pagkopya sa gawas nga mga sukat sa daan nga tornilyo mahimong magpreserbar sa geometry nga gidisenyo alang sa limpyo nga resin o ubos nga lebel sa filler.
Sa parehas nga oras, ang daghang pag-compress o daghang pagsagol dili awtomatiko nga mas maayo. Ang usa ka agresibo nga seksyon makadugang sa motor load, matunaw nga temperatura ug presyur. Ang usa ka gipanalipdan nga nawong molungtad lamang og dugay kung ang geometry molihok sa sulod sa usa ka lig-on nga bintana sa proseso.
| Geometry nga kapatagan | Pangutana nga tubagon | Ebidensya nga ipadala |
|---|---|---|
| Seksyon sa pagpakaon | Ang aktuwal nga pellet, powder, flake o regrind makasulod ug mapuno kanunay? | Feed form, bulk density range, hopper ug throat drawing, force feeder kung gamiton |
| Pagbalhin sa compression | Asa man ang mga solido nga mopilit ug matunaw nga walay sobra nga kainit o karga? | Resin, filler, output, temperatura, pagkarga sa motor ug karon nga mga sintomas sa pagkatunaw |
| Seksyon sa pagsukod | Unsa nga presyur ug output ang kinahanglan nga ihatag sa screw batok sa downstream system? | Screen, breaker plate, mamatay, limpyo ug hugaw nga presyur, mga sukat sa produkto |
| Feature sa pagsagol | Ang pag-apod-apod ba sa problema, pagdugtong sa agglomerate, pagkaparehas sa temperatura o wala? | Depekto sa produkto, data sa compound, mga sample ug kasamtangan nga performance sa screw |
| Pagpahungaw | Unsang dali moalisngaw o umog nga karga ang kinahanglang ibilin, ug asa matukod pag-usab ang presyur? | Pag-uga, kaumog, vacuum, posisyon sa buho, gitas-on sa baril ug kasaysayan sa pagbaha |
| Mga mekanikal nga interface | Mohaom ba ang screw sa gearbox, thrust arrangement, seal, barrel ug downstream adapter? | Giaprobahan nga mga dimensyon nga mga drowing ug bag-ong mga pagsukod sa bahin sa pag-upa |
Ni Nanhaiyasingle nga screw rangenaglangkob sa pipe, sheet, pelikula, profile ug granulation nga mga katungdanan. Kana nga pagkaylap sa aplikasyon mao ang hinungdan ngano nga ang diameter nga nag-inusara dili makapili sa internal nga geometry. Ang 65 mm pipe screw ug 65 mm recycled granulation screw mahimong magbahin sa gawas nga diametro samtang nagbuhat sa lain-laing proseso nga trabaho.

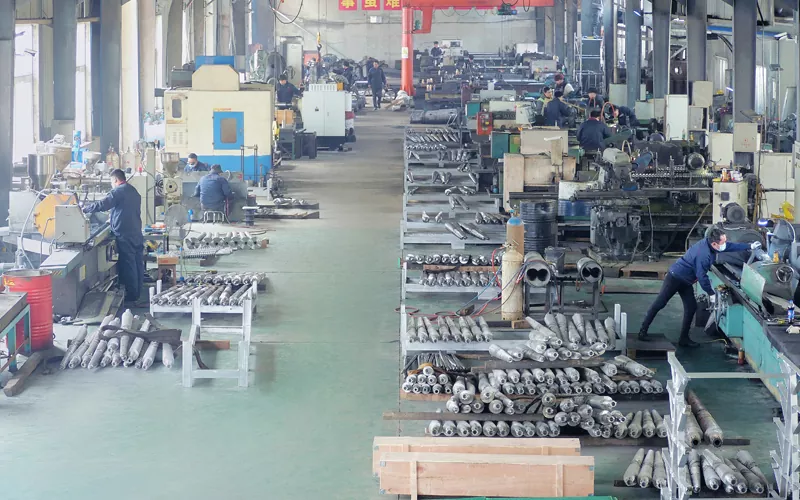
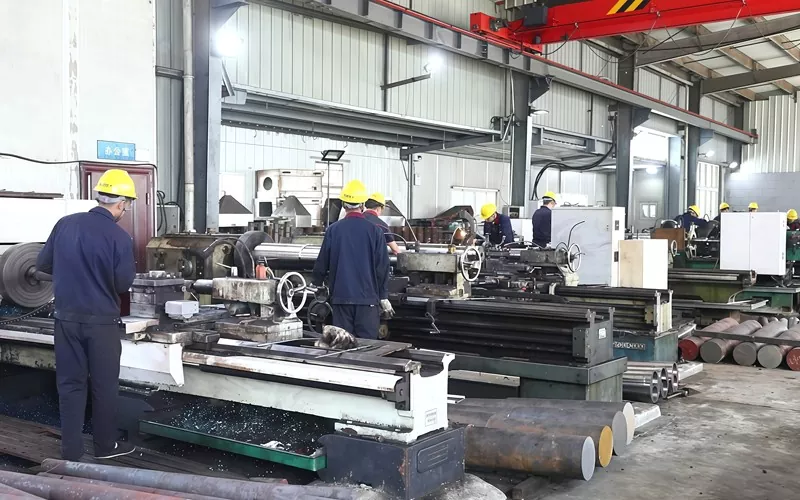
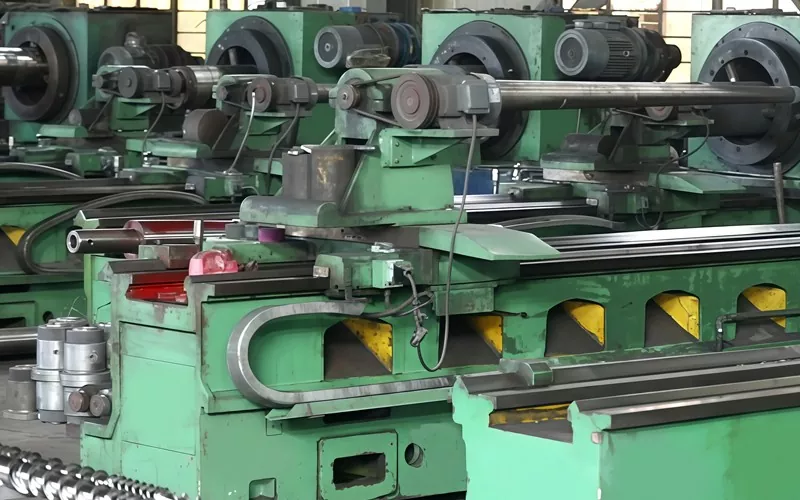
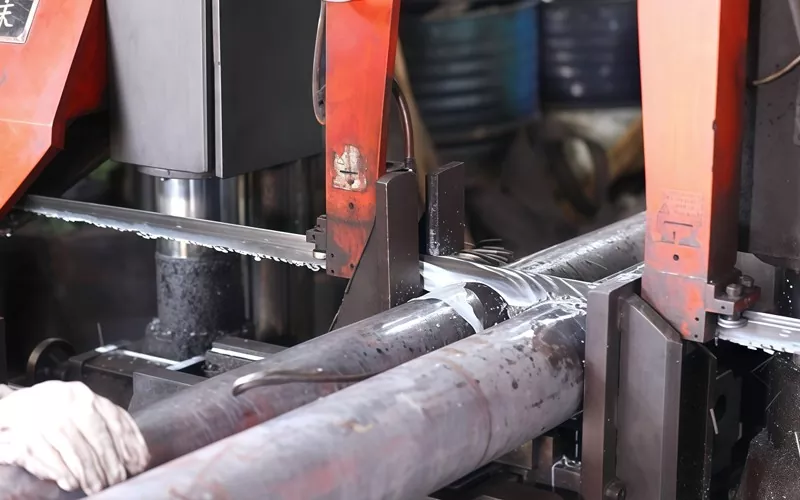
Ang among pabrika naggamit sa CNC saws nga adunay gipatik nga feed error sa o ubos sa 0.1 mm, taas nga workpiece CNC lathes, drilling ug milling equipment nga adunay 0.02 mm positioning accuracy, ug five-axis machining para sa komplikadong mga istruktura. Kanang mga kapabilidad nagsuporta sa drowing. Dili nila tangtangon ang panginahanglan sa paghubit sa drowing sa husto.
Aprobahan ang screw ug barrel isip usa ka working pair
Ang usa ka bag-ong tornilyo midagan sa sulod sa aktuwal nga baril, dili sa sulod sa nominal bore sa usa ka daan nga katalogo. Kung kana nga bore gipadak-an, oval, tapered, score o misaligned, ang bag-ong bahin mahimo pa nga motulo nga matunaw sa paglupad o makontak ang counterface.
Sukda ang barrel ID ug screw OD sa katugbang nga axial stations. Pagrekord sa labing taas ug minimum nga mga pagbasa, dili lamang mga aberids. Tinoa kung ang order naggamit sa diametral clearance o radial clearance. Kung ang karaan nga baril nagpabilin sa serbisyo, ang pabrika kinahanglan ang karon nga geometry sa wala pa itakda ang nahuman nga diametro sa tornilyo.
| Kondisyon sa baril | Kasagaran nga direksyon sa pagrepaso | Ngano |
|---|---|---|
| Ang bore nagpabilin nga lingin, gisukod ug angay | Ribyuha ang screw-only replacement batok sa gikumpirma nga bore map | Ang bag-ong tornilyo mahimong masukod sa usa ka nailhan nga counterface |
| Ang bore gipadak-an o oval sa main pumping zone | Ribyuha ang usa ka gipares nga screw ug barrel replacement | Ang usa ka bag-ong tornilyo lamang mahimong magpabilin nga sobra o dili parehas nga clearance |
| Ang duha ka bahin nagpakita sa katugbang nga marka o pagbalhin sa metal | Pangitag alignment, bearing, thrust o foreign-materyal nga hinungdan una | Ang parehas nga mekanikal nga sayup mahimong makadaot sa kapuli |
| Ang nawong sa daan nga baril wala mahibal-an | Pag-ila sa pagtukod ug pagkuha sa pag-uyon sa pagkaangay | Ang bag-o nga hardfacing ug daan nga counterface mahimong dili angay nga pares |
| Ang katungdanan sa produksiyon nausab | Tagda ang proyekto isip usa ka pagdesinyo pag-usab, dili usa ka kopya | Ang daan nga geometry ug sakup sa nawong mahimong dili motakdo sa bag-ong pormulasyon |
Ang among pabrika nga posisyon:ang usa ka screw-only nga kinutlo usa ka bahin nga presyo. Kini mahimong usa ka teknikal nga rekomendasyon lamang human masabtan ang kondisyon sa baril ug ang running pair. Mas gusto namon nga mangayo alang sa bore data karon kaysa ipasabut ang dili maayo nga output pagkahuman na-install ang usa ka perpekto nga tan-awon nga tornilyo.
Gamita ang balangkas sa desisyon sailisan lang ang screw o pareho nga screw ug barrelsa dili pa mahuman ang scope.
Dili masul-ob ang usa ka tornilyo nga RFQ checklist
Ang usa ka kompleto nga RFQ nagtugot sa pabrika nga lahi nga makina nga mohaum, pasundayag sa proseso ug kinabuhi sa ibabaw. Markahi ang wala mailhi nga kasayuran ingon wala mailhi. Ayaw pag-imbento og daan nga dimensyon o materyal nga grado aron makompleto ang porma.
- Magbubuhat sa makina, modelo ug serial reference
- Extrusion, granulation o aplikasyon sa pag-injection
- Resin maker, grado ug blend ratio
- Glass o carbon fiber type ug gibug-aton nga porsyento
- Calcium carbonate, talc ug uban pang lebel sa filler
- Gi-recycle nga porsyento ug sakup sa gigikanan
- Feed nga porma, gidak-on sa partikulo ug bulk density
- Ang resulta sa umog, pamaagi ug proseso sa pagpauga
- MFR o MVR bili, temperatura ug load
- Mga kontaminante ug paagi sa pag-sort o pagsala
- Normal ug maximum nga mabaligya nga output
- Screw speed range ug gearbox ratio
- Ang gahum sa motor ug uso sa pagkarga
- Mga rekord sa barrel-zone ug temperatura sa pagtunaw
- Matunaw nga pressure ug downstream restriction
- Mga oras kada adlaw ug magsugod kada shift
- Anaa nga screw drawing ug data sa koneksyon
- Pagdrowing sa baril, mga heater, mga pantalan ug mga interface
- Screw OD ug barrel ID nga mapa sa estasyon
- Limpyohan nga mga litrato sa nawong nga adunay oryentasyon
- Nailhan nga substrate, coating ug kasaysayan sa pag-ayo
- Kasamtangang depekto ug pagkawala sa produksiyon
- Gikinahanglan nga mga taho sa ibabaw ug dimensional
- Pagputos, gidaghanon ug destinasyon sa pagpadala
Para sa kapuli nga order, isagol kini nga checklist sapuli nga giya sa detalye sa us aka screw. Gisakup niini ang mekanikal nga koneksyon, kinatibuk-ang gitas-on, istruktura sa datum ug mga peligro sa sample-copy sa mas detalyado.
Himua ang espesipikasyon nga usa ka plano sa inspeksyon
Ang usa ka plano sa pagdawat kinahanglan magsulti sa duha ka partido kung unsa ang sukdon, diin kini sukdon ug kung unsang rekord ang ihatag. Ang pag-inspeksyon kinahanglan nga sundon ang nahuman nga tornilyo, dili mohunong pagkahuman sa substrate o yugto sa pagtambal.
| Pagdawat butang | Unsa ang ipasabut sa dili pa ang produksiyon | Mapuslanon nga rekord |
|---|---|---|
| Pagkaila ug pagsubay | Order, rebisyon sa drowing, component ID ug designation sa materyal | Traveler, pagmarka ug materyal nga rekord |
| Sakop sa nawong | Pagsugod ug paghunong sa axial, ibabaw sa paglupad, mga kilid, gamut o mas lapad nga lugar | Giaprobahan nga drowing ug proseso nga rekord |
| Katig-a | Pamaagi, sukdanan o puwersa, lokasyon, gidaghanon ug gidawat nga range | Pag-order-piho nga report sa katig-a |
| Layer o deposito | Gibase sa giladmon o gibag-on, ruta sa sampling ug ebidensya sa bond kung gikinahanglan | Cross-section, kupon o kuwalipikadong proseso nga ebidensya nga gikasabotan |
| Paglupad sa gawas nga diametro | Mga istasyon, angular nga direksyon, temperatura ug pagtugot | Nahuman ang OD map |
| Barrel sa sulod diametro | Katugbang nga giladmon, angular nga direksyon ug pagkamatugtanon | Natapos na o naglungtad na nga mapa |
| Clearance | Radial o diametral nga kahulugan sa matag kontrolado nga sona | Matched-pair nga kalkulasyon sheet |
| Pagkatul-id ug runout | Mga datum, pamaagi sa pagsuporta, mga posisyon sa pagsukod ug mga limitasyon | Katapusan nga taho sa inspeksyon |
| Geometry | Pitch, giladmon sa channel, transisyon, mixer, tip ug koneksyon | Report sa dimensyon batok sa giaprobahan nga drowing |
| Kondisyon sa nawong | Paghuman sa kinahanglanon ug biswal nga pagsalikway nga mga kondisyon sa zone | Inspection record ug close-up nga mga litrato |
Hupti nga gilain ang mga timbangan sa katig-a.Ang HV 1000 hangtod 1200 sa usa ka nitrided surface ug HRC sa ibabaw sa 60 sa usa ka alloy barrel dili duha ka bersyon sa parehas nga pagsulay. Ang order sa pagpalit kinahanglan nga mahibal-an ang magamit nga pamaagi ug lokasyon alang sa matag nawong.
Paghimo og baseline sa unang stable nga production run
Ang usa ka kapuli dili hingpit nga masusi kung kini nagtuyok nga wala’y kontak. Pagdalagan ang giaprobahan nga pormulasyon sa usa ka lig-on nga kahimtang ug i-save ang baseline para sa output, rpm, load sa motor, presyur sa pagtunaw, temperatura sa pagtunaw ug kalidad sa produkto. Irekord ang die, screen pack, feeder ug material lot.
Itandi ang umaabot nga datos sa parehas nga materyal ug kondisyon sa operasyon. Kung ang output moubos samtang ang rpm motaas, o kung ang karga sa motor, presyur ug temperatura magdungan, susiha ang tibuok proseso sa dili pa motaas ang gikusgon. Atongscrew speed, matunaw temperatura ug output giyanagpatin-aw ngano nga ang usa ka setting nagbag-o sa uban.
| Baseline nga natad | Pagrekord sa pagsugod | Gamit sa panahon sa serbisyo |
|---|---|---|
| Materyal | Grado, resipe, filler, recycled fraction, umog ug daghan | Ibulag ang pagbag-o sa hardware gikan sa pagbag-o sa feedstock |
| Produksyon | Mabaligya nga kg/h, rpm ug setting sa feeder | Pagsubay sa paghatud ug pasundayag sa pumping |
| Pagmaneho | Motor kasamtangan o load sa stable nga output | Ilha ang pagtaas sa mekanikal o proseso nga panginahanglan |
| Thermal | Mga setting sa baril ug gisukod ang temperatura sa pagtunaw | Makita ang dugang nga shear heat o dili maayo nga pagkatunaw |
| Pressure | Lig-on nga matunaw nga presyur sa gipahayag nga filter ug mamatay | Ibulag ang pamatasan sa tornilyo gikan sa pagpugong sa ubos |
| Kalidad | Mga sukat, hitsura, kolor ug gikinahanglan nga mga pagsulay sa materyal | Ikonektar ang mga pagbag-o sa proseso sa mabaligya nga produkto |
| kahimtang | Bag-ong bahin nga OD, barrel ID, mga litrato ug rekord sa ibabaw | Sukda ang pagsul-ob isip kausaban gikan sa tinuod nga baseline |
Unsa ang dili namo buhaton:pag-instalar og bag-ong tornilyo, pagdagan og laing resipe ug tawga ang kalainan sa output nga resulta sa screw. Hupti ang mga kondisyon sa pagtandi nga makanunayon sama sa gitugot sa produksiyon. Kon ang resipe mausab, irekord kini ug pagsugod og bag-ong linya sa pakisayran.
Kanunay nga gipangutana nga mga pangutana
Unsa nga impormasyon ang gikinahanglan aron makakutlo sa usa ka screw nga dili masul-ob?
Ipadala ang resin maker ug grade, filler o fiber type ug weight percentage, recycled percentage, contamination, moisture, MFR or MVR with test condition, feed form, target output, screw speed, motor load, melt pressure, temperature profile, operating hours, machine ug barrel drawings, measured screw and barrel wear map, current surface system ug gikinahanglang mga dokumento sa inspeksyon.
Ang nitrided screw ba igo na alang sa plastik nga puno sa bildo?
Mahimo kini nga angay alang sa pipila nga napamatud-an nga mga katungdanan, apan ang mga pulong nga puno sa baso wala magdesisyon sa nawong. Ang porsyento sa fiber, resin, throughput, katulin, lokasyon sa pagsul-ob, counterface sa baril ug gikinahanglan nga kinabuhi tanan butang. Ang grabe nga localized abrasion mahimong magtinarong sa PTA hardfacing o lain nga alloy system sa ibabaw sa flight ug mga kilid, nga gipares sa usa ka compatible nga baril.
Unsa nga mga materyales ug pagsul-ob sa mga pagtambal ang gitanyag sa Nanhaiya alang niining usa ka tornilyo?
Gilista sa Nanhaiya ang 38CrMoAlA, SACM645, 42CrMo ug high-density forged steel isip mga kapilian sa substrate. Ang gipatik nga mga ruta sa ibabaw naglakip sa lawom nga ion nitriding, PTA deposition sa mga tumoy ug kilid sa paglupad, ug gi-spray o gisapot nga tungsten carbide ug nickel-based alloys. Ang katapusang kombinasyon gipili para sa aktuwal nga compound ug mapa sa pagsul-ob.
Mahimo ba nako i-install ang usa ka dili masul-ob nga tornilyo sa usa ka daan nga nitrided barrel?
Ayaw tugoti nga ang pagpares gikan sa materyal nga mga ngalan lamang. Sukda ang daan nga barrel bore pinaagi sa axial station ug angular nga direksyon, kumpirmahi ang lining o ibabaw niini, ug kuhaa ang pag-apruba sa compatibility alang sa gisugyot nga screw surface. Ang gipadak-an, oval o dili maayo nga marka nga baril mahimong magbilin ug sobra nga clearance o makadaot sa bag-ong tornilyo.
Unsa nga mga sukod ang gipatik sa Nanhaiya alang sa super wear-resistant nga single screws?
Gilista sa Nanhaiya ang kasagarang mga diametro sa 35, 45, 65, 75, 85 ug 90 mm, uban ang L/D nga kasagaran gikan sa 20:1 ngadto sa 30:1 ug ang compression ratio kasagaran gikan sa 3.5:1 ngadto sa 4.5:1. Kini ang mga reperensiya sa hanay sa produkto. Ang order drawing kinahanglang maghubit sa eksaktong geometry, interface, treatment ug mating barrel.
Sa unsang paagi ang filler ug recycled content i-report sa usa ka RFQ?
Ipahayag ang matag sangkap pinaagi sa matang sa materyal ug porsyento sa gibug-aton, lakip ang bildo o carbon fiber, calcium carbonate, talc, pigment, flame retardant ug recycled fraction. Idugang ang impormasyon sa partikulo o fiber kung magamit, dugang nga pamaagi sa pagsulay sa abo, pamaagi sa kaumog, kahimtang sa MFR o MVR, porma sa feed ug ang normal ug labing daotan nga mga resipe sa produksiyon.
Giunsa pag-inspeksyon ang usa ka hardfaced single screw sa wala pa ipadala?
Aprobahi una ang drawing ug inspeksyon nga plano. Susihon ang identity ug traceability, base material, protected locations, treatment record, applicable hardness method ug test locations, nahuman nga flight diameter sa station, straightness, pitch ug channel geometry, connection dimension, surface condition ug ang matching barrel bore ug clearance definition.
Unsa ang kinahanglan nga bantayan pagkahuman ma-install ang bag-ong tornilyo?
Pagtipig usa ka limpyo nga baseline alang sa output, katulin sa tornilyo, pagkarga sa motor, presyur sa pagtunaw, temperatura sa pagtunaw, kalidad sa produkto ug pagsukod sa pagsul-ob. I-trend ang parehas nga mga kantidad sa parehas nga materyal ug kondisyon sa pag-operate. Susiha ang usa ka pagbag-o nga sumbanan sa dili pa motaas ang katulin o temperatura, ug irekord ang mga lokasyon sa pagsul-ob sa ehe sa giplano nga pagsira.
Gisusi ang mga tinubdan
Nanhaiya first-party nga mga panid: Super Wear-Resistant Usa ka Screw; Usa ka Screw; Granulation Single Screw Barrel; Kagamitan sa Produksyon; Atong Serbisyo; Profile sa Kompanya.
Opisyal nga teknikal nga mga pakisayran: ISO 3451-1: 2026, Mga plastik, determinasyon sa abo; ISO 15512: 2019, Mga plastik, pagtino sa sulud sa tubig; ISO 1133-1: 2022, MFR ug MVR sa thermoplastics; ISO 6507-1: 2023, Vickers hardness test; ISO 6508-1: 2023, Pagsulay sa katig-a sa Rockwell.
Mubo nga sulat sa editoryal: Ang datos sa produkto, mga kapabilidad sa kompanya ug mga litrato gikan sa opisyal nga website sa Nanhaiya ug gisulat isip impormasyon sa unang partido sa Nanhaiya. Ang mga pakisayran sa ISO nagsuporta sa ginganlan nga mga pamaagi sa pagsulay. Ang katapusan nga geometry, mga materyales, pagtambal, pagtugot, pasalig sa kinabuhi, inspeksyon ug mga termino sa komersyo kontrolado sa giaprobahan nga drowing, kinutlo ug kontrata sa pagpalit.