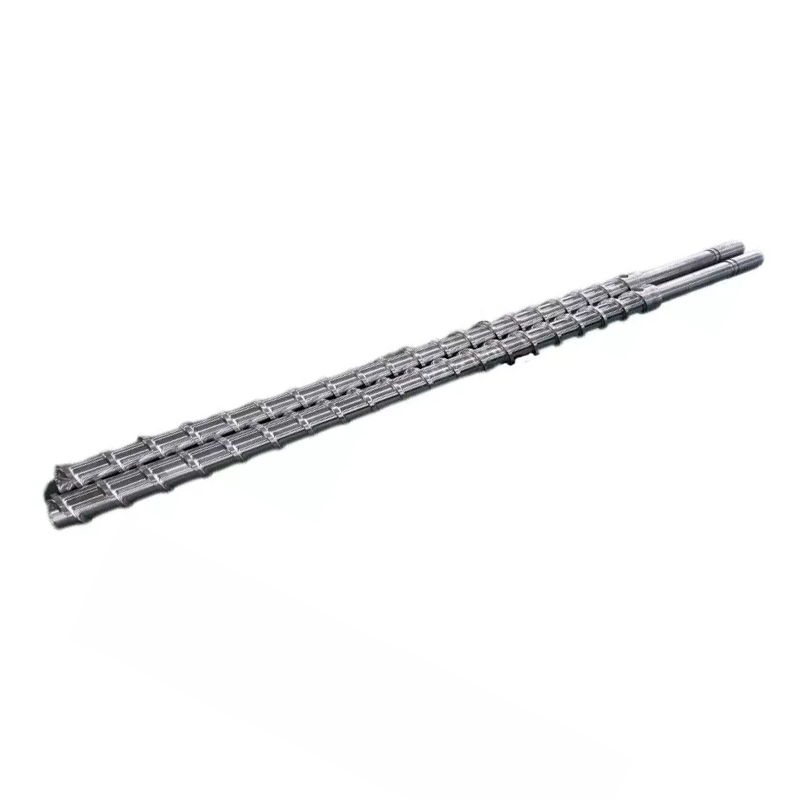
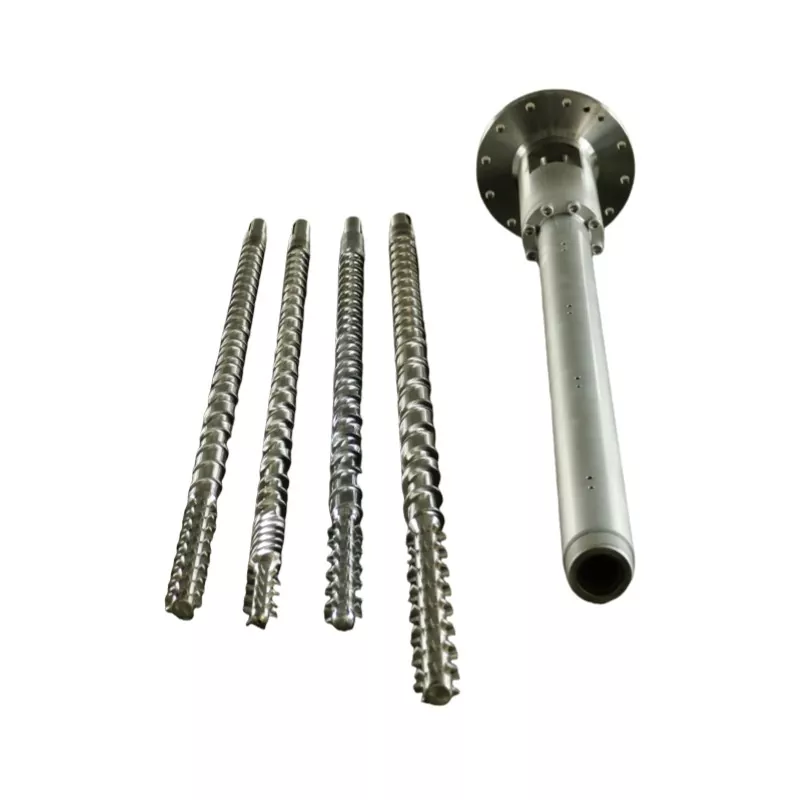
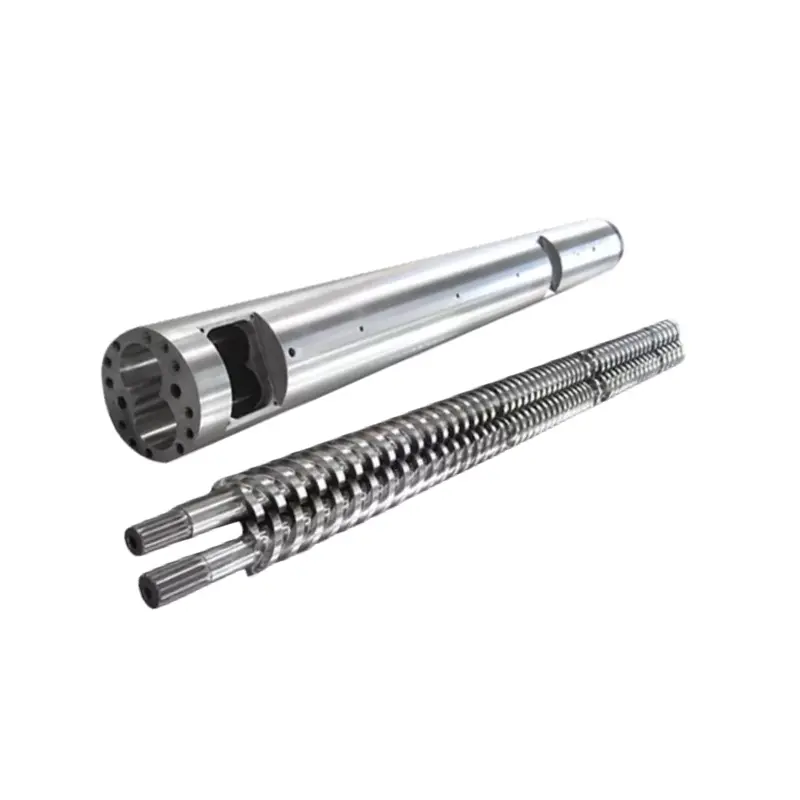
Unsa ang Gibuhat sa Screw Barrel
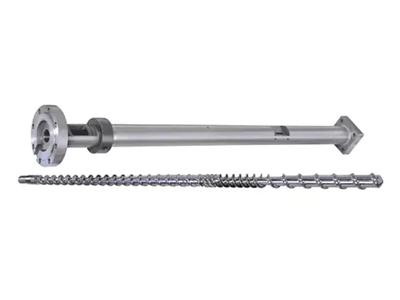
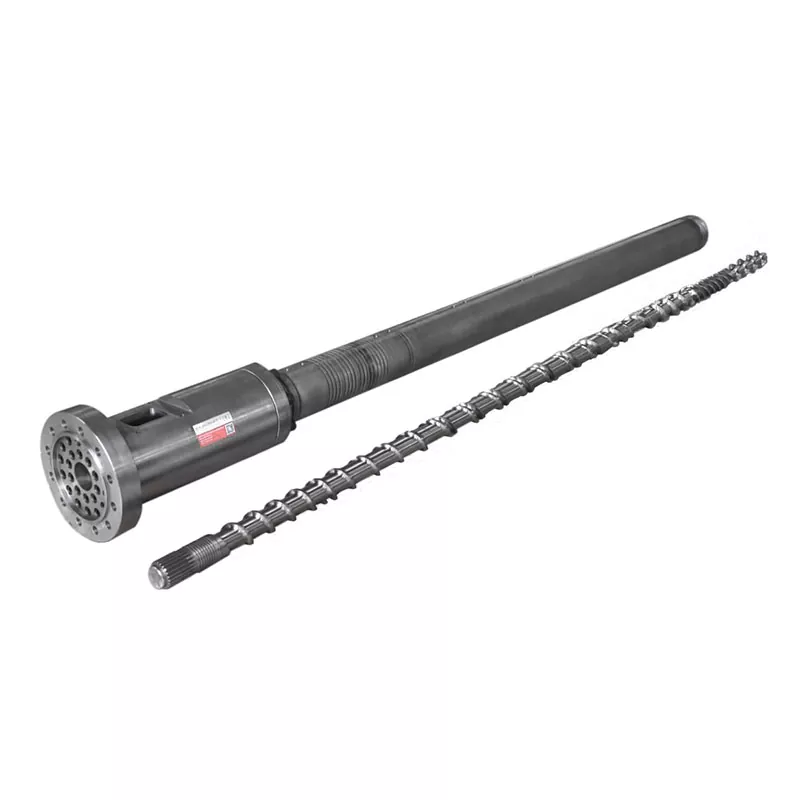
Ang tornilyo ug baril nagtrabaho isip usa ka pares nga gipares. Ania ang pagkasunod-sunod sa matag siklo:
- Pagpakaon- Ang mga plastik nga pellets nahulog gikan sa hopper ngadto sa feed zone.
- Natunaw- Ang nagtuyok nga tornilyo nagpatunghag kainit sa paggunting. Gihiusa sa mga heaters sa baril, ang mga pellets natunaw ug gi-compress.
- Pagsukod— Ang pagkatunaw mahimong managsama sa temperatura ug presyur sa dili pa ineksiyon.
- Pag-injection— Ang tornilyo molihok sa unahan sama sa usa ka plunger, nagduso sa tinunaw nga plastik ngadto sa agup-op.
Ang matag variable sa disenyo - geometry, mga proporsyon sa zone, pagtambal sa nawong - makaapekto kung unsa ka maayo ang nahitabo sa upat ka mga lakang. Ang usa ka mismatch sa bisan kinsa niini nagpakita nga usa ka problema sa produksiyon.
Desisyon 1: L/D Ratio
Ang L/D ratio (screw flighted gitas-on gibahin sa iyang diametro) mao ang labing importante nga numero sa spec sheet. Gikontrol niini ang oras sa pinuy-anan, kalidad sa pagsagol, ug pag-apod-apod sa kainit.Kadaghanan sa mga aplikasyon sa paghulma sa pag-injection sa kinatibuk-ang katuyoan naggamit sa 20: 1.
| Resin | Girekomenda nga L/D |
|---|---|
| PP, PE, PS (standard) | 18:1 – 20:1 |
| ABS, PC | 20:1 – 24:1 |
| PVC (sensitibo sa kainit) | 16:1 – 20:1 |
| PET | 20:1 – 22:1 |
| Nylon (PA) | 18:1 – 20:1 |
| GF-reinforced nga mga materyales | 20:1 – 24:1 |
Desisyon 2: Compression Ratio
Ang compression ratio (CR) nagsukod kung unsa ka gamay ang screw channel gikan sa feed zone ngadto sa metering zone. Ang mas taas nga CR nag-compress sa pagkatunaw nga mas agresibo — maayo alang sa mga amorphous nga resin nga anam-anam nga mohumok. Ang ubos nga CR mas malumo, nga mao ang imong gikinahanglan alang sa init-sensitive o fiber-filled nga mga materyales.
| Resin | Compression Ratio |
|---|---|
| ABS, PC, PMMA (amorphous) | 3.0 – 3.5:1 |
| PP, PE, Nylon (semi-crystalline) | 2.5 – 3.0:1 |
| PVC | 2.0 – 2.5:1 |
| PET | 2.3 – 2.6:1 |
| GF-reinforced (≥15%) | 2.0 – 2.5:1 |
Desisyon 3: Mga Proporsyon sa Sona
Ang usa ka standard nga indeyksiyon nga screw nabahin sa tulo ka mga zone. Ang proporsiyon sa matag sona importante sama sa kinatibuk-ang L/D.
- Feed Zone (L1):Mga lawom nga kanal nga modawat sa mga solidong pellets gikan sa hopper. Mas taas = dugang nga kapasidad sa throughput.
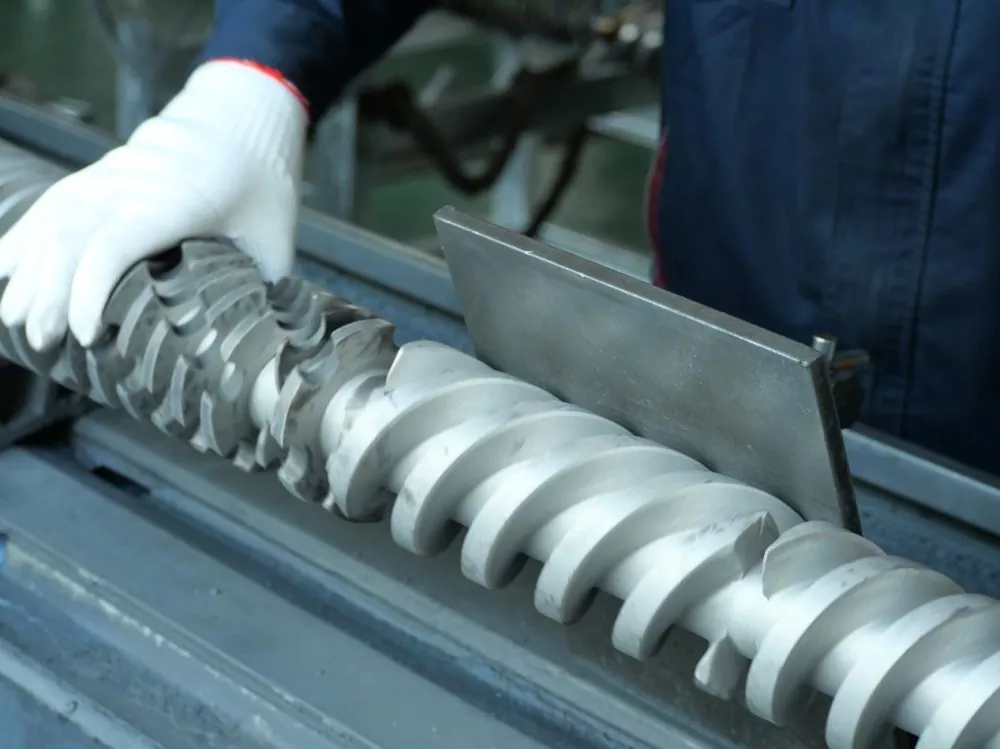
- Compression Zone (L2):Ang giladmon sa channel anam-anam nga mikunhod. Kadaghanan sa pagkatunaw mahitabo dinhi.
- Pagsukod Zone (L3):Mabaw, makanunayon nga mga kanal. Gisiguro ang parehas nga temperatura sa pagkatunaw ug presyur sa wala pa ineksiyon.
| Resin | Pagpakaon (L1) | Compression (L2) | Pagsukod (L3) |
|---|---|---|---|
| PP / PE | 50% | 25% | 25% |
| ABS / PC | 40% | 40% | 20% |
| PET | 40% | 40% | 20% |
| Nylon (PA) | 35–45% | 35–40% | 20–25% |
| PVC | 35% | 50% | 15% |
Desisyon 4: Screw Barrel Material
38CrMoALA — Ang Sumbanan nga Baseline
Ang Nanhaiya's injection molding screw kay gigama gikan sa38CrMoALA nga asero, gipainit ug gipalong. Kini nga base nga materyal nagdumala sa standard nga thermoplastics sama sa PE, PP, PS, ug ABS nga maayo, nga adunay gibana-bana nga kinabuhi sa serbisyo10,000–20,000 ka orasubos sa normal nga kondisyon sa operasyon.
Nitriding
Ang gas nitriding sa 500–560°C nagporma og nitrided layer0.5-0.8mm ang gibag-onuban sa katig-a sa950–1050 HV (~62 HRC). Gipauswag niini ang pagsukol sa pagsul-ob sa 30-40% kung itandi sa wala matambalan nga asero. Standard alang sa kadaghanan sa mga aplikasyon sa paghulma sa injection nga nagdagan nga wala mapuno o gaan nga napuno nga mga materyales.

Nanhaiya mutant (kalit) injection molding screw — haum alang sa mga kristal nga resin sama sa PP, PE, ug Nylon.
Bimetallic — Para sa Abrasive nga mga Aplikasyon
Ang bimetallic barrels adunay taas nga alloy wear-resistant lining nga metallurgically bonded sa barrel bore. Ang bimetallic nga proseso sa Nanhaiya nakab-ot ang usa kakatig-a sa sulud sa sulud sa 62 HRCpinaagi sa gahi nga haluang metal spray welding sa palibot sa high-wear nga mga dapit sa barrel interior.
| Aplikasyon | Materyal nga Screw | Pagtambal sa Barrel |
|---|---|---|
| PE, PP, PS (wala mapuno) | 38CrMoALA nitrided | Standard nga nitrided |
| ABS, PC, Nylon (wala mapuno) | 38CrMoALA nitrided | Standard nga nitrided |
| PA + GF ≤30% | 38CrMoALA, gipalong + gipainit | Nitrided o bimetallic |
| GF sulod 15–50% | Bimetallic / TC nga mga ngilit sa paglupad | Bimetallic |
| PVC / corrosive nga mga resin | Corrosion-resistant nga haluang metal | Bimetallic (grado sa CR) |
| Napuno ang carbon fiber | Tungsten carbide | TC-sprayed nga lungag |
Desisyon 5: Screw Diameter ug Shot Size
Ang imong aktuwal nga shot kinahanglan mahulog sa taliwala35% ug 70%sa maximum nga kapasidad sa shot sa screw. Ubos sa 35%, ang materyal naglingkod sa baril nga taas kaayo ug peligro sa pagkadaot. Labaw sa 70%, ang tornilyo dili makabawi nga dali sa sulod sa siklo.
Sa ubos mao ang kasagarang mga configuration nga makuha gikan sa Nanhaiya:
| Gidaghanon sa Injection (g) | Screw Ø × Gitas-on (mm) | Barrel Ø × Gitas-on (mm) |
|---|---|---|
| 30–90 | Φ30×900 | Φ85×860 |
| 60–125 | Φ35×910 | Φ85×860 |
| 100–150 | Φ38×935 | Φ95×900 |
| 125–300 | Φ42×1030 | Φ105×1110 |
| 250–400 | Φ45×1210 | Φ115×1165 |
| 300–500 | Φ50×1300 | Φ125×1260 |
| 500–700 | Φ60×1380 | Φ140×1350 |
| 700–1000 | Φ70 × 1790 | Φ160×1685 |
| 1000–1500 | Φ160×3500 | Φ270×3200 |
| 1300–2500 | Φ170×3415 | Φ317×3380 |

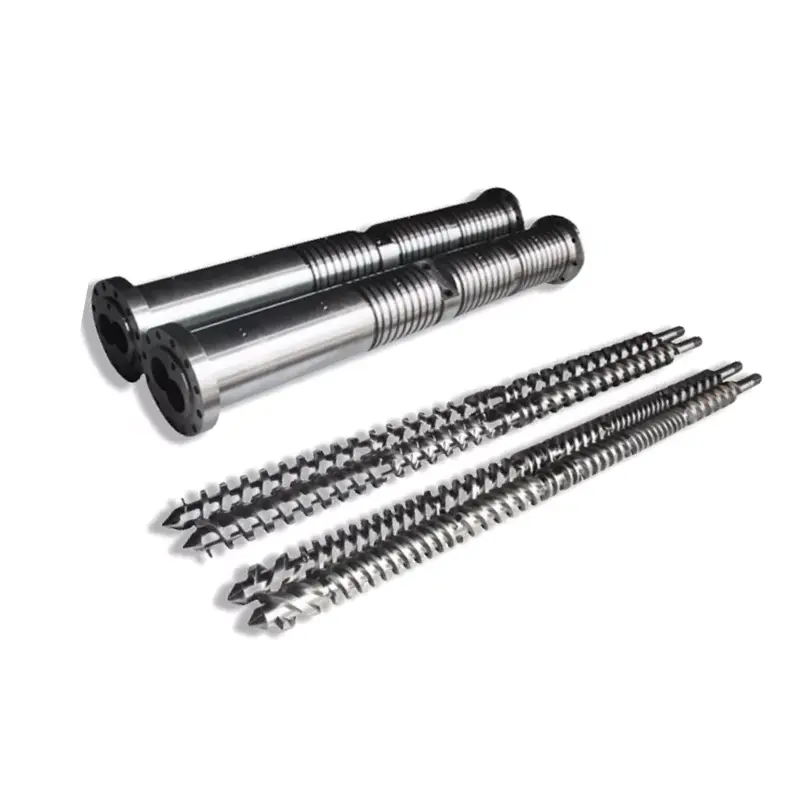
Nanhaiya inanay nga injection molding screw — mas maayo alang sa amorphous resins sama sa ABS, PC, ug PMMA.
Mga Pasidaan nga Ang Imong Screw Sayop Alang sa Trabaho
- Itom nga mga specks o mga marka sa paso— Madaot nga materyal gikan sa sobra nga oras sa pinuy-anan o init nga lugar. Susiha ang mga zone sa temperatura sa baril ug clearance sa screw.
- Dili managsama nga gibug-aton sa shot- Kasagaran ang usa ka gisul-ob nga dili pagbalik nga balbula o sobra nga screw-to-barrel clearance nga nagtugot sa backflow.
- Splay marka sa ibabaw- Umog o gas sa matunaw. Mahimong magpakita sa dili igo nga pre-drying o usa ka screw geometry nga dili maayo nga pag-vent.
- Hinay nga pagkaayo / taas nga panahon sa siklo- Ang kapasidad sa pag-plastic dili igo. Ang diyametro sa tornilyo lagmit kinahanglan nga madugangan.
- Taas nga scrap sa mga pagbag-o sa kolor- Dili maayo nga pagsagol sa metering zone. Ang usa ka Maddock o barrier mixing element nga gidugang sa tornilyo kanunay nga makasulbad niini.
Unsa ang Isulti sa Imong Manufacturer Kung Nangayo ug Quote
- Brand ug modelo sa makina- o bore diameter ug flange nga mga sukod alang sa dili standard nga mga makina
- Panguna nga (mga) resin- ilakip ang tipo sa filler ug porsyento kung mahimo
- Sakup sa gidak-on sa shot- minimum ug maximum sa gramo
- Target nga siklo sa panahon
- Ang mga problema karon nga imong gipaningkamotan nga sulbaron— kon aduna man
Pagkuha ug Teknikal nga Rekomendasyon gikan sa Nanhaiya
Kami motubag sulod sa 12 ka oras. Ang among team sa engineering mahimong magtino sa husto nga screw geometry, materyal nga grado, ug mga dimensyon alang sa imong makina ug resin - sa dili ka pa mopasalig sa usa ka kinutlo.