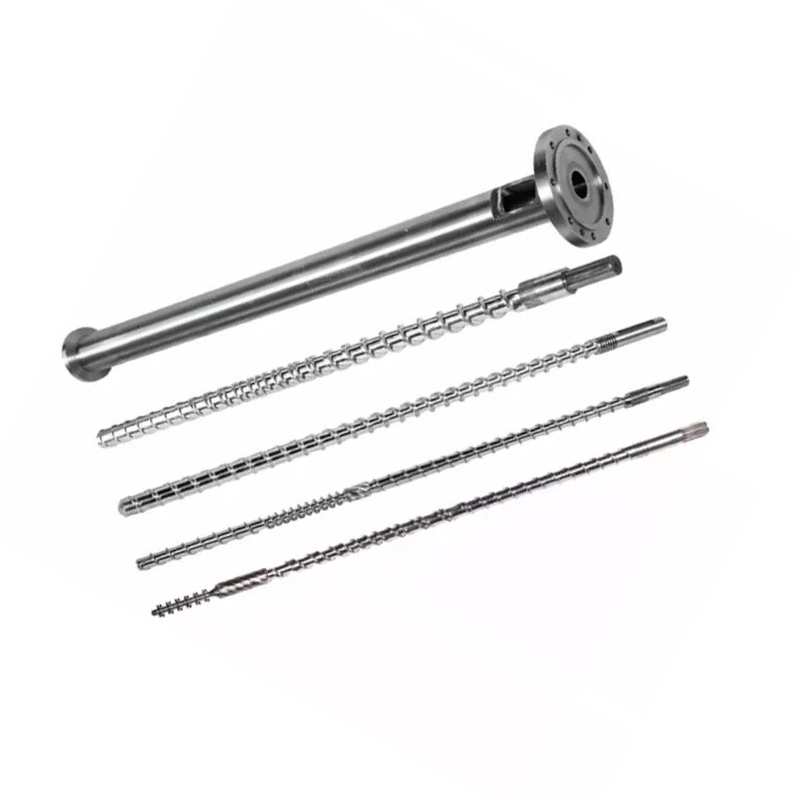
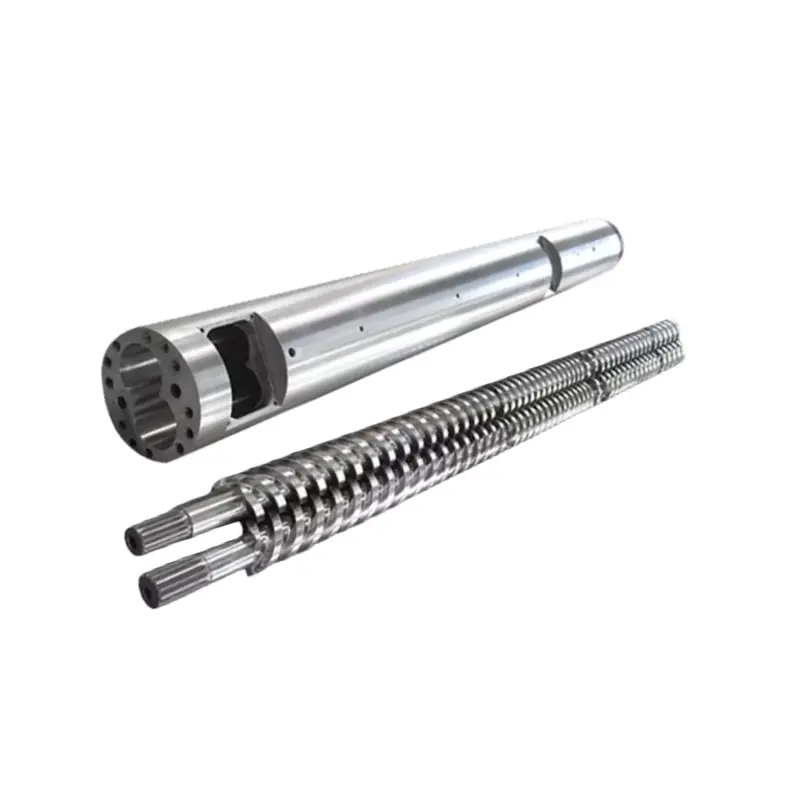
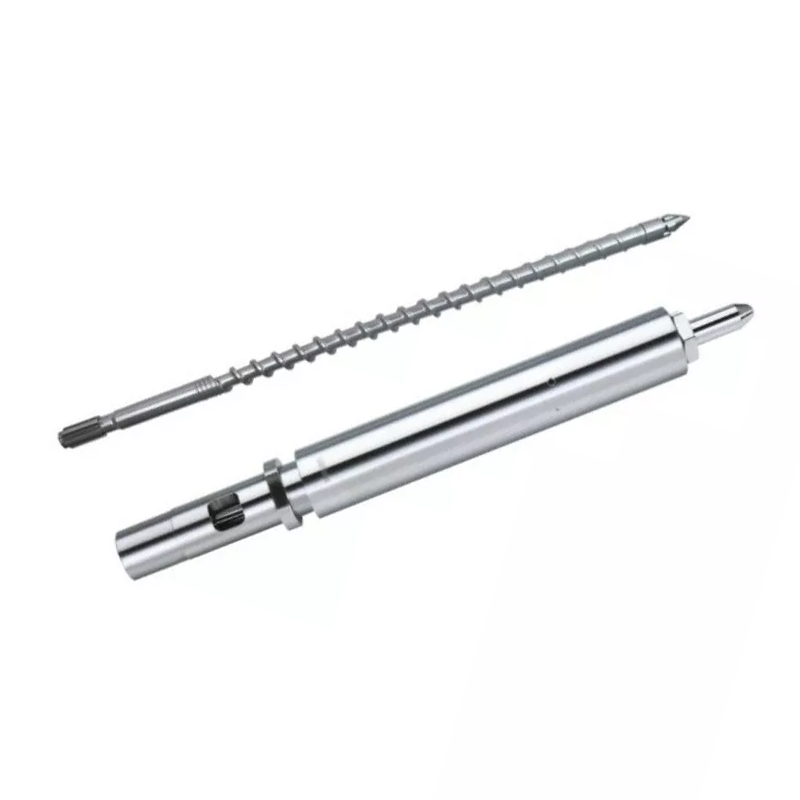
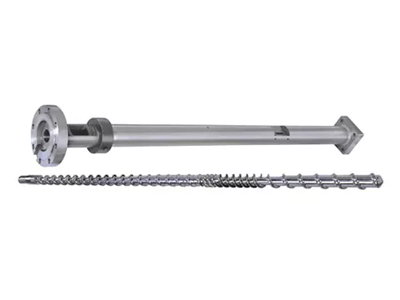
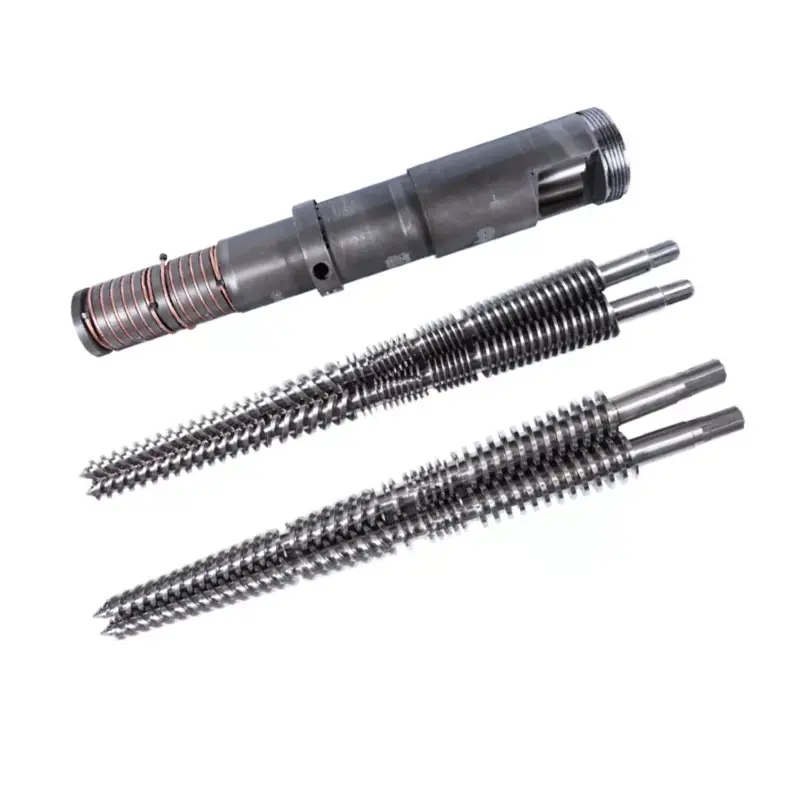
Ang husto nga linya wala madesisyon pinaagi sa pag-ihap sa screw nga nag-inusara. Gidesisyonan kini kung unsa ang kinahanglan nga mahitabo tali sa usa ka dili patas nga feedstock ug usa ka madawat nga pellet: pakan-a kini, tunawon kini, isagol kini, kuhaa ang gas, pagsala sa kontaminasyon, paghimo og presyur, putlon kini ug uga.


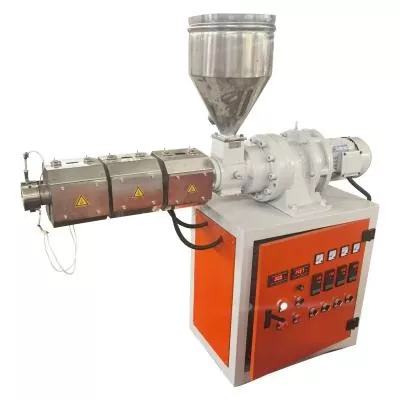
Pilia ang asingle-screw pelletizing nga linyakung ang feedstock hapit na sa katapusan nga pormulasyon ug ang mga nag-unang trabaho mao ang lig-on nga paghatud, pagtunaw, pagtunaw sa pagsala, paghimo sa presyur ug pagputol sa pellet. Kini usa ka praktikal nga punto sa pagsugod alang sa makanunayon nga PE o PP regrind, yano nga re-pelletizing, trabaho sa laboratoryo ug gamay hangtod sa medium nga produksiyon.
Pilia ang aparallel twin-screw pelletizing linesa diha nga ang makina kinahanglan nga compound ingon man sa pelletize. Mas haum kini sa mga filler, pigment, polymer blend, masterbatch, modified plastics, multiple feed streams ug mas kusog nga devolatilization. Ayaw pagpalit sa twin-screw nga linya lamang tungod kay ang gilista nga output mas taas. Palita kini kung ang mga gimbuhaton sa proseso motakdo sa pormulasyon.
Pagsugod sa pagbag-o sa materyal, dili sa ngalan sa makina
Ang usa ka pumapalit kanunay nga mangutana kanamo alang sa usa ka linya nga twin-screw pagkahuman makita ang mga pulong nga "taas nga output" o "mas maayo nga pagsagol." Gilaktawan niini ang labing hinungdanon nga pangutana: unsa ang pagsulod sa hopper, ug kung unsa kini kalainlain sa wala pa kini moabut sa bag?
Kung ang limpyo, uniporme nga mga butil kinahanglan ra nga matunaw ug putlon pag-usab, ang usa ka komplikado nga compounding machine magdugang mga kontrol, paglimpyo sa trabaho ug pagsul-ob sa mga punto nga dili kinahanglan nga mapaayo ang mabaligya nga pellet. Kung daghang mga pulbos, mga colorant ug polymers kinahanglan nga mahimong usa ka makanunayon nga compound, ang usa ka yano nga conveying screw mahimong magbilin sa tinuod nga problema sa kalidad nga dili matandog.
| Katungdanan sa produksiyon | Labing maayo nga punto sa pagsugod | Ngano | Unsa ang makapausab sa tubag |
|---|---|---|---|
| Pag-re-pelletize sa usa ka lig-on, gihan-ay nga PE o PP nga sapa | Usa ka tornilyo | Direkta nga pagtunaw, paghimo sa presyur ug pagsala nga adunay pagkakomplikado sa ubos nga linya | Umog, baho, pag-imprenta, nagkasagol nga pagtunaw nga dagan, mga additives o bug-at nga kontaminasyon |
| Recycled film flakes nga adunay ubos nga bulk density | Usa ka tornilyo nga adunay engineered feeding | Ang una nga bottleneck mahimo nga ang pagkamakanunayon sa feed, dili pagsagol | Ang grabe nga mga volatiles, mixed polymers o pagtul-id sa resipe mahimong mopabor sa twin screw |
| Kolor o additive nga masterbatch | Parallel twin screw | Ang mga elemento sa pagsagol sa modular ug kontrolado nga pagdugang sa sangkap nagsuporta sa pagkatibulaag | Ang usa ka napamatud-an nga premixed nga resipe nga adunay kasarangan nga panginahanglan sa pagsabwag mahimong magamit sa usa ka espesyal nga single screw |
| Calcium carbonate o uban pang puno nga compound | Parallel twin screw | Pagbulag sa pagpakaon ug ma-configure nga distributive ug dispersive zones | Ang pagkarga sa filler, porma sa partikulo, pagka-abrasive ug gikinahanglan nga pagkaparehas sa kabtangan |
| Polymer alloy o reaktibo nga pagbag-o | Parallel twin screw | Ang pinuy-anan, pagsagol ug pagpahungaw mahimong gihan-ay sa proseso nga sona | Reaction kinetics, heat sensitivity ug downstream pressure kinahanglanon |
| Laboratory o pilot re-pelletizing | Usa ka tornilyo | Compact nga layout, mas simple nga operasyon ug mas sayon nga pagmentinar | Ang eksperimento mismo mahimong magkinahanglan og flexible modular compounding |
| PVC compound | Define una ang resipe | Ang duha ka pamilya sa Nanhaiya nga linya naglista sa PVC, apan nagserbisyo sila sa lainlaing mga katungdanan sa proseso | Powder feeding, thermal sensitivity, filler, plasticizer, mixing ug pellet-cutting method |
| High-throughput nga giusab nga plastik | Parallel twin screw | Mas taas nga gipatik nga kapasidad sa linya ug mga kapilian sa pagsagol, side-feeding ug devolatilization | Ayaw gidak-on gikan sa kg/h lamang; torque, bulk density ug detalye sa produkto nagtakda sa magamit nga rate |
Ang among pagtan-aw sa pabrika:ang labing barato nga makina mao ang linya nga nagkompleto sa gikinahanglan nga pagbag-o nga wala magdugang wala kinahanglana nga mga yugto. Usahay kana ang usa ka tornilyo. Usahay ang kaluha nga tornilyo magpugong sa balik-balik nga pagsagol, doble nga extrusion o mga off-spec pellets. Mas gusto namon nga makita ang tibuuk nga resipe kaysa sa gipili nga ihap sa screw sa pumapalit.
Ang usa ka linya sa pelletizing usa ka kutay sa nalambigit nga mga yugto sa proseso
Ang duha ka matang sa linya nanginahanglan labaw pa sa usa ka extruder. Ni Nanhaiyaplastik nga extruder machine rangenaghulagway sa lima ka kinauyokan nga sistema: pagpakaon; plasticizing sa screw, baril, pagpainit ug pagpabugnaw; transmission; mamatay nga ulo; ug pagporma, pagpabugnaw ug traksyon. Sa usa ka proyekto sa pelletizing, pagsala, pagputol, pagpauga o screening ug pagkolekta makompleto ang kadena.
1. Pag-andam ug pagpakaon
Tinoa kung ang input kay pellet, powder, flake, film, agglomerate o usa ka timpla. Ang bulk density, bridging ug feed-rate stability nagtino kung gikinahanglan ang gravity hopper, forced feeder o bulag nga loss-in-weight feeder.
2. Matunaw ug mausab
Ang tornilyo ug baril kinahanglan nga matunaw, ipasa ug isagol nga dili molapas sa temperatura sa materyal o limitasyon sa paggunting. Alang sa pag-compound, ang linya mahimo usab nga magkinahanglan sa kilid nga pagpakaon, pagmasa nga mga seksyon ug atmospheric o vacuum vents.
3. Pagsala ug paghimo sa presyur
Ang usa ka screen changer nagtangtang sa wala matunaw nga pisikal nga kontaminasyon. Ang usa ka mamatay nanginahanglan lig-on nga presyur ug pag-agos, mao nga ang paggawas sa tornilyo, kapilian sa pagtunaw sa bomba ug lugar sa pagsala kinahanglan nga kadako ingon usa ka seksyon.
4. Guntinga ang matunaw
Ang strand, water-ring ug underwater nga mga sistema nagmugna og mga pellets sa lainlaing paagi. Ang kusog nga matunaw, pagkapilit, pagkasensitibo sa tubig, output ug pagbag-o nga rutina labi pa sa batasan.
5. Bugnaw, uga ug classify
Ang temperatura sa tubig, oras sa pinuy-anan, dewatering ug screening makaimpluwensya sa temperatura sa pellet, kaumog, multa ug porma sa dili pa itago.
6. Kontrola ang linya
Ang mga zone sa temperatura, katulin, proteksyon sa motor, presyur, rate sa feeder, vacuum ug mga alarma kinahanglan isulti sa operator kung ang matag yugto lig-on. Ang pagpakita lamang dili makahimo sa proseso nga kontrolado.

Sa diha nga ang usa ka single-screw pelletizing linya igo na
A single-screw extrudersa sukaranan lig-on sa padayon nga paghatud, pagtunaw ug paghimo sa presyur. Makahatag usab kini og mapuslanon nga distributive mixing kung ang screw geometry, mixer ug operating point motakdo sa materyal. Kana naghimo niini nga usa ka makatarunganon nga basehan alang sa pag-re-pelletize sa usa ka feedstock nga nahan-ay, gisagol o giporma.
Ang single-screw pelletizing line sa Nanhaiya naghiusa sa usa ka single-screw extruder, melt filtration, die head, water cooling, pelletizer ug collection unit. Ang nalista nga mga aplikasyon niini naglakip sa birhen o recycled nga mga plastik, laboratoryo, pilot production ug mga pellets para sa injection molding, film blowing o extrusion. Ang opsyonal nga awtomatikong pagbag-o sa screen, vacuum degassing ug auxiliary feeding nagtugot sa batakang linya sa pagdumala sa mas lisud nga mga kondisyon sa feed nga dili kini himoon nga usa ka bug-os nga compounding platform.
Gamita ang single screw isip baseline kung:ang resipe sa feed gitakda sa wala pa extrusion; ang polimer nga pamilya ug matunaw nga kinaiya managsama; ang pagkatibulaag dili ang panguna nga pag-angkon sa produkto; ang kontaminasyon mahimong madumala pinaagi sa espesipikong filter; kasarangan ang pagtangtang sa dalidalion; ug ang output mahimong ipahigayon nga walay pagpugos sa dili lig-on nga feed o sobra nga temperatura sa pagkatunaw.


Ang single screw wala magpasabot nga "walay engineering." Angdisenyo sa granulation screwnagbag-o gihapon sa pagpakaon sa flake, gitas-on sa pagtunaw, posisyon sa vent, resistensya sa screen ug pamaagi sa pag-pelletize. Ang usa ka linya mahimong adunay igo nga na-install nga gahum ug nag-alsa gihapon tungod kay ang hopper naghatud sa materyal nga dili patas o ang screw mawad-an sa iyang natunaw nga selyo duol sa buho.
Kung ang usa ka parallel twin-screw line makakuha sa dugang nga gasto
Ang usa ka parallel twin-screw line mahimong bililhon kung ang extrusion kinahanglan nga mag-usab sa pormulasyon, dili lamang pag-usab niini. Ang linya ni Nanhaiya naggamit ug high-torque parallel twin-screw extruder nga adunay modular screw elements. Ang sakup sa proseso niini naglakip sa pagsagol ug pagsabwag sa mga additives, fillers ug colorants, plus opsyonal nga twin feeding, vacuum degassing ug awtomatikong pagbag-o sa screen.
Ang modular barrel ug screw train tugotan ang disenyo nga mag-assign sa lain-laing mga trabaho sa daplin sa makina: magdala og feed, matunaw ang polymer, magdugang og filler sa ubos, mag-apply sa distributive o dispersive nga trabaho, ablihi ang natunaw nga nawong alang sa devolatilization, paghimo og melt seal ug pagpalig-on sa discharge. Ang panukiduki bahin sa twin-screw extrusion usab nagsumpay sa geometry sa mas paspas nga pagtunaw ug gipaayo nga pagsagol, samtang ang mga industriyal nga compounding nga mga pakisayran naghan-ay sa paghatud, plasticizing, pagsagol, devolatilizing ug pressure build-up isip bulag nga mga zone sa proseso.
Gamita ang parallel twin screw isip baseline kung:ubay-ubay nga mga sagol kinahanglan nga sukdon nga gilain; pigment o filler dispersion nagkontrol sa bili; lisud ang pag-inom sa powder; ang pormulasyon nanginahanglan usa o daghang mga yugto sa pagpahungaw; mga kausaban sa produkto nagkinahanglan sa usa ka modular screw resipe; o ang linya kinahanglan nga compound ug pelletize sa usa ka kontrolado nga pass.


Ang among pagtan-aw sa pabrika:ang pagpalit sa twin-screw mapakyas sa sayo kung ang supplier makadawat lamang og resin name ug target kg/h. Ang "PP plus filler" dili usa ka detalye sa proseso. Kinahanglan namon ang porsyento sa tagapuno, porma sa partikulo, bulk density, kaumog, abrasiveness, plano sa feeder, target sa pagkatibulaag ug gitugotan nga temperatura sa pagtunaw. Kadtong mga detalye ang magdesisyon sa mga elemento ug mga seksyon sa baril nga gibayran gyud sa pumapalit.
Alang sa gi-recycle nga materyal, ibulag ang upat ka problema
Ang mga pangutana sa pag-recycle sa kasagaran naghiusa sa pagkawalay kalig-on sa feed, kaumog, kontaminasyon ug dili maayo nga pagsagol ubos sa usa ka label: "recycled nga materyal." Ang matag problema nanginahanglan usa ka lahi nga bahin sa linya. Ang pagtaas sa tulin sa screw dili makaayo sa tanan.
| Naobserbahan nga problema | Lagmit proseso nga pangutana | Linya nga bahin sa pagtino | Ebidensya sa pagdawat |
|---|---|---|---|
| Ang output mosaka ug mokunhod | Ang low-density flake ba nagdugtong o dili patas nga pagpakaon? | Pinugos nga pagpakaon, agglomeration o densification, stable hopper geometry ug feeder control | Output ug motor load trend sa usa ka tin-aw nga padayon nga dagan |
| Mga bula, baho o porous nga mga pellets | Unsang umog ug dali moalisngaw nga karga ang mosulod sa pagkatunaw? | Pag-uga kung angay, lokasyon sa pagpahungaw, pagtunaw sa mga selyo, kapasidad sa vacuum ug pagbag-o sa nawong | Umog o dali moalisngaw nga resulta plus visual pellet limit |
| Ang presyur nagpadayon sa pagsaka | Unsa ka daghan ang wala matunaw nga kontaminasyon nga nakaabot sa filter? | Pagsala nga lugar, pagkasunod-sunod sa mata, tipo sa tig-ilis sa screen, mga sensor sa presyur ug pagbag-o sa agwat | Pagtaas sa presyur ug frequency sa pagbag-o sa screen sa target nga output |
| Lainlain ang kolor o kabtangan | Nagbag-o ba ang komposisyon sa feed, o ang pagsagol dili igo? | Ubos nga paghan-ay ug pagsagol una; twin-screw compounding kung gikinahanglan ang pagtul-id o pagsabwag sa resipe | Gikasabutan nga kolor, melt-flow o mechanical-property nga variation |
Ang Association of Plastic Recyclers naghubit sa matunaw nga pagsala isip pagpugos sa tinunaw nga plastik pinaagi sa usa ka maayong screen aron makuha ang mga metal, kahoy, papel, thermoset ug uban pang wala matunaw nga pisikal nga kontaminasyon. Ang pagsala dili makatangtang sa matag dissolved polymer, baho o dali moalisngaw. Nagdugang usab kini nga resistensya sa pag-agos, busa ang screen pack, lugar sa pagsala, presyur sa pag-discharge ug pamaagi sa pagbag-o kinahanglan nga ipiho nga magkauban.


Pilia ang paagi sa pelletizing isip bahin sa linya
Ang pagpili sa tornilyo nakadawat sa kadaghanan sa atensyon, apan ang dili lig-on nga pagputol makahimo sa usa ka maayo nga plastik nga matunaw nga dili mabaligya. Ang single-screw line sa Nanhaiya naglakip sa water cooling ug pelletizer. Ang parallel nga twin-screw nga linya niini mahimong mogamit ug water-ring o strand pelletizer ug naglakip sa may kalabutan nga pagpabugnaw, screening ug mga seksyon sa pagkolekta.
| Pamaagi | Proseso | Maayo nga punto sa pagsugod | Mga pangutana sa wala pa mag-order |
|---|---|---|---|
| Tubig-kaligo nga strand | I-extrude ang mga strands, pabugnawa sa usa ka trough, kuhaa ang tubig sa ibabaw, kuhaa ug putlon | Flexible compounding ug pag-recycle nga trabaho diin ang mga operator makadumala sa mga start-up strands | Ang pagkatunaw ba adunay igo nga kusog sa strand? Unsa ka sagad ang pagbag-o sa kolor? Sa unsang paagi dumalahon ang naputol nga mga hilo? |
| Dry-cut o belt-cooled strand | Pagdala og init nga mga hilo sa usa ka bakus nga adunay hangin, tubig o hiniusa nga pagpabugnaw sa dili pa putlon | Sensitibo sa tubig, huyang, pagkamaunat o puno kaayo nga mga pormulasyon | Gikinahanglan nga gitas-on sa bakus, makapabugnaw nga load, strand speed, brittleness ug floor space |
| Tubig-singsing mamatay-nawong | Guntinga ang nawong sa die ug dad-a ang mga pellets sa usa ka circulating water ring | Compact, padayon nga pelletizing sa diha nga ang matunaw maputol limpyo sa mamatay | Die-hole nga pagyelo, pagsul-ob sa sulab, temperatura sa tubig, porma sa pellet ug pag-dewatering |
| Sa ilawom sa tubig | Guntinga ang nawong sa die sulod sa usa ka lawak nga puno sa tubig, dayon dewater ug uga | Automated nga operasyon ug halapad nga industriyal nga mga katungdanan sa pelletizing | Minimum nga stable rate, start-up nga basura, die-plate heating, water system, dryer ug pagpanglimpyo |
Ang mga dry-cut belt nga sistema sa MAAG gidisenyo alang sa sensitibo sa tubig, puno kaayo o huyang nga mga produkto, samtang ang mga sistema sa ilalom sa tubig niini naglangkob sa mga compound, masterbatch, recycling ug virgin polymers. Kana wala maghimo sa usa ka pamaagi nga labaw sa tanan. Gipakita niini kung ngano nga ang pamatasan sa materyal pagkahuman sa pagkamatay kinahanglan nga bahin sa desisyon sa pagpalit.

Nanhaiya single ug parallel twin-screw line data
Ang mosunod nga mga kantidad gikan sa Nanhaiya karon nga mga panid sa produkto. Mapuslanon sila sa pagtandi sa gipatik nga mga pag-configure. Ang usa ka kontrata sa pagpalit kinahanglan nga sublion ang katapusang mga kantidad alang sa gi-aprubahan nga materyal, mga auxiliary ug mga kondisyon sa pagsulay.
| butang | Nanhaiya single-screw pelletizing nga linya | Nanhaiya parallel twin-screw pelletizing line |
|---|---|---|
| Gipatik nga kapasidad | 100 kg/h | 300 ngadto sa 600 kg/h |
| Panguna nga gahum | 75 kW main motor | 160 kW |
| Gahum sa pagpainit | 120 kW | Dili gilain nga gilista |
| Type sa screw | Usa ka tornilyo | Parallel twin screw |
| Ang gitas-on sa screw ug diametro | Gipahiangay | Gipahiangay |
| Gipatik nga screw nga materyal | 38CrMoAlA | 38CrMoAlA |
| Gipublikar nga materyal nga range | PVC, CaCO3 masterbatch, TR, PET, PS, EVA, ABS, PE, TPR, TPE, TPV ug PP | PE, PP, PVC, ABS, HDPE, HDPE/PP, PA, PE/PP, LLDPE, ABS/PP ug PPR |
| Kagamitan sa core line | Extruder, matunaw nga pagsala, mamatay nga ulo, pagpabugnaw sa tubig, pelletizer ug pagkolekta | High-torque extruder, matunaw nga pagsala, mamatay nga ulo, water-ring pelletizer, makapabugnaw ug automated nga koleksyon |
| Mga detalye sa produkto | Nitrided screw ug baril, pelletizer, tangke sa tubig, vibrating screen, silo ug kontrol sa PLC | High-hardness alloy screw ug barrel, modular elements, melt pump, die, water-ring o strand pelletizer, trough, vibrating screen ug silo |
| Mga kapilian | Automatic screen changer, vacuum degassing ug auxiliary feeding | Vacuum degassing, awtomatikong screen changer, twin feeding para sa mga filler ug remote monitoring |
| Gipatik nga gearbox ratio | Wala nalista | 2.5:1 o 3:1 |
| Suporta | Hilit nga pag-instalar, pag-komisyon ug giya sa operasyon | Giya sa pag-install, suporta sa komisyon ug pagbansay sa operator |


Ang Nanhaiya nakabase sa Zhoushan, Zhejiang, ug naggama og mga screw, baril ug plastic extrusion equipment. Ang mga pumapalit mahimong magrepaso sa pabrikakagamitan sa produksiyon, mga sertipikougproseso sa serbisyosa wala pa ang teknikal nga diskusyon.
Himua ang pagtandi sa usa ka detalye sa pagpalit
Ang usa ka mapuslanon nga RFQ naghimo sa kompetisyon nga mga kinutlo nga ikatandi. Gipugngan usab niini ang linya nga gidisenyo sa palibot sa usa ka limpyo nga sample samtang ang produksiyon sa ulahi makadawat og basa, abogon o ubos nga densidad nga feed.
- Ang matag polymer nga grado ug gibug-aton nga porsyento
- Birhen, post-industrial o post-consumer nga gigikanan
- Pellet, powder, flake, pelikula o agglomerate nga porma
- Minimum ug maximum nga bulk density
- Umog, dali moalisngaw, baho ug kahimtang sa paghugas
- Uri sa kontaminasyon, gidak-on ug gipaabot nga porsyento
- Mga detalye sa filler, pigment, fiber ug additive
- Gikinahanglan nga paagi sa pagpakaon alang sa matag sangkap
- Present nga output ug target net nga mabaligya nga output
- Gitugotan ang matunaw nga temperatura nga bintana
- Ang pagkamaayo sa pagsala ug plano sa pagbag-o sa screen
- Strand, water-ring o underwater pelletizing preference
- Ang gidak-on sa pellet, porma, kaumog ug mga limitasyon sa multa
- Gikinahanglan nga kolor, pagtunaw-pag-agos o mekanikal nga mga pagsulay
- Magamit nga boltahe, frequency, tubig ug compressed air
- Layout sa tanum, headroom ug direksyon sa pag-agos sa materyal
- Pagkontrol sa pinulongan, data logging ug safety standard
- Mga spare parts, commissioning ug training scope
Ayaw pagsulat "output: 500 kg/h" sa iyang kaugalingon.Ipahayag ang eksakto nga pormulasyon, kondisyon sa pagpakaon, gitugotan nga rate sa pagsalikway ug gidugayon sa pagsulay. Ang gross extruder discharge dili pareho sa uga, screened, mabaligya nga mga pellets nga gihatud sa sistema sa pagkolekta.
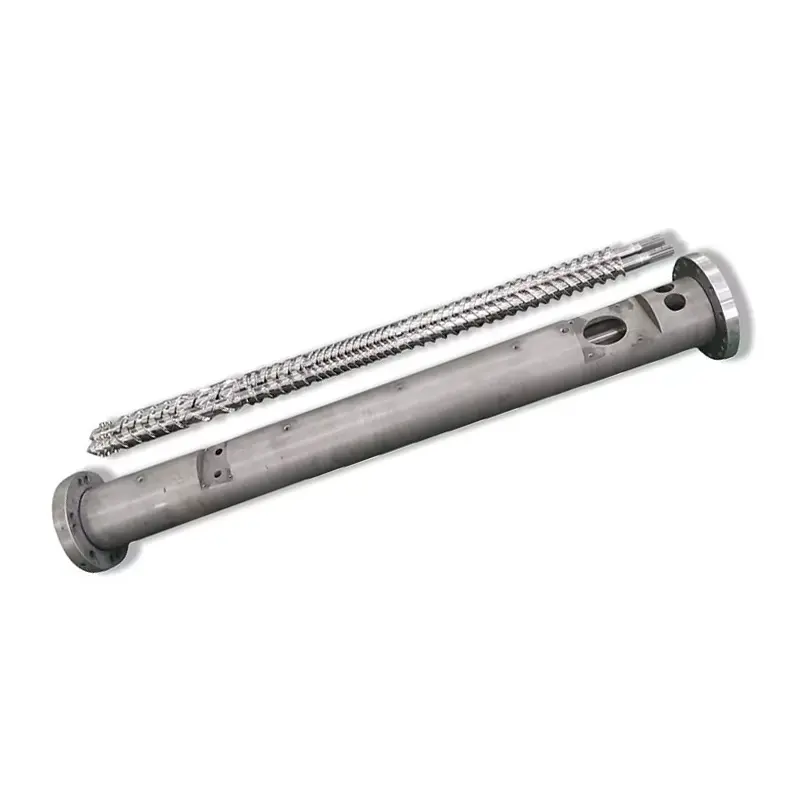
Ang proteksyon sa pagsul-ob nahisakop usab niini nga yugto. Ang abrasive fillers, glass fiber ug kontaminado nga recyclate mahimong makausab sa screw ug barrel material nga estratehiya. Ribyuha ang Nanhaiya'sparallel twin-screw nga mga sangkap, single nga mga screwugspare partsuban sa gipaabot nga feed, kay sa pagdugang og generic nga hard-surface nga opsyon sa katapusan.
Dawata ang linya nga adunay materyal ug masukod nga mga resulta
Ang usa ka walay-load nga rotation test nagsusi sa asembliya, apan wala kini nagpamatuod sa performance sa pelletizing. Ang pagsulay sa pagdawat sa pabrika kinahanglan nga mogamit sa usa ka gikasabutan nga materyal o usa ka tin-aw nga dokumentado nga katumbas ug kinahanglan nga modagan sa igo nga kadugay aron ibutyag ang pagpakaon, presyur, pagpahungaw ug pagkawalay kalig-on sa pagputol.
- Kumpirma ang materyal sa pagsulay.Irekord ang lote, pormula, porma sa feed, bulk density, kaumog ug pag-andam. Paghupot ug gipabilin nga sample.
- I-verify ang sakup sa linya ug kaluwasan.Susiha ang mga motor, heaters, guards, interlocks, emergency stops, utilities, instruments ug rotation sa dili pa magpakaon sa polymer.
- Pag-abot sa makanunayon nga operasyon.Irekord ang rate sa feeder, tulin sa tornilyo, mga setting sa zone, gisukod nga temperatura sa pagkatunaw, presyur, torque o load sa motor, vacuum ug mga kondisyon sa tubig nga makapabugnaw.
- Sukda ang mabaligya nga output.Timbang-timbanga ang mga uga nga pellets pagkahuman sa screening sa gitakda nga oras. Irekord ang mga basura sa pagsugod, mga strand break, agglomerates ug mga pagbag-o sa screen nga gilain.
- Sulayi ang kalidad sa pellet.Gamita ang gikasabutan nga gidak-on sa pellet, mga multa, kaumog, bulk density, kolor, pagtunaw sa dagan, dispersion o downstream molding nga mga pagsulay.
- Hagita ang usa ka naandan nga panghitabo.Ipakita ang pagbag-o sa screen, usa ka normal nga pag-restart, pagbawi sa feeder o pagbag-o sa kolor kung kini hinungdanon sa adlaw-adlaw nga produksiyon.
- Susiha ang makina.Susiha ang vent carryover, die deposits, cutter condition, abnormal nga kasaba, leakage ug accessible nga mga punto sa pagpanglimpyo human sa pagdagan.
Ang among pagtan-aw sa pabrika:ayaw pagdawat ug linya tungod kay makadiyot kini sa output sa ulohan. Gipangita namo ang usa ka lig-on nga bintana: ang feeder magpabilin nga puno, ang presyur dili maanod, ang buho magpabilin nga tin-aw, ang cutter dili makamugna og sobra nga multa ug ang mga pellets makatagbo sa ubos nga pagsulay sa pumapalit. Ang stable nga mabaligya nga output mao ang numero nga hinungdanon.
Kanunay nga gipangutana nga mga pangutana
Ang twin-screw pelletizing line ba kanunay nga mas maayo kaysa usa ka single-screw line?
Dili. Ang parallel twin-screw line mas lig-on kung ang proseso kinahanglang magsagol sa mga polymer, magsabwag sa mga filler o pigment, magdugang sa mga sangkap pinaagi sa mga side feeder, o magtangtang sa mahinungdanong mga volatiles. Ang usa ka single-screw nga linya kasagaran ang mas direkta nga pagpili kung ang usa ka lig-on, andam nga feedstock nag-una nga nanginahanglan pagtunaw, pagsala, paghimo sa presyur ug pagputol sa pellet.
Unsang linya sa pelletizing ang mas maayo para sa recycled PE o PP?
Nagdepende kini sa kondisyon sa pag-regrind. Ang usa ka han-ay, gihugasan ug makatarunganon nga makanunayon nga PE o PP nga sapa mahimong mohaum sa usa ka single-screw nga linya nga adunay husto nga pagpakaon, pag-degas ug pagtunaw sa pagsala. Ang nagkasagol nga mga pormulasyon, pagdugang sa filler, baho o dali nga pagtangtang, ug ang pagpangayo sa homogenization makapamatarung sa usa ka parallel twin-screw line.
Unsang linya ang akong pilion para sa masterbatch o puno kaayo nga mga compound?
Sugdi ang ebalwasyon gamit ang parallel twin-screw line tungod kay ang modular screw nga mga elemento ug bulag nga feeding zones naghatag ug dugang kontrol sa distributive ug dispersive mixing. Ang tipo sa filler, loading, bulk density, abrasiveness ug gikinahanglan nga dispersion nagtino gihapon sa feeder, screw configuration ug wear package.
Makagamit ba ang usa ka single-screw pelletizing line nga vacuum degassing?
Oo. Nagtanyag ang Nanhaiya og vacuum degassing isip kapilian sa single-screw pelletizing line niini. Ang vent position, screw fill level, feed moisture, melt seal ug vacuum capacity kinahanglang magtinabangay aron ang materyal dili mobaha sa buho.
Unsa ang kalainan tali sa strand ug water-ring pelletizing?
Ang usa ka sistema sa strand nagpagawas sa padayon nga mga hilo, gipabugnaw kini ug dayon giputol kini sa mga cylindrical pellets. Ang usa ka water-ring system nagputol sa pagkatunaw sa nawong sa die ug nagdala sa mga pellets sa tubig. Materyal nga kinaiya, throughput, pagbag-o sa mga panginahanglan, pellet porma ug operator pag-apil kinahanglan nga modesisyon sa pamaagi.
Pila ka output ang mahimo sa Nanhaiya pelletizing lines?
Gilista sa Nanhaiya ang 100 kg/h para sa single-screw pelletizing line niini ug 300 to 600 kg/h para sa parallel nga twin-screw pelletizing line niini. Gipublikar kini nga mga configuration sa produkto, mao nga ang katapusang kinutlo kinahanglan nga ipahayag ang eksaktong pormulasyon, kondisyon sa feed ug basehan sa pagdawat alang sa pinili nga makina.
Unsa nga impormasyon ang akong ipadala gamit ang pelletizing line nga RFQ?
Ipadala ang polymer nga mga grado ug porsyento, feed form, bulk density, moisture, contamination ug volatile levels, additives ug fillers, present and target output, pellet size, filtration requirement, utility conditions, plant layout, control standard ug usa ka masukod nga pagsulay sa pagdawat.
Komersyal nga pagbutyag: Ang Nanhaiya naggama sa mga linya sa pelletizing, screw, baril ug mga sangkap sa extrusion nga nalambigit niini nga giya. Ang katapusan nga pagpili nagdepende sa materyal sa pumapalit, giaprobahan nga sakup sa linya, teknikal nga kasabutan ug pagsulay sa pagdawat.