Balita

Balita sa Industriya

Single-screw vs parallel twin-screw pelletizing line: hain ang mohaum sa imong materyal?09 2026-09

Single-screw vs parallel twin-screw pelletizing line: hain ang mohaum sa imong materyal?

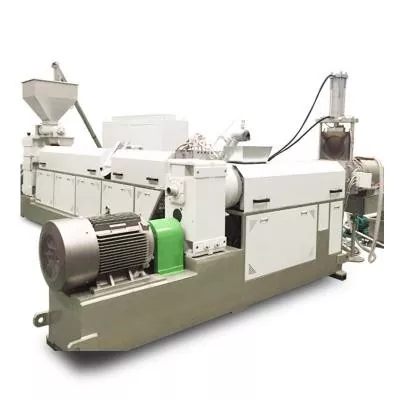
Pagpili og usa ka single-screw pelletizing line kung ang feedstock hapit na sa katapusan nga pormulasyon ug ang mga nag-unang trabaho mao ang lig-on nga paghatod, pagtunaw, pagtunaw sa pagsala, pagmugna sa presyur ug pagputol sa pellet. Kini usa ka praktikal nga punto sa pagsugod alang sa makanunayon nga PE o PP regrind, yano nga re-pelletizing, trabaho sa laboratoryo ug gamay hangtod sa medium nga produksiyon. Pagpili og parallel twin-screw pelletizing line kung ang makina kinahanglan nga mag-compound ingon man ang pelletize. Mas haum kini sa mga filler, pigment, polymer blend, masterbatch, modified plastics, multiple feed streams ug mas kusog nga devolatilization. Ayaw pagpalit sa twin-screw nga linya lamang tungod kay ang gilista nga output mas taas. Palita kini kung ang mga gimbuhaton sa proseso motakdo sa pormulasyon.
Planetary screw vs single ug twin screw: kanus-a ang pag-upgrade angayan?31 2026-08

Planetary screw vs single ug twin screw: kanus-a ang pag-upgrade angayan?

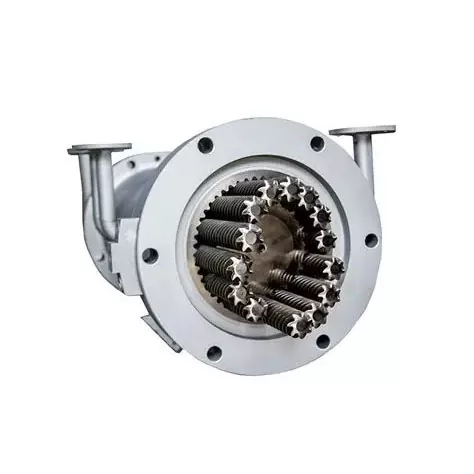
Pagpili og usa ka planetary screw kung ang pormulasyon nanginahanglan maayo kaayo nga distributive mixing, lapad nga heat-transfer area, self-wiping action o staged degassing, labi na sa heat-sensitive nga PVC, high-filled compounds, elastomers, adhesives ug composite materials. Pagpabilin sa usa ka tornilyo kung ang proseso lig-on ug nag-una nga nanginahanglan ekonomikanhon nga pagtunaw, paghatud ug presyur. Pagpili og co-rotating twin screw kung ang high-speed compounding, flexible side feeding o mas lig-on nga dispersive nga trabaho maoy prayoridad. Kung ang die nanginahanglan dugang nga presyur kaysa mahatag sa seksyon sa planeta, planoha ang yugto sa presyur sa ubos sa wala pa mag-order.
Pagpili sa tip sa paghulma sa injection: susihon ang pagsul-ob sa singsing, angay ug lista sa RFQ31 2026-08

Pagpili sa tip sa paghulma sa injection: susihon ang pagsul-ob sa singsing, angay ug lista sa RFQ

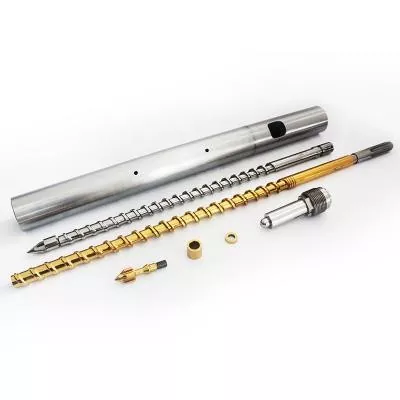
Pagpili ug injection molding screw tip sa upat ka butang: ang non-return valve design, ang eksaktong screw ug barrel interface, ang giproseso nga resin ug filler, ug ang wear pattern sa kasamtangan nga assembly. Ang modelo sa makina dili igo kung adunay mga bersyon, mga nauna nga pag-ayo o dili standard nga mga screw. Alang sa usa ka puli nga order, ipadala ang orihinal nga drowing kung magamit, dayon pamatud-i ang hilo, abaga, gitas-on sa tumoy, pagbiyahe sa singsing, lingkuranan, diameter sa gawas ug matunaw ang mga agianan batok sa aktwal nga makina. Ang maayong kinutlo magsugod sa geometry. Ang materyal ug nawong nga pagtambal moabut sunod.
Nitrided vs bimetallic single screws: ipares ang nawong sa resin ug filler31 2026-08

Nitrided vs bimetallic single screws: ipares ang nawong sa resin ug filler

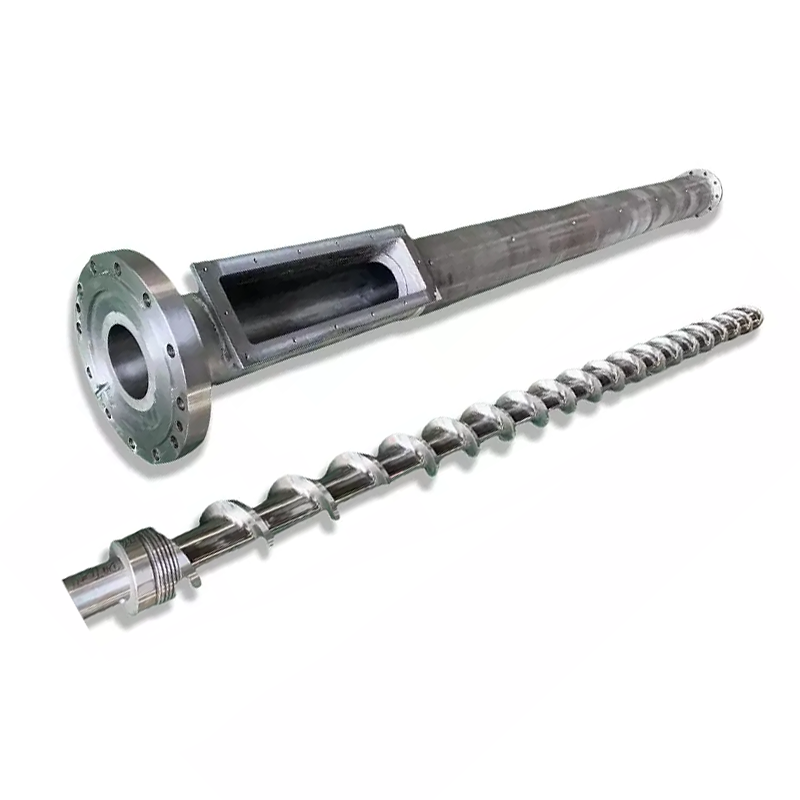
Pilia ang nitriding kung ang usa ka gitambalan nga asero nga nawong mohaum sa gipamatud-an nga pagsul-ob, kaagnasan ug dimensional nga katungdanan. Pilia ang flight hardfacing o lain nga bimetallic nga konstruksyon kung ang proyekto nanginahanglan usa ka lahi nga haluang metal sa labing taas nga gisul-ob nga lugar. Alang sa grabe nga serbisyo, ang mas maayo nga tubag mahimong usa ka hardfaced nga tornilyo nga adunay usa ka katugbang nga bimetallic barrel. Walay kapilian nga awtomatik nga labaw. Pagsugod sa mode nga kapakyasan, dayon aprobahan ang mga materyales sa screw ug baril, mga lokasyon sa layer, ruta sa pagproseso ug mga pamatasan sa pag-inspeksyon.
Katulin sa screw, temperatura sa pagtunaw ug output: ngano nga ang usa ka setting nagbag-o sa uban31 2026-08

Katulin sa screw, temperatura sa pagtunaw ug output: ngano nga ang usa ka setting nagbag-o sa uban

Ang pag-usbaw sa tulin sa tornilyo kasagaran nagdugang sa drag flow ug ang gikusgon sa materyal nga mosulod sa proseso, apan ang relasyon dili walay kinutuban o hingpit nga linear. Ang dugang nga rpm mahimo usab nga makadugang sa paggunting sa init, pagpamubo sa oras sa pagpuyo ug pagpadayag sa usa ka huyang nga bahin sa feed o pagtunaw. Usba ang usa ka kontrolado nga variable matag higayon, paghulat alang sa usa ka lig-on nga kahimtang, unya itandi ang output, matunaw nga profile sa temperatura, presyur, karga sa motor ug kalidad sa produkto. Hunong kon ang usa niini makaabot sa iyang giaprobahan nga limitasyon, bisan kon ang drive mahimong mas paspas.
Giunsa paglimpyo ang usa ka screw extruder nga dili makadaot sa screw o baril28 2026-08

Giunsa paglimpyo ang usa ka screw extruder nga dili makadaot sa screw o baril

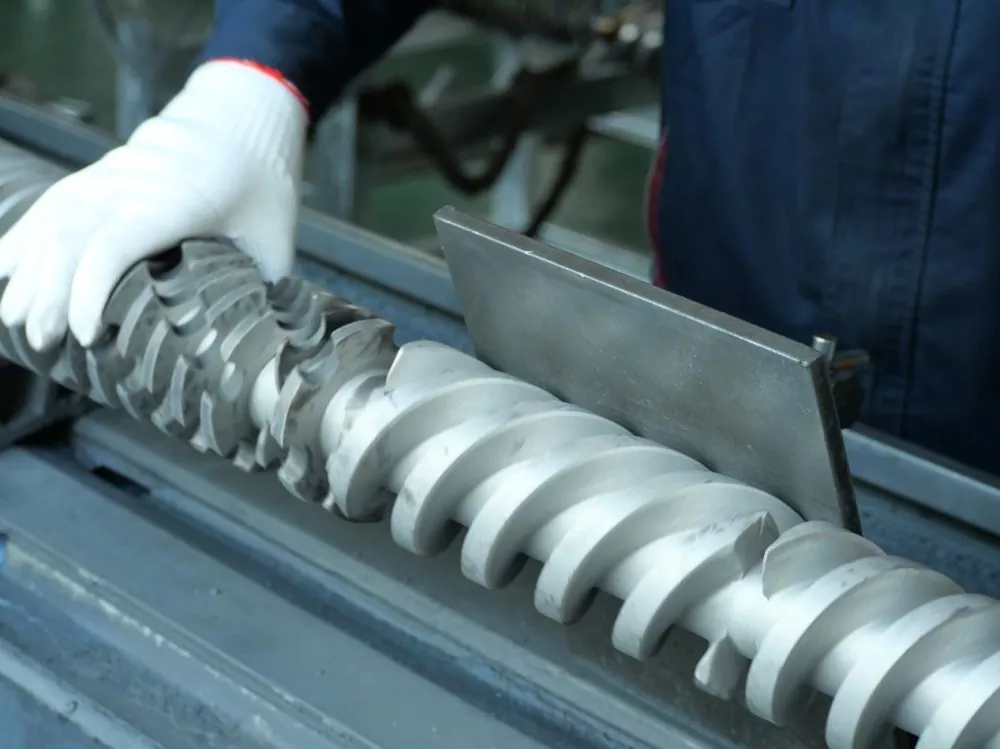
Paggamit sa usa ka layered nga pamaagi. Pagsugod sa gi-aprubahan nga pamaagi sa paglimpyo sa materyal ug sa supplier samtang ang extruder nagpabilin nga ubos sa normal nga kontrol sa operasyon. Kung mubalik ang nahabilin o kinahanglan nga mahayag ang tornilyo, hunong, ihimulag ug pamatud-i ang peligro nga kusog sumala sa pamaagi sa tanum. Alang sa usa ka gitangtang nga tornilyo, gamita ang giaprobahan nga sangkap nga dili makadaot nga mga himan. Ang giya sa industriya nagrekomendar sa mga himan nga tumbaga, tumbaga nga gauze ug panapton nga gapas, ug nagpasidaan batok sa mga scraper sa puthaw ug lokal nga pagpainit sa sulo. Susiha ang limpyo nga mga ibabaw sa dili pa magdesisyon nga ang problema gisul-ob.
X
Gigamit namo ang cookies aron itanyag kanimo ang mas maayong kasinatian sa pag-browse, pag-analisar sa trapiko sa site ug pag-personalize sa sulod. Pinaagi sa paggamit niini nga site, miuyon ka sa among paggamit sa cookies. Patakaran sa Pagkapribado
IsalikwayDawata